So härten Sie komplex geformte Kohlefaser-Verbundteile aus
So härten Sie komplex geformte Kohlefaser-Verbundteile aus
Werkzeugunterstützung, Vakuumverpackung, Wärmeverteilung und Prozesskonsistenz
Carbonfaser-Verbundbauteile sind nicht immer flache Platten. In vielen Fertigungsanwendungen weisen Teile gekrümmte Oberflächen, tiefe Aussparungen, abgewinkelte Kanten, Rippen, Ecken und wechselnde Wandstärken auf.
Diese Geometrien stellen zusätzliche Herausforderungen beim Auflegen, Vakuumverpacken und thermischen Aushärten dar. Ein Prozess, der für einen Flachbildschirm gut funktioniert, kann bei einem dreidimensionalen Bauteil möglicherweise nicht das gleiche Ergebnis liefern.
Die größte Herausforderung besteht nicht nur darin, die erforderliche Ofentemperatur zu erreichen. Material, Form, Verpackungsanordnung, Stützstruktur und Heizbedingungen müssen während des gesamten Aushärtungszyklus zusammenarbeiten.
Dieser Leitfaden untersucht häufige Probleme im Zusammenhang mit komplex geformten Verbundwerkstoffteilen und erklärt, was Hersteller bei der Vorbereitung eines ofenbasierten Aushärtungsprozesses beachten sollten.
In diesem Handbuch
- Warum komplexe Geometrie das Aushärten erschwert
- Formen- und Werkzeugunterstützung
- Layup-Herausforderungen in Kurven und Ecken
- Vakuumverpackung für komplexe Formen
- Luftstrom und Wärmeverteilung
- Thermische Verzögerung und dicke Abschnitte
- Ladeanordnung und Chargenkonsistenz
- Häufige Probleme und praktische Überprüfungen
- Auswahl eines Ofens für komplexe Teile
- Häufig gestellte Fragen
1. Warum komplexe Geometrie die Aushärtung erschwert
Eine flache Verbundplatte weist normalerweise eine relativ einfache Oberflächen- und Werkzeuganordnung auf. Eine komplex geformte Komponente kann mehrere verschiedene geometrische Merkmale in einem Teil enthalten.
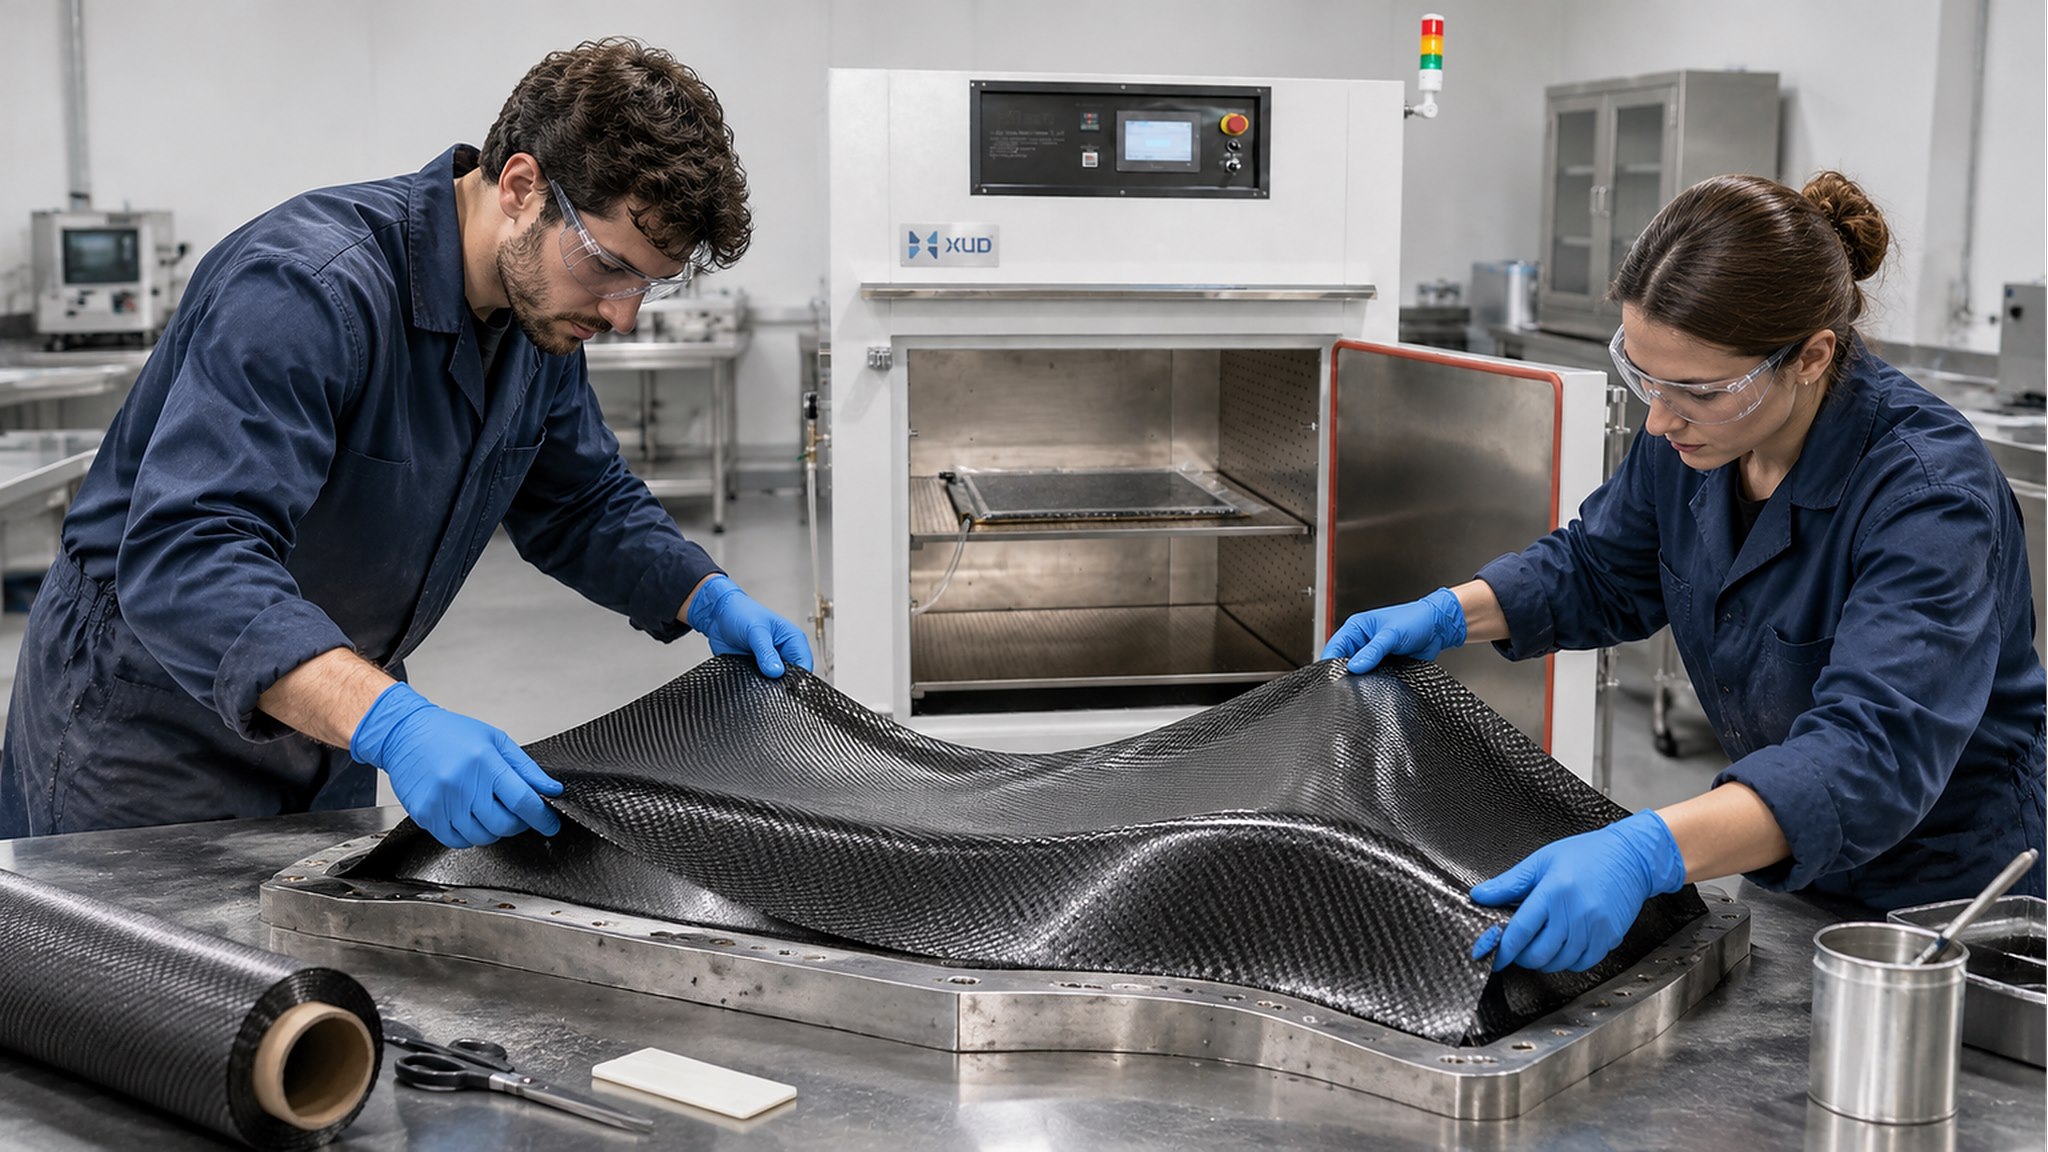
Eine geformte Kohlefaserkomponente kann beispielsweise Folgendes umfassen:
- Geschwungene Außenflächen und enge Radien
- Tiefe Ecken oder vertiefte Bereiche
- Erhöhte Rippen und Verstärkungsabschnitte
- Veränderungen der Laminatdicke
- Unterschiedliche Oberflächenausrichtungen
Diese Merkmale wirken sich darauf aus, wie das Prepreg platziert wird, wie sich der Vakuumbeutel an die Form anpasst und wie das Teil auf Erwärmung reagiert.
Eine nützliche Möglichkeit zur Bewertung einer komplexen Komponente besteht darin, den Prozess in drei Fragen zu unterteilen:
- Kann das Material richtig platziert werden?Das Laminat muss der vorgesehenen Form folgen und darf keine unzulässigen Falten, Brückenbildung oder Faserverzerrung aufweisen.
- Kann sich der Vakuumbeutel an das Werkzeug anpassen?Die Verpackungsanordnung muss geeignete Dichtungs- und Luftwege rund um die Geometrie bieten.
- Kann die komplette Baugruppe dem erforderlichen Wärmezyklus folgen?Das Teil und die Werkzeuge müssen gemäß dem genehmigten Materialprozess geeignete Erwärmungsbedingungen erhalten.
Zum grundlegenden Zusammenhang zwischen Prepreg, Temperatur und Aushärtungsbedingungen sieheTeil 01: Wie man Kohlefaser-Prepregs in einem Industrieofen aushärtet.
2. Formen- und Werkzeugunterstützung: Die Grundlage der Teilegeometrie
Die Form oder das Werkzeug stützt das Verbundmaterial und definiert die endgültige Bauteilform. Bei komplexen Teilen sind die Werkzeugkonstruktion und -unterstützung besonders wichtig, da sich nicht unterstützte Bereiche während der Handhabung und Verarbeitung bewegen oder verformen können.
Überprüfen Sie die Form vor dem Layup
Untersuchen Sie die Werkzeugoberfläche auf Verunreinigungen, Beschädigungen, Fremdpartikel und Bereiche, die den Materialkontakt oder die Oberflächenbeschaffenheit beeinträchtigen könnten.
Überprüfen Sie bei Teilen mit tiefen Konturen oder schmalen Merkmalen, ob das Werkzeug ausreichenden Zugang für die Materialplatzierung und die Installation des Vakuumbeutels bietet.
Berücksichtigen Sie die Werkzeugmasse und das thermische Verhalten
Die Form ist Teil der beheizten Baugruppe. Sein Material, seine Dicke und seine Masse können Einfluss darauf haben, wie schnell der gesamte Aufbau auf den Heizzyklus des Ofens reagiert.
Ein schwerer Schimmel reagiert möglicherweise langsamer als ein dünnes Laminat. Daher sollte die vom Ofenregler angezeigte Kammertemperatur nicht automatisch als tatsächliche Temperatur an jedem Punkt in der Verbundbaugruppe behandelt werden.
Besprechen Sie bei kritischen Prozessen geeignete Temperaturmess- und Validierungsmethoden mit dem Prozessingenieur und Gerätelieferanten.
3. Layup-Herausforderungen in Kurven und Ecken
Eine komplexe Geometrie kann es schwierig machen, Prepreg-Lagen genau zu positionieren. Das Material muss der Werkzeugoberfläche folgen und gleichzeitig die beabsichtigte Faserorientierung und Laminatstruktur beibehalten.
Zu den allgemeinen Bereichen, die zusätzliche Aufmerksamkeit erfordern, gehören:
- Enge Ecken, in denen sich das Material möglicherweise nicht an die Form anpassen kann
- Tiefe Nischen, in denen der Zugang eingeschränkt ist
- Übergänge zwischen ebenen und gekrümmten Flächen
- Bereiche, in denen sich die Laminatdicke ändert
- Kanten, an denen überschüssiges Material oder lokale Falten entstehen können
Mögliche Mängel sind Falten, Faserverzug, Brückenbildung und ungleichmäßiger Materialkontakt. Diese Probleme können eher beim Auflegen als während der Aufheizphase des Ofens auftreten.
Hersteller sollten die Laminatreihenfolge, die Lagenabmessungen, die Materialhandhabungsmethode und die Werkzeuggeometrie überprüfen, bevor sie den Aushärtungsprozess abschließen.
4. Vakuumverpackung für komplex geformte Kohlefaserteile
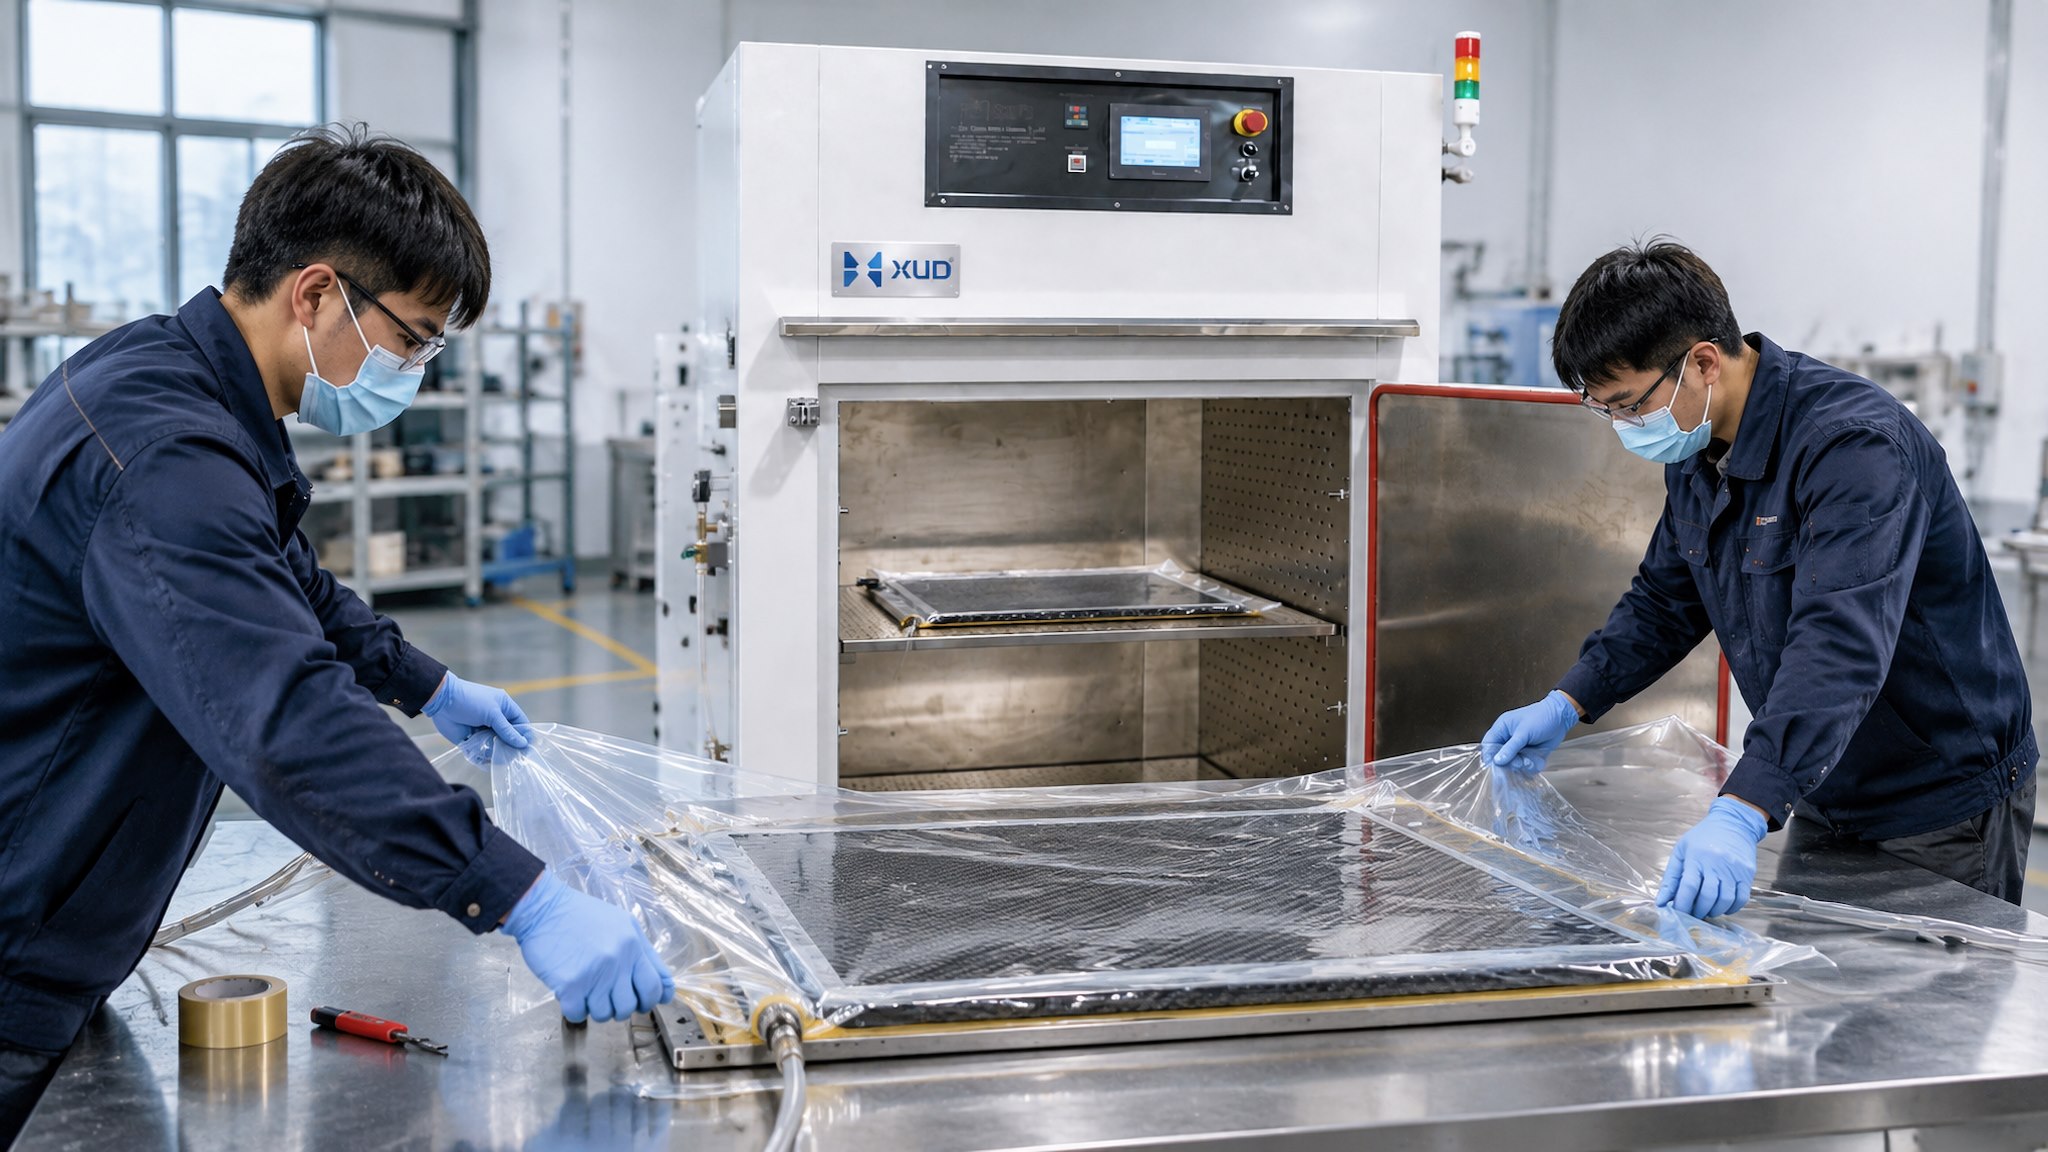
Das Vakuumverpacken wird schwieriger, wenn das Werkstück tiefe Kurven, scharfe Übergänge und vertiefte Bereiche aufweist. Die Beutelfolie muss sich an die Baugruppe anpassen und gleichzeitig eine geeignete Versiegelung und einen geeigneten Vakuumpfad aufrechterhalten.
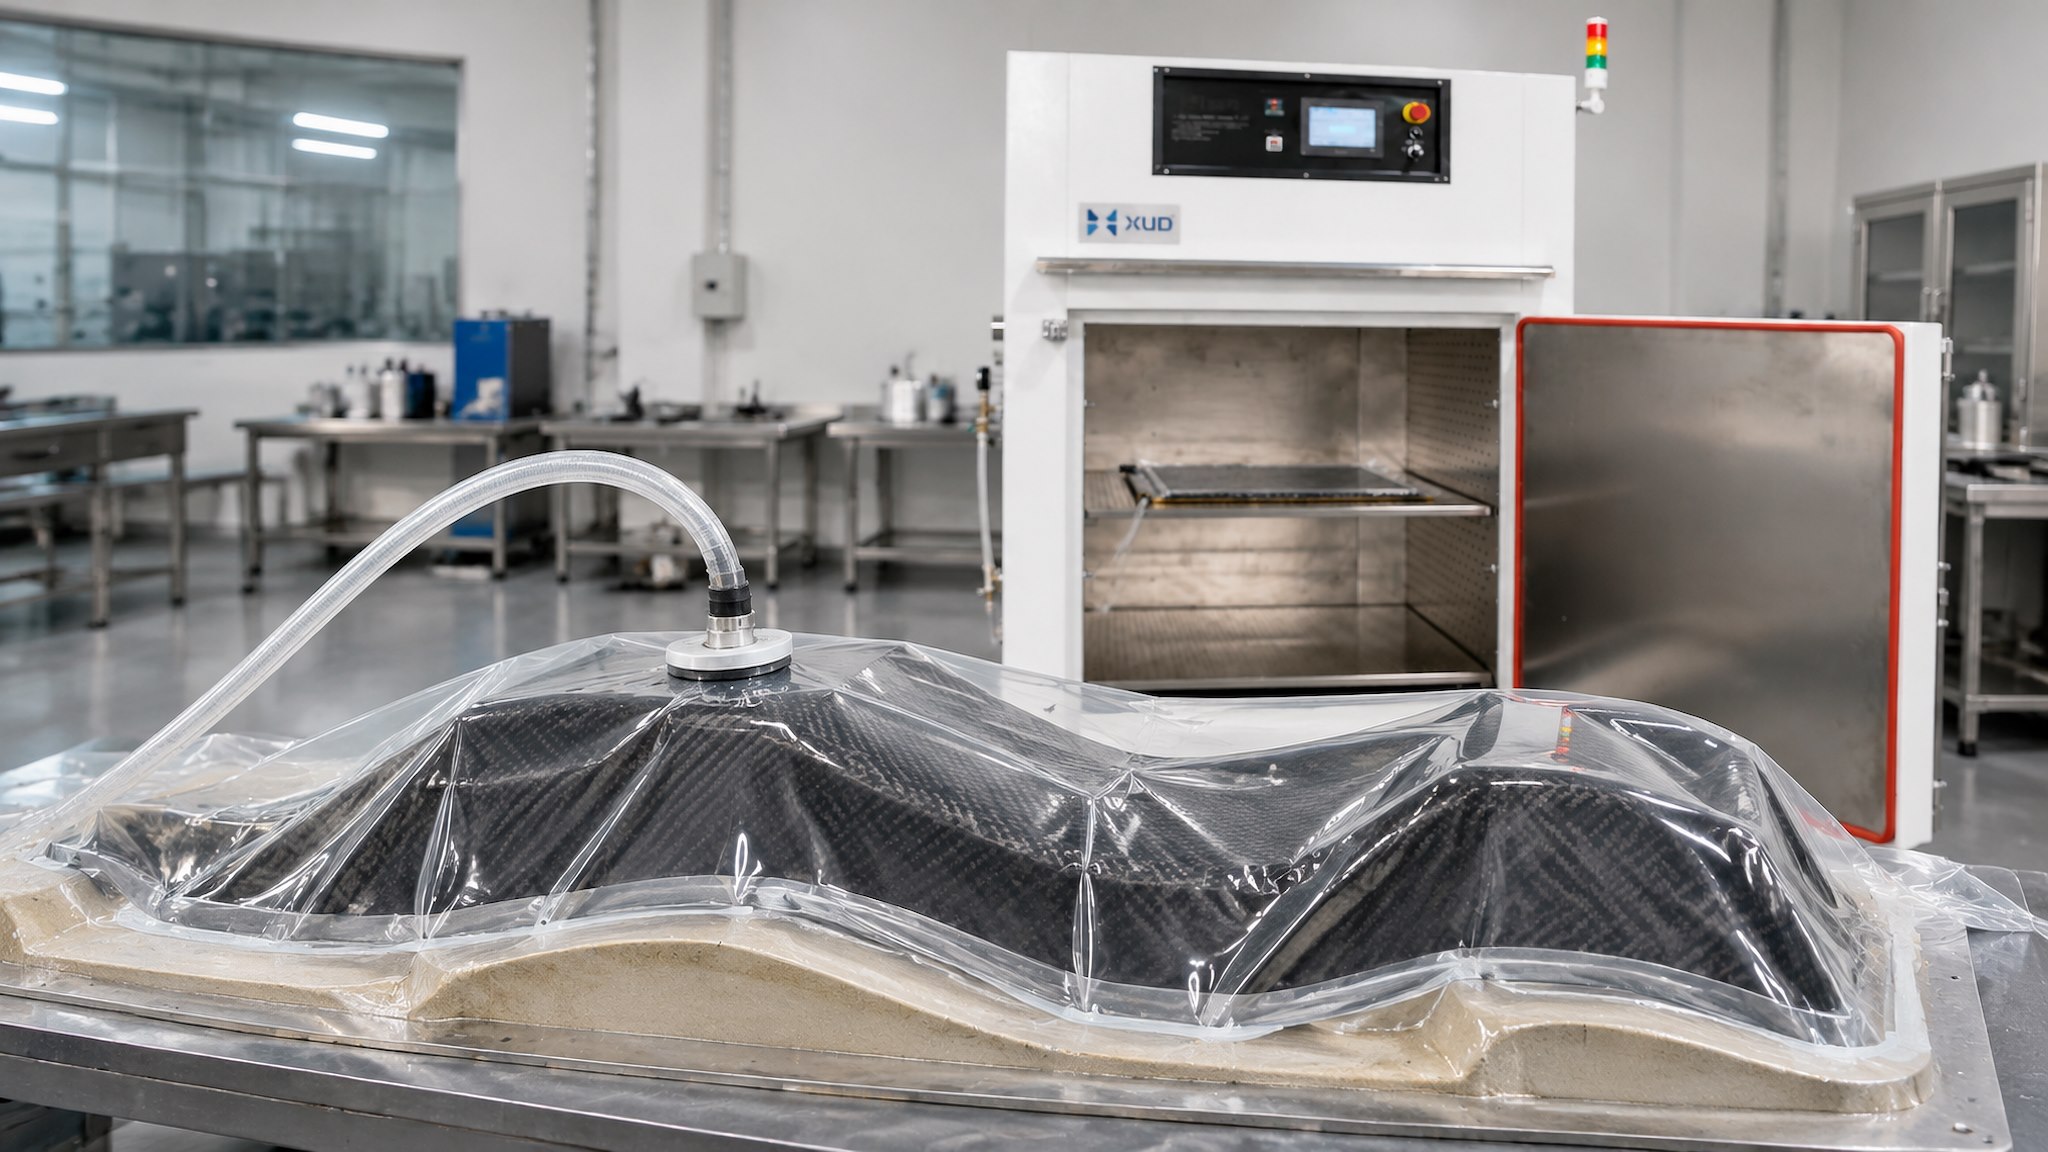
Achten Sie auf Überbrückung
Eine Brückenbildung tritt auf, wenn sich der Vakuumbeutel nicht vollständig an eine Ecke oder einen vertieften Abschnitt anpasst. Anstatt der Oberfläche zu folgen, kann sich die Tasche über die gesamte Fläche erstrecken und darunter einen nicht unterstützten Raum lassen.
Dies kann dazu führen, dass der vorgesehene Druckunterschied nicht gleichmäßig auf das Laminat wirkt und zu lokalen Defekten führt.
Planen Sie die Verpackungsanordnung
Überprüfen Sie vor dem Verschließen des Beutels die Geometrie und identifizieren Sie Bereiche, in denen Falten, enge Radien oder Änderungen der Oberflächenrichtung Probleme verursachen können.
- Berücksichtigen Sie die Konturen des Teils mit geeignetem Beutelfolienmaterial.
- Überprüfen Sie Ecken und vertiefte Abschnitte auf Brückenbildung.
- Halten Sie die Vakuumwege gemäß der genehmigten Verpackungskonstruktion kontinuierlich.
- Überprüfen Sie die Kontinuität des Dichtbands rund um den Umfang des Werkzeugs.
- Überprüfen Sie die Integrität des Vakuums, bevor Sie mit dem Heizzyklus beginnen.
Verbrauchsmaterialien für die Vakuumverpackung müssen außerdem mit der Aushärtetemperatur und dem Harzsystem kompatibel sein. Beutelfolie, Dichtband, Entlüftungsmaterialien und Schläuche sollten entsprechend ihrer technischen Spezifikationen ausgewählt werden.
Eine ausführliche Erläuterung der Verpackungsmaterialien und Dichtheitsprüfungen finden Sie hierTeil 02: Vakuumverpackungsprozess für Kohlefaser-Verbundplatten.
5. Luftstrom und Wärmeverteilung um komplexe Teile
Die Heißluftzirkulation trägt zur Wärmeverteilung im Inneren eines industriellen Härtungsofens bei. Allerdings können Form und Position der Ladung die örtlichen Luftströmungsverhältnisse beeinflussen.
Eine große Form, ein tiefes Bauteil oder mehrere eng beieinander liegende Teile können den Luftstrom behindern oder umleiten. Aus diesem Grund sollte die Kammer anhand der tatsächlichen Werkstück- und Werkzeuganordnung bewertet werden.
Vermeiden Sie es, den Zustand einer leeren Kammer als die ganze Geschichte zu betrachten
Ein leerer Ofentest entspricht nicht unbedingt den thermischen Bedingungen einer vollbeladenen Produktionscharge. Formen, Halterungen und Werkstücke nehmen alle Platz ein und beeinflussen die Heizumgebung.
Stellen Sie dem Hersteller bei der Besprechung des Ofendesigns Fotos, Zeichnungen und Beladungsinformationen zur Verfügung. Dadurch können Kammerabmessungen, Zirkulationsanordnung und Beschickungslayout gemeinsam berücksichtigt werden.
Für die Wiederholungsproduktion ist es sinnvoll, eine konsistente Beladungsanordnung zu definieren, damit die Teile von Charge zu Charge wiederholbar positioniert werden.
6. Thermische Verzögerung und dicke Abschnitte
Komplexe Kohlefaserteile können Abschnitte mit unterschiedlichen Dicken und Werkzeugbedingungen enthalten. Diese Bereiche reagieren nicht immer gleich schnell auf die Erwärmung.
Bei dickeren Laminatabschnitten und schwereren Werkzeugen kann es länger dauern, bis sie sich der Umgebungskammertemperatur annähern. Dies wird allgemein als thermische Verzögerung bezeichnet.
Wenn der Aushärtezyklus nur anhand der Kammeranzeige der Steuerung bewertet wird, kann die tatsächliche thermische Reaktion des Werkstücks übersehen werden.
Was sollten Hersteller beachten?
- Identifizieren Sie die dicksten und thermisch anspruchsvollsten Abschnitte.
- Berücksichtigen Sie die Masse und das Material der Form oder des Werkzeugs.
- Überprüfen Sie die erforderliche Heizrate und Haltezeit im Material-TDS.
- Besprechen Sie, ob eine Messung der Werkstücktemperatur erforderlich ist.
- Validieren Sie den thermischen Prozess bei Bedarf anhand eines repräsentativen Teils und einer Beladungsanordnung.
Verlängern oder modifizieren Sie den Aushärtungszyklus nicht, nur um eine vermutete thermische Verzögerung auszugleichen, ohne dass der Prozess validiert wurde. Alle Änderungen müssen anhand des genehmigten Verfahrens des Materiallieferanten bewertet werden.
7. Ladeanordnung und Chargenkonsistenz
Selbst wenn der Aushärtungsprozess korrekt ist, kann eine inkonsistente Beladung die Wiederholbarkeit der Produktion erschweren.
Komplex geformte Teile erfordern möglicherweise spezielle Halterungen, maßgeschneiderte Tabletts oder spezielle Ausrichtungen innerhalb der Kammer. Die Ladeanordnung sollte ungewollte Bewegungen verhindern und ausreichend Freiraum um das Werkstück herum gewährleisten.
Definieren Sie vor der Produktion:
- Teileausrichtung innerhalb der Kammer
- Stütz- und Befestigungspositionen
- Abstand zwischen Teilen und Kammerwänden
- Vakuumschlauchführung und Anschlusszugang
- Maximale Anzahl Teile pro Charge
Dokumentieren Sie bei wiederholter Produktion die Beladungsanordnung und verwenden Sie nach Möglichkeit die gleiche validierte Konfiguration. Dies trägt dazu bei, unnötige Prozessschwankungen zu reduzieren.
8. Häufige Probleme und praktische Überprüfungen
Wenn ein komplexes Kohlefaserbauteil Mängel aufweist, kann die Ursache in der Materialhandhabung, der Werkzeugausstattung, der Vakuumverpackung, der Erwärmung oder mehreren Faktoren zusammen liegen.
| Beobachtetes Problem | Mögliche zu überprüfende Faktoren |
|---|---|
| Falten an den Ecken | Lagenplatzierung, Materialkonformität und örtliche Verpackungsanordnung |
| Überbrückung in vertieften Bereichen | Beutelfolienzugabe, Geometrie und Installation des Vakuumbeutels |
| Vakuumverlust | Dichtband, Beutelfolie, Armaturen, Schläuche und Vakuumanschlüsse |
| Ungleichmäßige Aushärtungsergebnisse | Wärmeverzögerung, Beladungsanordnung, Werkzeugmasse und Prozesskontrolle |
| Teilverzerrung | Werkzeugunterstützung, Materialverhalten und Kühlverfahren |
Diese Tabelle ist eher ein Ausgangspunkt für die Fehlerbehebung als eine endgültige Diagnose. Die tatsächliche Ursache sollte durch Prozessaufzeichnungen, Materialspezifikationen und Inspektion der defekten Komponente bestätigt werden.
9. Auswahl eines Industrieofens für komplex geformte Teile
Ein industrieller Kohlenstofffaser-Härtungsofen sollte anhand der gesamten Produktionsbaugruppe und nicht nur anhand der Komponentenabmessungen ausgewählt werden.
Wichtige Überlegungen zur Ausrüstung sind:
- Temperaturbereich:Der Betriebsbereich muss den zugelassenen Materialaushärtungszyklus abdecken.
- Heizsystem:Elektrische Heizung und Heißluftzirkulation können für eine kontrollierte Heizumgebung sorgen.
- Kammerabmessungen:Die Kammer muss das Bauteil, die Form, die Verpackungsmaterialien und den Laderaum unterbringen.
- Vakuumanschlüsse:Interne Vakuumanschlüsse können für kompatible Vakuumverpackungsprozesse an eine externe Vakuumpumpe angeschlossen werden.
- Ladestruktur:Für unterschiedliche Teileformen können Regale, Tabletts, Stützen oder individuelle Anordnungen erforderlich sein.
- Kontrollanforderungen:Temperaturprogrammierung und eventuelle zusätzliche Überwachungsfunktionen sollten vor der Bestellung angegeben werden.
Ebenso wichtig ist es, den Unterschied zwischen einem Industrieofen und einem Autoklaven zu verstehen. Ein Ofen sorgt für eine kontrollierte Erwärmung, während ein Autoklav zusätzlich einen kontrollierten Außendruck ausüben kann. Ein Standardofen mit Vakuumanschlüssen ersetzt keinen Autoklaven, wenn der Materialprozess einen Überdruck erfordert.
LesenTeil 03: Komposit-Härtungsofen vs. Autoklavfür einen detaillierteren Gerätevergleich.
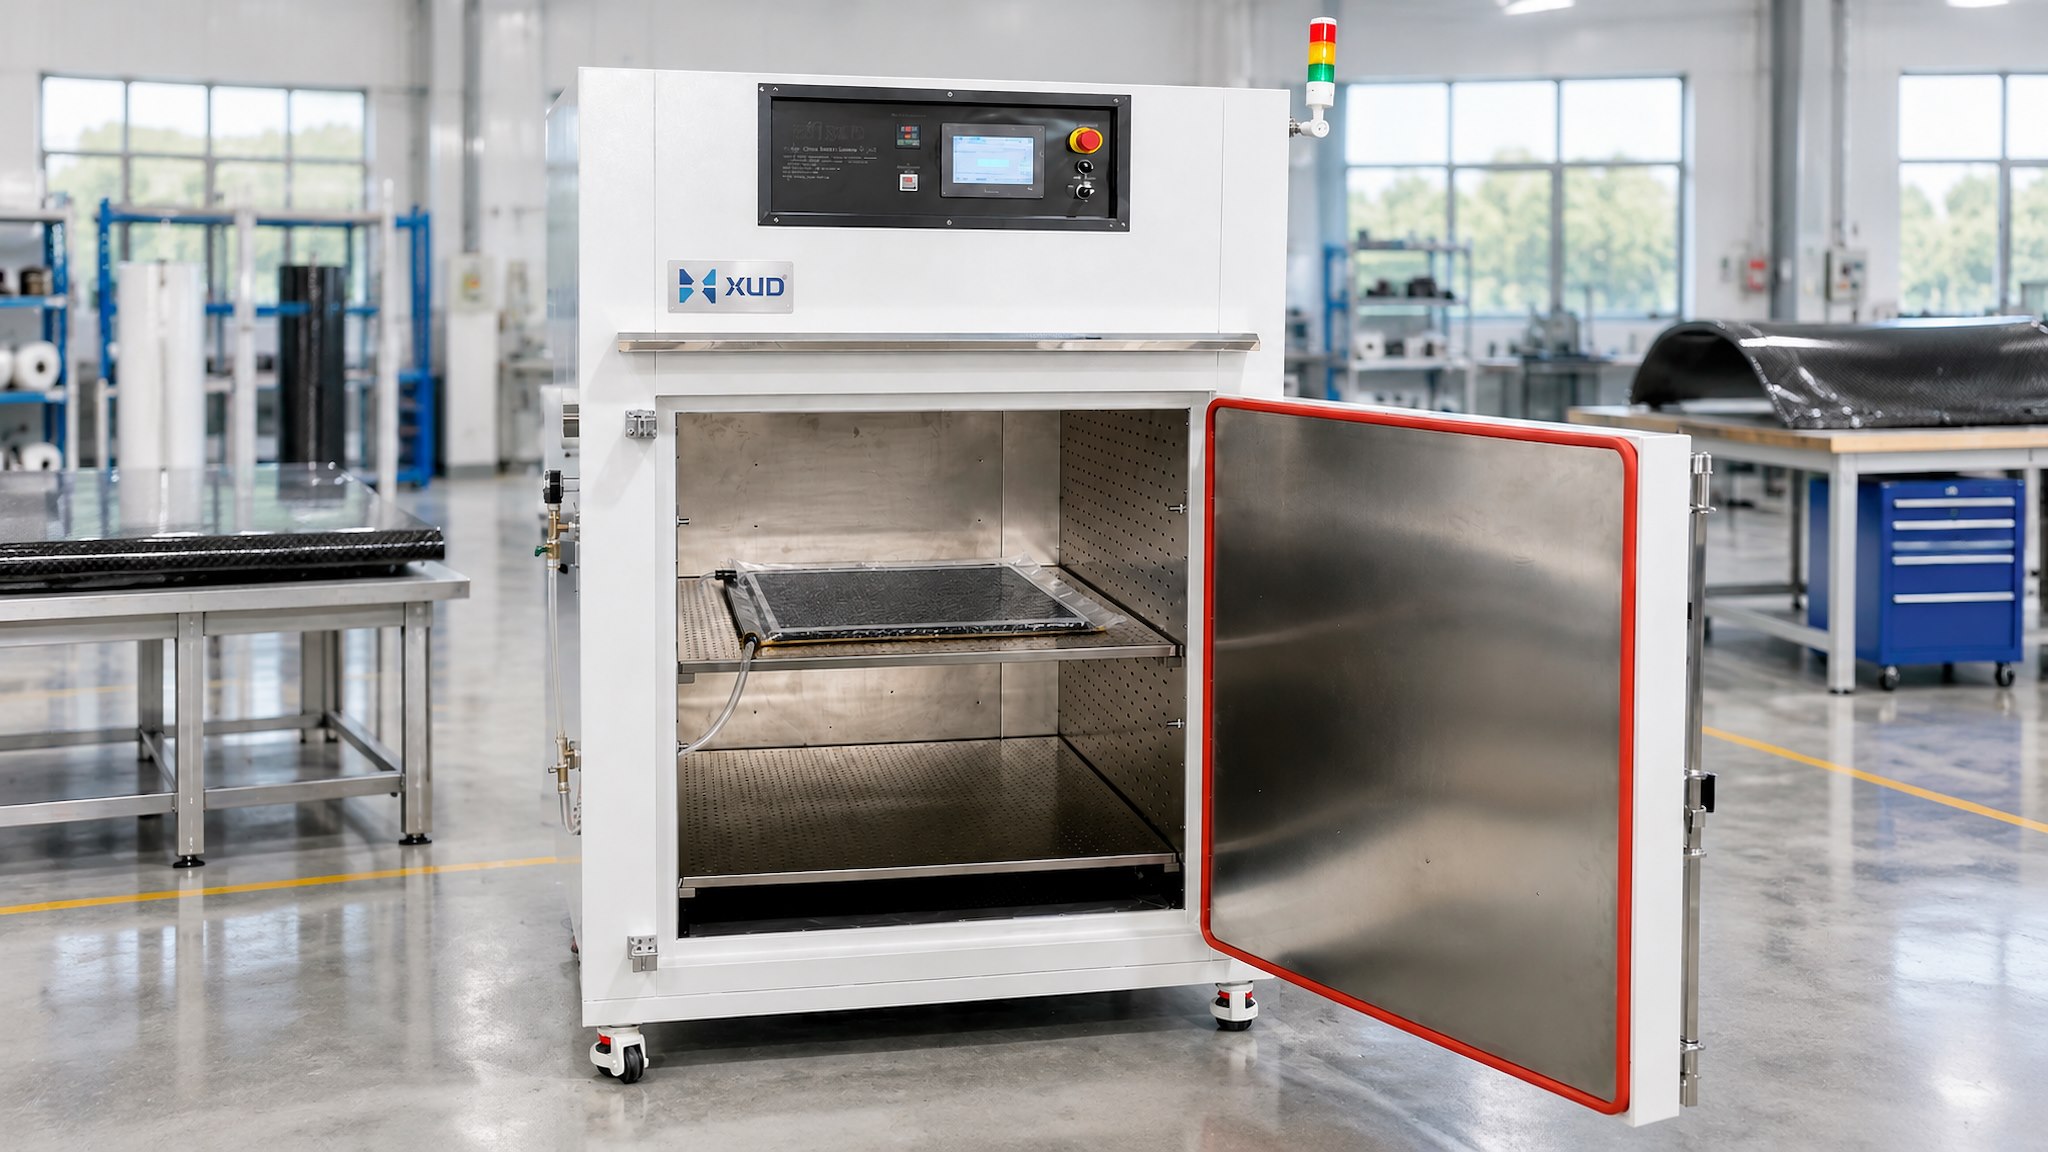
Xinyuanda maßgeschneiderter Kohlefaser-Härtungsofen
Xinyuanda bietet industrielle Härtungsöfen für Kohlefasern mit elektrischer Heizung, Heißluftzirkulation und internen Vakuumanschlüssen für den Anschluss einer externen Vakuumpumpe.
Die maximale Betriebstemperatur beträgt 250°C. Kammerabmessungen, interne Anordnung und Positionen der Vakuumanschlüsse können je nach Flachbildschirmen, komplex geformten Verbundteilen und Produktionsanforderungen angepasst werden.
Die externe Vakuumpumpe gehört nicht zur Standardausrüstung, sofern dies nicht im Angebot angegeben ist. Die erforderliche Temperatur, Heizrate, Haltezeit und Vakuumbedingungen müssen dem vom Materiallieferanten genehmigten Prozess entsprechen.
Xinyuanda Kohlefaser-Härtungsofen ansehen →
10. Häufig gestellte Fragen
F1: Kann ein Industrieofen komplex geformte Kohlefaserteile aushärten?
Ja, wenn das Material mit der ofenbasierten Aushärtung kompatibel ist und die Gerätekammer, die Werkzeugunterstützung, die Vakuumanordnung und der thermische Prozess die Produktionsanforderungen erfüllen.
F2: Warum ist die Vakuumverpackung für komplex geformte Teile schwieriger?
Kurven, enge Ecken und vertiefte Bereiche können die Anpassung der Beutelfolie an das Werkzeug erschweren. Brückenbildung, Falten und lokale Undichtigkeiten sollten vor dem Erhitzen überprüft werden.
F3: Erfordern komplexe Teile einen größeren Aushärteofen?
Nicht immer. Die Kammergröße sollte auf der gesamten Baugruppe basieren, einschließlich Komponente, Form, Stützvorrichtungen, Vakuumanschlüssen und Laderaum.
F4: Garantiert die Heißluftzirkulation eine gleichmäßige Aushärtung?
Die Heißluftzirkulation trägt zur Wärmeverteilung in der Kammer bei, die tatsächliche Werkstücktemperatur hängt jedoch auch von der Teilegeometrie, der Werkzeugmasse, den Beladungsbedingungen und dem genehmigten Prozesszyklus ab. Bei anspruchsvollen Anwendungen kann eine Validierung erforderlich sein.
F5: Kann Xinyuanda einen Ofen für komplexe Kohlefaserkomponenten anpassen?
Ja. Kammerabmessungen, interne Beladungsanordnungen und Vakuumanschlusspositionen können je nach Werkstückabmessungen und Produktionsanforderungen angepasst werden.
Weiterlesen: Leitfaden zur Aushärtung von Kohlefasern
Entdecken Sie die komplette Serie:
- Teil 01 – Wie man Kohlefaser-Prepregs in einem Industrieofen aushärtet
- Teil 02 – Vakuumverpackungsprozess für Kohlefaser-Verbundplatten
- Teil 03 – Komposit-Härtungsofen vs. Autoklav
- Teil 04 – Worauf Sie beim Kauf eines Kohlefaser-Härtungsofens achten sollten
- Teil 05 – Wie man komplex geformte Kohlefaser-Verbundteile aushärtet
- Teil 06 – Auswahl eines Aushärteofens für Verbundplatten
Benötigen Sie einen Aushärteofen für komplexe Kohlefaserteile?
Teilen Sie Ihre Komponentenzeichnungen, Abmessungen, Materialspezifikationen und Aushärtungsanforderungen mit unserem Team. Wir können eine individuelle Ofenstruktur und Beladungsanordnung für Ihren Produktionsprozess besprechen.
WhatsApp:+86 18998007076
E-Mail:annalan@xudoven.com
Worauf Sie beim Kauf eines Kohlefaser-Härtungsofens achten sollten
Verwandter Artikel