Cómo curar piezas compuestas de fibra de carbono de forma compleja
Cómo curar piezas compuestas de fibra de carbono de forma compleja
Soporte de herramientas, embolsado al vacío, distribución de calor y consistencia del proceso
Los componentes compuestos de fibra de carbono no siempre son paneles planos. En muchas aplicaciones de fabricación, las piezas incluyen superficies curvas, huecos profundos, bordes en ángulo, nervaduras, esquinas y espesores de pared cambiantes.
Estas geometrías crean desafíos adicionales durante el laminado, el envasado al vacío y el curado térmico. Un proceso que funciona bien para un panel plano puede no producir el mismo resultado en un componente tridimensional.
El principal desafío no es simplemente alcanzar la temperatura requerida en el horno. El material, el molde, la disposición de las bolsas, la estructura de soporte y las condiciones de calentamiento deben trabajar juntos durante todo el ciclo de curado.
Esta guía examina los problemas comunes asociados con piezas compuestas de formas complejas y explica qué deben considerar los fabricantes al preparar un proceso de curado en horno.
En esta guía
- Por qué la geometría compleja dificulta el curado
- Soporte de moldes y herramientas
- Desafíos de diseño en curvas y esquinas
- Envasado al vacío para formas complejas
- Flujo de aire y distribución de calor
- Retraso térmico y secciones gruesas.
- Disposición de carga y consistencia del lote
- Problemas comunes y comprobaciones prácticas
- Seleccionar un horno para piezas complejas
- Preguntas frecuentes
1. Por qué la geometría compleja dificulta el curado
Un panel compuesto plano suele tener una superficie y una disposición de herramientas relativamente simples. Un componente de forma compleja puede contener varias características geométricas diferentes en una parte.
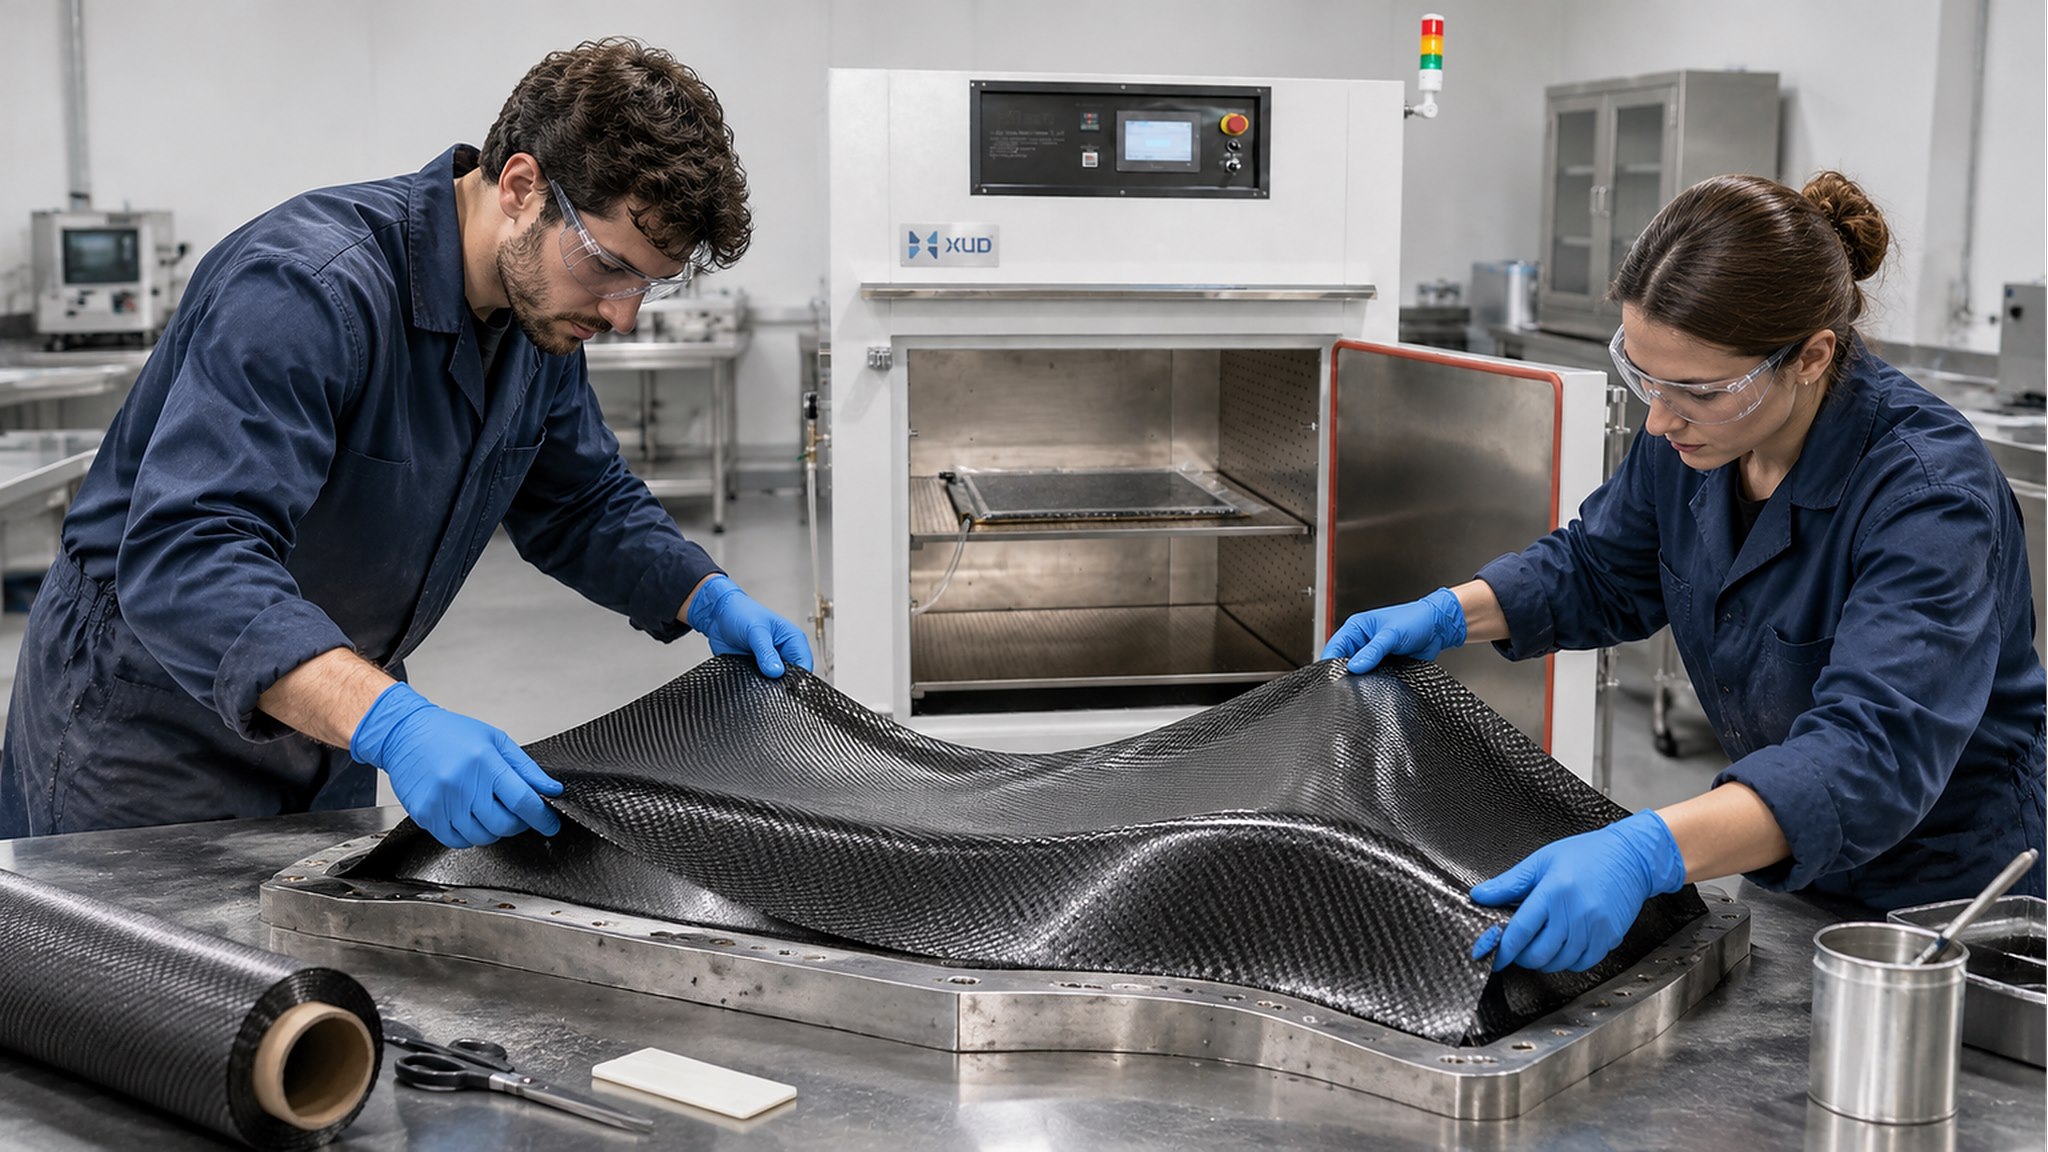
Por ejemplo, un componente de fibra de carbono moldeado puede incluir:
- Superficies exteriores curvas y radios estrechos
- Esquinas profundas o áreas empotradas
- Costillas elevadas y secciones de refuerzo.
- Cambios en el espesor del laminado.
- Diferentes orientaciones de superficie
Estas características afectan cómo se coloca el preimpregnado, cómo se adapta la bolsa de vacío al molde y cómo responde la pieza al calentamiento.
Una forma útil de evaluar un componente complejo es separar el proceso en tres preguntas:
- ¿Se puede colocar el material correctamente?El laminado debe seguir la forma deseada sin arrugas, puentes o distorsiones de fibras inaceptables.
- ¿Puede la bolsa de la aspiradora adaptarse a las herramientas?La disposición de la bolsa debe proporcionar un sellado adecuado y vías de aire alrededor de la geometría.
- ¿Puede el conjunto completo seguir el ciclo térmico requerido?La pieza y el herramental deben recibir condiciones de calentamiento adecuadas de acuerdo con el proceso de material aprobado.
Para conocer la relación básica entre preimpregnado, temperatura y condiciones de curado, consulteParte 01: Cómo curar un preimpregnado de fibra de carbono en un horno industrial.
2. Soporte de moldes y herramientas: la base de la geometría de piezas
El molde o herramienta soporta el material compuesto y define la forma final del componente. Para piezas complejas, el diseño y el soporte de las herramientas son particularmente importantes porque las áreas sin soporte pueden moverse o deformarse durante la manipulación y el procesamiento.
Verifique el molde antes del laminado
Inspeccione la superficie de la herramienta en busca de contaminación, daños, partículas extrañas y áreas que puedan afectar el contacto del material o el acabado de la superficie.
Para piezas con contornos profundos o características estrechas, verifique si las herramientas permiten suficiente acceso para la colocación del material y la instalación de la bolsa de vacío.
Considere la masa de las herramientas y el comportamiento térmico
El molde es parte del conjunto calentado. Su material, grosor y masa pueden influir en la rapidez con la que responde toda la configuración al ciclo de calentamiento del horno.
Un molde pesado puede responder más lentamente que un laminado delgado. Por lo tanto, la temperatura de la cámara mostrada en el controlador del horno no debe tratarse automáticamente como la temperatura real de cada punto del conjunto compuesto.
Para procesos críticos, analice los métodos adecuados de medición y validación de temperatura con el ingeniero de procesos y el proveedor del equipo.
3. Desafíos de trazado en curvas y esquinas
La geometría compleja puede dificultar la colocación precisa de las capas preimpregnadas. El material debe seguir la superficie de la herramienta manteniendo la orientación prevista de la fibra y la estructura laminada.
Las áreas comunes que requieren atención adicional incluyen:
- Esquinas estrechas donde el material puede resistirse a adaptarse al molde.
- Recintos profundos donde el acceso es limitado
- Transiciones entre superficies planas y curvas
- Áreas donde cambia el espesor del laminado
- Bordes donde se puede desarrollar exceso de material o arrugas locales.
Los posibles defectos incluyen arrugas, distorsión de las fibras, puentes y contacto desigual del material. Estos problemas pueden originarse durante el laminado en lugar de durante la etapa de calentamiento del horno.
Los fabricantes deben revisar la secuencia del laminado, las dimensiones de las capas, el método de manipulación del material y la geometría de las herramientas antes de finalizar el proceso de curado.
4. Envasado al vacío para piezas de fibra de carbono de formas complejas
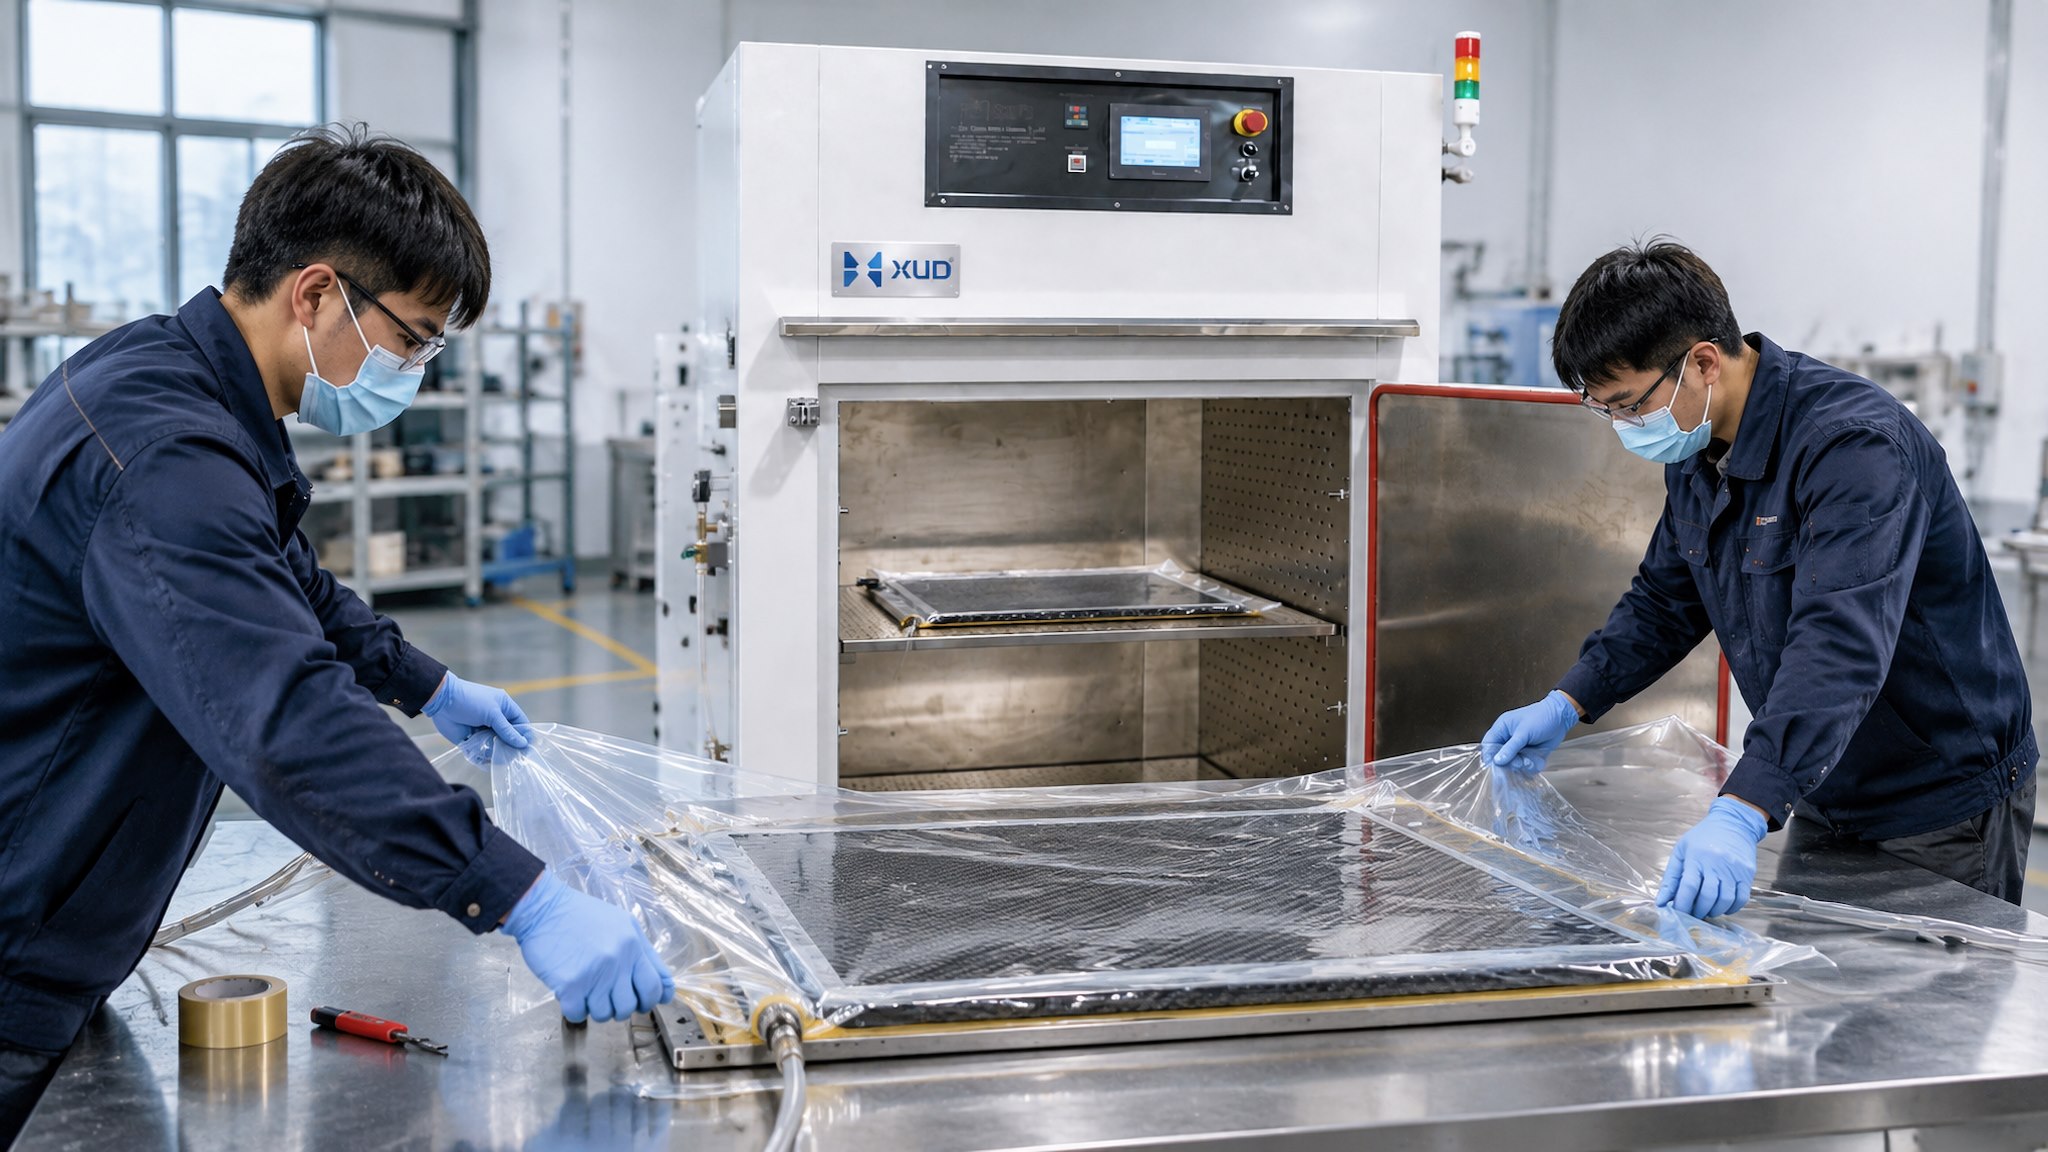
El ensacado al vacío se vuelve más desafiante cuando la pieza de trabajo incluye curvas profundas, transiciones pronunciadas y áreas rebajadas. La película de la bolsa debe ajustarse al conjunto manteniendo un sellado y una trayectoria de vacío adecuados.
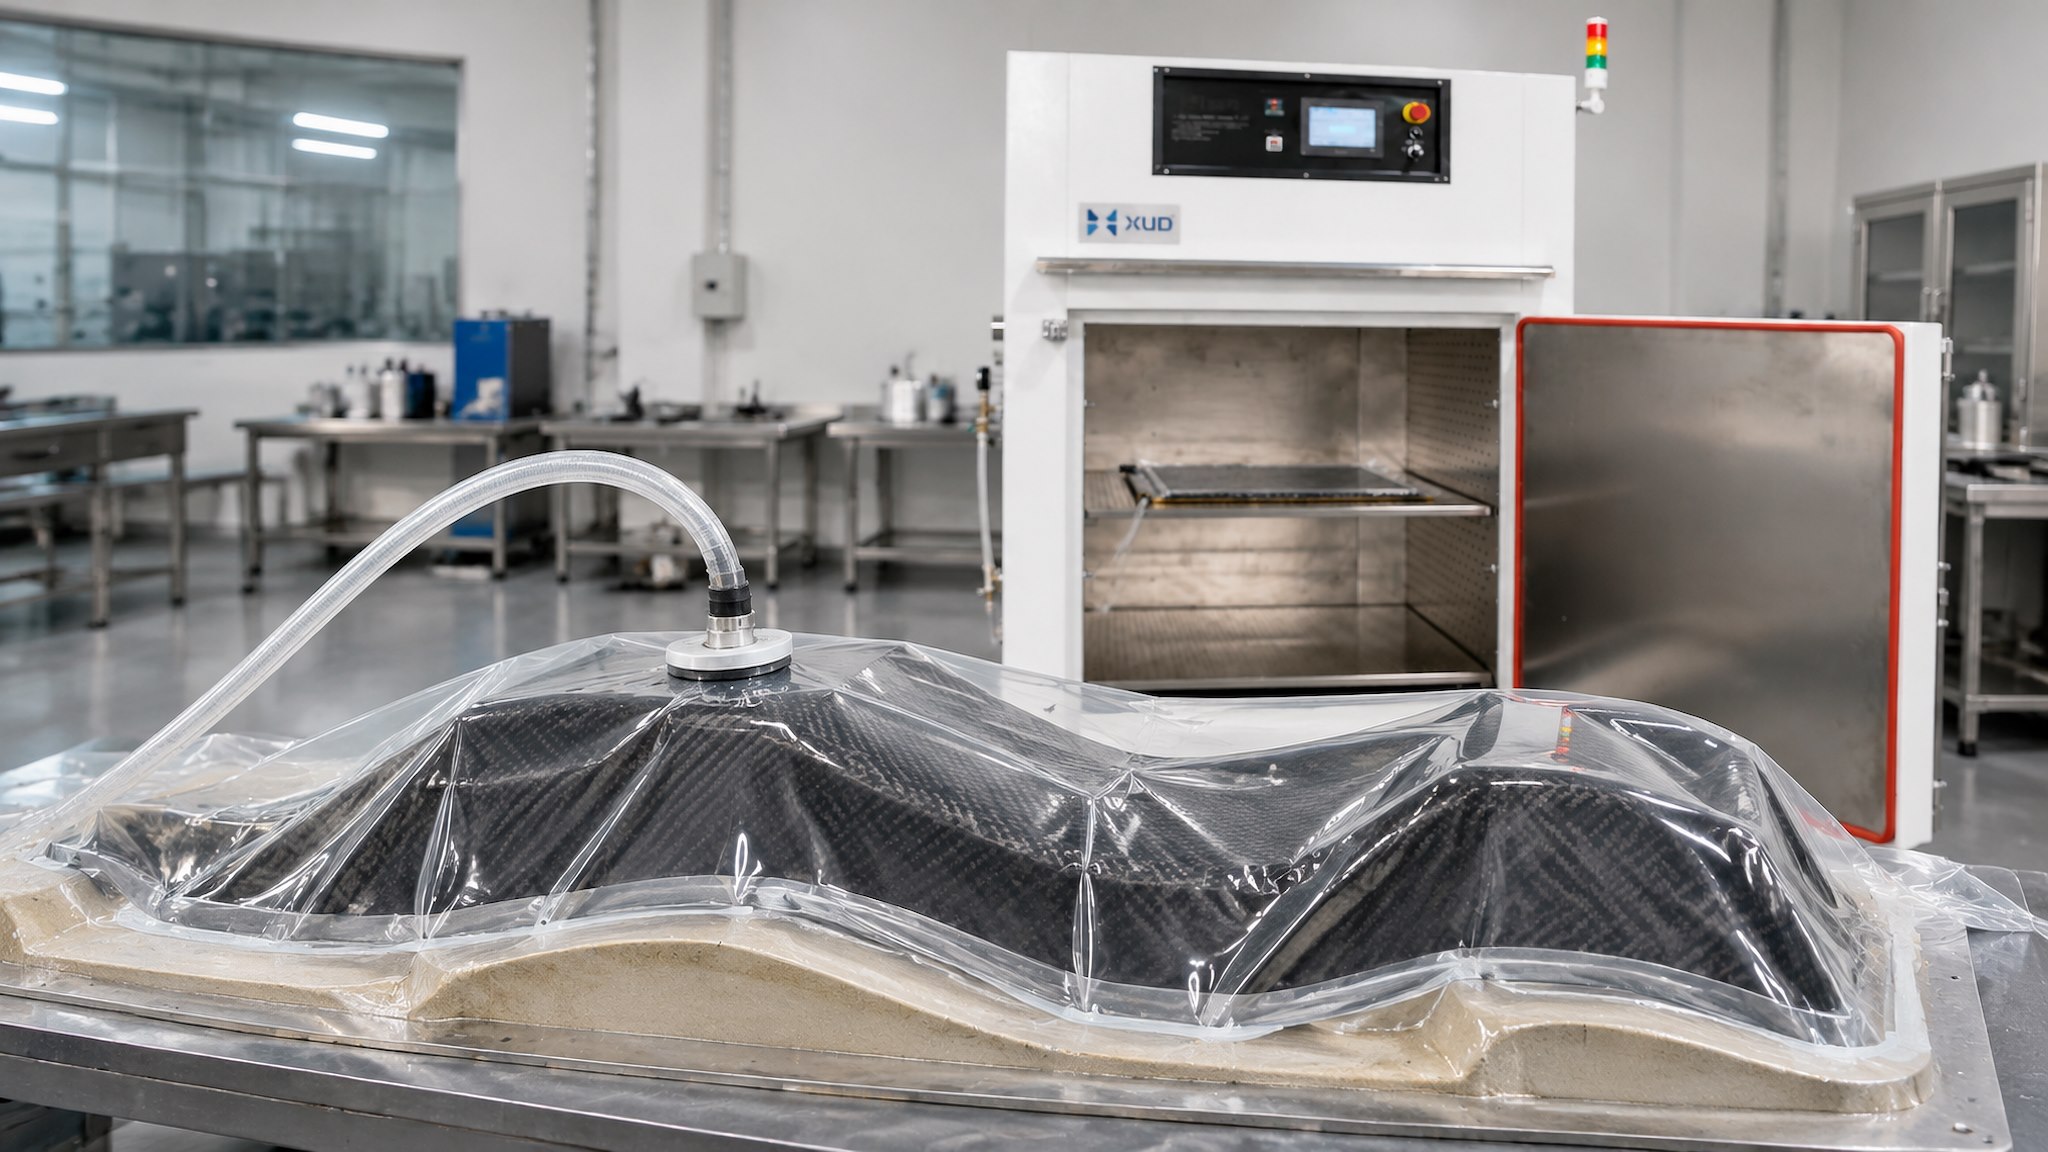
Esté atento a los puentes
El puente se produce cuando la bolsa de la aspiradora no se adapta completamente a una esquina o sección empotrada. En lugar de seguir la superficie, la bolsa puede extenderse a lo largo del área y dejar un espacio sin soporte debajo.
Esto puede evitar que la diferencia de presión prevista actúe uniformemente sobre el laminado y puede contribuir a defectos locales.
Planificar la disposición del embolsado
Antes de sellar la bolsa, revise la geometría e identifique las áreas donde los pliegues, los radios estrechos o los cambios en la dirección de la superficie pueden crear problemas.
- Deje material de película de bolsa adecuado para los contornos de la pieza.
- Inspeccione las esquinas y las secciones empotradas en busca de puentes.
- Mantenga las rutas de vacío continuas de acuerdo con el diseño de bolsa aprobado.
- Verifique la continuidad de la cinta selladora alrededor del perímetro de la herramienta.
- Verifique la integridad del vacío antes de iniciar el ciclo de calentamiento.
Los consumibles para envasado al vacío también deben ser compatibles con la temperatura de curado y el sistema de resina. La película para bolsas, la cinta selladora, los materiales de ventilación y las mangueras deben seleccionarse de acuerdo con sus especificaciones técnicas.
Para obtener una explicación detallada sobre los materiales de embolsado y las comprobaciones de fugas, leaParte 02: Proceso de envasado al vacío para paneles compuestos de fibra de carbono.
5. Flujo de aire y distribución de calor alrededor de piezas complejas
La circulación de aire caliente ayuda a distribuir el calor dentro de un horno de curado industrial. Sin embargo, la forma y posición de la carga pueden influir en las condiciones locales del flujo de aire.
Un molde grande, un componente profundo o varias piezas dispuestas muy juntas pueden obstruir o redirigir el flujo de aire. Por este motivo, la cámara debe evaluarse utilizando la disposición real de la pieza de trabajo y las herramientas.
Evite tratar las condiciones de cámara vacía como si fueran la historia completa
Una prueba de horno vacío no representa necesariamente las condiciones térmicas de un lote de producción completamente cargado. Los moldes, los soportes y las piezas de trabajo ocupan espacio e influyen en el ambiente de calefacción.
Cuando hable sobre el diseño del horno, proporcione al fabricante fotografías, dibujos e información de carga. Esto permite considerar conjuntamente las dimensiones de la cámara, la disposición de circulación y la disposición de carga.
Para la producción repetida, es útil definir una disposición de carga consistente para que las piezas se coloquen de manera repetible de un lote a otro.
6. Retraso térmico y secciones gruesas
Las piezas complejas de fibra de carbono pueden contener secciones con diferentes espesores y condiciones de utillaje. Estas zonas no siempre responden al mismo ritmo al calentamiento.
Las secciones de laminado más gruesas y las herramientas más pesadas pueden tardar más en acercarse a la temperatura de la cámara circundante. Esto comúnmente se describe como retraso térmico.
Si el ciclo de curado se evalúa únicamente mediante la lectura de la cámara del controlador, es posible que se pase por alto la respuesta térmica real de la pieza de trabajo.
¿Qué deberían considerar los fabricantes?
- Identificar las secciones más gruesas y térmicamente más exigentes.
- Considere la masa y el material del molde o herramienta.
- Revise la velocidad de calentamiento requerida y el tiempo de retención en el TDS del material.
- Analice si es necesaria la medición de la temperatura de la pieza de trabajo.
- Validar el proceso térmico utilizando una pieza representativa y una disposición de carga cuando sea necesario.
No extienda ni modifique el ciclo de curado simplemente para compensar el retraso térmico sospechado sin la validación del proceso. Cualquier cambio debe evaluarse según el procedimiento aprobado del proveedor del material.
7. Disposición de carga y consistencia de lotes
Incluso cuando el proceso de curado es correcto, una carga inconsistente puede dificultar la repetición de la producción.
Las piezas de formas complejas pueden requerir soportes dedicados, bandejas personalizadas u orientaciones específicas dentro de la cámara. La disposición de carga debe evitar movimientos no deseados y proporcionar suficiente espacio alrededor de la pieza de trabajo.
Antes de la producción, defina:
- Orientación de la pieza dentro de la cámara.
- Posiciones de soporte y fijación.
- Espacio libre entre las piezas y las paredes de la cámara.
- Enrutamiento de la manguera de vacío y acceso a la conexión
- Número máximo de piezas por lote
Para producción repetida, documente la disposición de carga y utilice la misma configuración validada siempre que sea posible. Esto ayuda a reducir la variación innecesaria del proceso.
8. Problemas comunes y comprobaciones prácticas
Cuando un componente complejo de fibra de carbono muestra defectos, la causa puede estar relacionada con la manipulación del material, las herramientas, el envasado al vacío, el calentamiento o varios factores juntos.
| Problema observado | Posibles factores a comprobar |
|---|---|
| Arrugas en las esquinas | Colocación de capas, conformidad del material y disposición local del embolsado. |
| Puenteo en zonas empotradas | Tolerancia de película de bolsa, geometría e instalación de bolsa de vacío. |
| Pérdida de vacío | Cinta selladora, película para bolsas, racores, mangueras y conexiones de vacío |
| Resultados de curado desiguales | Retraso térmico, disposición de carga, masa de herramientas y control de procesos. |
| Distorsión parcial | Soporte de herramientas, comportamiento del material y procedimiento de enfriamiento. |
Esta tabla es un punto de partida para la resolución de problemas más que un diagnóstico definitivo. La causa real debe confirmarse mediante registros de proceso, especificaciones de materiales e inspección del componente defectuoso.
9. Selección de un horno industrial para piezas de formas complejas
Un horno de curado de fibra de carbono industrial debe seleccionarse de acuerdo con el conjunto de producción completo y no solo con las dimensiones de los componentes.
Las consideraciones importantes sobre el equipo incluyen:
- Rango de temperatura:El rango operativo debe cubrir el ciclo de curado del material aprobado.
- Sistema de calefacción:La calefacción eléctrica y la circulación de aire caliente pueden proporcionar un ambiente de calefacción controlado.
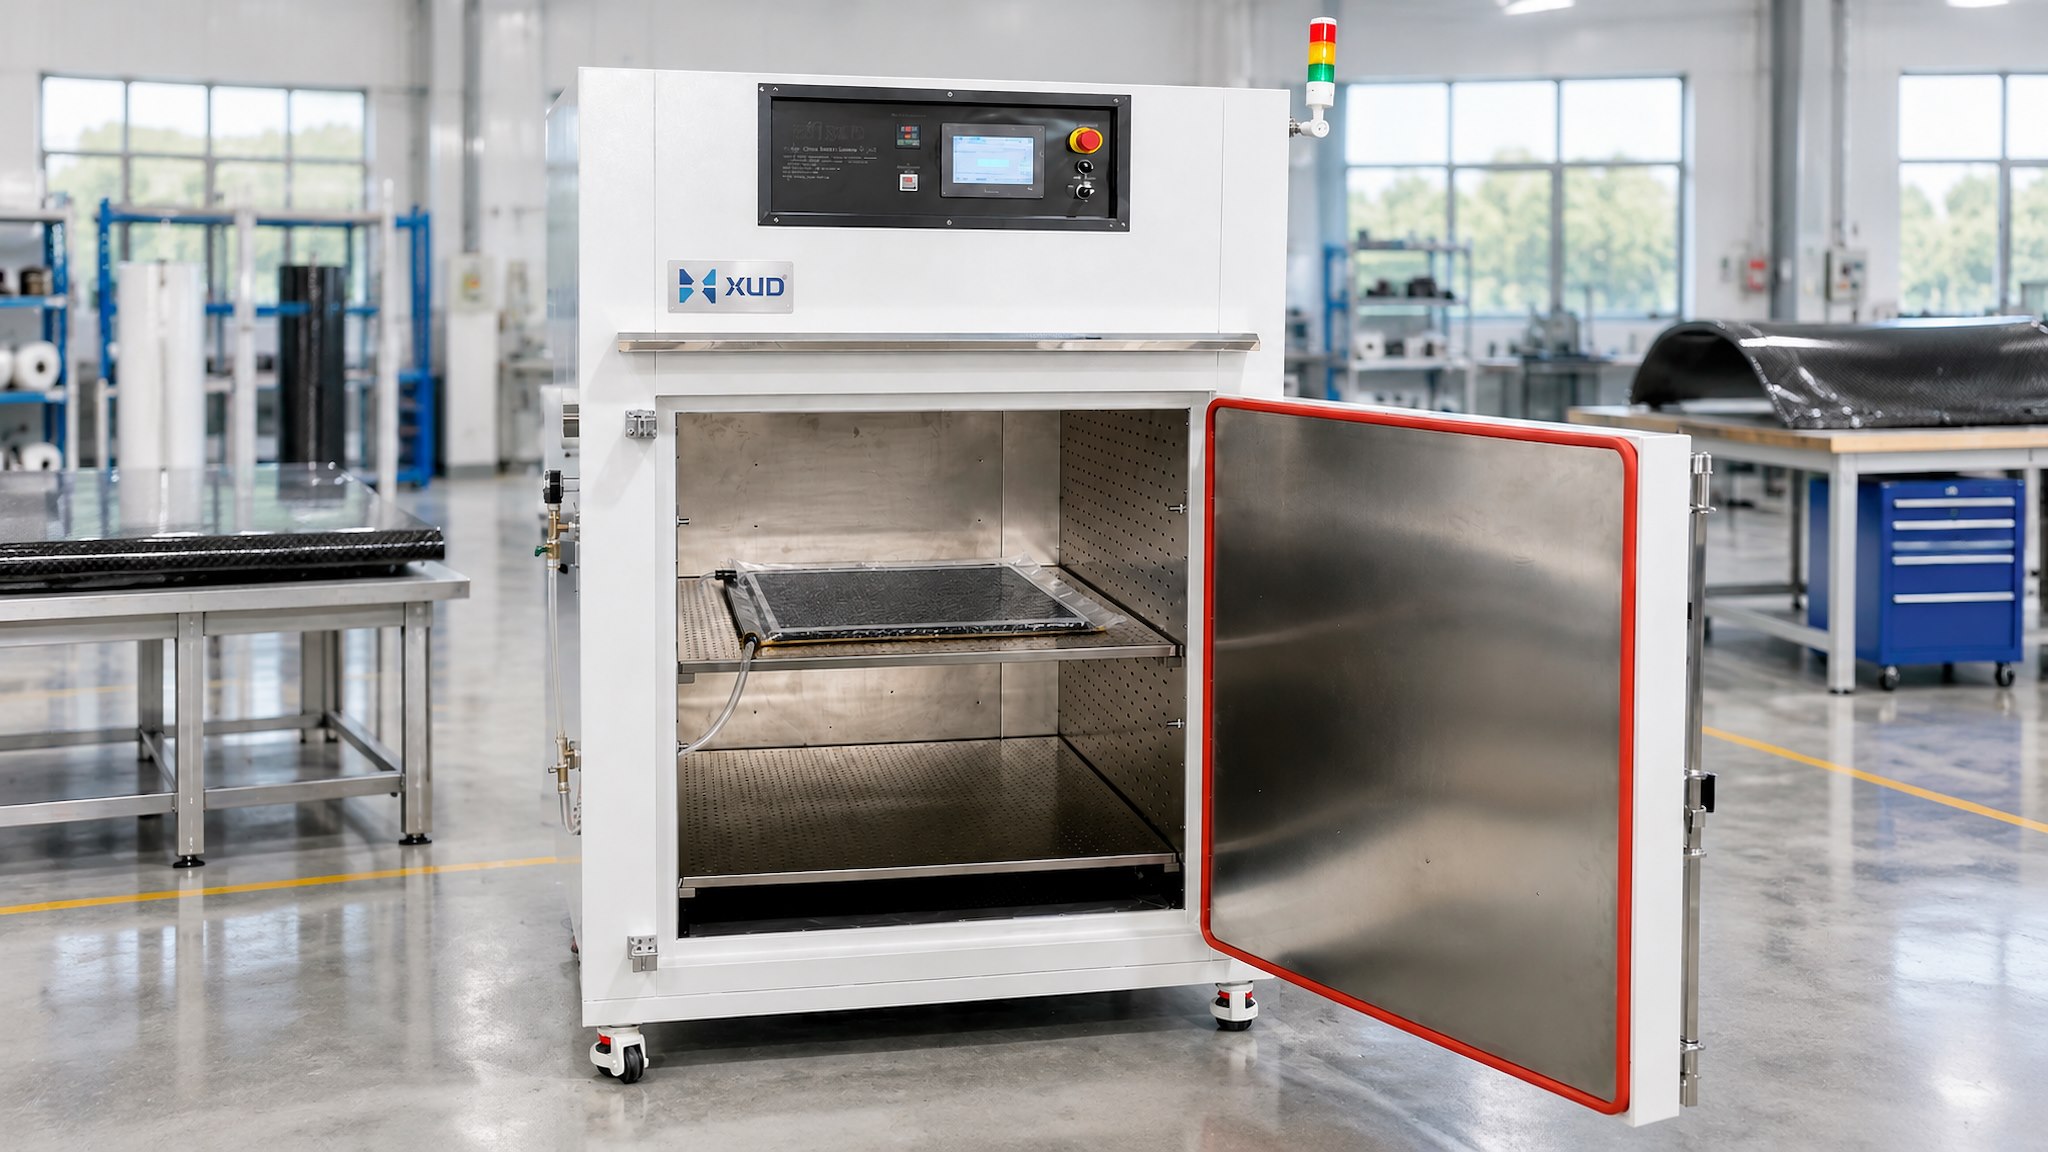
- Dimensiones de la cámara:La cámara debe acomodar el componente, el molde, los materiales de ensacado y el espacio libre de carga.
- Conexiones de vacío:Los puertos de vacío internos se pueden conectar a una bomba de vacío externa para procesos de envasado al vacío compatibles.
- Estructura de carga:Es posible que se requieran estantes, bandejas, soportes o disposiciones personalizadas para diferentes formas de piezas.
- Requisitos de control:La programación de temperatura y cualquier función de monitoreo adicional deben especificarse antes de realizar el pedido.
Es igualmente importante entender la diferencia entre un horno industrial y un autoclave. Un horno proporciona calentamiento controlado, mientras que un autoclave puede aplicar además presión externa controlada. Un horno estándar con puertos de vacío no reemplaza a un autoclave cuando el proceso del material requiere presión positiva.
LeerParte 03: Horno de curado de compuestos versus autoclavepara una comparación de equipos más detallada.
Horno de curado de fibra de carbono personalizado Xinyuanda
Xinyuanda ofrece hornos industriales de curado de fibra de carbono con calefacción eléctrica, circulación de aire caliente y puertos de vacío internos para conexión de bomba de vacío externa.
La temperatura máxima de funcionamiento es de 250°C. Las dimensiones de la cámara, el diseño interno y las posiciones de los puertos de vacío se pueden personalizar según los paneles planos, las piezas compuestas de formas complejas y los requisitos de producción.
La bomba de vacío externa no se incluye como equipo estándar a menos que se especifique en la cotización. La temperatura requerida, la velocidad de calentamiento, el tiempo de mantenimiento y las condiciones de vacío deben seguir el proceso aprobado por el proveedor del material.
Ver horno de curado de fibra de carbono Xinyuanda →
10. Preguntas frecuentes
P1: ¿Puede un horno industrial curar piezas de fibra de carbono de formas complejas?
Sí, cuando el material es compatible con el curado en horno y la cámara del equipo, el soporte de herramientas, la disposición de vacío y el proceso térmico cumplen con los requisitos de producción.
P2: ¿Por qué es más difícil envasar al vacío piezas con formas complejas?
Las curvas, las esquinas estrechas y las áreas rebajadas pueden dificultar que la película de la bolsa se ajuste al herramental. Antes de calentar se deben comprobar los puentes, las arrugas y las fugas locales.
P3: ¿Las piezas complejas requieren un horno de curado más grande?
No siempre. El tamaño de la cámara debe basarse en el conjunto completo, incluidos el componente, el molde, los accesorios de soporte, las conexiones de vacío y el espacio libre de carga.
P4: ¿La circulación de aire caliente garantiza un curado uniforme?
La circulación de aire caliente ayuda a distribuir el calor dentro de la cámara, pero la temperatura real de la pieza de trabajo también depende de la geometría de la pieza, la masa de las herramientas, las condiciones de carga y el ciclo de proceso aprobado. La validación puede ser necesaria para aplicaciones exigentes.
P5: ¿Puede Xinyuanda personalizar un horno para componentes complejos de fibra de carbono?
Sí. Las dimensiones de la cámara, las disposiciones de carga interna y las posiciones de los puertos de vacío se pueden personalizar según las dimensiones de la pieza de trabajo y los requisitos de producción.
Continuar leyendo: Guía de curado de fibra de carbono
Explora la serie completa:
- Parte 01: Cómo curar el preimpregnado de fibra de carbono en un horno industrial
- Parte 02: Proceso de envasado al vacío para paneles compuestos de fibra de carbono
- Parte 03: Horno de curado de compuestos versus autoclave
- Parte 04: Qué buscar al comprar un horno de curado de fibra de carbono
- Parte 05: Cómo curar piezas compuestas de fibra de carbono de formas complejas
- Parte 06: Cómo elegir un horno de curado para paneles compuestos
¿Necesita un horno de curado para piezas complejas de fibra de carbono?
Comparta los dibujos de sus componentes, dimensiones, especificaciones de materiales y requisitos de curado con nuestro equipo. Podemos analizar una estructura de horno personalizada y una disposición de carga para su proceso de producción.
WhatsApp:+86 18998007076
Correo electrónico:annalan@xudoven.com
Qué buscar al comprar un horno de curado de fibra de carbono
Artículo relacionado