Worauf Sie beim Kauf eines Kohlefaser-Härtungsofens achten sollten
Worauf Sie beim Kauf eines Kohlefaser-Härtungsofens achten sollten
Ein praktischer Leitfaden zur Geräteauswahl für Verbundwerkstoffhersteller
Bei der Auswahl eines Kohlefaser-Härtungsofens kommt es nicht nur darauf an, maximale Temperaturen oder Kammerabmessungen zu vergleichen. Die Ausrüstung muss zum Harzsystem, zur Werkstückgeometrie, zur Vakuumverpackungsmethode und zu den Produktionsanforderungen passen.
Ein Ofen, der die erforderliche Temperatur erreicht, kann dennoch ungeeignet sein, wenn seine Beladungsanordnung ungünstig ist, sein Luftstrom nicht zum Prozess passt oder seine Vakuumanschlüsse nicht für die geplante Verpackungskonfiguration geeignet sind.
In diesem Leitfaden werden die Gerätefaktoren erläutert, die Hersteller bewerten sollten, bevor sie ein Angebot anfordern. Außerdem bietet es eine praktische Checkliste, die Käufern dabei hilft, ihre tatsächlichen Aushärtungsanforderungen zu beschreiben.
In diesem Handbuch
- Beginnen Sie mit dem Aushärtungsprozess
- Temperaturbereich und -kontrolle
- Heizmethode und Luftzirkulation
- Vakuumanschlüsse und Verpackungsanforderungen
- Kammergröße und Werkstückbelastung
- Steuerungssystem und Prozessüberwachung
- Anpassung und Herstellerbewertung
- Checkliste vor dem Kauf
- Xinyuanda Kohlefaser-Härtungsofen
- Häufig gestellte Fragen
1. Beginnen Sie mit dem Aushärtungsprozess, nicht mit dem Ofenmodell
Bevor Sie die Ausrüstung vergleichen, ermitteln Sie, was das Verbundmaterial tatsächlich erfordert. Kohlenstofffaser-Prepreg-Systeme können unterschiedliche Aushärtungstemperaturen, Heizraten, Haltezeiten und Vakuumanforderungen haben.
Zwei aus Kohlefaser hergestellte Produkte erfordern möglicherweise sehr unterschiedliche Verarbeitungsbedingungen, da ihre Harzformulierungen, Laminatdicken und Werkzeuganordnungen unterschiedlich sind.
Bevor Sie einen Ofenhersteller kontaktieren, sammeln Sie die folgenden Informationen:
- Prepreg- oder Harzsystem und sein technisches Datenblatt (TDS)
- Erforderliche Aushärtetemperatur und Haltezeit
- Empfohlene Heizrate und Kühlverfahren
- Ob eine Vakuumverpackung erforderlich ist
- Ob das Material zusätzlichen Druck von außen erfordert
- Abmessungen, Dicke und Form des Werkstücks
Eine ausführlichere Erläuterung der Prepreg-Verarbeitung finden Sie unterTeil 01: Wie man Kohlefaser-Prepregs in einem Industrieofen aushärtet.
↑ Zurück zum Inhaltsverzeichnis
2. Temperaturbereich und -kontrolle
Die Temperaturbeständigkeit ist eine der ersten Spezifikationen, die Käufer vergleichen, sie sollte jedoch im Verhältnis zum tatsächlichen Aushärtungszyklus des Materials bewertet werden.
Maximale Betriebstemperatur
Die maximale Betriebstemperatur des Ofens sollte die erforderliche Prozesstemperatur mit einer angemessenen Betriebsspanne abdecken. Allerdings bedeutet eine höhere Maximalbewertung nicht automatisch eine bessere Aushärtungsqualität.
For example, an oven with a maximum operating temperature of 250°C can accommodate compatible materials whose curing requirements fall within its operating range. Dies bedeutet nicht, dass jedes Carbonfaser-Prepreg bei 250 °C ausgehärtet werden sollte.
Temperaturgleichmäßigkeit
Bei der gemeinsamen Bearbeitung mehrerer Platten oder Bauteile kommt es auf die Temperaturverteilung innerhalb der Kammer an. Unterschiede in den Heizbedingungen können das Verhalten des Harzes und die Konsistenz des Endprodukts beeinflussen.
Werkstücktemperatur im Vergleich zur Kammertemperatur
Die von der Ofensteuerung angezeigte Temperatur ist nicht unbedingt identisch mit der Temperatur an jedem Punkt innerhalb eines dicken Verbundteils oder seiner Form. Teiledicke, Werkzeugmasse und Beladungsanordnung können die thermische Reaktion beeinflussen.
Besprechen Sie bei anspruchsvollen Prozessen, ob eine zusätzliche Messung der Werkstücktemperatur oder eine Prozessvalidierung erforderlich ist.
↑ Zurück zum Inhaltsverzeichnis
3. Heizmethode und Luftzirkulation
Das Heizsystem liefert die nötige Energie, um den vorgegebenen Aushärtungszyklus durchzuführen. Die Luftzirkulation beeinflusst die Wärmeverteilung in der Arbeitskammer.
Elektrische Heizung ist eine praktische Option für viele industrielle Anwendungen zur Aushärtung von Verbundwerkstoffen. In Kombination mit der Heißluftzirkulation trägt es dazu bei, die Wärme um die beladenen Werkstücke herum zu verteilen.
Allerdings sollte neben der Werkstückgeometrie auch das Luftstromdesign berücksichtigt werden. Große Formen, dicht angeordnete Platten oder komplex geformte Komponenten können die Luftbewegung um die Ladung herum beeinflussen.
Wenn Sie mit einem Hersteller über den Luftstrom sprechen, erklären Sie Folgendes:
- Ob es sich bei den Werkstücken um flache Platten oder dreidimensionale Teile handelt
- Ob mehrere Komponenten in einer Charge ausgehärtet werden
- Wie die Formen und Stützvorrichtungen angeordnet sind
- Ob Oberflächen vor direkter Luftströmung geschützt werden müssen
- Welche Temperaturkonstanz der Prozess erfordert
Eine geeignete Kammer- und Zirkulationsanordnung sollte anhand der vorgesehenen Beladungskonfiguration und nicht nur anhand eines leeren Ofens bewertet werden.
↑ Zurück zum Inhaltsverzeichnis
4. Vakuumanschlüsse und Verpackungsanforderungen
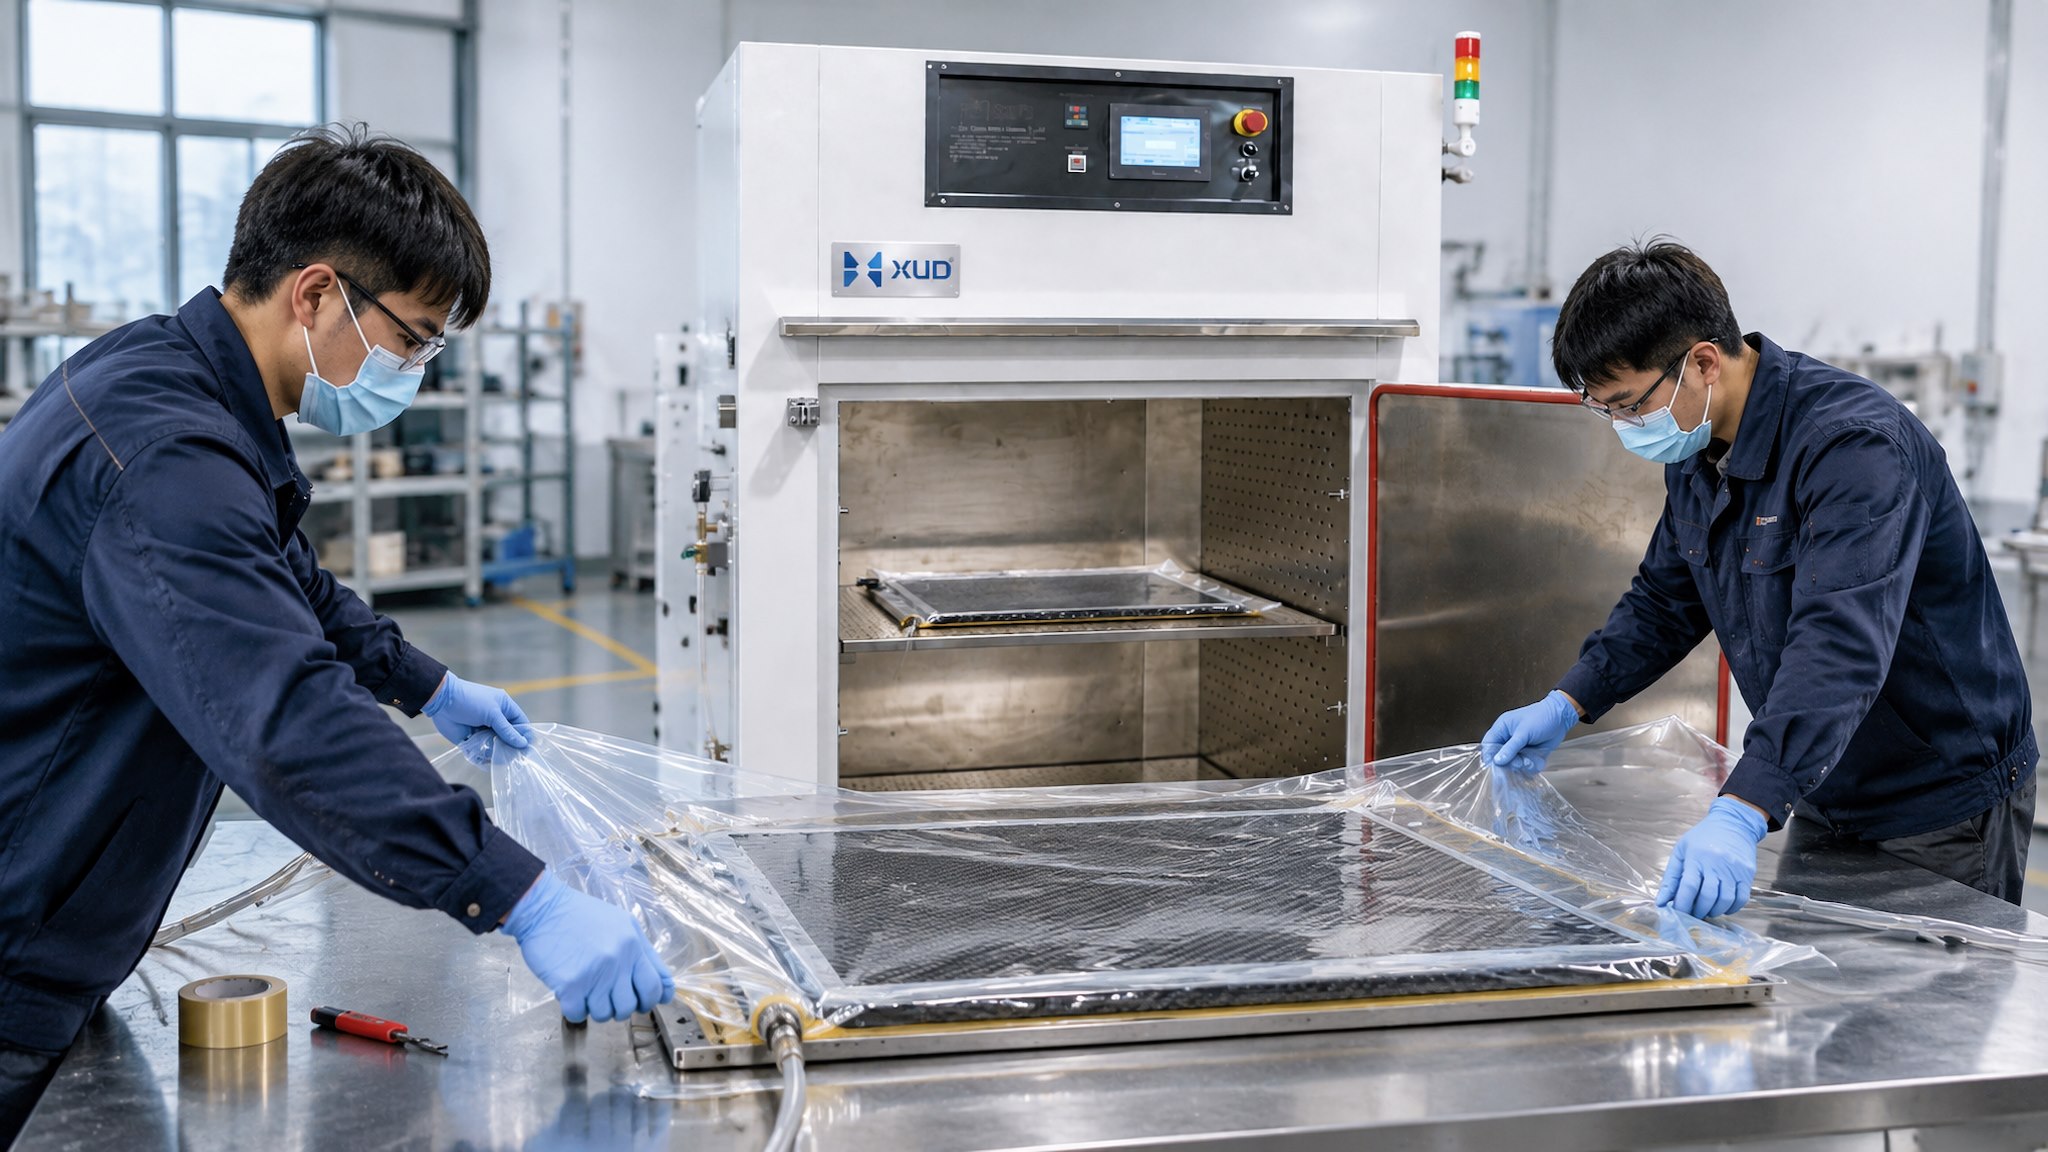
Bei der Verarbeitung von Verbundwerkstoffen wird üblicherweise das Vakuumverpacken eingesetzt, um das Laminat zu verfestigen und Luft aus der verpackten Baugruppe zu entfernen. Wenn Ihr Produktionsprozess eine ofenbasierte Vakuumverpackung verwendet, sollte die Ofenkonfiguration die geplanten Vakuumanschlüsse unterstützen.
Klären Sie bei der Bewertung eines Härteofens die folgenden Details:
- Ob Vakuumanschlüsse innerhalb der Kammer erforderlich sind
- Wie viele Vakuumleitungen werden möglicherweise benötigt?
- Wo die Anschlüsse positioniert werden sollen
- Welche Temperaturwerte für Schläuche und Anschlüsse sind erforderlich?
- Ob die externe Vakuumpumpe separat geliefert oder im Angebot enthalten ist
Eine ausführliche Erläuterung der Verpackungsmaterialien, Vakuumanschlüsse und Dichtheitsprüfungen finden Sie hierTeil 02: Vakuumverpackungsprozess für Kohlefaser-Verbundplatten.
Vergleichen Sie auch die Prozessanforderungen mitTeil 03: Komposit-Härtungsofen vs. Autoklavbevor Sie die Ausrüstung auswählen.
↑ Zurück zum Inhaltsverzeichnis
5. Kammergröße und Werkstückbelastung
Die Kammerabmessungen sollten durch das tatsächliche Werkstück und Werkzeug bestimmt werden, nicht nur durch die nominalen Produktabmessungen.
Eine Kohlefaserplatte kann relativ dünn sein, aber ihre Form, ihr Stützrahmen, ihr Vakuumbeutel und ihre Verbindungsschläuche können zusätzlichen Arbeitsraum erfordern.
Bei komplex geformten Teilen reichen die maximalen Außenmaße allein nicht aus. Berücksichtigen Sie die Ausrichtung des Teils, hervorstehende Abschnitte, Stützpunkte und den zum Be- und Entladen benötigten Platz.
Denken Sie an die Gesamtlast
Bevor Sie die Kammergröße bestätigen, bereiten Sie eine einfache Beladungszeichnung oder ein Foto vor, das Folgendes zeigt:
- Werkstücklänge, -breite und -höhe
- Werkzeug- oder Formabmessungen
- Erforderlicher Freiraum um jede Komponente herum
- Anzahl der pro Charge verarbeiteten Teile
- Laderichtung und Handhabungsmethode
Besprechen Sie bei größeren oder schwereren Komponenten auch Regale, Tabletts, Wagen oder maßgeschneiderte Stützanordnungen. Die gewählte Konstruktion sollte die Gesamtlast sicher aufnehmen.
↑ Zurück zum Inhaltsverzeichnis
6. Kontrollsystem und Prozessüberwachung
Ein Härtungsofen sollte über ein für den erforderlichen Heizprozess geeignetes Steuerungssystem verfügen. Käufer sollten besprechen, wie Temperatureinstellungen, Heizstufen, Haltezeiten und Betriebsaufzeichnungen verwaltet werden.
Abhängig von den Produktionsanforderungen sind folgende nützliche Punkte zu besprechen:
- Programmierbare Temperaturregelung
- Mehrstufige Heiz- und Warmhalteeinstellungen
- Temperaturanzeige und Betriebsstatus
- Übertemperaturschutz
- Umgang mit Alarmen und abnormalen Zuständen
- Zusätzliche Anforderungen an die Temperaturmessung
Gehen Sie nicht davon aus, dass jeder Ofen automatisch über Datenprotokollierung, mehrere Werkstück-Thermoelemente oder Vakuumüberwachung verfügt. Bestätigen Sie diese Funktionen im technischen Angebot.
↑ Zurück zum Inhaltsverzeichnis
7. Anpassung und Herstellerbewertung
Kohlefaserprodukte unterscheiden sich erheblich in Form, Größe und Verarbeitungsanforderungen. Ein maßgeschneiderter Ofen kann daher besser geeignet sein als die Auswahl einer Standardkammer ohne Berücksichtigung des Produktionsprozesses.
Fragen Sie bei der Bewertung eines Geräteherstellers, ob der Lieferant Folgendes besprechen und konfigurieren kann:
- Kammerabmessungen und Isolationsaufbau
- Heizleistung und Luftzirkulationsanordnung
- Anzahl der Vakuumanschlüsse und Einbaupositionen
- Interne Ladeanordnung und Stützvorrichtungen
- Steuerungsanforderungen und Sicherheitskonfiguration
- Elektrische Spezifikationen und Installationsbedingungen
Ein zuverlässiger Lieferant sollte Ihre Material- und Prozessanforderungen verstehen, bevor er eine Maschinenkonfiguration empfiehlt. Ein Angebot, das nur auf den Ofenabmessungen und der maximalen Temperatur basiert, kann dazu führen, dass wichtige Prozessdetails offen bleiben.
↑ Zurück zum Inhaltsverzeichnis
8. Checkliste vor dem Kauf: Was Sie dem Ofenhersteller schicken müssen
Um ein genaueres technisches Angebot zu erhalten, bereiten Sie die folgenden Informationen vor, bevor Sie ein Angebot anfordern.
| Information | Was ist bereitzustellen? |
|---|---|
| Material | Prepreg- oder Harzsystem und TDS |
| Aushärtezyklus | Temperatur, Heizrate, Haltezeit und Kühlanforderungen |
| Werkstück | Abmessungen, Dicke, Form und Fotos |
| Werkzeuge | Formabmessungen, Gewicht und Unterstützungsanforderungen |
| Vakuumprozess | Anforderungen und Anschlussdetails für die Vakuumverpackung |
| Produktion | Chargenmenge und erwartete Produktionshäufigkeit |
| Standortbedingungen | Verfügbarer Platz und Stromversorgung |
Diese Informationen helfen dem Hersteller bei der Beurteilung der Kammergröße, der Heizanordnung, der Anordnung der Vakuumanschlüsse und anderer notwendiger Optionen, bevor er ein Angebot erstellt.
↑ Zurück zum Inhaltsverzeichnis
9. Xinyuanda Kohlefaser-Härtungsofenlösung
Xinyuanda bietet maßgeschneiderte industrielle Kohlenstofffaser-Härtungsöfen für kompatible Verbundwerkstoffe und Herstellungsverfahren.
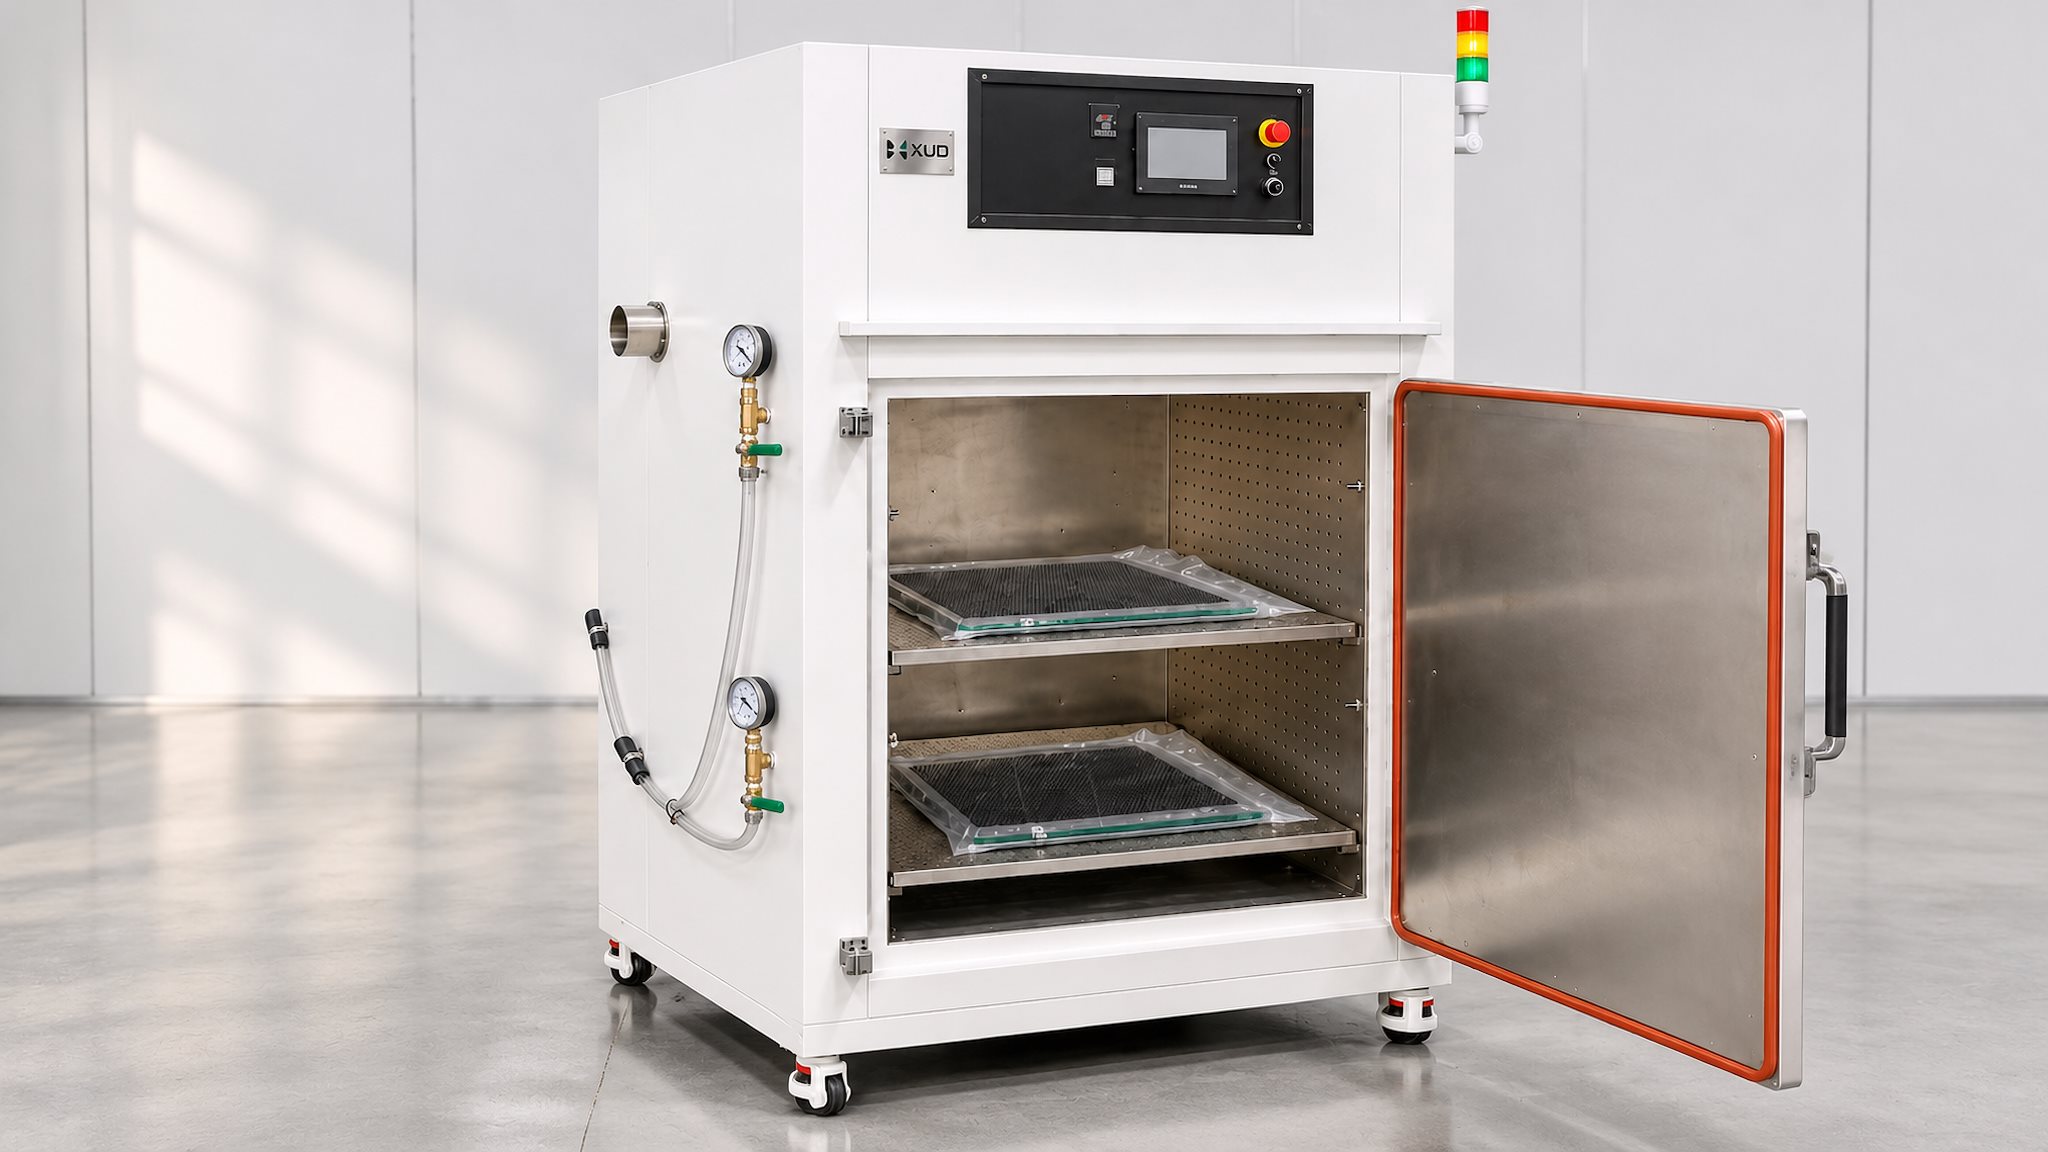
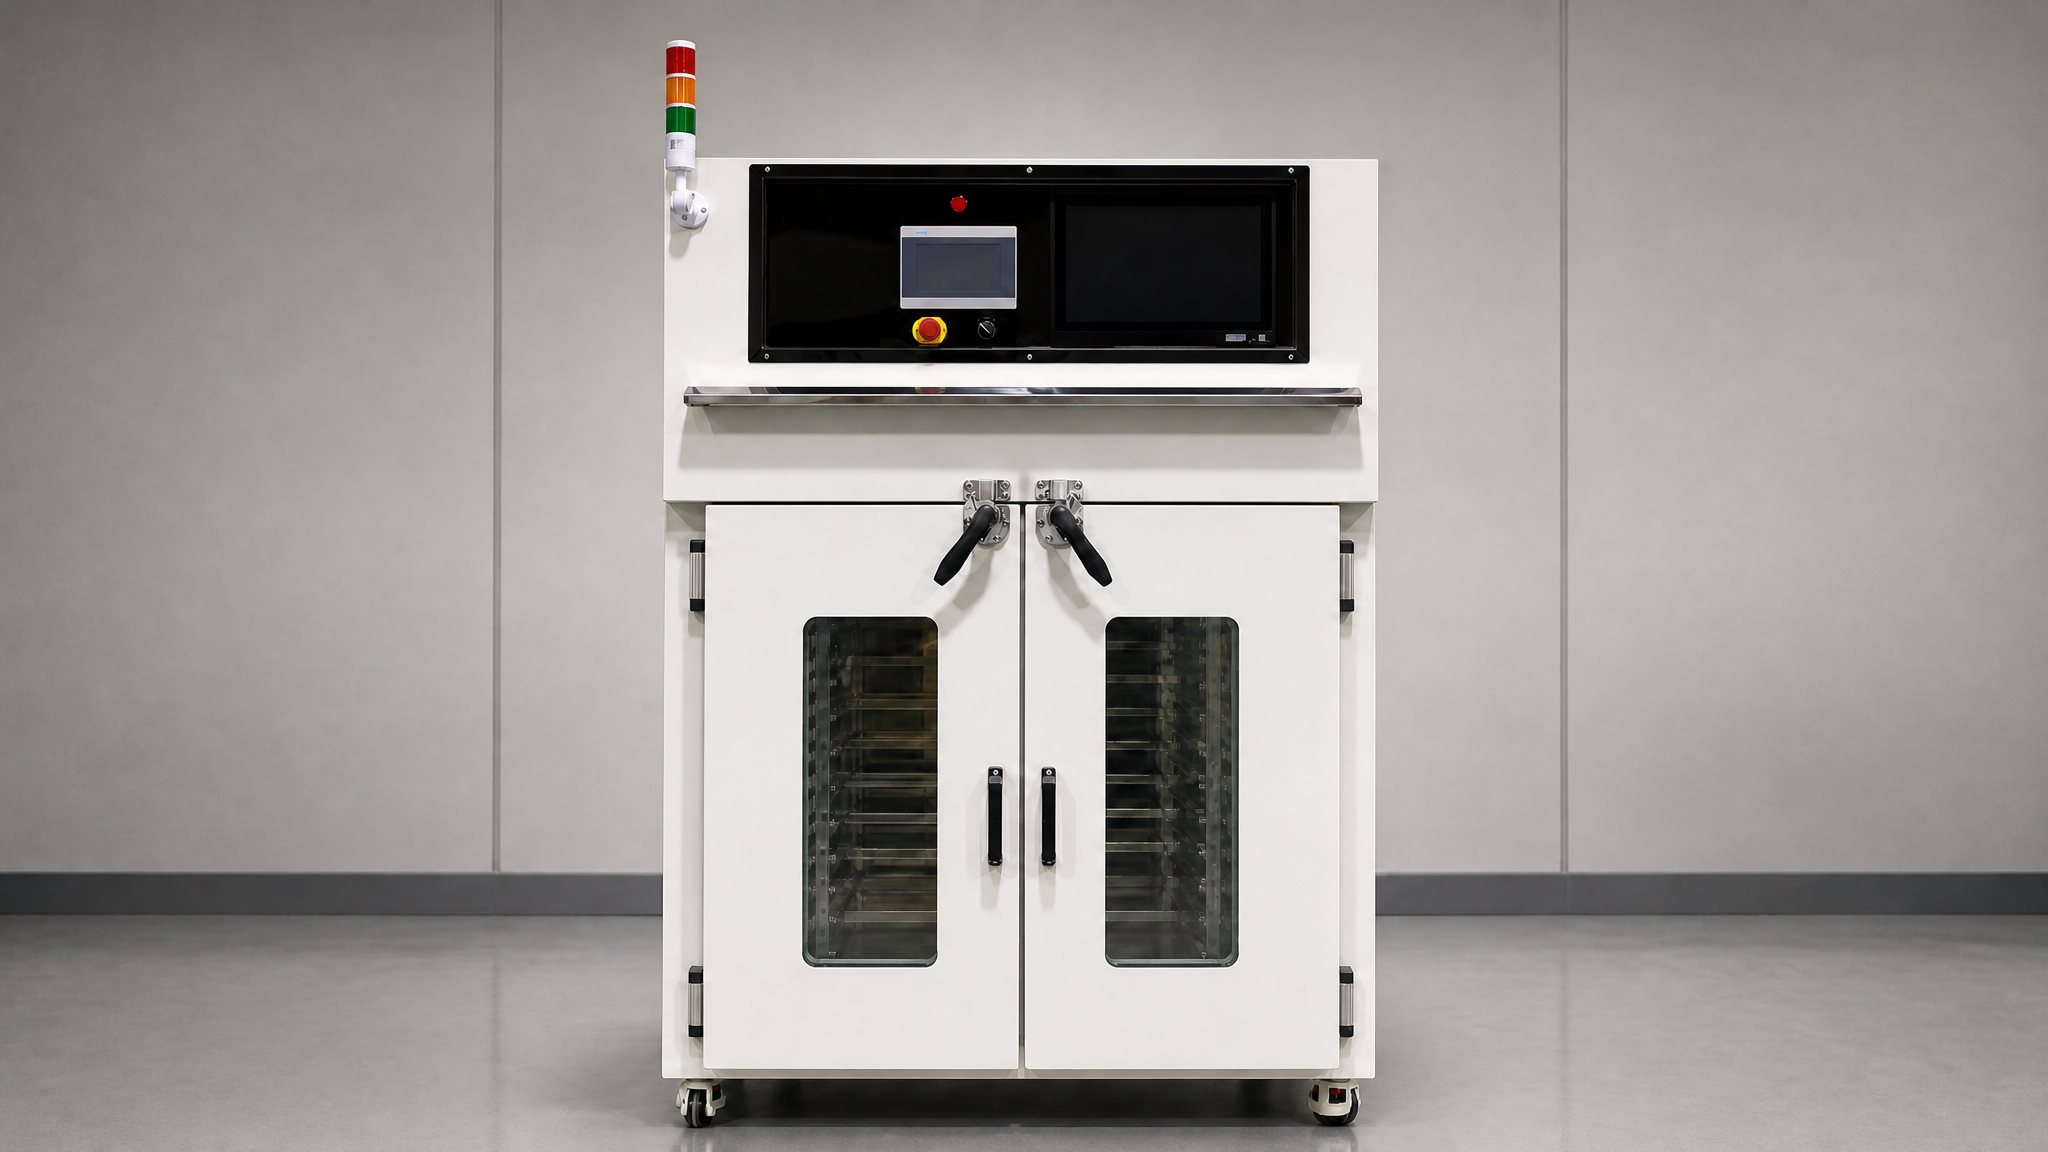
Unser Kohlenstofffaser-Härtungsofen ist mit elektrischer Heizung, Heißluftzirkulation und internen Vakuumanschlüssen für den Anschluss an eine externe Vakuumpumpe ausgestattet. Die maximale Betriebstemperatur beträgt 250°C.
Die Kammerabmessungen, die interne Beladungsanordnung und die Positionen der Vakuumanschlüsse können je nach Werkstück und Produktionsanforderungen individuell angepasst werden. Die Anlagen können sowohl für flache Verbundplatten als auch für komplex geformte Bauteile ausgelegt werden.
Die externe Vakuumpumpe gehört nicht zur Standardausrüstung, sofern dies nicht im Angebot angegeben ist. Die tatsächliche Aushärtetemperatur, Aufheizgeschwindigkeit, Haltezeit und Vakuumbedingungen sollten dem vom Materiallieferanten genehmigten Prozess entsprechen.
Entdecken Sie den Xinyuanda Kohlefaser-Härtungsofen →
↑ Zurück zum Inhaltsverzeichnis
10. Häufig gestellte Fragen
F1: Welche Temperatur sollte ein Kohlefaser-Härtungsofen erreichen?
Die erforderliche Temperatur hängt vom Prepreg bzw. Harzsystem ab. Wählen Sie einen Ofen, dessen Betriebsbereich den zugelassenen Aushärtungszyklus abdeckt. Eine maximale Nenntemperatur von 250 °C bedeutet nicht, dass jedes Material bei dieser Temperatur ausgehärtet werden sollte.
F2: Benötigt ein Kohlefaser-Härtungsofen Vakuumanschlüsse?
Wenn Ihr Prozess beim Aushärten im Ofen eine Vakuumverpackung verwendet, können Vakuumanschlüsse als Anschlüsse für ein externes Vakuumsystem dienen. Anzahl und Positionen sollten durch die Absackanordnung bestimmt werden.
F3: Ist normalerweise eine Vakuumpumpe im Lieferumfang enthalten?
Nicht unbedingt. Bestätigen Sie, ob Pumpe, Schläuche, Armaturen und Vakuumüberwachungsgeräte im Angebot enthalten sind. Der Standard-Härtungsofen für Kohlefasern von Xinyuanda verfügt über interne Vakuumanschlüsse für den Anschluss einer externen Pumpe.
F4: Kann ein Ofen sowohl flache Platten als auch komplex geformte Teile aushärten?
Dies kann möglich sein, wenn die Kammergröße, die Beladungsanordnung, die Werkzeugunterstützung und die Prozessanforderungen geeignet sind. Diese Faktoren sollten vor der Bestätigung des Ofendesigns bewertet werden.
F5: Soll ich einen Ofen oder einen Autoklaven wählen?
Die Entscheidung hängt vom genehmigten Prozess des Materials ab. Ein Ofen sorgt für eine kontrollierte Erwärmung, während ein Autoklav zusätzlich einen kontrollierten Außendruck bereitstellen kann. Sie sind nicht austauschbar, wenn der Prozess Druck erfordert.
↑ Zurück zum Inhaltsverzeichnis
Weiterlesen: Leitfaden zur Aushärtung von Kohlefasern
Entdecken Sie die komplette Serie:
- Teil 01 – Wie man Kohlefaser-Prepregs in einem Industrieofen aushärtet
- Teil 02 – Vakuumverpackungsprozess für Kohlefaser-Verbundplatten
- Teil 03 – Komposit-Härtungsofen vs. Autoklav
- Teil 04 – Worauf Sie beim Kauf eines Kohlefaser-Härtungsofens achten sollten
- Teil 05 – Wie man komplex geformte Kohlefaser-Verbundteile aushärtet
- Teil 06 – Auswahl eines Aushärteofens für Verbundplatten
Suchen Sie nach einem maßgeschneiderten Carbonfaser-Härtungsofen?
Senden Sie uns Ihre Werkstückabmessungen, Materialspezifikationen und Härtungsanforderungen. Xinyuanda kann Ihnen bei der Bewertung einer geeigneten Ofenkonfiguration für Ihren Verbundwerkstoffproduktionsprozess helfen.
WhatsApp:+86 18998007076
E-Mail:annalan@xudoven.com
Komposit-Härtungsofen vs. Autoklav: Hauptunterschiede
Verwandter Artikel