Vakuumverpackungsverfahren für Kohlefaser-Verbundplatten
Vakuumverpackungsverfahren für Kohlefaser-Verbundplatten
Verpackungsmaterialien, Vakuumanschlüsse, Leckprüfungen und Ofenaushärtung
In diesem Handbuch
- Was ist Vakuumverpackung?
- Vakuumverpackungsmaterialien
- Schritt-für-Schritt-Absackprozess
- Vakuumanschlüsse in einem Industrieofen
- So überprüfen Sie Vakuumbeutellecks
- Wie sich Beutelbildung auf die Panelqualität auswirkt
- Häufige Probleme beim Einsacken
- Auswahl eines Ofens für vakuumverpackte Platten
- Häufig gestellte Fragen
1. Was ist Vakuumverpackung bei der Kohlefaserherstellung?
Beim Vakuumverpacken handelt es sich um eine Technik zur Herstellung von Verbundwerkstoffen, mit der ein Kohlefaseraufbau gegen eine Form- oder Werkzeugoberfläche verdichtet wird. Das vorbereitete Laminat wird mit einem versiegelten flexiblen Beutel abgedeckt und die Luft wird durch eine an eine Pumpe angeschlossene Vakuumleitung entfernt.
Wenn der Druck im Inneren des versiegelten Beutels abnimmt, drückt der Druckunterschied zwischen dem Beutelinneren und der Umgebung den Beutel gegen das Laminat und die Form. Dies trägt dazu bei, das Material zu verfestigen und eingeschlossene Luft zu entfernen, wenn der Prozess richtig ausgelegt ist.
Bei Kohlefaser-Verbundplatten ist die Vakuumverpackung sinnvoll, da sie dazu beiträgt, den Kontakt zwischen Laminat und Werkzeugoberfläche über eine relativ große Fläche aufrechtzuerhalten.
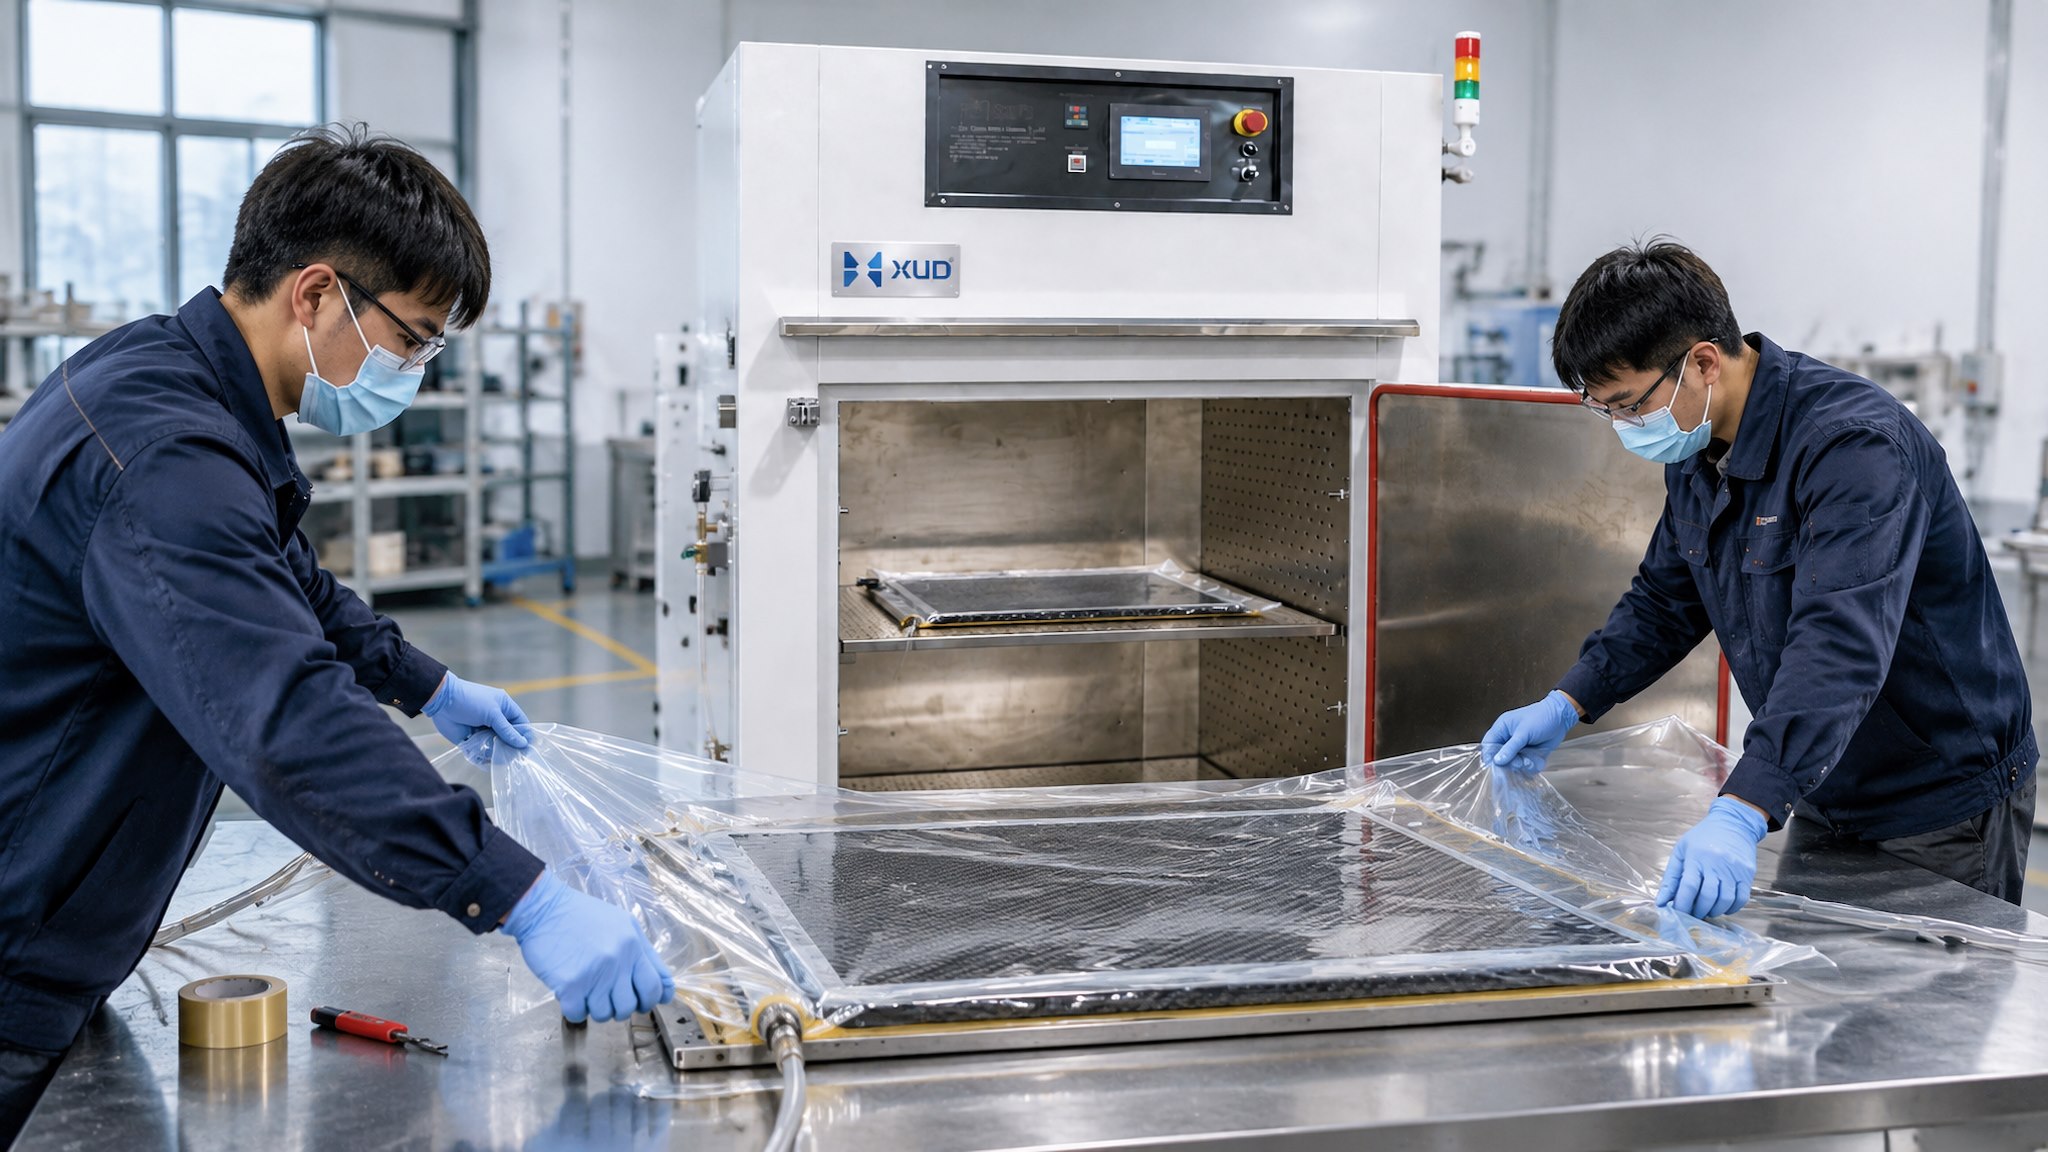
Beim Vakuumverpacken handelt es sich um eine Konsolidierungsmethode, nicht um eine Aushärtungsmethode an sich. Das Harz muss weiterhin seinem vorgegebenen Temperatur- und Zeitzyklus folgen. Ob die Vakuumverpackung im Ofen geeignet ist, hängt vom Prepreg- oder Harzsystem ab.
Erfolgreiches Abpacken hängt nicht nur davon ab, ob eine Vakuumpumpe läuft. Beutelversiegelung, Materialanordnung, Luftwege, Werkzeugzustand und Prozesszeitpunkt beeinflussen alle das Ergebnis.
Eine Übersicht über die Anforderungen an die Aushärtung von Prepregs finden Sie hierTeil 01: Wie man Kohlefaser-Prepregs in einem Industrieofen aushärtet.
2. Vakuumverpackungsmaterialien und ihre Funktionen
Eine Vakuumverpackungseinheit enthält normalerweise mehrere Materialien. Jedes hat eine andere Funktion und die richtige Kombination hängt vom Laminat, dem Harzsystem, den Werkzeugen und dem genehmigten Herstellungsverfahren ab.
| Material | Hauptfunktion | Was zu überprüfen ist |
|---|---|---|
| Vakuumbeutelfolie | Erstellt eine dichte Umhüllung um das Layup herum | Temperaturbewertung und Flexibilität |
| Dichtungsband | Verschließt den Beutel rund um den Werkzeugumfang | Haftung und Temperaturverträglichkeit |
| Release-Film | Kontrolliert den Kontakt zwischen dem Laminat und angrenzenden Materialien | Anforderungen an Perforation und Harzfreisetzung |
| Entlüftungsmaterial | Bietet einen Luftweg zum Vakuumauslass | Kontinuität und Platzierung |
| Vakuumanschluss und Schlauch | Verbindet die Beutelbaugruppe mit dem Vakuumsystem | Abdichtung und Temperaturverträglichkeit |
| Form oder Werkzeug | Unterstützt und definiert die Teilegeometrie | Oberflächenbeschaffenheit und thermische Verträglichkeit |
Warum Materialkompatibilität wichtig ist
Verbrauchsmaterialien für die Verpackung müssen für die tatsächliche Aushärtungstemperatur und das Harzsystem geeignet sein. Ein Material, das bei Raumtemperatur gut funktioniert, behält seine Eigenschaften beim Erhitzen möglicherweise nicht bei.
Dichtband, Beutelfolie und Vakuumschläuche sollten anhand der Prozesstemperatur überprüft werden. Wenn ein Material beim Erhitzen weich wird, seine Haftung verliert oder ungeeignet wird, kann es sein, dass das Vakuumsystem den vorgesehenen Zustand nicht aufrechterhält.
Wählen Sie Verpackungsmaterialien nicht nur nach Preis oder Aussehen aus. Überprüfen Sie die technischen Spezifikationen und Kompatibilitätsempfehlungen des Verbrauchsmateriallieferanten.
3. Schritt-für-Schritt-Vakuumverpackungsprozess für Verbundplatten
Der folgende Arbeitsablauf bietet eine allgemeine Referenz für das Vakuumverpacken flacher Kohlefaser-Verbundplatten. Die tatsächliche Ablagereihenfolge und die Anordnung der Verbrauchsmaterialien müssen den Anweisungen des Materiallieferanten und dem validierten Prozess des Herstellers entsprechen.
Reinigen und prüfen Sie die Form oder das Werkzeug. Überprüfen Sie, ob Staub, Fremdkörper, Oberflächenschäden und Verunreinigungen die Oberfläche der Platte beeinträchtigen könnten.
Platzieren Sie die Prepreg-Lagen entsprechend der angegebenen Ausrichtung und Stapelreihenfolge. Vermeiden Sie Falten, unerwünschte Überlappungen und eingeklemmte Fremdmaterialien.
Installieren Sie die angegebenen Trennmaterialien, Entlüftungsschichten und andere Verbrauchsmaterialien. Stellen Sie sicher, dass die vorgesehenen Luftwege nicht unbeabsichtigt blockiert werden.
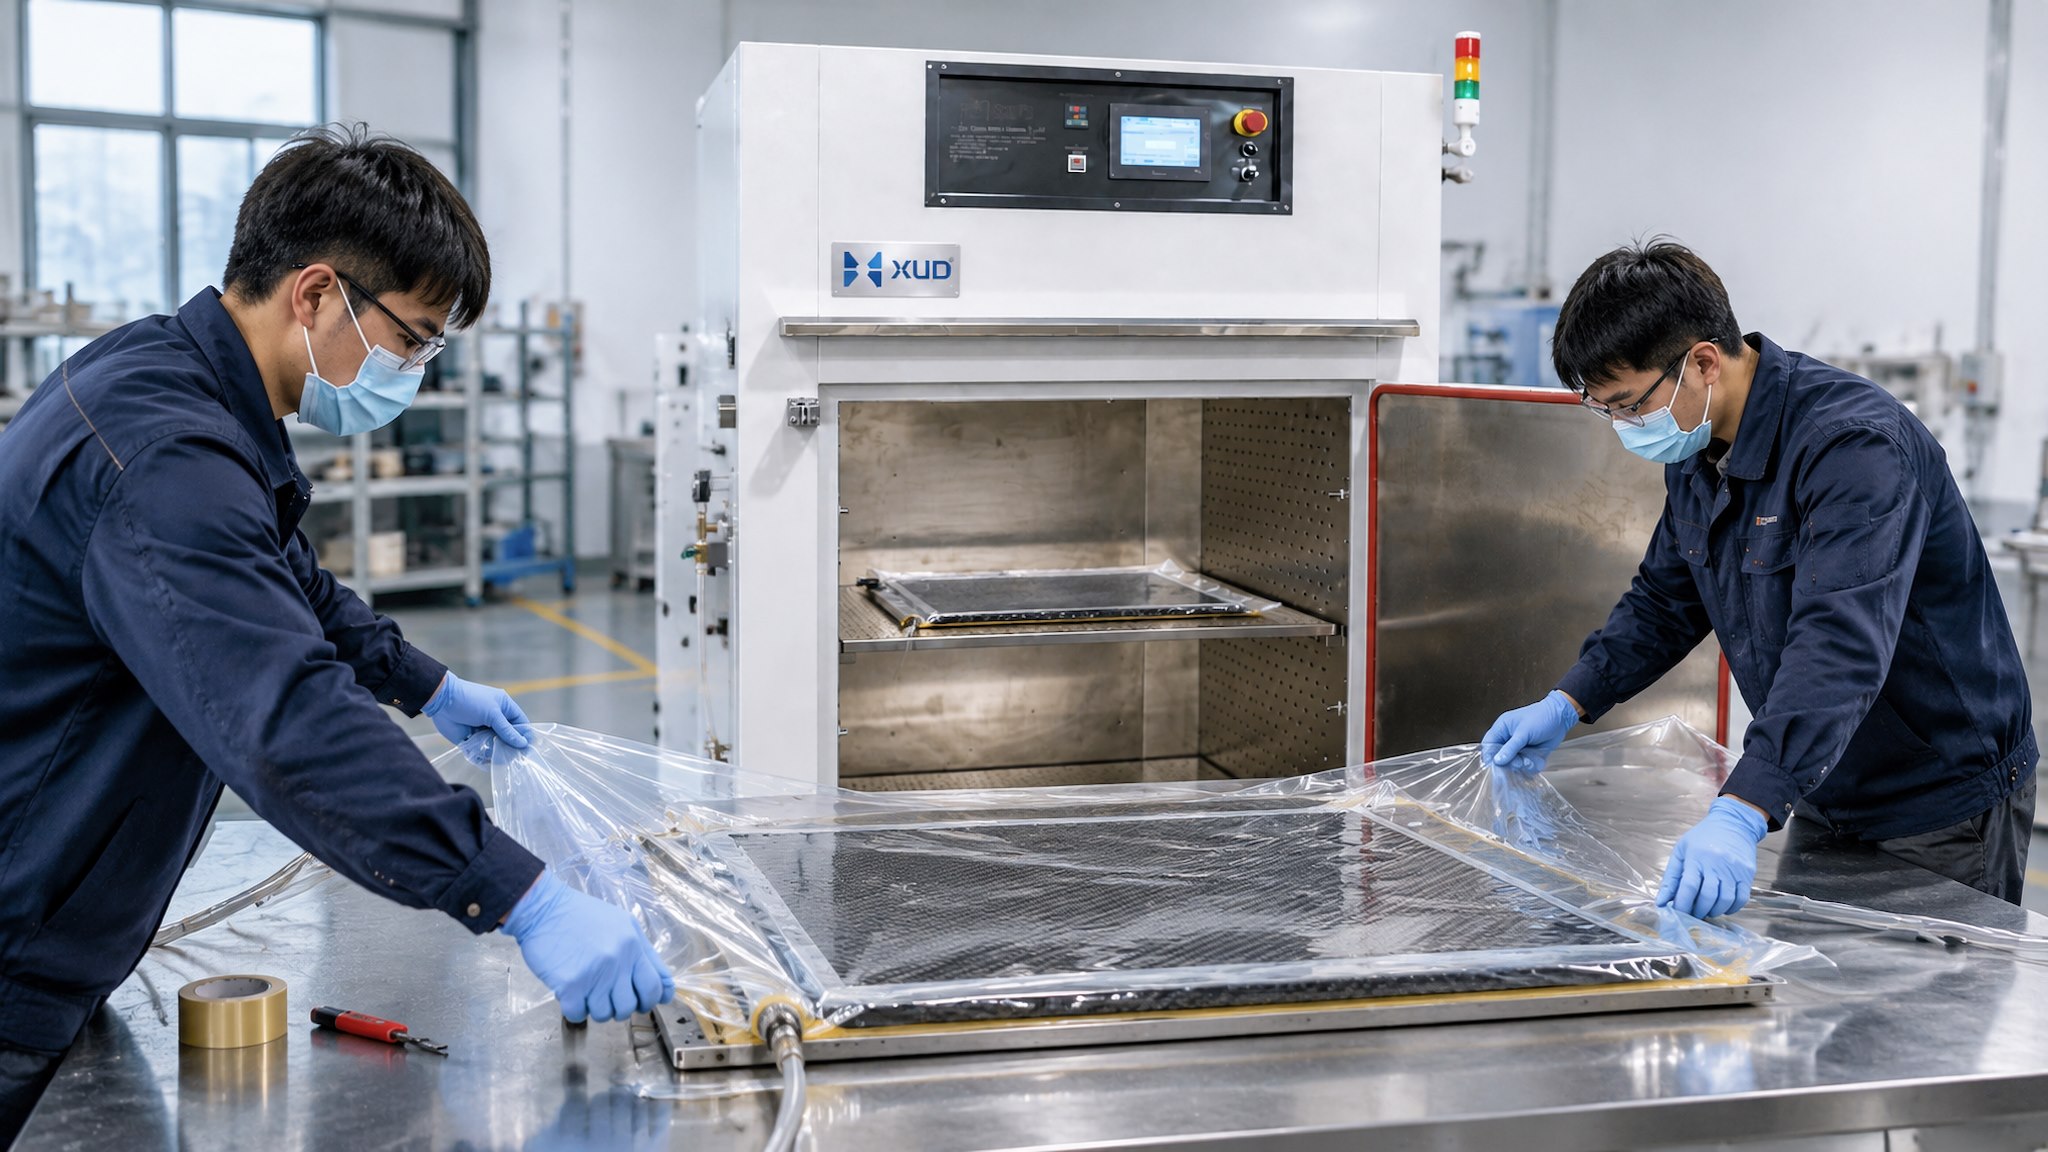
Legen Sie die Beutelfolie über die Baugruppe und versiegeln Sie den Umfang mit einem kompatiblen Dichtungsband. Planen Sie ausreichend Beutelmaterial für die Plattengeometrie ein.
Verbinden Sie den Beutelanschluss mit dem Vakuumschlauch und der externen Pumpe. Überprüfen Sie den Schlauch, die Armaturen und Anschlüsse auf sicheren Sitz.
Vakuum entsprechend dem zugelassenen Verfahren anlegen. Beobachten Sie, wie sich der Beutel dem Aufbau und der Werkzeugausstattung anpasst. Auf Undichtigkeiten, Brückenbildung und verstopfte Luftwege prüfen.
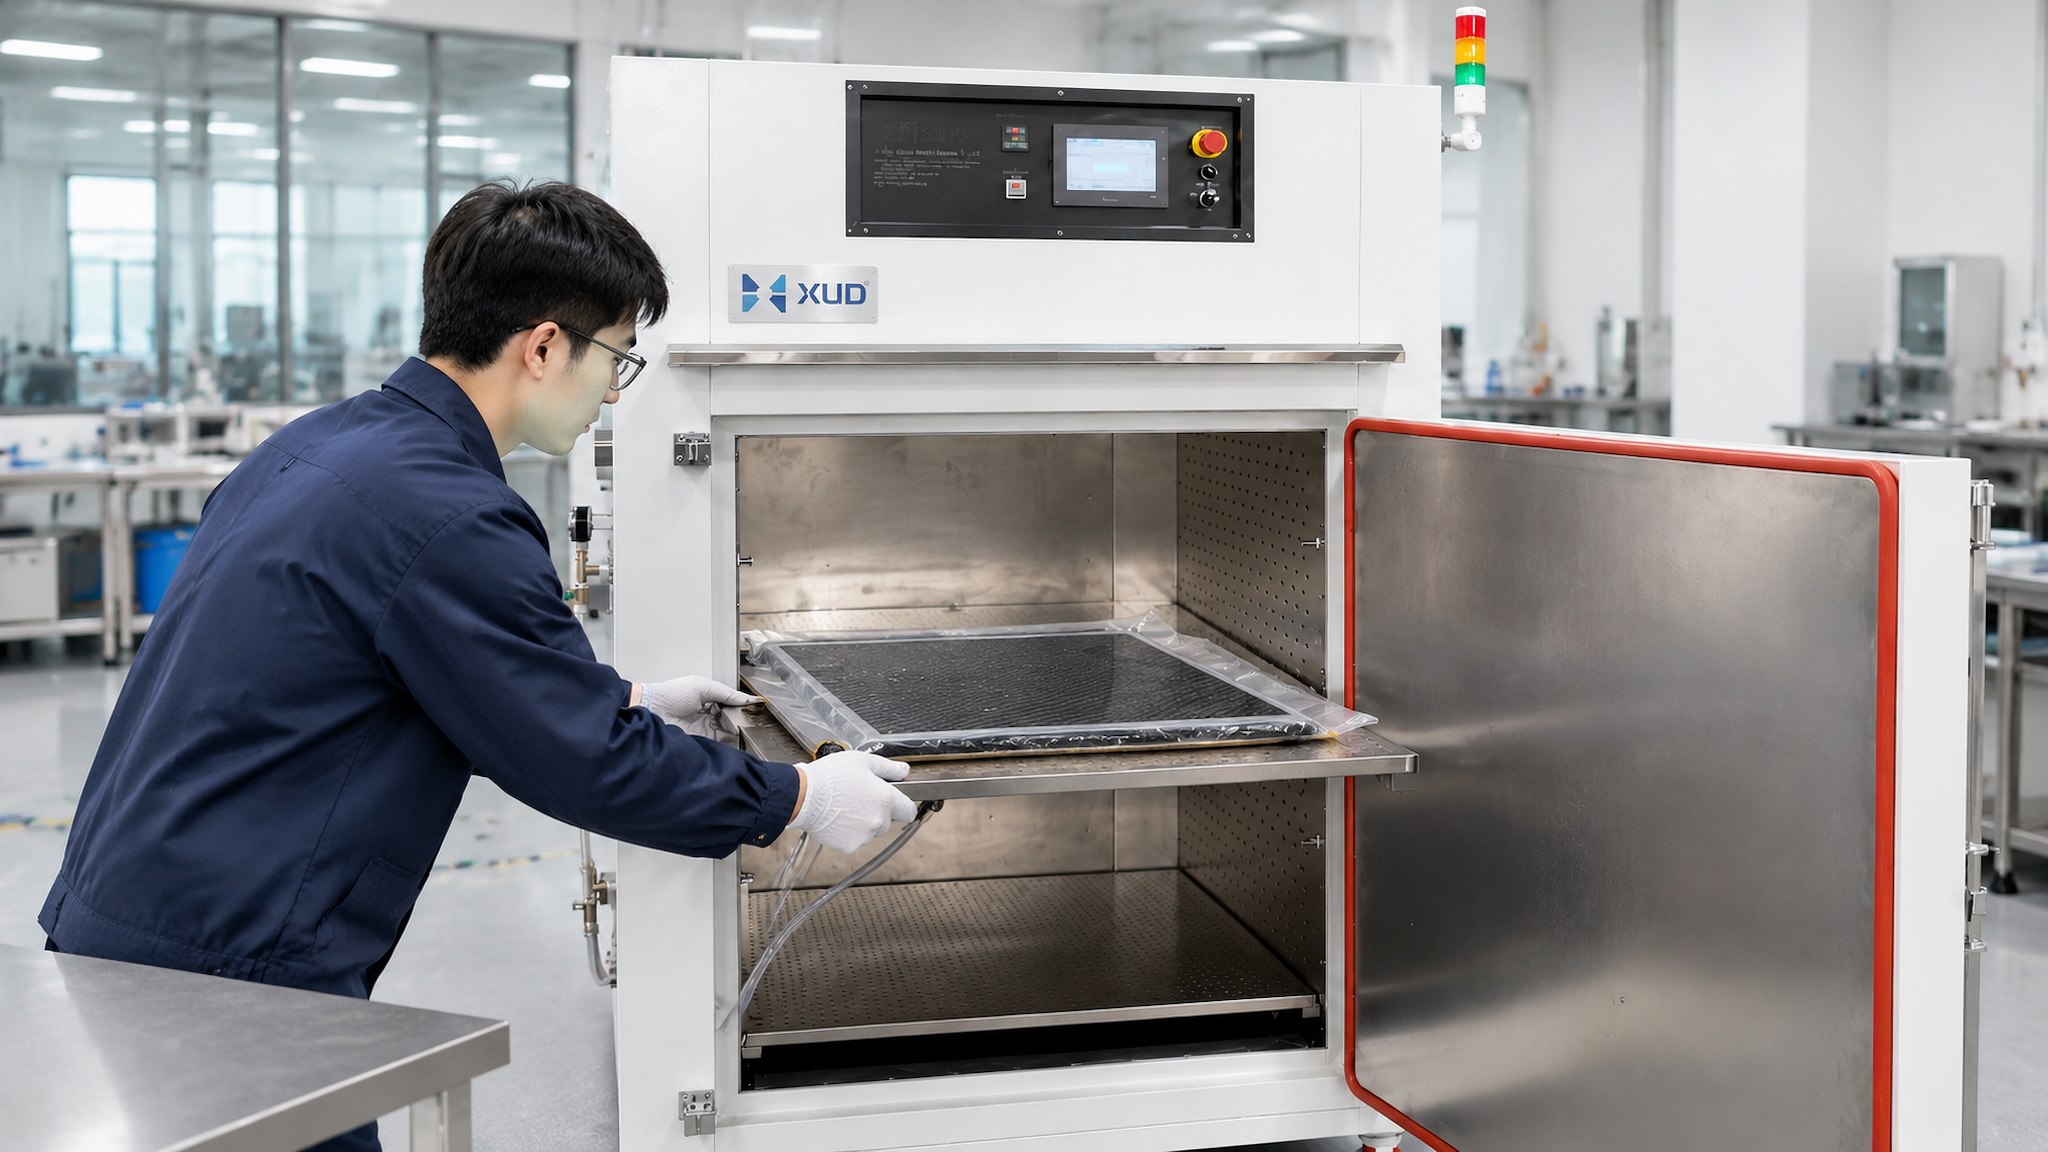
Das Starten des Ofens, bevor die Verpackungsbaugruppe überprüft wurde, kann die Behebung von Fehlern erschweren. Führen Sie die erforderlichen Leck- und Einrichtungsprüfungen durch, bevor Sie mit dem Heizzyklus beginnen.
4. Vakuumanschlüsse in einem Industrieofen
Wenn vakuumverpackte Platten in einem Industrieofen ausgehärtet werden müssen, muss das Vakuumsystem angeschlossen bleiben, während der Ofen für die erforderliche Heizumgebung sorgt.
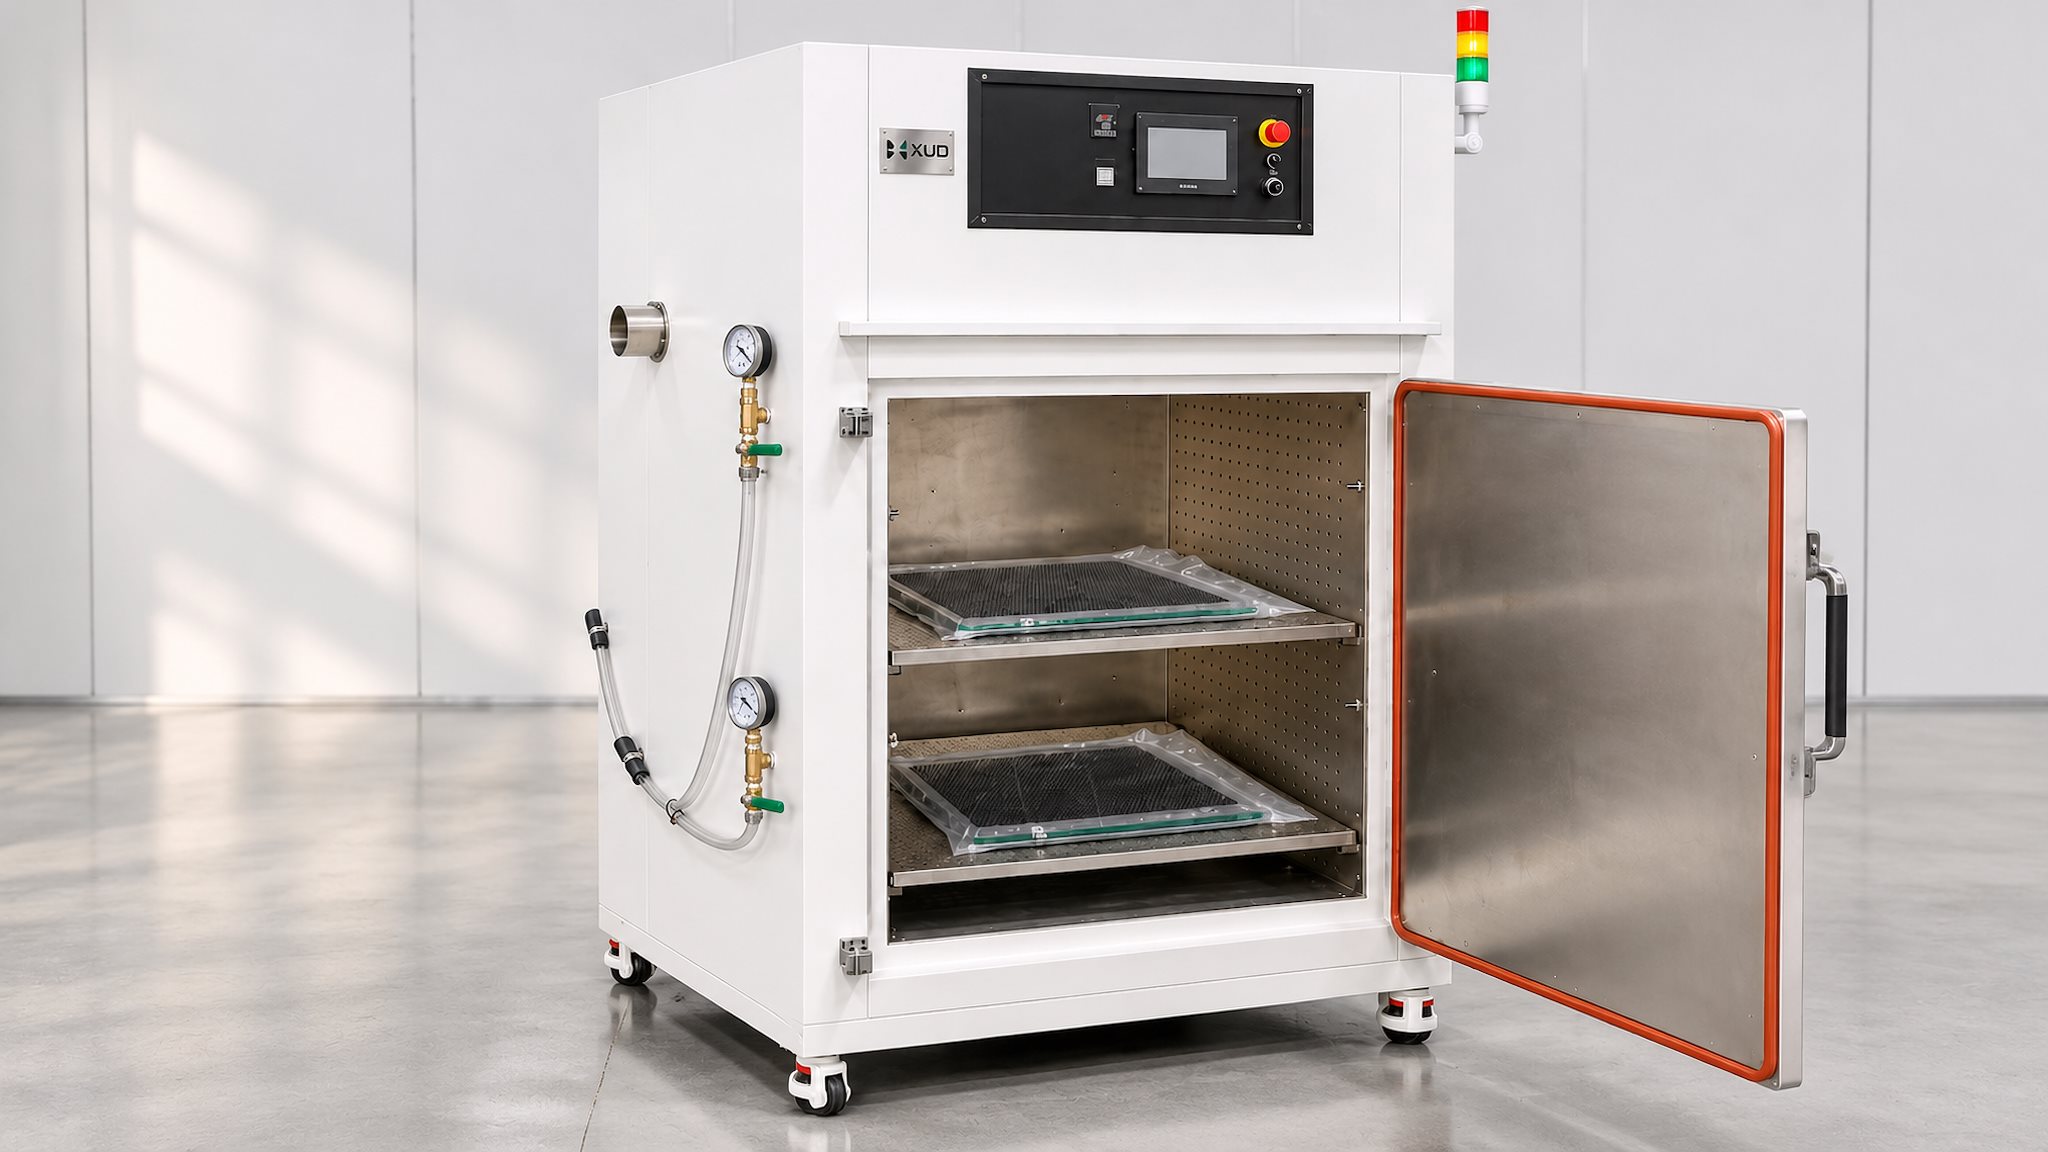
Ein für diese Anwendung konzipierter Ofen kann mit internen Vakuumanschlüssen ausgestattet werden. Die Vakuumleitung verläuft durch den vorgesehenen Anschlusspunkt und wird an eine externe Vakuumpumpe angeschlossen.
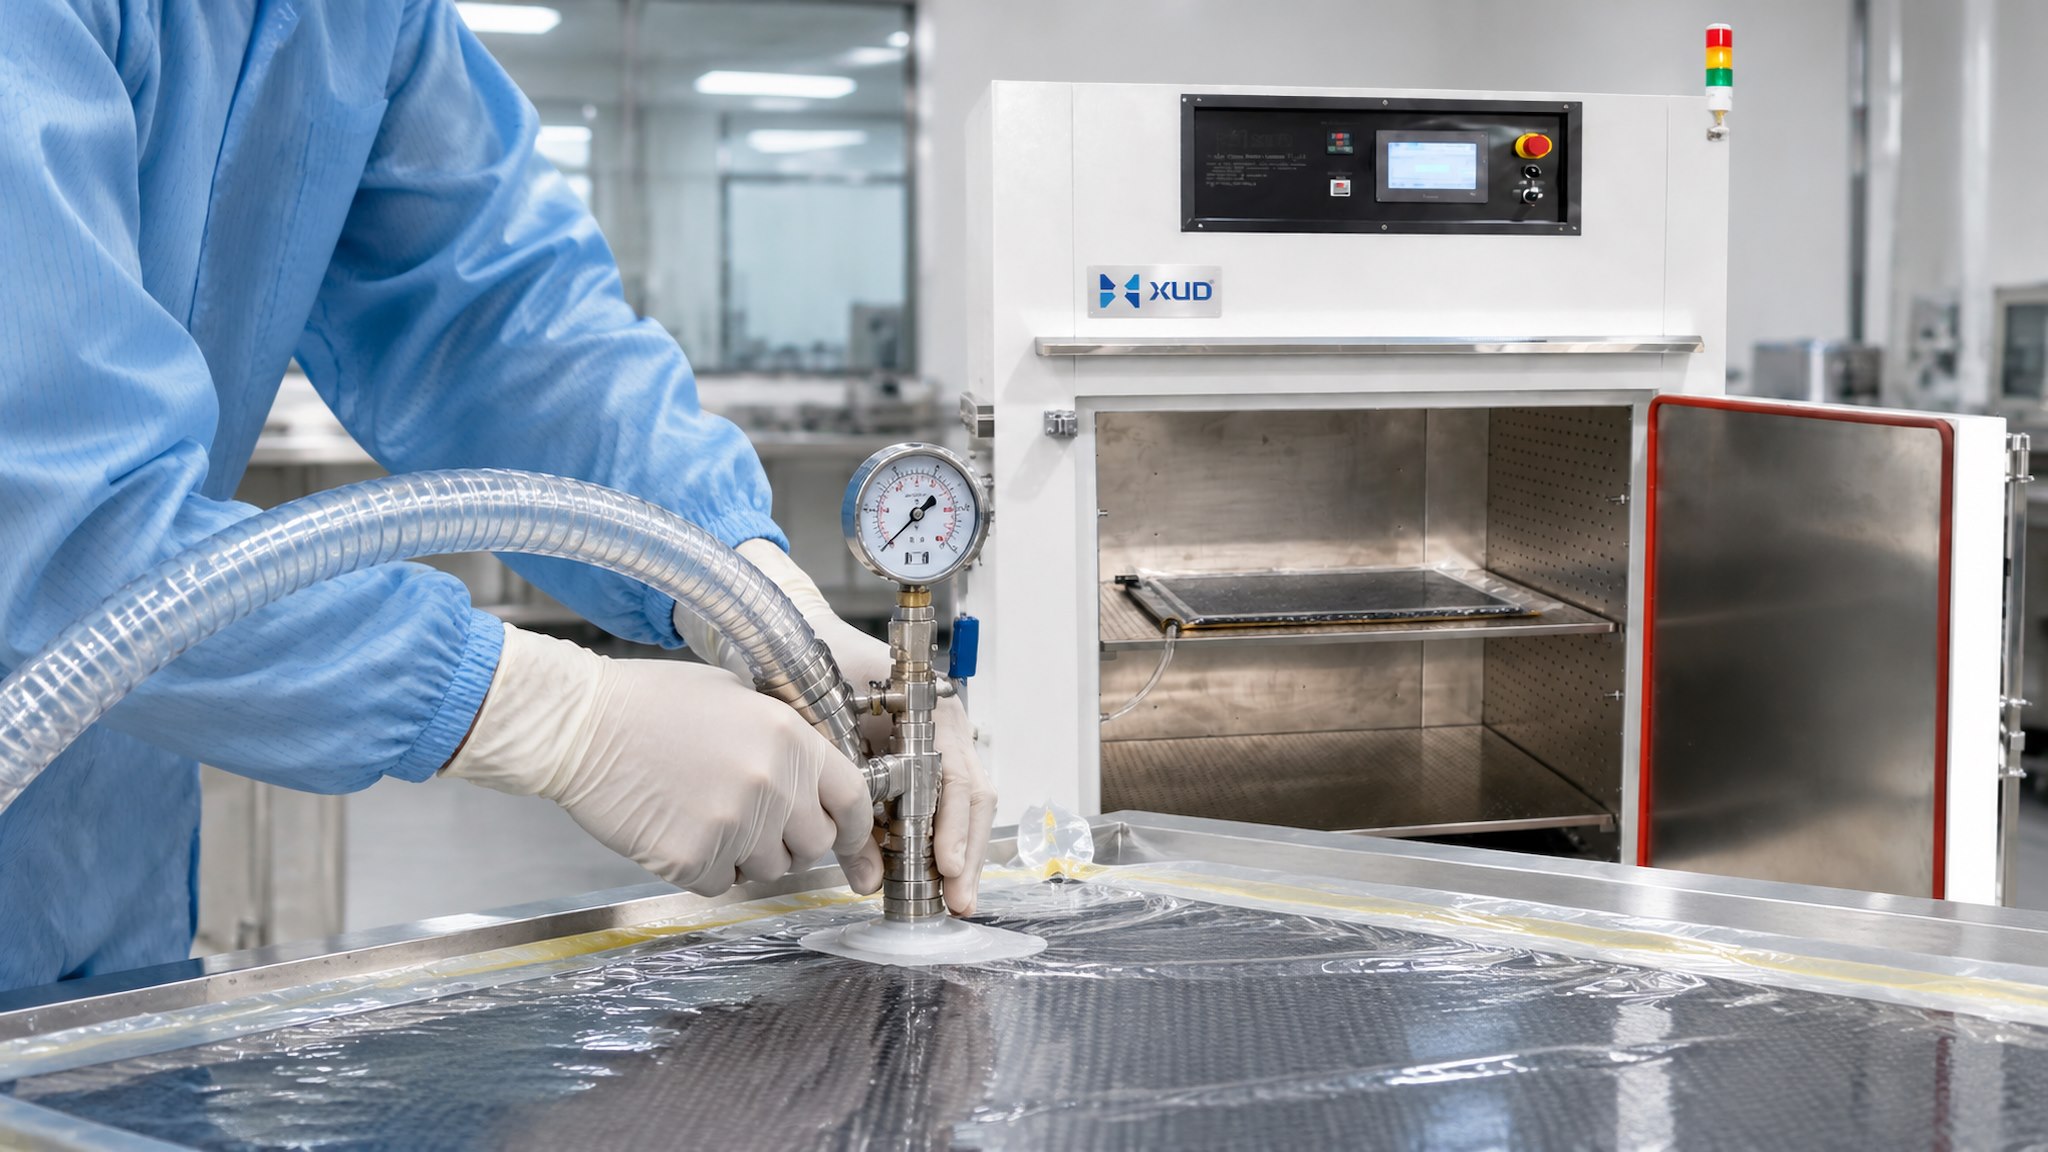
Typischer ofenbasierter Vakuumanschluss
Nur konzeptionelle Anordnung. Das tatsächliche Verbindungsdesign hängt von der Konfiguration des Ofens und des Vakuumsystems ab.
Vier Ausstattungsdetails, die es wert sind, bestätigt zu werden
- Portmenge:Bestimmen Sie, wie viele verpackte Teile oder Vakuumkreisläufe gleichzeitig betrieben werden müssen.
- Hafenstandort:Berücksichtigen Sie die Position der Werkzeuge, des Werkstücks und der Schlauchführung innerhalb der Kammer.
- Temperaturkompatibilität:Prüfen Sie, ob Schläuche, Armaturen und Dichtungsmaterialien für die Betriebsumgebung geeignet sind.
- Pumpenanordnung:Bestätigen Sie, ob die externe Pumpe separat geliefert wird oder im Angebot enthalten ist.
Ein nützlicher Planungspunkt besteht darin, die Verlegung der Vakuumschläuche zu berücksichtigen, bevor die Ofenkammeranordnung endgültig festgelegt wird. Eine schlecht geplante Streckenführung kann das Be- und Entladen umständlich machen oder die Anordnung der Werkstücke beeinträchtigen.
Siehe dieXinyuanda Kohlefaser-Härtungsofenfür eine Gerätekonfiguration mit Elektroheizung, Heißluftzirkulation und internen Vakuumanschlüssen.
5. So überprüfen Sie Vakuumbeutellecks vor dem Aushärten
Eine laufende Vakuumpumpe bedeutet nicht unbedingt, dass die Verpackungseinheit leckagefrei ist. Durch das Dichtband, die Beutelfolie, die Anschlüsse, Schläuche oder andere Verbindungen kann Luft eindringen.
Eine Leckprüfung sollte daher als separater Prozesskontrollschritt behandelt werden und nicht einfach nur die Pumpe einschalten und mit dem Aufheizen fortfahren.
Eine praktische Lecksuchsequenz
- Überprüfen Sie die Beutelfolie auf sichtbare Einstiche, Risse oder beschädigte Stellen.
- Überprüfen Sie die Umfangsabdichtung und die Ecken auf unvollständige Verklebungen oder Falten.
- Überprüfen Sie Vakuumanschlüsse, Anschlüsse und Schlauchverbindungen.
- Legen Sie entsprechend dem Prozessablauf ein Vakuum an und beobachten Sie die Reaktion des Beutels.
- Führen Sie die angegebene Isolations- oder Vakuumzerfallsprüfung durch, falls dies für den Prozess erforderlich ist.
- Beheben Sie alle festgestellten Lecks und wiederholen Sie die Prüfung vor dem Erhitzen.
Notieren Sie den Vakuumzustand und das Ergebnis der Dichtheitsprüfung vor dem Aushärtezyklus. Wenn eine fertige Platte Hohlräume oder Oberflächenfehler aufweist, hilft diese Aufzeichnung dabei, ein Verpackungsproblem von einem Heizungs- oder Materialproblem zu unterscheiden.
Akzeptable Vakuumniveaus, zulässige Leckagen und Testdauer sollten vom Materiallieferanten oder dem validierten Prozess des Herstellers definiert werden. Es gibt keinen einheitlichen Pass/Fail-Wert für jede Verbundplatte.
6. Wie sich die Vakuumverpackung auf die Qualität von Kohlefaserplatten auswirkt
Das Vakuumverpacken beeinflusst den Kontakt zwischen Laminat, Verpackungsmaterialien und Form. Wenn die Einrichtung korrekt ist, kann sie dazu beitragen, Lufteinschlüsse zu reduzieren und die Laminatverfestigung zu verbessern. Allerdings kann Vakuum allein nicht jeden Herstellungsfehler beheben.
Plattendicke und Schichtaufbau
Dickere Laminate können sich beim Evakuieren und Erhitzen anders verhalten als dünne Platten. Die Anzahl der Lagen, der Harzgehalt, die Materialklebrigkeit und die Lagenanordnung können Einfluss darauf haben, wie sich die Luft durch die Baugruppe bewegt und wie sich das Laminat verfestigt.
Plattenabmessungen und Verpackungsanordnung
Große Platten benötigen ausreichend Beutelmaterial und einen geeigneten Dichtungsumfang. Der Beutel muss sich dem Werkzeug anpassen, ohne übermäßige Brückenbildung oder Spannung an Ecken und Kanten zu erzeugen.
Luftstrom um die verpackte Platte
In einem Industrieofen sollten die verpackte Platte und ihre Werkzeuge positioniert werden, ohne die Zirkulationswege der Heißluft unnötig zu blockieren. Eine große Form oder mehrere gestapelte Platten können die Art und Weise verändern, wie sich die Luft durch die Kammer bewegt.
Aus diesem Grund sollten bei der Ofenbewertung repräsentative Beladungsbedingungen und nicht nur eine leere Kammer berücksichtigt werden. Die eigentliche Plattenanordnung ist Teil des thermischen Prozesses.
Eine Platte kann einen gut verschlossenen Vakuumbeutel haben und dennoch eine ungleichmäßige Aushärtung zeigen, wenn die Temperatur des Werkstücks über die Oberfläche oder Dicke schwankt. Vakuumqualität und thermische Gleichmäßigkeit sind zwei verschiedene Prozessfaktoren und sollten separat überprüft werden.
7. Häufige Probleme beim Vakuumverpacken und wie man sie vermeidet
| Problem | Mögliche Ursache | Vorbeugende Maßnahmen |
|---|---|---|
| Vakuumverlust | Beschädigte Folie, schlechte Abdichtung oder lose Anschlüsse | Überprüfen Sie die Tasche und das Verbindungssystem |
| Überbrückung an Ecken | Unzureichende Gepäckkapazität oder ungeeignete Aufteilung | Planen Sie die Platzierung der Beutel entsprechend der Werkzeuggeometrie |
| Eingeschlossene Luft | Verstopfte Luftwege oder schlechte Anordnung der Verbrauchsmaterialien | Überprüfen Sie die Kontinuität der Entlüftung und die Einfüllsequenz |
| Oberflächenfehler | Ungeeignete Trennmaterialien oder Verunreinigungen | Überprüfen Sie die Kompatibilität der Verbrauchsmaterialien und die Oberflächenvorbereitung |
| Ungleichmäßige Aushärtung | Ungleichmäßige Erwärmung oder ungeeignete Beladung | Überprüfen Sie den Luftstrom und die tatsächliche Teiletemperatur |
Wenn ein Defekt auftritt, vermeiden Sie eine gleichzeitige Änderung des Vakuumniveaus, des Heizzyklus und der Verpackungsanordnung. Untersuchen Sie jede Prozessstufe einzeln, damit die Grundursache identifiziert werden kann.
8. Auswahl eines Industrieofens für vakuumverpackte Kohlefaserplatten
Der Ofen sollte entsprechend den Plattenabmessungen, dem Aushärtezyklus des Materials und der Anordnung des Vakuumsystems ausgewählt werden. Eine Kammer, die groß genug ist, um das Panel aufzunehmen, kann dennoch ungeeignet sein, wenn die Ladeanordnung den Luftstrom einschränkt oder den Zugang zu Vakuumanschlüssen erschwert.
- Temperaturfähigkeit:Stellen Sie sicher, dass der Ofen die genehmigten Aushärtungstemperatur- und Zyklusanforderungen des Materials erfüllen kann.
- Warmluftzirkulation:Bewerten Sie den Luftstrom um die tatsächliche Platten- und Werkzeuganordnung herum.
- Vakuumanschlüsse:Bestätigen Sie die erforderliche Anzahl und Position der internen Vakuumanschlüsse.
- Kammerabmessungen:Lassen Sie Platz für die Form, die verpackte Platte, die Schlauchführung und den Ladezugang.
- Steuerungssystem:Überlegen Sie, ob programmierbare Heizstufen und Prozessaufzeichnungen erforderlich sind.
- Klären Sie, ob die Pumpe separat geliefert oder im Angebot enthalten ist.
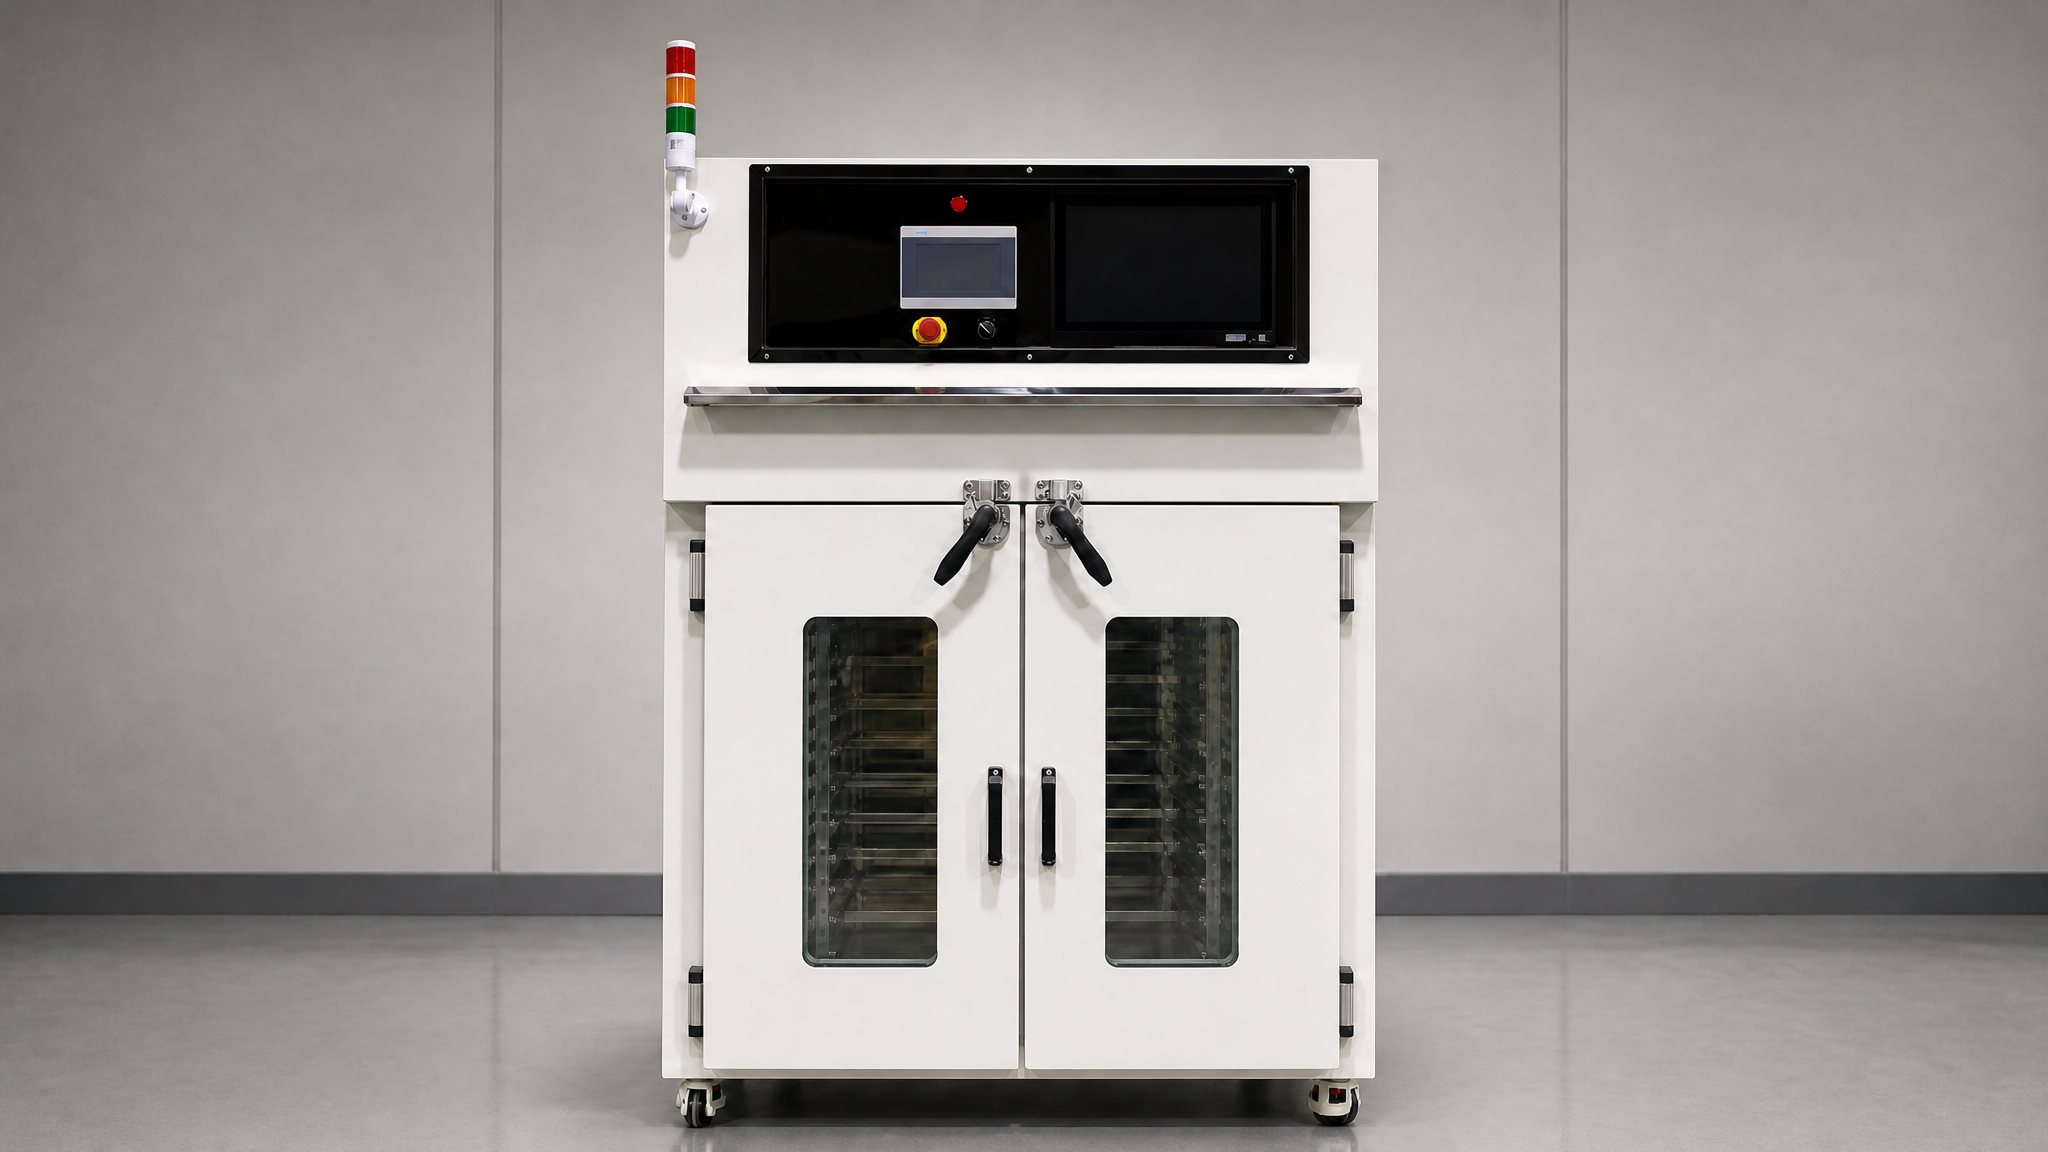
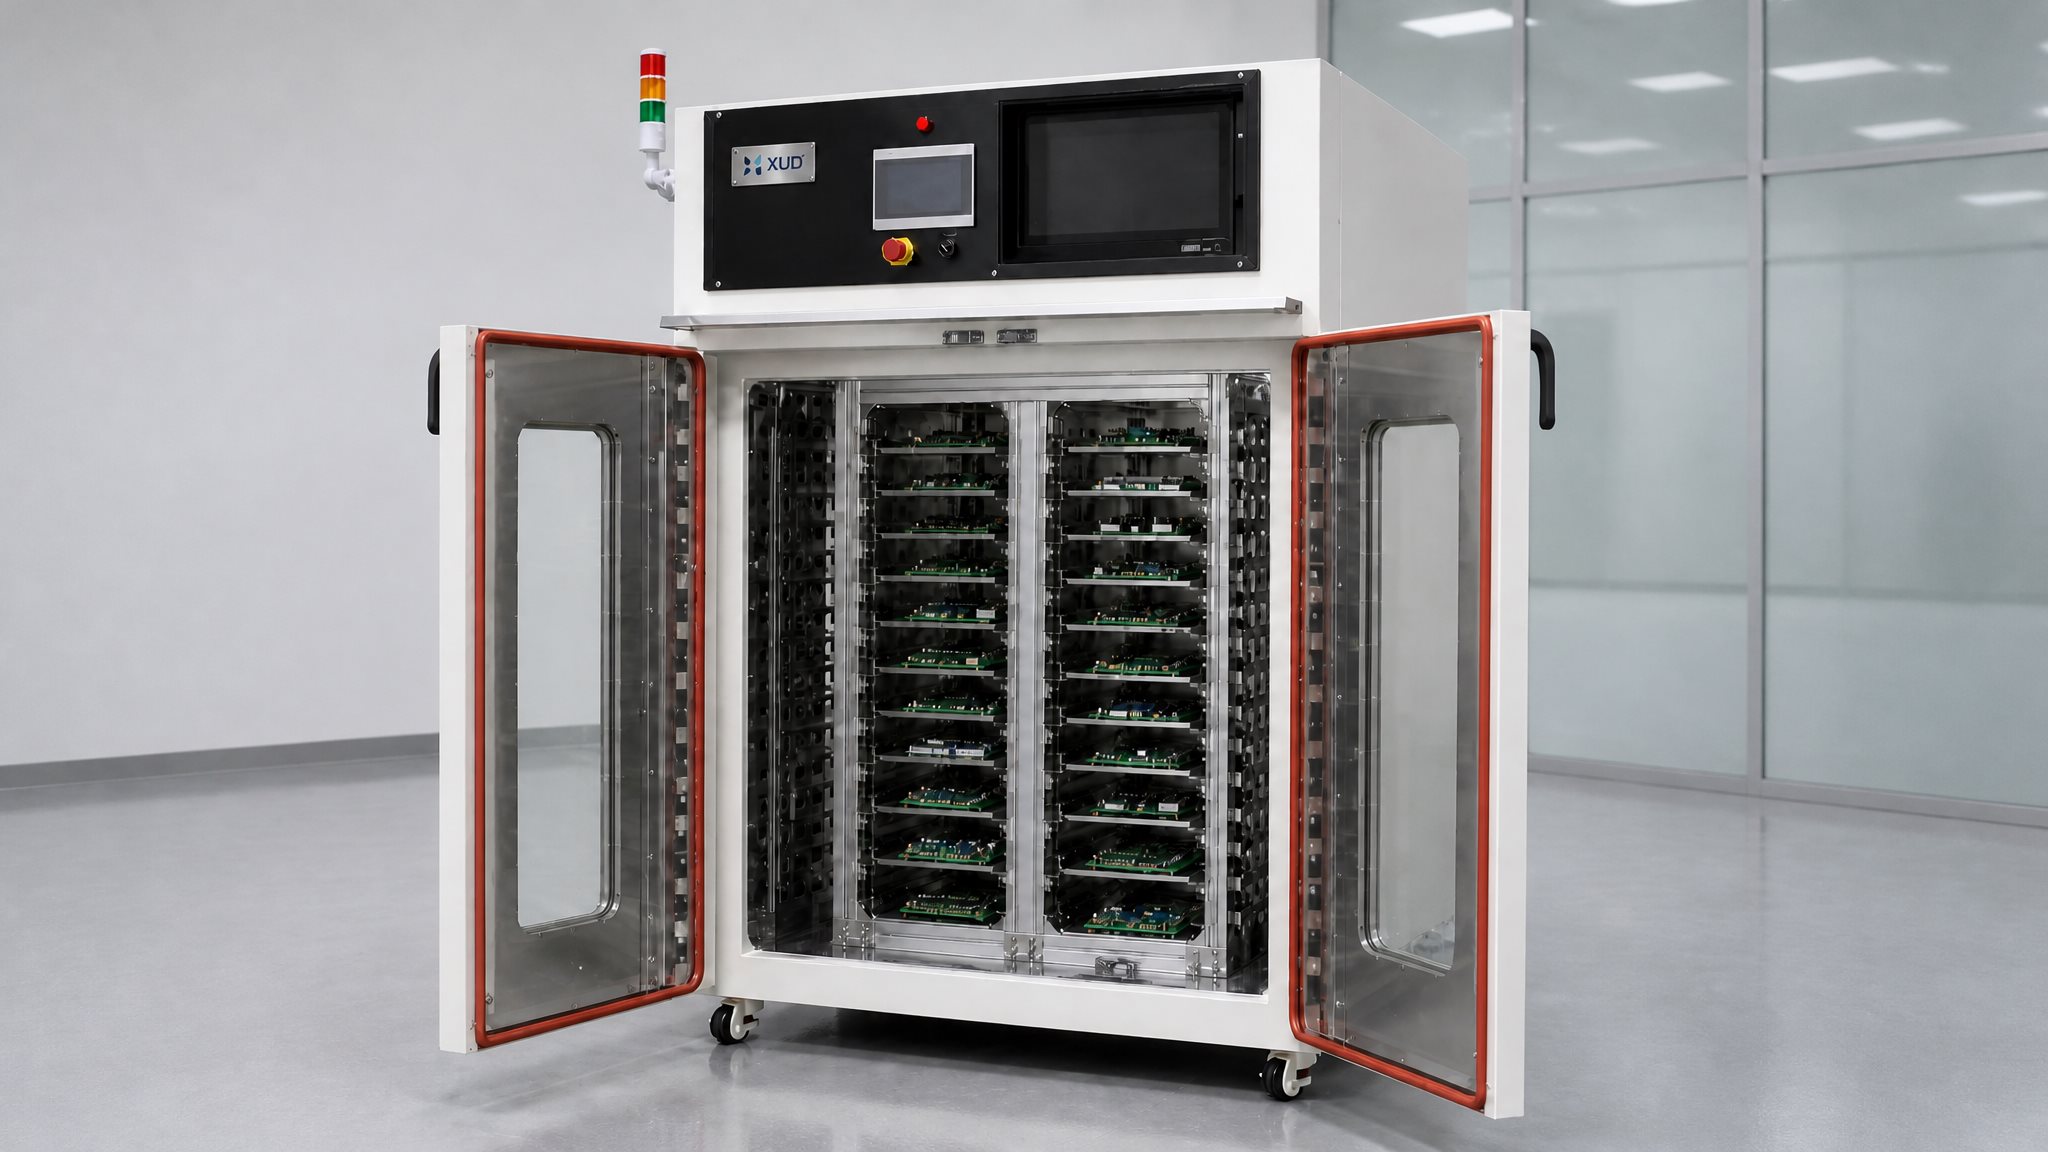
Xinyuanda Kohlefaser-Härtungsofen
Xinyuanda bietet maßgeschneiderte industrielle Härtungsöfen für kompatible Carbonfaser-Prepreg- und Verbundwerkstoffanwendungen.
- Maximale Betriebstemperatur: bis zu 250 °C.
- Interne Vakuumanschlüsse für den Anschluss einer externen Vakuumpumpe.
- Anpassbare Kammerabmessungen und Beladungsanordnungen.
- Für flache Platten und komplex geformte Verbundteile, vorbehaltlich der Prozesskompatibilität.
Die externe Vakuumpumpe gehört nicht zur Standardausrüstung, sofern dies nicht im Angebot angegeben ist.
Bereiten Sie für einen geeigneten Ausrüstungsvorschlag die Plattenabmessungen, Formabmessungen, Prepreg-Spezifikationen, den Aushärtungszyklus, die Anzahl der Platten pro Charge und die Anforderungen an den Vakuumanschluss vor.
9. Häufig gestellte Fragen
F1: Was ist der Zweck der Vakuumverpackung von Kohlefaserplatten?
Beim Vakuumieren entsteht eine versiegelte Umgebung um das Laminat herum und die Luft wird aus dem Beutel entfernt. Der Druckunterschied trägt dazu bei, das Gelege gegen die Form zu verdichten und kann bei richtiger Prozessauslegung Lufteinschlüsse reduzieren.
F2: Können vakuumverpackte Kohlefaserplatten in einem Industrieofen ausgehärtet werden?
Ja, wenn das Prepreg- oder Harzsystem für die ofenbasierte Vakuumverpackung zugelassen ist. Der Ofen muss die erforderlichen thermischen Bedingungen erfüllen und über eine geeignete Anordnung der Vakuumanschlüsse verfügen.
F3: Benötigt der Industrieofen eine eingebaute Vakuumpumpe?
Nicht unbedingt. Ein Ofen kann mit internen Vakuumanschlüssen für den Anschluss an eine externe Pumpe ausgestattet sein. Ob die Pumpe im Lieferumfang enthalten ist, hängt von der Ausstattungskonfiguration und dem Angebot ab.
F4: Wie kann ich ein Vakuumbeutelleck erkennen?
Überprüfen Sie die Beutelfolie, das Dichtungsband, die Vakuumanschlüsse, Anschlüsse und Schläuche. Wenden Sie das angegebene Verfahren zur Leckprüfung an und beobachten Sie, ob der Vakuumzustand innerhalb der Prozessanforderungen gehalten wird.
F5: Welche Informationen werden benötigt, um einen Vakuumverpackungsofen anzupassen?
Zu den nützlichen Informationen gehören Platten- und Formabmessungen, Aushärtetemperatur, Heizzyklus, Chargenmenge, Anzahl der Vakuumanschlüsse und die erforderliche Beladungsanordnung.
Abschluss
Eine erfolgreiche Vakuumverpackung hängt vom gesamten Prozess ab, nicht nur von der Vakuumpumpe. Verpackungsmaterialien, Siegelqualität, Luftwege, Werkzeuggeometrie und Temperaturbedingungen tragen alle zur endgültigen Plattenqualität bei.
Wenn vakuumverpackte Kohlefaserplatten in einem Industrieofen ausgehärtet werden, sollten die Anordnung des Vakuumanschlusses und das Design der Heißluftzirkulation gemeinsam berücksichtigt werden. Der vom Materiallieferanten genehmigte Prozess bleibt die Referenz für die tatsächlichen Aushärtungsbedingungen.
Weiter mitTeil 03: Komposit-Härtungsofen vs. Autoklavum die beiden Gerätetypen zu vergleichen.
Leitfaden zur Aushärtung von Kohlefasern
01.So härten Sie Kohlefaser-Prepregs in einem Industrieofen aus
02. Vakuumverpackungsprozess für Kohlefaser-Verbundplatten— Sie lesen diesen Artikel
03.Komposit-Härtungsofen vs. Autoklav: Hauptunterschiede
04. Worauf Sie beim Kauf eines Kohlefaser-Härtungsofens achten sollten
05. So härten Sie komplex geformte Kohlefaser-Verbundteile aus
06. So wählen Sie einen Aushärteofen für Verbundplatten aus
Sind Sie auf der Suche nach einem Vakuum-Härtungsofen?
Senden Sie uns Ihre Verbundplattenabmessungen, Aushärtungsanforderungen und Vakuumanschlussanforderungen. Unser Team kann Ihnen bei der Bewertung einer geeigneten individuellen Ofenkonfiguration behilflich sein.
WhatsApp:+86 18998007076
E-Mail:annalan@xudoven.com
Komposit-Härtungsofen vs. Autoklav: Hauptunterschiede
So härten Sie Kohlefaser-Prepregs in einem Industrieofen aus: Temperatur, Vakuumverpackung und Prozessüberlegungen
Verwandter Artikel