Как отверждать детали сложной формы из углеродного волокна
Как отверждать детали сложной формы из углеродного волокна
Инструментальная поддержка, вакуумная упаковка, распределение тепла и согласованность процесса
Композитные компоненты из углеродного волокна не всегда представляют собой плоские панели. Во многих производственных приложениях детали имеют изогнутые поверхности, глубокие выемки, наклонные кромки, ребра, углы и стенки с изменяющейся толщиной.
Такая геометрия создает дополнительные проблемы при укладке, вакуумной упаковке и термической вулканизации. Процесс, который хорошо работает для плоской панели, может не дать такого же результата для трехмерного компонента.
Основная задача – не просто достичь необходимой температуры в духовке. Материал, форма, расположение мешков, опорная конструкция и условия нагрева должны работать вместе на протяжении всего цикла отверждения.
В этом руководстве рассматриваются распространенные проблемы, связанные с композитными деталями сложной формы, и объясняется, что производителям следует учитывать при подготовке к процессу отверждения в печи.
В этом руководстве
- Почему сложная геометрия затрудняет отверждение
- Поддержка пресс-форм и инструментов
- Проблемы с укладкой вокруг кривых и углов
- Вакуумная упаковка для сложных форм
- Воздушный поток и распределение тепла
- Термическая задержка и толстые секции
- Порядок загрузки и согласованность партии
- Распространенные проблемы и практические проверки
- Выбор печи для сложных деталей
- Часто задаваемые вопросы
1. Почему сложная геометрия затрудняет отверждение
Плоская композитная панель обычно имеет относительно простую поверхность и расположение инструментов. Деталь сложной формы может содержать в одной детали несколько различных геометрических элементов.
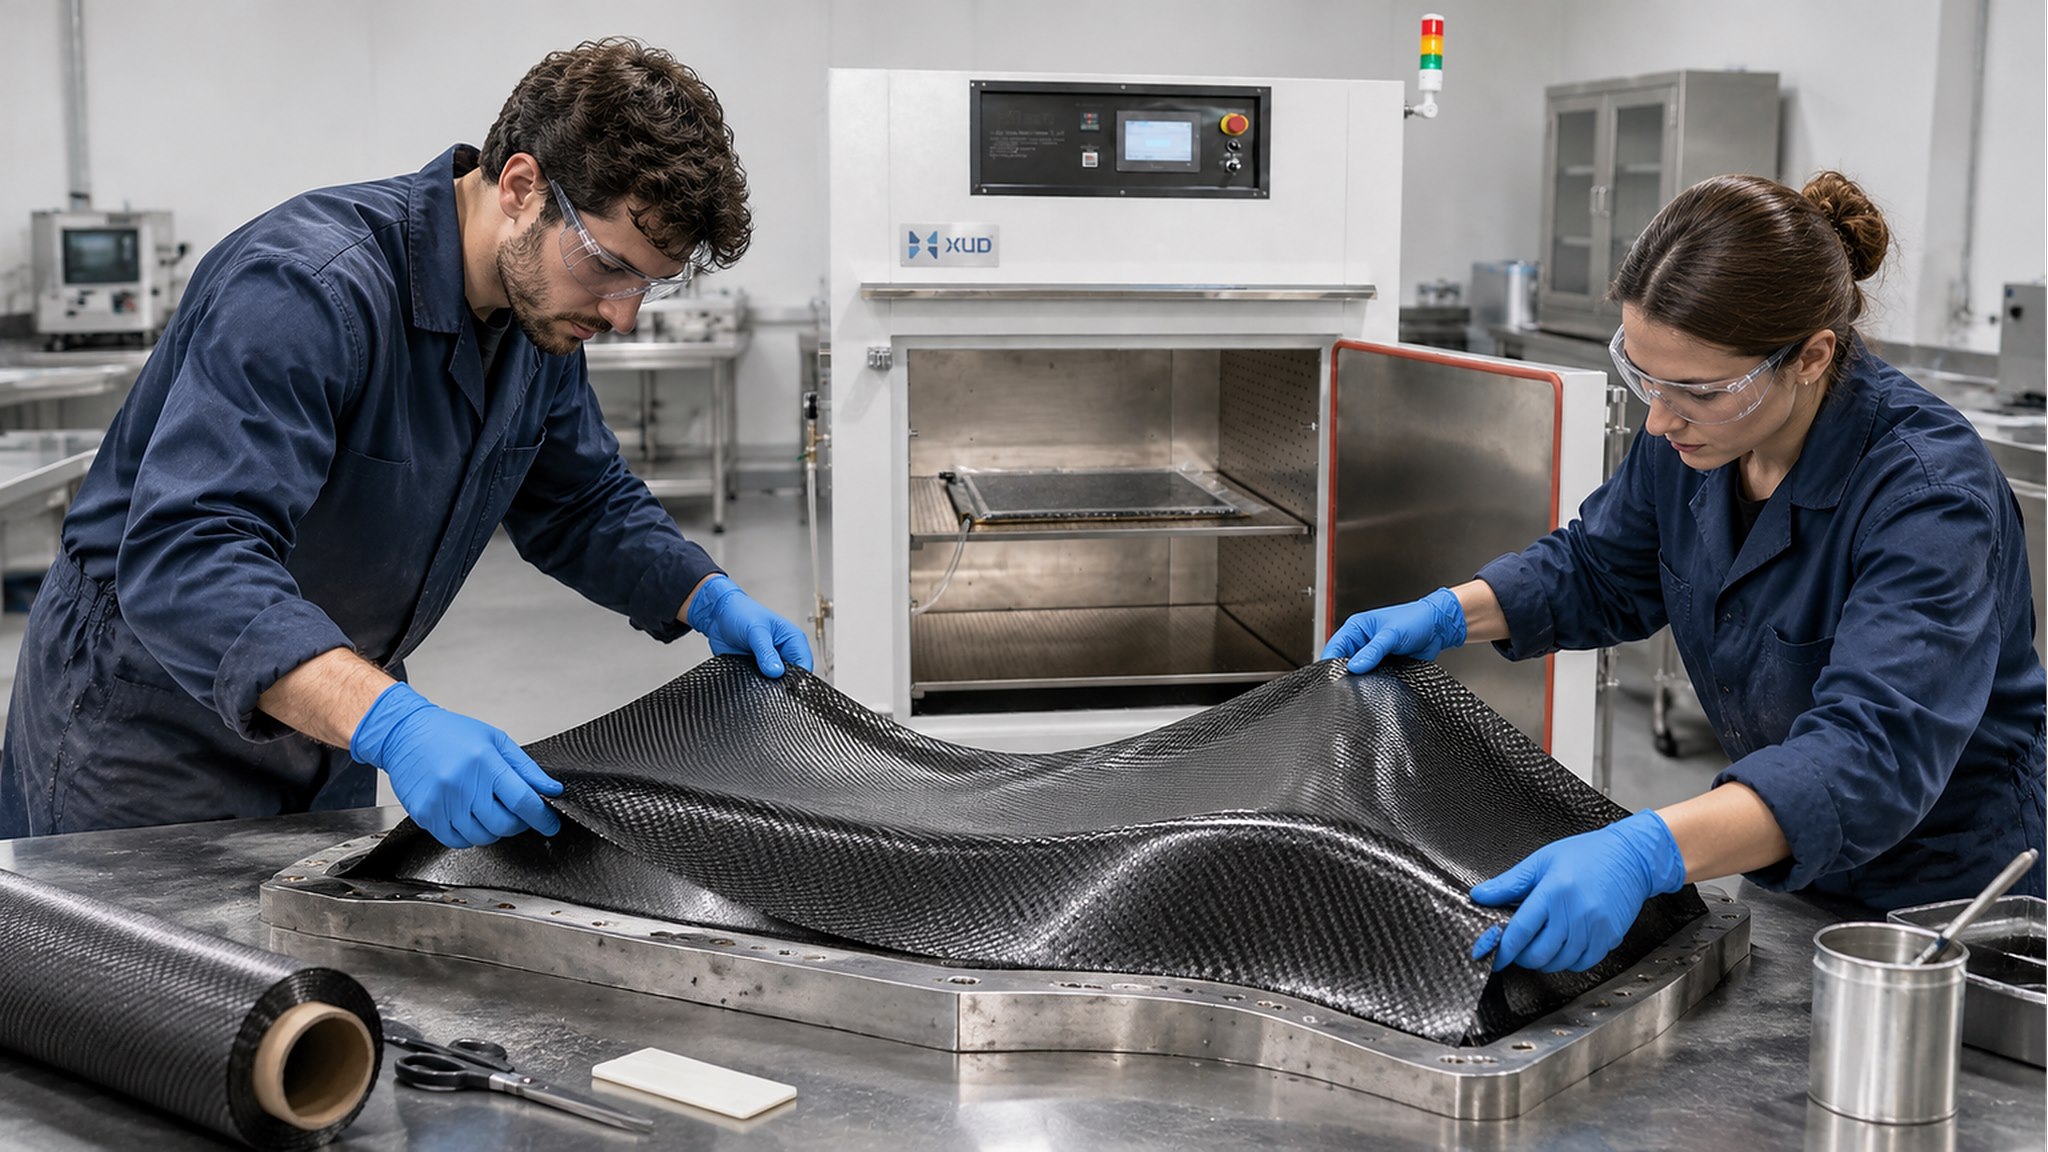
Например, формованный компонент из углеродного волокна может включать в себя:
- Изогнутые внешние поверхности и узкие радиусы
- Глубокие углы или углубления
- Приподнятые ребра и усиливающие секции
- Изменение толщины ламината
- Различные ориентации поверхности
Эти особенности влияют на то, как укладывается препрег, как вакуумный мешок соответствует форме и как деталь реагирует на нагрев.
Полезный способ оценить сложный компонент — разделить процесс на три вопроса:
- Можно ли правильно разместить материал?Ламинат должен иметь заданную форму без недопустимых складок, перемычек или искажений волокон.
- Может ли вакуумный мешок соответствовать инструменту?Устройство мешков должно обеспечивать подходящее уплотнение и воздушные пути по всей геометрии.
- Может ли вся сборка соответствовать требуемому термическому циклу?Деталь и инструмент должны подвергаться подходящим условиям нагрева в соответствии с утвержденным процессом обработки материалов.
Основные взаимосвязи между препрегом, температурой и условиями отверждения см.Часть 01: Как отверждать препрег из углеродного волокна в промышленной печи.
2. Поддержка пресс-форм и инструментов: основа геометрии деталей
Пресс-форма или оснастка поддерживают композитный материал и определяют окончательную форму компонента. Для сложных деталей особенно важны конструкция и поддержка инструментов, поскольку неподдерживаемые области могут перемещаться или деформироваться во время перемещения и обработки.
Проверьте форму перед укладкой
Осмотрите поверхность инструмента на наличие загрязнений, повреждений, посторонних частиц и участков, которые могут повлиять на контакт с материалом или качество поверхности.
Для деталей с глубокими контурами или узкими элементами проверьте, обеспечивает ли инструмент достаточный доступ для размещения материала и установки вакуумного мешка.
Учитывайте массу инструмента и термическое поведение
Пресс-форма является частью нагреваемой сборки. Его материал, толщина и масса могут влиять на то, насколько быстро вся установка реагирует на цикл нагрева духовки.
Тяжелая форма может реагировать медленнее, чем тонкий ламинат. Таким образом, температуру камеры, отображаемую контроллером духовки, не следует автоматически рассматривать как фактическую температуру каждой точки составного узла.
Для критических процессов обсудите подходящие методы измерения и проверки температуры с инженером-технологом и поставщиком оборудования.
3. Проблемы с укладкой вокруг поворотов и углов
Сложная геометрия может затруднить точное позиционирование слоев препрега. Материал должен следовать за поверхностью инструмента, сохраняя при этом заданную ориентацию волокон и структуру ламината.
К зонам общего пользования, требующим дополнительного внимания, относятся:
- Узкие углы, где материал может сопротивляться прилеганию к форме.
- Глубокие ниши, куда доступ ограничен.
- Переходы между плоскими и изогнутыми поверхностями
- Места изменения толщины ламината
- Края, на которых может образоваться избыток материала или локальные морщины.
Возможные дефекты включают складки, деформацию волокон, перемычки и неравномерный контакт материала. Эти проблемы могут возникнуть во время простоя, а не на этапе нагрева печи.
Производители должны проверить последовательность ламинирования, размеры слоев, метод обработки материала и геометрию инструментов, прежде чем завершить процесс отверждения.
4. Вакуумная упаковка деталей сложной формы из углеродного волокна.
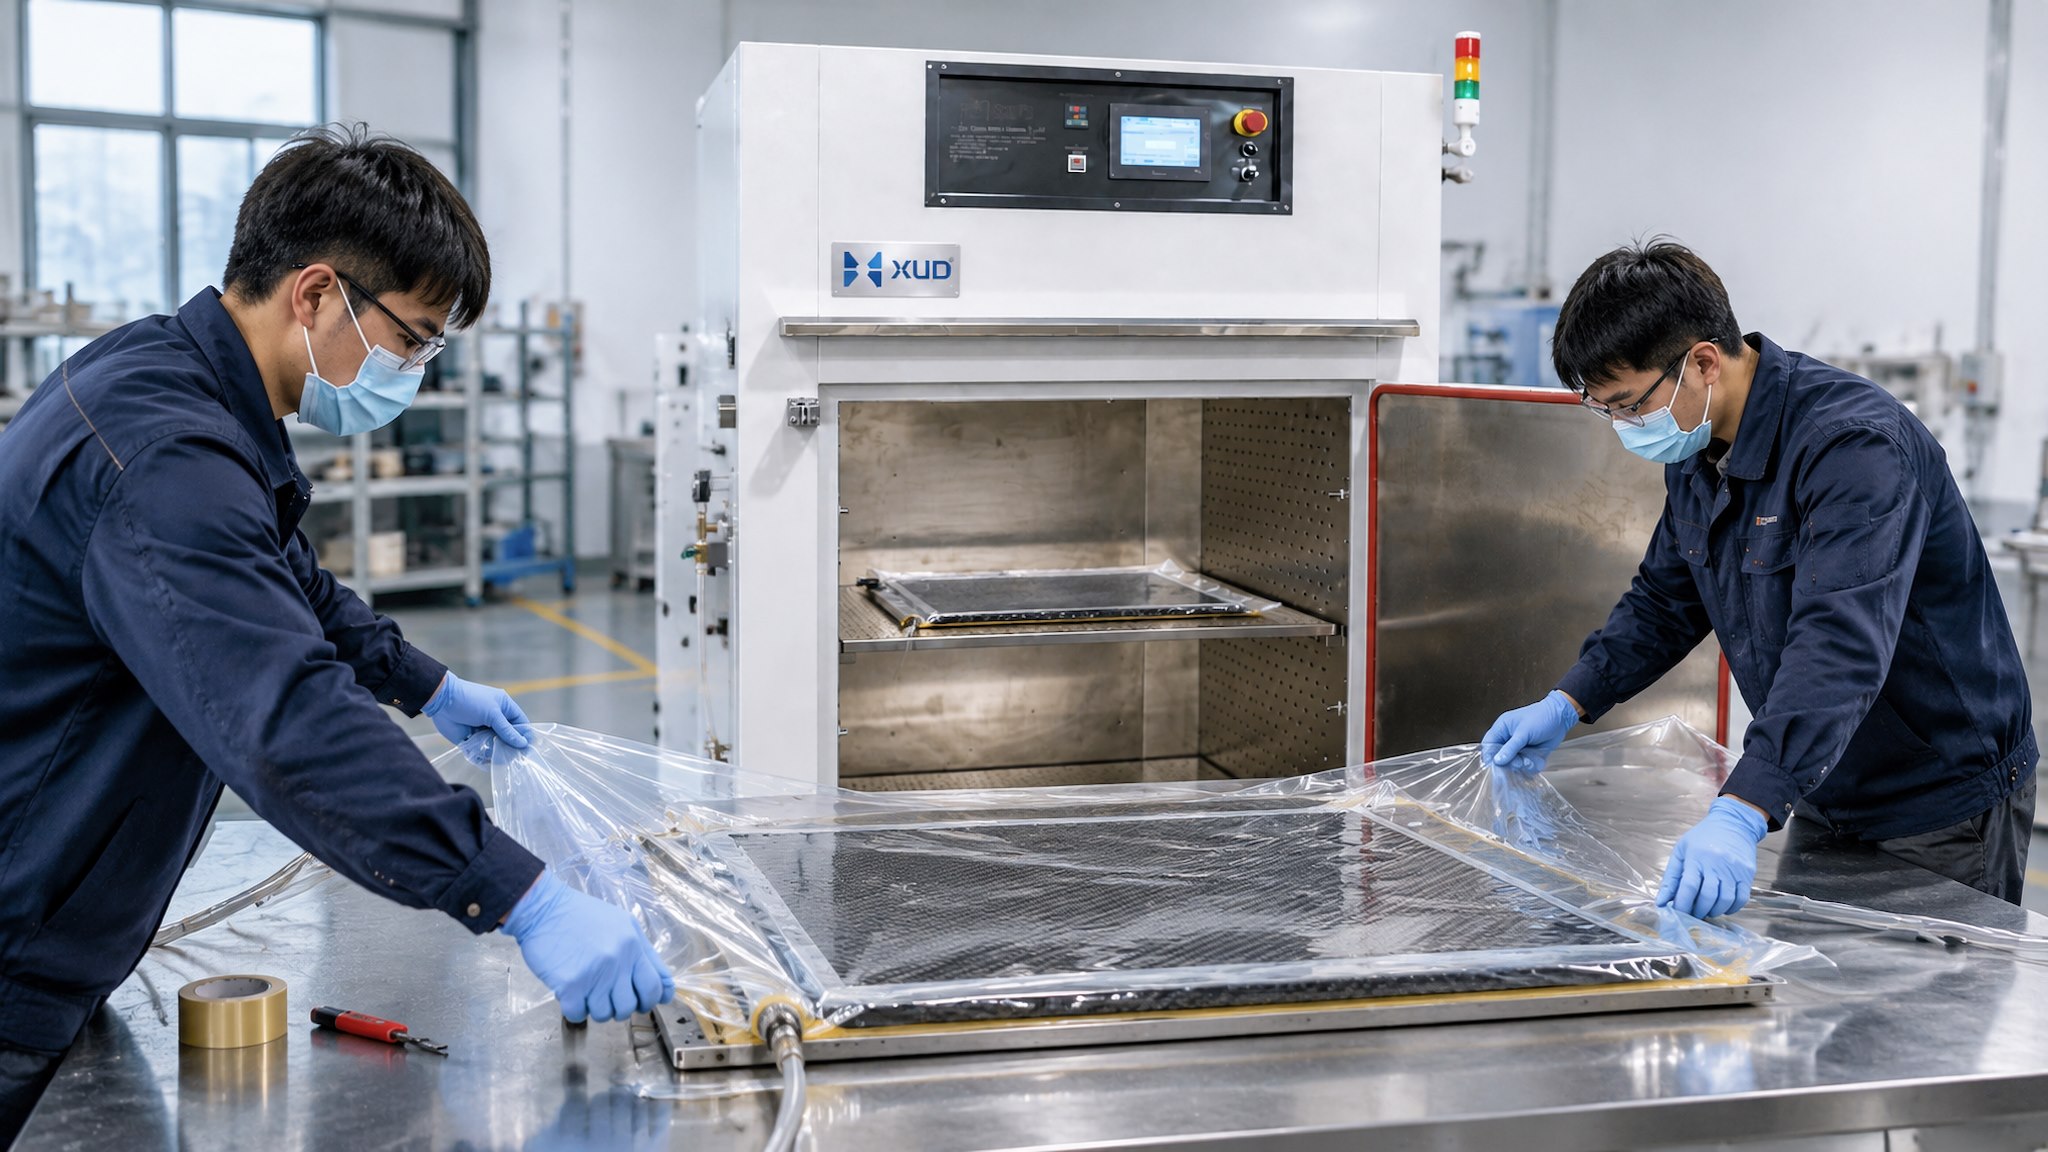
Вакуумная упаковка становится более сложной задачей, если заготовка имеет глубокие изгибы, резкие переходы и углубления. Пленка мешка должна соответствовать сборке, сохраняя при этом подходящую герметичность и вакуумный путь.
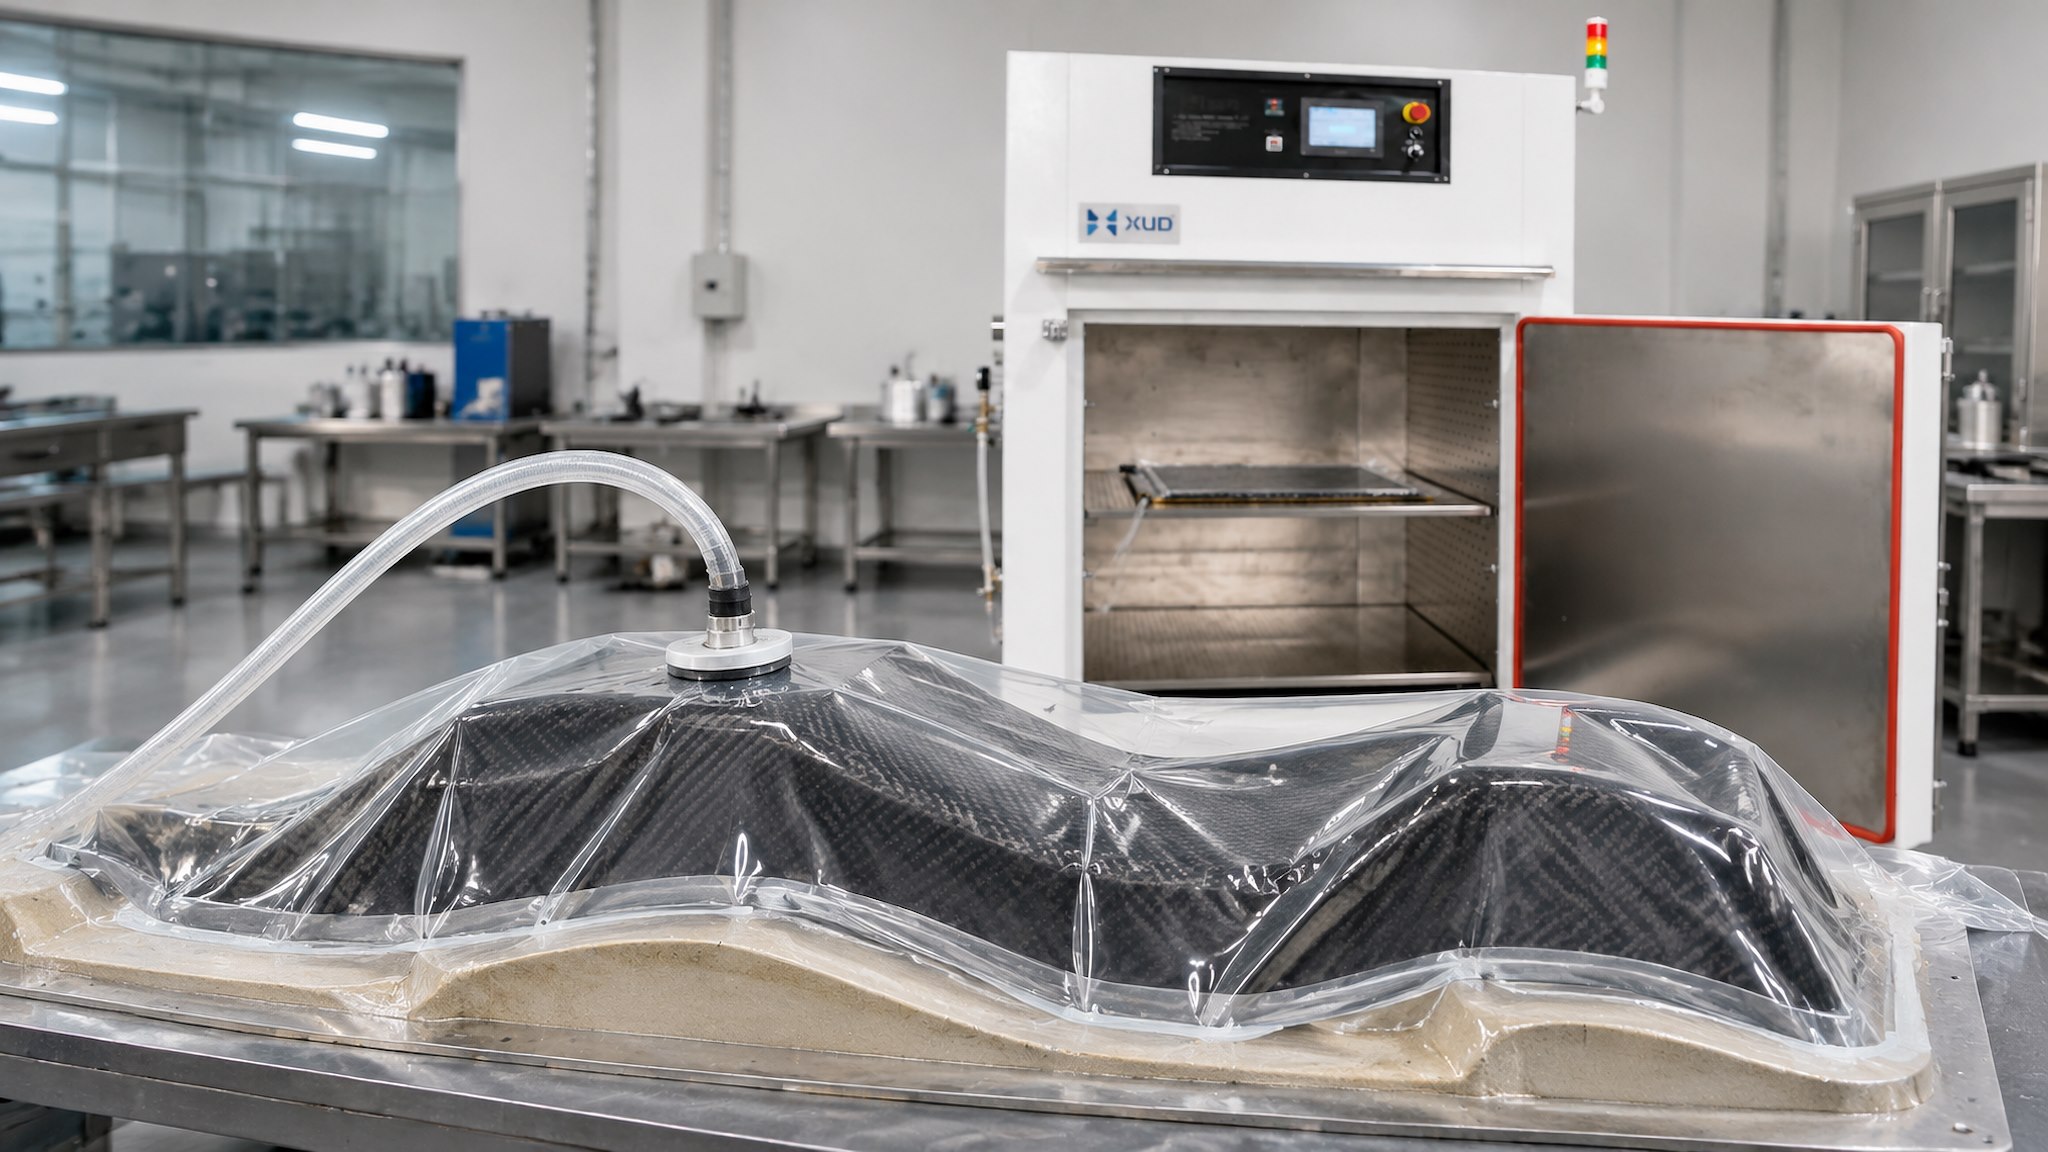
Следите за соединением
Перемычка возникает, когда вакуумный мешок не полностью соответствует углу или углублению. Вместо того, чтобы следовать по поверхности, мешок может пересекать всю поверхность, оставляя под собой неподдерживаемое пространство.
Это может помешать предполагаемому перепаду давления действовать равномерно на ламинат и способствовать возникновению локальных дефектов.
Спланируйте расположение мешков
Прежде чем запечатывать пакет, проверьте его геометрию и определите области, где складки, малые радиусы или изменения направления поверхности могут создать проблемы.
- Оставьте подходящий пленочный материал для контуров детали.
- Осмотрите углы и углубления на наличие перемычек.
- Поддерживайте непрерывность вакуумных путей в соответствии с утвержденной конструкцией мешков.
- Проверьте целостность герметизирующей ленты по периметру инструмента.
- Проверьте целостность вакуума перед запуском цикла нагрева.
Расходные материалы для вакуумной упаковки также должны быть совместимы с температурой отверждения и системой смолы. Мешочную пленку, герметизирующую ленту, дыхательные материалы и шланги следует выбирать в соответствии с их техническими характеристиками.
Подробное описание упаковочных материалов и проверок на утечки см.Часть 02: Процесс вакуумной упаковки композитных панелей из углеродного волокна.
5. Поток воздуха и распределение тепла вокруг сложных деталей.
Циркуляция горячего воздуха помогает распределять тепло внутри промышленной печи для отверждения. Однако форма и положение груза могут влиять на местные условия воздушного потока.
Большая форма, глубокая деталь или несколько близко расположенных деталей могут препятствовать или перенаправлять поток воздуха. Вот почему камеру следует оценивать, используя фактическую заготовку и расположение инструментов.
Не рассматривайте условия пустой камеры как целую историю.
Испытание пустой печи не обязательно отражает температурные условия полностью загруженной производственной партии. Формы, опорные приспособления и заготовки занимают пространство и влияют на среду нагрева.
При обсуждении конструкции печи предоставьте производителю фотографии, чертежи и информацию о загрузке. Это позволяет учитывать размеры камеры, схему циркуляции и схему загрузки вместе.
Для серийного производства полезно определить последовательную схему загрузки, чтобы детали располагались повторяемым образом от партии к партии.
6. Тепловая задержка и толстые секции.
Сложные детали из углеродного волокна могут содержать секции разной толщины и условий обработки. Эти области не всегда реагируют на нагрев с одинаковой скоростью.
Для более толстых секций ламината и более тяжелых инструментов может потребоваться больше времени, чтобы достичь температуры окружающей камеры. Обычно это называют тепловой задержкой.
Если цикл отверждения оценивается только по показаниям камеры контроллера, фактическая тепловая реакция заготовки может быть упущена из виду.
Что следует учитывать производителям?
- Определите самые толстые и наиболее термически требовательные участки.
- Учитывайте массу и материал формы или оснастки.
- Проверьте требуемую скорость нагрева и время выдержки в TDS материала.
- Обсудите, необходимо ли измерение температуры заготовки.
- Подтвердите термический процесс, используя репрезентативную деталь и схему загрузки, когда это необходимо.
Не продлевайте и не изменяйте цикл отверждения просто для того, чтобы компенсировать предполагаемую термическую задержку без валидации процесса. Любые изменения должны быть оценены в соответствии с утвержденной процедурой поставщика материала.
7. Порядок загрузки и согласованность партии.
Даже если процесс отверждения правильный, непостоянная загрузка может затруднить повторение производства.
Для деталей сложной формы могут потребоваться специальные опоры, индивидуальные лотки или особая ориентация внутри камеры. Устройство загрузки должно предотвращать нежелательное перемещение и обеспечивать достаточный зазор вокруг заготовки.
Перед изготовлением определите:
- Ориентация детали внутри камеры
- Позиции опор и приспособлений
- Зазор между деталями и стенками камеры
- Прокладка вакуумного шланга и доступ к соединениям
- Максимальное количество деталей в партии
При повторном производстве задокументируйте порядок загрузки и по возможности используйте одну и ту же проверенную конфигурацию. Это помогает уменьшить ненужные вариации процесса.
8. Распространенные проблемы и практические проверки
Когда в сложном компоненте из углеродного волокна обнаруживаются дефекты, причина может быть связана с погрузочно-разгрузочными работами, оснасткой, вакуумной упаковкой, нагревом или несколькими факторами вместе.
| Наблюдаемая проблема | Возможные факторы для проверки |
|---|---|
| Морщины по углам | Расположение слоев, соответствие материала и местная организация упаковки |
| Перекрытие в углублениях | Припуск пленки на пакет, геометрия и установка вакуумного пакета |
| Потеря вакуума | Герметизирующая лента, мешочная пленка, фитинги, шланги и вакуумные соединения. |
| Неравномерные результаты отверждения | Тепловая задержка, схема загрузки, масса оснастки и управление процессом |
| Искажение детали | Инструментальная поддержка, поведение материала и процедура охлаждения |
Эта таблица является отправной точкой для устранения неполадок, а не окончательным диагнозом. Фактическую причину следует подтвердить с помощью записей процесса, спецификаций материалов и проверки неисправного компонента.
9. Выбор промышленной печи для деталей сложной формы
Промышленную печь для отверждения углеродного волокна следует выбирать в зависимости от всей производственной сборки, а не только по размерам компонентов.
Важные соображения по поводу оборудования включают в себя:
- Диапазон температур:Рабочий диапазон должен охватывать утвержденный цикл отверждения материала.
- Система отопления:Электрическое отопление и циркуляция горячего воздуха могут обеспечить контролируемую среду обогрева.
- Размеры камеры:Камера должна вмещать компонент, форму, упаковочные материалы и загрузочное пространство.
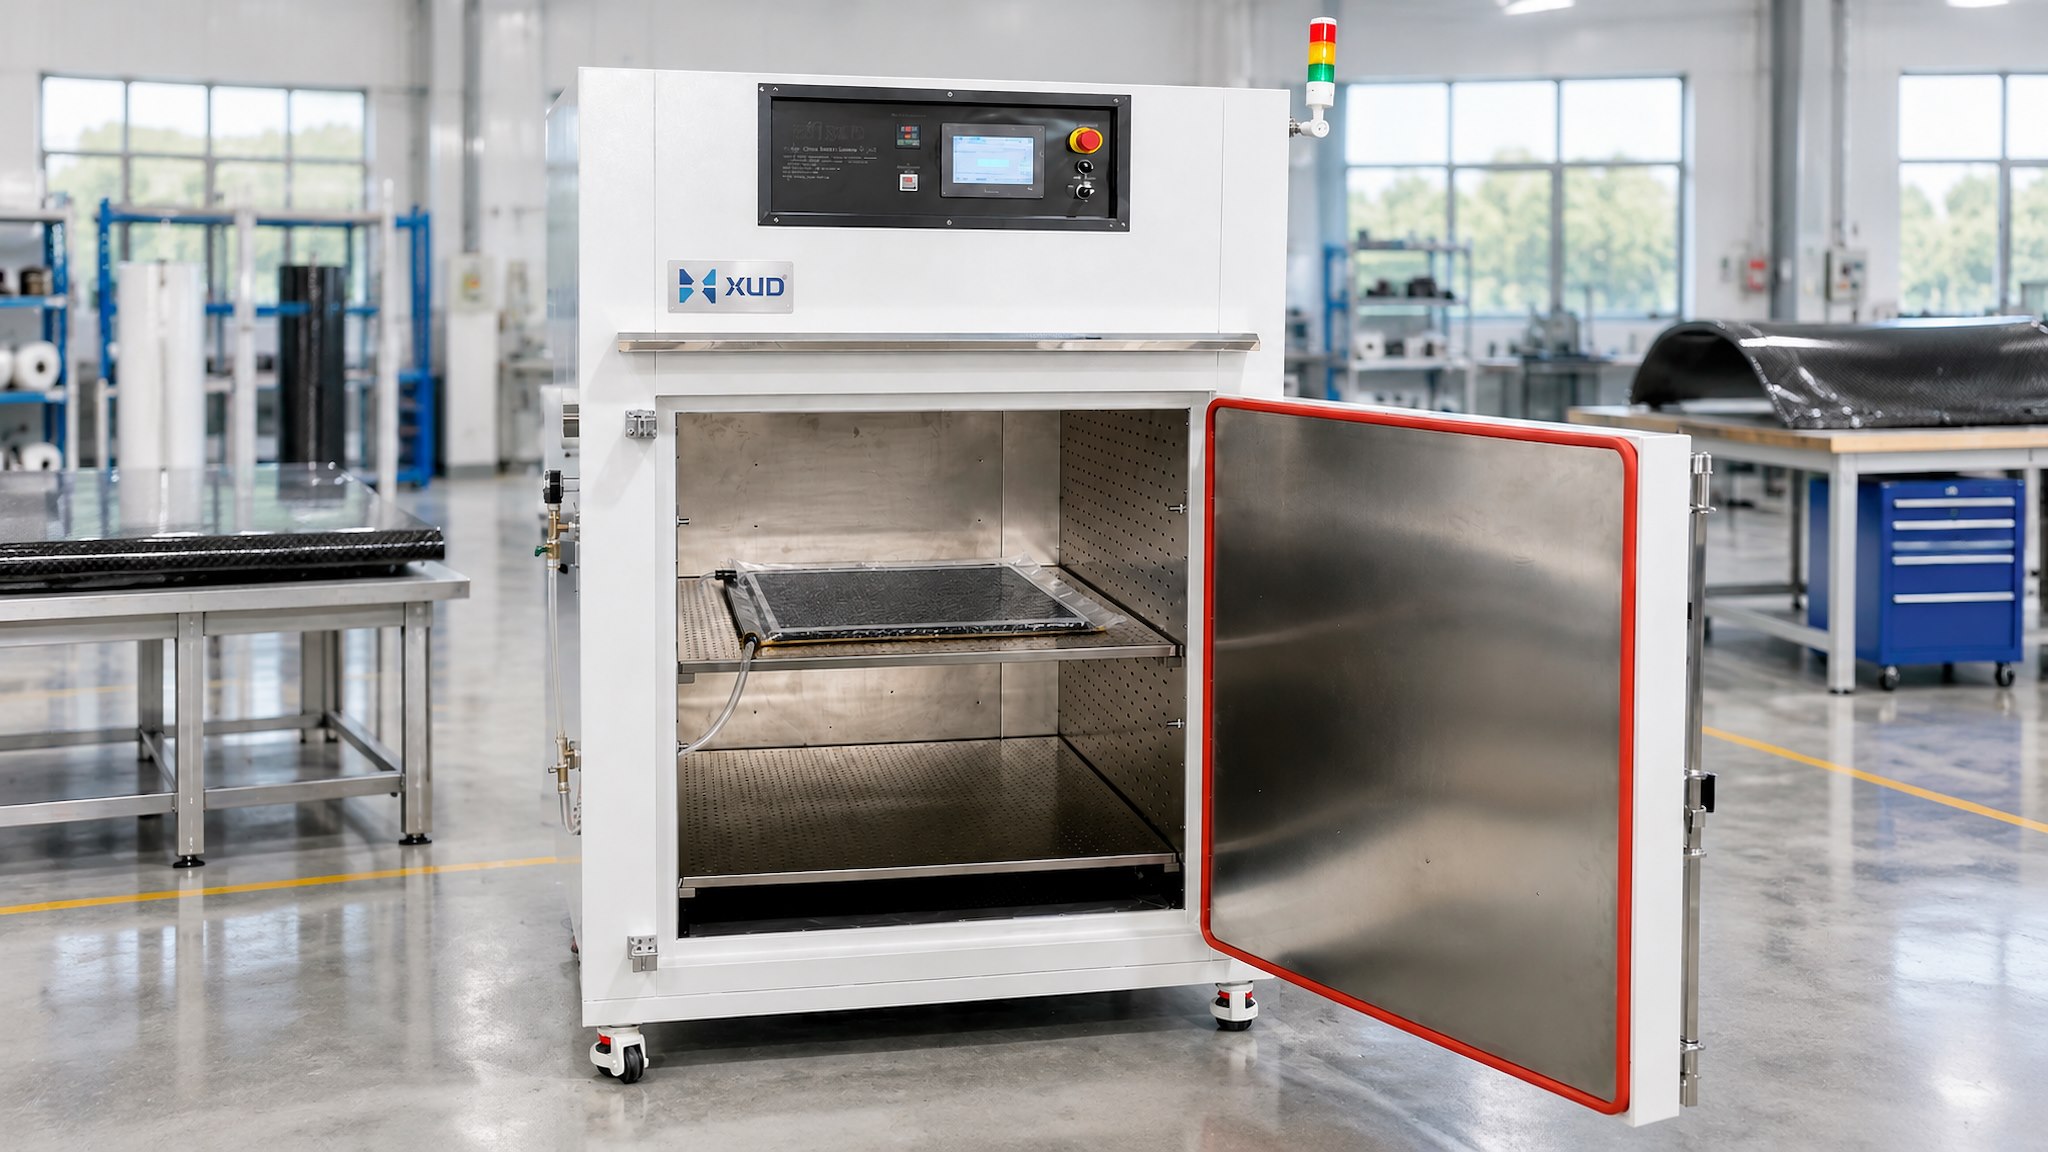
- Вакуумные соединения:Внутренние вакуумные порты можно подключать к внешнему вакуумному насосу для совместимых процессов вакуумной упаковки.
- Структура загрузки:Для деталей различной формы могут потребоваться полки, лотки, опоры или специальные приспособления.
- Требования к контролю:Программирование температуры и любые дополнительные функции мониторинга следует указать перед заказом.
Не менее важно понимать разницу между промышленной печью и автоклавом. Духовка обеспечивает контролируемый нагрев, а автоклав может дополнительно применять контролируемое внешнее давление. Стандартная печь с вакуумными портами не заменяет автоклав, когда процесс обработки материала требует положительного давления.
ЧитатьЧасть 03: Печь для отверждения композитов или автоклавдля более детального сравнения оборудования.
Индивидуальная печь для отверждения углеродного волокна Xinyuanda
Компания Xinyuanda поставляет промышленные печи для отверждения углеродного волокна с электрическим нагревом, циркуляцией горячего воздуха и внутренними вакуумными портами для подключения внешнего вакуумного насоса.
Максимальная рабочая температура составляет 250°C. Размеры камеры, внутренняя компоновка и расположение вакуумных портов могут быть настроены в соответствии с плоскими панелями, композитными деталями сложной формы и производственными требованиями.
Внешний вакуумный насос не входит в стандартную комплектацию, если это не указано в предложении. Требуемая температура, скорость нагрева, время выдержки и условия вакуума должны соответствовать утвержденному поставщиком материала процессу.
Посмотреть печь для отверждения углеродного волокна Xinyuanda →
10. Часто задаваемые вопросы
Вопрос 1: Может ли промышленная печь отверждать детали из углеродного волокна сложной формы?
Да, если материал совместим с отверждением в печи, а камера оборудования, инструментальная оснастка, вакуумная установка и термический процесс соответствуют производственным требованиям.
Вопрос 2. Почему вакуумная упаковка деталей сложной формы сложнее?
Изгибы, узкие углы и углубления могут затруднить прилегание пленки к инструменту. Перед нагревом следует проверить наличие перемычек, складок и местных утечек.
В3: Требуется ли для сложных деталей более крупная печь для отверждения?
Не всегда. Размер камеры должен зависеть от всей сборки, включая компонент, форму, опорные приспособления, вакуумные соединения и загрузочное пространство.
В4: Гарантирует ли циркуляция горячего воздуха равномерное отверждение?
Циркуляция горячего воздуха помогает распределять тепло внутри камеры, но фактическая температура заготовки также зависит от геометрии детали, массы инструмента, условий нагрузки и утвержденного технологического цикла. Для требовательных приложений может потребоваться проверка.
Вопрос 5: Может ли компания Xinyuanda настроить печь для работы со сложными компонентами из углеродного волокна?
Да. Размеры камеры, внутренние механизмы загрузки и положения вакуумных портов могут быть настроены в соответствии с размерами заготовки и производственными требованиями.
Продолжить чтение: Руководство по отверждению углеродного волокна
Ознакомьтесь со всей серией:
- Часть 01 – Как отверждать препрег из углеродного волокна в промышленной печи
- Часть 02 – Процесс вакуумной упаковки композитных панелей из углеродного волокна
- Часть 03 – Печь для отверждения композитов или автоклав
- Часть 04 – На что обратить внимание при покупке печи для отверждения углеродного волокна
- Часть 05 – Как отверждать детали сложной формы из углеродного волокна
- Часть 06 – Как выбрать печь для отверждения композитных панелей
Нужна печь для отверждения сложных деталей из углеродного волокна?
Поделитесь с нашей командой чертежами компонентов, размерами, спецификациями материалов и требованиями к отверждению. Мы можем обсудить индивидуальную конструкцию печи и схему загрузки для вашего производственного процесса.
Вацап:+86 18998007076
Электронная почта:annalan@xudoven.com
На что обратить внимание при покупке печи для отверждения углеродного волокна
Связанная статья