複雑な形状の炭素繊維複合部品を硬化する方法
複雑な形状の炭素繊維複合部品を硬化する方法
ツーリングのサポート、真空袋詰め、熱分布およびプロセスの一貫性
炭素繊維複合材のコンポーネントは必ずしもフラットなパネルであるとは限りません。多くの製造用途では、部品には曲面、深い凹み、角度のあるエッジ、リブ、コーナー、および変化する壁厚が含まれます。
これらの形状により、レイアップ、真空袋詰め、熱硬化中にさらなる課題が生じます。フラット パネルではうまく機能するプロセスでも、3 次元コンポーネントでは同じ結果が得られない場合があります。
主な課題は、単に必要なオーブン温度に到達することではありません。材料、金型、袋詰めの配置、支持構造、および加熱条件は、硬化サイクル全体にわたって連携して機能する必要があります。
このガイドでは、複雑な形状の複合部品に関連する一般的な問題を検討し、メーカーがオーブンベースの硬化プロセスを準備する際に考慮すべき点について説明します。
このガイドの中で
1. 複雑な形状により硬化がより困難になる理由
平らな複合パネルは通常、比較的単純な表面とツールの配置を備えています。複雑な形状のコンポーネントには、1 つの部品に複数の異なる幾何学的特徴が含まれる場合があります。
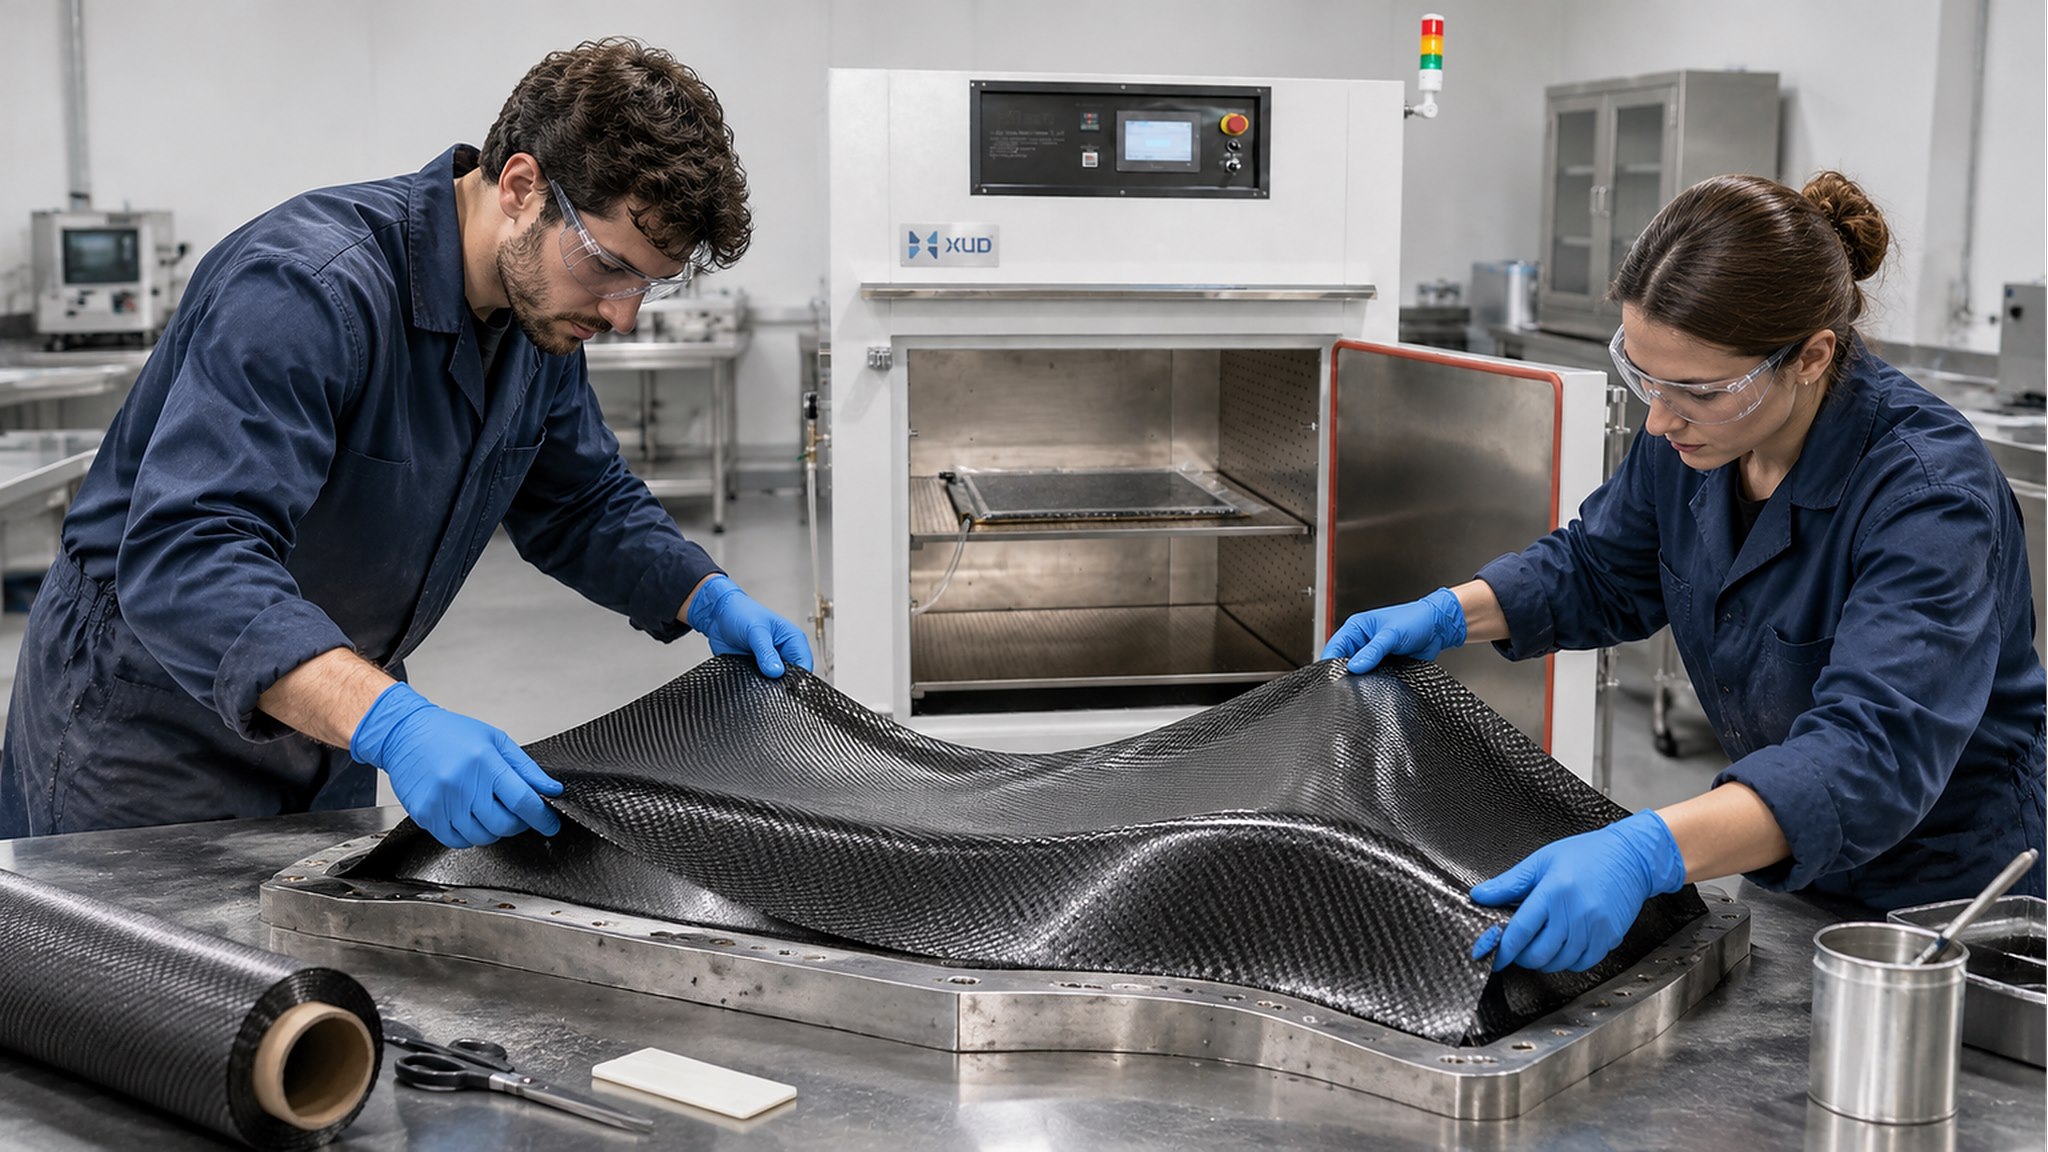
たとえば、成形炭素繊維コンポーネントには次のものが含まれる場合があります。
- 曲面の外面と狭い半径
- 深いコーナーや凹んだ領域
- 盛り上がったリブと補強セクション
- ラミネート厚みの変化
- 異なる表面方向
これらの機能は、プリプレグの配置方法、真空バッグが金型にどのように適合するか、および部品が加熱にどのように反応するかに影響します。
複雑なコンポーネントを評価する便利な方法は、プロセスを 3 つの質問に分けることです。
- 素材は正しく配置できますか?ラミネートは、許容できないシワ、ブリッジ、または繊維の歪みがなく、意図した形状に従っている必要があります。
- 真空バッグは工具に適合しますか?袋詰めの配置は、形状の周囲に適切なシールと空気の経路を提供する必要があります。
- 完全なアセンブリは必要な熱サイクルに従うことができますか?部品と工具は、承認された材料プロセスに従って適切な加熱条件を受ける必要があります。
プリプレグ、温度、硬化条件の基本的な関係については、を参照してください。パート 01: 工業用オーブンで炭素繊維プリプレグを硬化する方法.
2. 金型とツーリングのサポート: 部品形状の基礎
金型または工具は複合材料をサポートし、最終的なコンポーネントの形状を定義します。複雑な部品の場合、サポートされていない領域が取り扱いや加工中に動いたり変形したりする可能性があるため、ツーリングの設計とサポートが特に重要です。
レイアップ前に金型を確認する
工具の表面に汚れ、損傷、異物、および材料の接触や表面仕上げに影響を与える可能性のある領域がないか検査してください。
深い輪郭や狭い形状の部品の場合は、工具が材料の配置や真空バッグの取り付けに十分なアクセスを可能にするかどうかを確認してください。
工具の質量と熱挙動を考慮する
金型は加熱されたアセンブリの一部です。その材質、厚さ、質量は、セットアップ全体がオーブンの加熱サイクルにどれだけ早く反応するかに影響を与える可能性があります。
重い金型は、薄いラミネートよりも反応が遅くなる可能性があります。したがって、オーブン コントローラーに表示されるチャンバー温度を、複合アセンブリ内のすべての点の実際の温度として自動的に扱うべきではありません。
重要なプロセスについては、適切な温度測定および検証方法をプロセス エンジニアおよび装置サプライヤーと話し合ってください。
3. カーブやコーナーでのレイアップの課題
複雑な形状により、プリプレグ層を正確に配置することが困難になる場合があります。材料は、意図した繊維配向と積層構造を維持しながら、ツーリング表面に追従する必要があります。
追加の注意が必要な一般的な領域は次のとおりです。
- 材料が型に適合しにくい可能性があるきついコーナー
- アクセスが制限されている深い窪み
- 平面と曲面間の遷移
- ラミネートの厚みが変化する箇所
- 余分な素材や局所的なシワが発生する可能性があるエッジ
考えられる欠陥には、しわ、繊維の歪み、ブリッジ、不均一な材料接触などが含まれます。これらの問題は、オーブンの加熱段階ではなくレイアップ中に発生する可能性があります。
メーカーは、硬化プロセスを最終決定する前に、積層順序、層の寸法、材料の取り扱い方法、工具の形状を確認する必要があります。
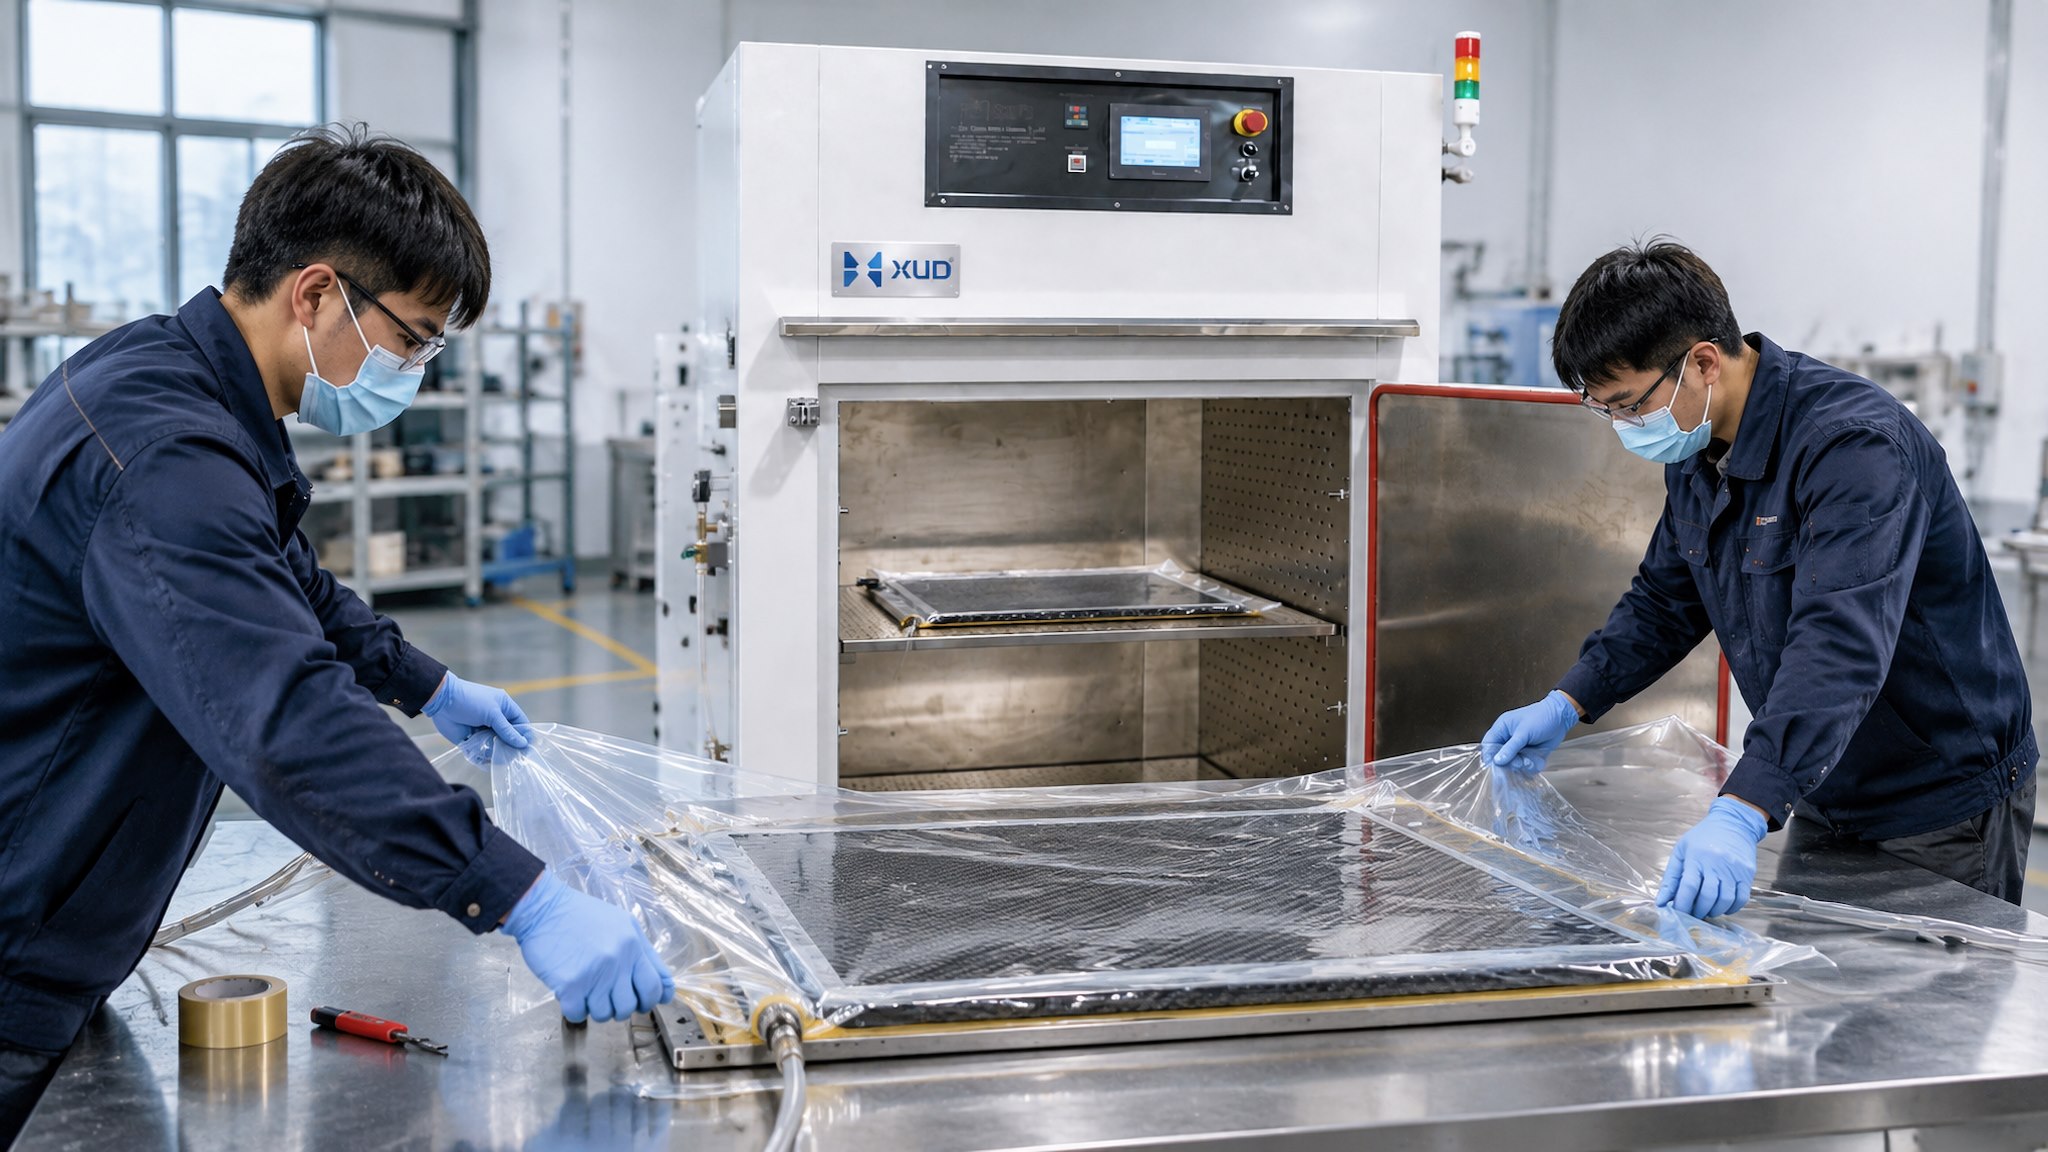
4. 複雑な形状の炭素繊維部品の真空袋詰め
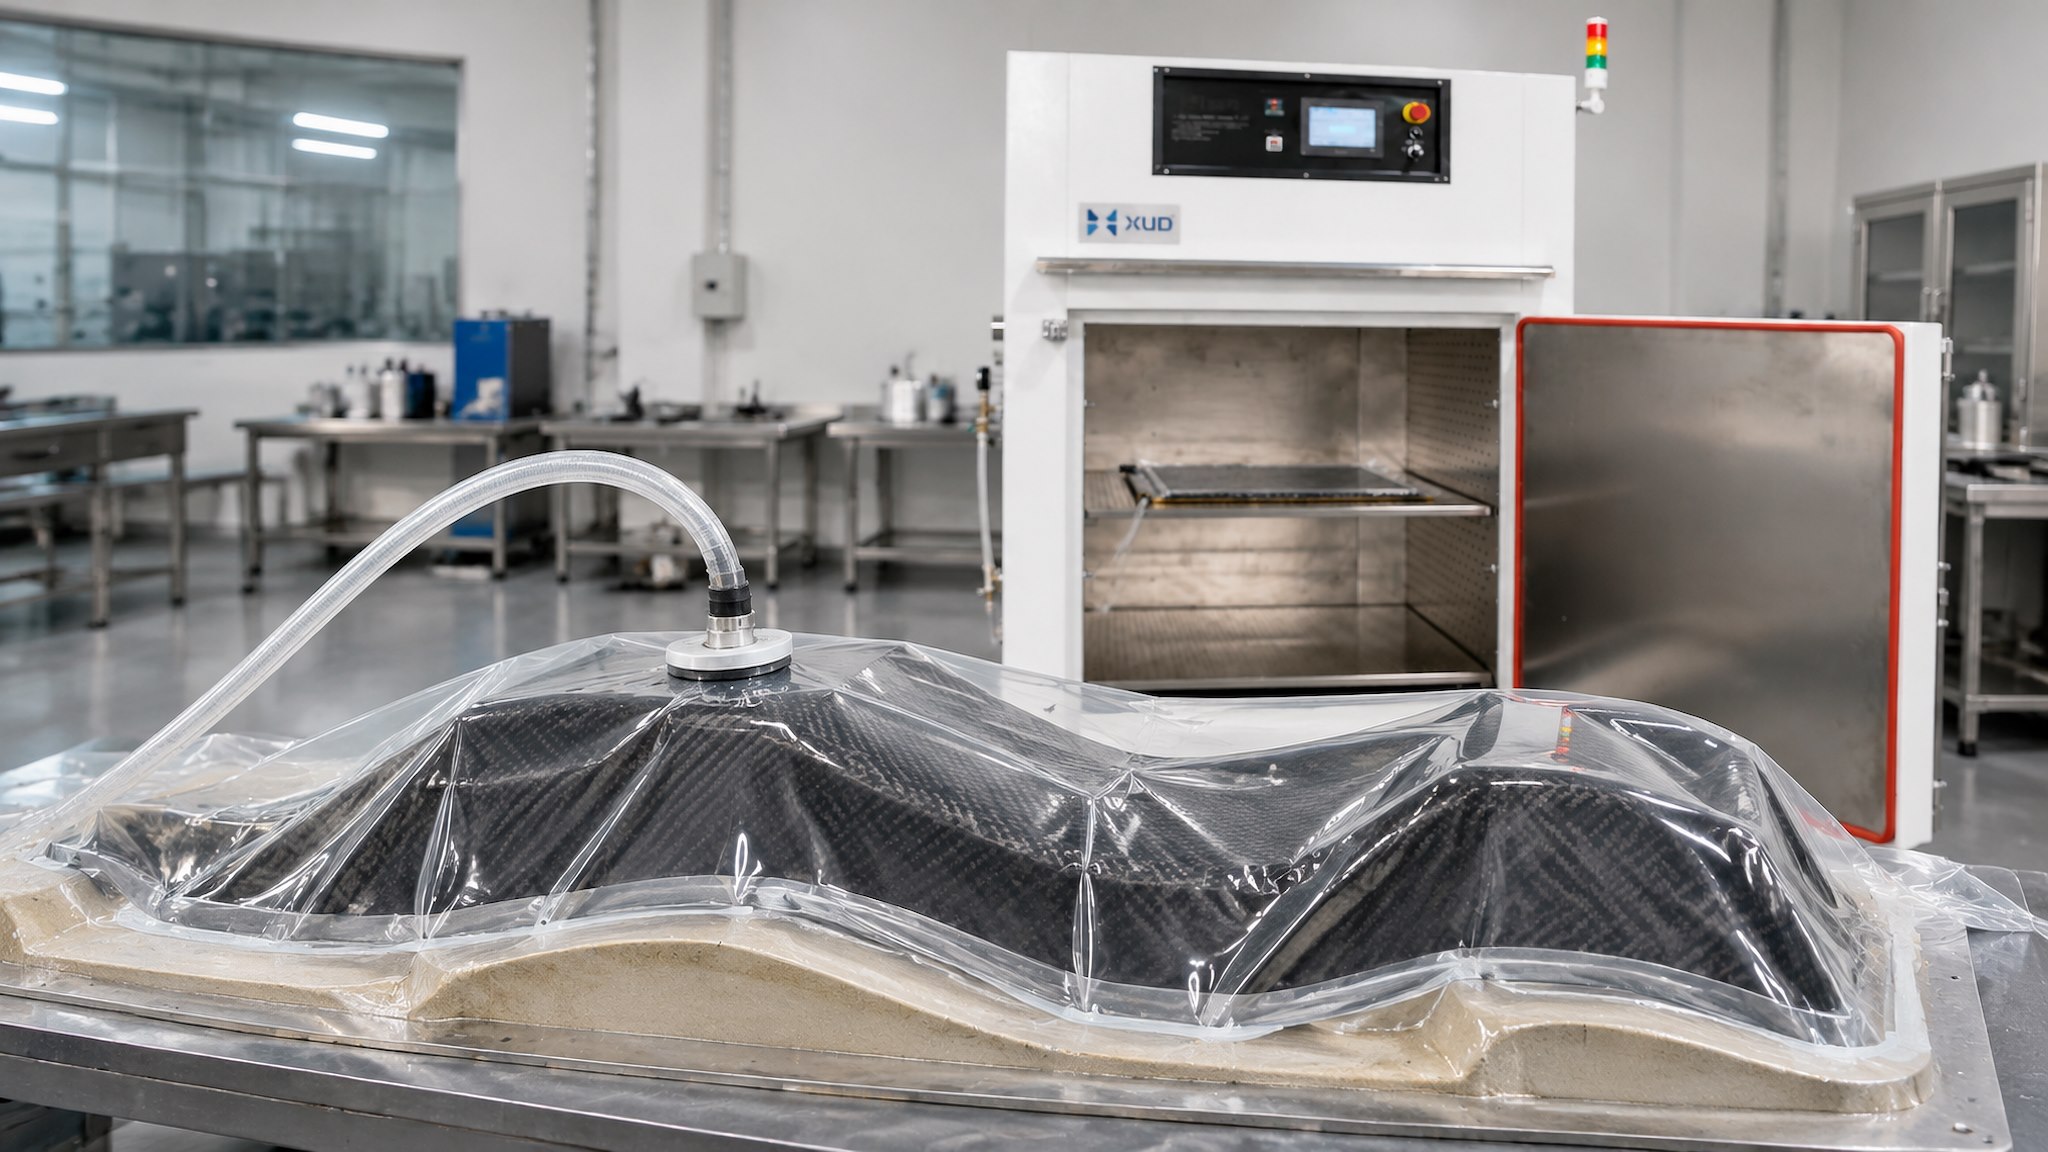
真空袋詰めは、ワークピースに深い湾曲、急な変化、凹んだ領域が含まれる場合、より困難になります。バッグフィルムは、適切なシールと真空経路を維持しながら、アセンブリに適合する必要があります。
ブリッジングに注意する
ブリッジングは、真空バッグが角や凹部に完全に適合していないときに発生します。バッグは表面に沿うのではなく、そのエリア全体に広がり、その下に支持されていないスペースが残る場合があります。
これにより、意図した圧力差がラミネートに均一に作用することが妨げられ、局所的な欠陥が生じる可能性があります。
袋詰めの手配を計画する
袋を密封する前に、形状を確認し、折り目、狭い半径、または表面の方向の変化によって問題が発生する可能性がある領域を特定します。
- パーツの輪郭に適したバッグ フィルム素材を使用してください。
- 角や凹んだ部分にブリッジがないか検査します。
- 承認された袋詰め設計に従って、真空経路を連続的に保ちます。
- ツーリングの周囲のシーラントテープの連続性を確認してください。
- 加熱サイクルを開始する前に、真空の完全性を確認してください。
真空袋詰めの消耗品は、硬化温度と樹脂システムにも適合する必要があります。バッグフィルム、シーラントテープ、ブリーザー材およびホースは、技術仕様に従って選択する必要があります。
袋詰め材料と漏れチェックの詳細な説明については、をお読みください。パート 02: 炭素繊維複合パネルの真空袋詰めプロセス.
5. 複雑な部品周囲の空気の流れと熱分布
熱風循環は、工業用硬化オーブン内の熱を分散するのに役立ちます。ただし、負荷の形状と位置は、局所的な空気の流れの状態に影響を与える可能性があります。
大きな金型、深いコンポーネント、または密接して配置された複数の部品は、空気の流れを妨げたり、方向を変えたりする可能性があります。このため、実際のワークピースとツールの配置を使用してチャンバーを評価する必要があります。
空室状態をすべての話として扱うことは避けてください
空のオーブン テストは、完全に装填された製造バッチの熱状態を必ずしも表しているわけではありません。金型、サポート治具、ワークピースはすべてスペースを占有し、加熱環境に影響を与えます。
オーブンの設計について話し合うときは、写真、図面、積載情報をメーカーに提供してください。これにより、チャンバーの寸法、循環配置、積載レイアウトを一緒に考慮することができます。
繰り返し生産の場合、部品がバッチ間で繰り返し可能な方法で配置されるように、一貫した積載配置を定義すると便利です。
6. 熱ラグと厚いセクション
複雑なカーボンファイバー部品には、厚さや工具条件が異なるセクションが含まれる場合があります。これらの領域は、常に同じ速度で加熱に反応するとは限りません。
ラミネート部分が厚く、工具が重いと、周囲のチャンバー温度に近づくまでに時間がかかる場合があります。これは一般に熱遅れと呼ばれます。
硬化サイクルがコントローラーのチャンバー読み取り値のみによって評価される場合、ワークピースの実際の熱応答が見落とされる可能性があります。
メーカーは何を考慮すべきでしょうか?
- 最も厚く、最も熱を要求するセクションを特定します。
- 金型や工具の質量と材質を考慮してください。
- 材料 TDS で必要な加熱速度と保持時間を検討してください。
- ワーク温度測定が必要かどうかを検討してください。
- 必要に応じて、代表的な部品と負荷配置を使用して熱プロセスを検証します。
プロセスの検証を行わずに、疑わしい熱ラグを補うためだけに硬化サイクルを延長または変更しないでください。変更はすべて、材料サプライヤーの承認された手順に照らして評価する必要があります。
7. ローディングの調整とバッチの一貫性
硬化プロセスが正しい場合でも、負荷が一貫していない場合、生産の繰り返しが困難になる可能性があります。
複雑な形状の部品には、チャンバー内で専用のサポート、カスタマイズされたトレイ、または特定の向きが必要な場合があります。ローディング配置は、不要な動きを防止し、ワークピースの周囲に十分なクリアランスを提供する必要があります。
実稼働前に、以下を定義します。
- チャンバー内の部品の向き
- サポートと固定具の位置
- 部品とチャンバー壁の間の隙間
- 真空ホースの配線と接続へのアクセス
- バッチあたりの最大パーツ数
繰り返し生産する場合は、積載配置を文書化し、可能な限り同じ検証済みの構成を使用してください。これは、不必要なプロセスの変動を減らすのに役立ちます。
8. よくある問題と実践的なチェック
複雑なカーボンファイバーコンポーネントに欠陥が見られる場合、その原因は、材料の取り扱い、工具、真空袋詰め、加熱、または複数の要因の組み合わせに関連している可能性があります。
| 観察された問題 | 考えられるチェック要素 |
|---|---|
| 角のシワ | 層の配置、材料の適合性、および局所的な袋詰めの手配 |
| 凹部のブリッジ | バッグのフィルム許容量、形状、真空バッグの取り付け |
| 真空度損失 | シーラントテープ、バッグフィルム、フィッティング、ホース、真空接続部 |
| 硬化結果が不均一になる | 熱ラグ、積載配置、工具の質量、およびプロセス制御 |
| 部品の歪み | ツーリングのサポート、材料の挙動および冷却手順 |
この表は、最終的な診断ではなく、トラブルシューティングの開始点です。実際の原因は、プロセス記録、材料仕様、欠陥部品の検査を通じて確認する必要があります。
9. 複雑な形状の部品向けの工業用オーブンの選択
工業用カーボンファイバー硬化オーブンは、コンポーネントの寸法だけではなく、完全な生産アセンブリに従って選択する必要があります。
機器に関する重要な考慮事項は次のとおりです。
- 温度範囲:動作範囲は、承認された材料の硬化サイクルをカバーする必要があります。
- 暖房システム:電気加熱と熱風循環により、制御された加熱環境を提供できます。
- チャンバーの寸法:チャンバーは、コンポーネント、金型、袋詰め材料、および積載スペースを収容できる必要があります。
- 真空接続:内部真空ポートは、互換性のある真空袋詰めプロセスのために外部真空ポンプに接続できます。
- ローディング構造:さまざまな部品の形状に応じて、棚、トレイ、サポート、またはカスタマイズされた配置が必要になる場合があります。
- 制御要件:温度プログラミングおよび追加の監視機能は、注文前に指定する必要があります。
工業用オーブンとオートクレーブの違いを理解することも同様に重要です。オーブンは制御された加熱を提供し、オートクレーブはさらに制御された外部圧力を加えることができます。材料プロセスで正圧が必要な場合、真空ポートを備えた標準的なオーブンはオートクレーブの代わりにはなりません。
読むパート 03: 複合硬化オーブンとオートクレーブより詳細な機器の比較については、
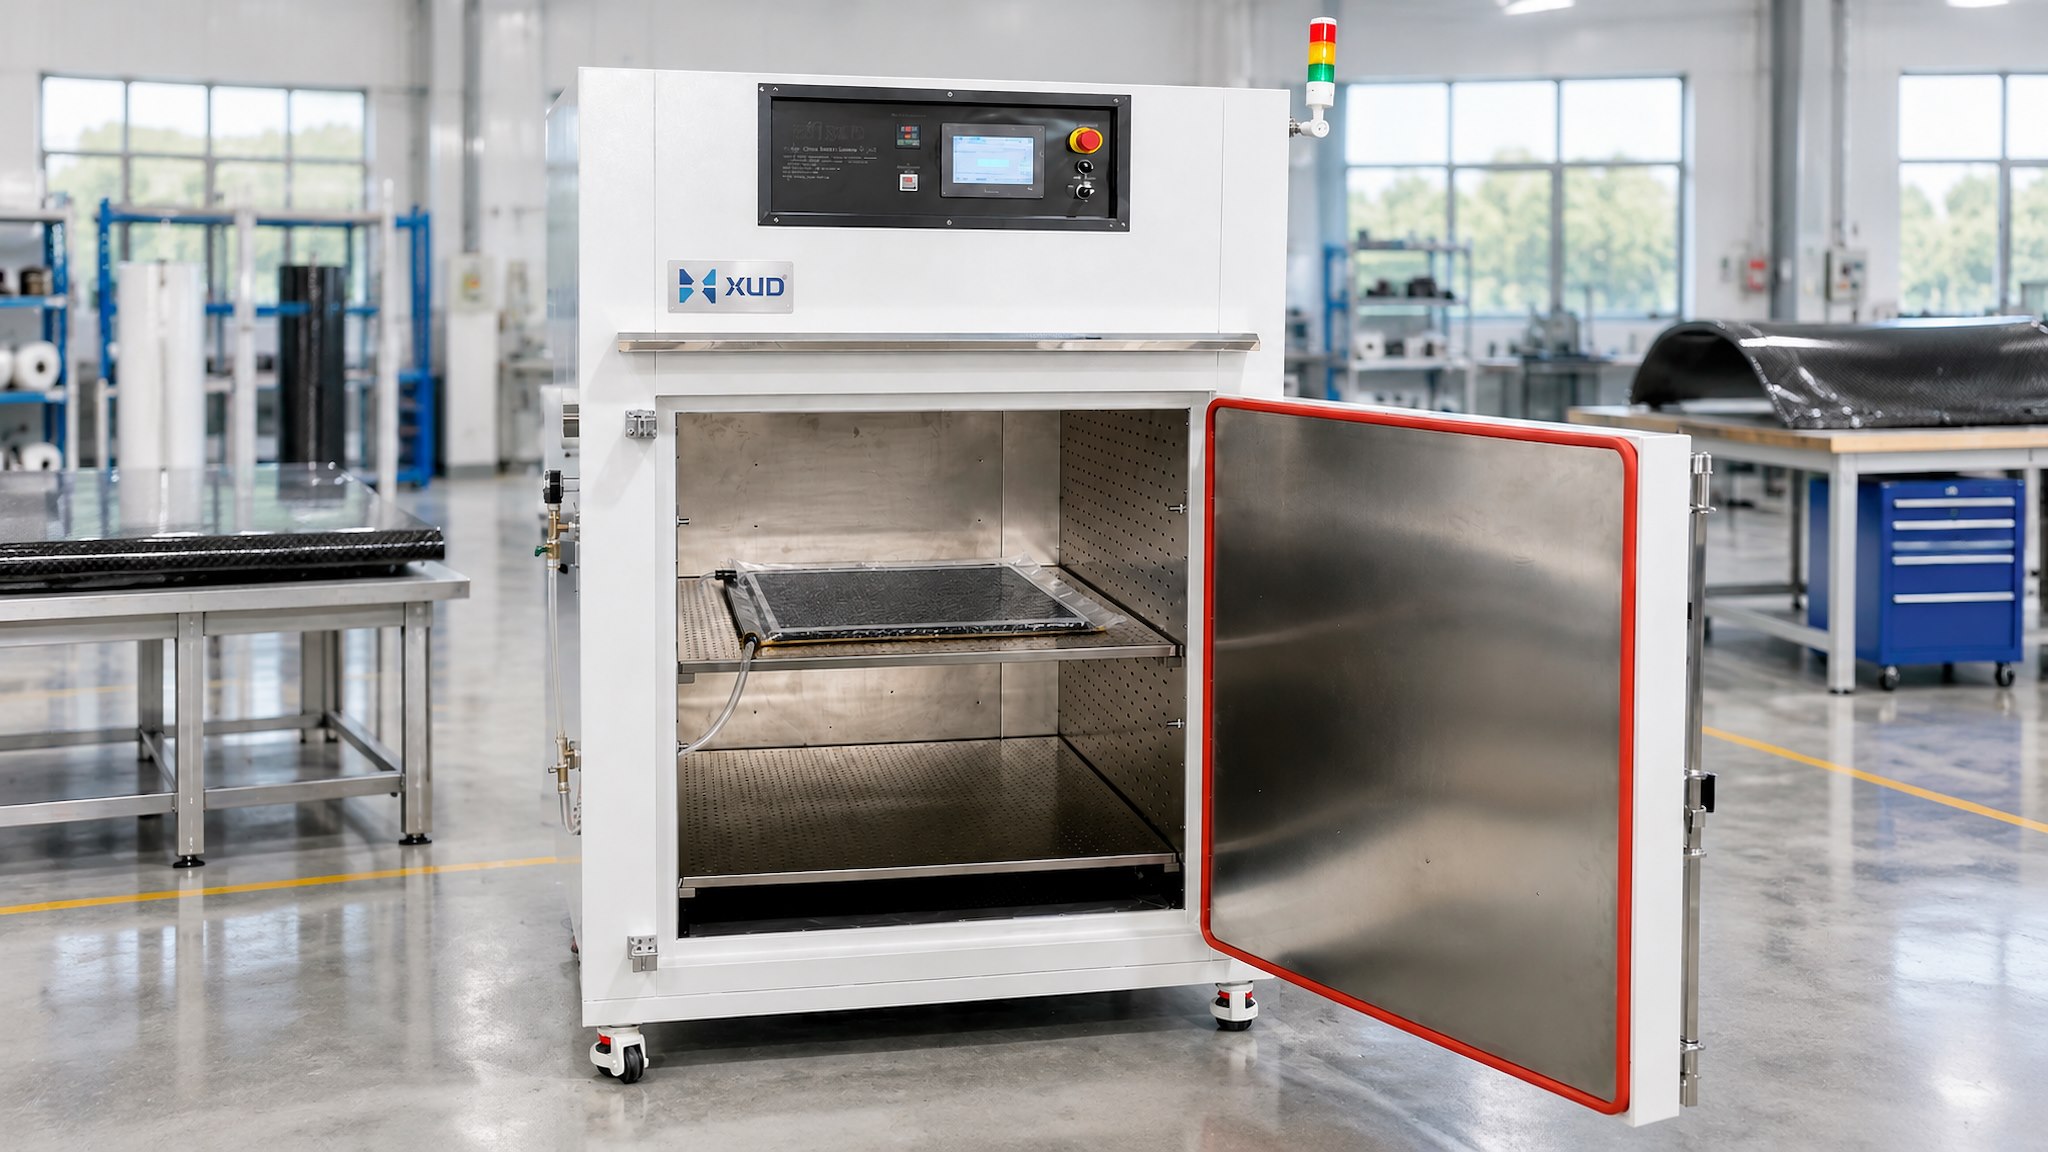
Xinyuandaカスタマイズされた炭素繊維硬化オーブン
Xinyuanda は、電気加熱、熱風循環、外部真空ポンプ接続用の内部真空ポートを備えた工業用炭素繊維硬化オーブンを提供しています。
最高使用温度は 250°C です。チャンバーの寸法、内部レイアウト、真空ポートの位置は、フラットパネル、複雑な形状の複合部品、生産要件に応じてカスタマイズできます。
外部真空ポンプは、見積書に明記されていない限り標準装備されておりません。必要な温度、加熱速度、保持時間、真空条件は、材料供給者の承認されたプロセスに従う必要があります。
10. よくある質問
Q1: 工業用オーブンは複雑な形状の炭素繊維部品を硬化できますか?
はい、材料がオーブンベースの硬化に適合し、装置チャンバー、ツーリングサポート、真空装置、および熱プロセスが生産要件を満たしている場合には可能です。
Q2: 複雑な形状の部品の場合、真空袋詰めが難しいのはなぜですか?
曲線、狭い角、凹んだ領域では、バッグフィルムが工具に適合することが困難になる場合があります。加熱前にブリッジ、しわ、局所的な漏れをチェックする必要があります。
Q3: 複雑な部品にはより大型の硬化オーブンが必要ですか?
いつもではありません。チャンバーのサイズは、コンポーネント、金型、サポート固定具、真空接続、および積載クリアランスを含む完全なアセンブリに基づく必要があります。
Q4: 熱風循環により均一な硬化が保証されますか?
熱風循環はチャンバー内の熱を分散するのに役立ちますが、実際のワークピースの温度は部品の形状、工具の質量、負荷条件、承認されたプロセスサイクルによっても異なります。要求の厳しいアプリケーションでは検証が必要になる場合があります。
Q5: Xinyuanda は複雑な炭素繊維コンポーネント用にオーブンをカスタマイズできますか?
はい。チャンバーの寸法、内部のローディング配置、真空ポートの位置は、ワークピースの寸法や生産要件に応じてカスタマイズできます。
続きを読む: カーボンファイバー硬化ガイド
シリーズ全体をご覧ください:
- パート 01 – 工業用オーブンで炭素繊維プリプレグを硬化する方法
- パート 02 – 炭素繊維複合パネルの真空袋詰めプロセス
- パート 03 – 複合硬化オーブンとオートクレーブ
- パート 04 – カーボンファイバー硬化オーブンを購入する際に注意すべきこと
- パート 05 – 複雑な形状の炭素繊維複合部品の硬化方法
- パート 06 – 複合パネル用の硬化オーブンの選び方
複雑なカーボンファイバー部品の硬化オーブンが必要ですか?
コンポーネントの図面、寸法、材料仕様、硬化要件を当社のチームと共有します。お客様の生産プロセスに合わせてカスタマイズされたオーブン構造とローディング配置についてご相談いただけます。
ワッツアップ:+86 18998007076
電子メール:annalan@xudoven.com
カーボンファイバー硬化オーブンを購入する際に注意すべきこと