Come polimerizzare parti composite in fibra di carbonio di forma complessa
Come polimerizzare parti composite in fibra di carbonio di forma complessa
Supporto per gli utensili, insacco a vuoto, distribuzione del calore e uniformità del processo
I componenti compositi in fibra di carbonio non sono sempre pannelli piatti. In molte applicazioni di produzione, le parti includono superfici curve, rientranze profonde, bordi angolati, nervature, angoli e spessori variabili delle pareti.
Queste geometrie creano ulteriori sfide durante la stratificazione, il confezionamento sotto vuoto e la polimerizzazione termica. Un processo che funziona bene per uno schermo piatto potrebbe non produrre lo stesso risultato su un componente tridimensionale.
La sfida principale non è semplicemente raggiungere la temperatura del forno richiesta. Il materiale, lo stampo, la disposizione dell'insacco, la struttura di supporto e le condizioni di riscaldamento devono lavorare insieme durante tutto il ciclo di polimerizzazione.
Questa guida esamina i problemi comuni associati alle parti composite di forma complessa e spiega cosa dovrebbero considerare i produttori quando preparano un processo di polimerizzazione in forno.
In questa guida
- Perché la geometria complessa rende la polimerizzazione più difficile
- Supporto per stampi e attrezzature
- Sfide di layup attorno a curve e angoli
- Sacchi sottovuoto per forme complesse
- Flusso d'aria e distribuzione del calore
- Ritardo termico e sezioni spesse
- Disposizione di caricamento e coerenza del batch
- Problemi comuni e verifiche pratiche
- Selezione di un forno per parti complesse
- Domande frequenti
1. Perché la geometria complessa rende la polimerizzazione più difficile
Un pannello composito piatto solitamente ha una superficie e una disposizione degli utensili relativamente semplici. Un componente di forma complessa può contenere diverse caratteristiche geometriche in una parte.
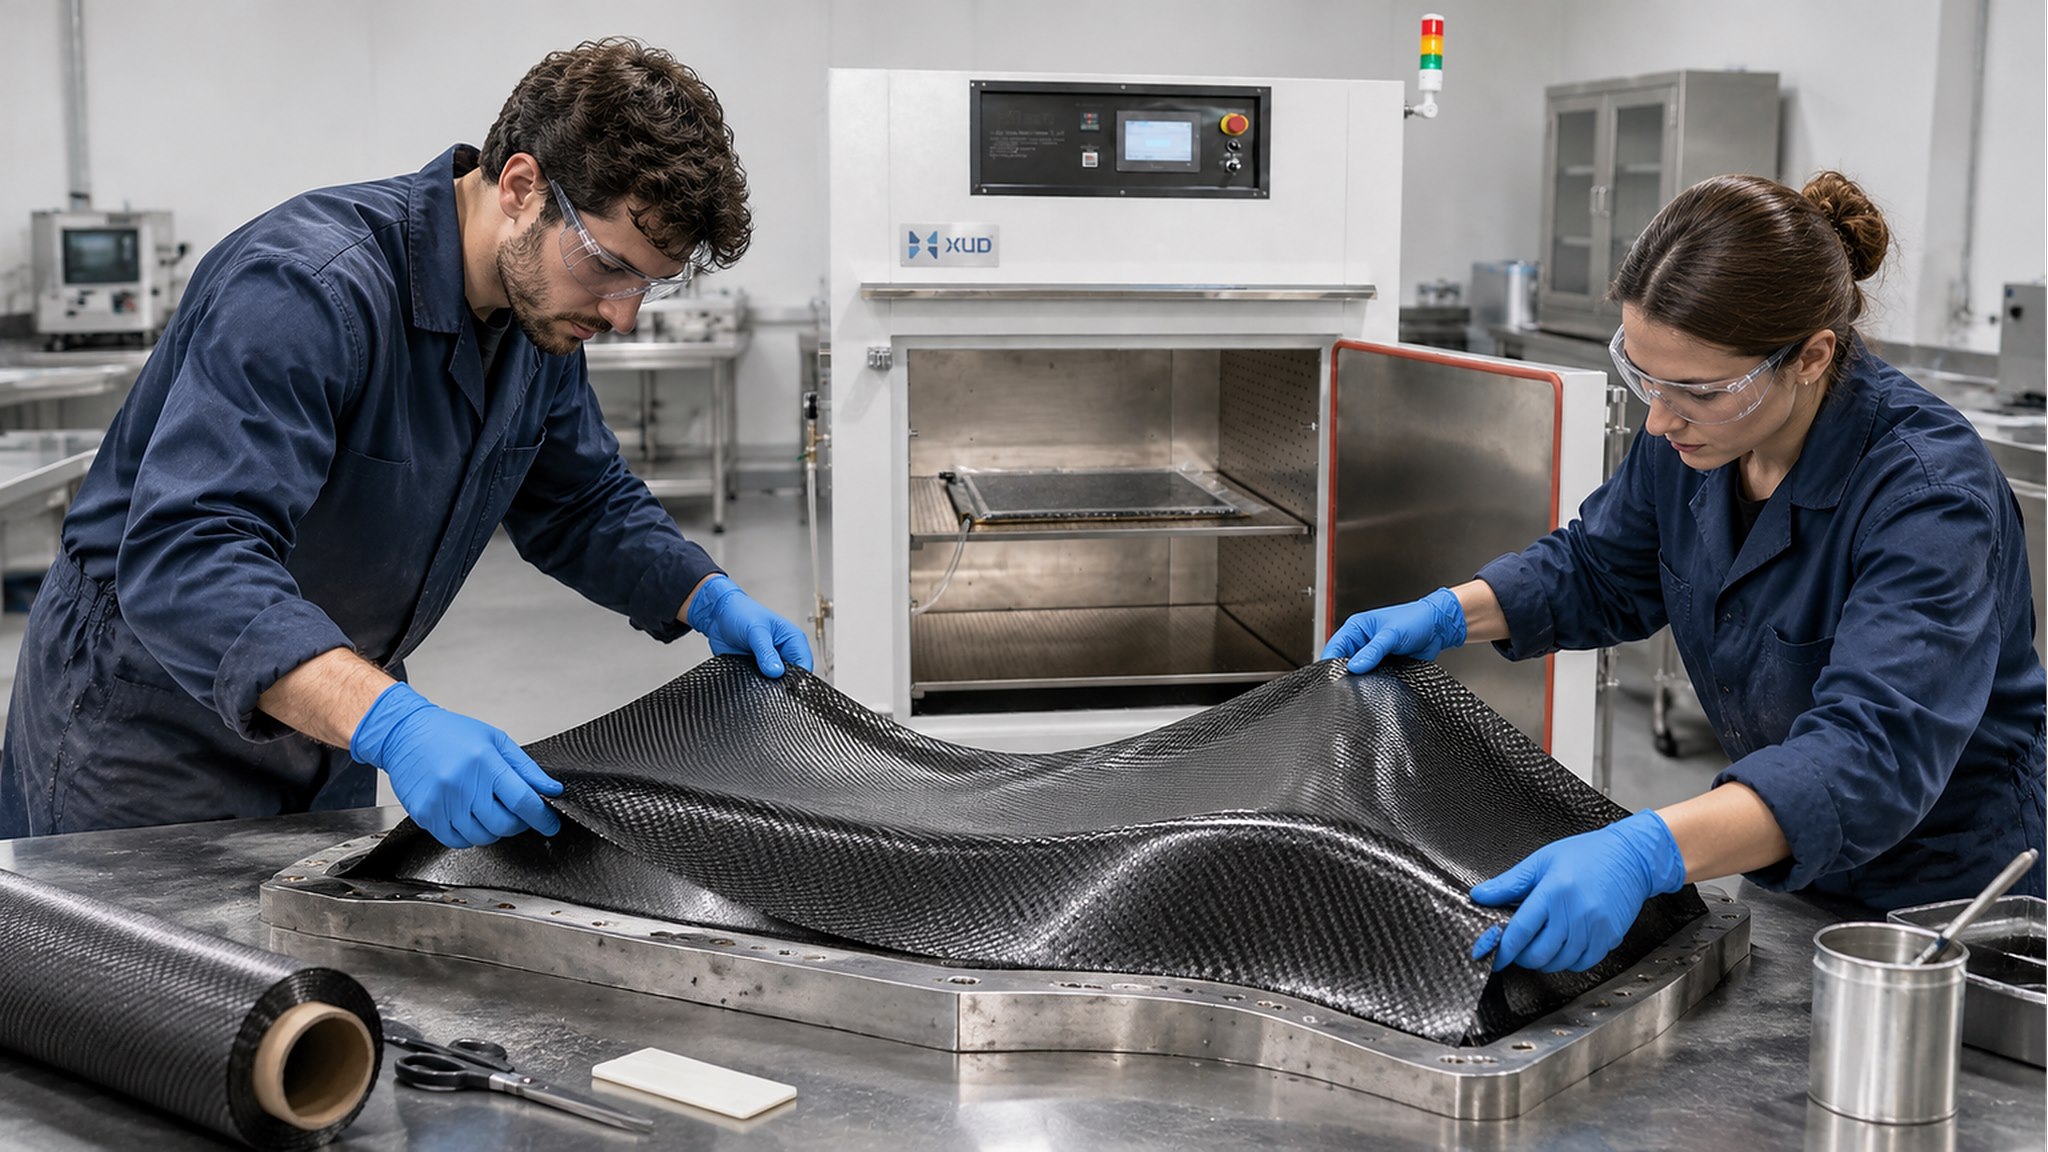
Ad esempio, un componente in fibra di carbonio stampato può includere:
- Superfici esterne curve e raggi stretti
- Angoli profondi o aree incassate
- Nervature rialzate e sezioni di rinforzo
- Cambiamenti nello spessore del laminato
- Diversi orientamenti della superficie
Queste caratteristiche influiscono sul modo in cui viene posizionato il prepreg, su come il sacco a vuoto si adatta allo stampo e su come la parte risponde al riscaldamento.
Un modo utile per valutare una componente complessa è separare il processo in tre domande:
- Il materiale può essere posizionato correttamente?Il laminato deve seguire la forma prevista senza pieghe inaccettabili, ponti o distorsioni delle fibre.
- Il sacco a vuoto può adattarsi all'attrezzatura?La disposizione dell'insacco deve fornire una tenuta adeguata e percorsi d'aria attorno alla geometria.
- L’insieme completo può seguire il ciclo termico richiesto?La parte e l'attrezzatura devono ricevere condizioni di riscaldamento adeguate in base al processo del materiale approvato.
Per la relazione di base tra preimpregnato, temperatura e condizioni di polimerizzazione, vedereParte 01: Come curare il preimpregnato in fibra di carbonio in un forno industriale.
2. Supporto per stampi e attrezzature: il fondamento della geometria della parte
Lo stampo o l'attrezzatura supporta il materiale composito e definisce la forma finale del componente. Per le parti complesse, la progettazione e il supporto degli utensili sono particolarmente importanti perché le aree non supportate possono spostarsi o deformarsi durante la movimentazione e la lavorazione.
Controllare lo stampo prima della stratificazione
Ispezionare la superficie dell'utensile per rilevare eventuali contaminazioni, danni, particelle estranee e aree che potrebbero influenzare il contatto del materiale o la finitura superficiale.
Per le parti con contorni profondi o caratteristiche strette, verificare se l'attrezzatura consente un accesso sufficiente per il posizionamento del materiale e l'installazione del sacco a vuoto.
Considerare la massa degli utensili e il comportamento termico
Lo stampo fa parte del gruppo riscaldato. Il materiale, lo spessore e la massa possono influenzare la rapidità con cui l'intera configurazione risponde al ciclo di riscaldamento del forno.
Uno stampo pesante può rispondere più lentamente di un laminato sottile. Pertanto, la temperatura della camera visualizzata dal controller del forno non deve essere trattata automaticamente come la temperatura effettiva di ogni punto del gruppo composito.
Per i processi critici, discutere metodi di misurazione e convalida della temperatura adeguati con l'ingegnere di processo e il fornitore dell'apparecchiatura.
3. Sfide in layup attorno a curve e angoli
La geometria complessa può rendere difficile il posizionamento accurato degli strati preimpregnati. Il materiale deve seguire la superficie dell'utensile mantenendo l'orientamento delle fibre e la struttura laminata previsti.
Le aree comuni che richiedono ulteriore attenzione includono:
- Angoli stretti in cui il materiale può resistere alla conformazione allo stampo
- Recessi profondi dove l'accesso è limitato
- Transizioni tra superfici piane e curve
- Aree in cui lo spessore del laminato cambia
- Bordi dove si possono sviluppare materiale in eccesso o rughe locali
I possibili difetti includono rughe, distorsione delle fibre, ponti e contatto irregolare del materiale. Questi problemi possono verificarsi durante la fase di stratificazione piuttosto che durante la fase di riscaldamento del forno.
I produttori dovrebbero rivedere la sequenza del laminato, le dimensioni degli strati, il metodo di movimentazione dei materiali e la geometria degli utensili prima di finalizzare il processo di polimerizzazione.
4. Sacchi a vuoto per parti in fibra di carbonio di forma complessa
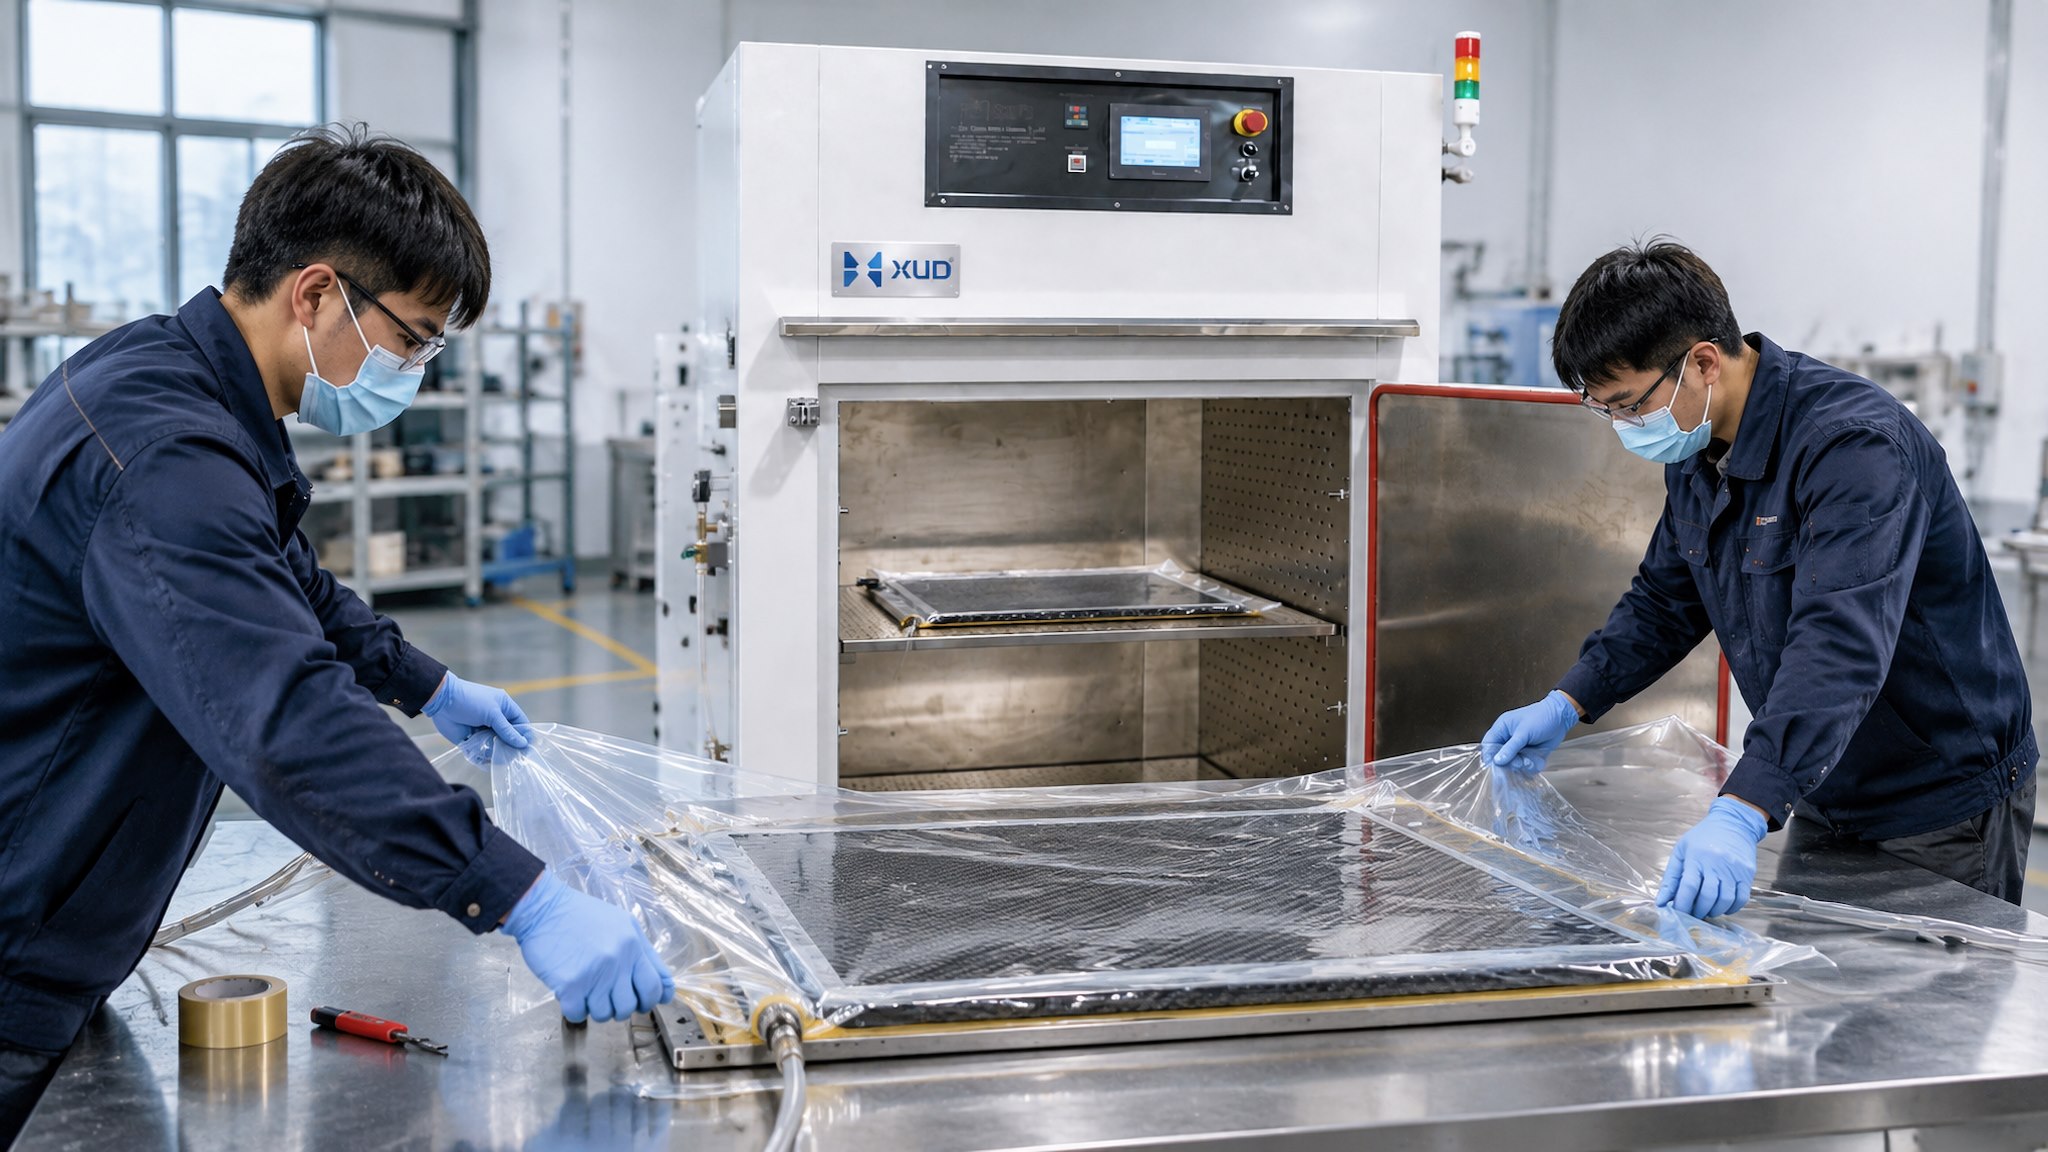
Il sacco a vuoto diventa più impegnativo quando il pezzo presenta curve profonde, transizioni brusche e aree incassate. La pellicola del sacchetto deve conformarsi all'assemblaggio mantenendo una tenuta e un percorso del vuoto adeguati.
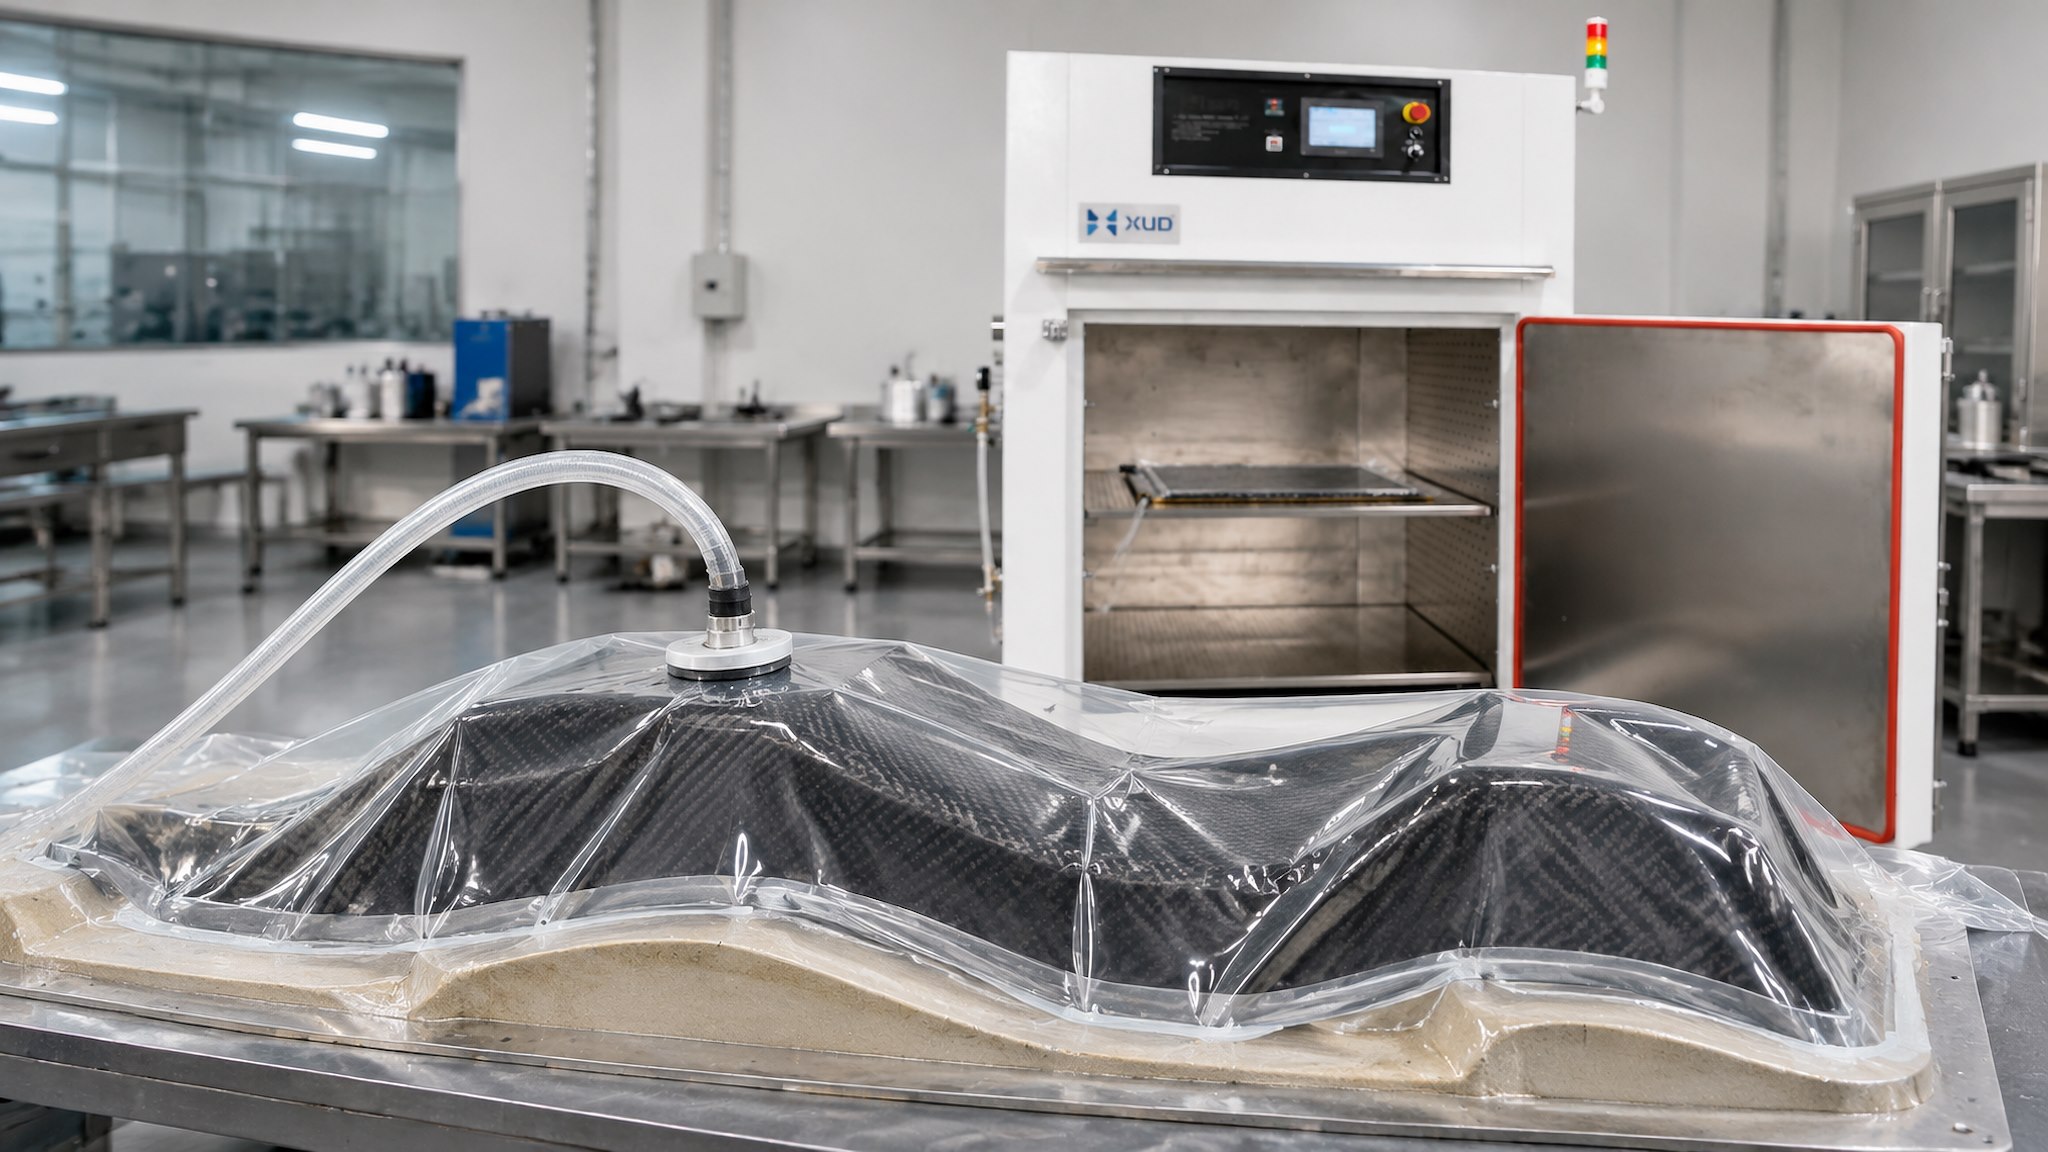
Attenzione al ponte
Il ponte si verifica quando il sacco a vuoto non si adatta completamente ad un angolo o ad una sezione incassata. Invece di seguire la superficie, il sacco potrebbe estendersi su tutta l’area e lasciare uno spazio non supportato al di sotto.
Ciò può impedire che la differenza di pressione prevista agisca uniformemente sul laminato e può contribuire alla formazione di difetti locali.
Pianificare la disposizione dell'insacco
Prima di sigillare il sacchetto, rivedere la geometria e identificare le aree in cui pieghe, raggi stretti o cambiamenti nella direzione della superficie potrebbero creare problemi.
- Prevedere materiale adatto per la pellicola del sacchetto per i contorni della parte.
- Ispezionare gli angoli e le sezioni incassate per eventuali ponti.
- Mantenere continui i percorsi del vuoto secondo il modello di sacco approvato.
- Controllare la continuità del nastro sigillante attorno al perimetro dell'attrezzatura.
- Verificare l'integrità del vuoto prima di avviare il ciclo di riscaldamento.
I materiali di consumo per il sacco a vuoto devono inoltre essere compatibili con la temperatura di polimerizzazione e il sistema di resina. La pellicola per sacchi, il nastro sigillante, i materiali traspiranti e i tubi flessibili devono essere selezionati in base alle rispettive specifiche tecniche.
Per una spiegazione dettagliata dei materiali di insacco e dei controlli delle perdite, leggereParte 02: Processo di confezionamento sottovuoto per pannelli compositi in fibra di carbonio.
5. Flusso d'aria e distribuzione del calore attorno a parti complesse
La circolazione dell'aria calda aiuta a distribuire il calore all'interno di un forno di polimerizzazione industriale. Tuttavia, la forma e la posizione del carico possono influenzare le condizioni del flusso d'aria locale.
Uno stampo di grandi dimensioni, un componente profondo o più parti ravvicinate possono ostacolare o reindirizzare il flusso d'aria. Questo è il motivo per cui la camera dovrebbe essere valutata utilizzando il pezzo reale e la disposizione degli utensili.
Evitare di considerare le condizioni di camera vuota come l'intera storia
Un test a forno vuoto non rappresenta necessariamente le condizioni termiche di un lotto di produzione a pieno carico. Stampi, dispositivi di supporto e pezzi in lavorazione occupano tutti spazio e influenzano l'ambiente di riscaldamento.
Quando si discute della progettazione del forno, fornire al produttore fotografie, disegni e informazioni di caricamento. Ciò consente di considerare insieme le dimensioni della camera, la disposizione della circolazione e la disposizione di carico.
Per la produzione ripetuta, è utile definire una disposizione di carico coerente in modo che le parti siano posizionate in modo ripetibile da lotto a lotto.
6. Ritardo termico e sezioni spesse
Le parti complesse in fibra di carbonio possono contenere sezioni con spessori e condizioni di lavorazione diversi. Queste aree non rispondono sempre al riscaldamento alla stessa velocità.
Le sezioni laminate più spesse e gli utensili più pesanti potrebbero richiedere più tempo per avvicinarsi alla temperatura della camera circostante. Questo è comunemente descritto come ritardo termico.
Se il ciclo di polimerizzazione viene valutato solo dalla lettura della camera del controller, l'effettiva risposta termica del pezzo potrebbe essere trascurata.
Cosa dovrebbero considerare i produttori?
- Identificare le sezioni più spesse e termicamente più impegnative.
- Considera la massa e il materiale dello stampo o dell'attrezzatura.
- Rivedere la velocità di riscaldamento e il tempo di mantenimento richiesti nella scheda tecnica dei materiali.
- Discutere se è necessaria la misurazione della temperatura del pezzo.
- Convalidare il processo termico utilizzando una parte rappresentativa e una disposizione di carico, quando richiesto.
Non estendere o modificare il ciclo di polimerizzazione semplicemente per compensare il sospetto ritardo termico senza la convalida del processo. Eventuali modifiche devono essere valutate rispetto alla procedura approvata dal fornitore del materiale.
7. Disposizione di caricamento e coerenza del batch
Anche quando il processo di polimerizzazione è corretto, un caricamento incoerente può rendere difficile la ripetizione della produzione.
Prima della produzione, definire:
- Orientamento della parte all'interno della camera
- Posizioni dei supporti e degli apparecchi
- Spazio tra le parti e le pareti della camera
- Instradamento del tubo di aspirazione e accesso ai collegamenti
- Numero massimo di parti per lotto
For repeated production, document the loading arrangement and use the same validated configuration whenever possible. Ciò aiuta a ridurre le variazioni non necessarie del processo.
8. Problemi Comuni e Verifiche Pratiche
Quando un componente complesso in fibra di carbonio presenta difetti, la causa può essere correlata alla movimentazione del materiale, all'attrezzatura, al confezionamento sotto vuoto, al riscaldamento o a diversi fattori insieme.
| Problema osservato | Possibili fattori da verificare |
|---|---|
| Rughe attorno agli angoli | |
| Ponti in aree rientrate | Tolleranza pellicola del sacco, geometria e installazione del sacco a vuoto |
| Perdita di vuoto | Nastro sigillante, pellicola per sacchetti, raccordi, tubi flessibili e collegamenti per vuoto |
| Risultati di polimerizzazione non uniformi | Slittamento termico, disposizione del carico, massa degli utensili e controllo del processo |
| Distorsione della parte | Supporto degli utensili, comportamento dei materiali e procedura di raffreddamento |
Questa tabella è un punto di partenza per la risoluzione dei problemi piuttosto che una diagnosi definitiva. La causa effettiva deve essere confermata attraverso le registrazioni del processo, le specifiche dei materiali e l'ispezione del componente difettoso.
9. Scelta di un forno industriale per pezzi di forma complessa
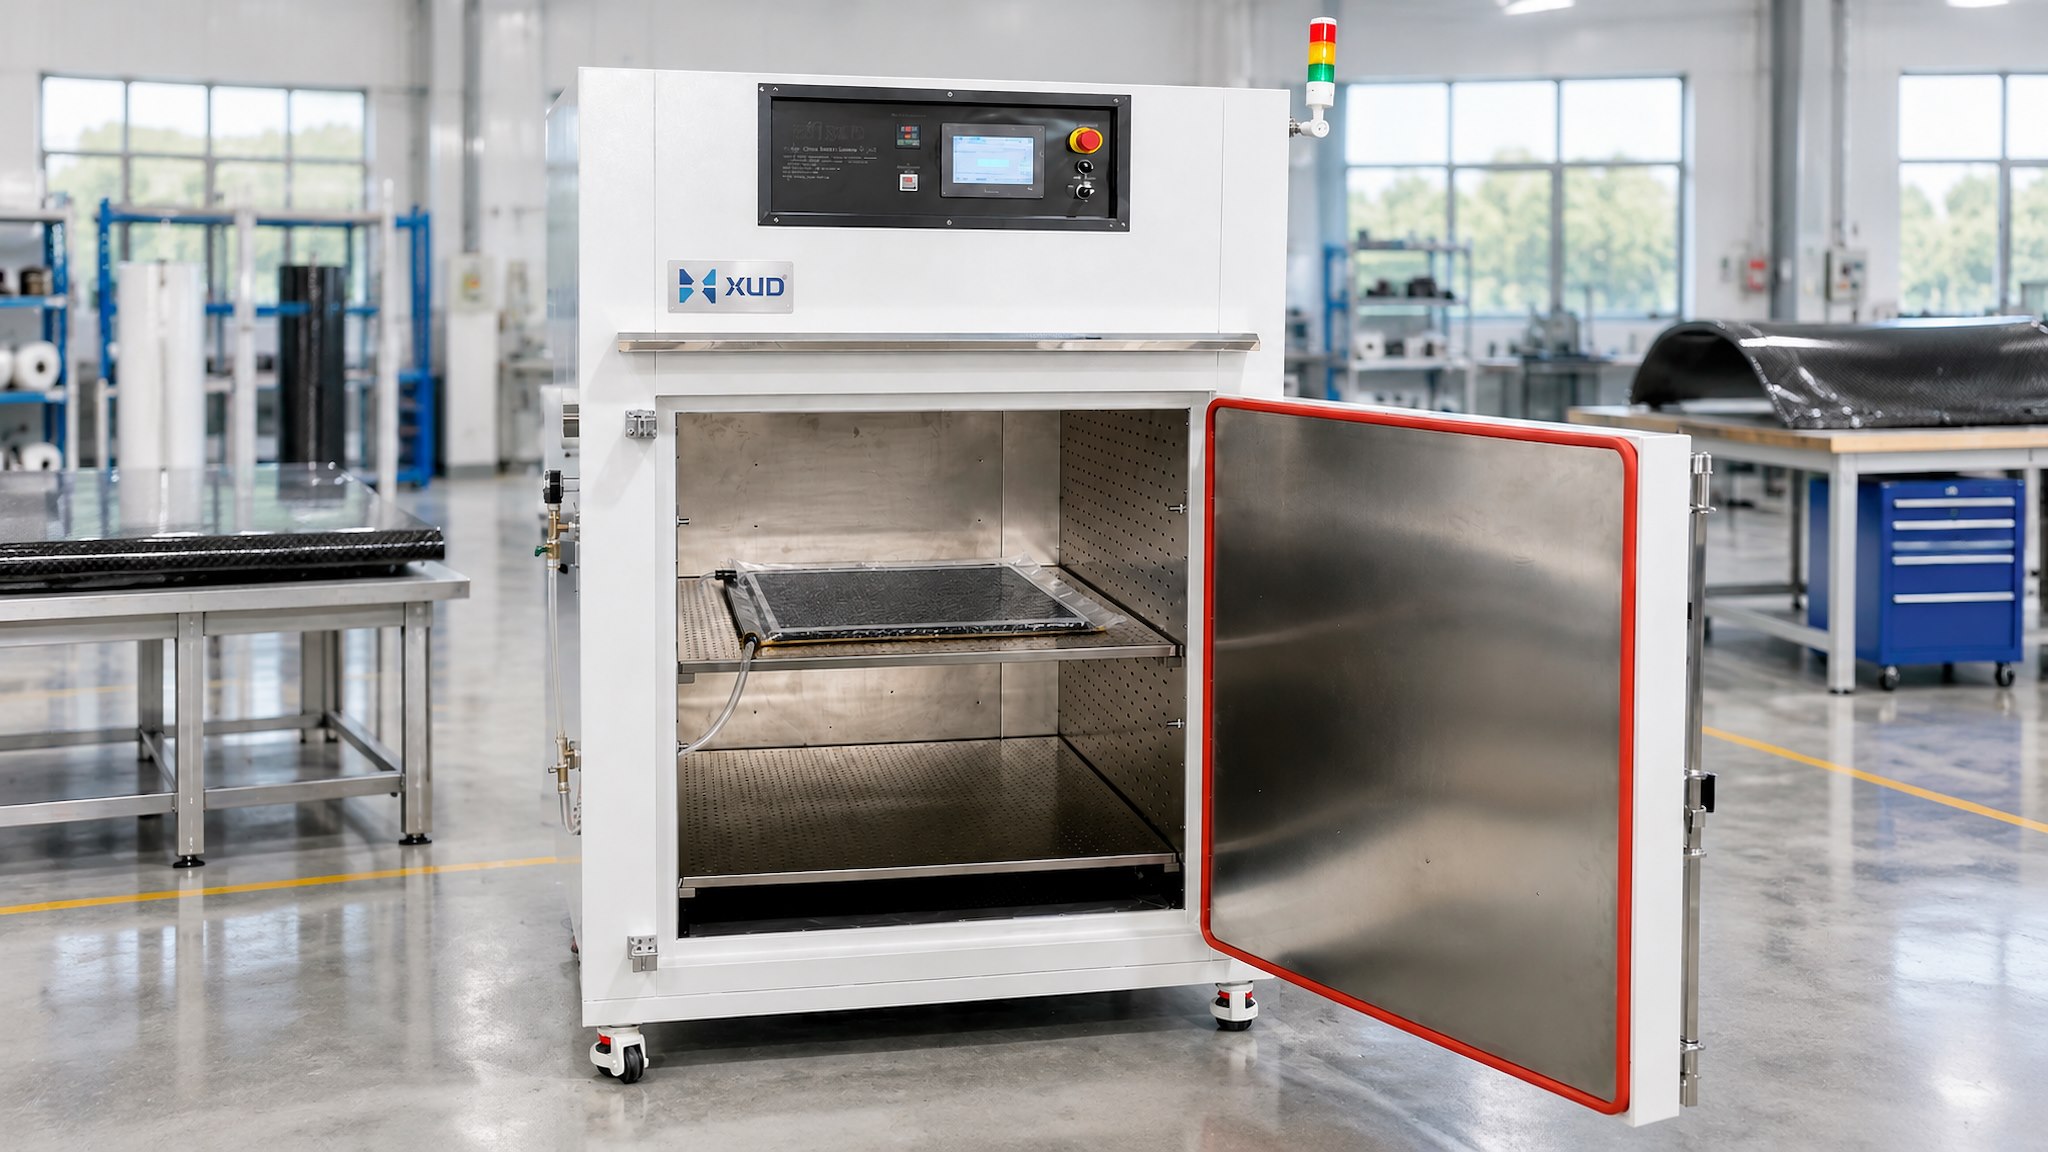
Un forno industriale per la polimerizzazione della fibra di carbonio dovrebbe essere selezionato in base all’intero assemblaggio di produzione piuttosto che alle sole dimensioni dei componenti.
Considerazioni importanti sull'attrezzatura includono:
- Intervallo di temperatura:L'intervallo operativo deve coprire il ciclo di polimerizzazione del materiale approvato.
- Sistema di riscaldamento:Il riscaldamento elettrico e la circolazione dell'aria calda possono fornire un ambiente di riscaldamento controllato.
- Dimensioni della camera:La camera deve accogliere il componente, lo stampo, i materiali di imballaggio e lo spazio di carico.
- Collegamenti del vuoto:Le porte del vuoto interne possono essere collegate a una pompa del vuoto esterna per processi di sacco a vuoto compatibili.
- Struttura di caricamento:Per le diverse forme dei pezzi possono essere necessari ripiani, vassoi, supporti o disposizioni personalizzate.
- Requisiti di controllo:La programmazione della temperatura ed eventuali funzioni di monitoraggio aggiuntive devono essere specificate prima dell'ordine.
È altrettanto importante comprendere la differenza tra un forno industriale e un’autoclave. Un forno fornisce un riscaldamento controllato, mentre un'autoclave può inoltre applicare una pressione esterna controllata. Un forno standard con porte per vuoto non sostituisce un'autoclave quando il processo del materiale richiede una pressione positiva.
LeggereParte 03: Forno per polimerizzazione compositi vs. Autoclaveper un confronto più dettagliato delle apparecchiature.
Forno per polimerizzazione in fibra di carbonio personalizzato Xinyuanda
Xinyuanda fornisce forni industriali per la polimerizzazione della fibra di carbonio con riscaldamento elettrico, circolazione dell'aria calda e porte del vuoto interne per il collegamento della pompa del vuoto esterna.
La temperatura massima di esercizio è di 250°C. Le dimensioni della camera, la disposizione interna e le posizioni delle porte del vuoto possono essere personalizzate in base ai pannelli piatti, alle parti composite di forma complessa e ai requisiti di produzione.
La pompa del vuoto esterna non è inclusa nella dotazione standard se non diversamente specificato nel preventivo. La temperatura, la velocità di riscaldamento, il tempo di mantenimento e le condizioni di vuoto richiesti devono seguire il processo approvato dal fornitore del materiale.
Visualizza il forno di polimerizzazione della fibra di carbonio Xinyuanda →
10. Domande frequenti
D1: Un forno industriale può polimerizzare parti in fibra di carbonio di forma complessa?
Sì, quando il materiale è compatibile con la polimerizzazione in forno e la camera dell'attrezzatura, il supporto degli utensili, la disposizione del vuoto e il processo termico soddisfano i requisiti di produzione.
D2: Perché il sacco a vuoto è più difficile per le parti dalla forma complessa?
Curve, angoli stretti e aree incassate possono rendere difficile l'adattamento della pellicola del sacchetto all'attrezzatura. Eventuali ponti, grinze e perdite locali devono essere controllati prima del riscaldamento.
Q3: Le parti complesse richiedono un forno di polimerizzazione più grande?
Non sempre. Le dimensioni della camera devono basarsi sull'assemblaggio completo, compresi il componente, lo stampo, i dispositivi di supporto, i collegamenti del vuoto e lo spazio di carico.
Q4: La circolazione dell'aria calda garantisce una polimerizzazione uniforme?
La circolazione dell'aria calda aiuta a distribuire il calore all'interno della camera, ma la temperatura effettiva del pezzo dipende anche dalla geometria del pezzo, dalla massa dell'utensile, dalle condizioni di carico e dal ciclo di processo approvato. La convalida potrebbe essere necessaria per applicazioni impegnative.
Q5: Xinyuanda può personalizzare un forno per componenti complessi in fibra di carbonio?
SÌ. Le dimensioni della camera, le disposizioni di carico interno e le posizioni delle porte del vuoto possono essere personalizzate in base alle dimensioni del pezzo e ai requisiti di produzione.
Continua a leggere: Guida alla polimerizzazione della fibra di carbonio
Esplora la serie completa:
- Parte 01 – Come curare il preimpregnato in fibra di carbonio in un forno industriale
- Parte 02 – Processo di sacco a vuoto per pannelli compositi in fibra di carbonio
- Parte 03 – Forno per polimerizzazione compositi vs. Autoclave
- Parte 04 – Cosa cercare quando si acquista un forno per la polimerizzazione della fibra di carbonio
- Parte 05 – Come polimerizzare parti composite in fibra di carbonio di forma complessa
- Parte 06 – Come scegliere un forno di polimerizzazione per pannelli compositi
Hai bisogno di un forno di polimerizzazione per parti complesse in fibra di carbonio?
Condividi i disegni dei componenti, le dimensioni, le specifiche dei materiali e i requisiti di polimerizzazione con il nostro team. Possiamo discutere una struttura del forno personalizzata e una disposizione di carico per il vostro processo di produzione.
Whatsapp:+8618998007076
E-mail:annalan@xudoven.com
Visualizza il forno per la polimerizzazione della fibra di carbonio
Cosa cercare quando si acquista un forno per polimerizzazione in fibra di carbonio
Articolo correlato