जटिल आकार के कार्बन फाइबर मिश्रित भागों का इलाज कैसे करें
जटिल आकार के कार्बन फाइबर मिश्रित भागों का इलाज कैसे करें
टूलींग सपोर्ट, वैक्यूम बैगिंग, हीट डिस्ट्रीब्यूशन और प्रोसेस कंसिस्टेंसी
कार्बन फाइबर मिश्रित घटक हमेशा फ्लैट पैनल नहीं होते हैं। कई विनिर्माण अनुप्रयोगों में, भागों में घुमावदार सतह, गहरे अवकाश, कोणीय किनारे, पसलियां, कोने और बदलती दीवार की मोटाई शामिल होती है।
ये ज्यामिति लेअप, वैक्यूम बैगिंग और थर्मल क्योरिंग के दौरान अतिरिक्त चुनौतियाँ पैदा करती हैं। एक प्रक्रिया जो एक फ्लैट पैनल के लिए अच्छी तरह से काम करती है वह त्रि-आयामी घटक पर समान परिणाम नहीं दे सकती है।
मुख्य चुनौती केवल आवश्यक ओवन तापमान तक पहुँचना नहीं है। सामग्री, मोल्ड, बैगिंग व्यवस्था, समर्थन संरचना और हीटिंग की स्थिति को पूरे इलाज चक्र में एक साथ काम करना चाहिए।
यह मार्गदर्शिका जटिल आकार के मिश्रित भागों से जुड़ी सामान्य समस्याओं की जांच करती है और बताती है कि ओवन-आधारित इलाज प्रक्रिया तैयार करते समय निर्माताओं को क्या विचार करना चाहिए।
इस गाइड में
- क्यों जटिल ज्यामिति इलाज को और अधिक कठिन बना देती है?
- मोल्ड और टूलींग समर्थन
- वक्रों और कोनों के आसपास लेअप चुनौतियाँ
- जटिल आकृतियों के लिए वैक्यूम बैगिंग
- वायुप्रवाह और ऊष्मा वितरण
- थर्मल लैग और मोटे सेक्शन
- लोडिंग व्यवस्था और बैच संगति
- सामान्य समस्याएँ और व्यावहारिक जाँचें
- जटिल भागों के लिए ओवन का चयन करना
- अक्सर पूछे जाने वाले प्रश्नों
1. क्यों जटिल ज्यामिति इलाज को और अधिक कठिन बना देती है
एक फ्लैट मिश्रित पैनल में आमतौर पर अपेक्षाकृत सरल सतह और टूलींग व्यवस्था होती है। एक जटिल आकार के घटक में एक भाग में कई अलग-अलग ज्यामितीय विशेषताएं हो सकती हैं।
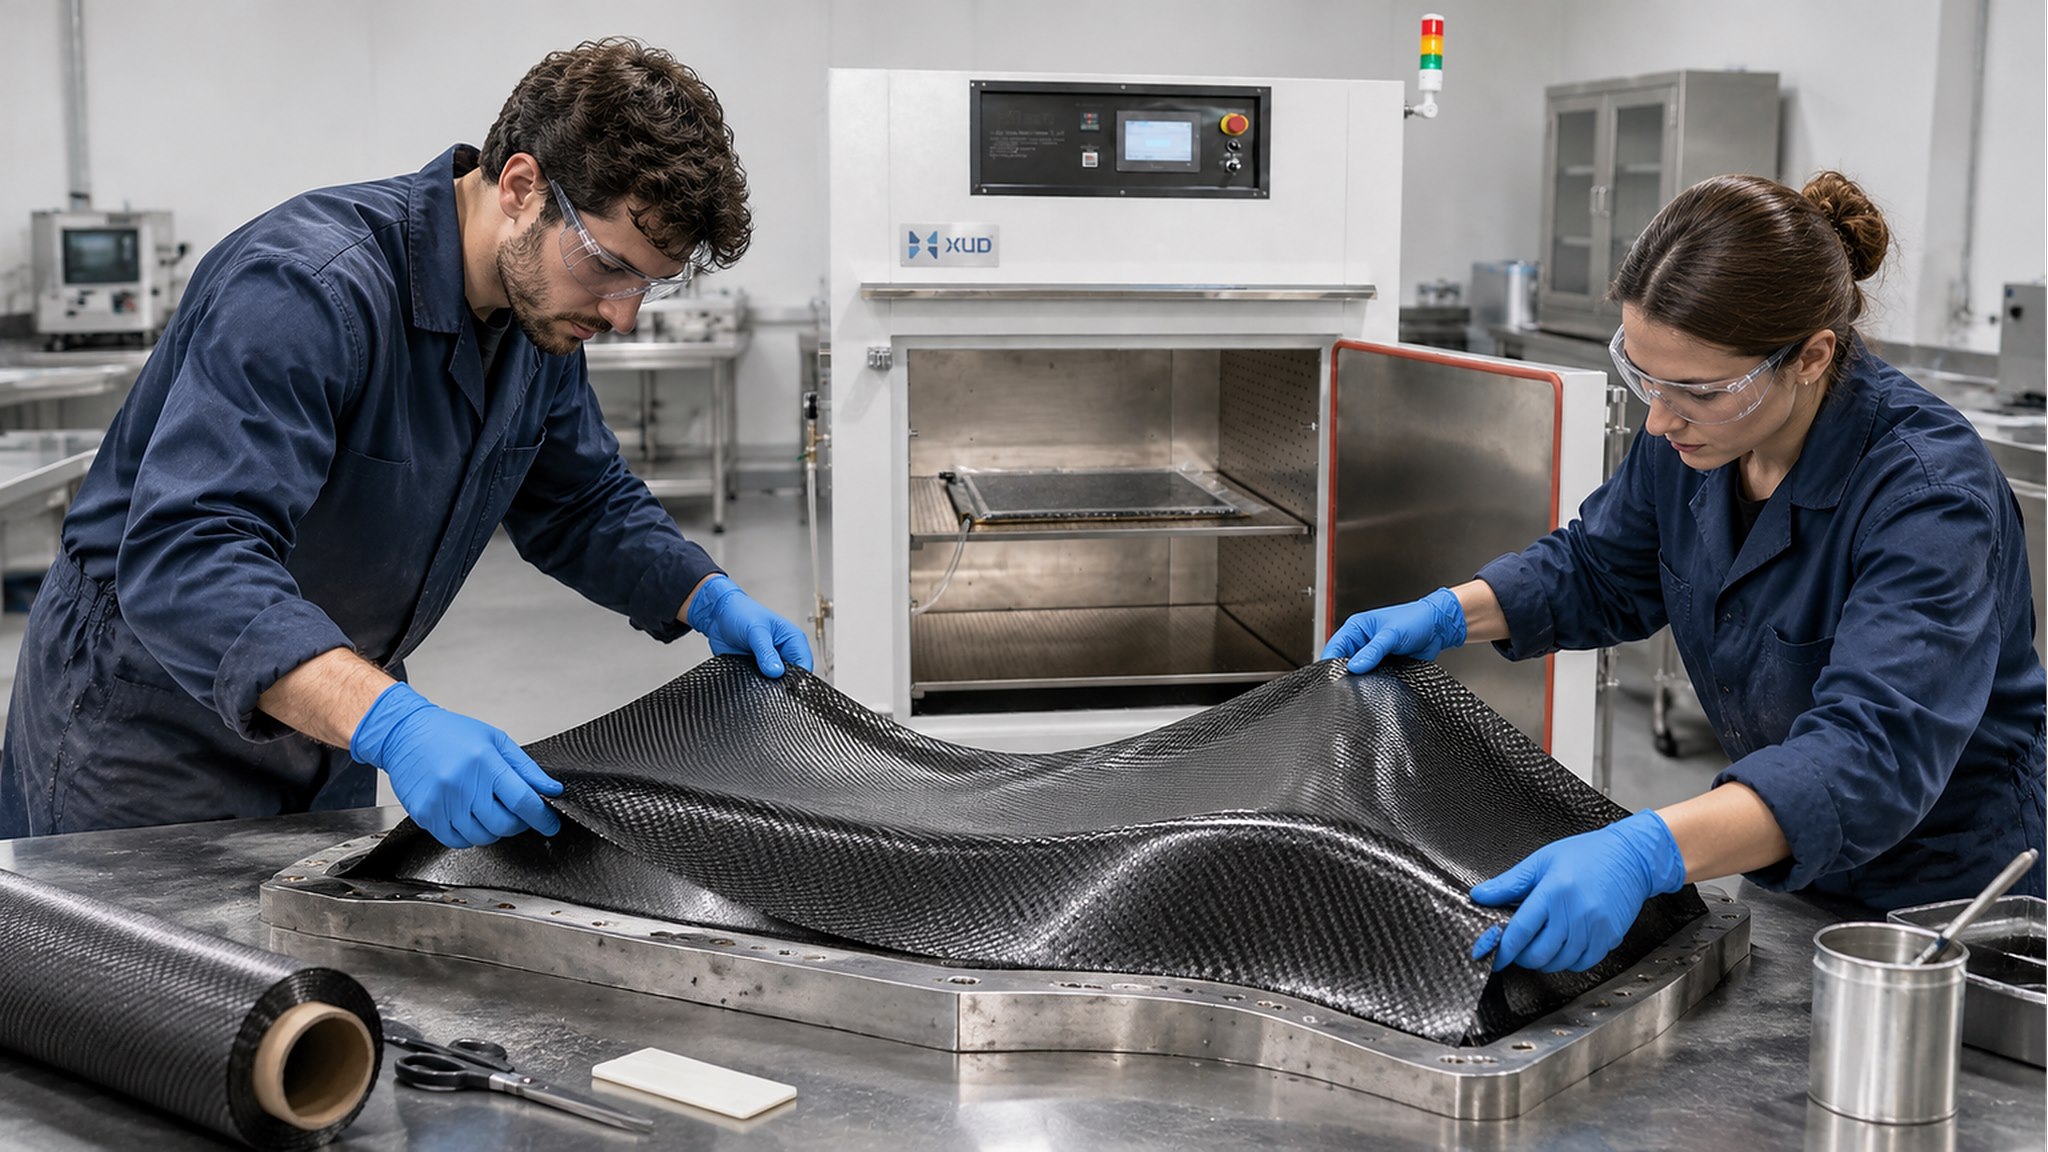
उदाहरण के लिए, एक ढले हुए कार्बन फाइबर घटक में शामिल हो सकते हैं:
- घुमावदार बाहरी सतह और तंग त्रिज्या
- गहरे कोने या धंसे हुए क्षेत्र
- उभरी हुई पसलियां और मजबूत करने वाले खंड
- लैमिनेट की मोटाई में परिवर्तन
- विभिन्न सतह अभिविन्यास
ये विशेषताएं प्रभावित करती हैं कि प्रीप्रेग को कैसे रखा जाता है, वैक्यूम बैग मोल्ड के अनुरूप कैसे होता है और भाग गर्म होने पर कैसे प्रतिक्रिया करता है।
किसी जटिल घटक का मूल्यांकन करने का एक उपयोगी तरीका प्रक्रिया को तीन प्रश्नों में अलग करना है:
- क्या सामग्री सही ढंग से रखी जा सकती है?लैमिनेट को अस्वीकार्य झुर्रियों, ब्रिजिंग या फाइबर विरूपण के बिना इच्छित आकार का पालन करना चाहिए।
- क्या वैक्यूम बैग टूलींग के अनुरूप हो सकता है?बैगिंग व्यवस्था को ज्यामिति के चारों ओर उपयुक्त सीलिंग और वायु पथ प्रदान करना चाहिए।
- क्या पूरी असेंबली आवश्यक थर्मल चक्र का पालन कर सकती है?अनुमोदित सामग्री प्रक्रिया के अनुसार भाग और टूलींग को उपयुक्त हीटिंग स्थितियां प्राप्त होनी चाहिए।
प्रीप्रेग, तापमान और इलाज की स्थिति के बीच बुनियादी संबंध के लिए देखेंभाग 01: औद्योगिक ओवन में कार्बन फाइबर प्रीप्रेग को कैसे ठीक करें.
2. मोल्ड और टूलींग समर्थन: भाग ज्यामिति की नींव
मोल्ड या टूलींग मिश्रित सामग्री का समर्थन करता है और अंतिम घटक आकार को परिभाषित करता है। जटिल भागों के लिए, टूलींग डिज़ाइन और समर्थन विशेष रूप से महत्वपूर्ण हैं क्योंकि हैंडलिंग और प्रसंस्करण के दौरान असमर्थित क्षेत्र हिल सकते हैं या ख़राब हो सकते हैं।
लेअप से पहले मोल्ड की जांच करें
संदूषण, क्षति, विदेशी कणों और क्षेत्रों के लिए टूलींग की सतह का निरीक्षण करें जो सामग्री संपर्क या सतह खत्म को प्रभावित कर सकते हैं।
गहरी आकृति या संकीर्ण विशेषताओं वाले भागों के लिए, जांचें कि टूलींग सामग्री प्लेसमेंट और वैक्यूम बैग स्थापना के लिए पर्याप्त पहुंच की अनुमति देता है या नहीं।
टूलींग मास और थर्मल व्यवहार पर विचार करें
मोल्ड गर्म असेंबली का हिस्सा है। इसकी सामग्री, मोटाई और द्रव्यमान प्रभावित कर सकते हैं कि पूरा सेटअप ओवन के हीटिंग चक्र पर कितनी जल्दी प्रतिक्रिया करता है।
एक भारी साँचा पतले लेमिनेट की तुलना में अधिक धीरे-धीरे प्रतिक्रिया कर सकता है। इसलिए, ओवन नियंत्रक के प्रदर्शित कक्ष तापमान को स्वचालित रूप से समग्र असेंबली में प्रत्येक बिंदु के वास्तविक तापमान के रूप में नहीं माना जाना चाहिए।
महत्वपूर्ण प्रक्रियाओं के लिए, प्रक्रिया इंजीनियर और उपकरण आपूर्तिकर्ता के साथ उपयुक्त तापमान माप और सत्यापन विधियों पर चर्चा करें।
3. वक्रों और कोनों के आसपास लेअप चुनौतियाँ
जटिल ज्यामिति प्रीप्रेग प्लाई को सटीक रूप से स्थापित करना कठिन बना सकती है। इच्छित फाइबर अभिविन्यास और लेमिनेट संरचना को बनाए रखते हुए सामग्री को टूलींग की सतह का पालन करना चाहिए।
अतिरिक्त ध्यान देने की आवश्यकता वाले सामान्य क्षेत्रों में शामिल हैं:
- तंग कोने जहां सामग्री साँचे के अनुरूप बनने में विरोध कर सकती है
- गहरी खाइयाँ जहाँ पहुँच सीमित है
- सपाट और घुमावदार सतहों के बीच संक्रमण
- वे क्षेत्र जहां लेमिनेट की मोटाई बदलती है
- किनारे जहां अतिरिक्त सामग्री या स्थानीय झुर्रियां विकसित हो सकती हैं
संभावित दोषों में झुर्रियाँ, फाइबर विरूपण, ब्रिजिंग और असमान सामग्री संपर्क शामिल हैं। ये समस्याएँ ओवन को गर्म करने के चरण के बजाय लेअप के दौरान उत्पन्न हो सकती हैं।
निर्माताओं को इलाज प्रक्रिया को अंतिम रूप देने से पहले लेमिनेट अनुक्रम, प्लाई आयाम, सामग्री प्रबंधन विधि और टूलींग ज्यामिति की समीक्षा करनी चाहिए।
4. जटिल आकार के कार्बन फाइबर भागों के लिए वैक्यूम बैगिंग
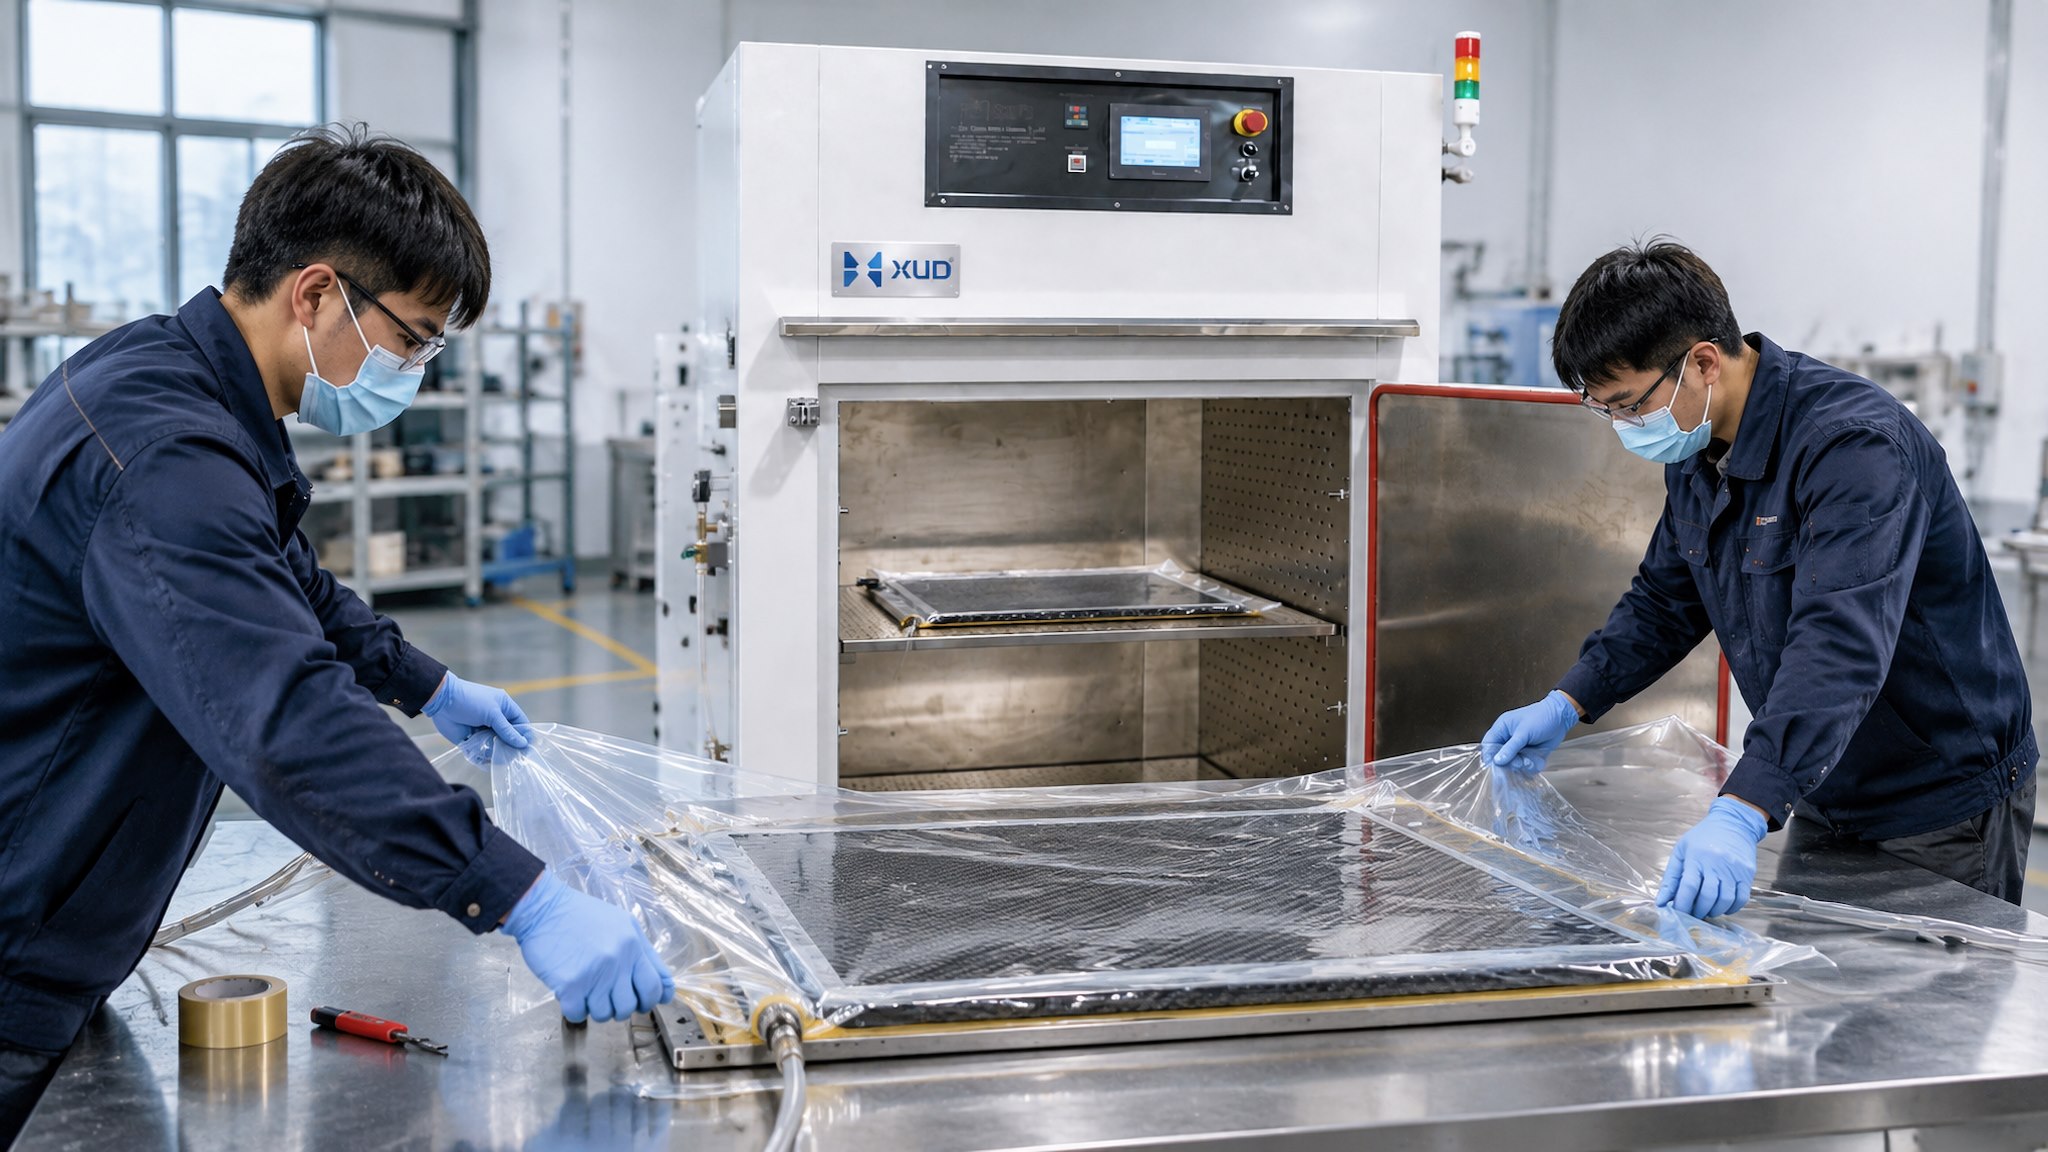
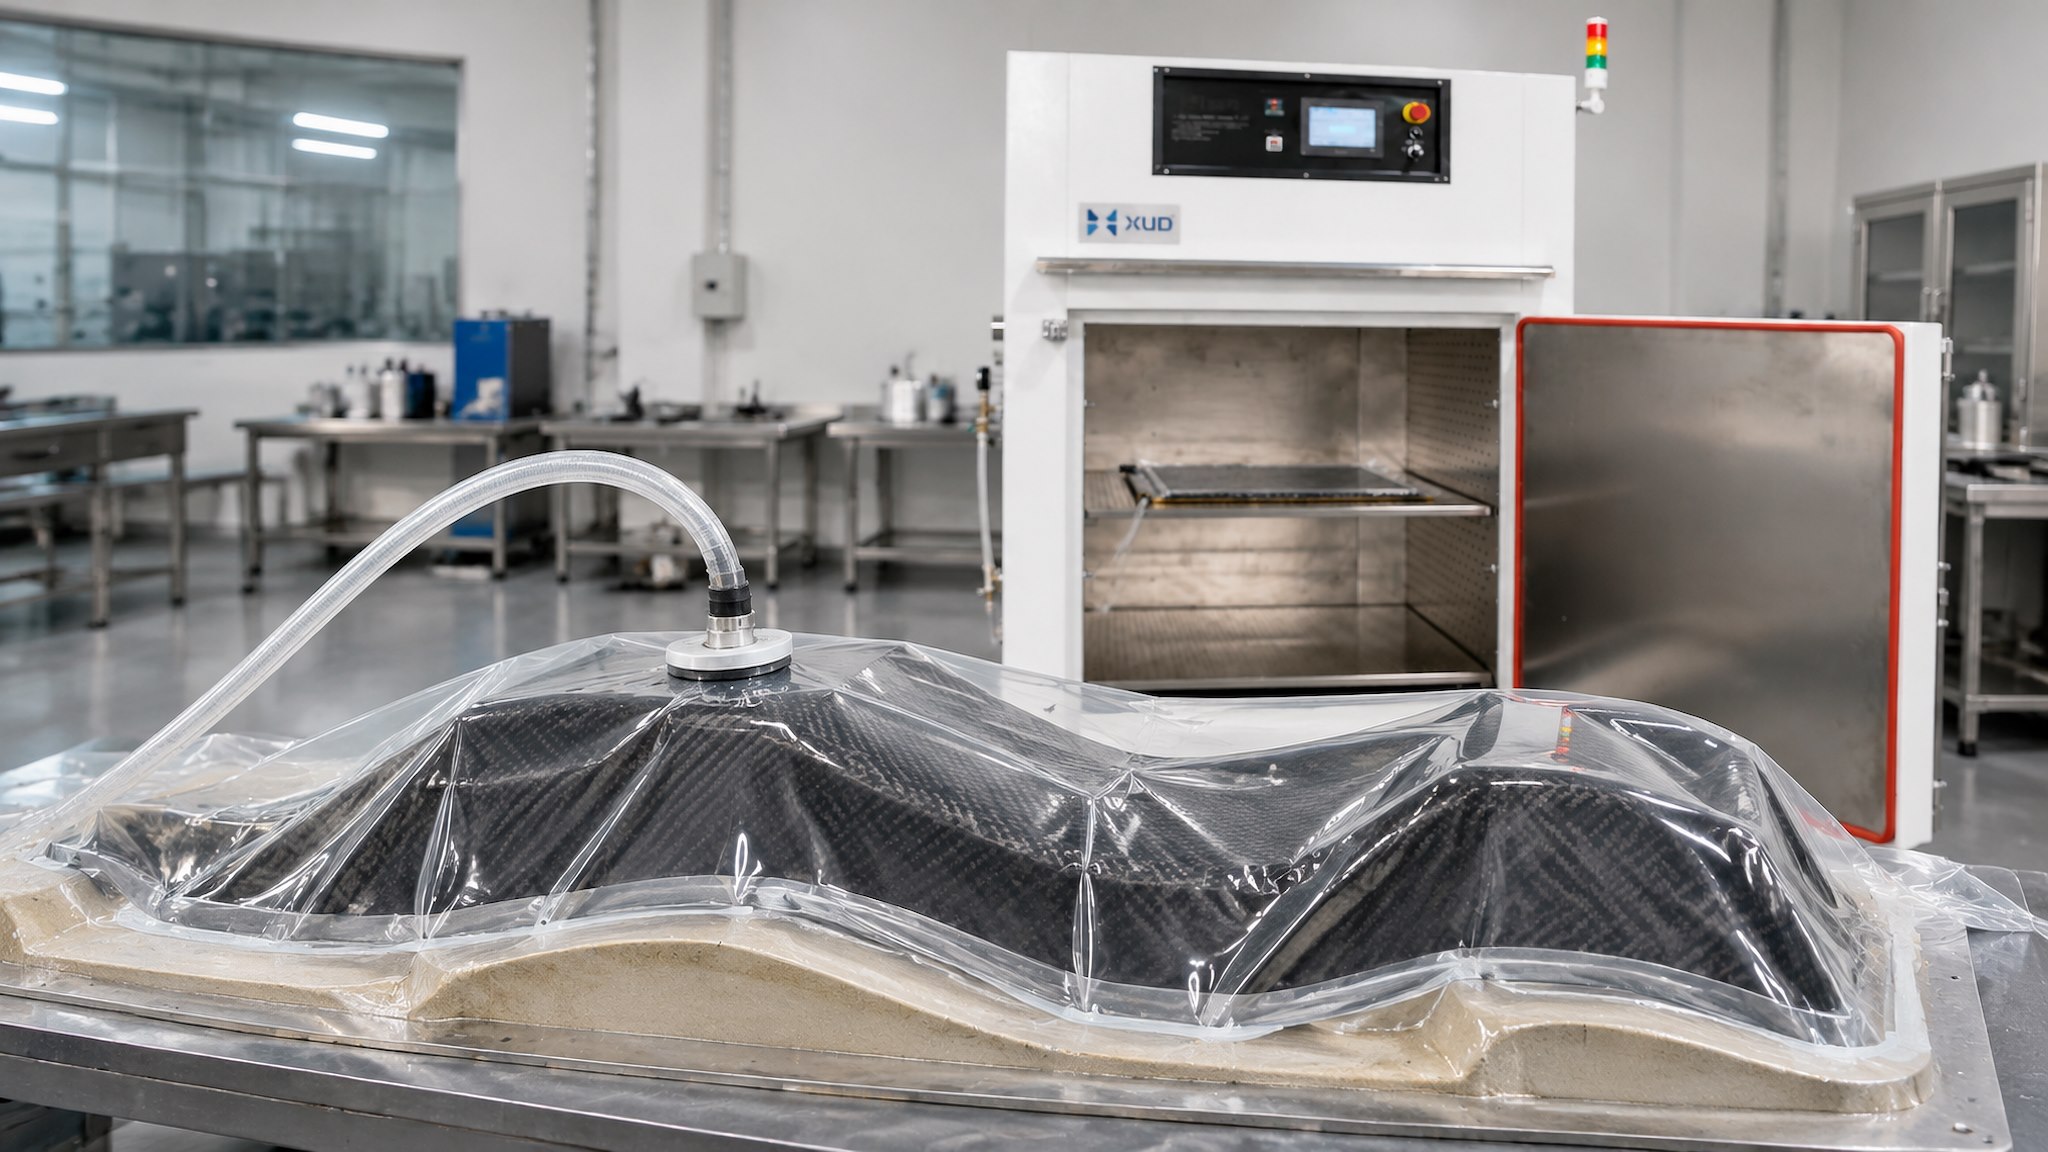
वैक्यूम बैगिंग तब अधिक चुनौतीपूर्ण हो जाती है जब वर्कपीस में गहरे मोड़, तेज बदलाव और धंसे हुए क्षेत्र शामिल होते हैं। उपयुक्त सील और वैक्यूम पथ बनाए रखते हुए बैग फिल्म को असेंबली के अनुरूप होना चाहिए।
ब्रिजिंग के लिए देखें
ब्रिजिंग तब होती है जब वैक्यूम बैग पूरी तरह से एक कोने या धंसे हुए हिस्से के अनुरूप नहीं होता है। सतह का अनुसरण करने के बजाय, बैग पूरे क्षेत्र में फैल सकता है और नीचे एक असमर्थित स्थान छोड़ सकता है।
यह लैमिनेट पर इच्छित दबाव अंतर को समान रूप से कार्य करने से रोक सकता है और स्थानीय दोषों में योगदान कर सकता है।
बैगिंग व्यवस्था की योजना बनाएं
बैग को सील करने से पहले, ज्यामिति की समीक्षा करें और उन क्षेत्रों की पहचान करें जहां सिलवटें, तंग त्रिज्या या सतह की दिशा में बदलाव समस्याएं पैदा कर सकते हैं।
- भाग की रूपरेखा के लिए उपयुक्त बैग फिल्म सामग्री की अनुमति दें।
- ब्रिजिंग के लिए कोनों और धंसे हुए हिस्सों का निरीक्षण करें।
- अनुमोदित बैगिंग डिज़ाइन के अनुसार वैक्यूम पथों को निरंतर रखें।
- टूलींग परिधि के चारों ओर सीलेंट टेप की निरंतरता की जाँच करें।
- हीटिंग चक्र शुरू करने से पहले वैक्यूम अखंडता की जाँच करें।
वैक्यूम बैगिंग उपभोग्य सामग्रियों को इलाज तापमान और राल प्रणाली के साथ भी संगत होना चाहिए। बैग फिल्म, सीलेंट टेप, ब्रीथ सामग्री और होसेस का चयन उनकी तकनीकी विशिष्टताओं के अनुसार किया जाना चाहिए।
बैगिंग सामग्री और रिसाव जांच की विस्तृत व्याख्या के लिए पढ़ेंभाग 02: कार्बन फाइबर कम्पोजिट पैनलों के लिए वैक्यूम बैगिंग प्रक्रिया.
5. जटिल भागों के आसपास वायु प्रवाह और गर्मी वितरण
गर्म हवा का संचलन औद्योगिक इलाज ओवन के अंदर गर्मी वितरित करने में मदद करता है। हालाँकि, भार का आकार और स्थिति स्थानीय वायु प्रवाह स्थितियों को प्रभावित कर सकती है।
एक बड़ा साँचा, एक गहरा घटक या कई बारीकी से व्यवस्थित हिस्से वायुप्रवाह को बाधित या पुनर्निर्देशित कर सकते हैं। यही कारण है कि चैम्बर का मूल्यांकन वास्तविक वर्कपीस और टूलींग व्यवस्था का उपयोग करके किया जाना चाहिए।
खाली कक्ष की स्थिति को पूरी कहानी मानने से बचें
एक खाली ओवन परीक्षण आवश्यक रूप से पूरी तरह से भरे हुए उत्पादन बैच की थर्मल स्थितियों का प्रतिनिधित्व नहीं करता है। मोल्ड, सपोर्ट फिक्स्चर और वर्कपीस सभी जगह घेरते हैं और हीटिंग वातावरण को प्रभावित करते हैं।
ओवन डिज़ाइन पर चर्चा करते समय, निर्माता को तस्वीरें, चित्र और लोडिंग जानकारी प्रदान करें। इससे चैम्बर आयाम, संचलन व्यवस्था और लोडिंग लेआउट पर एक साथ विचार किया जा सकता है।
बार-बार उत्पादन के लिए, एक सुसंगत लोडिंग व्यवस्था को परिभाषित करना उपयोगी होता है ताकि भागों को बैच से बैच तक दोहराए जाने योग्य तरीके से तैनात किया जा सके।
6. थर्मल लैग और मोटे सेक्शन
जटिल कार्बन फाइबर भागों में विभिन्न मोटाई और टूलींग स्थितियों वाले अनुभाग हो सकते हैं। ये क्षेत्र हमेशा एक ही दर से हीटिंग पर प्रतिक्रिया नहीं करते हैं।
मोटे लेमिनेट सेक्शन और भारी टूलींग को आसपास के चैम्बर के तापमान तक पहुँचने में अधिक समय लग सकता है। इसे आमतौर पर थर्मल लैग के रूप में वर्णित किया जाता है।
यदि इलाज चक्र का मूल्यांकन केवल नियंत्रक के कक्ष रीडिंग द्वारा किया जाता है, तो वर्कपीस की वास्तविक थर्मल प्रतिक्रिया को नजरअंदाज किया जा सकता है।
निर्माताओं को क्या विचार करना चाहिए?
- सबसे मोटे और सबसे अधिक तापीय मांग वाले अनुभागों की पहचान करें।
- मोल्ड या टूलींग के द्रव्यमान और सामग्री पर विचार करें।
- सामग्री टीडीएस में आवश्यक हीटिंग दर और होल्डिंग समय की समीक्षा करें।
- चर्चा करें कि क्या वर्कपीस तापमान माप की आवश्यकता है।
- आवश्यकता पड़ने पर प्रतिनिधि भाग और लोडिंग व्यवस्था का उपयोग करके थर्मल प्रक्रिया को मान्य करें।
प्रक्रिया सत्यापन के बिना केवल संदिग्ध थर्मल लैग की भरपाई के लिए इलाज चक्र को बढ़ाएं या संशोधित न करें। किसी भी परिवर्तन का मूल्यांकन सामग्री आपूर्तिकर्ता की अनुमोदित प्रक्रिया के अनुसार किया जाना चाहिए।
7. लोडिंग व्यवस्था और बैच संगति
यहां तक कि जब इलाज की प्रक्रिया सही होती है, तब भी असंगत लोडिंग से उत्पादन को दोहराना मुश्किल हो सकता है।
जटिल आकार के हिस्सों को कक्ष के अंदर समर्पित समर्थन, अनुकूलित ट्रे या विशिष्ट अभिविन्यास की आवश्यकता हो सकती है। लोडिंग व्यवस्था को अवांछित हलचल को रोकना चाहिए और वर्कपीस के चारों ओर पर्याप्त निकासी प्रदान करनी चाहिए।
उत्पादन से पहले, परिभाषित करें:
- चैम्बर के अंदर भाग का उन्मुखीकरण
- समर्थन और स्थिरता की स्थिति
- भागों और चैम्बर की दीवारों के बीच निकासी
- वैक्यूम नली रूटिंग और कनेक्शन पहुंच
- प्रति बैच भागों की अधिकतम संख्या
बार-बार उत्पादन के लिए, लोडिंग व्यवस्था का दस्तावेजीकरण करें और जब भी संभव हो उसी मान्य कॉन्फ़िगरेशन का उपयोग करें। इससे अनावश्यक प्रक्रिया भिन्नता को कम करने में मदद मिलती है।
8. सामान्य समस्याएँ और व्यावहारिक जाँचें
जब एक जटिल कार्बन फाइबर घटक दोष दिखाता है, तो इसका कारण सामग्री प्रबंधन, टूलींग, वैक्यूम बैगिंग, हीटिंग या एक साथ कई कारकों से संबंधित हो सकता है।
| देखी गई समस्या | जांचने योग्य संभावित कारक |
|---|---|
| कोनों के आसपास झुर्रियाँ | प्लाई प्लेसमेंट, सामग्री अनुरूपता और स्थानीय बैगिंग व्यवस्था |
| धंसे हुए क्षेत्रों में पुल बनाना | बैग फिल्म भत्ता, ज्यामिति और वैक्यूम बैग स्थापना |
| निर्वात हानि | सीलेंट टेप, बैग फिल्म, फिटिंग, होसेस और वैक्यूम कनेक्शन |
| इलाज के असमान परिणाम | थर्मल लैग, लोडिंग व्यवस्था, टूलींग मास और प्रक्रिया नियंत्रण |
| भाग विकृति | टूलींग समर्थन, सामग्री व्यवहार और शीतलन प्रक्रिया |
यह तालिका एक निश्चित निदान के बजाय एक समस्या निवारण प्रारंभिक बिंदु है। वास्तविक कारण की पुष्टि प्रक्रिया रिकॉर्ड, सामग्री विनिर्देशों और दोषपूर्ण घटक के निरीक्षण के माध्यम से की जानी चाहिए।
9. जटिल आकार के भागों के लिए एक औद्योगिक ओवन का चयन करना
एक औद्योगिक कार्बन फाइबर इलाज ओवन का चयन अकेले घटक आयामों के बजाय पूर्ण उत्पादन असेंबली के अनुसार किया जाना चाहिए।
महत्वपूर्ण उपकरण संबंधी विचारों में शामिल हैं:
- तापमान की रेंज:ऑपरेटिंग रेंज को अनुमोदित सामग्री इलाज चक्र को कवर करना चाहिए।
- तापन प्रणाली:इलेक्ट्रिक हीटिंग और गर्म हवा का संचलन एक नियंत्रित हीटिंग वातावरण प्रदान कर सकता है।
- चैम्बर आयाम:चैम्बर में घटक, मोल्ड, बैगिंग सामग्री और लोडिंग क्लीयरेंस को समायोजित करना चाहिए।
- वैक्यूम कनेक्शन:संगत वैक्यूम-बैगिंग प्रक्रियाओं के लिए आंतरिक वैक्यूम पोर्ट बाहरी वैक्यूम पंप से जुड़ सकते हैं।
- लोड हो रहा है संरचना:विभिन्न भाग आकारों के लिए अलमारियों, ट्रे, सपोर्ट या अनुकूलित व्यवस्था की आवश्यकता हो सकती है।
- नियंत्रण आवश्यकताएँ:ऑर्डर देने से पहले तापमान प्रोग्रामिंग और किसी भी अतिरिक्त निगरानी कार्यों को निर्दिष्ट किया जाना चाहिए।
औद्योगिक ओवन और आटोक्लेव के बीच अंतर को समझना भी उतना ही महत्वपूर्ण है। एक ओवन नियंत्रित हीटिंग प्रदान करता है, जबकि एक आटोक्लेव अतिरिक्त रूप से नियंत्रित बाहरी दबाव लागू कर सकता है। जब सामग्री प्रक्रिया को सकारात्मक दबाव की आवश्यकता होती है तो वैक्यूम पोर्ट वाला एक मानक ओवन आटोक्लेव को प्रतिस्थापित नहीं करता है।
पढ़नाभाग 03: कम्पोजिट क्योरिंग ओवन बनाम आटोक्लेवअधिक विस्तृत उपकरण तुलना के लिए।
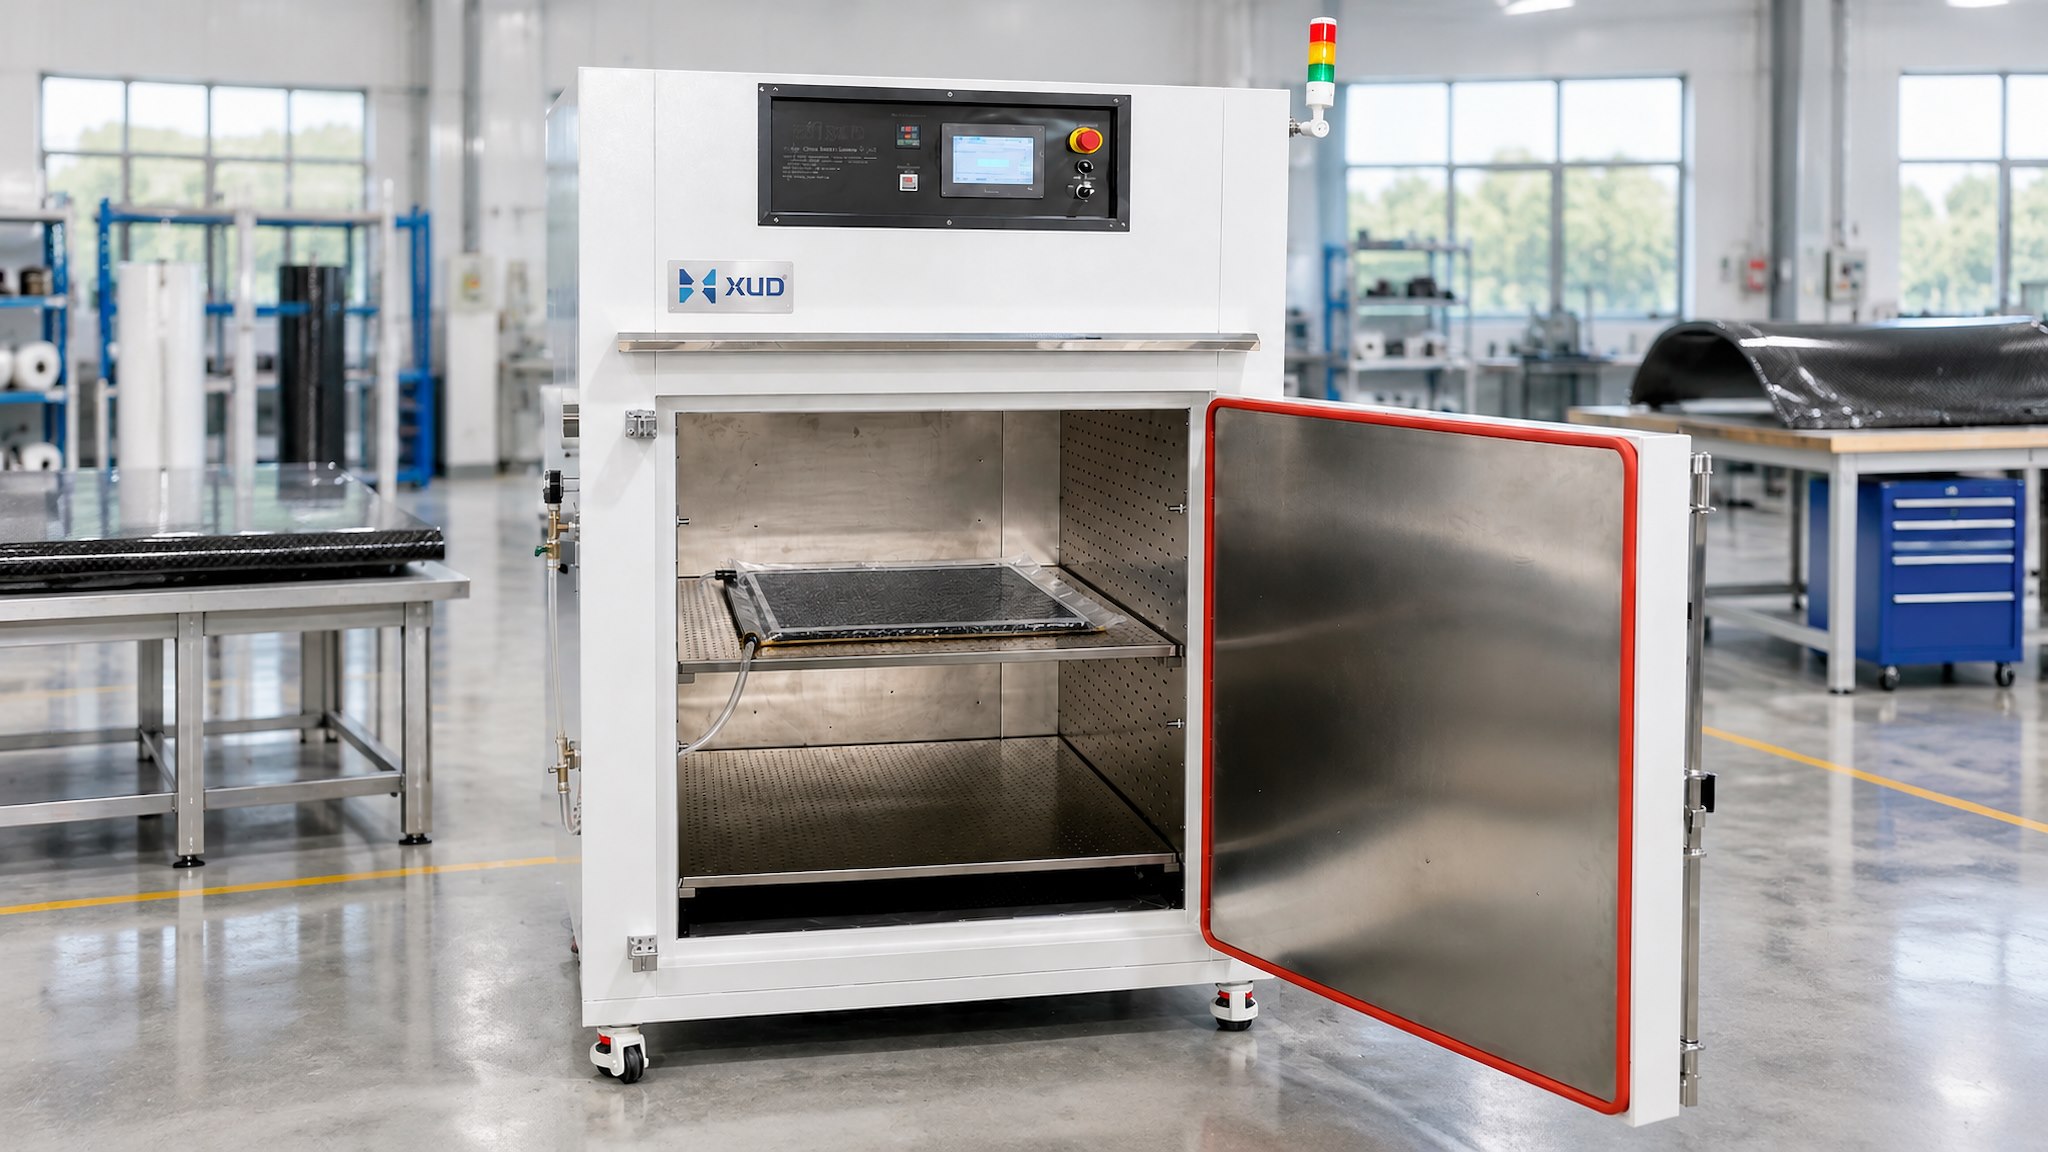
Xinyuanda अनुकूलित कार्बन फाइबर इलाज ओवन
Xinyuanda इलेक्ट्रिक हीटिंग, गर्म हवा परिसंचरण और बाहरी वैक्यूम पंप कनेक्शन के लिए आंतरिक वैक्यूम पोर्ट के साथ औद्योगिक कार्बन फाइबर इलाज ओवन प्रदान करता है।
अधिकतम ऑपरेटिंग तापमान 250°C है. चैंबर आयाम, आंतरिक लेआउट और वैक्यूम पोर्ट स्थिति को फ्लैट पैनल, जटिल आकार के समग्र भागों और उत्पादन आवश्यकताओं के अनुसार अनुकूलित किया जा सकता है।
बाहरी वैक्यूम पंप को मानक उपकरण के रूप में शामिल नहीं किया गया है जब तक कि उद्धरण में निर्दिष्ट न किया गया हो। आवश्यक तापमान, हीटिंग दर, धारण समय और वैक्यूम स्थितियों को सामग्री आपूर्तिकर्ता की अनुमोदित प्रक्रिया का पालन करना चाहिए।
Xinyuanda कार्बन फाइबर क्योरिंग ओवन देखें →
10. अक्सर पूछे जाने वाले प्रश्न
Q1: क्या एक औद्योगिक ओवन जटिल आकार के कार्बन फाइबर भागों को ठीक कर सकता है?
हां, जब सामग्री ओवन-आधारित इलाज और उपकरण कक्ष के साथ संगत होती है, तो टूलींग समर्थन, वैक्यूम व्यवस्था और थर्मल प्रक्रिया उत्पादन आवश्यकताओं को पूरा करती है।
Q2: जटिल आकार वाले भागों के लिए वैक्यूम बैगिंग अधिक कठिन क्यों है?
मोड़, तंग कोने और धंसे हुए क्षेत्र बैग फिल्म के लिए टूलींग के अनुरूप होना मुश्किल बना सकते हैं। गर्म करने से पहले ब्रिजिंग, झुर्रियाँ और स्थानीय रिसाव की जाँच की जानी चाहिए।
Q3: क्या जटिल भागों के लिए बड़े क्यूरिंग ओवन की आवश्यकता होती है?
हमेशा नहीं। चैंबर का आकार घटक, मोल्ड, सपोर्ट फिक्स्चर, वैक्यूम कनेक्शन और लोडिंग क्लीयरेंस सहित पूरी असेंबली पर आधारित होना चाहिए।
Q4: क्या गर्म हवा का संचलन एक समान इलाज की गारंटी देता है?
गर्म हवा का संचलन कक्ष के अंदर गर्मी वितरित करने में मदद करता है, लेकिन वास्तविक वर्कपीस तापमान भाग की ज्यामिति, टूलींग द्रव्यमान, लोडिंग की स्थिति और अनुमोदित प्रक्रिया चक्र पर भी निर्भर करता है। मांग वाले आवेदनों के लिए सत्यापन आवश्यक हो सकता है।
Q5: क्या Xinyuanda जटिल कार्बन फाइबर घटकों के लिए ओवन को अनुकूलित कर सकता है?
हाँ। चैंबर आयाम, आंतरिक लोडिंग व्यवस्था और वैक्यूम पोर्ट स्थिति को वर्कपीस आयाम और उत्पादन आवश्यकताओं के अनुसार अनुकूलित किया जा सकता है।
पढ़ना जारी रखें: कार्बन फाइबर क्योरिंग गाइड
पूरी श्रृंखला देखें:
- भाग 01 - औद्योगिक ओवन में कार्बन फाइबर प्रीप्रेग को कैसे ठीक करें
- भाग 02 - कार्बन फाइबर कम्पोजिट पैनलों के लिए वैक्यूम बैगिंग प्रक्रिया
- भाग 03 - कम्पोजिट क्योरिंग ओवन बनाम आटोक्लेव
- भाग 04 - कार्बन फाइबर क्योरिंग ओवन खरीदते समय क्या देखना चाहिए
- भाग 05 - जटिल आकार के कार्बन फाइबर मिश्रित भागों का इलाज कैसे करें
- भाग 06 - कम्पोजिट पैनलों के लिए क्योरिंग ओवन कैसे चुनें
जटिल कार्बन फाइबर भागों के लिए इलाज ओवन की आवश्यकता है?
अपने घटक चित्र, आयाम, सामग्री विनिर्देश और इलाज संबंधी आवश्यकताओं को हमारी टीम के साथ साझा करें। हम आपकी उत्पादन प्रक्रिया के लिए अनुकूलित ओवन संरचना और लोडिंग व्यवस्था पर चर्चा कर सकते हैं।
व्हाट्सएप:+86 18998007076
ईमेल:annalan@xudoven.com
कार्बन फाइबर क्योरिंग ओवन खरीदते समय क्या देखें
संबंधित लेख