كيفية معالجة الأجزاء المركبة من ألياف الكربون ذات الشكل المعقد
كيفية معالجة الأجزاء المركبة من ألياف الكربون ذات الشكل المعقد
دعم الأدوات، والتعبئة بالفراغ، وتوزيع الحرارة، واتساق العملية
المكونات المركبة من ألياف الكربون ليست دائمًا ألواحًا مسطحة. في العديد من تطبيقات التصنيع، تشمل الأجزاء الأسطح المنحنية، والتجويفات العميقة، والحواف الزاوية، والأضلاع، والزوايا، وسمك الجدار المتغير.
تخلق هذه الأشكال الهندسية تحديات إضافية أثناء عملية وضع الكرة والتعبئة بالفراغ والمعالجة الحرارية. إن العملية التي تعمل بشكل جيد مع لوحة مسطحة قد لا تنتج نفس النتيجة على مكون ثلاثي الأبعاد.
التحدي الرئيسي ليس مجرد الوصول إلى درجة حرارة الفرن المطلوبة. يجب أن تعمل المواد والعفن وترتيبات التعبئة وهيكل الدعم وظروف التسخين معًا طوال دورة المعالجة.
يتناول هذا الدليل المشكلات الشائعة المرتبطة بالأجزاء المركبة ذات الشكل المعقد ويشرح ما يجب على الشركات المصنعة مراعاته عند إعداد عملية المعالجة بالفرن.
في هذا الدليل
- لماذا الهندسة المعقدة تجعل المعالجة أكثر صعوبة
- دعم العفن والأدوات
- تحديات رمية الكرة حول المنحنيات والزوايا
- التعبئة المفرغة للأشكال المعقدة
- تدفق الهواء وتوزيع الحرارة
- التأخر الحراري والأقسام السميكة
- ترتيب التحميل واتساق الدفعة
- المشاكل الشائعة والفحوصات العملية
- اختيار فرن للأجزاء المعقدة
- الأسئلة المتداولة
1. لماذا تجعل الهندسة المعقدة المعالجة أكثر صعوبة
عادةً ما تحتوي اللوحة المركبة المسطحة على سطح بسيط نسبيًا وترتيب الأدوات. قد يحتوي المكون ذو الشكل المعقد على عدة سمات هندسية مختلفة في جزء واحد.
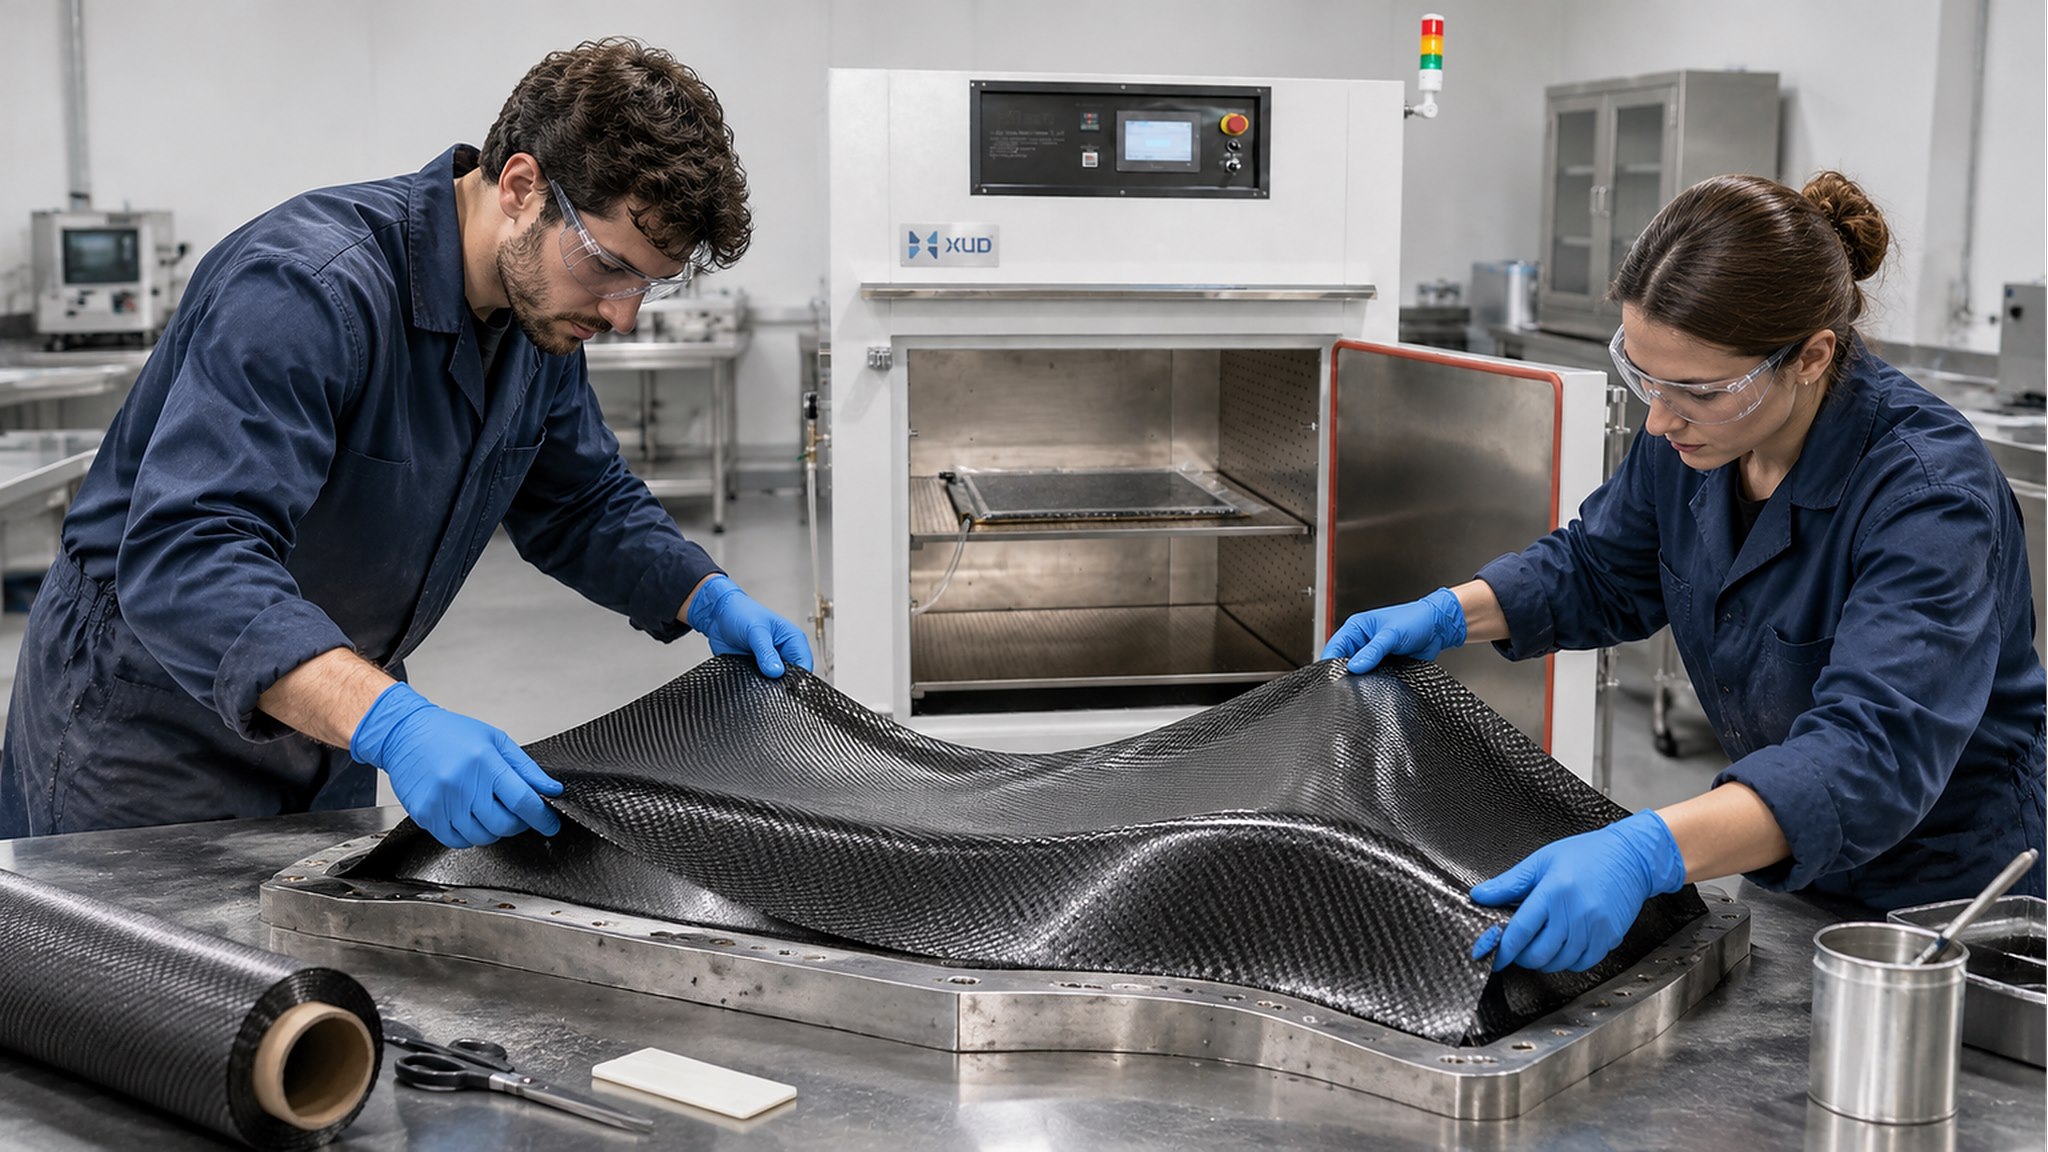
على سبيل المثال، قد يشتمل مكون ألياف الكربون المصبوب على ما يلي:
- أسطح خارجية منحنية وأنصاف أقطار ضيقة
- زوايا عميقة أو مناطق راحة
- أضلاع مرتفعة وأقسام تقوية
- التغييرات في سمك صفح
- اتجاهات سطحية مختلفة
تؤثر هذه الميزات على كيفية وضع مادة التقوية المسبقة، وكيفية توافق كيس التفريغ مع القالب وكيفية استجابة الجزء للتسخين.
إحدى الطرق المفيدة لتقييم مكون معقد هي تقسيم العملية إلى ثلاثة أسئلة:
- هل يمكن وضع المادة بشكل صحيح؟يجب أن يتبع الصفائح الشكل المقصود دون حدوث تجعدات أو تجسير أو تشويه للألياف غير مقبولة.
- هل يمكن أن تتوافق حقيبة الفراغ مع الأدوات؟يجب أن يوفر ترتيب التعبئة إحكامًا مناسبًا ومسارات هوائية حول الشكل الهندسي.
- هل يمكن للتجميع الكامل أن يتبع الدورة الحرارية المطلوبة؟يجب أن يحصل الجزء والأدوات على ظروف تسخين مناسبة وفقًا لعملية المواد المعتمدة.
لمعرفة العلاقة الأساسية بين التقوية المسبقة ودرجة الحرارة وظروف المعالجة، انظرالجزء 01: كيفية معالجة التقوية المسبقة لألياف الكربون في فرن صناعي.
2. دعم القوالب والأدوات: أساس هندسة الأجزاء
يدعم القالب أو الأدوات المادة المركبة ويحدد شكل المكون النهائي. بالنسبة للأجزاء المعقدة، يعد تصميم الأدوات ودعمها أمرًا مهمًا بشكل خاص لأن المناطق غير المدعومة قد تتحرك أو تتشوه أثناء المعالجة والمعالجة.
التحقق من القالب قبل رمية الكرة
افحص سطح الأدوات بحثًا عن التلوث والتلف والجسيمات الأجنبية والمناطق التي قد تؤثر على ملامسة المواد أو تشطيب السطح.
بالنسبة للأجزاء ذات الخطوط العميقة أو الميزات الضيقة، تحقق مما إذا كانت الأدوات تسمح بالوصول الكافي لوضع المواد وتركيب أكياس التفريغ.
النظر في كتلة الأدوات والسلوك الحراري
القالب جزء من التجميع الساخن. يمكن أن تؤثر مادته وسمكه وكتلته على مدى سرعة استجابة الإعداد الكامل لدورة تسخين الفرن.
قد يستجيب القالب الثقيل بشكل أبطأ من الصفائح الرقيقة. لذلك، لا ينبغي التعامل مع درجة حرارة الغرفة المعروضة لوحدة التحكم في الفرن تلقائيًا على أنها درجة الحرارة الفعلية لكل نقطة في المجموعة المركبة.
بالنسبة للعمليات الحرجة، ناقش طرق قياس درجة الحرارة المناسبة والتحقق من صحتها مع مهندس العمليات ومورد المعدات.
3. تحديات رمية الكرة حول المنحنيات والزوايا
الهندسة المعقدة يمكن أن تجعل من الصعب وضع طبقات التقوية المسبقة بدقة. يجب أن تتبع المادة سطح الأدوات مع الحفاظ على اتجاه الألياف المقصود والبنية الصفائحية.
تشمل المجالات المشتركة التي تتطلب اهتمامًا إضافيًا ما يلي:
- زوايا ضيقة حيث قد تقاوم المادة المطابقة للقالب
- فترات استراحة عميقة حيث يكون الوصول محدودًا
- التحولات بين الأسطح المسطحة والمنحنية
- المناطق التي يتغير فيها سمك الصفائح
- الحواف التي قد تتطور فيها مواد زائدة أو تجاعيد موضعية
تشمل العيوب المحتملة التجاعيد وتشويه الألياف والجسور والتلامس غير المتساوي للمواد. قد تنشأ هذه المشكلات أثناء وضع الكرة بدلاً من مرحلة تسخين الفرن.
يجب على الشركات المصنعة مراجعة تسلسل الصفائح وأبعاد الطبقات وطريقة التعامل مع المواد وهندسة الأدوات قبل الانتهاء من عملية المعالجة.
4. التعبئة المفرغة لأجزاء ألياف الكربون ذات الشكل المعقد
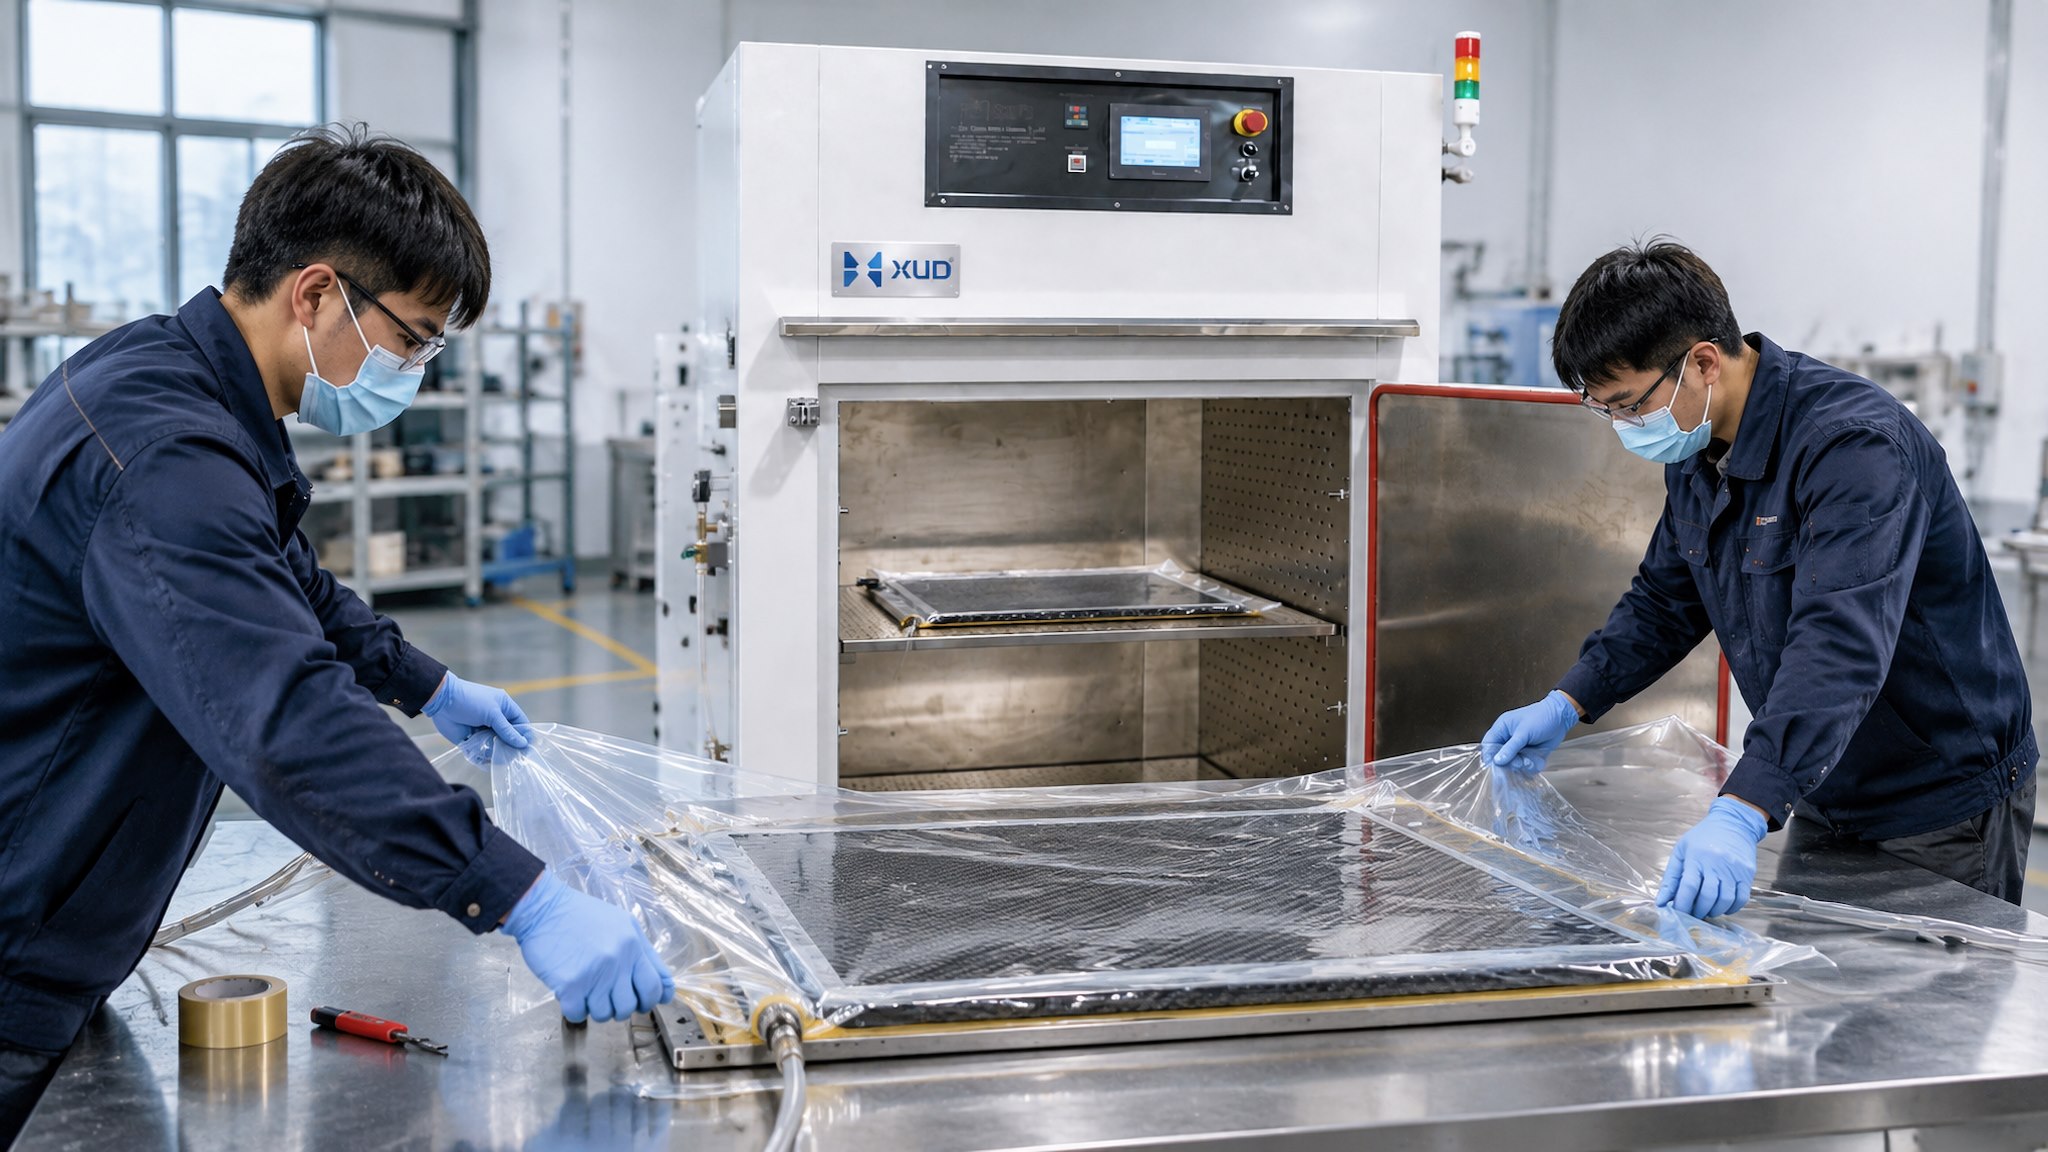
تصبح عملية التعبئة بالتفريغ أكثر صعوبة عندما تشتمل قطعة العمل على منحنيات عميقة وتحولات حادة ومناطق غائرة. يجب أن يتوافق فيلم الكيس مع التجميع مع الحفاظ على الختم المناسب ومسار التفريغ.
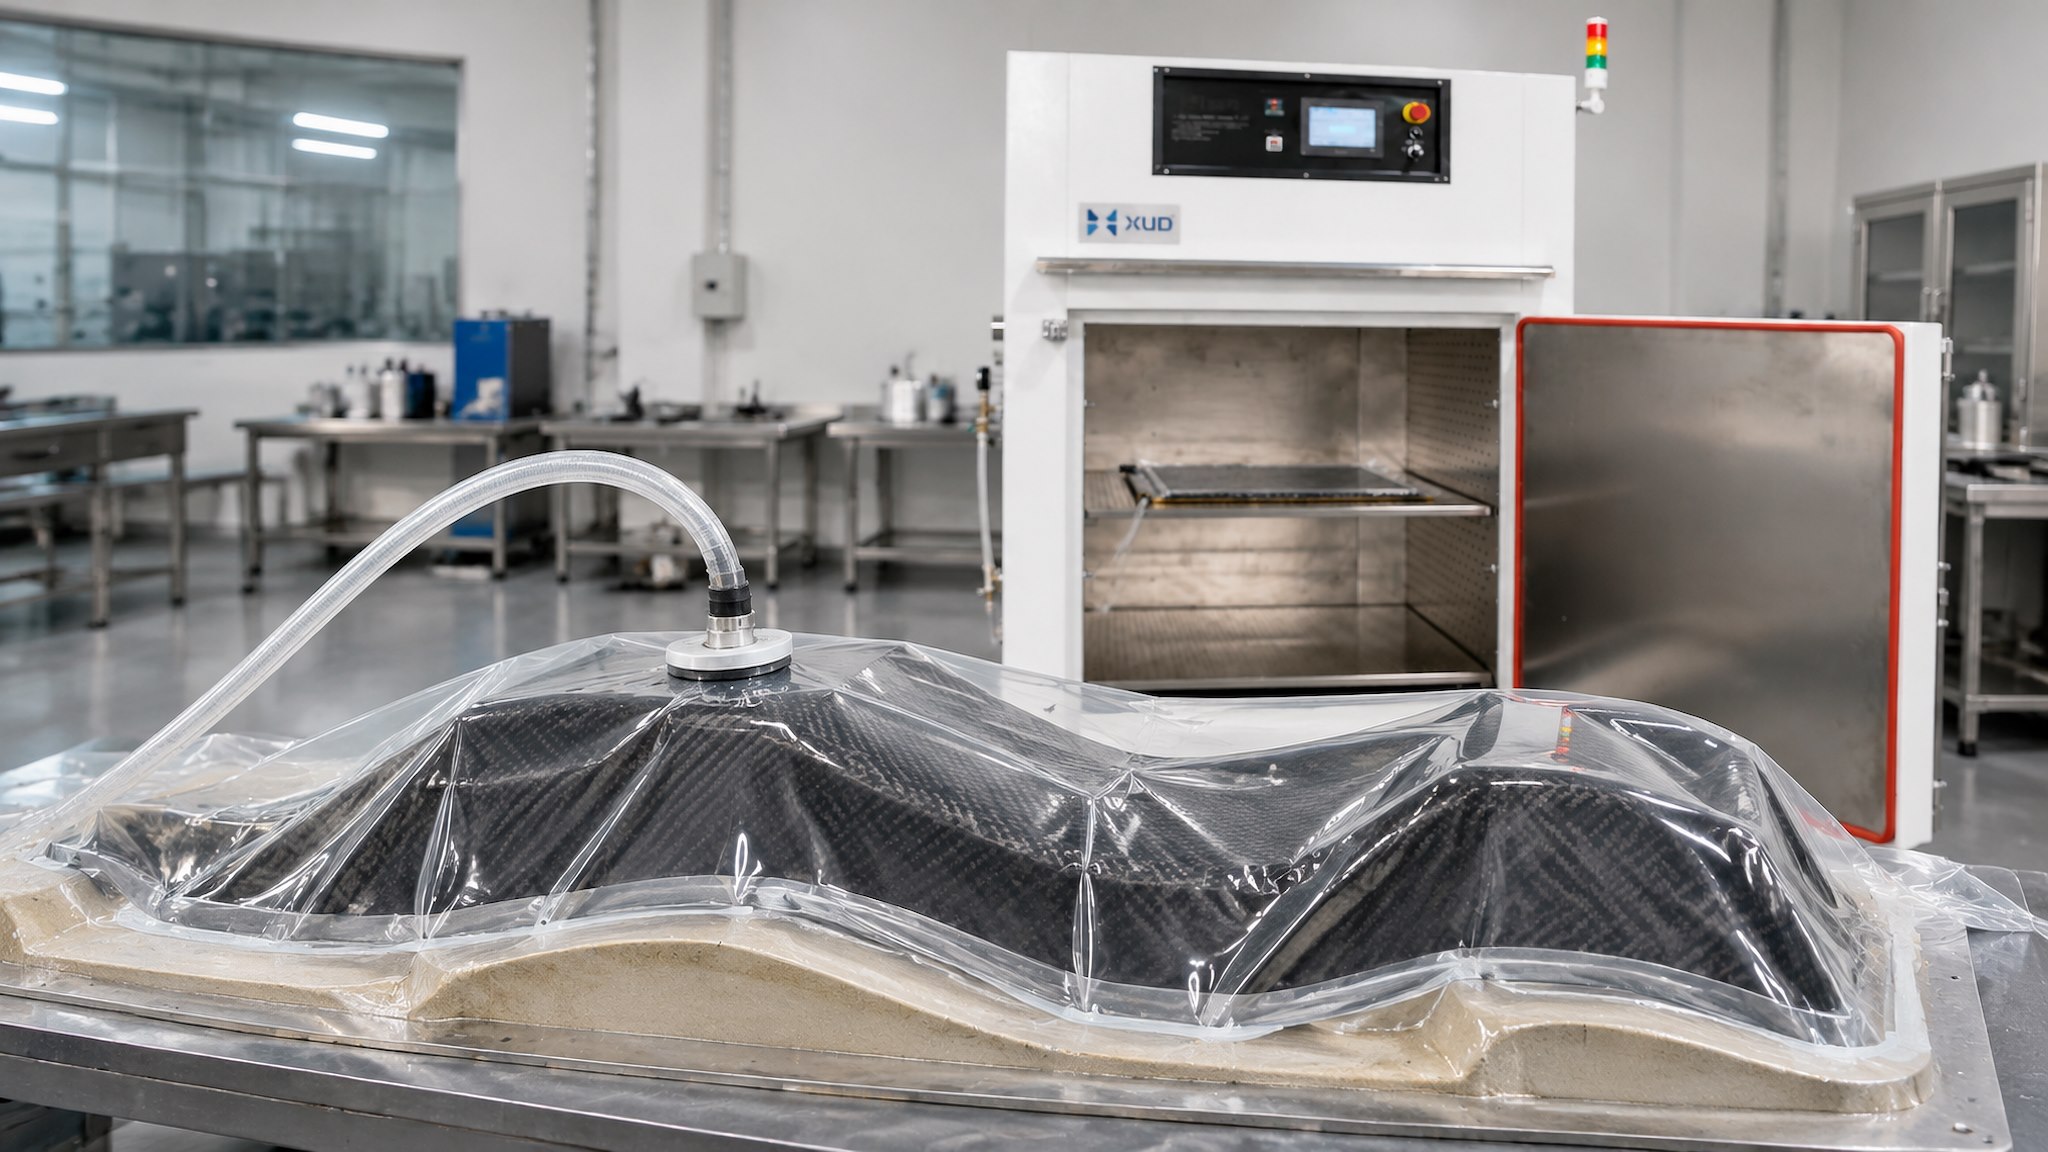
انتبه للجسر
يحدث التجسير عندما لا يتوافق كيس التفريغ بشكل كامل مع الزاوية أو القسم الغائر. بدلًا من اتباع السطح، قد يمتد الكيس عبر المنطقة ويترك مساحة غير مدعومة تحته.
وهذا يمكن أن يمنع اختلاف الضغط المقصود من العمل بشكل موحد على الصفائح وقد يساهم في حدوث عيوب محلية.
التخطيط لترتيب التعبئة
قبل إغلاق الكيس، راجع الشكل الهندسي وحدد المناطق التي قد تؤدي فيها الطيات أو نصف القطر الضيق أو التغيرات في اتجاه السطح إلى حدوث مشكلات.
- اسمح بمادة فيلم الكيس المناسبة لخطوط الجزء.
- فحص الزوايا والأقسام راحة للجسور.
- حافظ على استمرارية مسارات التفريغ وفقًا لتصميم التعبئة المعتمد.
- تحقق من استمرارية الشريط المانع للتسرب حول محيط الأدوات.
- تحقق من سلامة الفراغ قبل بدء دورة التسخين.
يجب أيضًا أن تكون المواد الاستهلاكية الخاصة بالتعبئة المفرغة من الهواء متوافقة مع درجة حرارة المعالجة ونظام الراتنج. يجب اختيار أفلام الكيس وشريط منع التسرب ومواد التنفس والخراطيم وفقًا لمواصفاتها الفنية.
للحصول على شرح تفصيلي لمواد التعبئة وفحص التسرب، اقرأالجزء 02: عملية التعبئة الفراغية للألواح المركبة من ألياف الكربون.
5. تدفق الهواء وتوزيع الحرارة حول الأجزاء المعقدة
يساعد دوران الهواء الساخن على توزيع الحرارة داخل فرن المعالجة الصناعي. ومع ذلك، فإن شكل وموضع الحمل يمكن أن يؤثر على ظروف تدفق الهواء المحلي.
قد يؤدي وجود قالب كبير أو مكون عميق أو عدة أجزاء مرتبة بشكل وثيق إلى إعاقة تدفق الهواء أو إعادة توجيهه. ولهذا السبب يجب تقييم الغرفة باستخدام قطعة العمل الفعلية وترتيب الأدوات.
تجنب التعامل مع ظروف الغرفة الفارغة باعتبارها القصة بأكملها
لا يمثل اختبار الفرن الفارغ بالضرورة الظروف الحرارية لدفعة الإنتاج المحملة بالكامل. تشغل القوالب وتركيبات الدعم وقطع العمل مساحة وتؤثر على بيئة التدفئة.
عند مناقشة تصميم الفرن، قم بتزويد الشركة المصنعة بالصور والرسومات ومعلومات التحميل. وهذا يسمح بأخذ أبعاد الغرفة وترتيب الدوران وتخطيط التحميل في الاعتبار معًا.
بالنسبة للإنتاج المتكرر، من المفيد تحديد ترتيب تحميل متسق بحيث يتم وضع الأجزاء بطريقة قابلة للتكرار من دفعة إلى أخرى.
6. التأخر الحراري والمقاطع السميكة
قد تحتوي أجزاء ألياف الكربون المعقدة على أقسام ذات سماكات وظروف أدوات مختلفة. لا تستجيب هذه المناطق دائمًا للتدفئة بنفس المعدل.
قد تستغرق المقاطع الخشبية السميكة والأدوات الثقيلة وقتًا أطول لتقترب من درجة حرارة الغرفة المحيطة. يوصف هذا عادةً بالتأخر الحراري.
إذا تم تقييم دورة المعالجة فقط من خلال قراءة غرفة وحدة التحكم، فقد يتم التغاضي عن الاستجابة الحرارية الفعلية لقطعة العمل.
ما الذي يجب على الشركات المصنعة مراعاته؟
- تحديد الأقسام الأكثر سمكًا والأكثر تطلبًا للحرارة.
- ضع في اعتبارك كتلة والمادة المستخدمة في القالب أو الأدوات.
- قم بمراجعة معدل التسخين المطلوب ووقت الانتظار في المواد الصلبة الذائبة.
- ناقش ما إذا كانت هناك حاجة لقياس درجة حرارة قطعة العمل.
- التحقق من صحة العملية الحرارية باستخدام جزء تمثيلي وترتيب التحميل عند الحاجة.
لا تقم بتمديد أو تعديل دورة المعالجة لمجرد التعويض عن التأخر الحراري المشتبه به دون التحقق من صحة العملية. يجب تقييم أي تغييرات وفقًا للإجراءات المعتمدة من مورد المواد.
7. ترتيب التحميل واتساق الدفعة
حتى عندما تكون عملية المعالجة صحيحة، فإن التحميل غير المتناسق يمكن أن يجعل تكرار الإنتاج صعبًا.
قد تتطلب الأجزاء ذات الشكل المعقد دعامات مخصصة أو صوانيًا مخصصة أو اتجاهات محددة داخل الحجرة. يجب أن يمنع ترتيب التحميل الحركة غير المرغوب فيها ويوفر خلوصًا كافيًا حول قطعة العمل.
قبل الإنتاج، حدد:
- اتجاه الجزء داخل الغرفة
- مواقف الدعم والتركيب
- الخلوص بين الأجزاء وجدران الغرفة
- توجيه خرطوم الفراغ والوصول إلى الاتصال
- الحد الأقصى لعدد الأجزاء لكل دفعة
بالنسبة للإنتاج المتكرر، قم بتوثيق ترتيب التحميل واستخدم نفس التكوين الذي تم التحقق منه كلما أمكن ذلك. وهذا يساعد على تقليل تباين العملية غير الضرورية.
8. المشاكل الشائعة والفحوصات العملية
عندما يظهر أحد مكونات ألياف الكربون المعقدة عيوبًا، فقد يكون السبب مرتبطًا بمعالجة المواد أو الأدوات أو التعبئة المفرغة من الهواء أو التسخين أو عدة عوامل معًا.
| المشكلة الملحوظة | العوامل المحتملة للتحقق |
|---|---|
| التجاعيد حول الزوايا | وضع الرقائق ومطابقة المواد وترتيب التعبئة المحلية |
| التجسير في المناطق المجوفة | بدل فيلم الأكياس والهندسة وتركيب الأكياس المفرغة |
| فقدان الفراغ | شريط مانع للتسرب، وأغشية الأكياس، والتجهيزات، والخراطيم، ووصلات التفريغ |
| نتائج علاج غير متساوية | التأخر الحراري وترتيب التحميل وكتلة الأدوات والتحكم في العملية |
| تشويه الجزء | دعم الأدوات وسلوك المواد وإجراءات التبريد |
يعد هذا الجدول نقطة بداية لاستكشاف الأخطاء وإصلاحها وليس تشخيصًا نهائيًا. يجب تأكيد السبب الفعلي من خلال سجلات العملية ومواصفات المواد وفحص المكون المعيب.
9. اختيار فرن صناعي للأجزاء ذات الأشكال المعقدة
يجب اختيار فرن معالجة ألياف الكربون الصناعي وفقًا لتجميع الإنتاج الكامل بدلاً من أبعاد المكونات وحدها.
تشمل الاعتبارات المهمة المتعلقة بالمعدات ما يلي:
- نطاق درجة الحرارة:يجب أن يغطي نطاق التشغيل دورة معالجة المواد المعتمدة.
- نظام التدفئة:يمكن للتدفئة الكهربائية ودوران الهواء الساخن توفير بيئة تدفئة يمكن التحكم فيها.
- أبعاد الغرفة:يجب أن تستوعب الغرفة المكونات والعفن ومواد التعبئة ومساحة التحميل.
- اتصالات الفراغ:يمكن توصيل منافذ التفريغ الداخلية بمضخة تفريغ خارجية لعمليات تعبئة التفريغ المتوافقة.
- هيكل التحميل:قد تكون هناك حاجة إلى أرفف أو صواني أو دعامات أو ترتيبات مخصصة لأشكال الأجزاء المختلفة.
- متطلبات التحكم:يجب تحديد برمجة درجة الحرارة وأي وظائف مراقبة إضافية قبل الطلب.
ومن المهم بنفس القدر فهم الفرق بين الفرن الصناعي والأوتوكلاف. يوفر الفرن تسخينًا يمكن التحكم فيه، بينما يمكن للأوتوكلاف أيضًا أن يطبق ضغطًا خارجيًا يمكن التحكم فيه. لا يحل الفرن القياسي المزود بمنافذ التفريغ محل الأوتوكلاف عندما تتطلب عملية المواد ضغطًا إيجابيًا.
يقرأالجزء 03: فرن المعالجة المركب مقابل الأوتوكلافلإجراء مقارنة أكثر تفصيلاً للمعدات.
فرن معالجة ألياف الكربون المخصص من Xinyuanda
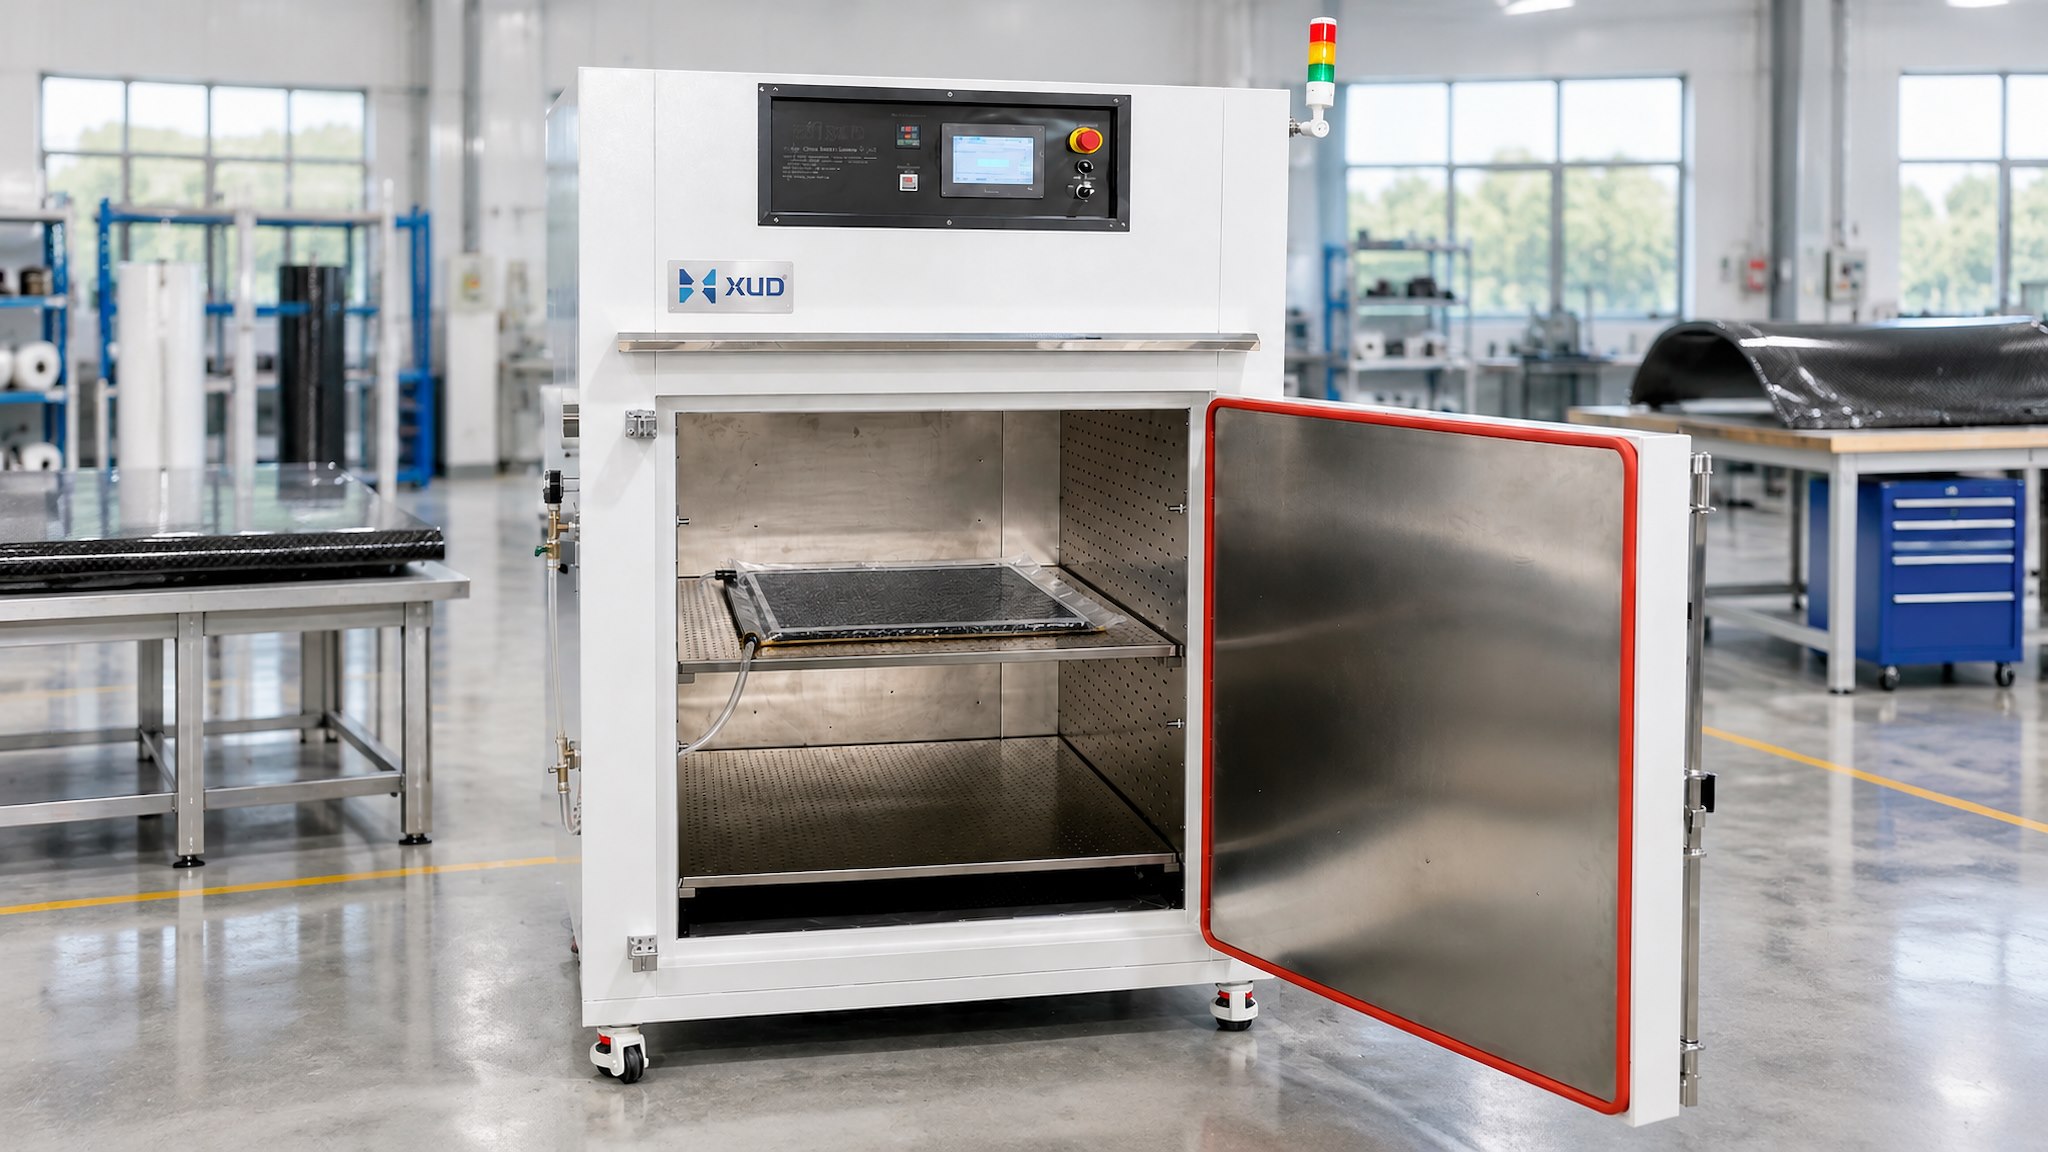
توفر Xinyuanda أفران معالجة ألياف الكربون الصناعية مع التسخين الكهربائي، دوران الهواء الساخن ومنافذ التفريغ الداخلية لتوصيل مضخة التفريغ الخارجية.
الحد الأقصى لدرجة حرارة التشغيل هي 250 درجة مئوية. يمكن تخصيص أبعاد الغرفة والتخطيط الداخلي ومواضع منافذ التفريغ وفقًا للألواح المسطحة والأجزاء المركبة ذات الشكل المعقد ومتطلبات الإنتاج.
لا يتم تضمين مضخة التفريغ الخارجية كمعدات قياسية ما لم يتم تحديدها في عرض الأسعار. يجب أن تتبع درجة الحرارة المطلوبة ومعدل التسخين ووقت الاحتفاظ وظروف الفراغ العملية المعتمدة من مورد المواد.
شاهد فرن معالجة ألياف الكربون Xinyuanda ←
10. الأسئلة المتداولة
Q1: هل يمكن للفرن الصناعي معالجة أجزاء ألياف الكربون ذات الشكل المعقد؟
نعم، عندما تكون المادة متوافقة مع المعالجة بالفرن وغرفة المعدات، فإن دعم الأدوات وترتيب الفراغ والعملية الحرارية تلبي متطلبات الإنتاج.
س2: لماذا يكون التعبئة بالتفريغ أكثر صعوبة بالنسبة للأجزاء ذات الشكل المعقد؟
يمكن للمنحنيات والزوايا الضيقة والمناطق الغائرة أن تجعل من الصعب على فيلم الكيس أن يتوافق مع الأدوات. يجب فحص التجسير والتجاعيد والتسرب المحلي قبل التسخين.
س 3: هل تتطلب الأجزاء المعقدة فرن معالجة أكبر؟
ليس دائما. يجب أن يعتمد حجم الغرفة على التجميع الكامل، بما في ذلك المكون والقالب وتركيبات الدعم ووصلات الفراغ ومساحة التحميل.
س 4: هل يضمن دوران الهواء الساخن معالجة موحدة؟
يساعد دوران الهواء الساخن على توزيع الحرارة داخل الحجرة، لكن درجة حرارة قطعة العمل الفعلية تعتمد أيضًا على هندسة الأجزاء وكتلة الأدوات وظروف التحميل ودورة العملية المعتمدة. قد يكون التحقق ضروريًا للتطبيقات الصعبة.
س5: هل يمكن لشركة Xinyuanda تخصيص فرن لمكونات ألياف الكربون المعقدة؟
نعم. يمكن تخصيص أبعاد الغرفة وترتيبات التحميل الداخلية ومواضع منافذ التفريغ وفقًا لأبعاد قطعة العمل ومتطلبات الإنتاج.
متابعة القراءة: دليل معالجة ألياف الكربون
استكشاف السلسلة الكاملة:
- الجزء 01 – كيفية معالجة التقوية المسبقة لألياف الكربون في فرن صناعي
- الجزء 02 – عملية التعبئة الفراغية للألواح المركبة من ألياف الكربون
- الجزء 03 - فرن المعالجة المركب مقابل الأوتوكلاف
- الجزء 04 – ما الذي تبحث عنه عند شراء فرن معالجة ألياف الكربون
- الجزء 05 - كيفية معالجة الأجزاء المركبة من ألياف الكربون ذات الشكل المعقد
- الجزء 06 – كيفية اختيار فرن المعالجة للألواح المركبة
هل تحتاج إلى فرن معالجة للأجزاء المعقدة من ألياف الكربون؟
شارك رسومات المكونات والأبعاد ومواصفات المواد ومتطلبات المعالجة مع فريقنا. يمكننا مناقشة هيكل الفرن المخصص وترتيب التحميل لعملية الإنتاج الخاصة بك.
واتساب:+86 18998007076
بريد إلكتروني:Annalan@xudoven.com
ما الذي تبحث عنه عند شراء فرن معالجة ألياف الكربون
مقالات لها صلة