Comment durcir des pièces composites en fibre de carbone de forme complexe
Comment durcir des pièces composites en fibre de carbone de forme complexe
Support d'outillage, ensachage sous vide, distribution de chaleur et cohérence des processus
Les composants composites en fibre de carbone ne sont pas toujours des panneaux plats. Dans de nombreuses applications de fabrication, les pièces comprennent des surfaces courbes, des évidements profonds, des bords inclinés, des nervures, des coins et des épaisseurs de paroi variables.
Ces géométries créent des défis supplémentaires lors du drapage, de l'ensachage sous vide et du durcissement thermique. Un processus qui fonctionne bien pour un écran plat peut ne pas produire le même résultat sur un composant tridimensionnel.
Le principal défi n’est pas simplement d’atteindre la température requise du four. Le matériau, le moule, la disposition des sacs, la structure de support et les conditions de chauffage doivent fonctionner ensemble tout au long du cycle de durcissement.
Ce guide examine les problèmes courants associés aux pièces composites de forme complexe et explique ce que les fabricants doivent prendre en compte lors de la préparation d'un processus de durcissement au four.
Dans ce guide
- Pourquoi une géométrie complexe rend le durcissement plus difficile
- Support pour moules et outillages
- Défis de layup autour des courbes et des coins
- Ensachage sous vide pour formes complexes
- Débit d'air et répartition de la chaleur
- Décalage thermique et sections épaisses
- Disposition de chargement et cohérence des lots
- Problèmes courants et vérifications pratiques
- Sélection d'un four pour les pièces complexes
- Foire aux questions
1. Pourquoi une géométrie complexe rend le durcissement plus difficile
Un panneau composite plat présente généralement une surface et un agencement d'outillage relativement simples. Un composant de forme complexe peut contenir plusieurs éléments géométriques différents dans une seule pièce.
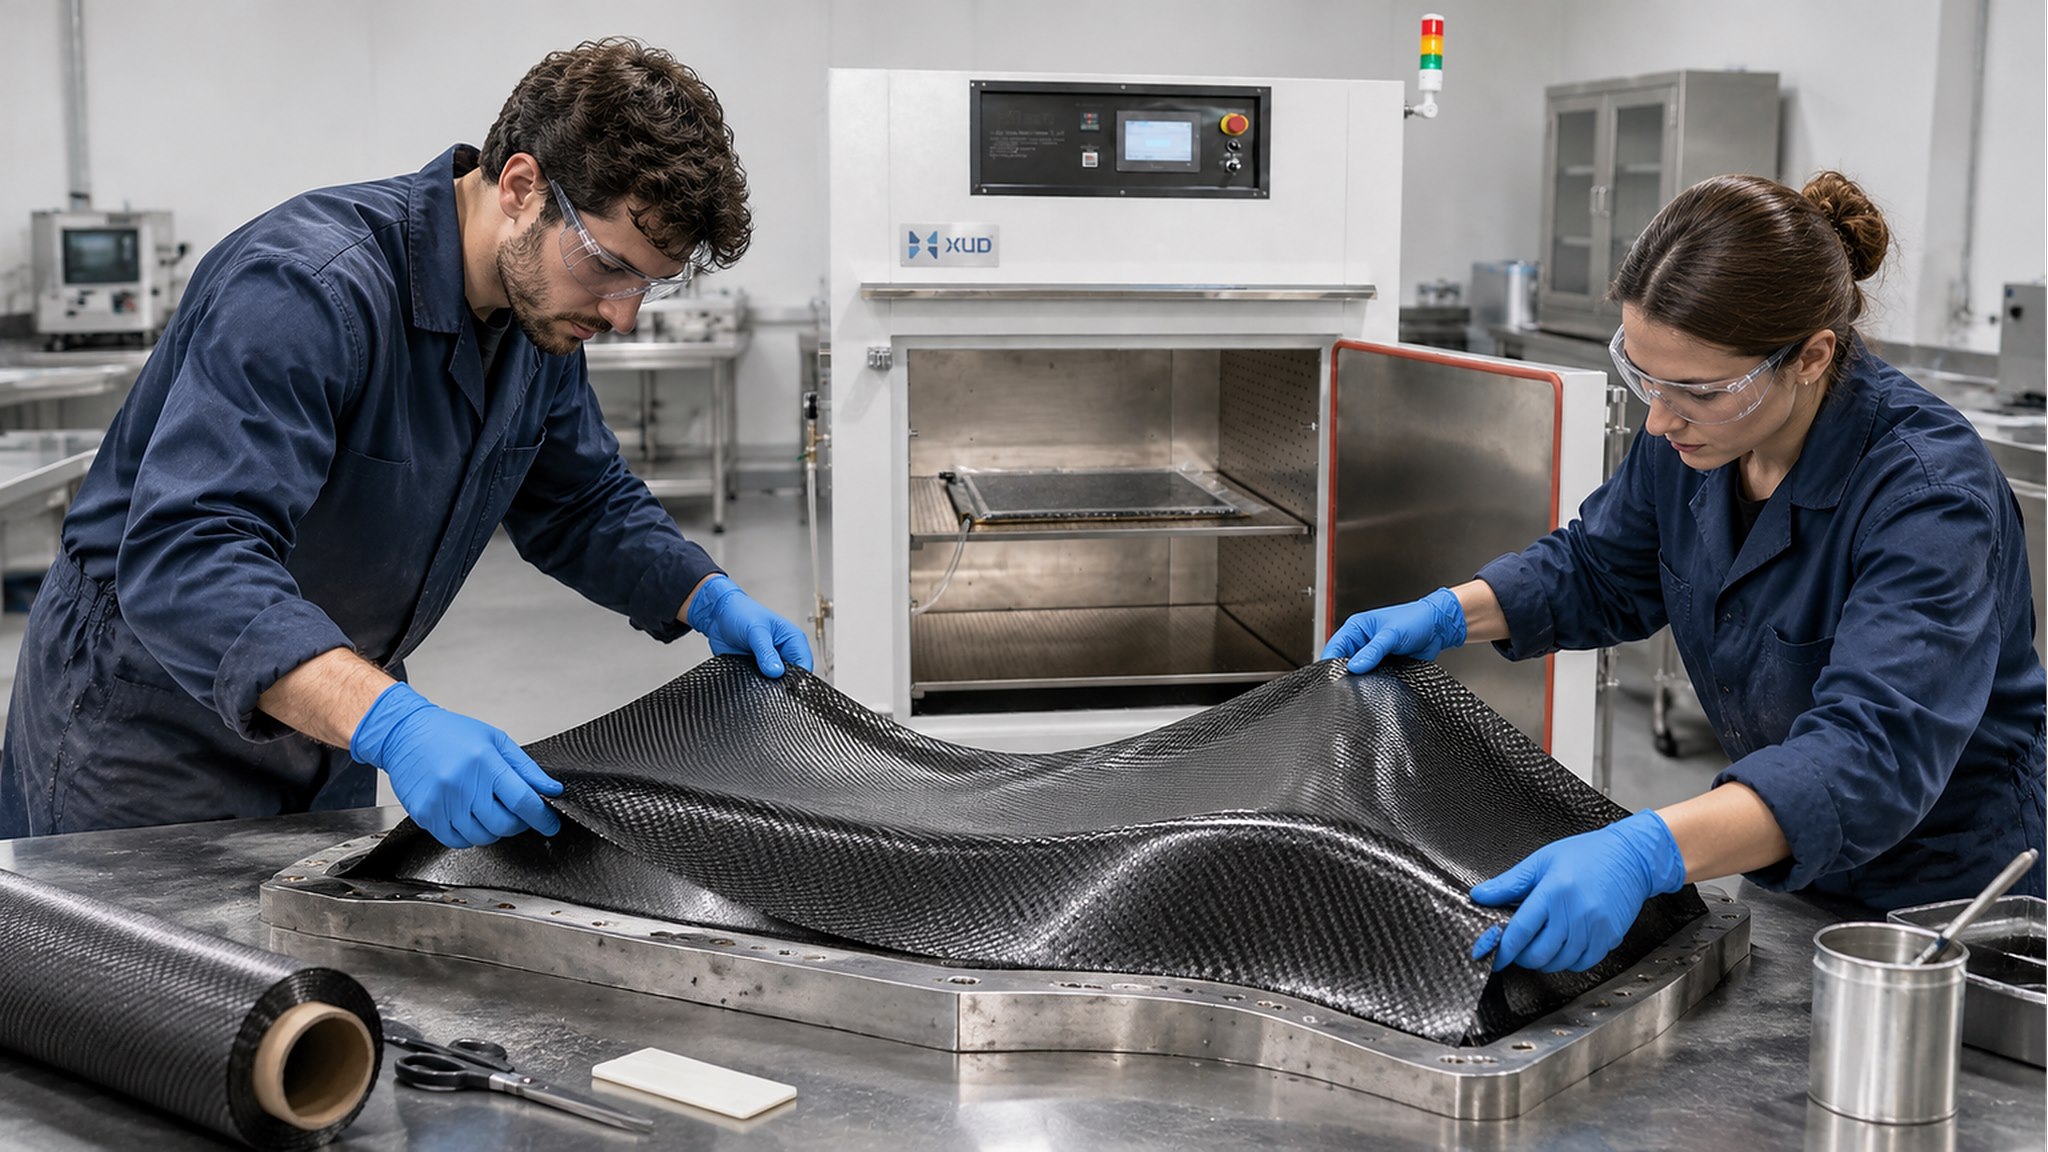
Par exemple, un composant moulé en fibre de carbone peut comprendre :
- Surfaces extérieures incurvées et rayons serrés
- Coins profonds ou zones en retrait
- Nervures surélevées et sections de renfort
- Modifications de l'épaisseur du stratifié
- Différentes orientations de surface
Ces caractéristiques affectent la façon dont le préimprégné est placé, la façon dont le sac sous vide s'adapte au moule et la façon dont la pièce réagit au chauffage.
Un moyen utile d’évaluer un composant complexe consiste à diviser le processus en trois questions :
- Le matériel peut-il être placé correctement ?Le stratifié doit épouser la forme prévue sans plis inacceptables, sans pontage ou déformation des fibres.
- Le sac sous vide peut-il être conforme à l'outillage ?L'agencement d'ensachage doit fournir une étanchéité et des passages d'air appropriés autour de la géométrie.
- L’ensemble complet peut-il suivre le cycle thermique requis ?La pièce et l'outillage doivent recevoir des conditions de chauffage adaptées selon le procédé matière approuvé.
Pour la relation de base entre le préimprégné, la température et les conditions de durcissement, voirPartie 01 : Comment durcir un préimprégné de fibre de carbone dans un four industriel.
2. Prise en charge des moules et des outillages : le fondement de la géométrie des pièces
Le moule ou l'outillage supporte le matériau composite et définit la forme finale du composant. Pour les pièces complexes, la conception et le support des outils sont particulièrement importants car les zones non supportées peuvent bouger ou se déformer pendant la manipulation et le traitement.
Vérifiez le moule avant la superposition
Inspectez la surface de l'outillage à la recherche de contamination, de dommages, de particules étrangères et de zones susceptibles d'affecter le contact avec le matériau ou la finition de la surface.
Pour les pièces aux contours profonds ou aux caractéristiques étroites, vérifiez si l'outillage permet un accès suffisant pour le placement du matériau et l'installation du sac sous vide.
Tenir compte de la masse de l'outillage et du comportement thermique
Le moule fait partie de l'ensemble chauffé. Son matériau, son épaisseur et sa masse peuvent influencer la rapidité avec laquelle l'installation complète répond au cycle de chauffage du four.
Un moule lourd peut réagir plus lentement qu’un stratifié mince. Par conséquent, la température de la chambre affichée par le contrôleur du four ne doit pas être automatiquement traitée comme la température réelle de chaque point de l'assemblage composite.
Pour les processus critiques, discutez des méthodes de mesure et de validation de température appropriées avec l'ingénieur de processus et le fournisseur d'équipement.
3. Défis de superposition autour des courbes et des coins
Une géométrie complexe peut rendre difficile le positionnement précis des plis préimprégnés. Le matériau doit suivre la surface de l'outillage tout en conservant l'orientation des fibres et la structure du stratifié prévues.
Les espaces communs nécessitant une attention supplémentaire comprennent :
- Coins étroits où le matériau peut résister à l'adaptation au moule
- Des recoins profonds où l'accès est limité
- Transitions entre surfaces planes et courbes
- Zones où l'épaisseur du stratifié change
- Bords où un excès de matière ou des rides locales peuvent se développer
Les défauts possibles incluent les plis, la distorsion des fibres, les pontages et le contact inégal du matériau. Ces problèmes peuvent survenir lors de la superposition plutôt que pendant la phase de chauffage du four.
Les fabricants doivent examiner la séquence du stratifié, les dimensions des plis, la méthode de manipulation des matériaux et la géométrie des outils avant de finaliser le processus de durcissement.
4. Ensachage sous vide pour pièces en fibre de carbone de forme complexe
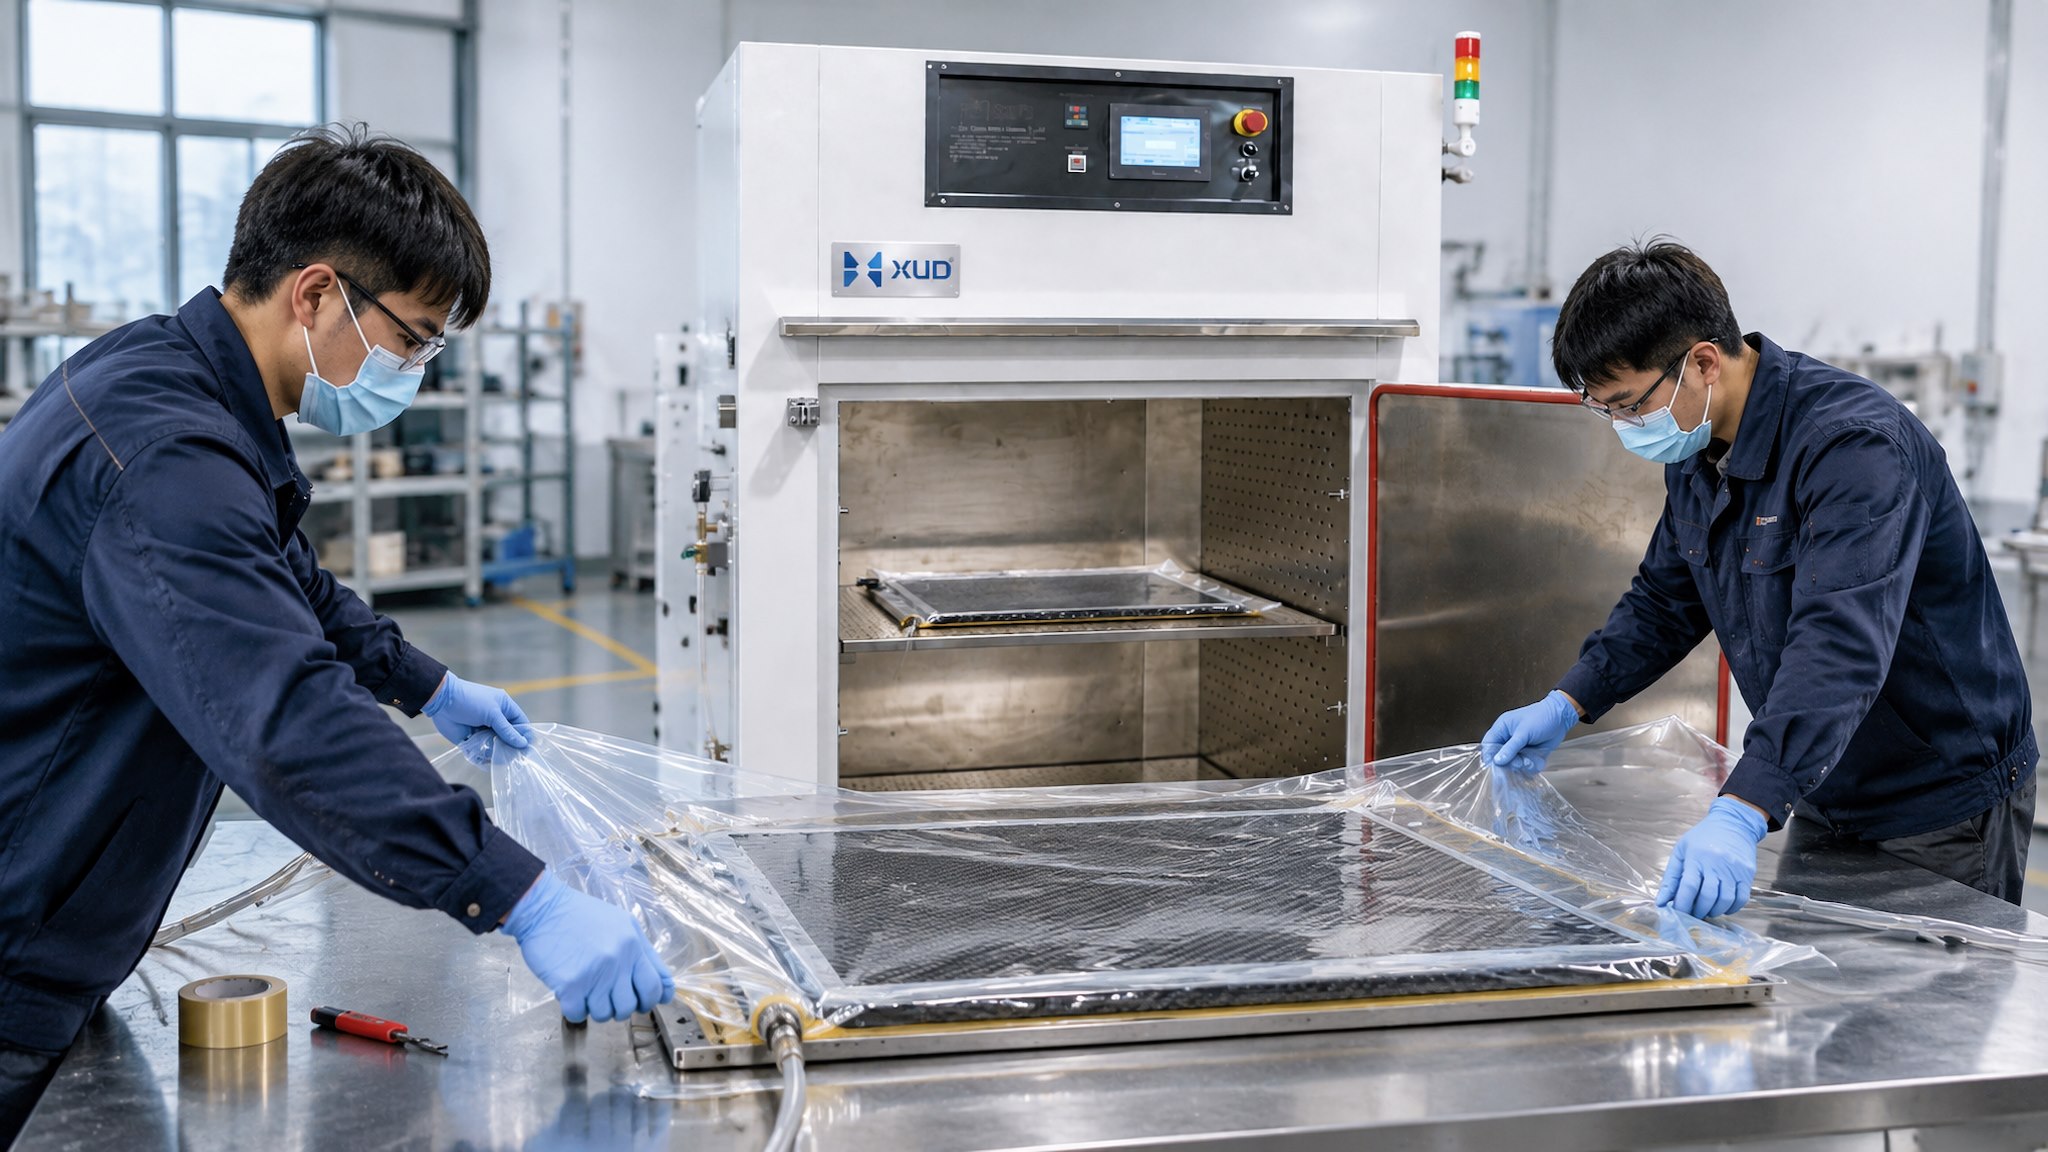
L'ensachage sous vide devient plus difficile lorsque la pièce à usiner présente des courbes profondes, des transitions nettes et des zones en retrait. Le film du sac doit être conforme à l'assemblage tout en conservant une étanchéité et un chemin de vide appropriés.
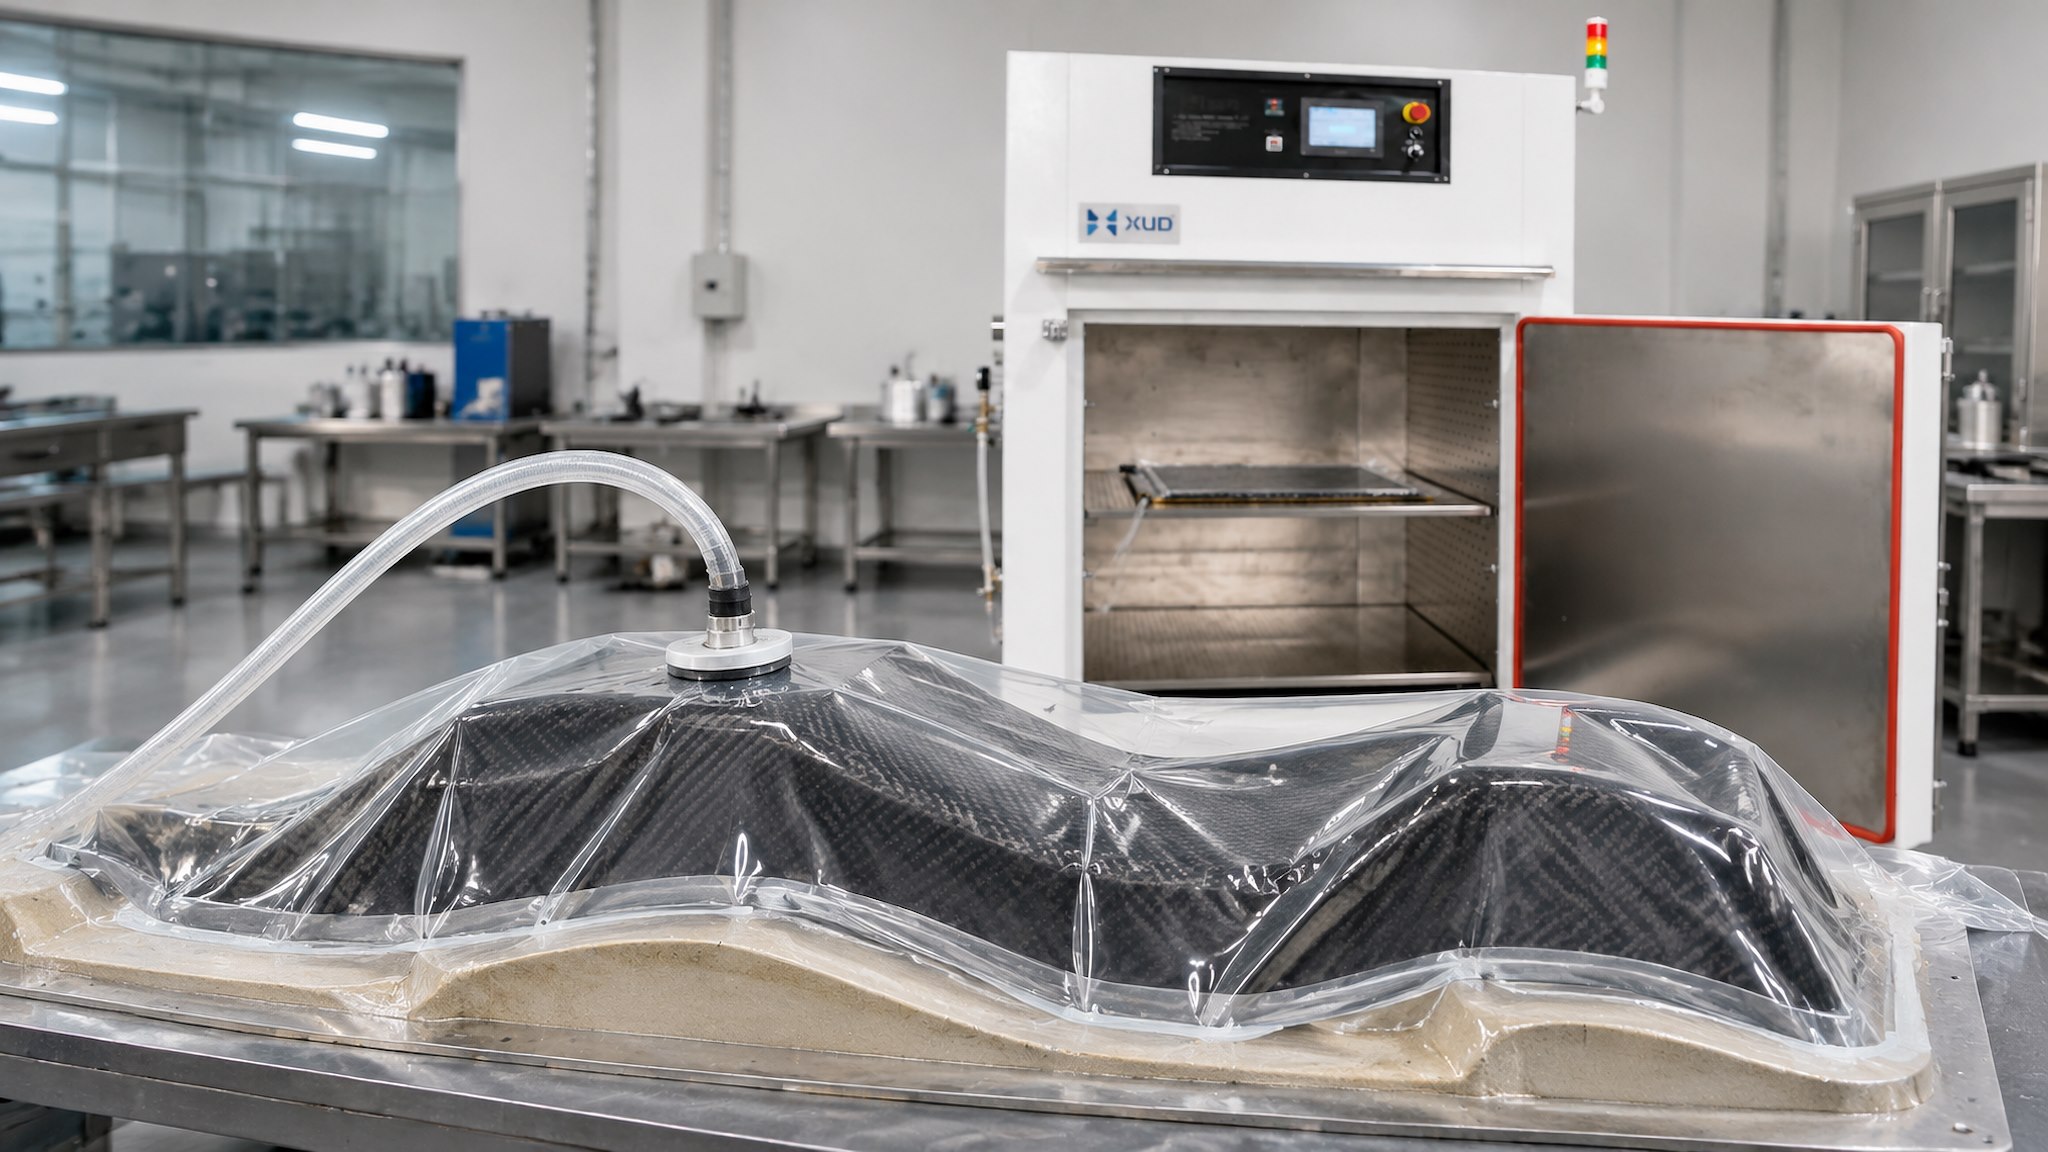
Surveillez le pontage
Un pontage se produit lorsque le sac sous vide ne s'adapte pas entièrement à un coin ou à une section en retrait. Au lieu de suivre la surface, le sac peut s'étendre sur toute la zone et laisser un espace sans support en dessous.
Cela peut empêcher la différence de pression prévue d’agir uniformément sur le stratifié et peut contribuer à des défauts locaux.
Planifier l'arrangement d'ensachage
Avant de sceller le sac, examinez la géométrie et identifiez les zones où les plis, les rayons serrés ou les changements de direction de la surface peuvent créer des problèmes.
- Prévoir un matériau de film de sac adapté aux contours de la pièce.
- Inspectez les coins et les sections encastrées pour déceler les ponts.
- Gardez les chemins de vide continus conformément à la conception d’ensachage approuvée.
- Vérifier la continuité du ruban d'étanchéité autour du périmètre de l'outillage.
- Vérifiez l’intégrité du vide avant de démarrer le cycle de chauffage.
Les consommables d'ensachage sous vide doivent également être compatibles avec la température de durcissement et le système de résine. Le film de sac, le ruban d'étanchéité, les matériaux de ventilation et les tuyaux doivent être sélectionnés en fonction de leurs spécifications techniques.
Pour une explication détaillée des matériaux d'ensachage et des contrôles d'étanchéité, lisezPartie 02 : Processus d'ensachage sous vide pour les panneaux composites en fibre de carbone.
5. Flux d'air et répartition de la chaleur autour des pièces complexes
La circulation de l'air chaud permet de répartir la chaleur à l'intérieur d'un four de durcissement industriel. Cependant, la forme et la position de la charge peuvent influencer les conditions locales de circulation de l'air.
Un moule de grande taille, un composant profond ou plusieurs pièces rapprochées peuvent obstruer ou rediriger le flux d’air. C'est pourquoi la chambre doit être évaluée en utilisant la disposition réelle de la pièce et de l'outillage.
Évitez de traiter les conditions de chambre vide comme l’ensemble de l’histoire
Un test en four vide ne représente pas nécessairement les conditions thermiques d’un lot de production entièrement chargé. Les moules, les supports et les pièces occupent tous de l'espace et influencent l'environnement de chauffage.
Lorsque vous discutez de la conception du four, fournissez au fabricant des photographies, des dessins et des informations sur le chargement. Cela permet de considérer ensemble les dimensions de la chambre, la disposition de la circulation et la disposition du chargement.
Pour une production répétée, il est utile de définir un agencement de chargement cohérent afin que les pièces soient positionnées de manière reproductible d'un lot à l'autre.
6. Décalage thermique et sections épaisses
Les pièces complexes en fibre de carbone peuvent contenir des sections d'épaisseurs et de conditions d'outillage différentes. Ces zones ne réagissent pas toujours au chauffage au même rythme.
Les sections de stratifié plus épaisses et les outils plus lourds peuvent mettre plus de temps à s'approcher de la température de la chambre environnante. Ceci est communément décrit comme un décalage thermique.
Si le cycle de durcissement est évalué uniquement par la lecture de la chambre du contrôleur, la réponse thermique réelle de la pièce peut être négligée.
Que devraient prendre en compte les fabricants ?
- Identifiez les sections les plus épaisses et les plus exigeantes thermiquement.
- Tenez compte de la masse et du matériau du moule ou de l'outillage.
- Vérifiez la vitesse de chauffage et le temps de maintien requis dans la fiche technique du matériau.
- Discutez si la mesure de la température de la pièce est nécessaire.
- Validez le processus thermique à l’aide d’une pièce représentative et d’un arrangement de chargement si nécessaire.
Ne prolongez pas ou ne modifiez pas le cycle de durcissement simplement pour compenser un décalage thermique suspecté sans validation du processus. Tout changement doit être évalué par rapport à la procédure approuvée par le fournisseur de matériaux.
7. Disposition de chargement et cohérence des lots
Même lorsque le processus de durcissement est correct, un chargement incohérent peut rendre la production difficile à répéter.
Les pièces de forme complexe peuvent nécessiter des supports dédiés, des plateaux personnalisés ou des orientations spécifiques à l'intérieur de la chambre. Le dispositif de chargement doit empêcher tout mouvement indésirable et fournir un espace libre suffisant autour de la pièce à usiner.
Avant la production, définissez :
- Orientation des pièces à l'intérieur de la chambre
- Positions des supports et des fixations
- Espace entre les pièces et les parois de la chambre
- Acheminement du tuyau d'aspiration et accès aux connexions
- Nombre maximum de pièces par lot
Pour une production répétée, documentez l’arrangement de chargement et utilisez la même configuration validée autant que possible. Cela permet de réduire les variations inutiles des processus.
8. Problèmes courants et vérifications pratiques
Lorsqu'un composant complexe en fibre de carbone présente des défauts, la cause peut être liée à la manipulation du matériau, à l'outillage, à l'ensachage sous vide, à la chaleur ou à plusieurs facteurs réunis.
| Problème observé | Facteurs possibles à vérifier |
|---|---|
| Rides dans les coins | Placement des plis, conformité des matériaux et disposition locale de l'ensachage |
| Pontage dans les zones en retrait | Tolérance de film de sac, géométrie et installation de sac sous vide |
| Perte de vide | Ruban d'étanchéité, film de sac, raccords, tuyaux et raccords de vide |
| Résultats de durcissement inégaux | Décalage thermique, disposition de chargement, masse d'outillage et contrôle du processus |
| Distorsion de la pièce | Support outillage, comportement des matériaux et procédure de refroidissement |
Ce tableau est un point de départ pour le dépannage plutôt qu'un diagnostic définitif. La cause réelle doit être confirmée par les enregistrements du processus, les spécifications des matériaux et l'inspection du composant défectueux.
9. Sélection d'un four industriel pour les pièces de forme complexe
Un four industriel de durcissement de fibre de carbone doit être sélectionné en fonction de l'ensemble de production complet plutôt que des seules dimensions des composants.
Les considérations importantes en matière d’équipement comprennent :
- Plage de température :La plage de fonctionnement doit couvrir le cycle de durcissement du matériau approuvé.
- Système de chauffage :Le chauffage électrique et la circulation de l'air chaud peuvent fournir un environnement de chauffage contrôlé.
- Dimensions de la chambre :La chambre doit accueillir le composant, le moule, les matériaux d'ensachage et l'espace de chargement.
- Connexions sous vide :Les ports de vide internes peuvent se connecter à une pompe à vide externe pour des processus d'ensachage sous vide compatibles.
- Structure de chargement :Des étagères, des plateaux, des supports ou des agencements personnalisés peuvent être nécessaires pour différentes formes de pièces.
- Exigences de contrôle :La programmation de la température et toutes les fonctions de surveillance supplémentaires doivent être spécifiées avant de commander.
Il est tout aussi important de comprendre la différence entre un four industriel et un autoclave. Un four fournit un chauffage contrôlé, tandis qu'un autoclave peut en outre appliquer une pression externe contrôlée. Un four standard doté d'orifices de vide ne remplace pas un autoclave lorsque le traitement des matériaux nécessite une pression positive.
LirePartie 03 : Four de polymérisation composite ou autoclavepour une comparaison plus détaillée des équipements.
Four de polymérisation personnalisé en fibre de carbone Xinyuanda
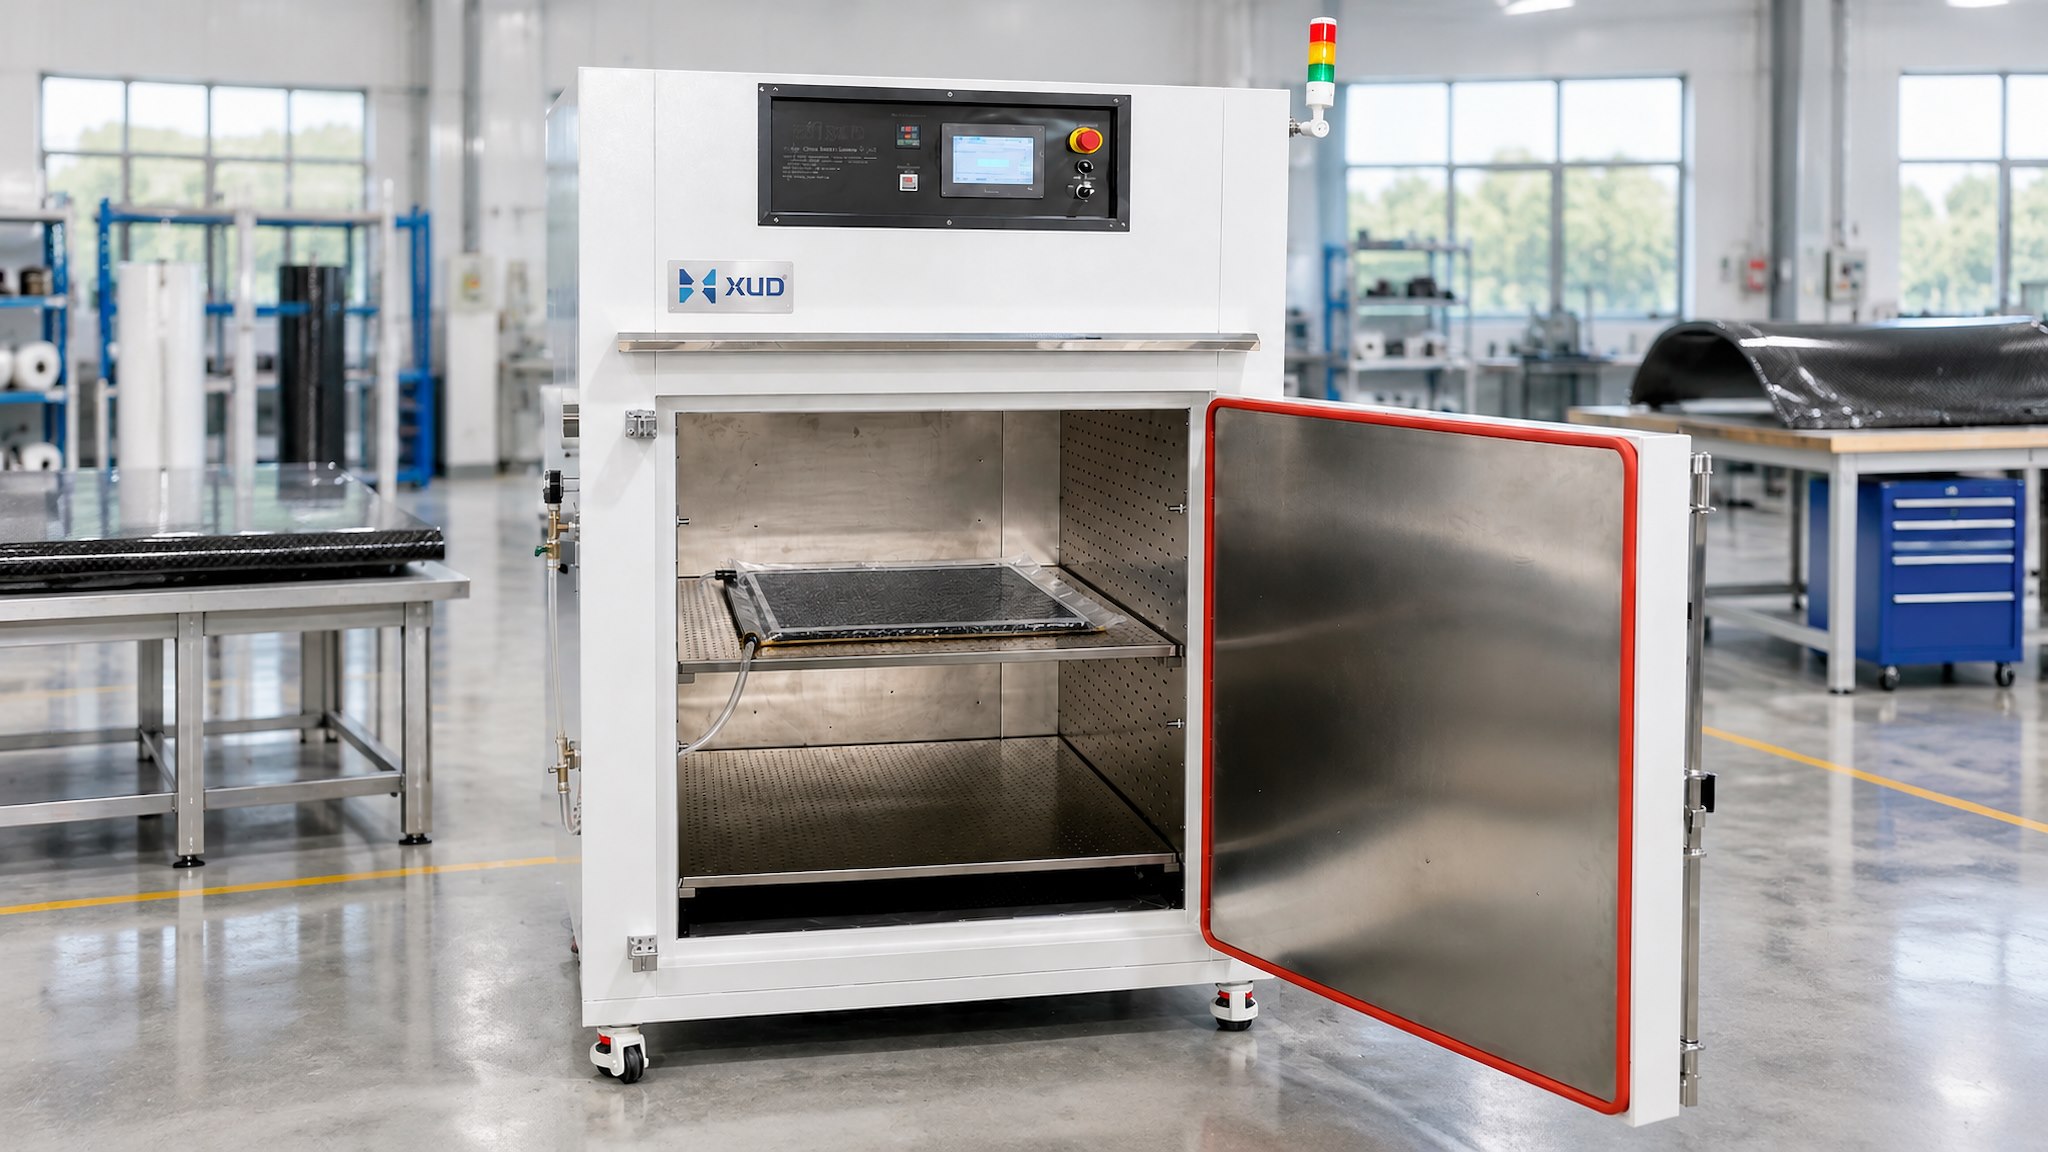
Xinyuanda fournit des fours industriels de polymérisation de fibre de carbone avec chauffage électrique, circulation d'air chaud et ports de vide internes pour la connexion d'une pompe à vide externe.
La température maximale de fonctionnement est de 250°C. Les dimensions de la chambre, la disposition interne et les positions des ports de vide peuvent être personnalisées en fonction des panneaux plats, des pièces composites de forme complexe et des exigences de production.
La pompe à vide externe n'est pas incluse en équipement standard, sauf indication contraire dans le devis. La température, la vitesse de chauffage, le temps de maintien et les conditions de vide requis doivent suivre le processus approuvé par le fournisseur de matériaux.
Voir le four de polymérisation de fibre de carbone Xinyuanda →
10. Questions fréquemment posées
Q1 : Un four industriel peut-il durcir des pièces en fibre de carbone de forme complexe ?
Oui, lorsque le matériau est compatible avec le durcissement au four et que la chambre d'équipement, le support d'outillage, l'agencement sous vide et le processus thermique répondent aux exigences de production.
Q2 : Pourquoi l’ensachage sous vide est-il plus difficile pour les pièces de forme complexe ?
Les courbes, les coins serrés et les zones en retrait peuvent rendre difficile l'adaptation du film du sac à l'outillage. Les pontages, les rides et les fuites locales doivent être vérifiés avant de chauffer.
Q3 : Les pièces complexes nécessitent-elles un four de polymérisation plus grand ?
Pas toujours. La taille de la chambre doit être basée sur l'assemblage complet, y compris le composant, le moule, les dispositifs de support, les connexions sous vide et l'espace de chargement.
Q4 : La circulation de l’air chaud garantit-elle un durcissement uniforme ?
La circulation de l'air chaud aide à répartir la chaleur à l'intérieur de la chambre, mais la température réelle de la pièce dépend également de la géométrie de la pièce, de la masse de l'outillage, des conditions de chargement et du cycle de processus approuvé. Une validation peut être nécessaire pour les applications exigeantes.
Q5 : Xinyuanda peut-il personnaliser un four pour des composants complexes en fibre de carbone ?
Oui. Les dimensions de la chambre, les dispositions de chargement internes et les positions des ports de vide peuvent être personnalisées en fonction des dimensions de la pièce et des exigences de production.
Continuer la lecture : Guide de durcissement de la fibre de carbone
Découvrez la série complète :
- Partie 01 – Comment durcir un préimprégné de fibre de carbone dans un four industriel
- Partie 02 – Processus d'ensachage sous vide pour les panneaux composites en fibre de carbone
- Partie 03 – Four de polymérisation composite vs autoclave
- Partie 04 – Que rechercher lors de l’achat d’un four de polymérisation en fibre de carbone
- Partie 05 - Comment durcir des pièces composites en fibre de carbone de forme complexe
- Partie 06 - Comment choisir un four de durcissement pour les panneaux composites
Besoin d'un four de polymérisation pour des pièces complexes en fibre de carbone ?
Partagez vos dessins de composants, vos dimensions, vos spécifications de matériaux et vos exigences de durcissement avec notre équipe. Nous pouvons discuter d’une structure de four personnalisée et d’un arrangement de chargement pour votre processus de production.
WhatsApp :+86 18998007076
E-mail:annalan@xudoven.com
Que rechercher lors de l'achat d'un four de polymérisation en fibre de carbone
Article associé