炭素繊維複合パネルの真空袋詰めプロセス
炭素繊維複合パネルの真空袋詰めプロセス
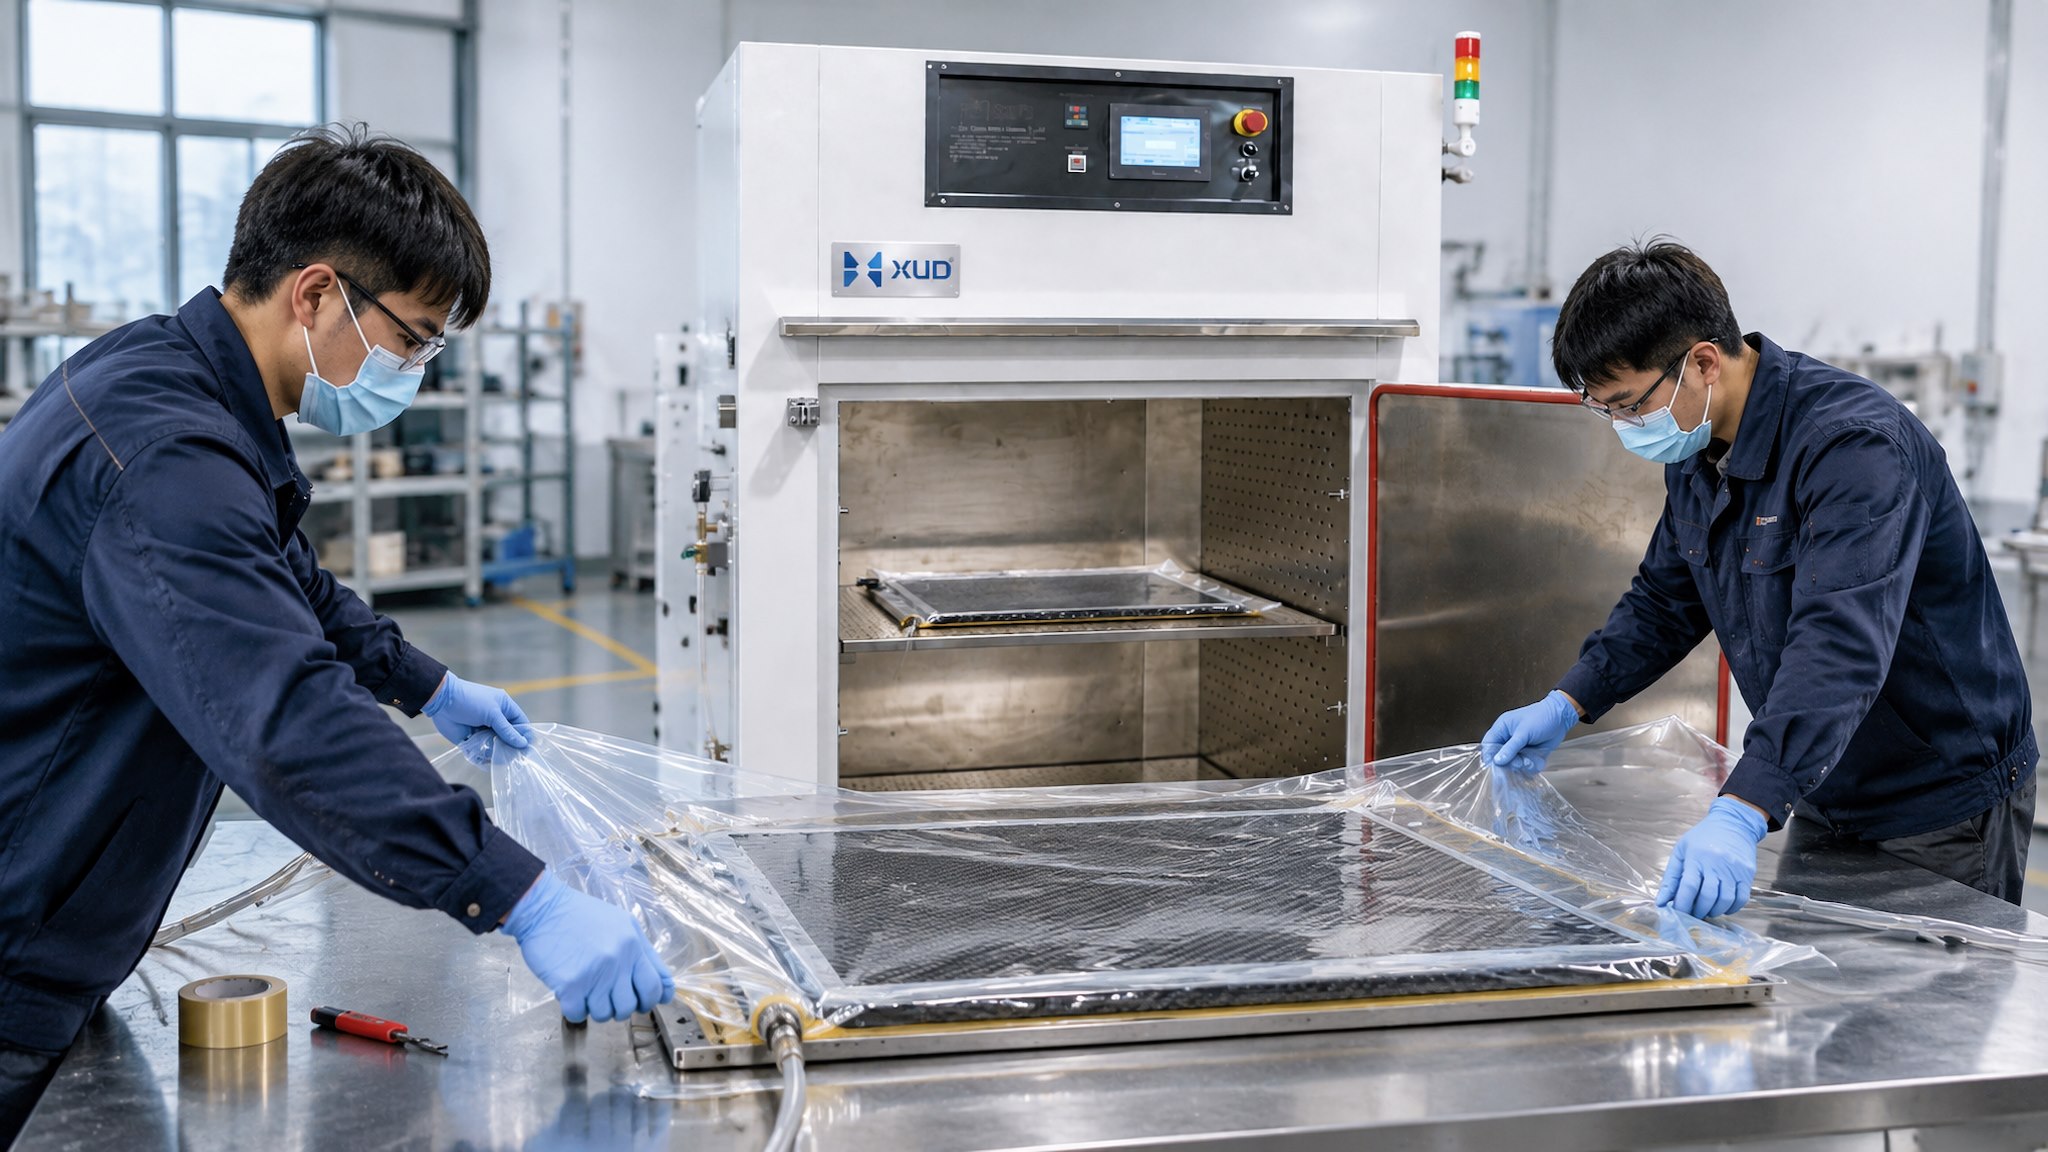
材料の袋詰め、真空接続、リークチェック、オーブン硬化
このガイドの中で
1. 炭素繊維製造における真空袋詰めとは何ですか?
真空バギングは、金型またはツーリング表面に対してカーボンファイバーレイアップを圧縮するために使用される複合製造技術です。作製した積層体を密閉した可撓性袋で覆い、ポンプに接続された真空ラインを通じて空気を除去する。
密封されたバッグ内の圧力が低下すると、バッグの内部と周囲の環境との間の圧力差により、バッグがラミネートと金型に押し付けられます。これは、プロセスが正しく設計されている場合、材料を強化し、閉じ込められた空気を除去するのに役立ちます。
炭素繊維複合パネルの場合、比較的広い面積にわたってラミネートとツーリング表面の間の接触を維持するのに役立つため、真空袋詰めが役立ちます。
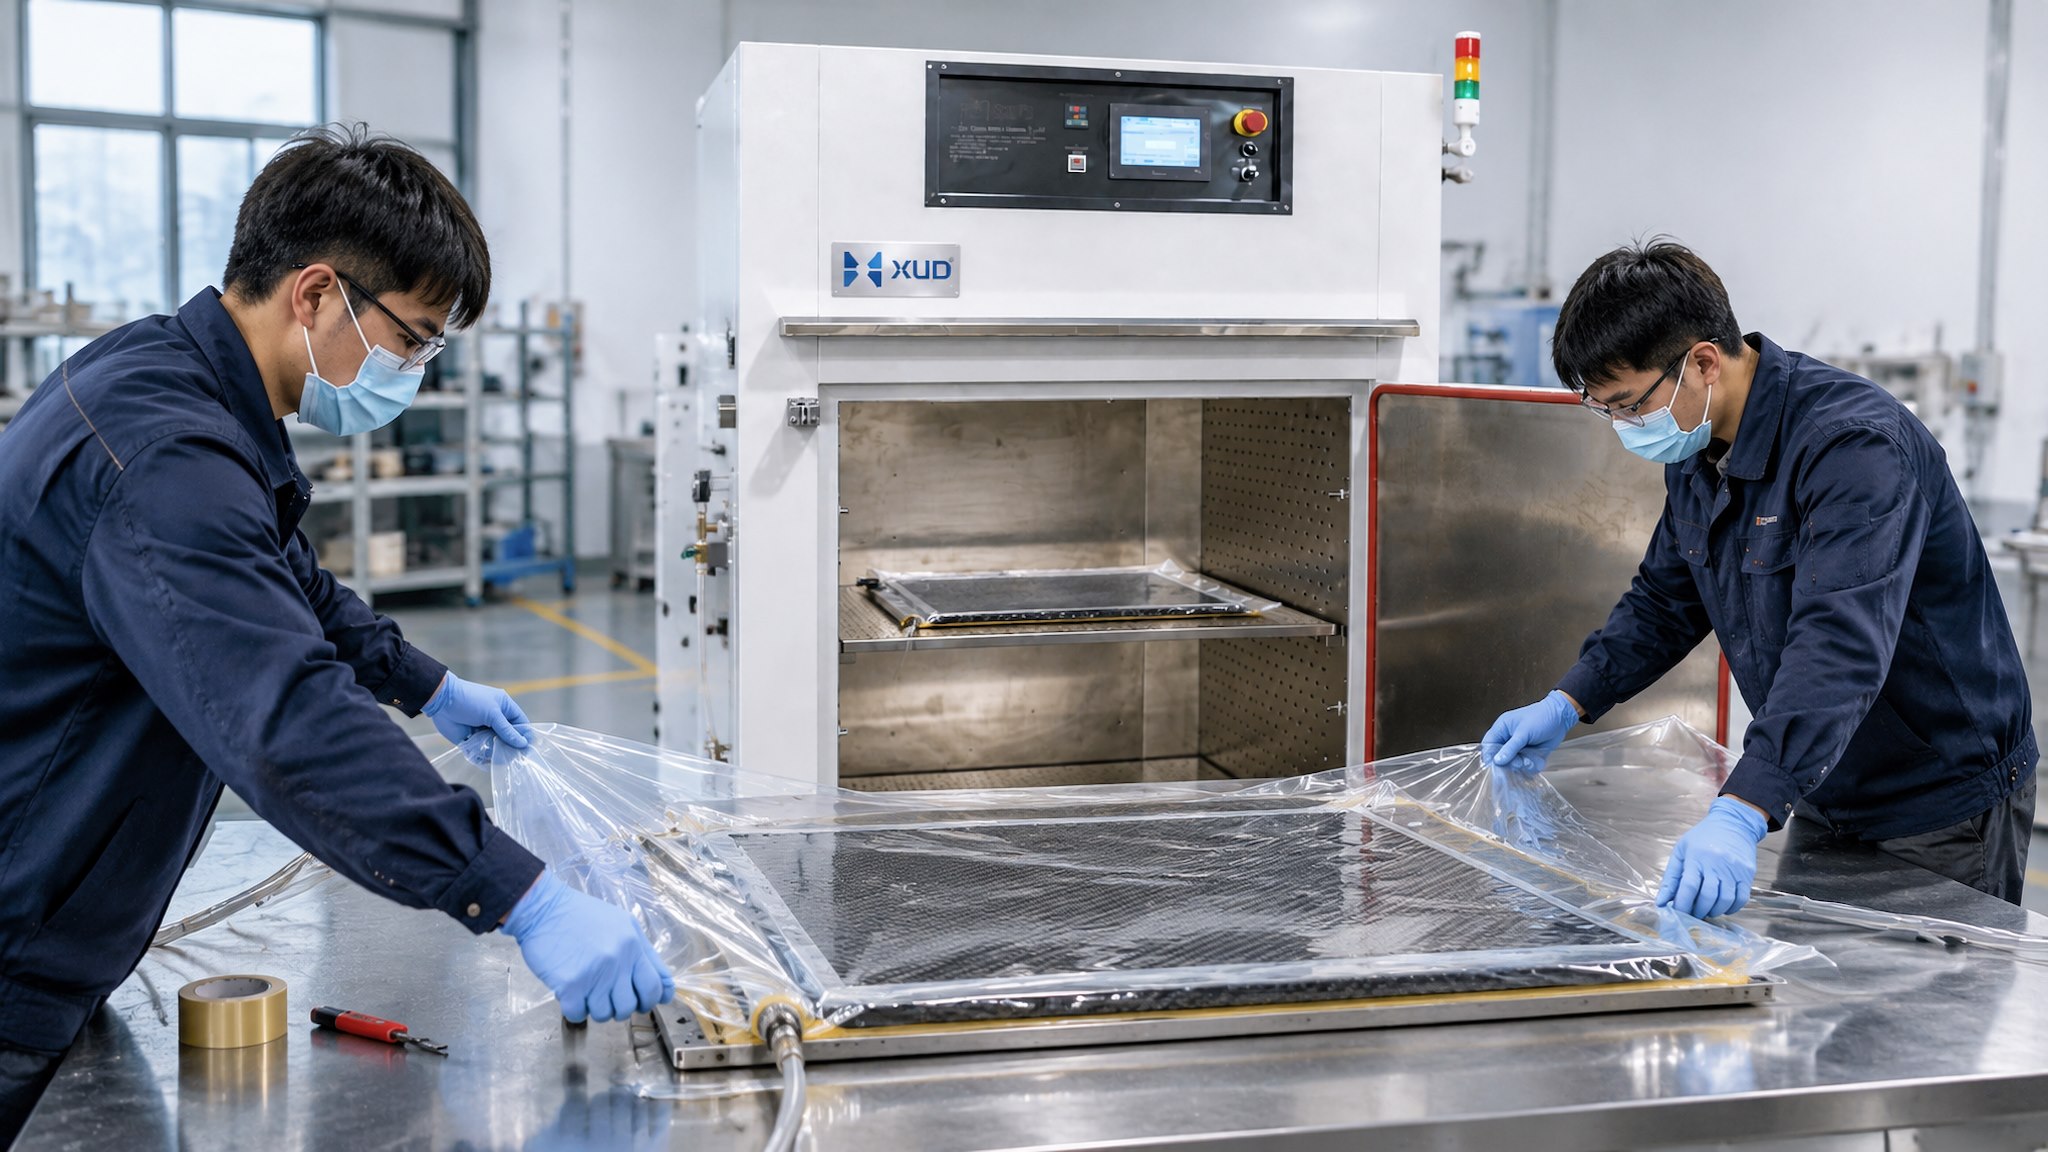
真空袋詰めは圧縮方法であり、それ自体で硬化する方法ではありません。樹脂は指定された温度と時間サイクルに従う必要があります。オーブンベースの真空袋詰めが適切かどうかは、プリプレグまたは樹脂システムによって異なります。
袋詰めが成功するかどうかは、真空ポンプが稼働しているかどうかだけではありません。袋の密閉、材料の配置、空気の経路、工具の状態、プロセスのタイミングはすべて結果に影響します。
プリプレグの硬化要件の概要については、以下を参照してください。パート 01: 工業用オーブンで炭素繊維プリプレグを硬化する方法.
2. 真空袋の材質とその機能
真空袋詰めアセンブリには通常、いくつかの材料が含まれています。それぞれに異なる機能があり、正しい組み合わせはラミネート、樹脂システム、工具、承認された製造手順によって異なります。
| 材料 | 主な機能 | 確認すべきこと |
|---|---|---|
| 真空バッグフィルム | レイアップの周囲に密閉されたエンクロージャを作成します | 温度定格と柔軟性 |
| シーラントテープ | ツールの周囲のバッグを密閉します | 接着力と温度適合性 |
| リリースフィルム | ラミネートと隣接する材料間の接触を制御します | 穿孔および樹脂リリースの要件 |
| ブリーザー素材 | 真空出口に向かう空気の通り道を提供します。 | 継続性と配置 |
| 真空ポートとホース | 袋詰めアセンブリを真空システムに接続します | 密閉性と温度の互換性 |
| 金型または工具 | 部品の形状をサポートおよび定義します | 表面状態と熱適合性 |
材料の適合性が重要な理由
袋詰めの消耗品は、実際の硬化温度と樹脂システムに適している必要があります。室温では良好に機能する材料でも、加熱するとその特性が維持されない可能性があります。
シーラントテープ、バッグフィルム、真空ホースはプロセス温度と照らし合わせてチェックする必要があります。加熱中に材料が柔らかくなったり、粘着力がなくなったり、不適になったりすると、真空システムが意図した状態を維持できなくなる可能性があります。
価格や外観だけで袋材を選ばないでください。消耗品のサプライヤーの技術仕様と互換性に関する推奨事項を確認してください。
3. 複合パネルの段階的な真空袋詰めプロセス
次のワークフローは、フラットな炭素繊維複合パネルを真空袋詰めするための一般的なリファレンスを提供します。実際のレイアップ順序と消耗品の配置は、材料サプライヤーの指示とメーカーの検証されたプロセスに従う必要があります。
金型や工具を洗浄して検査します。パネルの仕上げに影響を与える可能性のある、ほこり、異物、表面の損傷、汚れがないか確認してください。
指定された方向と積層順序に従ってプリプレグ プライを配置します。しわ、不要な重なり、異物の混入を避けてください。
指定された剥離材、通気層、その他の消耗品を取り付けます。意図した空気の通り道が意図せずに遮断されないように注意してください。
バッグフィルムをアセンブリの上に置き、互換性のあるシーラントテープを使用して周囲をシールします。パネルの形状に対して十分なバッグ材料を確保します。
袋詰めポートを真空ホースと外部ポンプに接続します。ホース、フィッティング、接続がしっかりと取り付けられているかどうかを確認してください。
承認された手順に従って真空を適用します。バッグがレイアップやツールに適合しているかどうかを観察してください。漏れ、ブリッジ、空気経路の閉塞がないか確認してください。
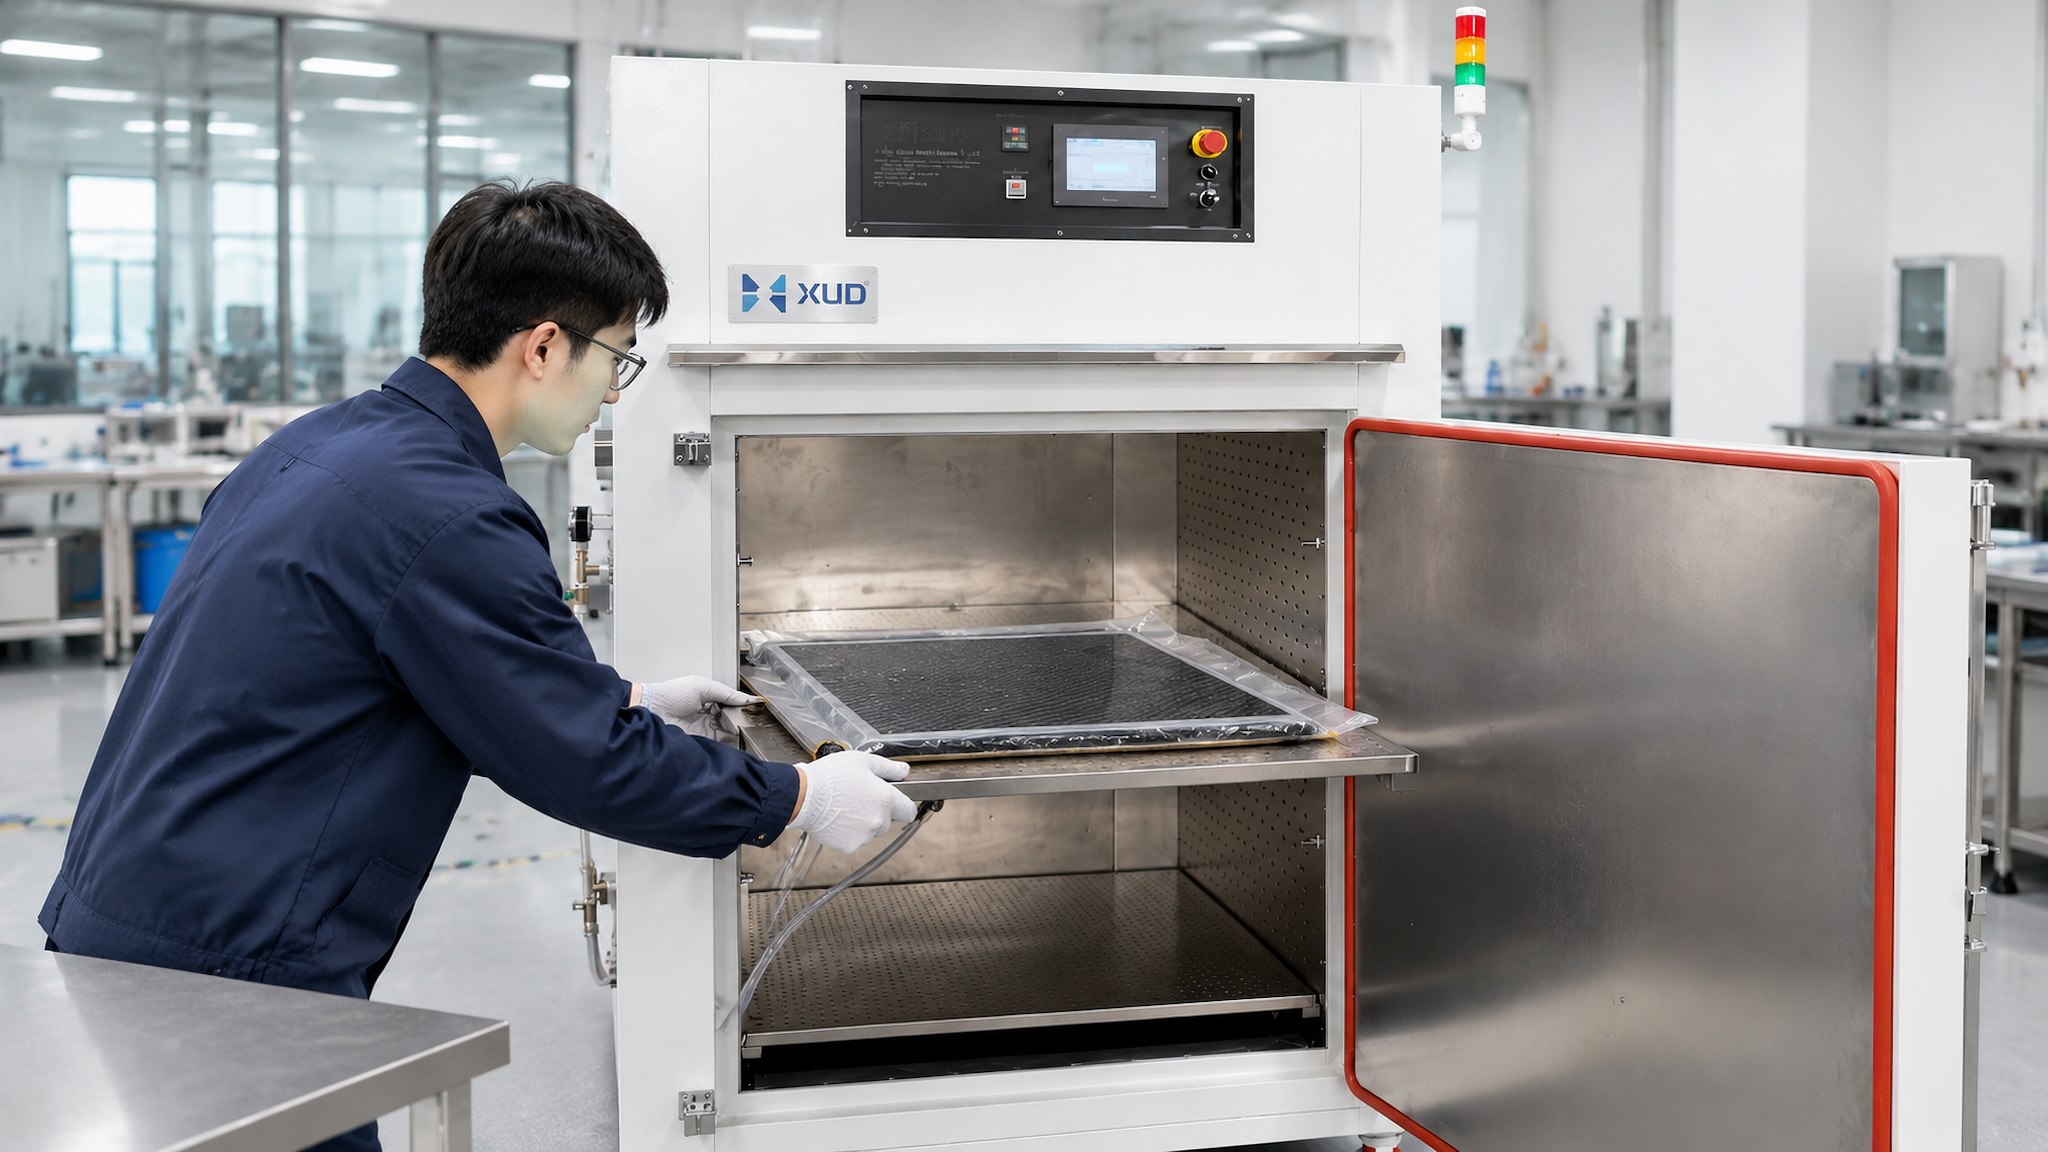
袋詰めアセンブリをチェックする前にオーブンを起動すると、欠陥の修正が困難になる可能性があります。加熱サイクルを開始する前に、必要な漏れチェックとセットアップチェックを完了してください。
4. 工業用オーブンの真空接続
真空袋に入れたパネルを工業用オーブンで硬化する必要がある場合、オーブンが必要な加熱環境を提供している間、真空システムを接続したままにする必要があります。
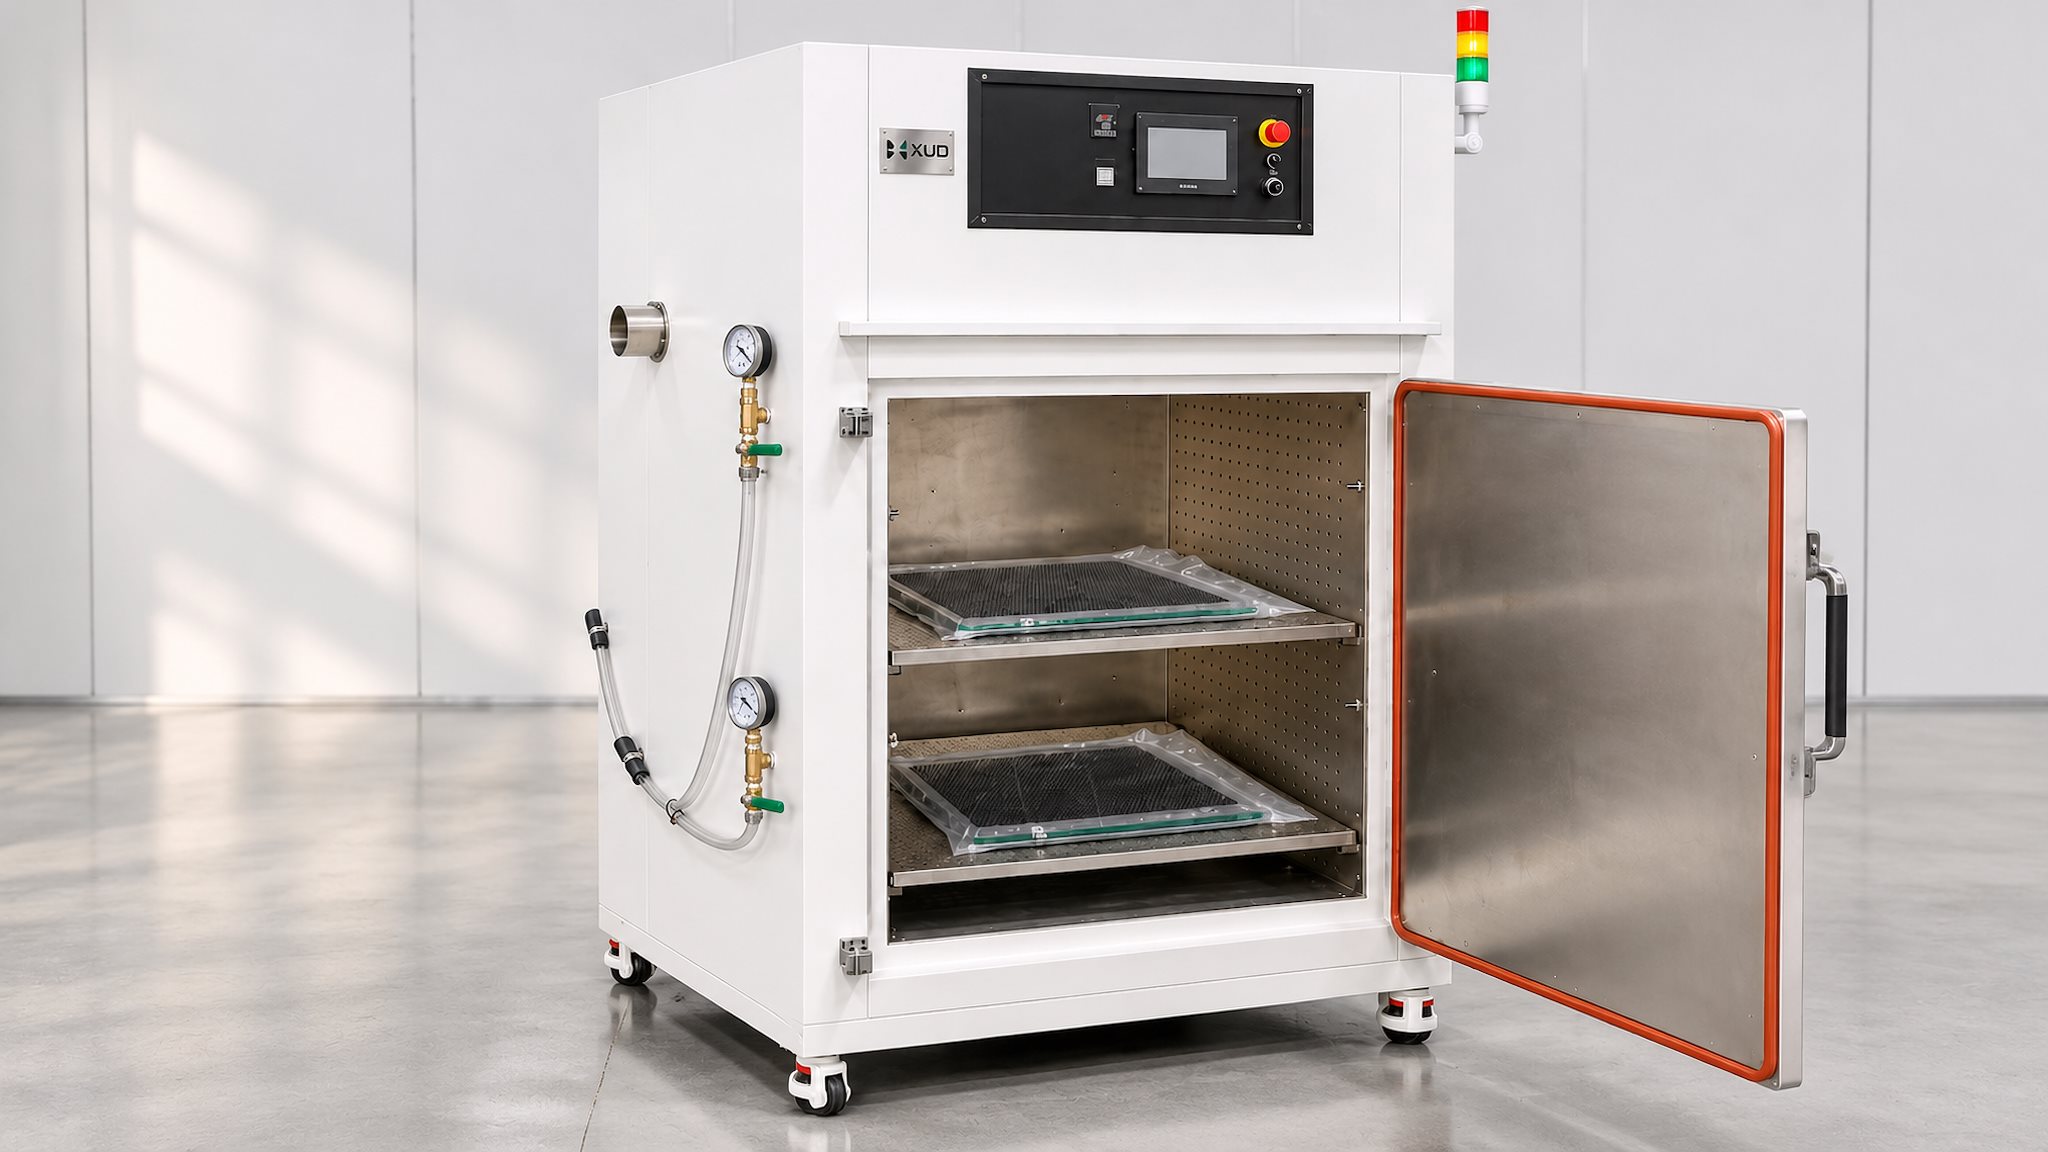
この用途向けに設計されたオーブンには、内部真空接続ポートを装備できます。真空ラインは指定された接続点を通過し、外部の真空ポンプに接続されます。
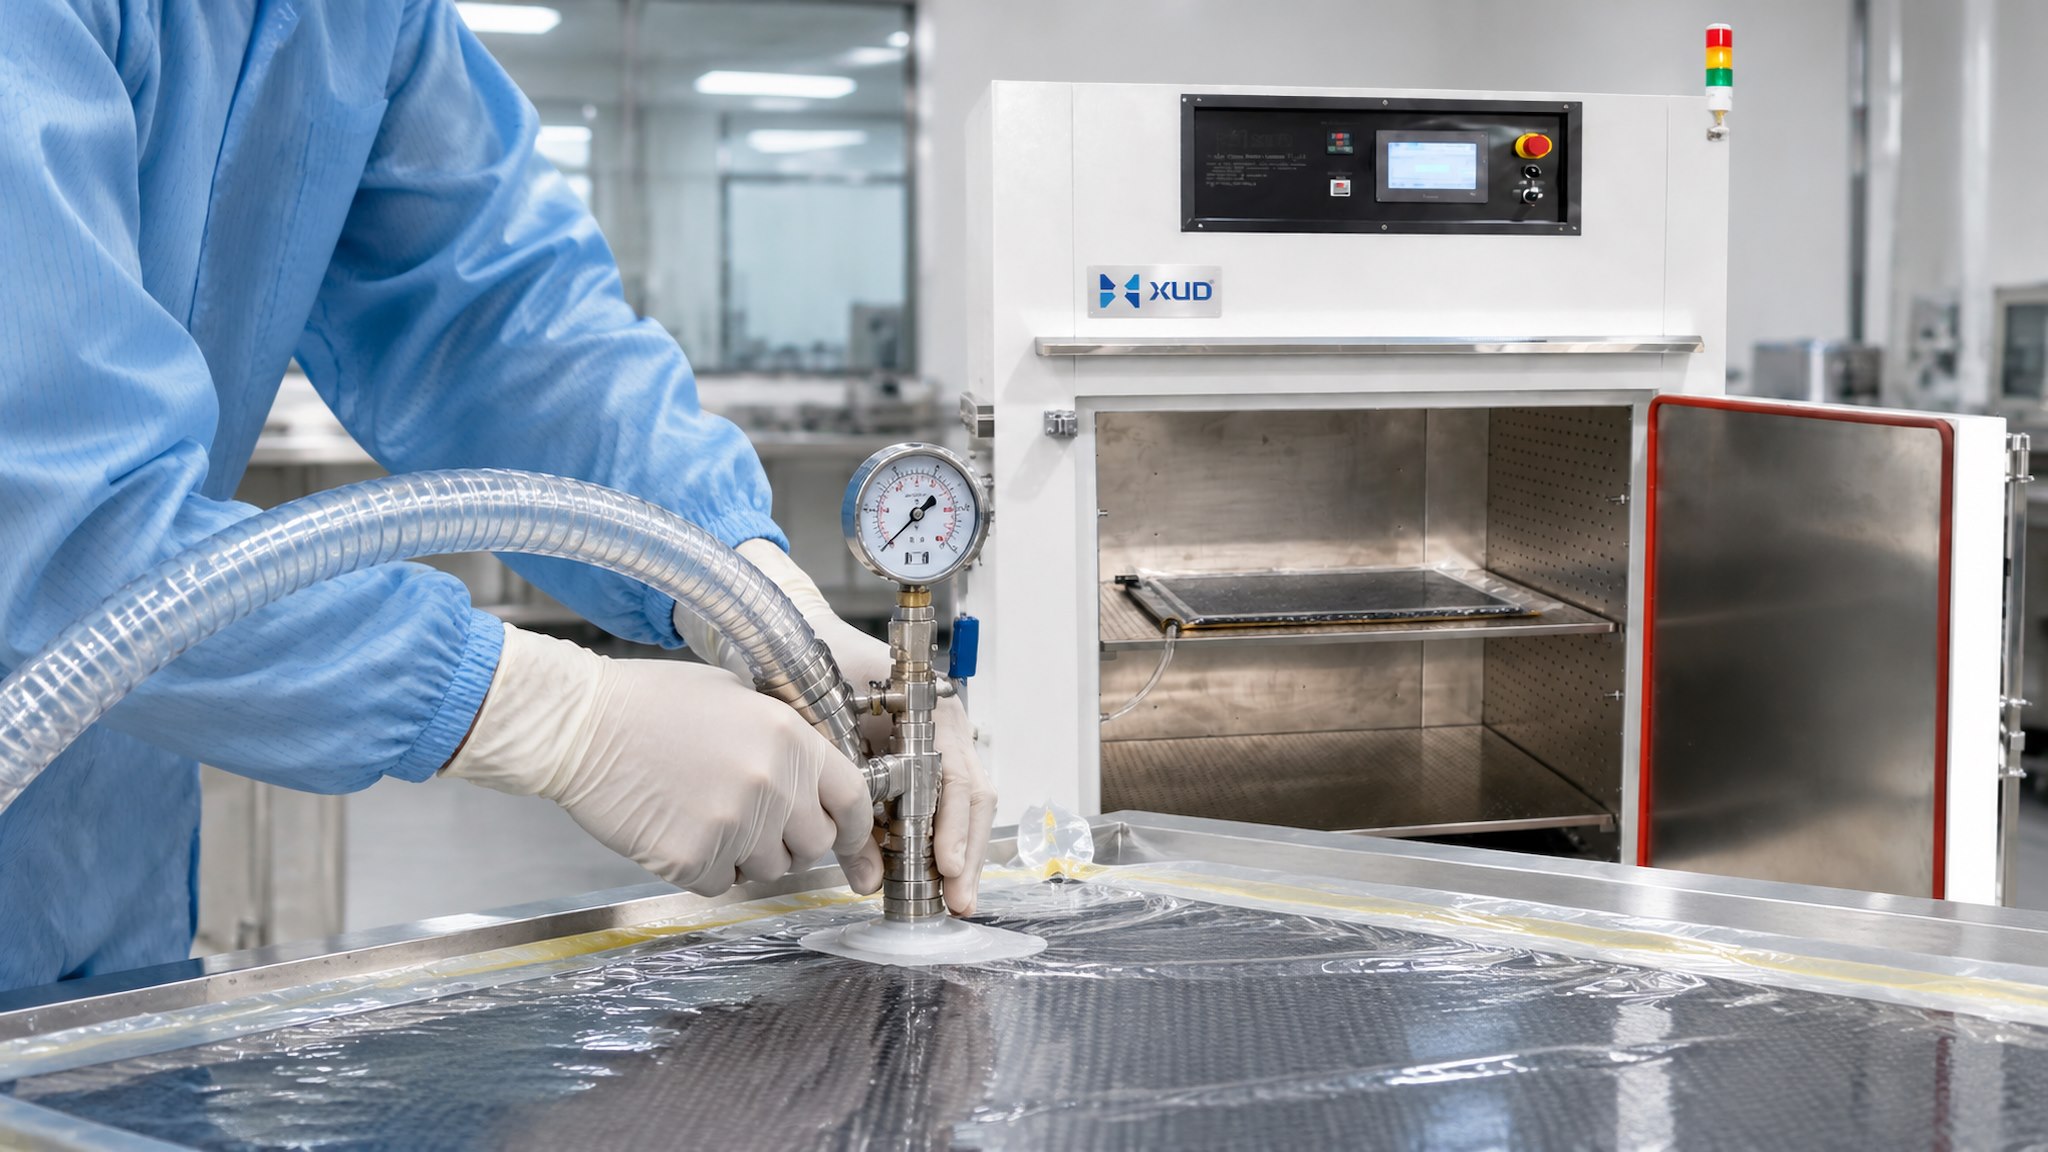
一般的なオーブンベースの真空接続
概念的な取り決めのみ。実際の接続設計は、オーブンと真空システムの構成によって異なります。
確認しておきたい4つの装備内容
- ポート数量:同時に動作させる必要がある袋詰め部品または真空回路の数を決定します。
- ポートの場所:チャンバー内のツール、ワークピース、ホースの配線の位置を考慮してください。
- 温度互換性:ホース、継手、シール材が使用環境に適していることを確認してください。
- ポンプの配置:外部ポンプが別途供給されるか、見積に含まれるかを確認してください。
有益な設計ポイントは、オーブン チャンバーのレイアウトを最終決定する前に、真空ホースの配線を考慮することです。ルーティングが適切に計画されていないと、積み降ろしが不便になったり、ワークの配置に支障をきたしたりすることがあります。
を参照してください。Xinyuanda 炭素繊維硬化オーブン電気加熱、熱風循環、内部真空ポートを備えた機器構成用。
5. 硬化前に真空バッグの漏れを確認する方法
真空ポンプが作動していても、袋詰めアセンブリに漏れがないことを必ずしも意味するわけではありません。シーラントテープ、バッグフィルム、コネクタ、ホース、その他の接続部から空気が侵入する可能性があります。
したがって、リークチェックは、単にポンプのスイッチを入れて加熱に進むのではなく、別のプロセス制御ステップとして扱う必要があります。
実践的なリークチェックシーケンス
- バッグフィルムに目に見える穴、裂け目、または損傷した部分がないかどうかを検査します。
- 周囲のシールや角に接着不完全やシワがないか確認してください。
- 真空ポート、継手、ホースの接続を検査します。
- プロセス手順に従って真空を適用し、バッグの反応を観察します。
- プロセスで必要な場合は、指定された絶縁チェックまたは真空減衰チェックを実行します。
- 特定された漏れを修正し、加熱前にチェックを繰り返します。
硬化サイクルの前に真空状態と漏れチェックの結果を記録します。完成したパネルにボイドや表面欠陥がある場合、この記録は袋詰めの問題と加熱や材料の問題を区別するのに役立ちます。
許容可能な真空レベル、許容可能な漏れ、およびテスト期間は、材料供給者または製造業者の検証済みプロセスによって定義される必要があります。すべての複合パネルに共通の単一の合格/不合格値はありません。
6. 真空袋詰めがカーボンファイバーパネルの品質に与える影響
真空袋詰めは、ラミネート、袋詰め材料、金型の間の接触に影響を与えます。設定が正しい場合、閉じ込められた空気を減らし、ラミネートの強化を促進できます。ただし、真空だけではすべての製造上の欠陥を修正することはできません。
パネル厚さと積層構造
厚いラミネートは、真空排気および加熱中に薄いパネルとは異なる動作をする可能性があります。層の数、樹脂含有量、材料の粘着性、レイアップの配置は、空気がアセンブリ内をどのように移動し、ラミネートがどのように強化されるかに影響を与える可能性があります。
パネル寸法と袋詰めレイアウト
大きなパネルには、十分な袋材料と適切なシール周囲が必要です。バッグは、コーナーやエッジの周囲に過度のブリッジや張力を生じさせることなく、工具に適合する必要があります。
袋詰めされたパネル周囲の空気の流れ
工業用オーブン内では、熱風の循環経路を不必要に遮断しないように、袋詰めされたパネルとその工具を配置する必要があります。大きな金型や複数のパネルを積み重ねると、チャンバー内の空気の移動方法が変化する可能性があります。
このため、オーブンの評価では、空のチャンバーのみではなく、代表的な負荷条件を考慮する必要があります。実際のパネル配置は熱プロセスの一部です。
パネルに真空バッグがしっかりと密閉されていても、ワークピースの温度がその表面または厚さ全体で変化すると、硬化が不均一になる場合があります。真空品質と熱均一性は 2 つの異なるプロセス要素であるため、個別に確認する必要があります。
7. 真空袋詰めの一般的な問題とその回避方法
| 問題 | 考えられる原因 | 予防措置 |
|---|---|---|
| 真空度損失 | フィルムの損傷、密閉不良、またはフィッティングの緩み | バッグと接続システムを点検してください |
| コーナーでのブリッジ | 手荷物許容量が不十分または不適切なレイアウト | ツーリングの形状の周囲にバッグの配置を計画する |
| 閉じ込められた空気 | 空気経路の遮断または消耗品の配置不良 | ブリーザーの連続性と袋詰めの順序を確認する |
| 表面欠陥 | 不適切な離型材または汚染 | 消耗品の適合性と表面処理を確認する |
| 硬化ムラ | 不均一な加熱または不適切な負荷 | エアフローと実際の部品温度を確認する |
欠陥が発生した場合は、真空レベル、加熱サイクル、袋詰めレイアウトを同時に変更しないでください。根本原因を特定できるように、プロセスの各段階を個別に調査します。
8. 真空袋詰めされたカーボンファイバーパネル用の工業用オーブンの選択
オーブンは、パネルの寸法、材料の硬化サイクル、真空システムの配置に従って選択する必要があります。パネルを保持するのに十分な大きさのチャンバーであっても、積載レイアウトによって空気の流れが制限されたり、真空接続へのアクセスが困難になったりする場合には、依然として不適切な可能性があります。
- 温度機能:オーブンが材料の承認された硬化温度およびサイクル要件を満たしていることを確認します。
- 熱風循環:実際のパネルおよびツール配置の周囲の空気の流れを評価します。
- 真空ポート:内部真空接続の必要な数と位置を確認してください。
- チャンバーの寸法:金型、袋詰めされたパネル、ホースの配線、および積載アクセスのためのスペースを確保します。
- 制御システム:プログラム可能な加熱ステージとプロセス記録が必要かどうかを検討してください。
- 外部ポンプ:ポンプが別途供給されるのか、それとも見積に含まれるのかを明確にしてください。
Xinyuanda 炭素繊維硬化オーブン
Xinyuanda は、互換性のある炭素繊維プリプレグおよび複合用途向けにカスタマイズされた工業用硬化オーブンを提供しています。
- 最高動作温度: 最大 250°C。
- 電気暖房。
- 熱風循環。
- 外部真空ポンプ接続用の内部真空ポート。
- カスタマイズ可能なチャンバーの寸法と装填配置。
- フラットパネルおよび複雑な形状の複合部品の場合、プロセスの互換性の影響を受けます。
外部真空ポンプは、見積書に明記されていない限り標準装備されておりません。
適切な装置を提案するには、パネル寸法、金型寸法、プリプレグ仕様、硬化サイクル、バッチあたりのパネル数、および真空接続要件を準備します。
9. よくある質問
Q1: カーボンファイバーパネルを真空袋詰めする目的は何ですか?
真空袋詰めは、ラミネートの周囲に密閉環境を作り、袋から空気を除去します。プロセスが適切に設計されている場合、圧力差はレイアップを金型に対して圧縮するのに役立ち、閉じ込められた空気を減らすことができます。
Q2: 真空袋に入れたカーボンファイバーパネルは工業用オーブンで硬化できますか?
はい、プリプレグまたは樹脂システムがオーブンベースの真空袋詰めに承認されている場合は可能です。オーブンは必要な熱条件を満たし、真空接続に適切な配置を提供する必要があります。
Q3: 工業用オーブンには真空ポンプが内蔵されていますか?
必ずしもそうとは限りません。オーブンは、外部ポンプに接続するための内部真空ポートを備えて設計できます。ポンプの有無は装置構成やお見積りにより異なります。
Q4: 真空バッグの漏れを特定するにはどうすればよいですか?
バッグフィルム、シーラントテープ、真空ポート、継手、ホースを検査してください。指定されたリークチェック手順を適用し、真空状態がプロセス要件内に維持されているかどうかを観察します。
Q5: 真空袋詰めオーブンをカスタマイズするにはどのような情報が必要ですか?
有用な情報には、パネルと金型の寸法、硬化温度、加熱サイクル、バッチ数量、真空ポートの数量、および必要な積載配置が含まれます。
結論
真空袋詰めが成功するかどうかは、単に真空ポンプだけではなく、プロセス全体にかかっています。袋詰めの材料、シールの品質、空気経路、工具の形状、温度条件はすべて、最終的なパネルの品質に影響します。
真空袋に入れたカーボンファイバーパネルを工業用オーブンで硬化させる場合、真空接続の配置と熱風循環の設計を合わせて考慮する必要があります。実際の硬化条件については、材料供給者の承認されたプロセスが参照されます。
続けてパート 03: 複合硬化オーブンとオートクレーブ2 つの機器タイプを比較します。
カーボンファイバー硬化ガイド
02. 炭素繊維複合パネルの真空袋詰めプロセス— あなたはこの記事を読んでいます
04. カーボンファイバー硬化オーブンを購入する際の注意点
05. 複雑な形状の炭素繊維複合部品の硬化方法
06. 複合パネル用硬化オーブンの選び方
真空バギング硬化オーブンをお探しですか?
複合パネルの寸法、硬化要件、真空接続のニーズをお送りください。私たちのチームは、適切にカスタマイズされたオーブン構成の評価をお手伝いします。
ワッツアップ:+86 18998007076
電子メール:annalan@xudoven.com
複合硬化オーブンとオートクレーブ: 主な違い
工業用オーブンで炭素繊維プリプレグを硬化する方法: 温度、真空袋詰め、およびプロセスに関する考慮事項
関連記事