Processo di confezionamento sottovuoto per pannelli compositi in fibra di carbonio
Processo di confezionamento sottovuoto per pannelli compositi in fibra di carbonio
Materiali di insacco, connessioni per vuoto, controlli di perdite e polimerizzazione in forno
In questa guida
- Cos'è il sacco a vuoto?
- Materiali per sacchetti sottovuoto
- Processo di insacco passo dopo passo
- Collegamenti del vuoto in un forno industriale
- Come controllare le perdite del sacchetto dell'aspirapolvere
- In che modo l'insacco influisce sulla qualità dei pannelli
- Problemi comuni di insaccamento
- Scegliere un Forno per Pannelli Sottovuoto
- Domande frequenti
1. Cos’è il sacco a vuoto nella produzione di fibra di carbonio?
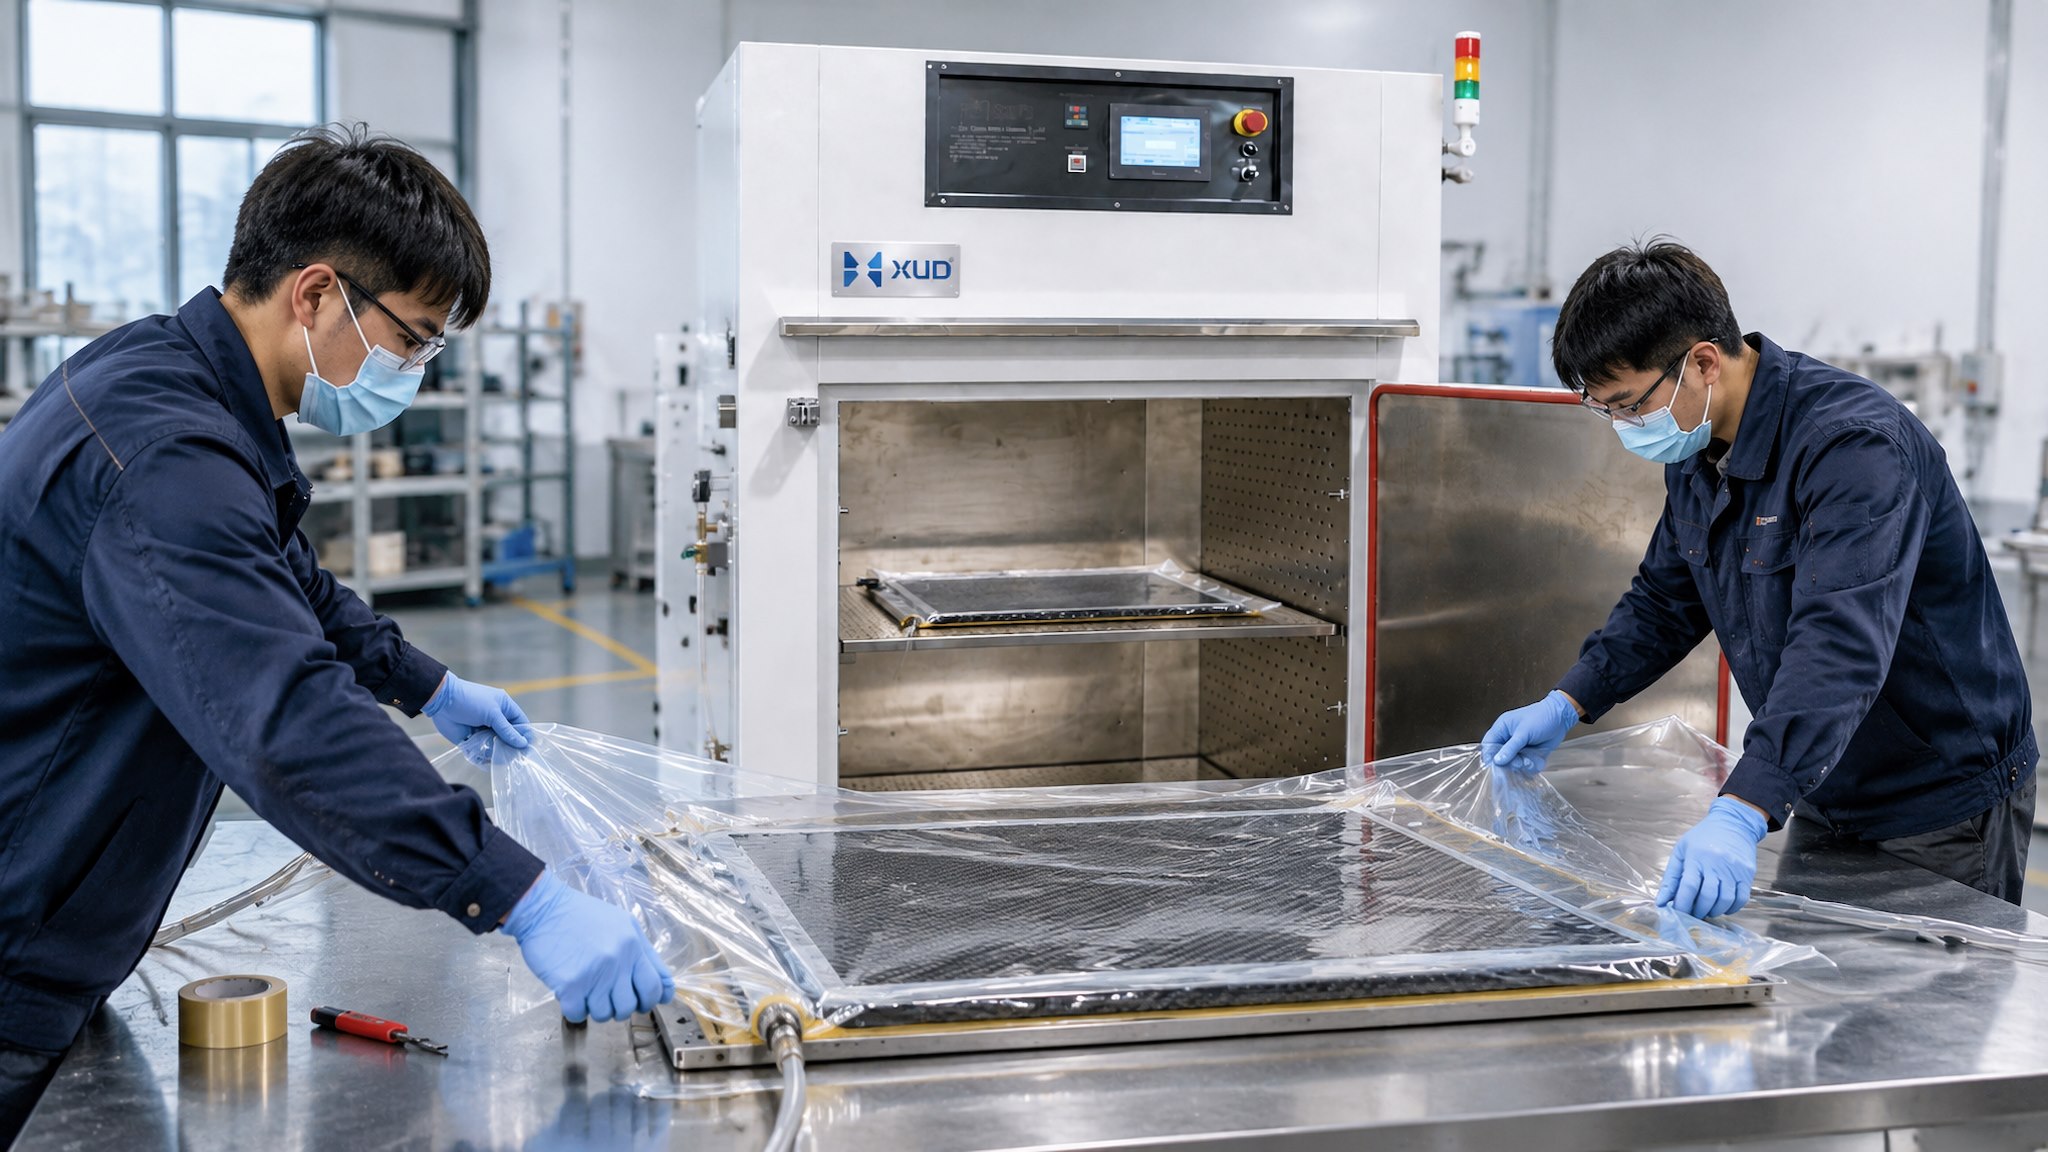
Il sacco a vuoto è una tecnica di produzione composita utilizzata per compattare uno strato di fibra di carbonio contro uno stampo o una superficie di utensileria. Il laminato preparato viene coperto con un sacchetto flessibile sigillato e l'aria viene rimossa attraverso una linea del vuoto collegata ad una pompa.
Quando la pressione all'interno del sacchetto sigillato diminuisce, la differenza di pressione tra l'interno del sacchetto e l'ambiente circostante spinge il sacchetto contro il laminato e lo stampo. Ciò aiuta a consolidare il materiale e a rimuovere l'aria intrappolata quando il processo è progettato correttamente.
Per i pannelli compositi in fibra di carbonio, il sacco a vuoto è utile perché aiuta a mantenere il contatto tra il laminato e la superficie dell'utensile su un'area relativamente ampia.
Il sacco sottovuoto è un metodo di consolidamento, non un metodo di polimerizzazione di per sé. La resina deve ancora seguire la temperatura e il ciclo temporale specificati. L'idoneità del sacco sottovuoto a forno dipende dal sistema di prepreg o resina.
Il successo dell'insaccamento non dipende solo dal fatto che la pompa del vuoto sia in funzione. La sigillatura dei sacchetti, la disposizione dei materiali, i percorsi dell'aria, le condizioni degli utensili e i tempi del processo influenzano tutti il risultato.
Per una panoramica dei requisiti di polimerizzazione dei preimpregnati, leggereParte 01: Come curare il preimpregnato in fibra di carbonio in un forno industriale.
2. Materiali per il sacco a vuoto e loro funzioni
Un gruppo di sacco a vuoto normalmente contiene diversi materiali. Ognuno ha una funzione diversa e la combinazione corretta dipende dal laminato, dal sistema di resina, dagli strumenti e dalla procedura di produzione approvata.
| Materiale | Funzione principale | Cosa controllare |
|---|---|---|
| Pellicola per sacco a vuoto | Crea un involucro sigillato attorno al layup | Valutazione della temperatura e flessibilità |
| Nastro sigillante | Sigilla il sacchetto attorno al perimetro dell'attrezzatura | Adesione e compatibilità termica |
| Pellicola di rilascio | Controlla il contatto tra il laminato e i materiali adiacenti | Requisiti di perforazione e rilascio della resina |
| Materiale di sfiato | Fornisce un percorso d'aria verso l'uscita del vuoto | Continuità e posizionamento |
| Porta e tubo dell'aspirazione | Collega il gruppo di insacco al sistema di vuoto | Compatibilità di tenuta e temperatura |
| Stampo o utensileria | Supporta e definisce la geometria della parte | Stato della superficie e compatibilità termica |
Perché la compatibilità dei materiali è importante
I materiali di consumo per l'insaccamento devono essere adatti alla temperatura di polimerizzazione effettiva e al sistema di resina. Un materiale che funziona bene a temperatura ambiente potrebbe non mantenere le sue proprietà durante il riscaldamento.
Il nastro sigillante, la pellicola del sacchetto e i tubi del vuoto devono essere controllati rispetto alla temperatura di processo. Se un materiale si ammorbidisce, perde adesione o diventa inadatto durante il riscaldamento, il sistema di aspirazione potrebbe non mantenere le condizioni previste.
Non selezionare i materiali di imballaggio solo in base al prezzo o all'aspetto. Controllare le specifiche tecniche e le raccomandazioni di compatibilità del fornitore dei materiali di consumo.
3. Processo passo dopo passo di confezionamento sottovuoto per pannelli compositi
Il seguente flusso di lavoro fornisce un riferimento generale per il confezionamento sottovuoto di pannelli compositi piatti in fibra di carbonio. L'effettiva sequenza di stratificazione e la disposizione dei materiali di consumo devono seguire le istruzioni del fornitore del materiale e il processo convalidato dal produttore.
Pulire e ispezionare lo stampo o gli utensili. Verificare la presenza di polvere, particelle estranee, danni alla superficie e contaminazione che potrebbero compromettere la finitura del pannello.
Posizionare gli strati preimpregnati in base all'orientamento e alla sequenza di impilamento specificati. Evita pieghe, sovrapposizioni indesiderate e materiali estranei intrappolati.
Installare i materiali di rilascio, gli strati di sfiato e altri materiali di consumo specificati. Assicurarsi che i percorsi dell'aria previsti non vengano bloccati involontariamente.
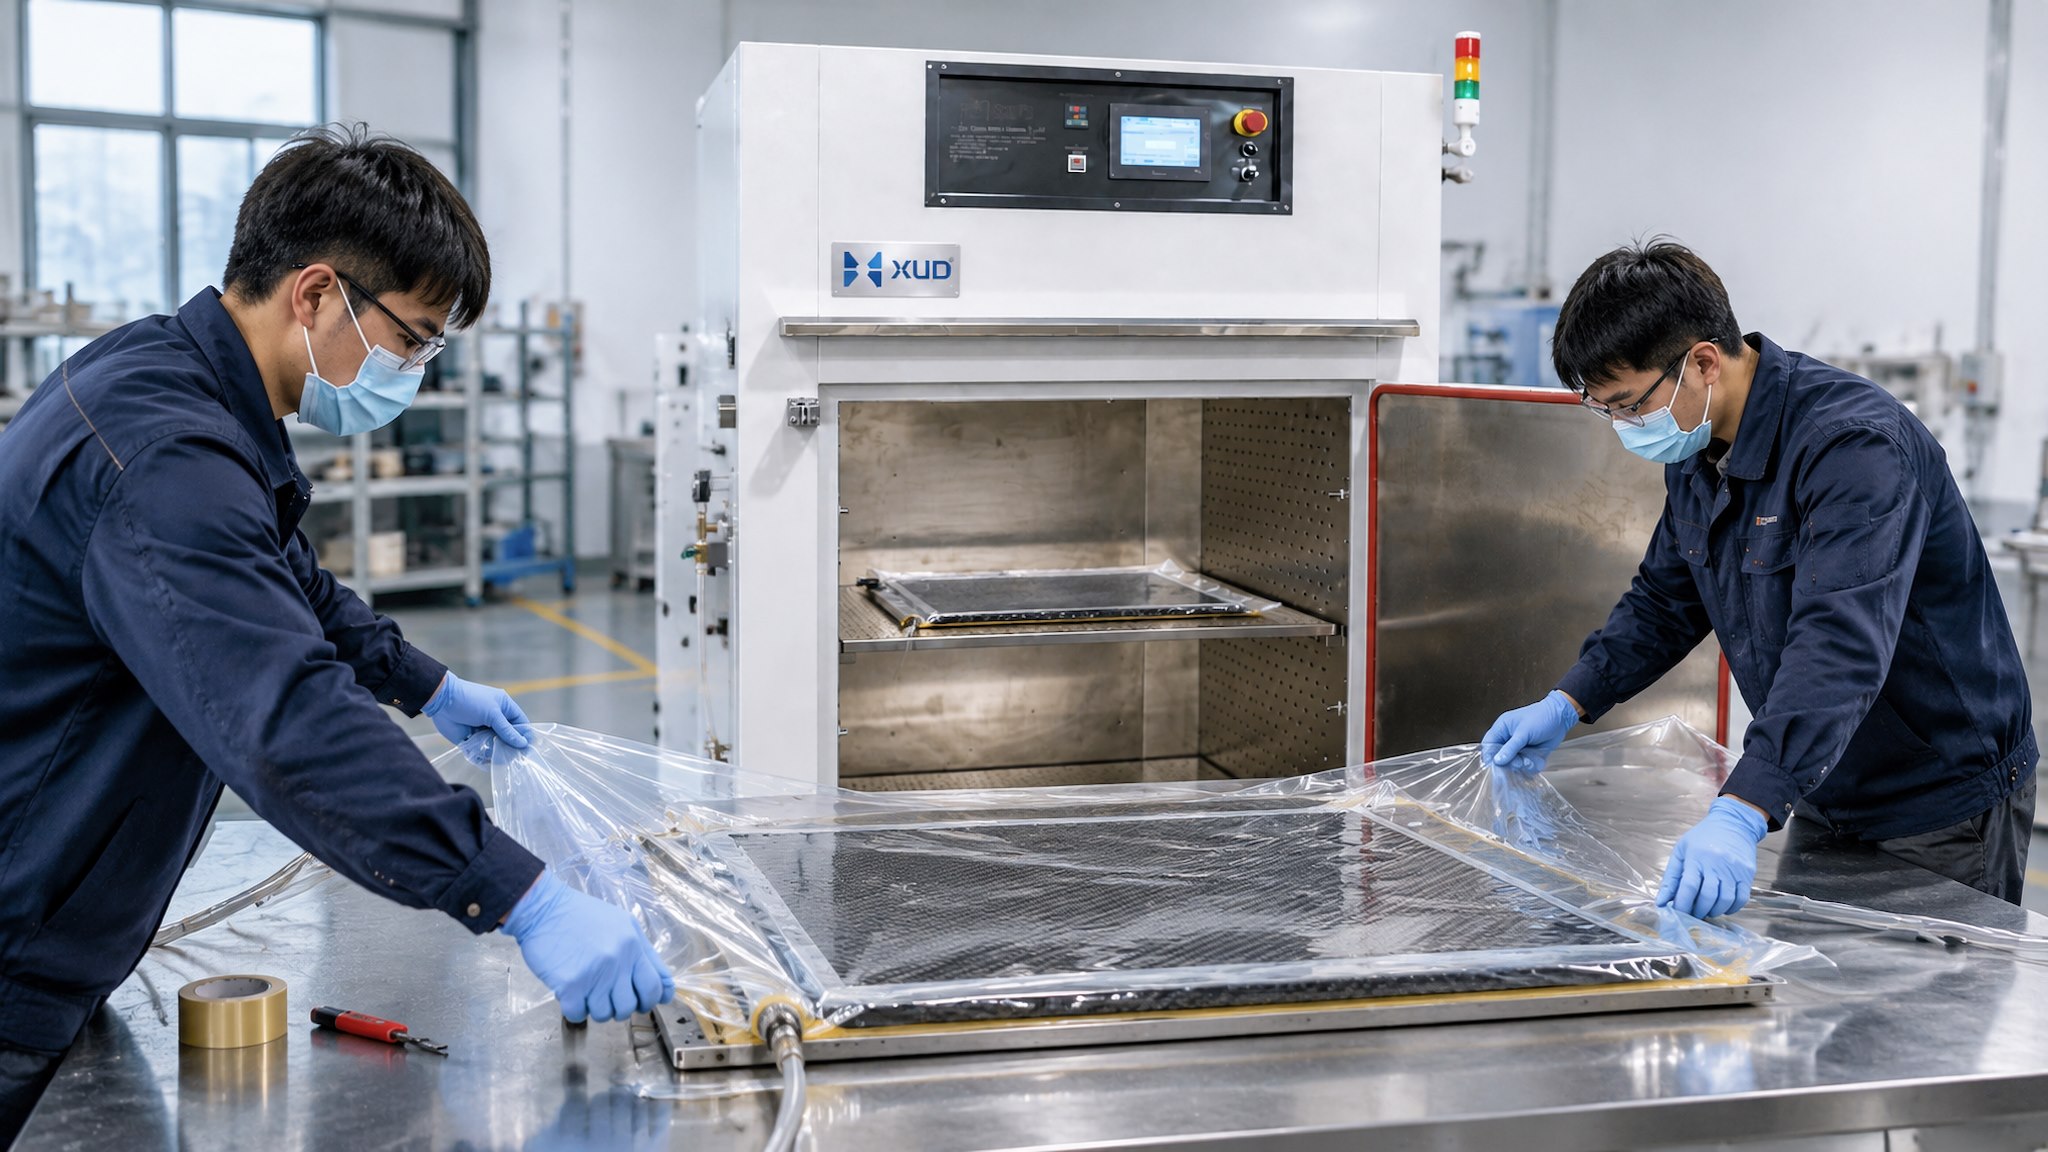
Posizionare la pellicola del sacchetto sul gruppo e sigillarne il perimetro utilizzando nastro sigillante compatibile. Lasciare materiale del sacchetto sufficiente per la geometria del pannello.
Collegare la porta del sacco al tubo del vuoto e alla pompa esterna. Controllare il tubo, i raccordi e le connessioni per un'installazione sicura.
Applicare il vuoto secondo la procedura approvata. Osservare la borsa poiché è conforme al layup e all'attrezzatura. Verificare la presenza di perdite, ponti e percorsi d'aria bloccati.
Avviare il forno prima che il gruppo dell'insacco sia stato controllato può rendere i difetti più difficili da correggere. Completare i necessari controlli di tenuta e configurazione prima di iniziare il ciclo di riscaldamento.
4. Collegamenti del vuoto in un forno industriale
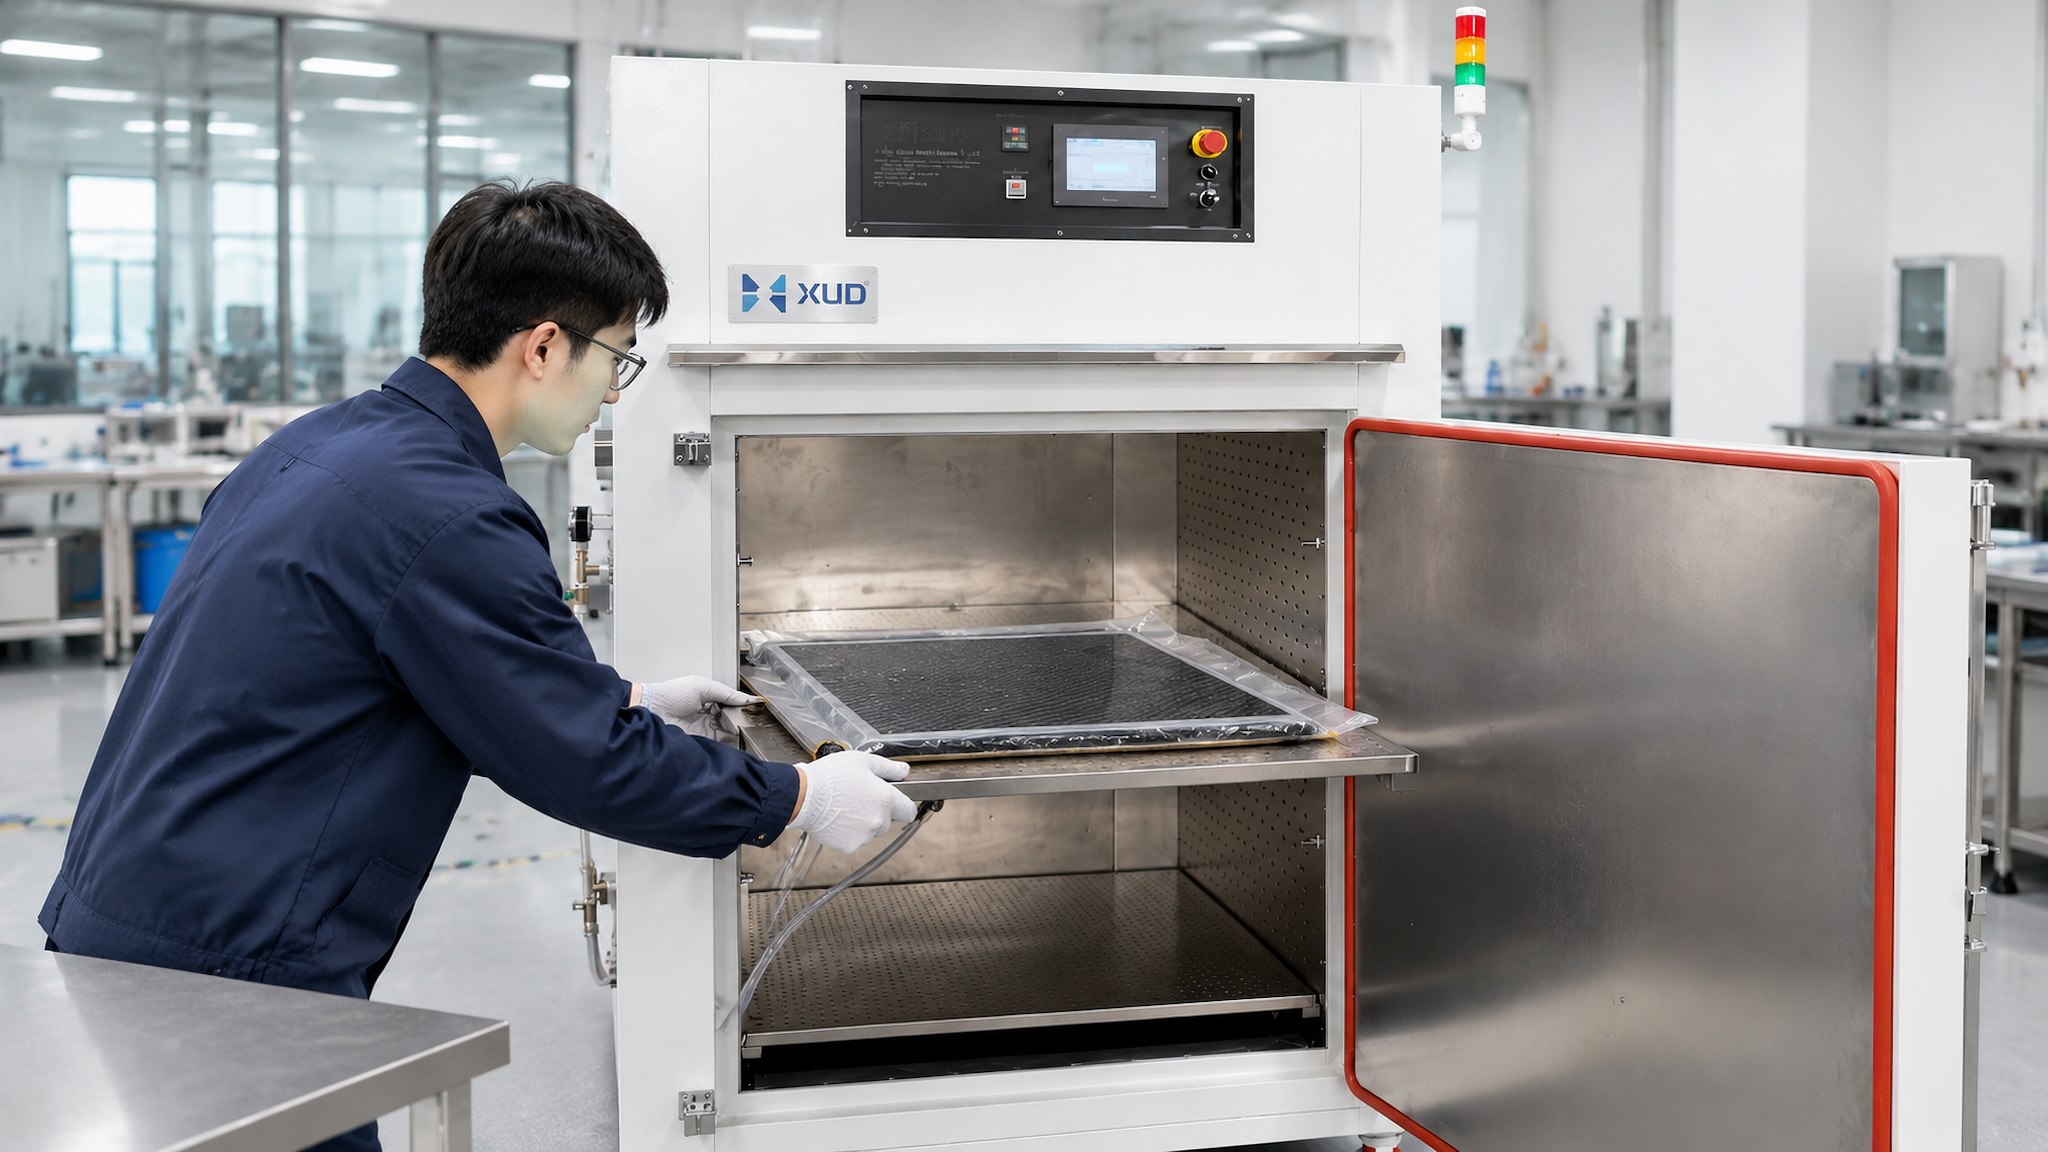
Quando i pannelli confezionati sotto vuoto devono essere polimerizzati in un forno industriale, il sistema del vuoto deve rimanere collegato mentre il forno fornisce l'ambiente di riscaldamento richiesto.
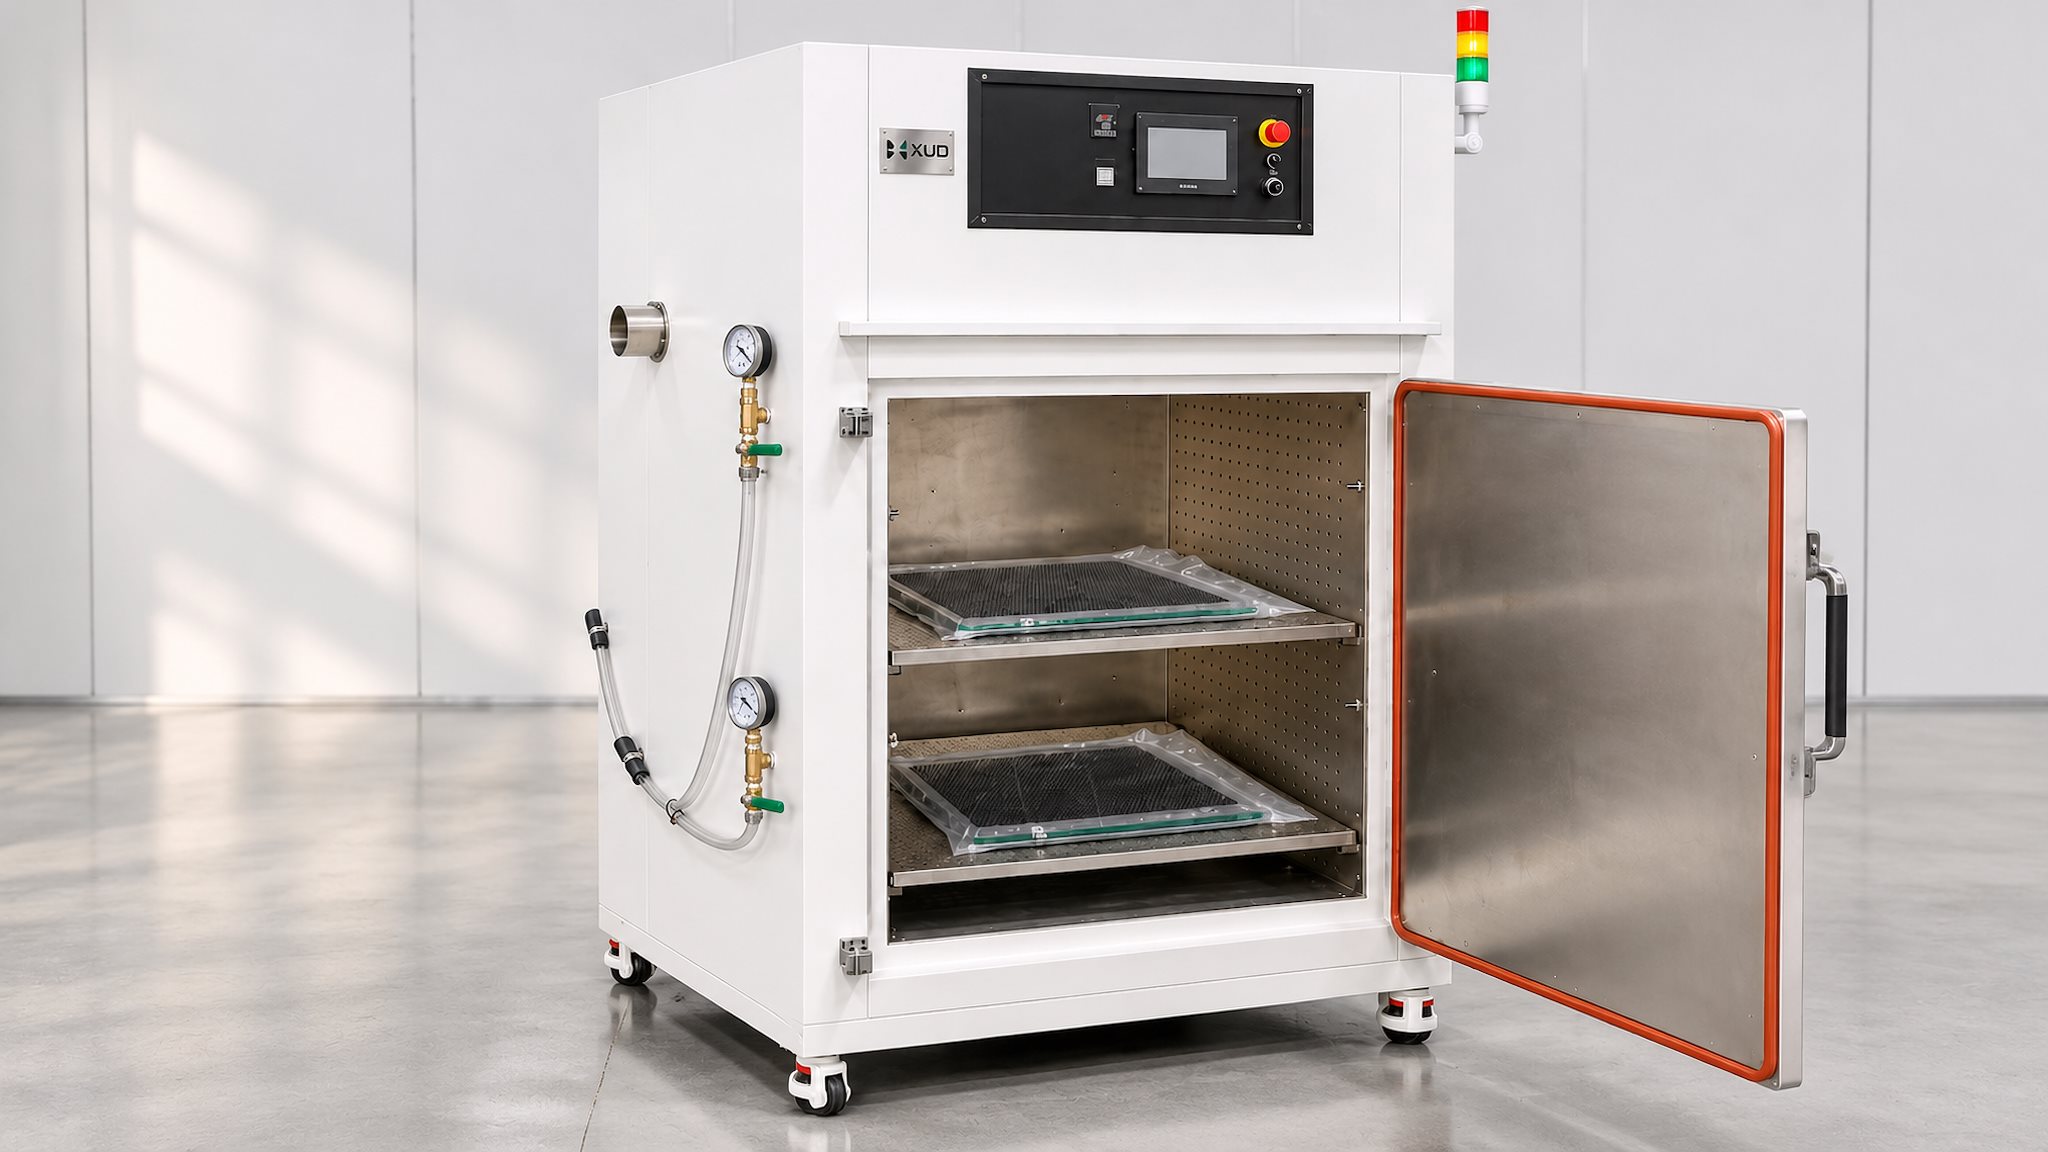
Un forno progettato per questa applicazione può essere dotato di porte interne per il collegamento del vuoto. La linea del vuoto passa attraverso il punto di connessione designato e si collega ad una pompa del vuoto esterna.
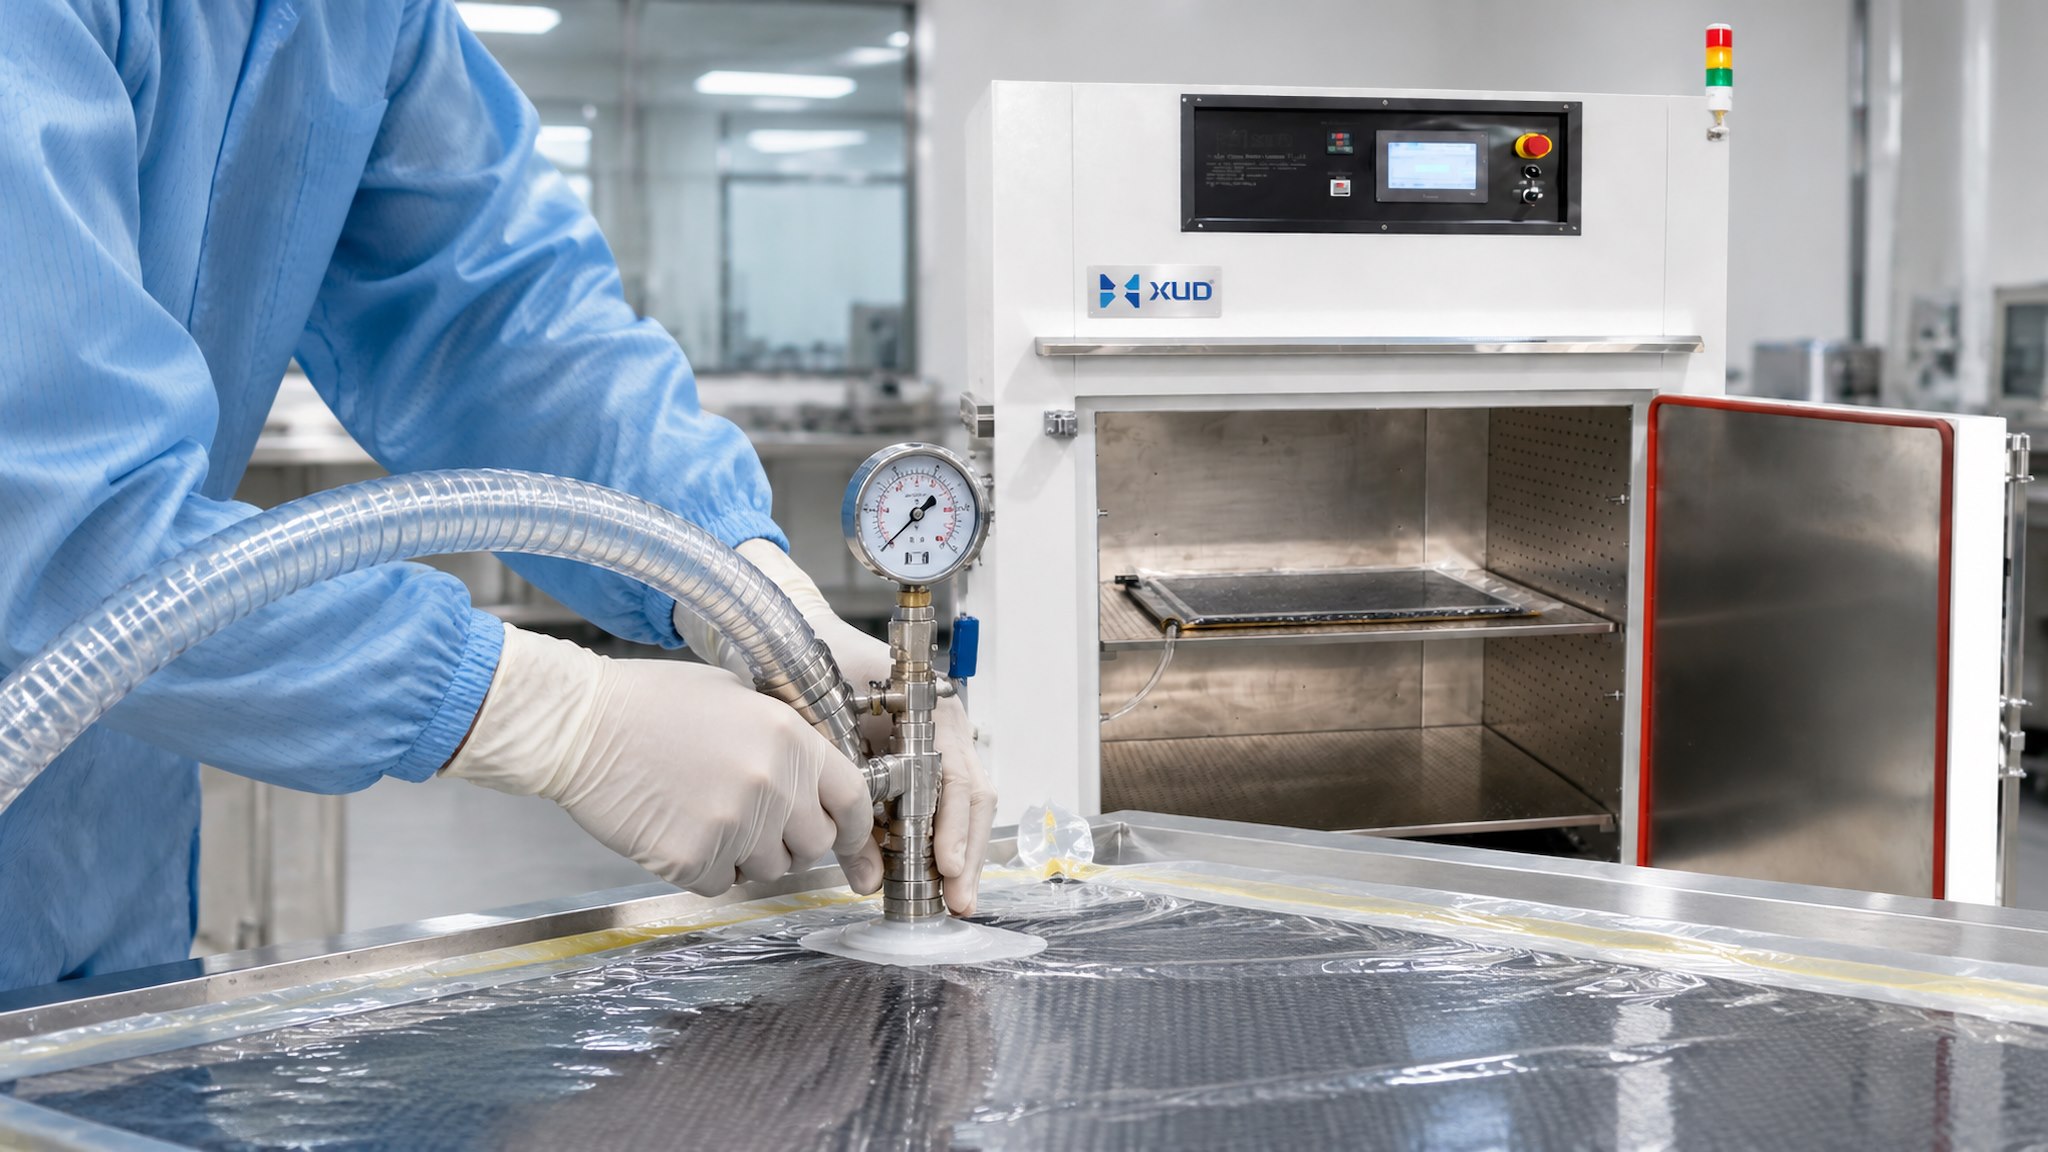
Tipica connessione per vuoto basata su un forno
Solo disposizione concettuale. La progettazione effettiva della connessione dipende dalla configurazione del forno e del sistema di vuoto.
Quattro dettagli di equipaggiamento da confermare
- Quantità di porte:Determina quante parti imballate o circuiti del vuoto devono funzionare contemporaneamente.
- Ubicazione del porto:Considerare la posizione dell'attrezzatura, del pezzo e del percorso del tubo all'interno della camera.
- Compatibilità della temperatura:Verificare che i tubi flessibili, i raccordi e i materiali di tenuta siano adatti all'ambiente operativo.
- Disposizione della pompa:Confermare se la pompa esterna è fornita a parte o inclusa nel preventivo.
Un utile punto di progettazione è considerare il percorso del tubo del vuoto prima di finalizzare il layout della camera del forno. Un percorso non adeguatamente pianificato può rendere scomode le operazioni di carico e scarico o interferire con la disposizione del pezzo.
Vedi ilForno per polimerizzazione in fibra di carbonio Xinyuandaper una configurazione dell'apparecchiatura con riscaldamento elettrico, circolazione dell'aria calda e prese di vuoto interne.
5. Come controllare le perdite del sacco a vuoto prima della polimerizzazione
Una pompa per vuoto in funzione non significa necessariamente che il gruppo di insaccamento sia esente da perdite. L'aria può entrare attraverso il nastro sigillante, la pellicola del sacchetto, i connettori, i tubi o altri giunti.
Un controllo delle perdite dovrebbe quindi essere considerato come una fase separata di controllo del processo piuttosto che semplicemente accendere la pompa e procedere al riscaldamento.
Una pratica sequenza di controllo delle perdite
- Ispezionare la pellicola del sacchetto per individuare fori, strappi o aree danneggiate visibili.
- Controllare la sigillatura perimetrale e gli angoli per eventuali incollaggi incompleti o pieghe.
- Ispezionare le porte del vuoto, i raccordi e i collegamenti dei tubi.
- Applicare il vuoto secondo la procedura di processo e osservare la risposta del sacco.
- Eseguire il controllo specificato dell'isolamento o del decadimento del vuoto, se richiesto dal processo.
- Correggere qualsiasi perdita identificata e ripetere il controllo prima del riscaldamento.
Registrare la condizione di vuoto e il risultato del controllo delle perdite prima del ciclo di polimerizzazione. Se un pannello finito presenta vuoti o difetti superficiali, questo record aiuta a distinguere un problema di insacco da un problema di riscaldamento o materiale.
I livelli di vuoto accettabili, le perdite consentite e la durata del test devono essere definiti dal fornitore del materiale o dal processo convalidato dal produttore. Non esiste un unico valore pass/fail universale per ogni pannello composito.
6. In che modo il sacco a vuoto influisce sulla qualità dei pannelli in fibra di carbonio
Il sacco a vuoto influenza il contatto tra il laminato, i materiali del sacco e lo stampo. Una configurazione corretta può contribuire a ridurre l'aria intrappolata e migliorare il consolidamento del laminato. Tuttavia, il vuoto da solo non può correggere tutti i difetti di fabbricazione.
Spessore del pannello e struttura del layup
I laminati più spessi possono comportarsi diversamente dai pannelli sottili durante l'evacuazione e il riscaldamento. Il numero di strati, il contenuto di resina, l'aderenza del materiale e la disposizione della stratificazione possono influenzare il modo in cui l'aria si muove attraverso l'assemblaggio e il modo in cui il laminato si consolida.
Dimensioni del pannello e disposizione dell'insacco
I pannelli di grandi dimensioni necessitano di materiale di sacco sufficiente e di un perimetro di sigillatura adeguato. La borsa deve adattarsi all'attrezzatura senza creare eccessivi ponti o tensioni attorno ad angoli e bordi.
Flusso d'aria attorno al pannello insaccato
All'interno di un forno industriale, il pannello insaccato e le sue attrezzature devono essere posizionati senza ostacolare inutilmente i percorsi di circolazione dell'aria calda. Uno stampo di grandi dimensioni o più pannelli impilati possono modificare il modo in cui l'aria si muove attraverso la camera.
Per questo motivo, la valutazione del forno dovrebbe considerare condizioni di carico rappresentative piuttosto che una sola camera vuota. La disposizione effettiva dei pannelli è parte del processo termico.
Un pannello può avere un sacchetto sottovuoto ben sigillato e mostrare comunque una polimerizzazione non uniforme se la temperatura del pezzo varia sulla sua superficie o spessore. La qualità del vuoto e l'uniformità termica sono due fattori di processo diversi e devono essere controllati separatamente.
7. Problemi comuni con il sacco a vuoto e come evitarli
| Problema | Possibile causa | Azione preventiva |
|---|---|---|
| Perdita di vuoto | Pellicola danneggiata, scarsa tenuta o raccordi allentati | Ispezionare la borsa e il sistema di connessione |
| Ponti agli angoli | Franchigia bagaglio insufficiente o disposizione non idonea | Pianificare il posizionamento del sacchetto attorno alla geometria dell'utensileria |
| Aria intrappolata | Percorsi dell'aria bloccati o disposizione inadeguata dei materiali di consumo | Rivedere la continuità dello sfiatatoio e la sequenza dell'insaccamento |
| Difetti superficiali | Materiali di rilascio inadeguati o contaminazione | Verificare la compatibilità dei consumabili e la preparazione della superficie |
| Indurimento non uniforme | Riscaldamento non uniforme o caricamento inadeguato | Esaminare il flusso d'aria e la temperatura effettiva della parte |
Quando si manifesta un difetto, evitare di modificare contemporaneamente il livello di vuoto, il ciclo di riscaldamento e la disposizione del sacchetto. Esaminare ciascuna fase del processo separatamente in modo da poter identificare la causa principale.
8. Scelta di un forno industriale per pannelli in fibra di carbonio confezionati sottovuoto
Il forno deve essere selezionato in base alle dimensioni del pannello, al ciclo di polimerizzazione del materiale e alla predisposizione del sistema di aspirazione. Una camera sufficientemente grande da contenere il pannello potrebbe comunque non essere adatta se la disposizione di carico limita il flusso d'aria o rende difficile l'accesso ai collegamenti del vuoto.
- Capacità di temperatura:Confermare che il forno possa soddisfare i requisiti di temperatura e ciclo di polimerizzazione approvati del materiale.
- Circolazione dell'aria calda:Valutare il flusso d'aria attorno al pannello effettivo e alla disposizione degli strumenti.
- Porte del vuoto:Confermare il numero e la posizione richiesti dei collegamenti del vuoto interni.
- Dimensioni della camera:Lasciare spazio per lo stampo, il pannello imbustato, il percorso dei tubi flessibili e l'accesso al carico.
- Sistema di controllo:Considerare se sono necessarie fasi di riscaldamento programmabili e registrazioni di processo.
- Pompa esterna:Chiarire se la pompa viene fornita separatamente o compresa nel preventivo.
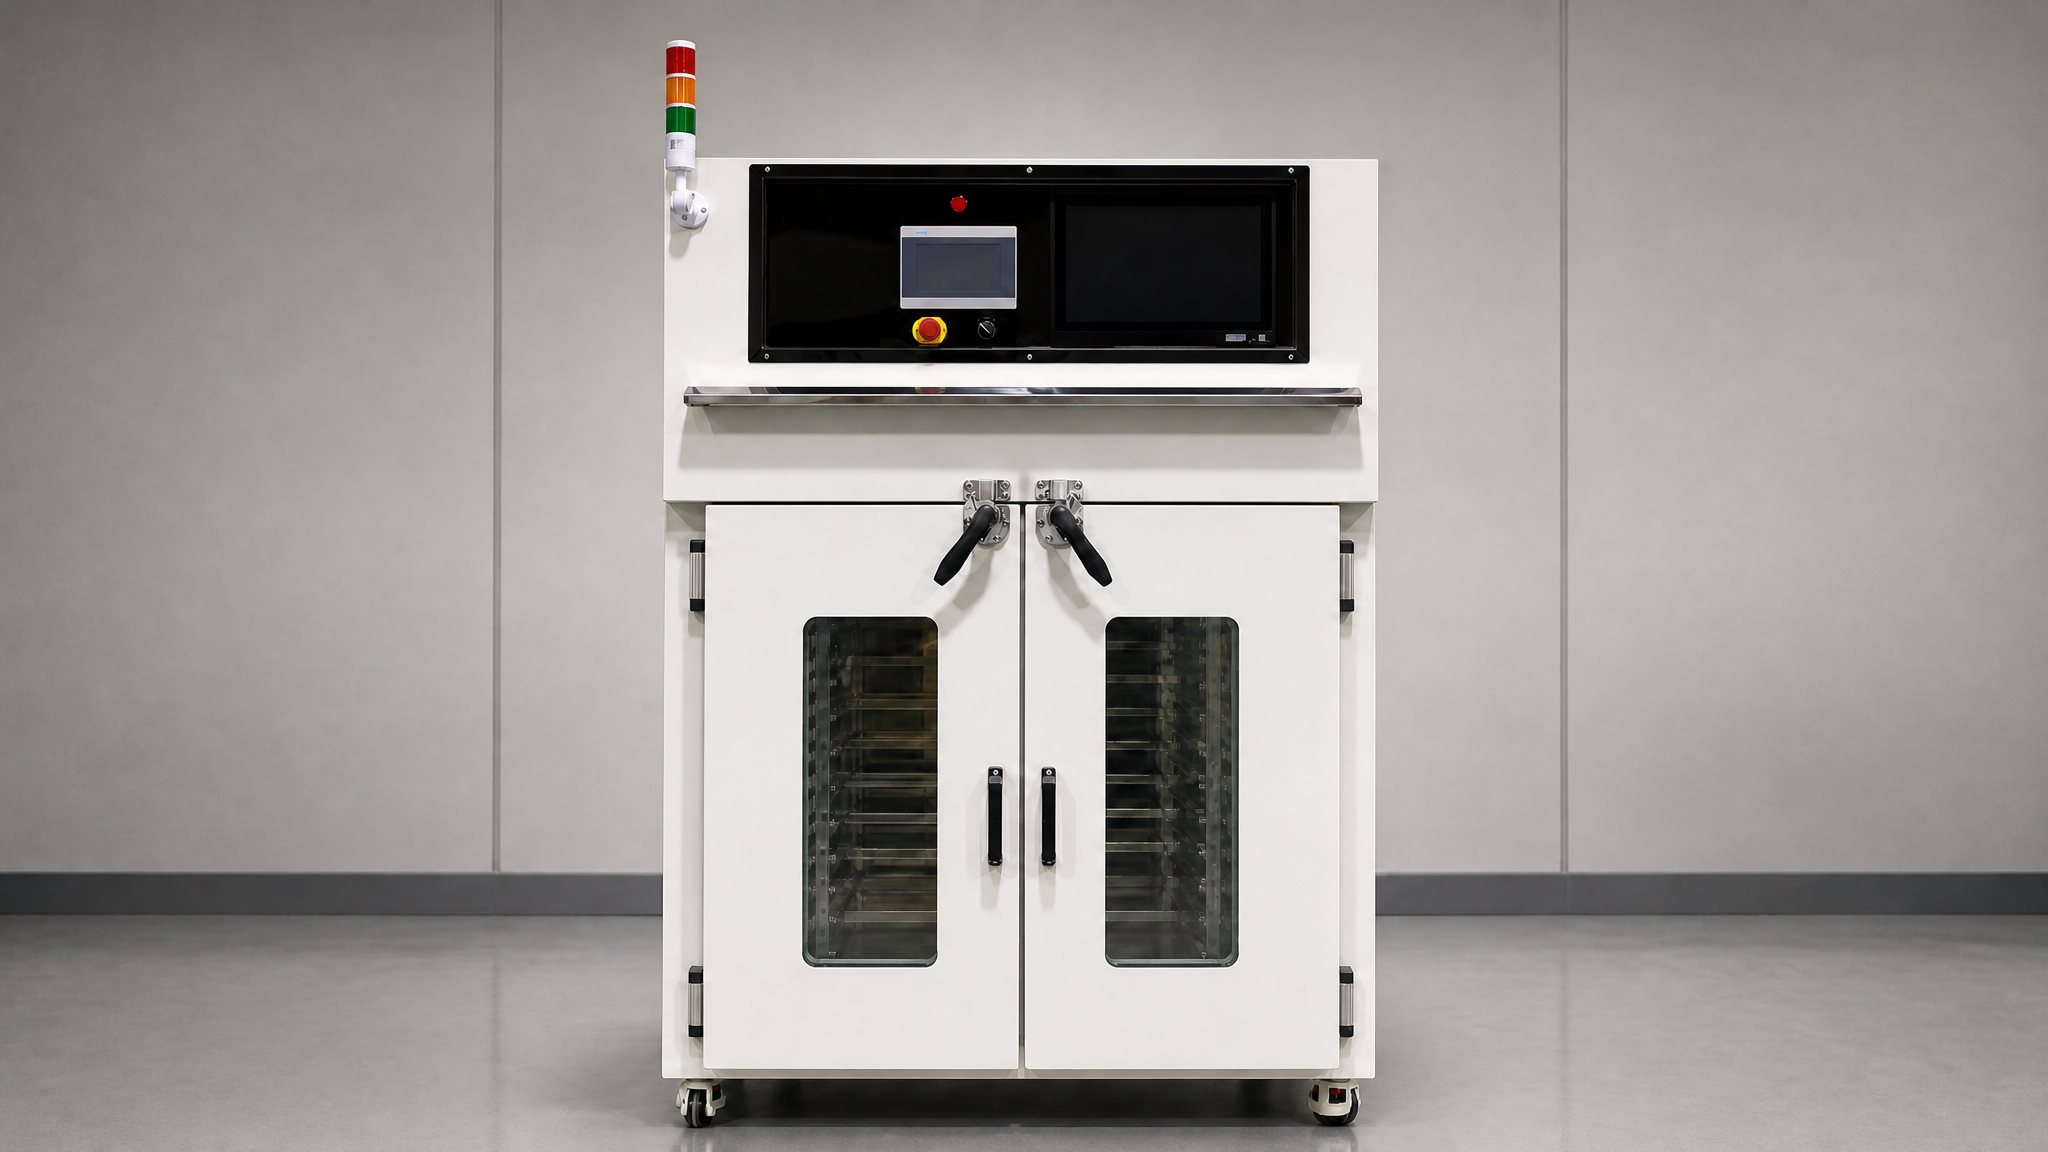
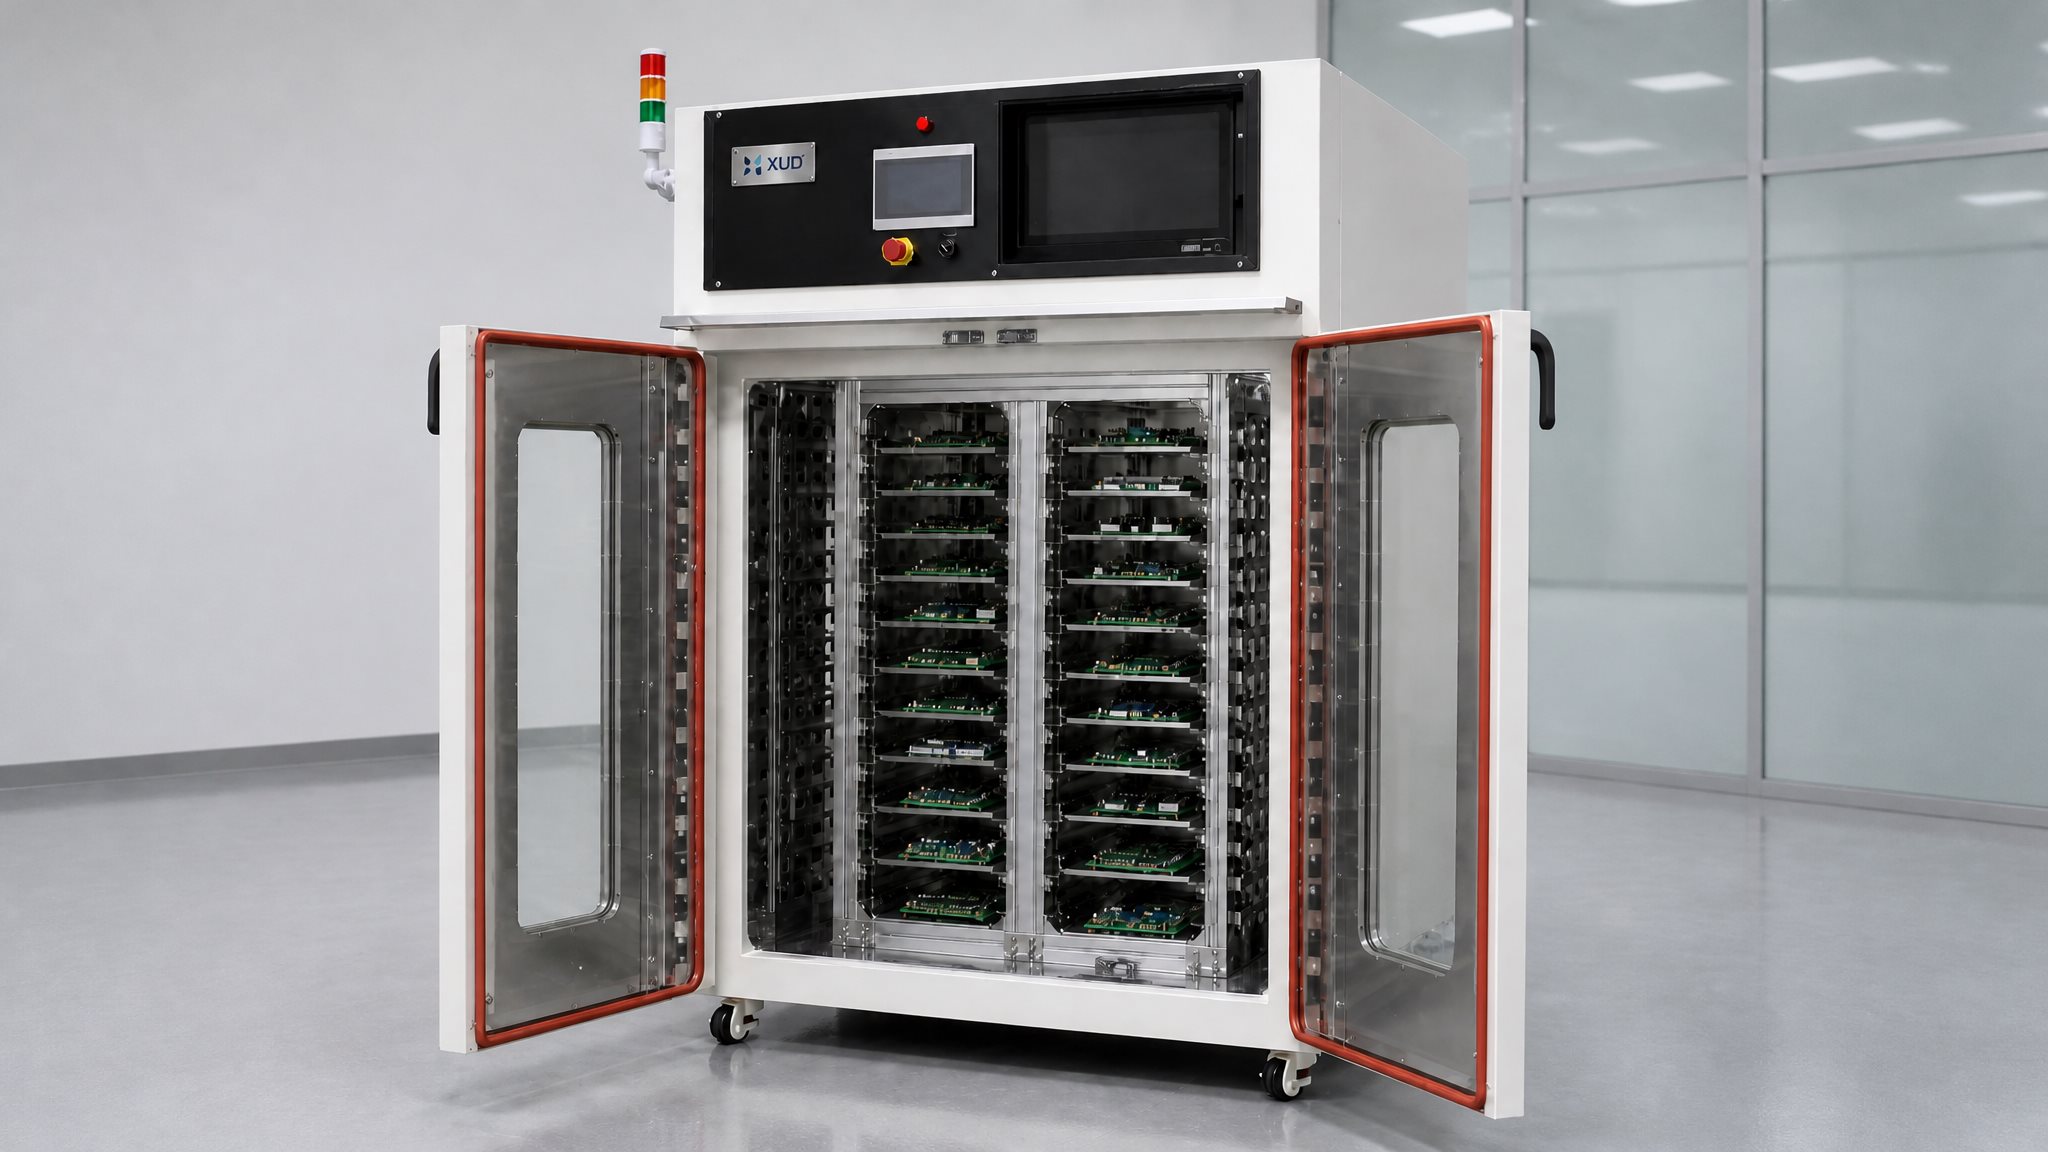
Forno per polimerizzazione in fibra di carbonio Xinyuanda
Xinyuanda offre forni di polimerizzazione industriali personalizzati per applicazioni composite e prepreg in fibra di carbonio compatibili.
- Temperatura massima di esercizio: fino a 250°C.
- Riscaldamento elettrico.
- Circolazione dell'aria calda.
- Porte del vuoto interne per il collegamento della pompa del vuoto esterna.
- Dimensioni della camera e modalità di carico personalizzabili.
- Per pannelli piatti e parti composite di forma complessa, previa compatibilità del processo.
La pompa del vuoto esterna non è inclusa nella dotazione standard se non diversamente specificato nel preventivo.
Visualizza il forno per la polimerizzazione della fibra di carbonio →
Per una proposta di attrezzatura adeguata, preparare le dimensioni del pannello, le dimensioni dello stampo, le specifiche del preimpregnato, il ciclo di polimerizzazione, il numero di pannelli per lotto e i requisiti di connessione del vuoto.
9. Domande frequenti
Q1: Qual è lo scopo del confezionamento sottovuoto dei pannelli in fibra di carbonio?
Il sacchetto sottovuoto crea un ambiente sigillato attorno al laminato e rimuove l'aria dal sacchetto. La differenza di pressione aiuta a compattare la stratificazione contro lo stampo e può ridurre l'aria intrappolata quando il processo è progettato correttamente.
Q2: I pannelli in fibra di carbonio confezionati sotto vuoto possono essere polimerizzati in un forno industriale?
Sì, quando il sistema prepreg o resina è approvato per il confezionamento sottovuoto in forno. Il forno deve soddisfare le condizioni termiche richieste e prevedere un'adeguata predisposizione per i collegamenti del vuoto.
Q3: Il forno industriale necessita di una pompa a vuoto integrata?
Non necessariamente. Un forno può essere progettato con porte per vuoto interne per il collegamento a una pompa esterna. Se la pompa è inclusa dipende dalla configurazione e dal preventivo dell'attrezzatura.
Q4: Come posso identificare una perdita nel sacchetto del vuoto?
Ispezionare la pellicola del sacchetto, il nastro sigillante, le porte del vuoto, i raccordi e i tubi. Applicare la procedura di controllo delle perdite specificata e osservare se la condizione di vuoto viene mantenuta entro i requisiti del processo.
Q5: Quali informazioni sono necessarie per personalizzare un forno per buste sottovuoto?
Le informazioni utili includono le dimensioni del pannello e dello stampo, la temperatura di polimerizzazione, il ciclo di riscaldamento, la quantità del lotto, la quantità della porta del vuoto e la disposizione di carico richiesta.
Conclusione
Il successo del sacco a vuoto dipende dal processo completo, non semplicemente dalla pompa del vuoto. I materiali dell'insacco, la qualità della sigillatura, i percorsi dell'aria, la geometria degli utensili e le condizioni di temperatura contribuiscono tutti alla qualità finale del pannello.
Quando i pannelli in fibra di carbonio sottovuoto vengono polimerizzati in un forno industriale, la disposizione del collegamento del vuoto e la progettazione della circolazione dell'aria calda devono essere considerate insieme. Il processo approvato dal fornitore del materiale rimane il riferimento per le effettive condizioni di stagionatura.
Continua conParte 03: Forno per polimerizzazione compositi vs. Autoclaveper confrontare i due tipi di apparecchiature.
Guida alla polimerizzazione della fibra di carbonio
01.Come curare il prepreg in fibra di carbonio in un forno industriale
02. Processo di confezionamento sottovuoto per pannelli compositi in fibra di carbonio— Stai leggendo questo articolo
03.Forno per polimerizzazione compositi e autoclave: differenze chiave
04. Cosa cercare quando si acquista un forno per la polimerizzazione della fibra di carbonio
05. Come polimerizzare parti composite in fibra di carbonio di forma complessa
06. Come scegliere un forno di polimerizzazione per pannelli compositi
Cerchi un forno per polimerizzazione con sacco sottovuoto?
Inviaci le dimensioni del tuo pannello composito, i requisiti di polimerizzazione e le esigenze di collegamento del vuoto. Il nostro team può aiutare a valutare una configurazione del forno personalizzata adeguata.
Whatsapp:+8618998007076
E-mail:annalan@xudoven.com
Visualizza il forno per la polimerizzazione della fibra di carbonio
Forno per polimerizzazione compositi e autoclave: differenze chiave
Come polimerizzare il preimpregnato in fibra di carbonio in un forno industriale: temperatura, confezionamento sotto vuoto e considerazioni sul processo
Articolo correlato