Processus d'ensachage sous vide pour panneaux composites en fibre de carbone
Processus d'ensachage sous vide pour panneaux composites en fibre de carbone
Matériaux d'ensachage, connexions sous vide, contrôles de fuite et durcissement au four
Dans ce guide
- Qu’est-ce que l’ensachage sous vide ?
- Matériaux d'ensachage sous vide
- Processus d'ensachage étape par étape
- Connexions sous vide dans un four industriel
- Comment vérifier les fuites des sacs sous vide
- Comment l'ensachage affecte la qualité des panneaux
- Problèmes courants d’ensachage
- Choisir un four pour les panneaux ensachés sous vide
- Foire aux questions
1. Qu'est-ce que l'ensachage sous vide dans la fabrication de fibres de carbone ?
L'ensachage sous vide est une technique de fabrication de composites utilisée pour compacter une couche de fibre de carbone contre un moule ou une surface d'outillage. Le stratifié préparé est recouvert d'un sac flexible scellé et l'air est évacué par une conduite sous vide reliée à une pompe.
À mesure que la pression à l’intérieur du sac scellé diminue, la différence de pression entre l’intérieur du sac et l’environnement environnant pousse le sac contre le stratifié et le moule. Cela permet de consolider le matériau et d’éliminer l’air emprisonné lorsque le processus est correctement conçu.
Pour les panneaux composites en fibre de carbone, l'ensachage sous vide est utile car il permet de maintenir le contact entre le stratifié et la surface de l'outillage sur une surface relativement grande.
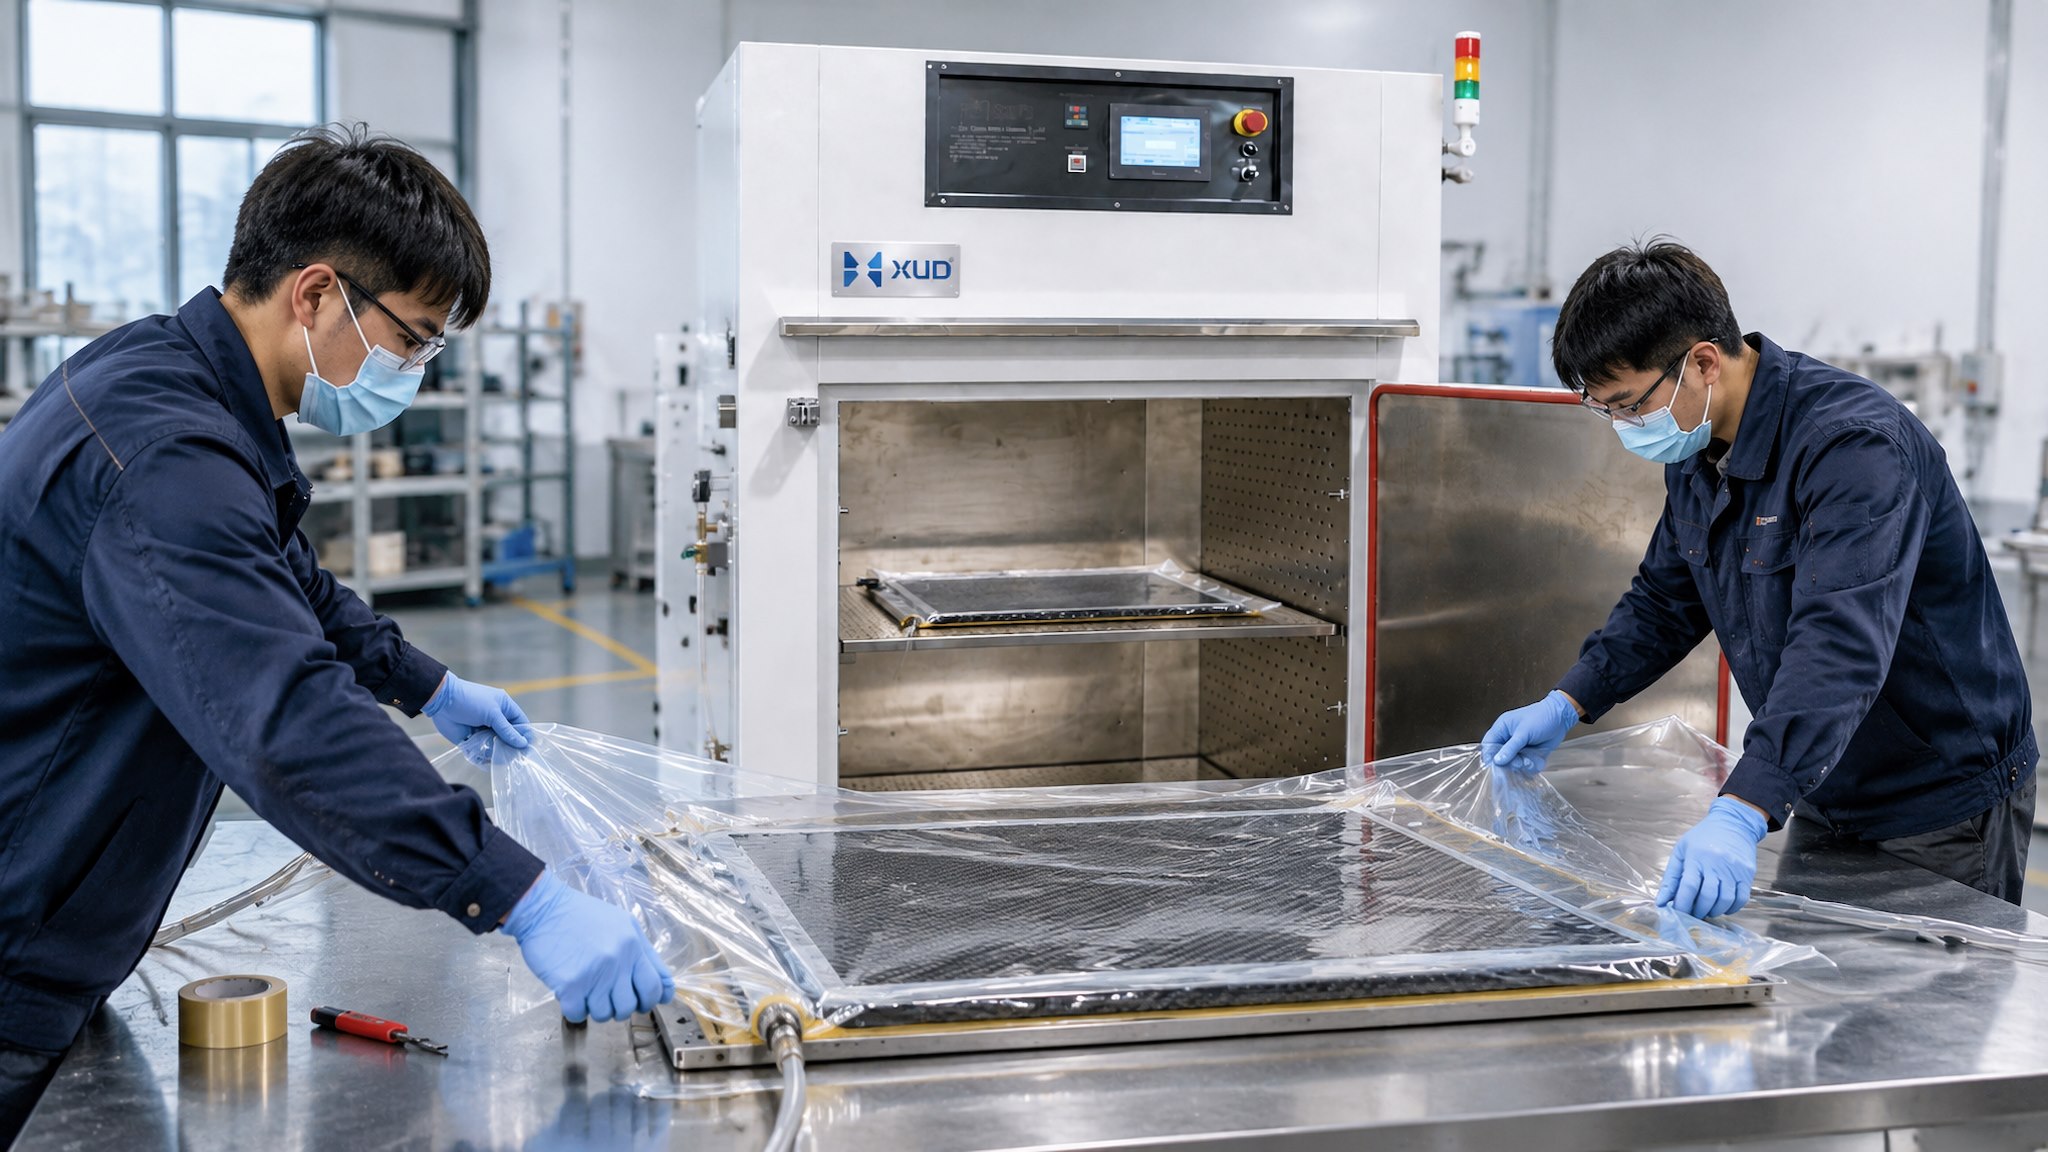
L’ensachage sous vide est une méthode de consolidation et non une méthode de durcissement en soi. La résine doit toujours suivre son cycle de température et de temps spécifié. La pertinence de l'ensachage sous vide au four dépend du système de préimprégné ou de résine.
Le succès d’un ensachage ne dépend pas seulement du fonctionnement d’une pompe à vide. Le scellage des sacs, la disposition des matériaux, les chemins d'air, l'état de l'outillage et le calendrier du processus influencent tous le résultat.
Pour un aperçu des exigences de durcissement des préimprégnés, lisezPartie 01 : Comment durcir un préimprégné de fibre de carbone dans un four industriel.
2. Matériaux d'ensachage sous vide et leurs fonctions
Un ensemble d’ensachage sous vide contient normalement plusieurs matériaux. Chacun a une fonction différente et la combinaison correcte dépend du stratifié, du système de résine, de l'outillage et de la procédure de fabrication approuvée.
| Matériel | Fonction principale | Que vérifier |
|---|---|---|
| Film pour sac sous vide | Crée une enceinte scellée autour du lay-up | Température nominale et flexibilité |
| Ruban d'étanchéité | Scelle le sac autour du périmètre de l'outillage | Adhérence et compatibilité en température |
| Film de sortie | Contrôle le contact entre le stratifié et les matériaux adjacents | Exigences en matière de perforation et de libération de résine |
| Matériau du reniflard | Fournit un chemin d'air vers la sortie d'aspiration | Continuité et placement |
| Port d'aspiration et tuyau | Connecte l’ensemble d’ensachage au système de vide | Compatibilité d’étanchéité et de température |
| Moule ou outillage | Prend en charge et définit la géométrie de la pièce | État de surface et compatibilité thermique |
Pourquoi la compatibilité des matériaux est importante
Les consommables d’ensachage doivent être adaptés à la température de durcissement réelle et au système de résine. Un matériau qui fonctionne bien à température ambiante peut ne pas conserver ses propriétés pendant le chauffage.
Le ruban d'étanchéité, le film de sac et les tuyaux d'aspiration doivent être vérifiés par rapport à la température du processus. Si un matériau se ramollit, perd son adhérence ou devient inapproprié pendant le chauffage, le système de vide peut ne pas maintenir l'état prévu.
Ne sélectionnez pas les matériaux d’ensachage uniquement en fonction de leur prix ou de leur apparence. Vérifiez les spécifications techniques et les recommandations de compatibilité du fournisseur de consommables.
3. Processus d'ensachage sous vide étape par étape pour les panneaux composites
Le flux de travail suivant fournit une référence générale pour l’ensachage sous vide de panneaux composites plats en fibre de carbone. La séquence de superposition réelle et la disposition des consommables doivent suivre les instructions du fournisseur de matériaux et le processus validé par le fabricant.
Nettoyer et inspecter le moule ou l'outillage. Vérifiez la présence de poussière, de particules étrangères, de dommages de surface et de contamination qui pourraient affecter la finition du panneau.
Placez les plis préimprégnés selon l'orientation et la séquence d'empilage spécifiées. Évitez les plis, les chevauchements indésirables et les corps étrangers piégés.
Installez les matériaux antiadhésifs, les couches de ventilation et autres consommables spécifiés. Assurez-vous que les voies d'air prévues ne sont pas bloquées involontairement.
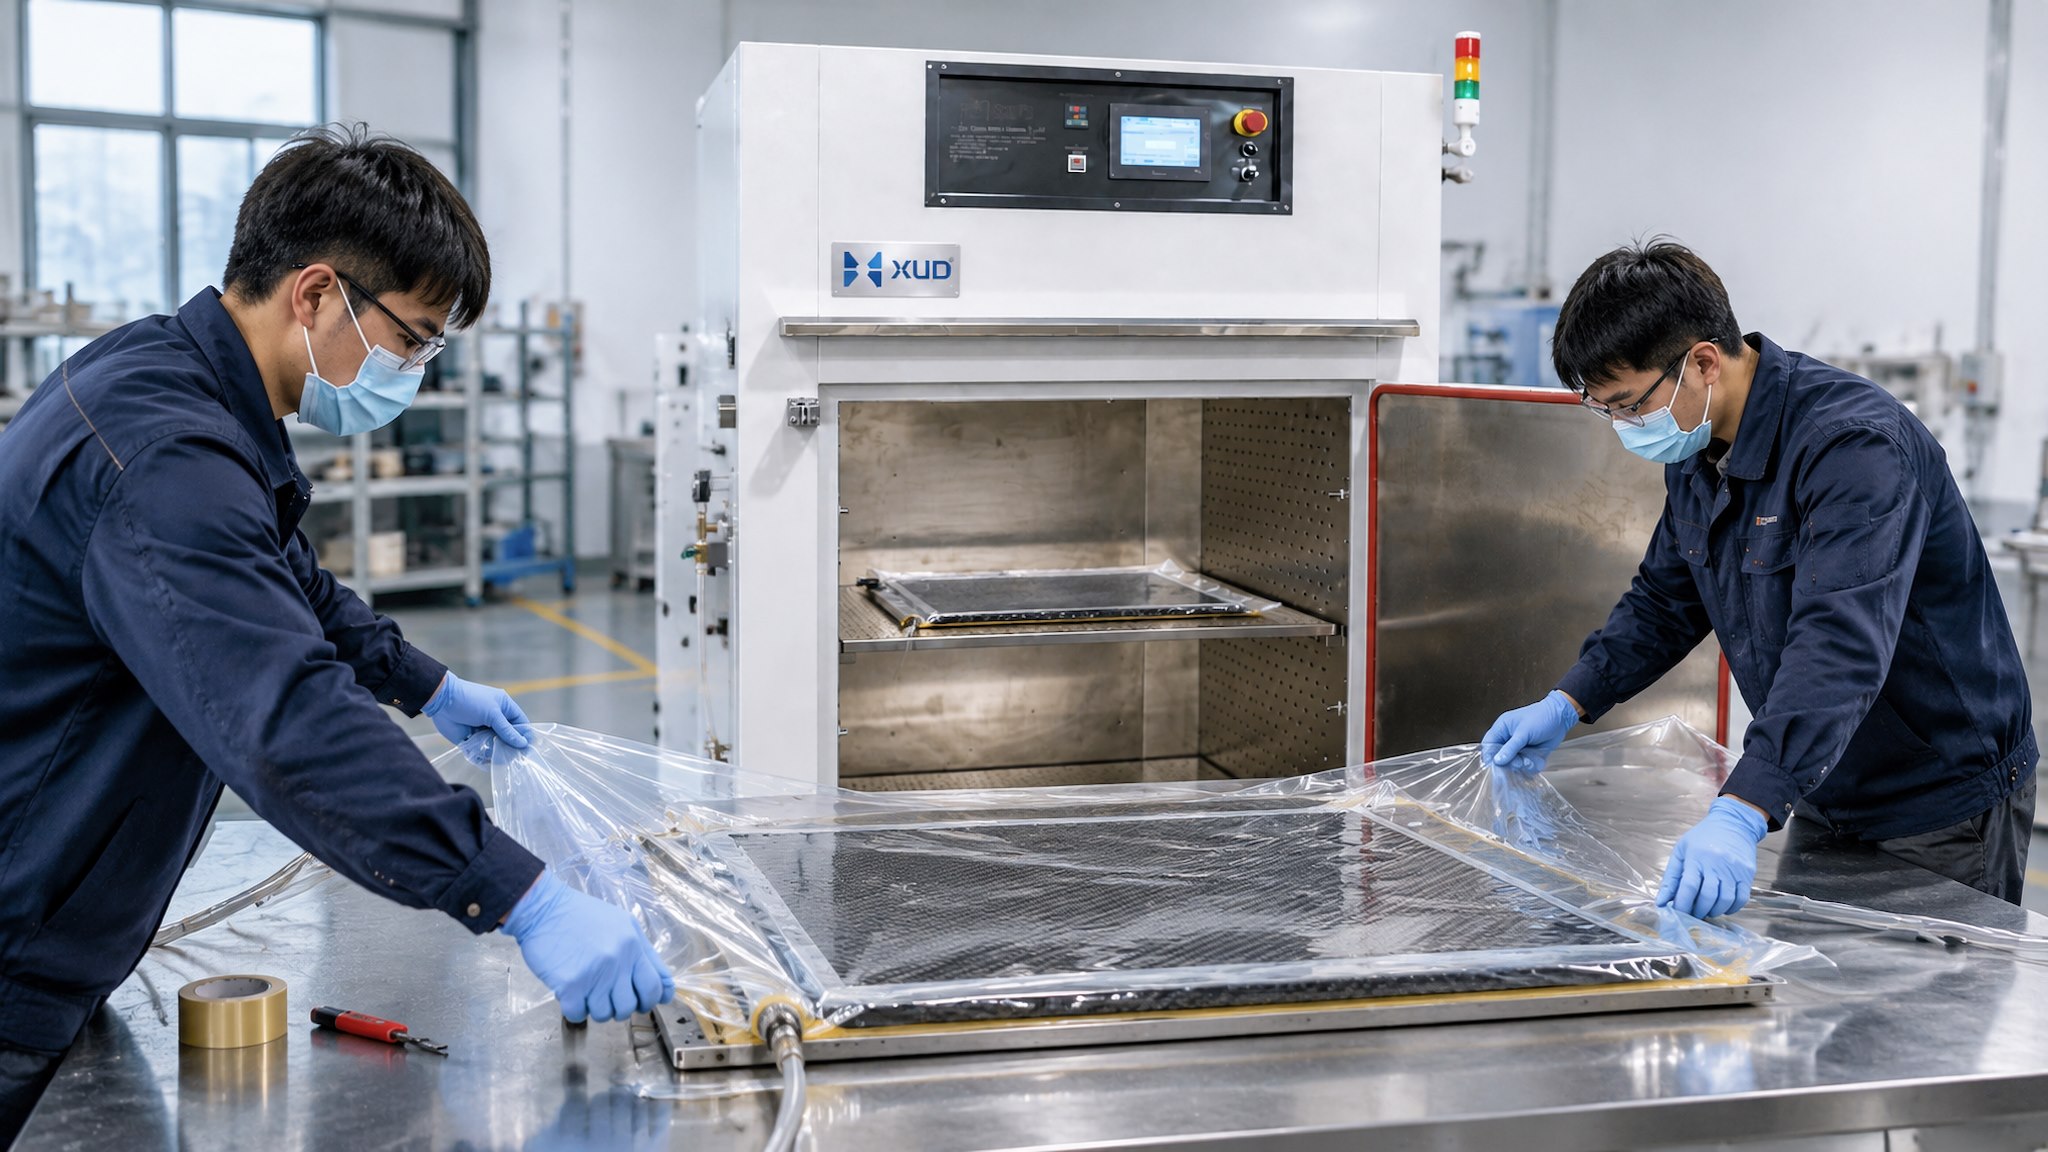
Placez le film du sac sur l'assemblage et scellez son périmètre à l'aide d'un ruban d'étanchéité compatible. Prévoyez suffisamment de matériau de sac pour la géométrie du panneau.
Connectez le port d'ensachage au tuyau d'aspiration et à la pompe externe. Vérifiez le tuyau, les raccords et les connexions pour une installation sécurisée.
Appliquer le vide selon la procédure approuvée. Observez le sac car il est conforme à la configuration et à l'outillage. Vérifiez les fuites, les ponts et les voies d'air bloquées.
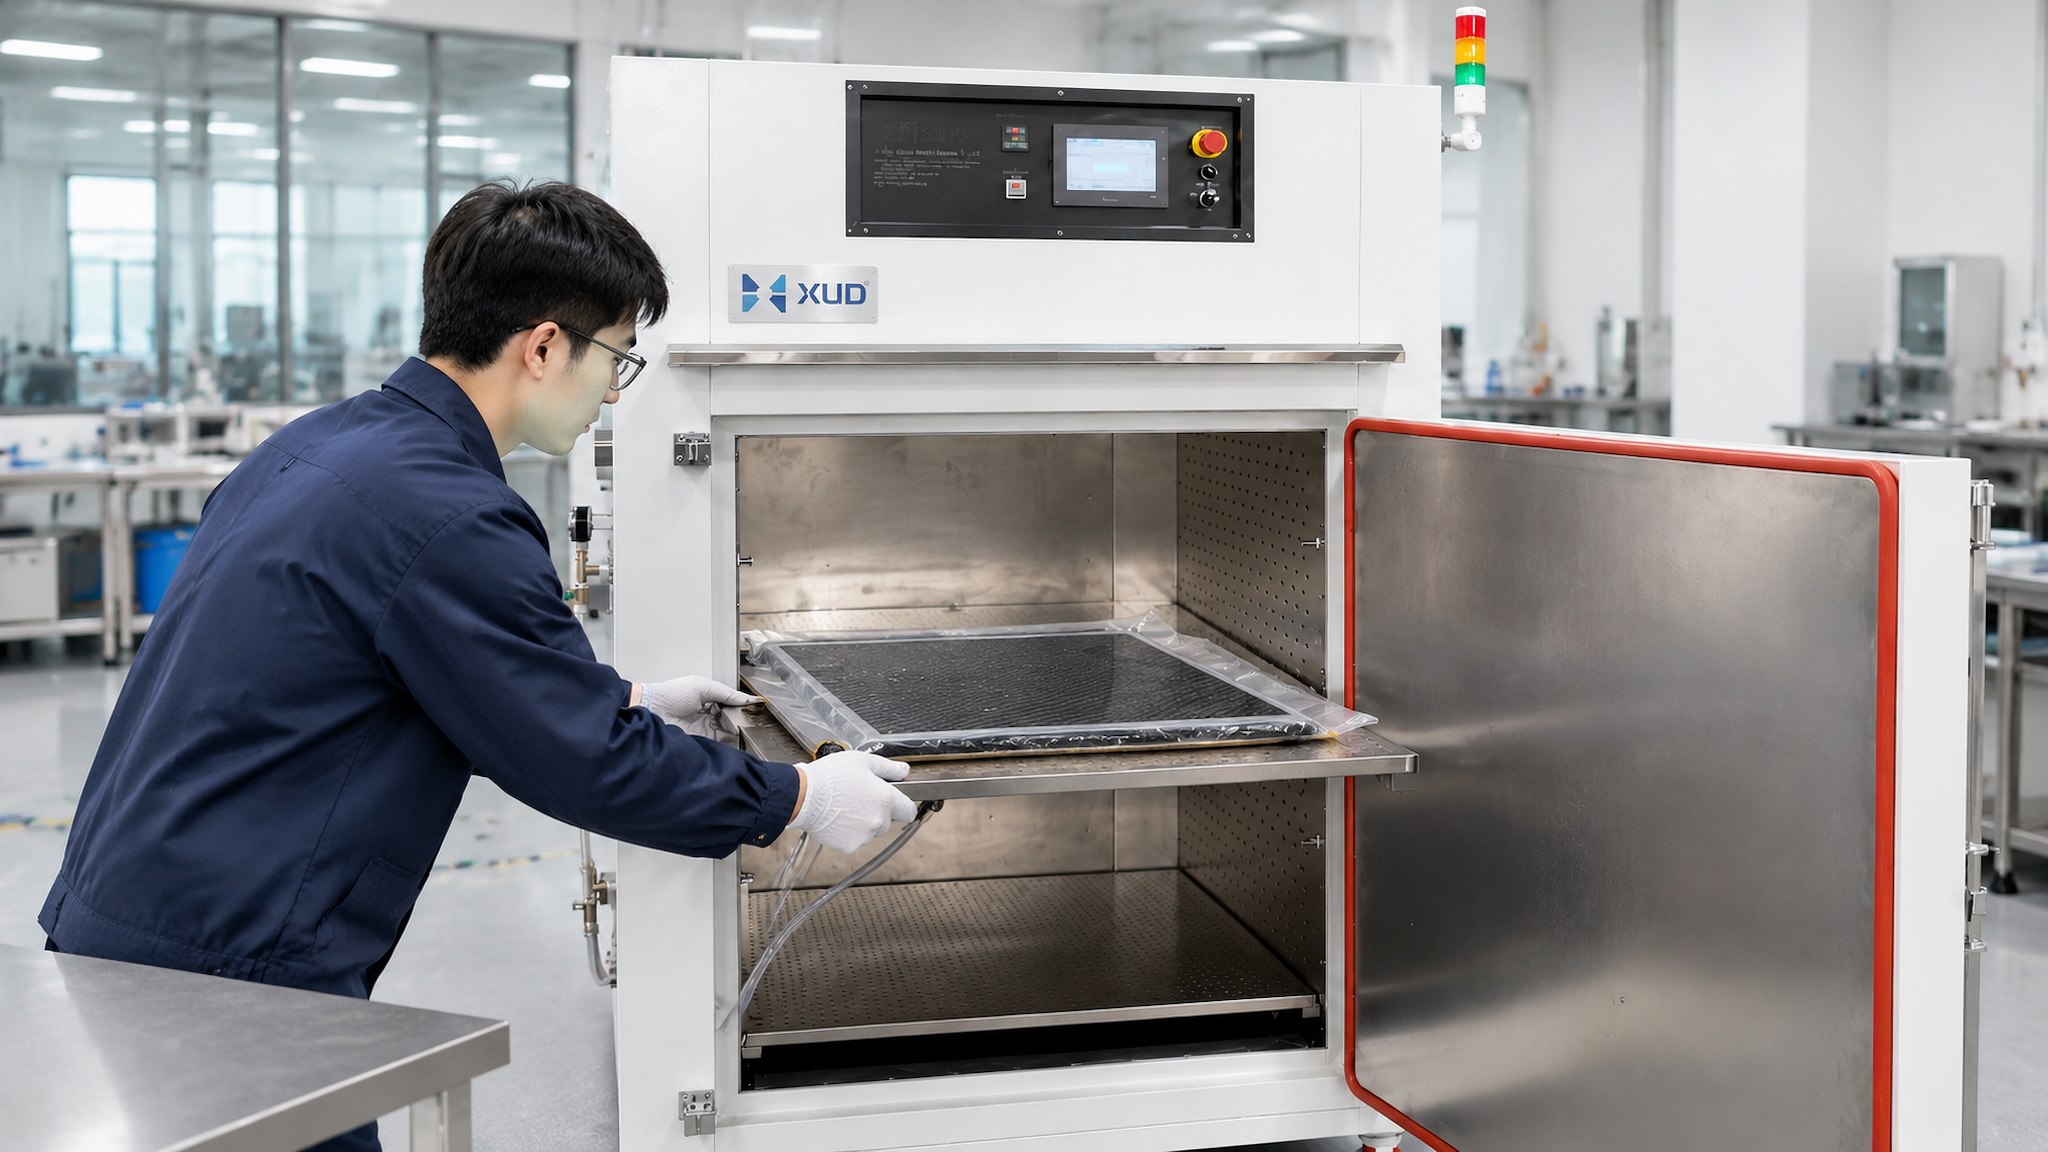
Démarrer le four avant que l’ensemble d’ensachage n’ait été vérifié peut rendre les défauts plus difficiles à corriger. Effectuez les vérifications de fuite et de configuration requises avant de commencer le cycle de chauffage.
4. Connexions sous vide dans un four industriel
Lorsque des panneaux ensachés sous vide doivent être durcis dans un four industriel, le système de vide doit rester connecté pendant que le four fournit l'environnement de chauffage requis.
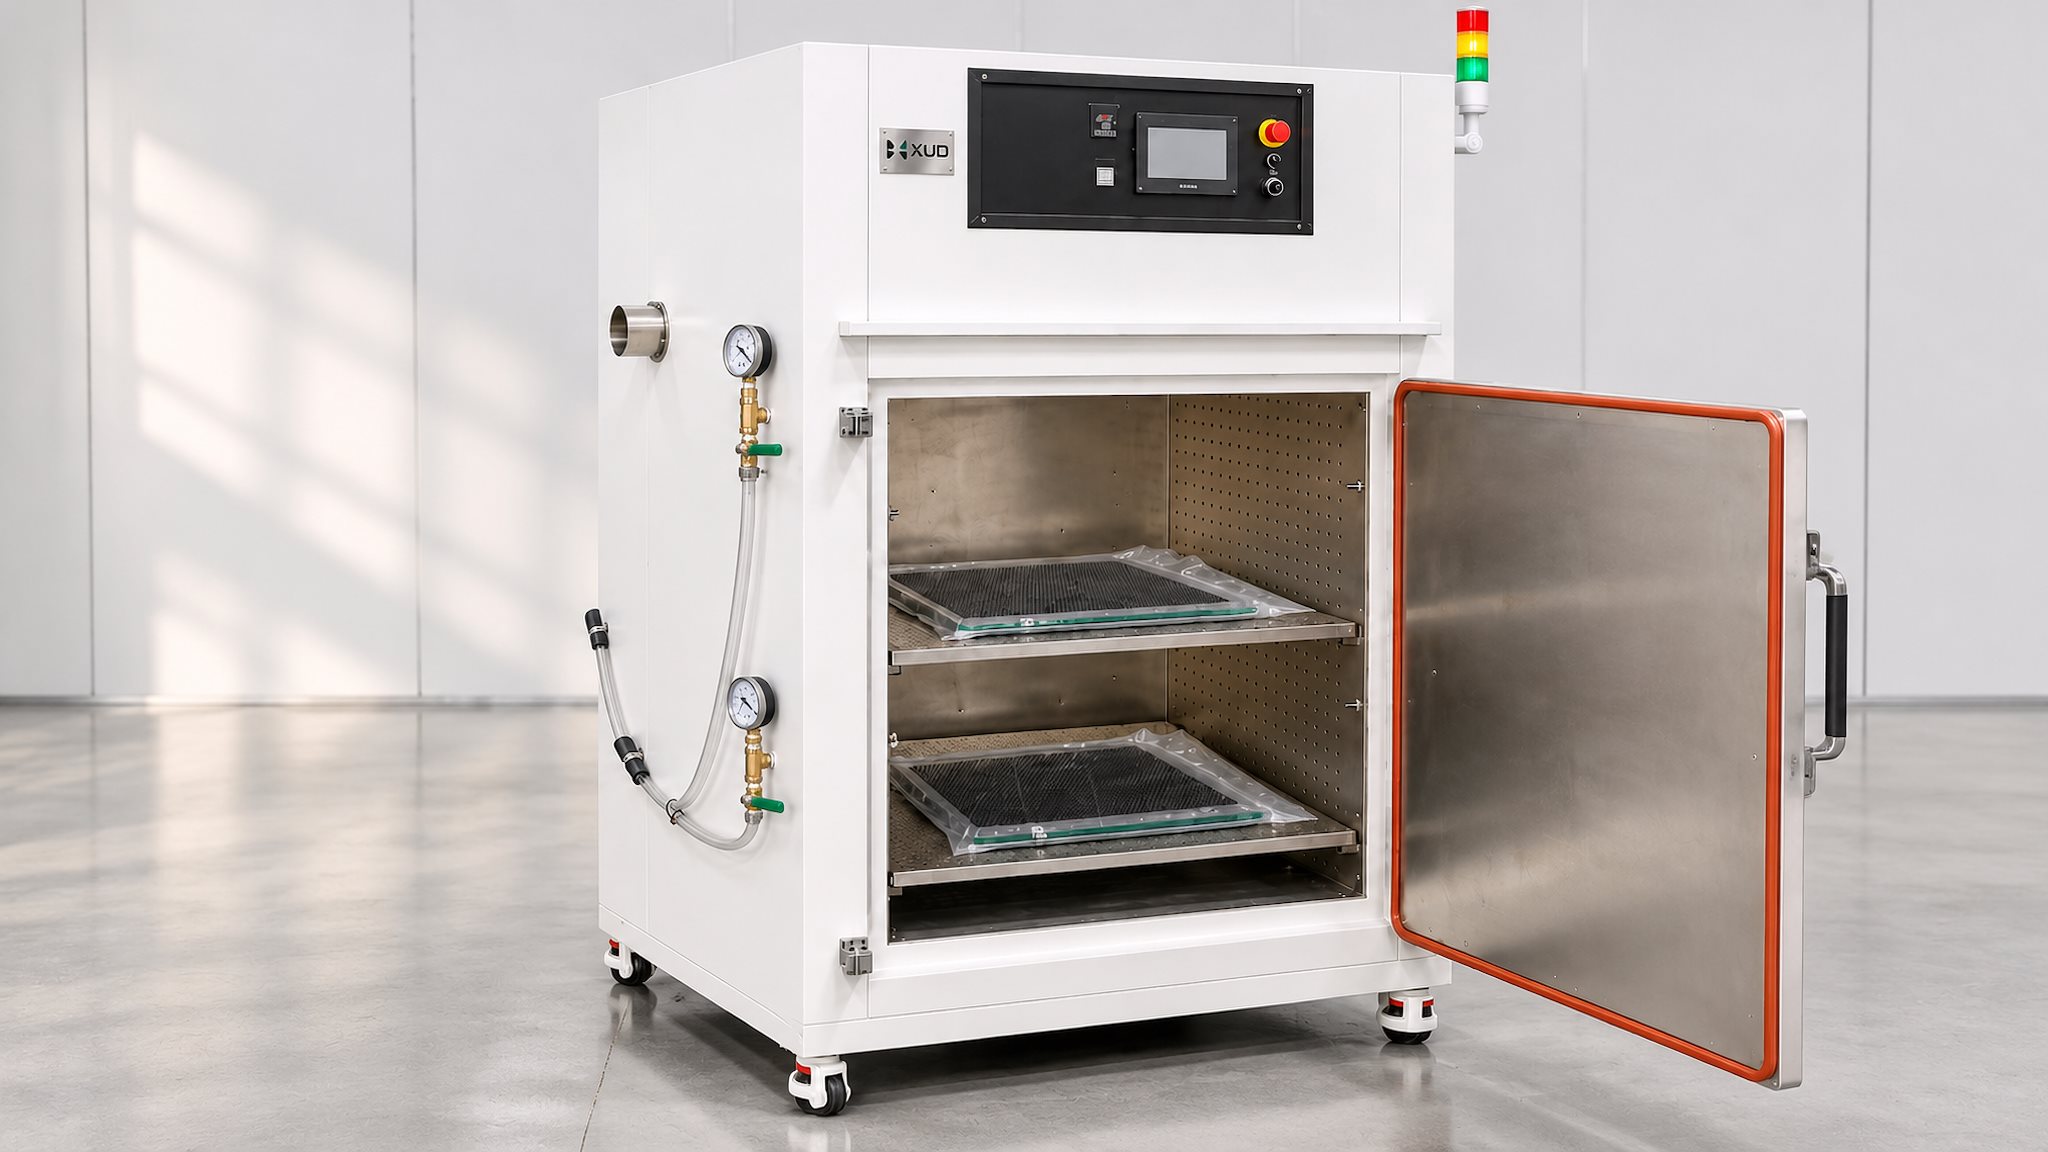
Un four conçu pour cette application peut être équipé de ports de connexion sous vide internes. La conduite de vide passe par le point de connexion désigné et se connecte à une pompe à vide externe.
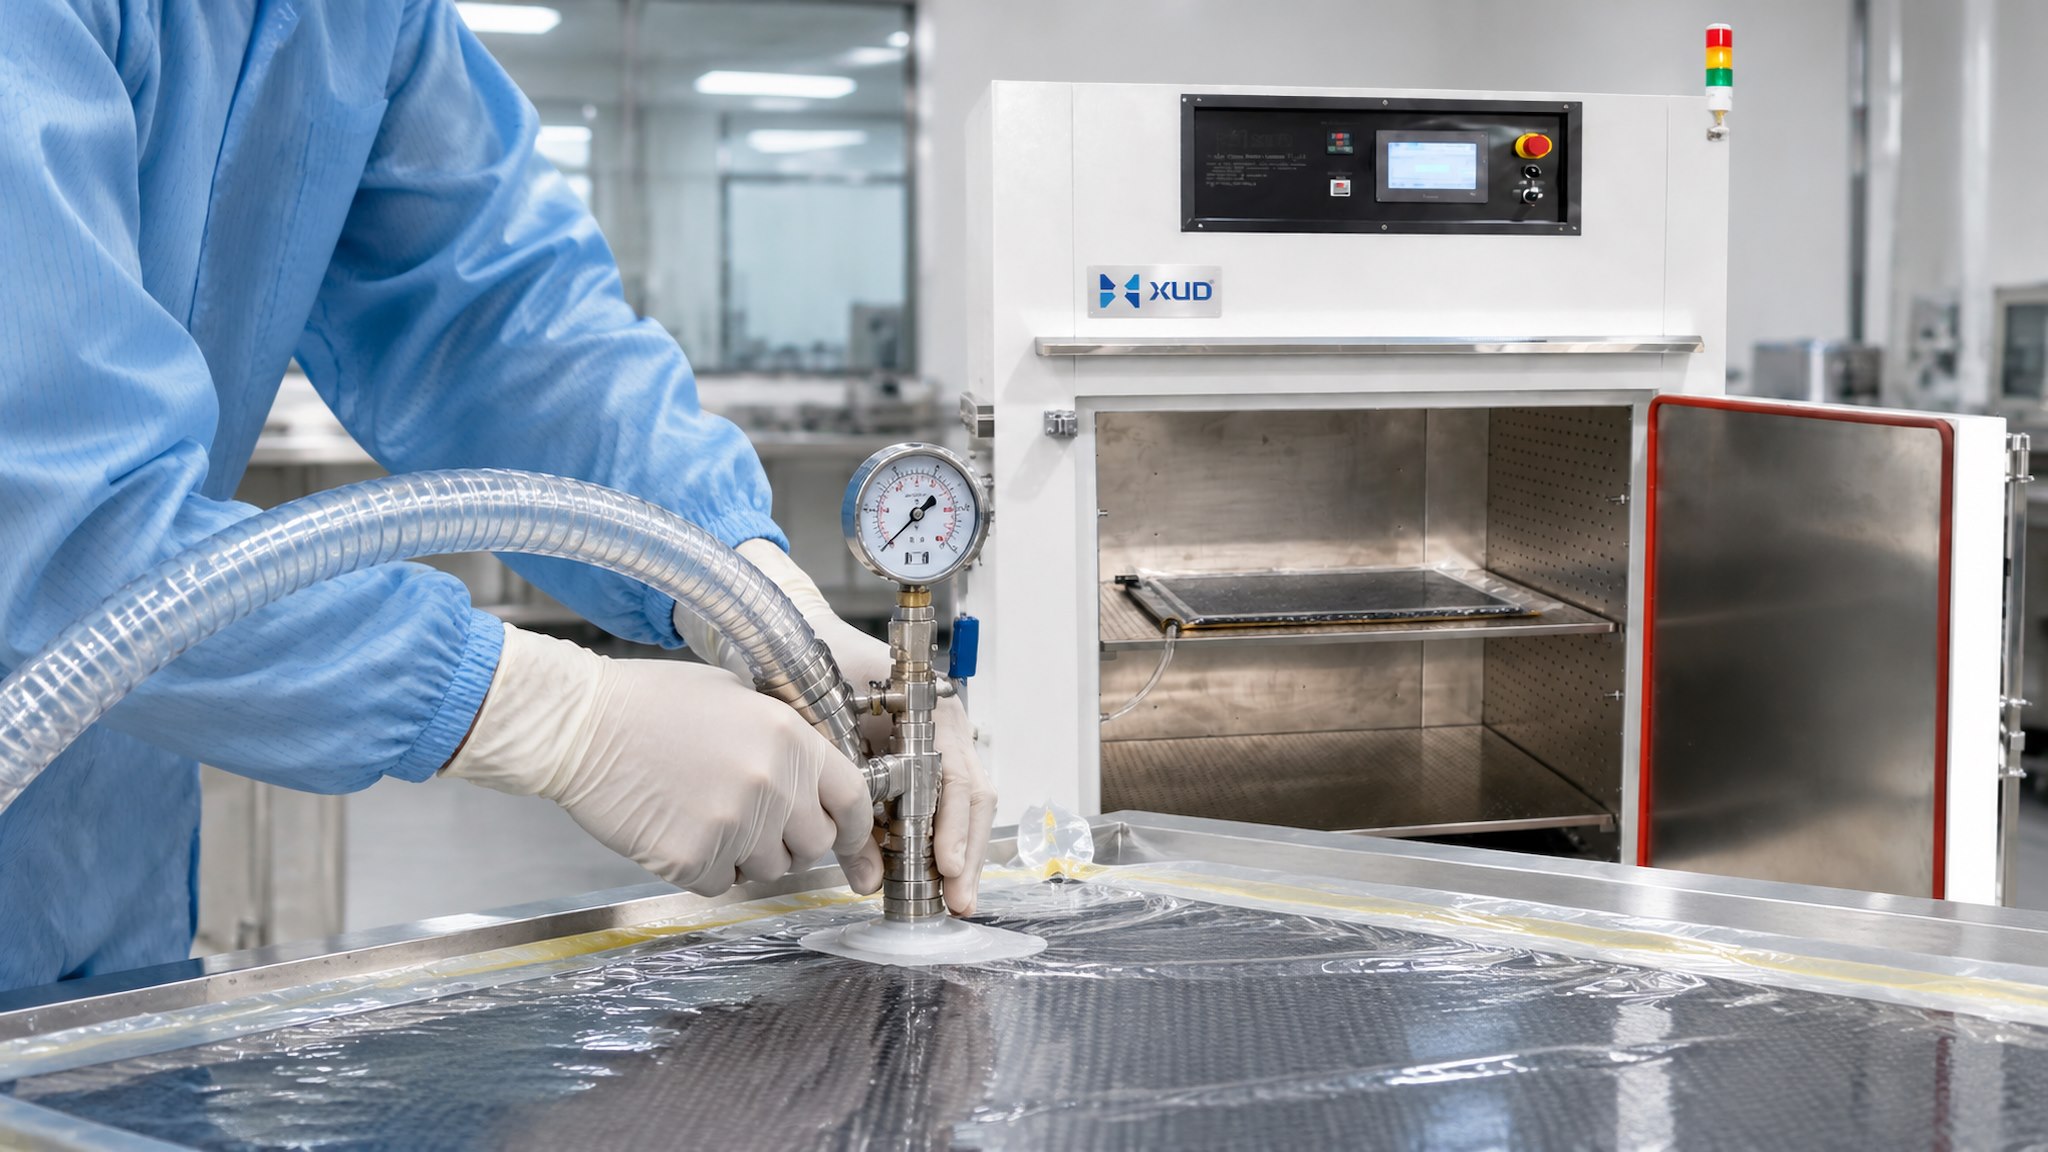
Connexion sous vide typique basée sur un four
Arrangement conceptuel uniquement. La conception réelle des connexions dépend de la configuration du four et du système de vide.
Quatre détails d'équipement à confirmer
- Quantité de ports :Déterminez combien de pièces en sac ou de circuits de vide doivent fonctionner en même temps.
- Localisation du port :Tenez compte de la position de l’outillage, de la pièce à usiner et du cheminement des flexibles à l’intérieur de la chambre.
- Compatibilité de température :Vérifiez que les tuyaux, les raccords et les matériaux d'étanchéité sont adaptés à l'environnement d'exploitation.
- Disposition des pompes :Confirmez si la pompe externe est fournie séparément ou incluse dans le devis.
Un point de conception utile consiste à considérer l’acheminement des tuyaux à vide avant de finaliser la disposition de la chambre du four. Un itinéraire mal planifié peut rendre le chargement et le déchargement peu pratiques ou interférer avec la disposition des pièces.
Voir leFour de durcissement en fibre de carbone Xinyuandapour une configuration d'équipement avec chauffage électrique, circulation d'air chaud et prises de vide internes.
5. Comment vérifier les fuites du sac sous vide avant le durcissement
Une pompe à vide en marche ne signifie pas nécessairement que l'ensemble d'ensachage est sans fuite. L'air peut pénétrer par le ruban d'étanchéité, le film du sac, les connecteurs, les tuyaux ou d'autres joints.
La vérification des fuites doit donc être traitée comme une étape distincte de contrôle du processus plutôt que de simplement allumer la pompe et passer au chauffage.
Une séquence pratique de contrôle des fuites
- Inspectez le film du sac à la recherche de perforations, de déchirures ou de zones endommagées visibles.
- Vérifiez le joint périphérique et les coins pour déceler une liaison incomplète ou des plis.
- Inspectez les ports d’aspiration, les raccords et les raccords de tuyaux.
- Appliquez le vide selon la procédure du processus et observez la réponse du sac.
- Effectuez le contrôle d'isolement ou de décroissance du vide spécifié, si le processus l'exige.
- Corrigez toute fuite identifiée et répétez le contrôle avant de chauffer.
Enregistrez l’état du vide et le résultat du contrôle des fuites avant le cycle de durcissement. Si un panneau fini présente des vides ou des défauts de surface, cet enregistrement permet de distinguer un problème d'ensachage d'un problème de chauffage ou de matériau.
Les niveaux de vide acceptables, les fuites admissibles et la durée du test doivent être définis par le fournisseur de matériaux ou par le processus validé du fabricant. Il n’existe pas de valeur universelle réussite/échec pour chaque panneau composite.
6. Comment l'ensachage sous vide affecte la qualité des panneaux en fibre de carbone
L'ensachage sous vide influence le contact entre le stratifié, les matériaux d'ensachage et le moule. Lorsque la configuration est correcte, elle peut aider à réduire l’air emprisonné et à améliorer la consolidation du stratifié. Cependant, le vide ne peut à lui seul corriger tous les défauts de fabrication.
Épaisseur du panneau et structure de superposition
Les stratifiés plus épais peuvent se comporter différemment des panneaux minces lors de l'évacuation et du chauffage. Le nombre de plis, la teneur en résine, le pouvoir collant du matériau et la disposition des superpositions peuvent affecter la façon dont l'air se déplace à travers l'assemblage et la façon dont le stratifié se consolide.
Dimensions des panneaux et disposition de l'emballage
Les grands panneaux nécessitent suffisamment de matériau de sac et un périmètre d'étanchéité approprié. Le sac doit être conforme à l'outillage sans créer de ponts ou de tensions excessives autour des coins et des bords.
Flux d'air autour du panneau ensaché
A l’intérieur d’un four industriel, le panneau ensaché et son outillage doivent être positionnés sans bloquer inutilement les chemins de circulation de l’air chaud. Un grand moule ou plusieurs panneaux empilés peuvent modifier la façon dont l’air circule dans la chambre.
Pour cette raison, l’évaluation du four doit prendre en compte des conditions de chargement représentatives plutôt qu’une seule chambre vide. La disposition réelle des panneaux fait partie du processus thermique.
Un panneau peut avoir un sac sous vide bien scellé et présenter néanmoins un durcissement inégal si la température de la pièce varie sur sa surface ou son épaisseur. La qualité du vide et l'uniformité thermique sont deux facteurs de processus différents et doivent être vérifiés séparément.
7. Problèmes courants d’ensachage sous vide et comment les éviter
| Problème | Cause possible | Action préventive |
|---|---|---|
| Perte de vide | Film endommagé, mauvaise étanchéité ou raccords desserrés | Inspecter le sac et le système de connexion |
| Pontage aux coins | Franchise de bagages insuffisante ou agencement inadapté | Planifier le placement des sacs autour de la géométrie de l'outillage |
| Air emprisonné | Voies aériennes bloquées ou mauvaise disposition des consommables | Examiner la continuité du reniflard et la séquence d'ensachage |
| Défauts de surface | Matériaux de libération inappropriés ou contamination | Vérifier la compatibilité des consommables et la préparation des surfaces |
| Durcissement inégal | Chauffage inégal ou chargement inadapté | Vérifier le débit d'air et la température réelle de la pièce |
Lorsqu'un défaut apparaît, évitez de modifier simultanément le niveau de vide, le cycle de chauffage et la disposition de l'ensachage. Examinez chaque étape du processus séparément afin que la cause profonde puisse être identifiée.
8. Choisir un four industriel pour les panneaux en fibre de carbone ensachés sous vide
Le four doit être sélectionné en fonction des dimensions du panneau, du cycle de durcissement du matériau et de la disposition du système de vide. Une chambre suffisamment grande pour contenir le panneau peut toujours ne pas convenir si la disposition de chargement restreint le flux d'air ou rend les connexions de vide difficiles d'accès.
- Capacité de température :Confirmez que le four peut répondre aux exigences approuvées en matière de température de durcissement et de cycle du matériau.
- Circulation de l'air chaud :Évaluez le flux d’air autour du panneau lui-même et de la disposition des outils.
- Ports de vide :Confirmez le nombre requis et l’emplacement des connexions de vide internes.
- Dimensions de la chambre :Prévoyez de l'espace pour le moule, le panneau ensaché, l'acheminement des tuyaux et l'accès au chargement.
- Système de contrôle :Déterminez si des étapes de chauffage et des enregistrements de processus programmables sont nécessaires.
- Pompe externe :Précisez si la pompe est fournie séparément ou incluse dans le devis.
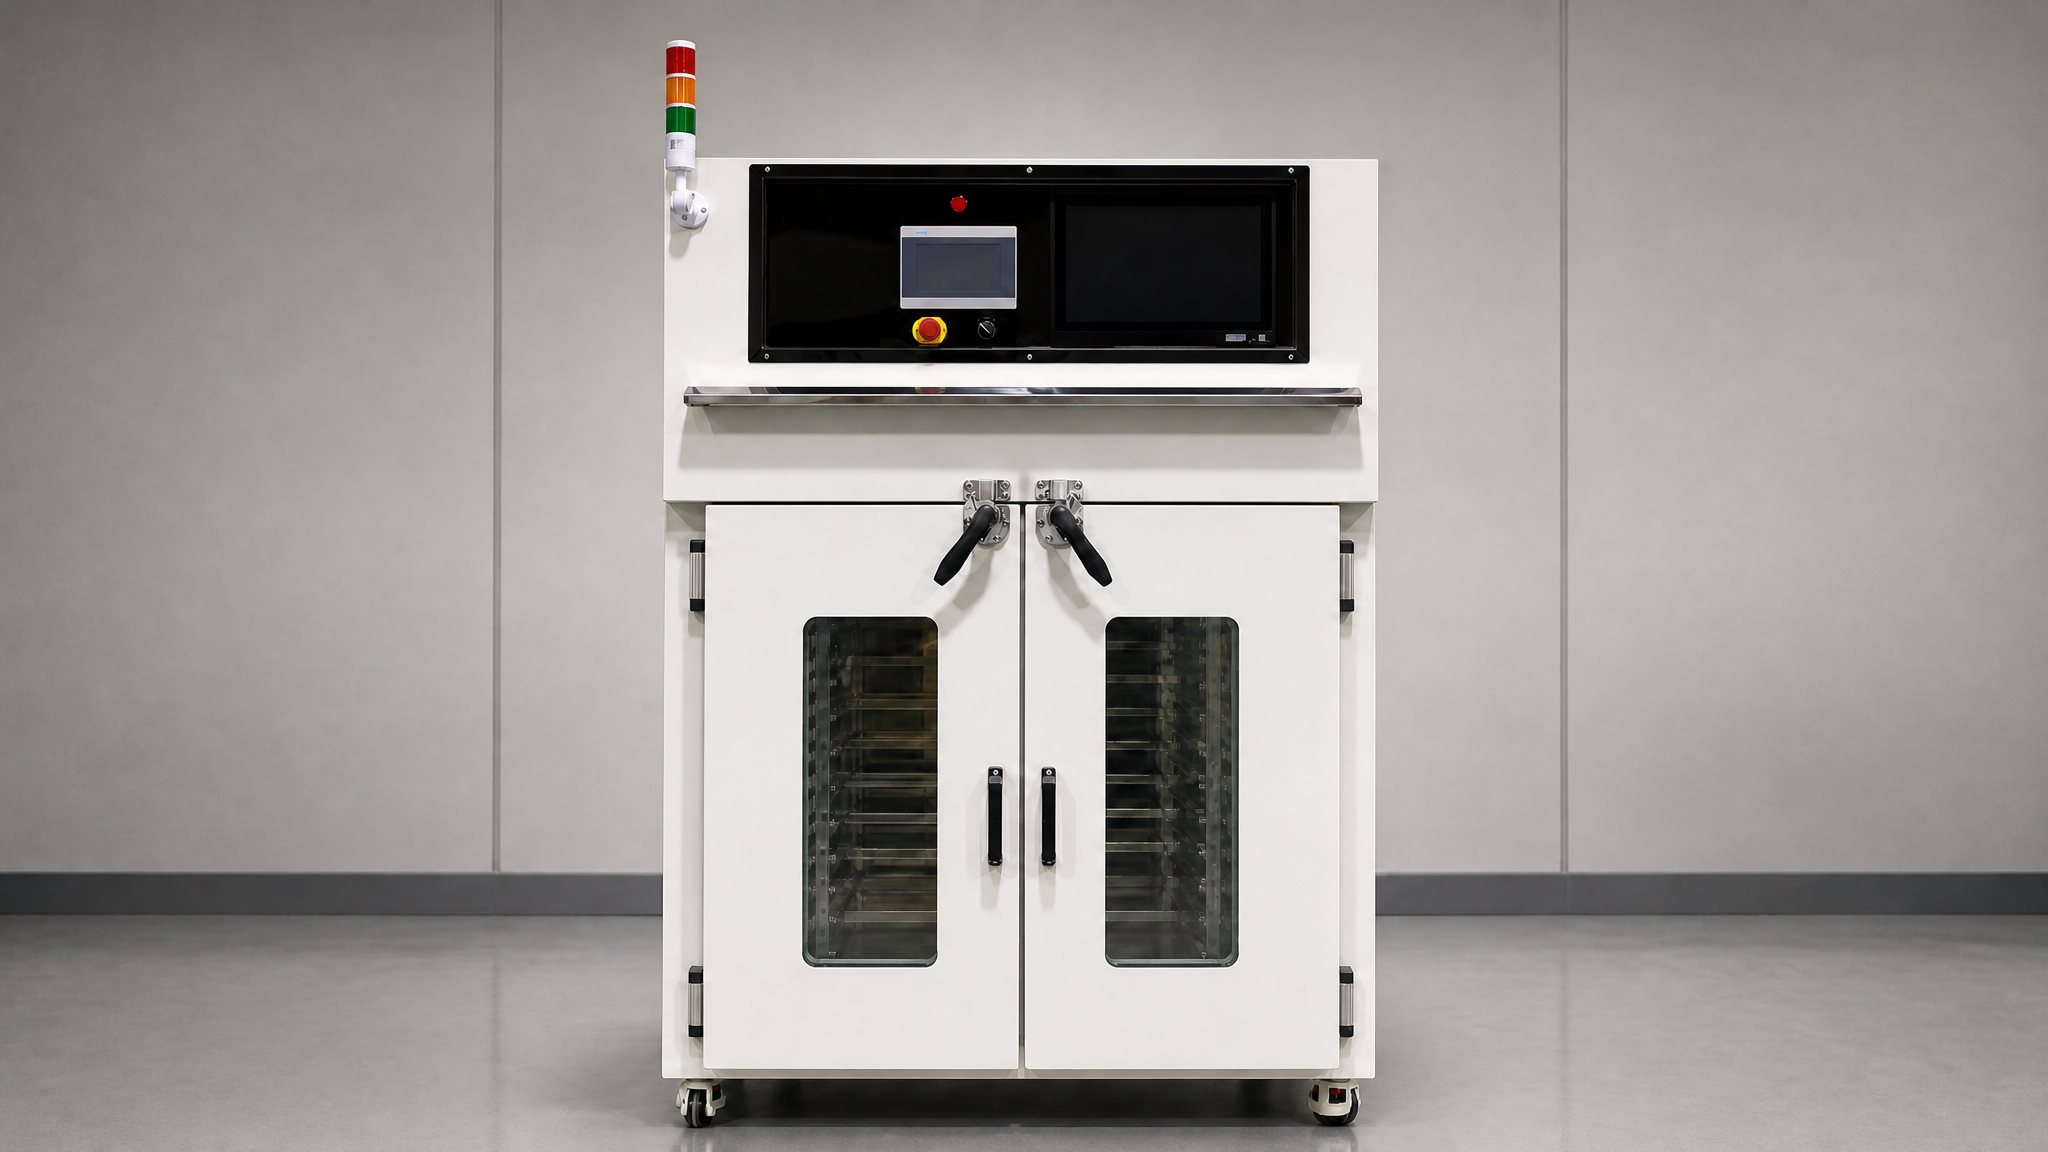
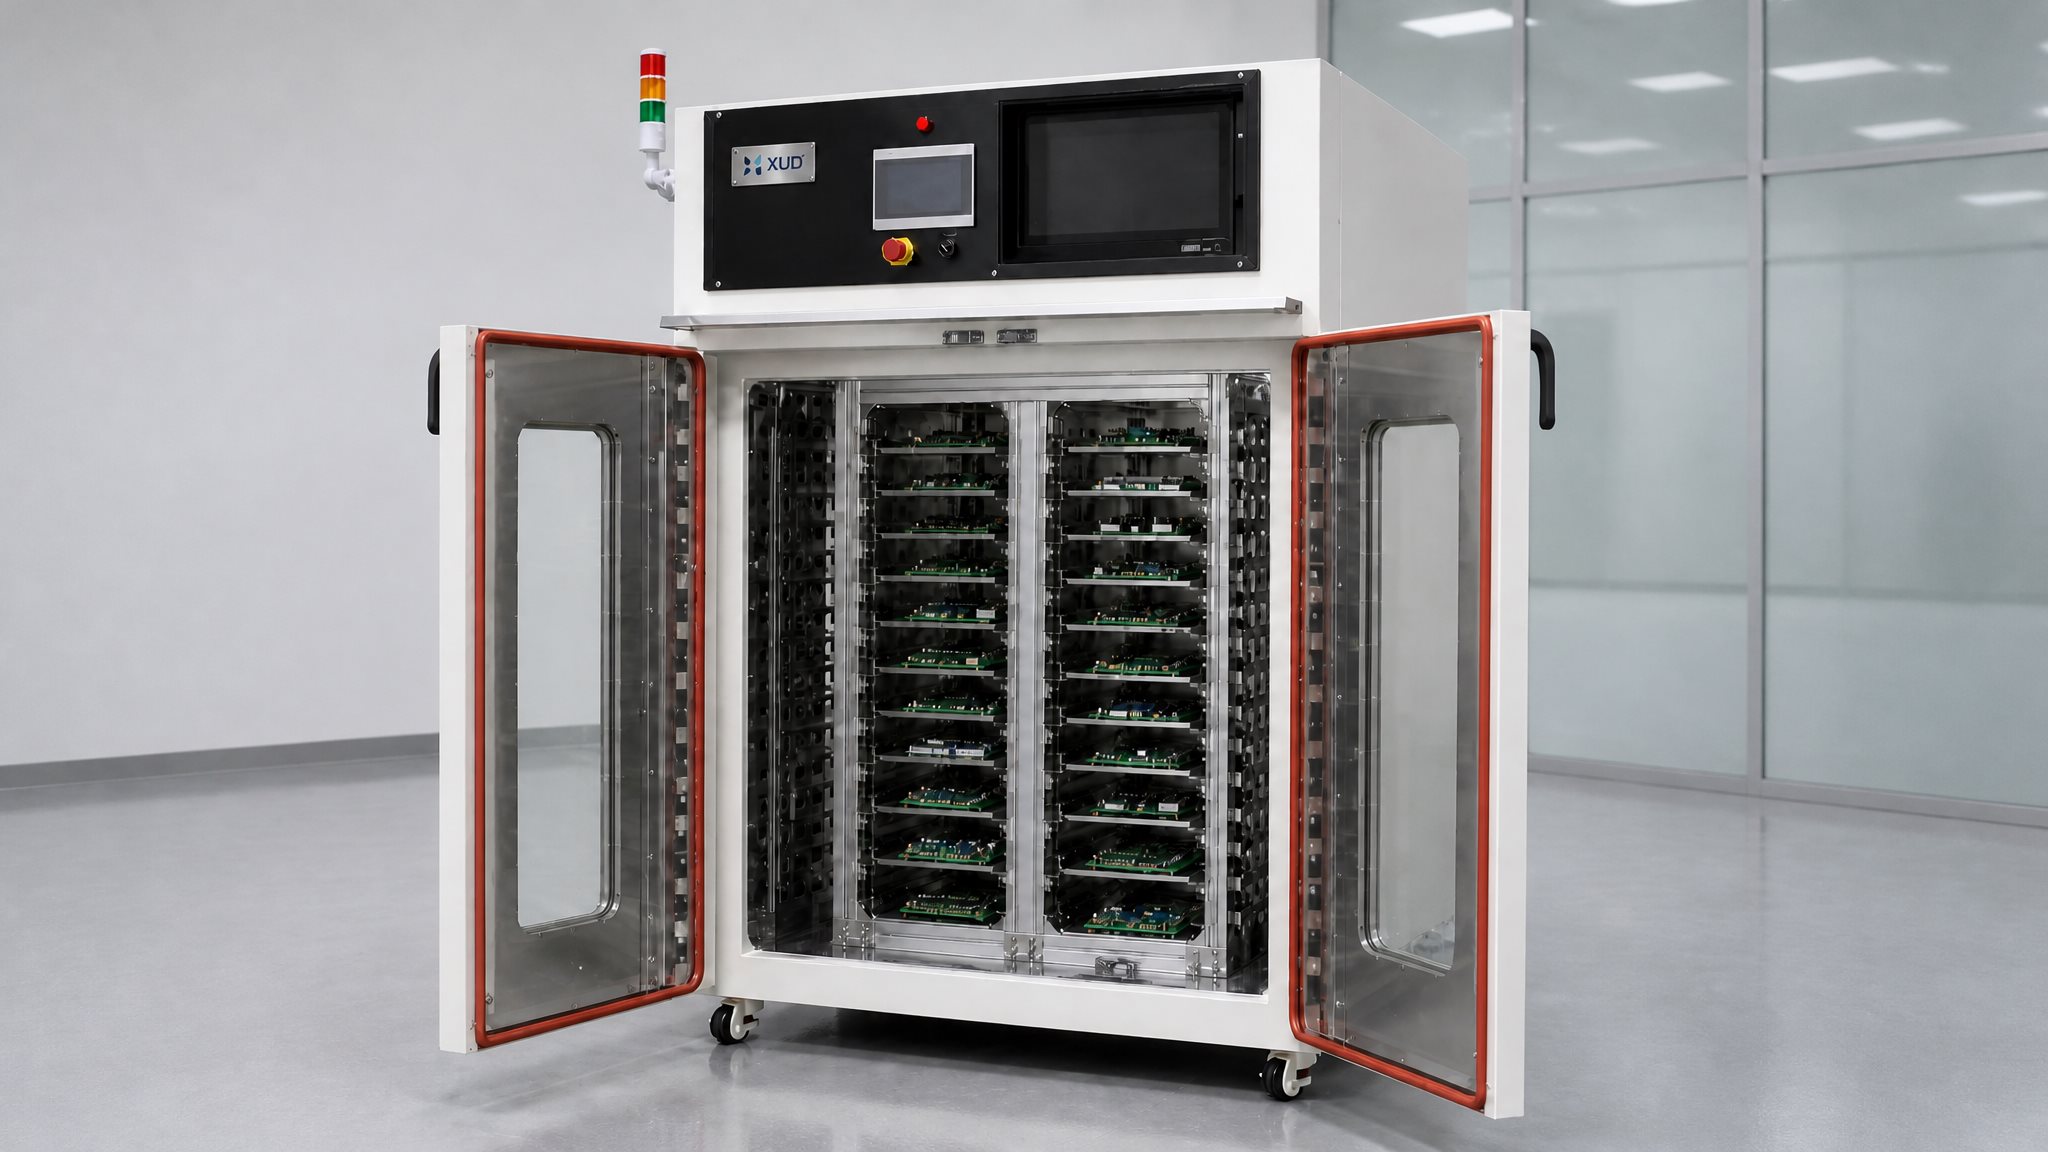
Four de durcissement en fibre de carbone Xinyuanda
Xinyuanda propose des fours de durcissement industriels personnalisés pour les applications compatibles de préimprégnés et de composites en fibre de carbone.
- Température maximale de fonctionnement : jusqu'à 250°C.
- Chauffage électrique.
- Circulation d'air chaud.
- Ports de vide internes pour connexion de pompe à vide externe.
- Dimensions de la chambre et dispositions de chargement personnalisables.
- Pour panneaux plats et pièces composites de formes complexes, sous réserve de compatibilité des procédés.
La pompe à vide externe n'est pas incluse en équipement standard, sauf indication contraire dans le devis.
Pour une proposition d'équipement appropriée, préparez les dimensions des panneaux, les dimensions du moule, les spécifications du préimprégné, le cycle de durcissement, le nombre de panneaux par lot et les exigences de connexion sous vide.
9. Questions fréquemment posées
Q1 : Quel est le but de l’emballage sous vide des panneaux en fibre de carbone ?
L'ensachage sous vide crée un environnement scellé autour du stratifié et élimine l'air du sac. La différence de pression aide à compacter la couche contre le moule et peut réduire l'air emprisonné lorsque le processus est correctement conçu.
Q2 : Les panneaux en fibre de carbone emballés sous vide peuvent-ils être durcis dans un four industriel ?
Oui, lorsque le système de préimprégné ou de résine est approuvé pour l’ensachage sous vide au four. Le four doit répondre aux conditions thermiques requises et prévoir une disposition adaptée pour les connexions sous vide.
Q3 : Le four industriel a-t-il besoin d’une pompe à vide intégrée ?
Pas nécessairement. Un four peut être conçu avec des ports de vide internes pour la connexion à une pompe externe. Le fait que la pompe soit incluse dépend de la configuration de l'équipement et du devis.
Q4 : Comment puis-je identifier une fuite dans un sac sous vide ?
Inspectez le film du sac, le ruban d'étanchéité, les ports d'aspiration, les raccords et les tuyaux. Appliquez la procédure de contrôle de fuite spécifiée et observez si la condition de vide est maintenue dans les limites des exigences du processus.
Q5 : Quelles informations sont nécessaires pour personnaliser un four d’ensachage sous vide ?
Les informations utiles incluent les dimensions des panneaux et des moules, la température de durcissement, le cycle de chauffage, la quantité de lots, la quantité de ports de vide et la disposition de chargement requise.
Conclusion
Le succès de l’ensachage sous vide dépend du processus complet, et pas seulement de la pompe à vide. Les matériaux d'ensachage, la qualité de l'étanchéité, les chemins d'air, la géométrie de l'outillage et les conditions de température contribuent tous à la qualité finale du panneau.
Lorsque des panneaux en fibre de carbone emballés sous vide sont durcis dans un four industriel, la disposition des connexions sous vide et la conception de la circulation de l'air chaud doivent être considérées ensemble. Le processus approuvé par le fournisseur de matériaux reste la référence pour les conditions réelles de durcissement.
Continuez avecPartie 03 : Four de polymérisation composite ou autoclavepour comparer les deux types d'équipement.
Guide de durcissement de la fibre de carbone
01.Comment durcir un préimprégné de fibre de carbone dans un four industriel
02. Processus d'ensachage sous vide pour panneaux composites en fibre de carbone— Vous lisez cet article
03.Four de polymérisation composite et autoclave : principales différences
04. Que rechercher lors de l'achat d'un four de polymérisation en fibre de carbone
05. Comment durcir des pièces composites en fibre de carbone de forme complexe
06. Comment choisir un four de polymérisation pour les panneaux composites
Vous recherchez un four de polymérisation pour ensachage sous vide ?
Envoyez-nous vos dimensions de panneaux composites, vos exigences de durcissement et vos besoins de connexion sous vide. Notre équipe peut vous aider à évaluer une configuration de four personnalisée et adaptée.
WhatsApp :+86 18998007076
E-mail:annalan@xudoven.com
Four de polymérisation composite et autoclave : principales différences
Comment durcir un préimprégné de fibre de carbone dans un four industriel : considérations relatives à la température, à l'ensachage sous vide et au processus
Article associé