So laden Sie Leiterplattenbaugruppen für eine gleichmäßige Trocknung in einen Mehrschicht-Trockenofen
Leitfaden zum PCB-Trocknungsprozess
So laden Sie Leiterplattenbaugruppen für eine gleichmäßige Trocknung in einen Mehrschicht-Trockenofen
Ein praktischer Leitfaden zur Tray-Anordnung, zum Platinenabstand, zur Beladungsdichte, zum Luftstromzugang und zur Prozessvalidierung für Elektronikhersteller.
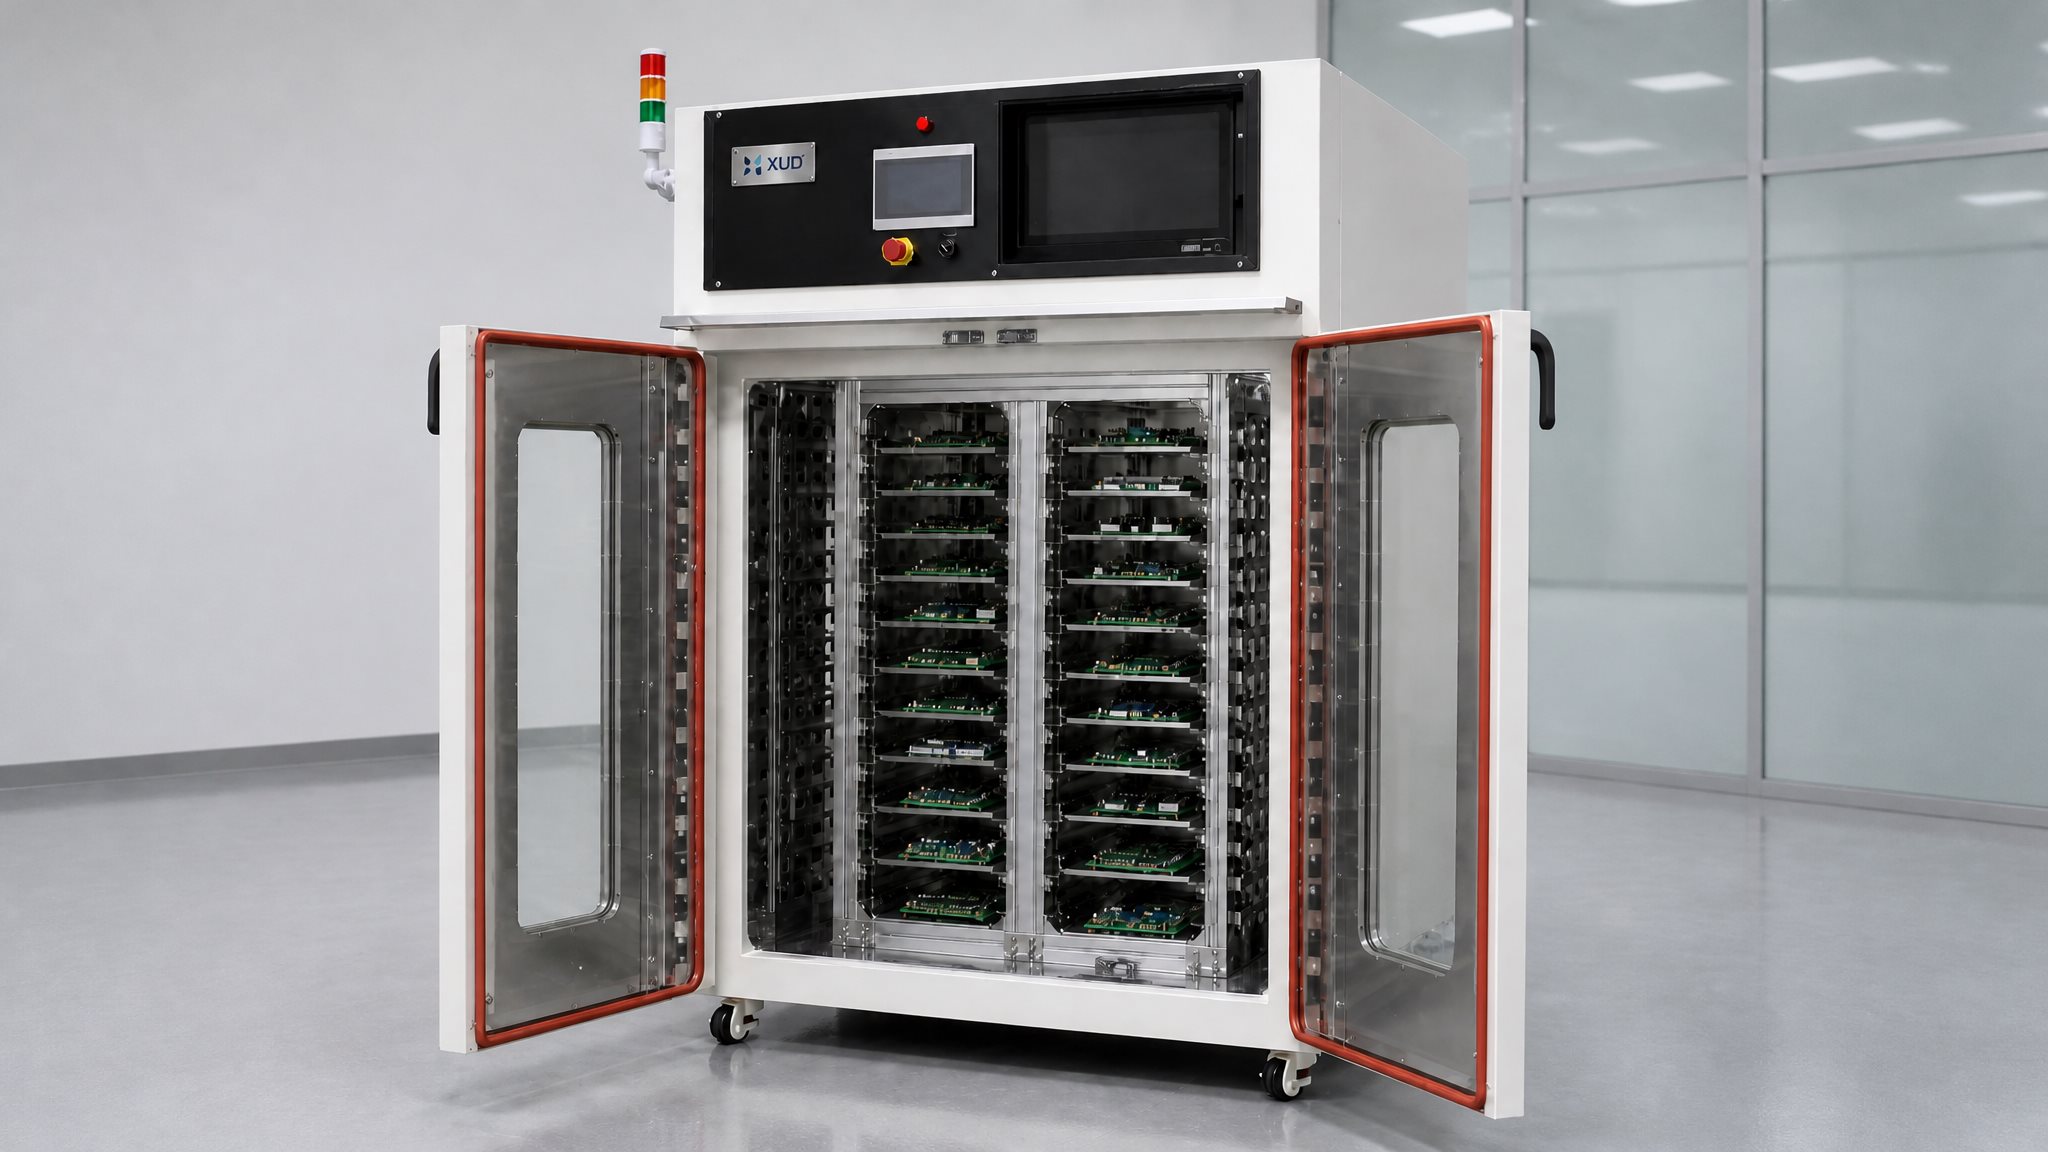
Das Laden von Leiterplattenbaugruppen in einen Mehrschicht-Trockenofen mag unkompliziert erscheinen: Legen Sie die Platinen auf Tabletts, schieben Sie die Tabletts in die Kammer und starten Sie den Trocknungszyklus. Die tatsächliche Beladungsanordnung kann jedoch einen erheblichen Einfluss darauf haben, wie gleichmäßig die Wärme die Produkte erreicht.
Ein Trockenofen verfügt möglicherweise über einen geeigneten Temperaturbereich und ein Zwangsumlaufsystem für Heißluft, aber diese Merkmale allein garantieren nicht unter allen Beladungsbedingungen gleichbleibende Ergebnisse. Eng beieinander liegende Bretter, blockierte Luftkanäle, übergroße Tabletts und ungleichmäßige Beladung können die Art und Weise verändern, wie sich erwärmte Luft durch die Kammer bewegt.
In diesem Leitfaden wird erläutert, wie Leiterplattenbaugruppen in einem Mehrschicht-Trockenofen angeordnet werden, wie der Tablettabstand und die Beladungsdichte bewertet werden und wie überprüft wird, ob eine Beladungskonfiguration für die tatsächliche Produktion geeignet ist.
Inhaltsverzeichnis
- Warum die Beladung von Leiterplattenöfen wichtig ist
- So ordnen Sie Leiterplattenbaugruppen auf Tabletts an
- Wie viel Platz sollte zwischen den Tabletts gelassen werden?
- So ermitteln Sie die richtige Ladedichte
- So laden Sie verschiedene PCB-Größen und Produkttypen
- So halten Sie den Luftstrom durch ein mehrschichtiges Rack aufrecht
- So validieren Sie die Beladungsanordnung für einen PCB-Ofen
- Häufige Fehler beim Laden von Leiterplattenöfen
- Wann sollten Sie maßgeschneiderte PCB-Trockengestelle verwenden?
- Häufig gestellte Fragen
1. Warum die Beladung des PCB-Ofens wichtig ist
Die nutzbare Kapazität eines Trockenofens wird nicht nur durch seine Innenabmessungen oder die Anzahl der verfügbaren Bleche bestimmt. Die Anordnung der Produkte in der Kammer beeinflusst, wie erhitzte Luft die Ladung erreicht und wie gleichmäßig der Prozess wiederholt werden kann.
1.1 Die Beladungsdichte kann die Luftströmungsbedingungen verändern
Wenn zu viele Leiterplattenbaugruppen nahe beieinander platziert werden, werden die offenen Räume zwischen den Produkten kleiner. Abhängig von der Gestaltung des Luftstroms kann dies den Widerstand in einigen Passagen erhöhen und dazu führen, dass die Luft andere Bereiche umgeht.
Beispielsweise ist die Leistung eines Racks mit zehn Tabletts nicht unbedingt besser, wenn jedes Tablett bis zur maximalen physischen Kapazität gefüllt ist. Wenn die Produkte wichtige Luftströmungswege abdecken, kann es sein, dass an einigen Stellen eine weniger effektive Luftbewegung erfolgt als an anderen.
1.2 Die Produktanordnung beeinflusst die Hitzeeinwirkung
Leiterplattenbaugruppen enthalten unterschiedliche Materialien, Komponentenhöhen, Anschlüsse, Gehäuse und andere Merkmale. Diese Unterschiede können Einfluss darauf haben, wie die Wärme einzelne Bereiche der Baugruppe erreicht.
Zwei an unterschiedlichen Positionen platzierte Platinen können unterschiedlichen Erwärmungsbedingungen ausgesetzt sein, insbesondere wenn eine der bewegten Luft ausgesetzt ist, während die andere durch eine Tablettkante, eine benachbarte Platine oder eine große Komponentenstruktur abgeschirmt ist.
1.3 Wiederholbares Laden ist wichtig für die Serienproduktion
Ein oft übersehenes Problem ist der Unterschied zwischen der Beladungsanordnung, die während der Prozessentwicklung verwendet wird, und der Anordnung, die die Bediener während der täglichen Produktion verwenden.
Wenn Bediener die Anzahl der Bretter pro Tablett, die Tablettpositionen oder die Produktausrichtung von einer Charge zur anderen ändern, können sich auch die thermischen Bedingungen ändern.
Aus diesem Grund sollte eine Produktionsbeladungsspezifikation nicht nur die Trocknungstemperatur und Haltezeit, sondern auch die Schalenkonfiguration, die Produktausrichtung und die maximal zulässige Beladungsmenge definieren.
Eine nützliche Produktionsfrage lautet nicht einfach: „Wie viele Leiterplatten passen in den Ofen?“ Es lautet: „Wie viele Leiterplatten können unter einer verifizierten Beladungsanordnung verarbeitet werden, die von verschiedenen Bedienern wiederholt werden kann?“
↑ Zurück zum Inhaltsverzeichnis
2. So ordnen Sie Leiterplattenbaugruppen auf Tabletts an
Die richtige Tray-Anordnung hängt von den Leiterplattenabmessungen, der Baugruppenstruktur, der Bauteilhöhe, den Handhabungsanforderungen und dem Trocknungsziel ab. Das Tablett sollte das Produkt sicher tragen, ohne die Oberflächen, die der Umluft ausgesetzt werden müssen, unnötig zu verdecken.

2.1 Vermeiden Sie direkten Vorstandskontakt
Leiterplattenbaugruppen sollten nicht in direktem Kontakt miteinander platziert werden, es sei denn, das Produktdesign und eine zugelassene Halterung erlauben dies ausdrücklich.
Unkontrollierter Kontakt kann mehrere Probleme verursachen:
- Komponenten können benachbarte Platinen oder Tablettoberflächen berühren.
- Die Luftbewegung im Kontaktbereich kann eingeschränkt sein.
- Steckverbinder, gelötete Bauteile und empfindliche Strukturen können bei der Handhabung beschädigt werden.
- Beim Einsetzen oder Entfernen von Tabletts können sich Produkte verschieben.
Wenn mehrere Baugruppen auf einem Tablett platziert werden, sollten ihre Positionen klar definiert sein. Trennwände, Schlitze, Positionierungselemente oder spezielle Halter können dazu beitragen, einen gleichmäßigen Abstand aufrechtzuerhalten.
2.2 Horizontale Belastung: Wann ist sie geeignet?
Beim horizontalen Laden wird die Leiterplattenbaugruppe flach auf ein Stütztablett oder eine Halterung gelegt. Diese Anordnung kann sinnvoll sein, wenn die Baugruppe über eine stabile Auflagefläche verfügt und das Tablett seine Abmessungen und sein Gewicht aufnehmen kann.
Allerdings sollte die Auflagefläche sorgfältig beurteilt werden. Eine große feste Ablage unter der Platine kann den Luftstromzugang zur Unterseite beeinträchtigen. Der Effekt hängt von der Blechkonstruktion, den Öffnungen, der Plattengeometrie und der Luftstromrichtung des Ofens ab.
Bei Baugruppen mit beidseitig vorstehenden Bauteilen muss die Halterung außerdem verhindern, dass Bauteile das Gewicht des Produkts tragen oder die Ablage berühren.
2.3 Vertikale oder schlitzförmige Beladung: Wann ist sie geeignet?
Beim vertikalen Laden werden Schlitze oder Halter verwendet, um einzelne Bretter aufrecht zu halten. Je nach Rack-Design kann dies dazu beitragen, den Platzbedarf der einzelnen Platinen zu verringern und den Zugang zu beiden Seiten zu ermöglichen.
Diese Anordnung ist nicht automatisch für jede Leiterplattenbestückung besser. Die Platinen müssen ausreichend abgestützt sein und ihre Komponenten dürfen nicht mit benachbarten Produkten kollidieren. Schwere Baugruppen oder Produkte mit ungleichmäßiger Gewichtsverteilung erfordern möglicherweise zusätzliche mechanische Unterstützung.
Überprüfen Sie vor der Einführung einer vertikalen Belastung Folgendes:
- Ob die Leiterplatte stabil in der Halterung bleiben kann.
- Ob Komponenten vor mechanischem Kontakt geschützt sind.
- Ob der Halter wichtige Luftstrombereiche blockiert.
- Ob Bediener Bretter sicher und konsistent laden und entladen können.
2.4 Komponenten und sensible Bereiche schützen
Leiterplattenbaugruppen sind keine flachen, einheitlichen Produkte. Hohe Kondensatoren, Steckverbinder, Kunststoffgehäuse, wärmeempfindliche Teile und andere Komponenten können unterschiedliche Anforderungen an die Stützung und den Luftstrom stellen.
Die Kontaktpunkte des Tabletts sollten auf der Grundlage der mechanischen Festigkeit der Baugruppe ausgewählt werden. Vermeiden Sie es, das gesamte Produktgewicht auf zerbrechliche Komponenten, Lötstellen oder Anschlüsse zu legen.
Für Produkte mit unterschiedlichen Höhen oder unregelmäßigen Formen ist eine maßgeschneiderte Halterung möglicherweise besser geeignet als ein flaches Allzwecktablett.
↑ Zurück zum Inhaltsverzeichnis
3. Wie viel Platz sollte zwischen den Tabletts gelassen werden?
Es gibt keine einzelne Tablettabstandsmessung, die für alle PCB-Trockenöfen gilt. Der erforderliche Freiraum hängt von den Kammerabmessungen, den Positionen der Zu- und Abluft, dem Rackdesign, der Produktgröße und dem Platzbedarf der einzelnen beladenen Tabletts ab.
Anstatt einen Abstand auf der Grundlage von Vermutungen auszuwählen, sollten Hersteller die verfügbaren Luftströmungskanäle in der tatsächlich belasteten Konfiguration bewerten.
3.1 Berücksichtigen Sie die Höhe des vollständig beladenen Fachs
Berücksichtigen Sie bei der Berechnung des vertikalen Abstands die gesamte beladene Baugruppe und nicht nur die Ablage.
Die effektive Höhe umfasst:
- Das Tablett oder der Stützrahmen.
- Die Höhe der Leiterplatte selbst.
- Die höchsten auf der Leiterplatte montierten Komponenten.
- Beliebige Halterungen, Trennwände oder Fixiervorrichtungen.
Im leeren Zustand mag es so aussehen, als hätte ein Fach ausreichend Freiraum, doch die auf der Leiterplatte installierten Komponenten können den verbleibenden Freiraum deutlich reduzieren.
3.2 Überprüfen Sie den Abstand zwischen dem Produkt und dem darüber liegenden Fach
Der Abstand zwischen den Tabletts sollte zusammen mit der Höhe und Ausrichtung der geladenen Produkte bewertet werden.
Wenn beispielsweise hohe Bauteile direkt unter dem nächsten Tablett positioniert werden, kann der verfügbare Durchgang für die Umluft eingeschränkt sein. Eine von vorne betrachtet großzügig wirkende Tablettanordnung kann schmale Durchgänge um die eigentlichen Komponenten aufweisen.
3.3 Berücksichtigen Sie den Seitenabstand und die Kammerwände
Außerdem ist an den Seiten des Regals sowie zwischen den geladenen Produkten und den Kammerwänden Freiraum erforderlich. Produkte, die zu nah an Luftzufuhr- oder Luftrückführungsöffnungen platziert werden, können die beabsichtigte Zirkulation beeinträchtigen.
Der richtige Abstand wird durch das Luftstromdesign des Ofens bestimmt, nicht durch einen universellen Abstand. Dies sollte anhand der tatsächlichen Gestelle, Tabletts und repräsentativen Produkte überprüft werden.
Wenn Sie einen kundenspezifischen Mehrschicht-PCB-Trockenofen anfordern, geben Sie die maximale Höhe des beladenen Tabletts, die Abmessungen des Tabletts, die Produktabmessungen und die Anzahl der erforderlichen Beladungsebenen an. Diese Details sind für das Rack-Design nützlicher als die Angabe nur der Anzahl der Leiterplatten pro Charge.
↑ Zurück zum Inhaltsverzeichnis
4. So ermitteln Sie die richtige Beladungsdichte
Die Beladungsdichte beschreibt, wie viel Produkt in einer bestimmten Kammer oder einem bestimmten Rackplatz platziert wird. Dies ist einer der wichtigsten Faktoren, die bei der Abstimmung von Chargenkapazität und Trocknungskonsistenz berücksichtigt werden müssen.
Eine Erhöhung der Anzahl der Platten pro Charge kann die Nennleistung verbessern, kann aber auch den Luftstromwiderstand, die Produktexposition und die Gesamtwärmebelastung verändern.
4.1 Berechnen Sie die Kapazität anhand der realen Produktanordnung
Bestimmen Sie zunächst, wie viele Produkte sicher auf jedem Tablett platziert werden können. Berechnen Sie dann die Gesamtmenge anhand der Anzahl der nutzbaren Tablettebenen.
Eine vorläufige Kapazitätsschätzung kann beispielsweise wie folgt ausgedrückt werden:
VORLÄUFIGE LADEKAPAZITÄT
Gesamtchargenmenge = Bretter pro Tablett × Anzahl der beladenen Tabletts
Dies ist nur eine Berechnung der physischen Kapazität. Sie beweist nicht, dass die resultierende Beladungsdichte für den Trocknungsprozess geeignet ist.
Die genehmigte Produktionsmenge sollte nach Überprüfung des Luftstromzugangs, der mechanischen Unterstützung, der Temperaturreaktion und des tatsächlichen Prozessergebnisses ermittelt werden.
4.2 Vermeiden Sie es, jeden verfügbaren Platz zu füllen
Ein häufiger Fehler besteht darin, jeden offenen Bereich innerhalb eines Tabletts oder einer Kammer als nutzbaren Produktraum zu behandeln.
In der Praxis müssen einige Bereiche verfügbar bleiben für:
- Luftzirkulation um die Produkte.
- Zugang zu Produktoberflächen, die getrocknet werden müssen.
- Mechanische Unterstützung und sichere Handhabung.
- Freiraum um Rackrahmen und Kammerluftkanäle.
Eine geringere, aber validierte Chargenmenge kann wertvoller sein als eine höhere Nennkapazität, die zu inkonsistenten Ergebnissen führt oder eine häufige Wiederaufbereitung erfordert.
4.3 Zeichnen Sie das genehmigte Lademuster auf
Sobald eine geeignete Vereinbarung getroffen wurde, dokumentieren Sie diese im Rahmen des Produktionsablaufs.
Ein praktisches Ladeprotokoll kann Folgendes umfassen:
- Identifizierung des Produktmodells oder der Leiterplattenbaugruppe.
- Identifizierung von Tabletts oder Vorrichtungen.
- Anzahl der Produkte pro Tablett.
- Anzahl der pro Charge verwendeten Tabletts.
- Produktausrichtung und vorgesehene Tablettpositionen.
- Zugelassenes Trocknungsrezept und Chargenidentifizierung.
Fotos oder einfache Belastungsdiagramme können den Bedienern dabei helfen, die gleiche Anordnung über verschiedene Schichten hinweg zu reproduzieren.
↑ Zurück zum Inhaltsverzeichnis
5. So laden Sie verschiedene PCB-Größen und Produkttypen
Elektronikhersteller verarbeiten möglicherweise unterschiedliche Leiterplattenabmessungen oder Baugruppenmodelle mit derselben Trocknungsausrüstung. Dies stellt eine zusätzliche Herausforderung dar: Eine für ein Produkt geeignete Tablettanordnung passt möglicherweise nicht für ein anderes.
5.1 Kleine Leiterplattenbaugruppen
Kleine Tafeln können oft in mehreren Positionen auf einem Tablett angeordnet werden. Allerdings bedeuten kleine Abmessungen nicht automatisch, dass mehr Platinen ohne Einschränkungen geladen werden können.
Verwenden Sie bei Bedarf Positionierungselemente oder Trennwände, um ein Verrutschen der Produkte zu verhindern. Stellen Sie sicher, dass die Bretter getrennt bleiben und durch die Anordnung keine dicht gepackten Gruppen entstehen, die den Luftstrom behindern.
5.2 Große Leiterplattenbaugruppen
Größere Baugruppen erfordern möglicherweise einzelne Tablettpositionen oder breitere Stützrahmen. Achten Sie besonders auf den Abstand zwischen Produktkanten, Tablettstützen und Kammerwänden.
Große Platinen können auch ungleichmäßige Komponentenlayouts aufweisen. Die Stützstruktur sollte sich an der tatsächlichen Produktgeometrie orientieren und nicht davon ausgehen, dass es sich bei der Platine um eine völlig flache Oberfläche handelt.
5.3 Gemischte Beladung
Das Laden verschiedener PCB-Größen in derselben Charge ist möglicherweise möglich, wenn ihre Prozessanforderungen und Handhabungsanordnungen kompatibel sind.
Allerdings erfordert die Beladung mit gemischten Größen eine zusätzliche Bewertung, weil:
- Große Bretter können kleinere Produkte vor bewegter Luft schützen.
- Unterschiedliche Produkthöhen können die offenen Luftströmungskanäle verändern.
- Unterschiedliche Materialien und Bauteilstrukturen können unterschiedlich auf Hitze reagieren.
- Unterschiedliche Prozessanforderungen können dazu führen, dass ein gemeinsames Trocknungsrezept ungeeignet ist.
Für Produkte mit deutlich unterschiedlichen thermischen Anforderungen können separate Chargen oder produktspezifische Rezepturen sinnvoller sein.
5.4 Nackte Leiterplatten und bestückte Leiterplatten sind nicht die gleiche Belastung
Diese Unterscheidung ist besonders wichtig.
Das Trocknen blanker Leiterplatten ist oft mit der Reduzierung der Feuchtigkeit verbunden, die von Laminatmaterialien vor nachfolgenden Herstellungsvorgängen aufgenommen wird. Die Trocknung bestückter Leiterplatten nach der Reinigung hat ein anderes Ziel: die Entfernung verbleibender Feuchtigkeit oder Reinigungsrückstände bei gleichzeitigem Schutz bestückter Bauteile und anderer empfindlicher Materialien.
Die beiden Prozesse sollten nicht automatisch die gleiche Temperatur, Haltezeit, Schalenanordnung oder Beladungsdichte aufweisen.
Überprüfen Sie bei bestückten Platinen die Temperaturgrenzen der Komponenten, Verbindungsmaterialien, Klebstoffe, Kunststoffe, Beschichtungen und das verwendete Reinigungsmittel. Der Prozess sollte den Anforderungen des Produktherstellers folgen und anhand repräsentativer Baugruppen überprüft werden.
↑ Zurück zum Inhaltsverzeichnis
6. So halten Sie den Luftstrom durch ein mehrschichtiges Rack aufrecht
Die erzwungene Heißluftzirkulation trägt dazu bei, die Wärme in der Trockenkammer zu verteilen. Die Wirksamkeit des Zirkulationssystems hängt jedoch teilweise davon ab, ob die beladenen Produkte und Tabletts eine Luftzirkulation durch die vorgesehenen Kanäle ermöglichen.
Es ist sinnvoll, zwischen zwei Funktionen zu unterscheiden:
- Luftzirkulation:Bewegt erhitzte Luft durch die Kammer und um die Produkte herum.
- Abluft:Entfernt einen Teil der Kammerluft, einschließlich Feuchtigkeit oder Dämpfe, je nach Gerätekonstruktion.
Diese Funktionen sind verwandt, aber nicht austauschbar. Ein Umluftventilator sorgt nicht automatisch für eine ausreichende Feuchtigkeitsentfernung und eine Abluftöffnung garantiert nicht, dass die Luft jede Produktoberfläche erreicht.
6.1 Zu- und Rückluftöffnungen nicht blockieren
Stellen Sie vor der endgültigen Anordnung des Tabletts fest, wo die erwärmte Luft in die Kammer eintritt und wo sie zum Zirkulationssystem zurückkehrt.
Große Tabletts, Regalrahmen oder dicht positionierte Produkte sollten diese wichtigen Durchgänge nicht behindern. Der tatsächliche Effekt hängt von der internen Kanal- und Zirkulationskonstruktion des Ofens ab.
6.2 Auf Luftstrom-Bypass achten
Luft kann dem Weg des geringsten Widerstands folgen. Wenn durch die Regalanordnung auf einer Seite ein großer offener Kanal entsteht, der Produktbereich jedoch eingeschränkt wird, kann ein Teil der zirkulierenden Luft an der Ladung vorbeiströmen.
Aus diesem Grund garantiert ein optisch ausgewogenes Regal nicht unbedingt eine gleichmäßige Luftzirkulation um die Produkte.
Überprüfen Sie bei der Beurteilung einer Beladungsanordnung die Bereiche, die der Luftzufuhr am nächsten liegen, die Mitte des Racks und die Bereiche in der Nähe der Rückluftöffnungen.
6.3 Berücksichtigen Sie die Auswirkungen der Schalenkonstruktion
Tablettmaterial, Dicke, Öffnungen, Rahmenstruktur und Kantendesign können alle den nutzbaren Luftstrombereich beeinflussen.
Für einige Produkte ist möglicherweise ein festes Tablett geeignet, kann jedoch die Luftzirkulation zu den darunter liegenden Oberflächen einschränken. Ein perforiertes oder offenes Rahmendesign bietet möglicherweise mehr Luftzugang, vorausgesetzt, es kann die Leiterplattenbaugruppe sicher tragen.
Das beste Tablett ist daher nicht unbedingt das mit den meisten Öffnungen. Es ist diejenige, die eine angemessene mechanische Unterstützung bietet und gleichzeitig an das Zirkulationsdesign des Ofens und die Handhabungsanforderungen des Produkts angepasst ist.
6.4 Gehen Sie nicht davon aus, dass eine Erhöhung der Lüftergeschwindigkeit jedes Problem löst
Eine Erhöhung der Lüftergeschwindigkeit kann das Luftstrommuster verändern, ist jedoch keine universelle Lösung für schlechte Beladungsanordnungen.
Produktgeometrie, Bodenverstopfung, Kanalanordnung und Luftrückführungsbedingungen müssen gemeinsam berücksichtigt werden. In manchen Anwendungen kann es effektiver sein, den Fachabstand zu verbessern oder das Beladungsmuster zu ändern, als einfach die Lüftergeschwindigkeit zu erhöhen.
Entdecken Sie industrielle Trockenofenlösungen von Xinyuanda.
↑ Zurück zum Inhaltsverzeichnis
7. So validieren Sie die Beladungsanordnung für einen PCB-Ofen
Dies ist einer der wichtigsten Schritte vor der Einführung einer neuen Ladekonfiguration in die Routineproduktion.
Das Testen einer leeren Trockenkammer kann dabei helfen, die grundlegende Temperaturverteilung des Geräts zu beurteilen, es gibt jedoch nicht vollständig die Bedingungen wieder, die durch beladene Tabletts und Leiterplattenbaugruppen entstehen.
Die tatsächliche Ladung kann Wärme absorbieren, den Luftstrom behindern und die thermische Reaktion verschiedener Positionen innerhalb der Kammer verändern.
7.1 Beginnen Sie mit einer repräsentativen Produktionslast
Verwenden Sie bei der Validierung das vorgesehene Gestell, die vorgesehenen Tabletts, die Produktausrichtung und die Lademenge.
Ein repräsentativer Test sollte die Produktionsanordnung so genau wie möglich widerspiegeln, einschließlich der maximal zulässigen Beladungsdichte, sofern zutreffend.
7.2 Überprüfen Sie verschiedene Positionen innerhalb der Kammer
Wenn eine Temperaturkartierung erforderlich ist, platzieren Sie geeignete Messsensoren an repräsentativen Standorten.
Je nach Kammerdesign können dies sein:
- Obere, mittlere und untere Fachebene.
- Vorderer, mittlerer und hinterer Bereich des Racks.
- Positioniert sich in der Nähe der Luftzufuhr- und Rückluftkanäle.
- Orte, die als Bereiche mit potenzieller Einschränkung des Luftstroms identifiziert wurden.
Die genaue Anzahl und Position der Sensoren sollte durch die erforderliche Validierungsmethode und die Akzeptanzkriterien bestimmt werden.
7.3 Kammertemperatur von Produkttemperatur unterscheiden
Die von der Ofensteuerung angezeigte Temperatur ist nicht unbedingt die tatsächliche Temperatur, die jede Leiterplattenbaugruppe erreicht.
Ein Kontrollsensor misst normalerweise einen bestimmten Ort oder kontrollierten Zustand. Die Reaktion der Produkttemperatur kann je nach Baugruppengröße, Komponentenmasse, Tablettkontakt und Ladeposition variieren.
Wenn der Prozess eine definierte Produkttemperatur oder Einwirkzeit erfordert, sollten geeignete Messungen auf Produktebene in den Validierungsplan aufgenommen werden.
7.4 Bewerten Sie das tatsächliche Trocknungsergebnis
Temperaturmessungen allein reichen möglicherweise nicht aus, um zu bestätigen, dass ein PCB-Trocknungsprozess erfolgreich ist.
Abhängig vom Anwendungsfall kann die Bewertung Folgendes umfassen:
- Sichtprüfung auf verbleibende sichtbare Feuchtigkeit oder Rückstände.
- Überprüft, ob in Steckverbindern, Gehäusen oder anderen schwer zugänglichen Bereichen Feuchtigkeit eingeschlossen ist.
- Produktspezifische Akzeptanzkriterien für Sauberkeit oder Trockenheit.
- Inspektion auf thermische Schäden oder Veränderungen an empfindlichen Bauteilen.
- Wiederholbarkeit über mehrere Produktionschargen hinweg.
Die Akzeptanzmethode sollte entsprechend dem tatsächlichen Prozessziel ausgewählt werden. Eine visuelle Kontrolle allein kann nicht beweisen, dass alle versteckten Feuchtigkeits- oder Reinigungsrückstände entfernt wurden.
7.5 Etablieren Sie einen kontrollierten Ladestandard
Wandeln Sie nach der Validierung die genehmigte Konfiguration in eine klare Arbeitsanweisung um.
Darin sollten der zugelassene Schalentyp, die Produktausrichtung, die Menge pro Schale, die Anzahl der Schalen, das Trocknungsrezept und etwaige Einschränkungen bei der Beladung mit gemischten Produkten angegeben werden.
Wenn sich das PCB-Design, die Schalenstruktur, die Produktmenge oder die Ofenkonfiguration erheblich ändern, prüfen Sie, ob die Beladungsanordnung erneut validiert werden muss.
Anstatt nur zu fragen, ob der leere Ofen die erforderliche Solltemperatur aufrechterhalten kann, fragen Sie sich, ob der Ofen die erforderlichen Prozessbedingungen mit den tatsächlich installierten Blechen, Produkten und genehmigten Chargenmengen reproduzieren kann.
↑ Zurück zum Inhaltsverzeichnis
8. Häufige Fehler beim Laden von Leiterplattenöfen
Mehrere Ladefehler können die Wiederholbarkeit des Prozesses verringern oder unnötige Handhabungsrisiken schaffen.
↑ Zurück zum Inhaltsverzeichnis
9. Wann sollten Sie maßgeschneiderte PCB-Trockengestelle verwenden?
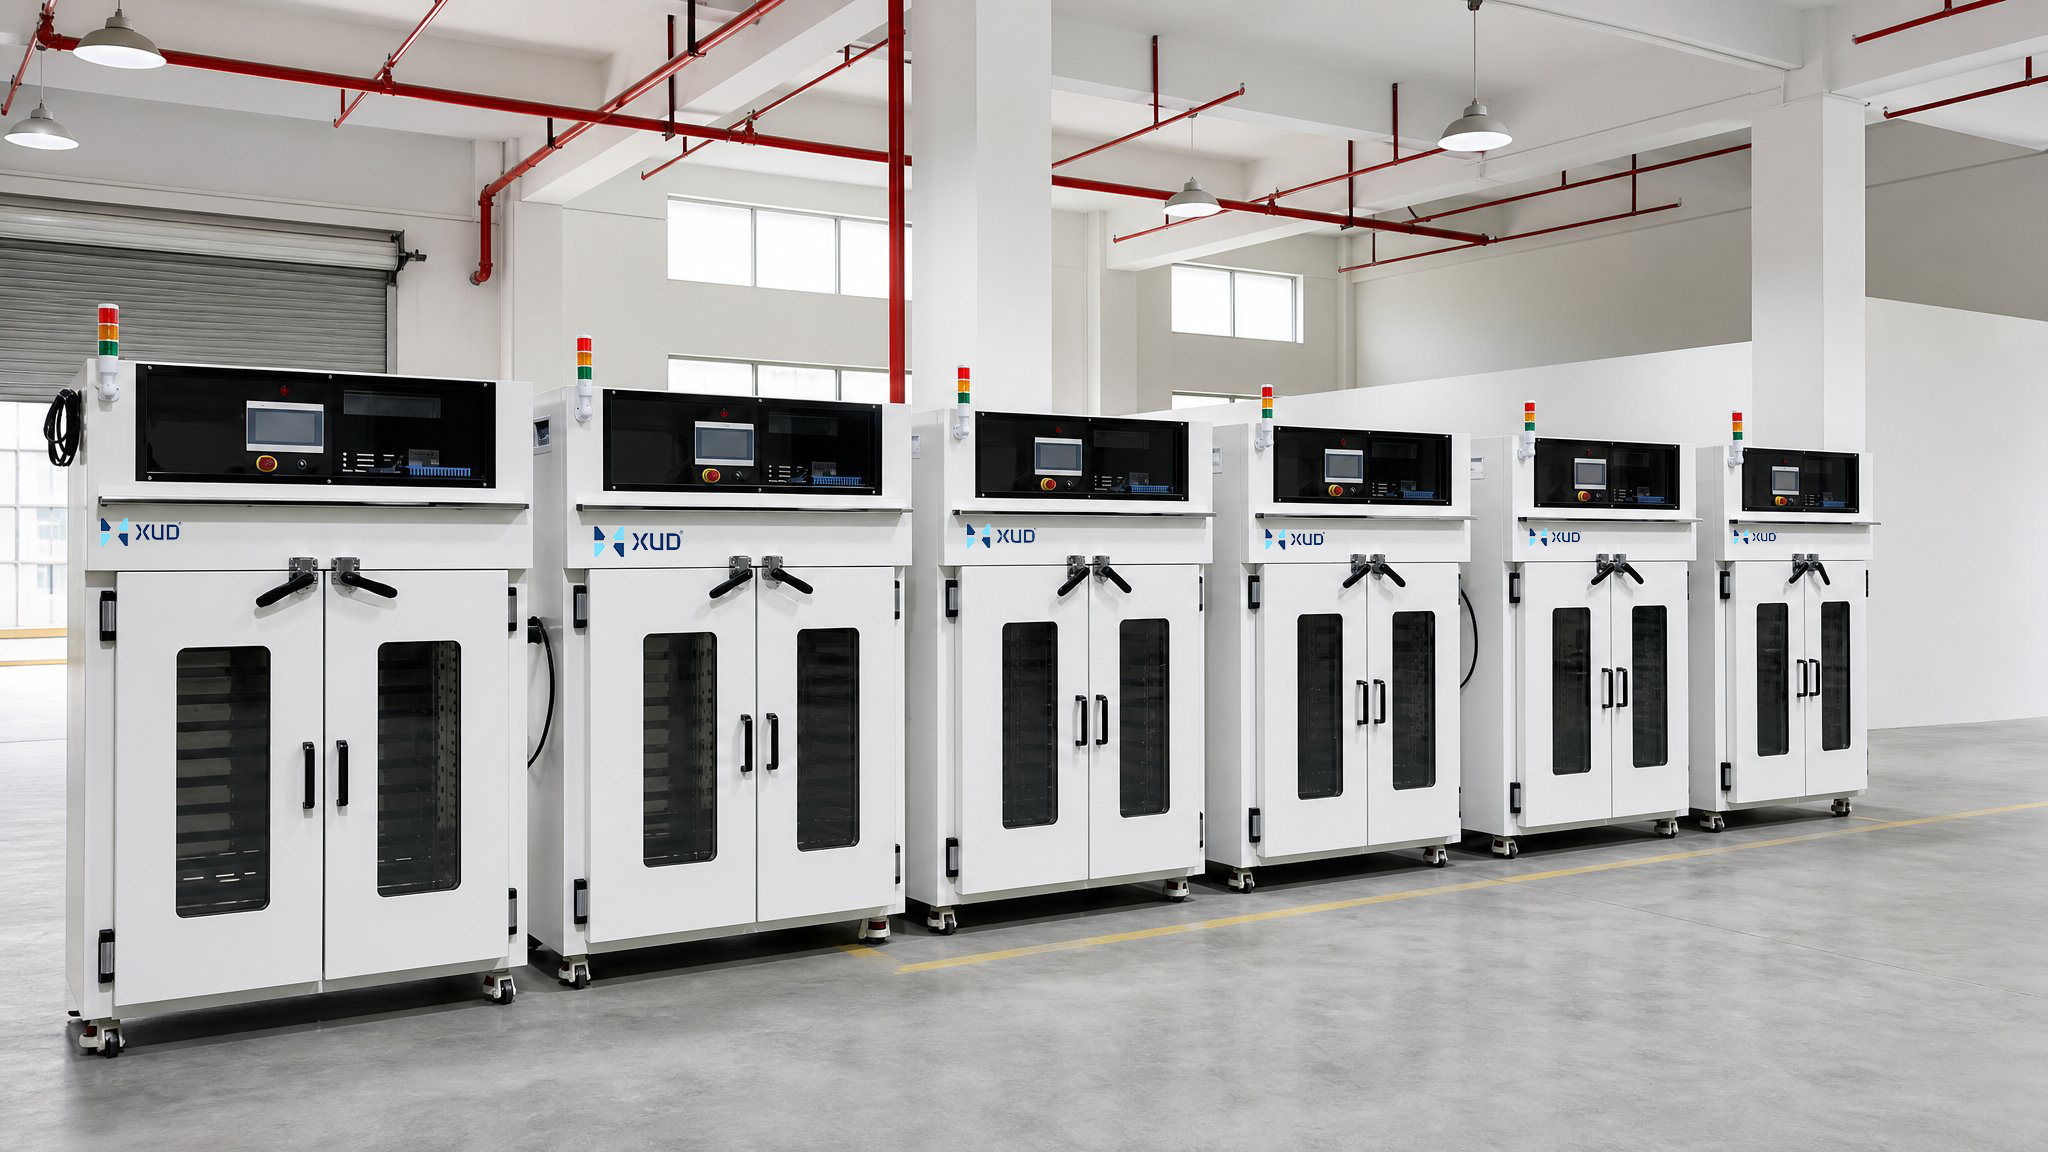
Für einfache Produkte können Standardregale oder Allzwecktabletts geeignet sein. Ein kundenspezifisches Rack kann jedoch eine bessere Option sein, wenn die Leiterplattenbaugruppen bestimmte Abmessungen, unregelmäßige Komponentenlayouts oder anspruchsvolle Handhabungsanforderungen aufweisen.
Ein maßgeschneidertes mehrschichtiges Regal kann um das eigentliche Produkt herum entworfen werden, anstatt das Produkt dazu zu zwingen, in eine Standardregalanordnung zu passen.
9.1 Situationen, die möglicherweise kundenspezifische Racks erfordern
- Leiterplattenbaugruppen haben unterschiedliche Längen, Breiten oder Bauteilhöhen.
- Produkte erfordern spezielle Positionierungspositionen oder Trennungen.
- Bediener benötigen einen einfacheren Zugang zum Be- und Entladen.
- Mehrere Produktmodelle teilen sich einen Trockenofen.
- Der Produktionsprozess erfordert eine definierte Tray-Menge und eine wiederholbare Beladungsanordnung.
9.2 Welche Informationen werden für die Rackkonstruktion benötigt?
Bei der Diskussion eines maßgeschneiderten PCB-Trockenofens kann die Bereitstellung der folgenden Informationen dem Hersteller bei der Beurteilung der Kammer- und Rackstruktur helfen:
Checkliste für die Gestaltung von Leiterplatten-Trockenöfen
- Länge, Breite und maximale Höhe der Leiterplattenbaugruppe.
- Gewicht jeder Baugruppe.
- Produktfotos oder mechanische Zeichnungen.
- Erforderliche Anzahl an Brettern pro Charge.
- Bevorzugte horizontale oder vertikale Lademethode.
- Anzahl der benötigten Fachebenen.
- Tablettabmessungen und Handhabungspräferenzen.
- Erforderliche Trocknungstemperatur und Prozessdauer.
- Anforderungen an Reinigungsmittel oder Feuchtigkeitsentfernung.
- Alle besonderen Temperatur-, Sauberkeits- oder Sicherheitsanforderungen.
Diese Angaben helfen dabei, die nutzbaren Kammerabmessungen, die Rackanordnung, die Schalenkonstruktion und die Beladungsmethode zu bestimmen, bevor mit der Herstellung der Ausrüstung begonnen wird.
Für Hersteller, die unterschiedliche Leiterplattenbestückungsmodelle verarbeiten, kann ein maßgeschneidertes Rack auch dazu beitragen, die Zeit zu reduzieren, die für den Wechsel zwischen Produktkonfigurationen erforderlich ist.
Verwandter Leitfaden: Auswahl des richtigen PCB-Trockenofens
Vor der endgültigen Festlegung eines mehrschichtigen Rack-Designs sollten Hersteller auch die gesamte Ofenkonfiguration bewerten, einschließlich Kammerkapazität, Arbeitstemperatur, Luftstrom, Abluftanforderungen und Steuerfunktionen.
Lesen Sie unseren ausführlichen Leitfaden:Auswahl eines PCB-Trockenofens: 7 Fragen, die Elektronikhersteller vor dem Kauf stellen sollten.
Sehen Sie sich unseren kundenspezifischen PCB-Trockenofen mit mehrschichtigen Tablettgestellen anum mehr über maßgeschneiderte Ausstattungsmöglichkeiten zu erfahren.
↑ Zurück zum Inhaltsverzeichnis
10. Häufig gestellte Fragen
F1: Können Leiterplattenbaugruppen während des Trocknens direkt übereinander gestapelt werden?
Eine direkte Stapelung wird im Allgemeinen nicht empfohlen, es sei denn, das Produktdesign und eine validierte Vorrichtungsanordnung erlauben dies ausdrücklich. Der Kontakt zwischen den Platten kann den Luftstrom behindern, Produktoberflächen bedecken und das Risiko mechanischer Beschädigungen mit sich bringen. Getrennte Tablettpositionen oder geeignete Halterungen sind in der Regel die bessere Lösung.
F2: Wie viele Leiterplattenbaugruppen können auf einem Tablett platziert werden?
Es gibt keine universelle Größe. Dies hängt von den Leiterplattenabmessungen, der Komponentenhöhe, der Tablettgröße, der Produktausrichtung, der erforderlichen Trennung und der Luftstromanordnung des Ofens ab. Die endgültige Menge sollte durch repräsentative Belastungstests ermittelt werden.
F3: Ist die vertikale oder horizontale Leiterplattenbelastung besser?
Keine der Methoden ist allgemein besser. Eine horizontale Belastung eignet sich möglicherweise für stabile Baugruppen mit geeigneten Auflageflächen, während eine vertikale Belastung nützlich sein kann, wenn die Platinen sicher in dafür vorgesehenen Schlitzen gehalten werden können. Die beste Anordnung hängt von der Produktgeometrie, dem Komponentenschutz, dem Luftstromzugang und den Handhabungsanforderungen ab.
F4: Verbessert die Erhöhung der Anzahl der Tabletts die Produktionseffizienz?
Nicht unbedingt. Mehr Tabletts können die nominelle Chargenkapazität erhöhen, sie können jedoch auch den verfügbaren Luftstromraum verringern oder die thermische Belastung erhöhen. Die Produktionseffizienz sollte anhand der tatsächlich akzeptierten Leistung pro Charge, der Zykluszeit und der Prozesskonsistenz und nicht allein anhand der Schalenmenge bewertet werden.
F5: Benötigen alle PCB-Trockenöfen perforierte Tabletts?
Nein. Perforierte Tabletts können einen zusätzlichen Luftstromzugang bieten, ihre Eignung hängt jedoch von den Anforderungen an die Produktunterstützung und dem Zirkulationsdesign des Ofens ab. Einige Baugruppen erfordern möglicherweise solide Stützbereiche oder spezielle Vorrichtungen. Das Tablett sollte entsprechend dem tatsächlichen Produkt und Prozess ausgewählt werden.
↑ Zurück zum Inhaltsverzeichnis
Suchen Sie einen kundenspezifischen PCB-Trockenofen?
Dongguan Xinyuanda Machinery Equipment Co., LTD. bietet maßgeschneiderte industrielle Trockenofenlösungen für verschiedene Fertigungsanwendungen.
Senden Sie uns Ihre Leiterplattenabmessungen, Produktfotos, erforderliche Chargenmenge und Trocknungsanforderungen.
WhatsApp:+86 18998007076
E-Mail:annalan@xudoven.com
Über dieses Handbuch
Bei den Ladeempfehlungen in diesem Artikel handelt es sich um allgemeine technische Überlegungen und nicht um festgelegte Prozessspezifikationen. Der tatsächliche Schalenabstand, die Trocknungstemperatur, die Haltezeit und die Chargenkapazität sollten entsprechend der Leiterplattenbestückung, den Materialien, dem Reinigungsprozess, dem Ofendesign und den validierten Produktionsanforderungen bestimmt werden.
Auswahl eines PCB-Trockenofens: 7 Fragen, die Elektronikhersteller vor dem Kauf stellen sollten
Verwandter Artikel