Kontinuierlicher Netzbandofen zum Erhitzen und Trocknen von Metallbefestigungen
Bei der Herstellung von Verbindungselementen und der Verarbeitung von Metallteilen sind Erhitzen und Trocknen oft wichtige Schritte, bevor Produkte in die nächste Produktionsstufe gelangen. Bolzen, Muttern, Schrauben, Unterlegscheiben und andere kleine Metallkomponenten müssen möglicherweise nach dem Waschen getrocknet oder im Rahmen eines Produktionsprozesses unter kontrollierten Bedingungen erhitzt werden.
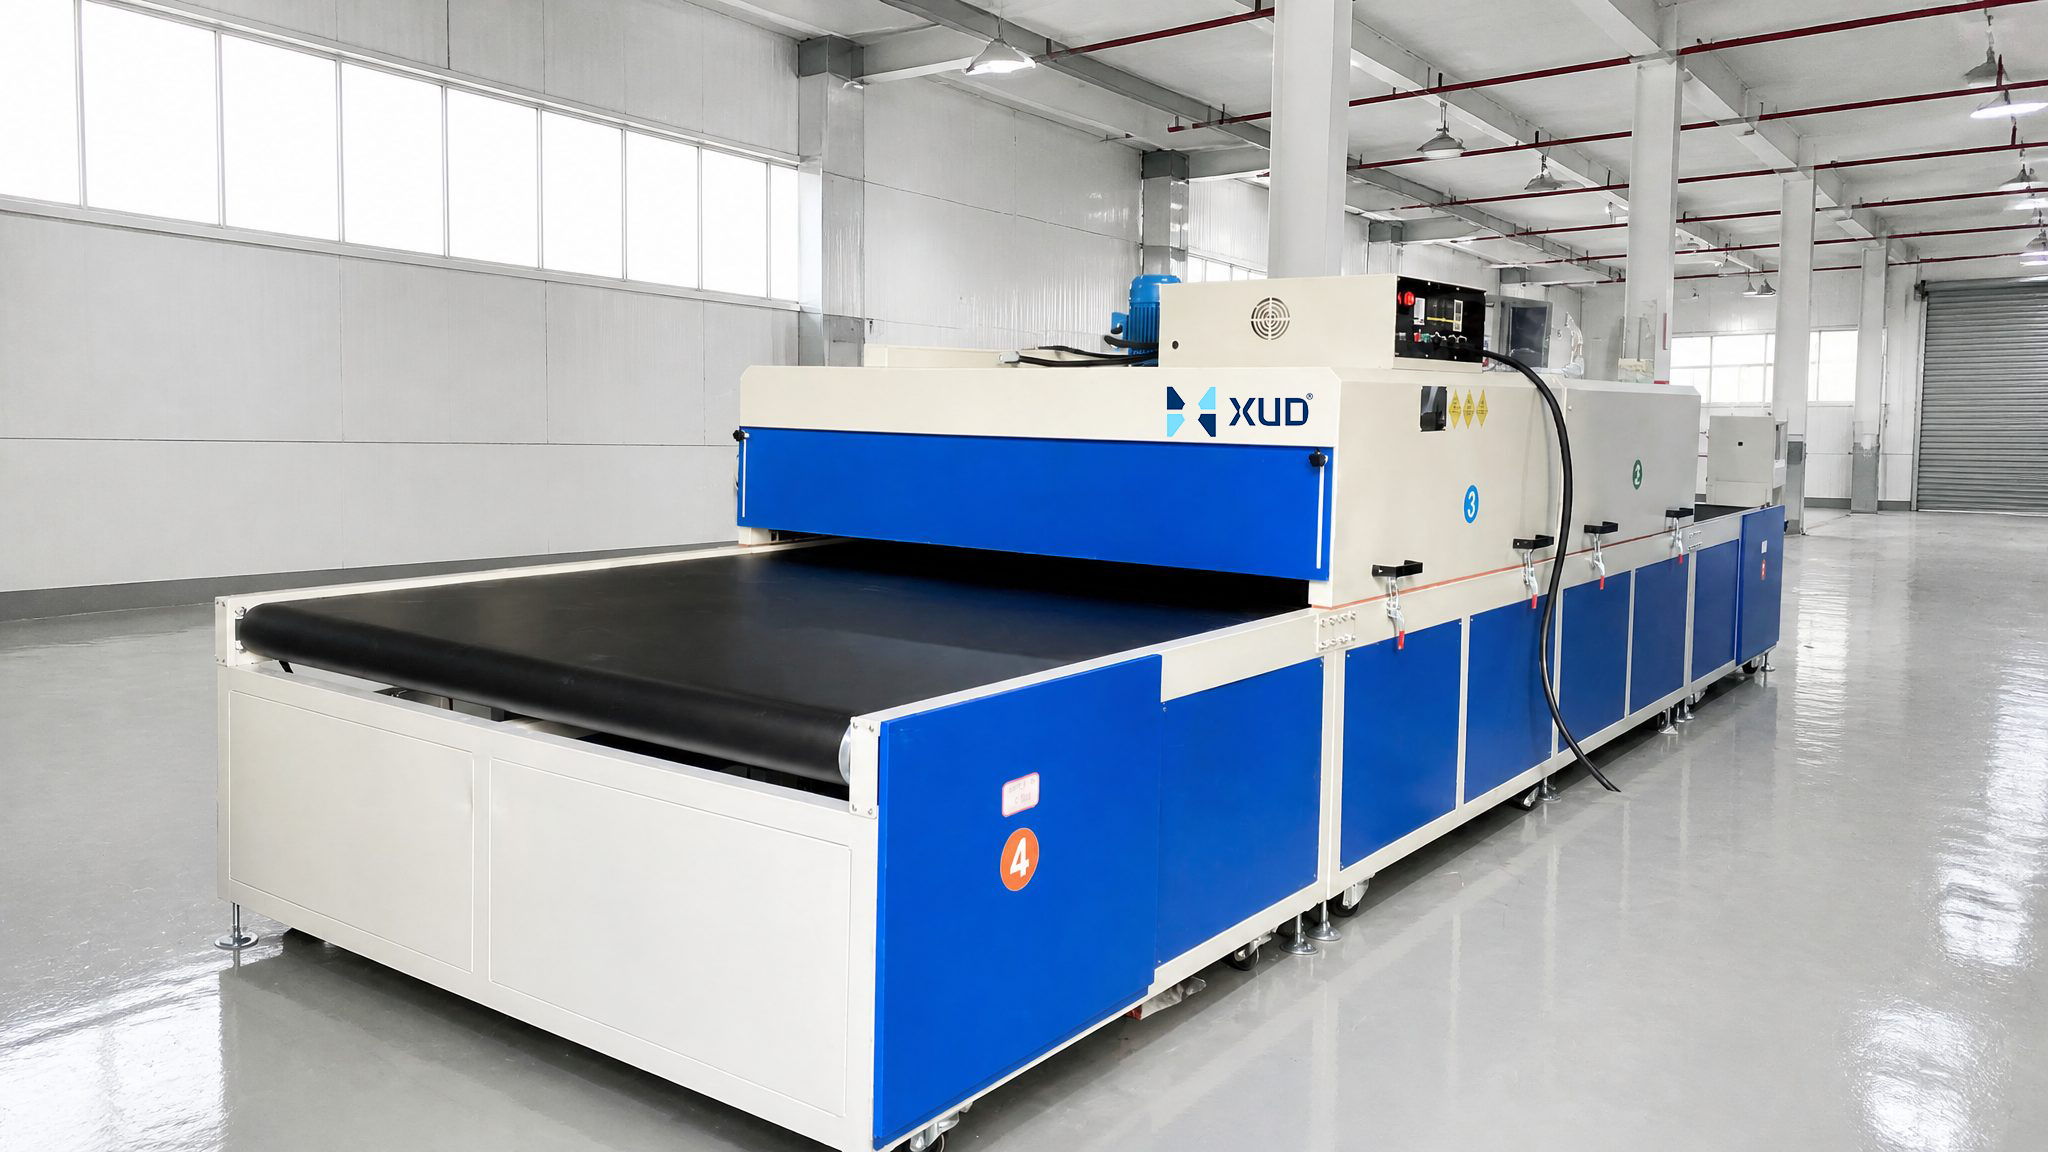
Wenn das Produktionsvolumen zunimmt, kann die manuelle Handhabung von Produkten in Chargenöfen zeitaufwändig werden. ADurchlaufofen mit Maschenbandbietet eine Alternative, indem Teile mit kontrollierter Geschwindigkeit durch eine beheizte Kammer transportiert werden. Dadurch können Produkte kontinuierlich verarbeitet werden, anstatt in separaten Chargen geladen und entladen zu werden.
Die Auswahl eines geeigneten Siebbandofens umfasst mehr als nur die Auswahl der Heiztemperatur. Produktgröße, Beladungsdichte, Bandgeschwindigkeit, Luftstrom, Feuchtigkeitsentfernung und die erforderliche Produktionskapazität beeinflussen alle das Endergebnis.
In diesem Leitfaden wird die Bewertung eines Durchlaufofens mit Gitterband zum Erhitzen und Trocknen von Metallbefestigungen erläutert, wobei der Schwerpunkt auf der praktischen Geräteauswahl und den Produktionsanforderungen liegt.
1. Welche Verbindungselemente aus Metall können verarbeitet werden?
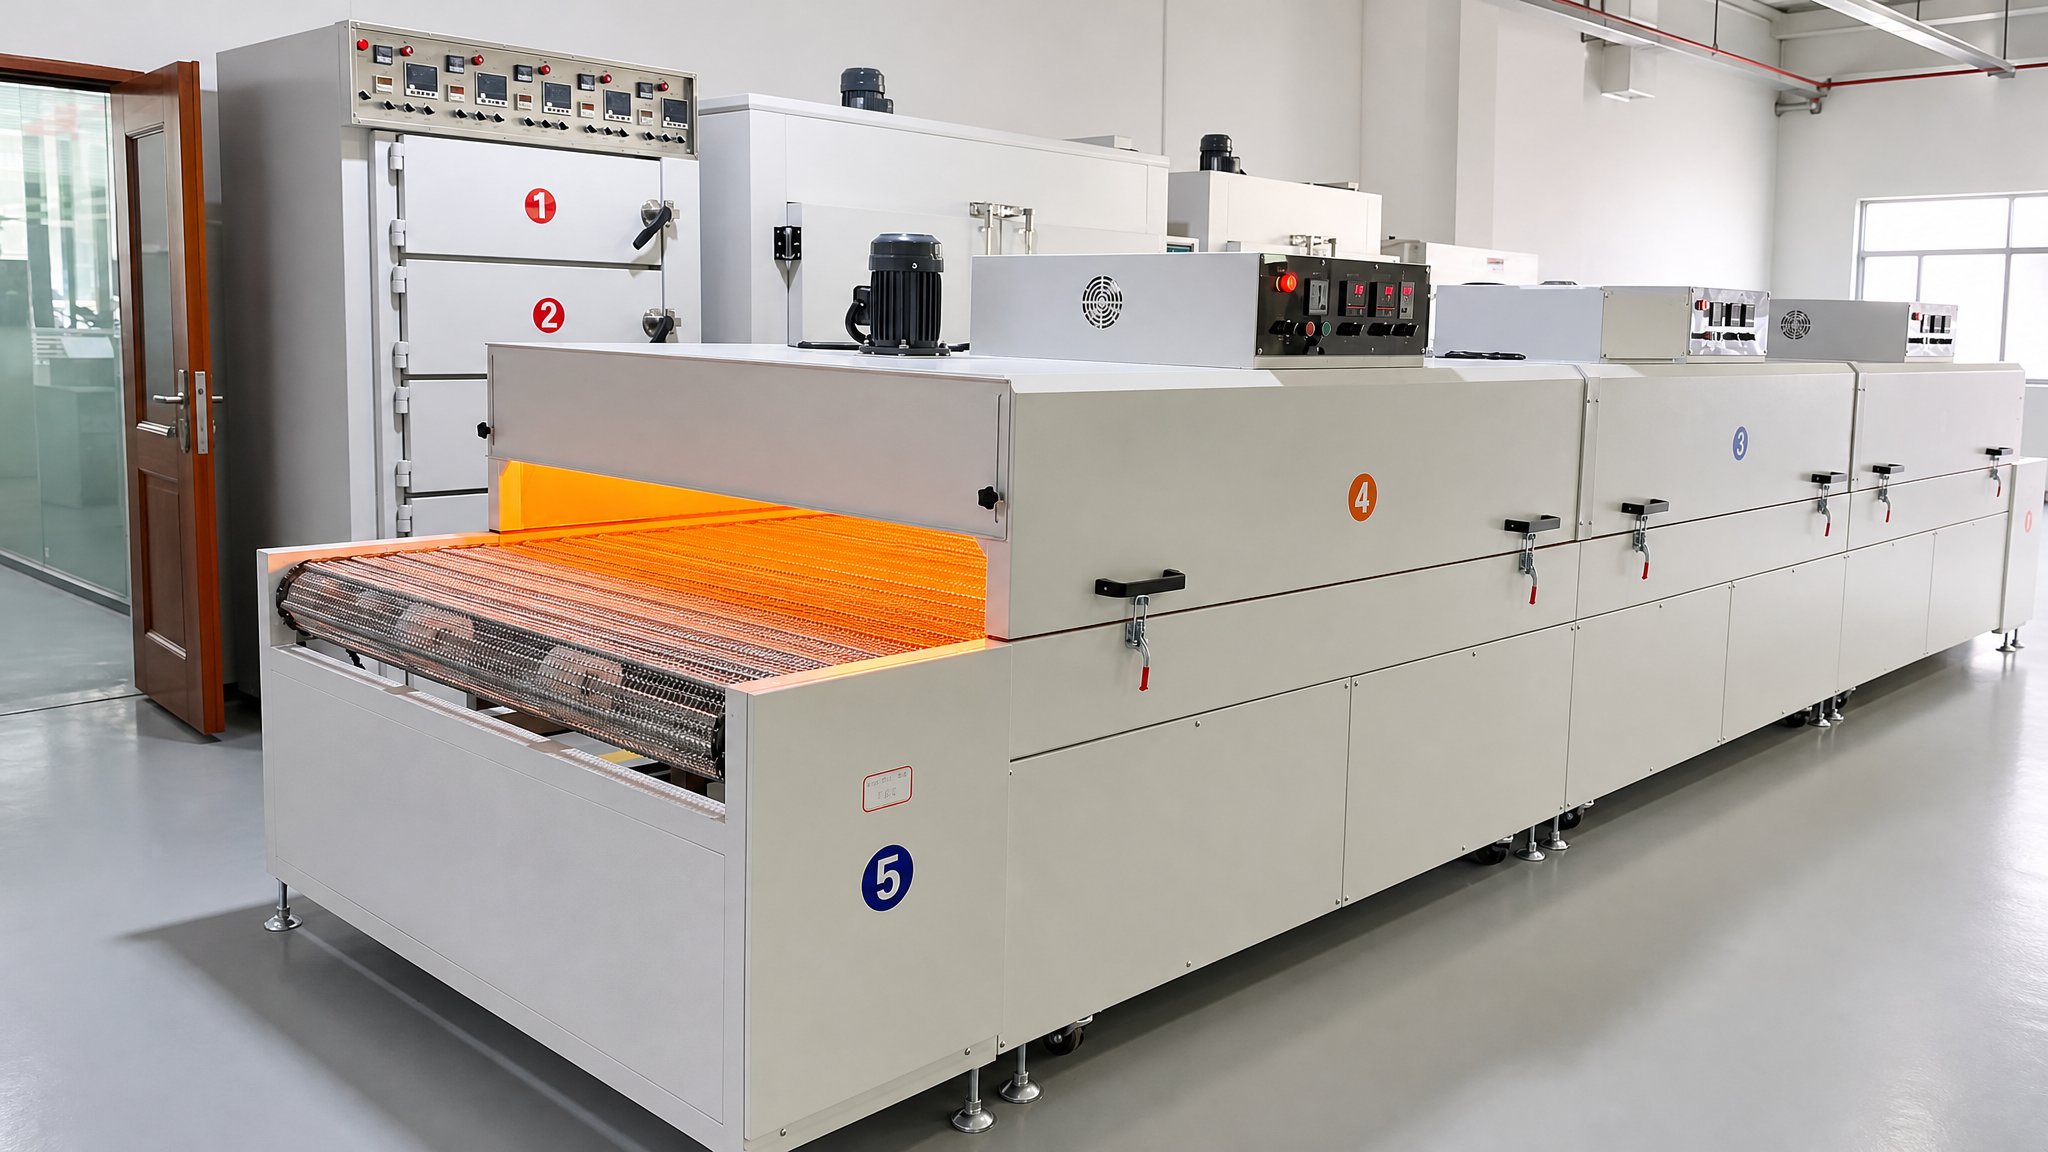
AMesh-Bandofenkommt für viele kleine und mittelgroße Metallteile in Frage, die sicher auf einem Förderband transportiert werden können. Typische Produkte sind:
- Bolzen und Schrauben:Metallverschlüsse in verschiedenen Längen, Durchmessern und Kopfausführungen.
- Nüsse:Sechskantmuttern und andere Metallmuttern, abhängig von ihren Abmessungen und Belastungsanforderungen.
- Unterlegscheiben:Unterlegscheiben und ähnliche Kleinteile.
- Gestanzte Metallteile:Kleine Metallteile, die durch Stanz- oder Umformverfahren hergestellt werden.
- Weitere Hardwarekomponenten:Metallbeschläge und kleine mechanische Teile, die für den Transport mit Maschenbändern geeignet sind.
Die Produkteignung hängt nicht nur vom Material selbst ab. Die Abmessungen, das Gewicht, die Form, der Oberflächenzustand und die Menge der auf das Band geladenen Teile wirken sich alle auf den Transport und die Heizleistung aus.
Beispielsweise können sehr kleine Bauteile durch Maschenöffnungen fallen, wenn die Bandspezifikation nicht geeignet ist. Lange oder unregelmäßig geformte Teile können sich überlappen oder verheddern, wenn sie zu dicht nebeneinander geladen werden.
Vor der Auswahl der Ausrüstung ist es ratsam, tatsächliche Produktmuster oder Zeichnungen auszuwerten und sicherzustellen, dass die Bandstruktur einen stabilen Transport unterstützt.
2. Typische Heiz- und Trocknungsanwendungen
2.1 Trocknen von Metallbefestigungen nach dem Waschen
Metallbefestigungen können Wasch- oder Reinigungsvorgänge durchlaufen, um Staub, Verarbeitungsrückstände oder andere Verunreinigungen zu entfernen. Nach dem Waschen kann Restwasser auf der Produktoberfläche zurückbleiben, insbesondere in Gewinden, Rillen, Löchern und Kontaktbereichen.
Ein kontinuierlicher Trockenofen mit Maschenband kann diese Komponenten durch eine beheizte Kammer transportieren, um die Entfernung von Oberflächenfeuchtigkeit zu unterstützen. Die erforderlichen Trocknungsbedingungen hängen von der Produktgeometrie, der Restfeuchte, der Beladungsanordnung und dem gewünschten Endzustand ab.
2.2 Kontinuierliche Erwärmung von Metallbauteilen
Bei einigen Herstellungsprozessen müssen Metallkomponenten vor dem nächsten Produktionsschritt eine bestimmte Temperatur erreichen. Ein Durchlaufofen kann einen kontinuierlichen Transport und eine kontrollierte Erwärmung ermöglichen und so den Produktionsteams dabei helfen, eine konsistentere Verarbeitungsroutine aufrechtzuerhalten.
Die erforderliche Temperatur und Verweilzeit sollten entsprechend den tatsächlichen Material- und Prozessanforderungen bestimmt werden. Sie sollten nicht einfach durch Kopieren der für ein anderes Produkt verwendeten Einstellungen ausgewählt werden.
2.3 Trocknen anderer industrieller Metallteile
Zusätzlich zu Verbindungselementen eignen sich Gitterbandöfen möglicherweise zum Trocknen von kleinen Metallteilen, Stanzteilen und anderen Teilen, die zuverlässig auf einem Gitterband transportiert werden können.
Bei Produkten mit Öl, chemischen Rückständen oder besonderen Oberflächenbehandlungen muss der Prozess gesondert bewertet werden. Die Zusammensetzung der Rückstände, die Belüftungsanforderungen und potenzielle Sicherheitsrisiken sollten überprüft werden, bevor die Ausrüstung spezifiziert wird.
3. Wie ein kontinuierlicher Mesh-Bandofen funktioniert
Ein kontinuierlicher Siebbandofen verwendet ein bewegliches Förderband, um Produkte durch eine beheizte Kammer zu transportieren. Anstatt eine Charge nach der anderen zu verarbeiten, werden die Produkte am Zuführende zugeführt, durch den Heizbereich geleitet und am Austragsende wieder verlassen.
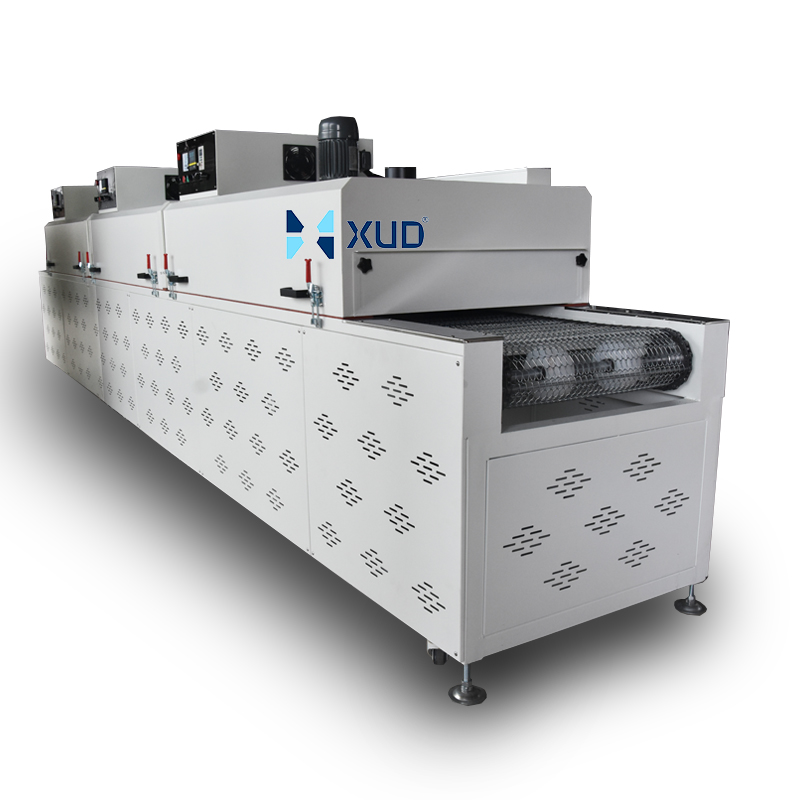
Ein typisches System kann je nach erforderlicher Konfiguration die folgenden Komponenten umfassen:
- Futterbereich:Die Produkte werden manuell oder über eine geeignete Zuführeinrichtung auf das Maschenband gelegt.
- Gitterbandförderer:Das Band transportiert Produkte mit einer einstellbaren oder vorgegebenen Geschwindigkeit durch den Ofen.
- Heizkammer:Die Kammer sorgt für die erforderliche Wärmeumgebung für die Produkte.
- Luftzirkulationssystem:Umwälzventilatoren und Luftkanäle können erwärmte Luft im Verarbeitungsbereich verteilen.
- Temperaturkontrollsystem:Temperatursensoren und -regler überwachen und regeln den Heizvorgang.
- Entladungsabschnitt:Verarbeitete Produkte verlassen den Ofen zur Abholung oder zum nächsten Produktionsschritt.
Bei Anwendungen, bei denen es um die Entfernung von Feuchtigkeit geht, ist auch die Belüftungs- und Abluftanordnung zu beachten. Erhitzte Luft kann Feuchtigkeit von den Produktoberflächen abtransportieren, der Ofen muss jedoch über eine für die tatsächliche Feuchtigkeitsbelastung geeignete Luftaustauschkonstruktion verfügen.
Abhängig von den Produktionsanforderungen kann der Ofen mit unterschiedlichen Heizzonen, Förderbandabmessungen, Luftzirkulationsanordnungen und Zuführ- oder Abführmethoden ausgestattet werden.
4. Fünf Faktoren, die bei der Auswahl eines Mesh-Bandofens zu berücksichtigen sind
4.1 Produktabmessungen und -gewicht
Die Größe und das Gewicht jeder Komponente beeinflussen, wie sie transportiert und erhitzt wird. Kleine Schrauben, schwere Bolzen und Unterlegscheiben haben unterschiedliche Belastungseigenschaften.
Die Produktabmessungen bestimmen auch die geeignete Maschenweite, die Bandstruktur und die nutzbare Förderbandbreite. Wenn die Gefahr besteht, dass Produkte durch das Band fallen oder in dessen Öffnungen hängen bleiben, muss die Konstruktion des Förderers angepasst werden.
4.2 Beladungsdichte und Produktabstand
Wenn zu viele Teile auf das Band geladen werden, kann die Luftzirkulation um einzelne Komponenten herum beeinträchtigt werden. Produkte können sich überlappen, einander blockieren oder Bereiche schaffen, in denen Feuchtigkeit nur schwer entfernt werden kann.
Bei Trocknungsanwendungen ist es wichtig zu berücksichtigen, wie die Produkte auf dem Band verteilt werden. Eine geeignete Beladungsanordnung sollte es der erwärmten Luft ermöglichen, die erforderlichen Produktoberflächen zu erreichen.
Bei kleinen Verbindungselementen kann ein Probebelastungstest dabei helfen, eine praktische Belastungsdichte zu ermitteln, bevor die Geräteabmessungen endgültig festgelegt werden.
4.3 Fördergeschwindigkeit und Aufheizzeit
Die Fördergeschwindigkeit bestimmt, wie lange Produkte in der Heizkammer verbleiben. Ein langsameres Band sorgt für eine längere Verarbeitungszeit, während ein schnelleres Band die Anzahl der innerhalb eines bestimmten Zeitraums transportierten Produkte erhöht.
Eine Erhöhung der Bandgeschwindigkeit bedeutet jedoch nicht automatisch eine höhere effektive Produktion. Wenn Produkte den Ofen verlassen, bevor sie den erforderlichen Trocknungs- oder Heizzustand erreicht haben, kann das tatsächliche Prozessergebnis inakzeptabel sein.
Die erforderliche Bandgeschwindigkeit sollte daher durch Prozesstests unter Berücksichtigung der Heizkammerlänge und der angestrebten Verarbeitungszeit ermittelt werden.
4.4 Luftzirkulation und Temperaturgleichmäßigkeit
Die Temperaturgleichmäßigkeit ist besonders wichtig, wenn Produkte über ein breites Förderband verteilt oder in mehreren Reihen geladen werden.
Der Luftstrom sollte an verschiedenen Stellen innerhalb der Kammer bewertet werden, einschließlich der linken, mittleren und rechten Seite des Förderers. Bei der Anordnung des Luftstroms sollten auch die Produktladehöhe und die Möglichkeit blockierter Luftkanäle berücksichtigt werden.
Bei kritischen Anwendungen können Temperaturmessungen an mehreren Positionen und Tests auf Produktebene dabei helfen, zu überprüfen, ob der Ofen die erforderlichen Prozessbedingungen erfüllt.
4.5 Feuchtigkeitsabsaugung und Belüftung
Wenn nasse Metallbefestigungen in einen Trockenofen gelangen, verdunstet Feuchtigkeit in die Kammeratmosphäre. Wenn die Feuchtigkeit nicht effektiv entfernt wird, kann die Luftfeuchtigkeit im Ofen ansteigen und die Trocknungsleistung beeinträchtigen.
Die Auslegung der Belüftung sollte auf der Menge des in den Ofen eintretenden Wassers, der erforderlichen Trocknungszeit und den Betriebsbedingungen basieren. Produkte, die Reinigungsmittel, Öle oder andere flüchtige Substanzen enthalten, erfordern eine zusätzliche Prozess- und Sicherheitsbewertung.
5. So schätzen Sie die Produktionskapazität ein
Die Produktionskapazität ist einer der wichtigsten Faktoren bei der Auswahl eines Durchlaufofens. Ein zu kleiner Ofen kann zu einem Produktionsengpass werden, während ein überdimensioniertes System die Anlageninvestitionen und die Betriebskosten unnötig in die Höhe treiben kann.
Für eine erste Abschätzung kann der theoretische Massendurchsatz nach folgender Formel berechnet werden:
Theoretischer Durchsatz (kg/h)
= Nutzbare Bandbreite (m) × Beladungsdichte (kg/m²) × Bandgeschwindigkeit (m/min) × 60
Mit dieser Formel lässt sich beispielsweise abschätzen, wie viel Produkt pro Stunde den Ofen passieren kann, basierend auf der nutzbaren Beladungsfläche, der durchschnittlichen Beladungsdichte und der Fördergeschwindigkeit.
Für die Stückzahlproduktion ist eine weitere nützliche Berechnung:
Stück pro Stunde
= Stücke pro Minute × 60
Diese Berechnungen stellen eher eine erste Referenz als eine garantierte Produktionsleistung dar. Die tatsächliche Kapazität hängt vom Produktabstand, der Ladestabilität, der erforderlichen Verweilzeit, der Heizleistung und den Entladeanordnungen ab.
Wichtig:Ein höherer theoretischer Durchsatz ist nicht sinnvoll, wenn Produkte nicht das erforderliche Trocknungs- oder Heizergebnis erzielen können. Das endgültige Design sollte durch Produkttests unter realistischen Belastungsbedingungen überprüft werden.
6. Mesh-Bandofen vs. Batch-Ofen
Sowohl Gitterbandöfen als auch Chargenöfen können zum industriellen Erhitzen und Trocknen verwendet werden. Der Hauptunterschied besteht darin, wie Produkte verladen, transportiert und verarbeitet werden.
| Vergleich | Mesh-Bandofen | Batch-Ofen |
|---|---|---|
| Verarbeitungsmethode | Kontinuierlicher Transport | Getrennte Chargen |
| Produkthandhabung | Die Produkte bewegen sich auf einem Band durch die Kammer | Produkte werden für jeden Zyklus geladen und entladen |
| Produktionstauglichkeit | Geeignet für stabile, sich wiederholende Produktionsabläufe | Geeignet für die stapelweise oder vielfältige Produktion |
| Produktflexibilität | Am besten, wenn Produktgröße und Prozessbedingungen relativ konsistent sind | Kann flexibler für unterschiedliche Chargengrößen und Produkttypen sein |
| Automatisierung | Kann in Zuführ- und Abführsysteme integriert werden | Möglicherweise ist mehr Batch-Handhabung erforderlich |
Ein Gitterbandofen kann eine praktische Wahl sein, wenn Produkte kontinuierlich in relativ stabilen Mengen verarbeitet werden. Ein Batch-Ofen ist möglicherweise besser geeignet, wenn die Produktion häufige Produktwechsel, kleinere Chargen oder unregelmäßige Verarbeitungspläne erfordert.
Die beste Wahl hängt von der tatsächlichen Produktionsorganisation, den Produkteigenschaften, der verfügbaren Stellfläche und den Investitionserwägungen ab.
7. Häufige Betriebsprobleme und Lösungen
7.1 Ungleichmäßige Trocknung über das Band hinweg
Mögliche Ursachen:Ungleichmäßiger Luftstrom, übermäßige Beladungsdichte, überlappende Produkte oder inkonsistente Produktverteilung.
Was zu überprüfen ist:Vergleichen Sie Produktergebnisse bei verschiedenen Bandpositionen. Überprüfen Sie die Anordnung der Luftzirkulation und passen Sie bei Bedarf die Beladungsdichte oder den Produktabstand an.
7.2 Produkte bleiben nach der Verarbeitung feucht
Mögliche Ursachen:Unzureichende Verweilzeit, zu viel Feuchtigkeit dringt in den Ofen ein, ungeeignete Temperatureinstellungen oder unzureichende Feuchtigkeitsabfuhr.
Was zu überprüfen ist:Messen Sie den Feuchtigkeitszustand vor und nach der Verarbeitung. Überprüfen Sie die Bandgeschwindigkeit, die Lademenge, die Belüftung und den tatsächlichen Trocknungsbedarf.
7.3 Produkte sammeln sich auf dem Band an oder überlappen sich
Mögliche Ursachen:Unregelmäßige Zufuhr, ungeeignete Bandbreite, Produktbewegung während des Transports oder übermäßige Beladung.
Was zu überprüfen ist:Bewerten Sie die Zuführmethode, die Bandgeschwindigkeit, die Maschenstruktur und die Produktanordnung. Erwägen Sie gegebenenfalls eine andere Beladungsmethode oder Förderbandkonstruktion.
7.4 Verfärbung der Produktoberfläche
Mögliche Ursachen:Übermäßige Temperatur, längere Einwirkung von erhitzter Luft oder Veränderungen im Zustand der Produktoberfläche.
Was zu überprüfen ist:Bestätigen Sie die Material- und Oberflächenanforderungen, bevor Sie Prozessbedingungen festlegen. Testen Sie repräsentative Proben und stellen Sie fest, ob die ausgewählte Heizumgebung geeignet ist.
Diese Probleme sollten durch tatsächliche Produkttests untersucht werden und nicht allein durch die Änderung der Temperatureinstellungen gelöst werden.
8. Welche Informationen werden für die Anpassung benötigt?
ADurchlaufofen mit Maschenbandsollten auf die Produkte und den Produktionsprozess abgestimmt sein und nicht einfach aus einer Standardausrüstungsgröße ausgewählt werden.
Um eine geeignete Lösung zu bewerten, sollten Hersteller folgende Informationen bereitstellen:
- Produktinformationen:Produktname, Material, Abmessungen, Gewicht sowie Fotos oder Zeichnungen.
- Produktzustand:Ob Teile trocken, nass nach dem Waschen, ölig oder mit anderen Rückständen sind.
- Verarbeitungszweck:Trocknen, Feuchtigkeitsentfernung oder allgemeines Erhitzen.
- Temperaturbedarf:Erforderliche Betriebstemperatur und zulässige Temperaturschwankung, falls angegeben.
- Produktionskapazität:Gewünschte Leistung in kg/h oder Stück/h.
- Fördereranforderungen:Bevorzugte Bandbreite, Beladungsanordnung und Zuführ- oder Entlademethode, sofern bekannt.
- Werksbedingungen:Verfügbarer Installationsraum und örtliche Stromversorgung.
- Automatisierungsanforderungen:Manuelle Zuführung, automatische Zuführung, automatische Sammlung oder Integration in eine bestehende Produktionslinie.
Basierend auf diesen Informationen können die Ofenstruktur, die Heizmethode, die Förderbandabmessungen, das Zirkulationssystem und die Steuerungskonfiguration bewertet werden.
Für geeignete Anwendungen kann je nach erforderlichem Prozess, Betriebseinrichtungen und Betriebsbedingungen eine Elektroheizung oder eine Gasheizung in Betracht gezogen werden.
Besonders hilfreich ist die Bereitstellung tatsächlicher Produktmuster oder klarer Produktfotos. Dadurch kann das Anlagendesign die Produktverteilung, die Größe der Bandöffnung, die Beladungsdichte und die erforderliche Verarbeitungszeit genauer berücksichtigen.
9. Häufig gestellte Fragen
F1: Kann ein Ofen mit durchgehendem Maschenband Bolzen, Muttern und Schrauben trocknen?
Ja, es eignet sich möglicherweise zum Trocknen vieler Arten von Metallbefestigungen, einschließlich Bolzen, Muttern und Schrauben. Das endgültige Design hängt von den Produktabmessungen, dem Gewicht, den Beladungsbedingungen und dem gewünschten Trocknungsergebnis ab.
F2: Können unterschiedliche Größen von Verbindungselementen im selben Ofen verarbeitet werden?
Verschiedene Größen können im selben Ofen verarbeitet werden, wenn sie mit der Förderbandstruktur und den Prozessbedingungen kompatibel sind. Allerdings können sehr unterschiedliche Produktabmessungen oder Trocknungsanforderungen separate Einstellungen oder Produktionsanordnungen erfordern.
F3: Wie bestimme ich die erforderliche Produktionskapazität?
Beginnen Sie mit der erforderlichen Leistung in Kilogramm pro Stunde oder Stück pro Stunde. Berücksichtigen Sie dann das Produktgewicht, die Bandbeladungsdichte, die nutzbare Bandbreite, die Fördergeschwindigkeit und die erforderliche Verarbeitungszeit. Die tatsächliche Kapazität sollte durch Produkttests bestätigt werden.
F4: Können Verschlüsse nach dem Waschen im Ofen getrocknet werden?
Ein Gitterbandofen kann zur Trocknung der restlichen Oberflächenfeuchtigkeit nach dem Waschen eingesetzt werden. Bei der Festlegung der Konfiguration müssen die in den Ofen geleitete Wassermenge, die Produktgeometrie, die Beladungsanordnung und die Belüftungsanforderungen berücksichtigt werden.
F5: Wie kann eine gleichmäßige Erwärmung und Trocknung erreicht werden?
Gleichmäßige Ergebnisse hängen vom Design der Heizkammer, der Luftzirkulation, der Temperaturregelung, dem Produktabstand und der Fördergeschwindigkeit ab. Das Testen von Produkten an verschiedenen Positionen entlang des Förderbands kann dabei helfen, die tatsächliche Leistung zu überprüfen.
Abschluss
Ein kontinuierlicher Siebbandofen kann Herstellern dabei helfen, die Handhabungs- und Verarbeitungseffizienz von Metallbefestigungen und anderen kleinen Metallkomponenten zu verbessern, die eine kontinuierliche Erwärmung oder Trocknung erfordern.
BeiDongguan Xinyuanda Machinery Equipment Co., LTD.Wir konzentrieren uns auf industrielle Ofen- und Trocknungsausrüstungslösungen. Wenn Sie einen kontinuierlichen Erwärmungs- oder Trocknungsprozess für Bolzen, Muttern, Schrauben oder andere Metallkomponenten planen, können Sie uns für eine Gerätebewertung mit Ihren Produktdetails und Produktionsanforderungen kontaktieren.
Kontaktieren Sie Xinyuanda
Unternehmen:Dongguan Xinyuanda Machinery Equipment Co., LTD.
WhatsApp:+86 18998007076
E-Mail:annalan@xudoven.com
Webseite:www.xudoven.com
Arten von Laboröfen: Ein vollständiger Leitfaden zu Designs, Funktionen und Anwendungen
Verwandter Artikel