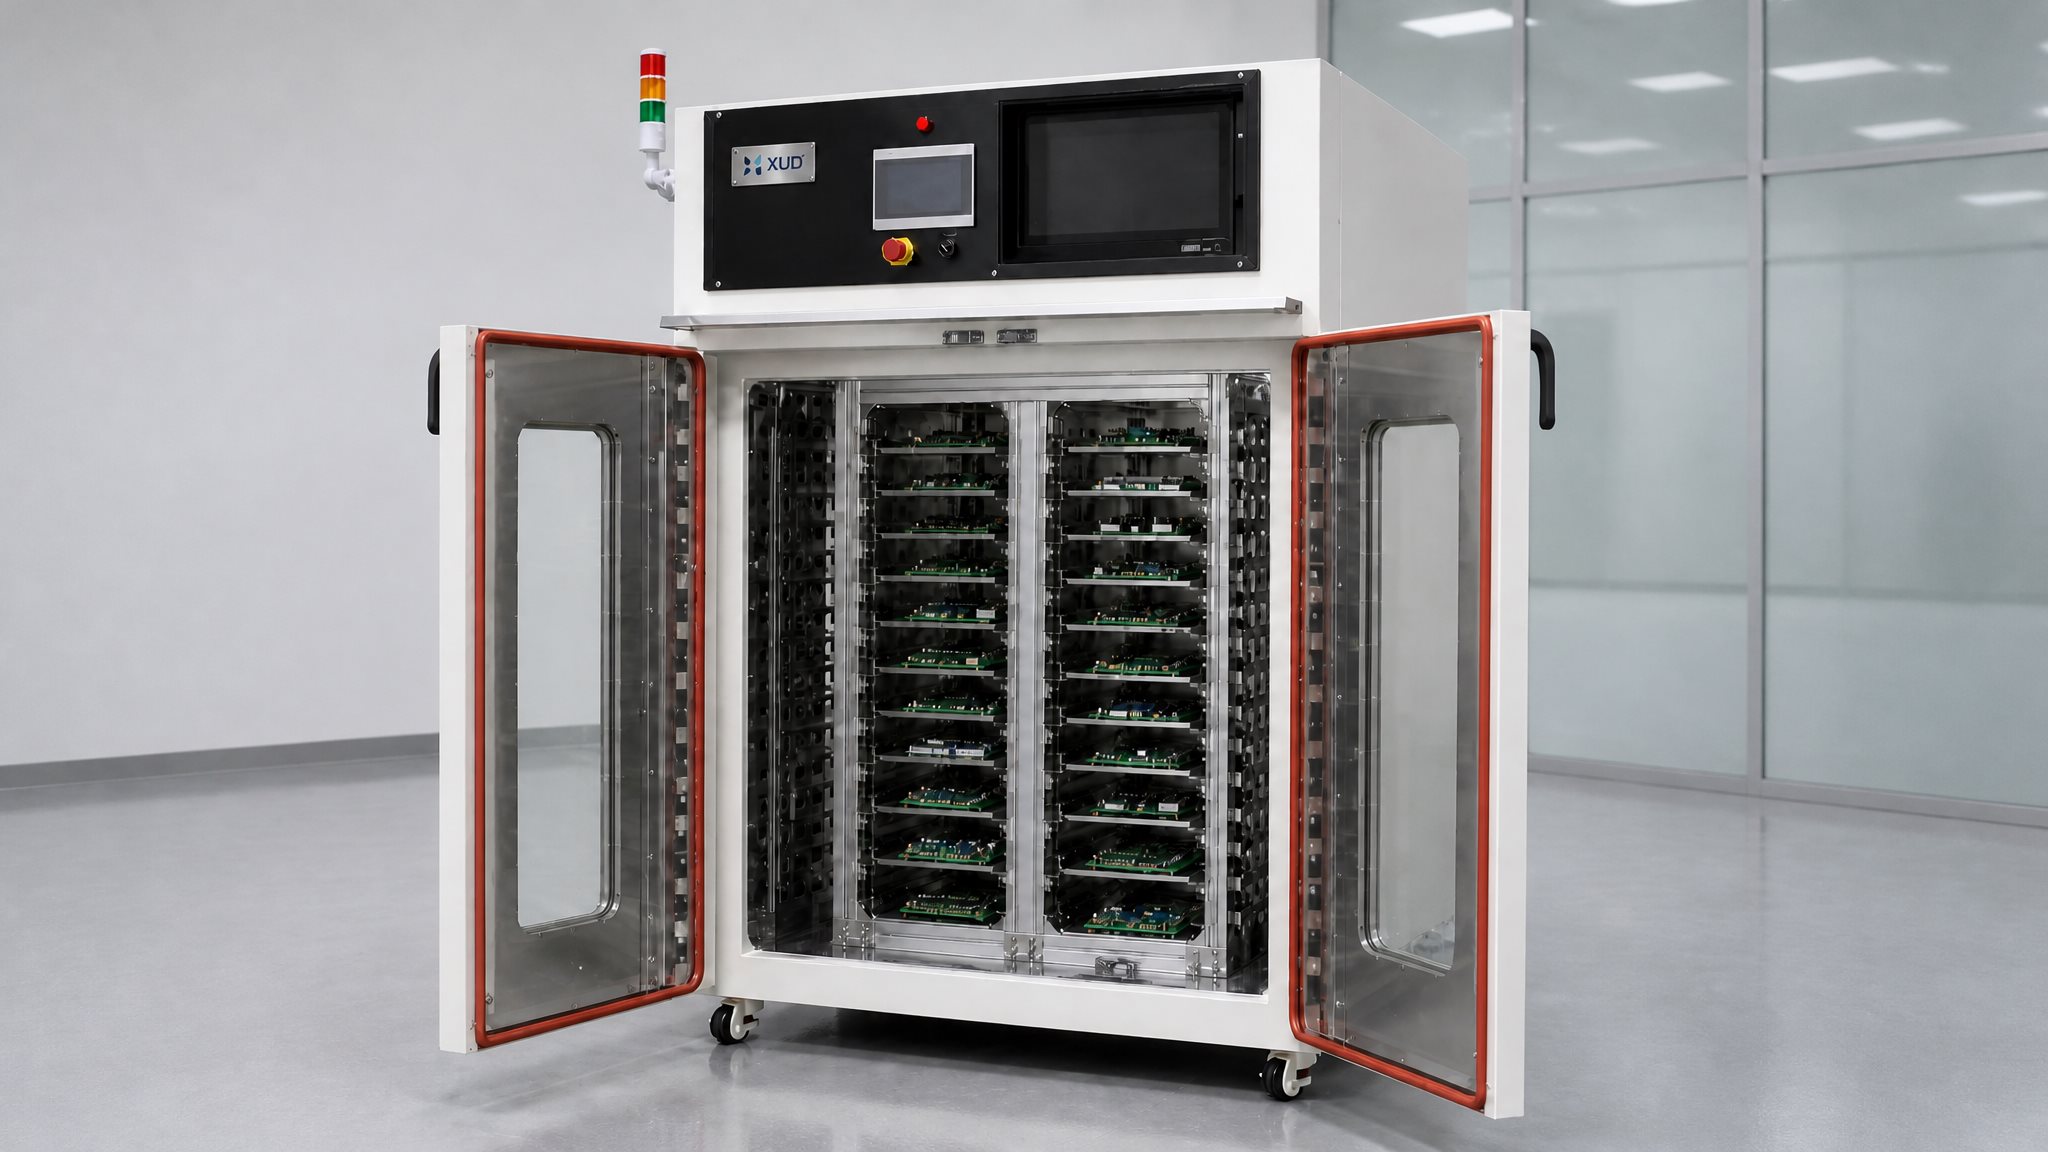
一貫した乾燥のために PCB アセンブリを多層乾燥オーブンにロードする方法
PCB乾燥プロセスガイド
一貫した乾燥のために PCB アセンブリを多層乾燥オーブンにロードする方法
電子機器メーカー向けのトレイの配置、基板の間隔、積載密度、エアフローのアクセス、プロセスの検証に関する実用的なガイドです。
PCB アセンブリを多層乾燥オーブンにロードすることは簡単に思えるかもしれません。基板をトレイに置き、トレイをチャンバー内にスライドさせて、乾燥サイクルを開始します。ただし、実際の荷重配置は、熱が製品にどの程度安定して到達するかに大きな影響を与える可能性があります。
乾燥オーブンには適切な温度範囲と強制熱風循環システムが備わっている場合がありますが、これらの機能だけでは、あらゆる負荷条件下で一貫した結果が保証されるわけではありません。狭い間隔のボード、遮断された空気通路、特大のトレイ、および不均一な積載により、加熱された空気がチャンバー内を移動する方法が変化する可能性があります。
このガイドでは、多層乾燥オーブンに PCB アセンブリを配置する方法、トレイの間隔と積載密度を評価する方法、積載構成が実際の生産に適しているかどうかを検証する方法について説明します。
目次
1. PCB オーブンへの装填が重要な理由
乾燥炉の使用可能能力は、庫内寸法や利用可能なトレイの数だけで決まるわけではありません。チャンバー内の製品の配置は、加熱された空気がどのように負荷に到達するか、またプロセスをどの程度一貫して繰り返すことができるかに影響します。
1.1 積載密度により気流状態が変化する可能性がある
あまりにも多くの PCB アセンブリを近くに配置すると、製品間の空きスペースが小さくなります。空気の流れの設計によっては、これにより一部の通路の抵抗が増加し、空気が他の領域を迂回する可能性があります。
たとえば、10 個のトレイを備えたラックでは、すべてのトレイが物理的な最大容量まで満たされている場合、必ずしもパフォーマンスが向上するとは限りません。製品が重要な空気流路を覆っている場合、一部の位置では他の位置よりも効果的な空気の流れが得られない可能性があります。
1.2 製品の配置は熱暴露に影響します
PCB アセンブリには、さまざまな材料、コンポーネントの高さ、コネクタ、ハウジング、その他の機能が含まれています。これらの違いは、アセンブリの個々の領域に熱がどのように到達するかに影響を与える可能性があります。
異なる位置に配置された 2 つの基板は、特に一方が移動する空気にさらされ、もう一方がトレイの端、隣接する基板、または大型コンポーネント構造によって遮蔽されている場合、異なる加熱条件にさらされる可能性があります。
1.3 バッチ生産では反復可能なロードが重要です
見落とされがちな問題の 1 つは、プロセス開発中に使用される積載配置と、オペレーターが日常の生産中に使用する配置との違いです。
オペレータがトレイごとの基板の数、トレイの位置、または製品の方向をバッチごとに変更すると、熱条件も変化する可能性があります。
このため、生産積載仕様では、乾燥温度と保持時間だけでなく、トレイの構成、製品の方向、および最大承認積載量も定義する必要があります。
生産に関する有用な質問は、単に「オーブン内に何枚の PCB を入れることができますか?」というものではありません。それは、「検証済みであり、さまざまな作業者が繰り返し実行できる積載配置の下で、何枚の PCB を処理できるか?」ということです。
2. PCB アセンブリをトレイに配置する方法
正しいトレイの配置は、PCB の寸法、アセンブリ構造、コンポーネントの高さ、取り扱い要件、および乾燥の目的によって異なります。トレイは、循環空気にさらす必要がある表面を不必要に覆うことなく、製品をしっかりとサポートする必要があります。

2.1 基板間の直接接触を避ける
製品設計と承認された治具で特に許可されていない限り、PCB アセンブリを相互に直接接触させて配置しないでください。
制御されていない接触は、いくつかの問題を引き起こす可能性があります。
- コンポーネントが隣接するボードまたはトレイの表面に接触する可能性があります。
- 接触領域付近の空気の動きが制限される場合があります。
- コネクタ、はんだ付けされたコンポーネント、および繊細な構造は、取り扱い中に損傷する可能性があります。
- トレイの抜き差し時に製品がずれる場合があります。
複数のアセンブリを 1 つのトレイに配置する場合、それらの位置を明確に定義する必要があります。ディバイダー、スロット、位置決め機能、または専用ホルダーは、一定の間隔を維持するのに役立ちます。
2.2 水平荷重: いつ適しているか?
水平方向に積み込むと、PCB アセンブリが支持トレイまたは固定具上に平らに配置されます。この配置は、アセンブリに安定した支持面があり、トレイがその寸法と重量に対応できる場合に実用的です。
ただし、支持面は慎重に評価する必要があります。ボードの下に大きな固体トレイがあると、下面への空気の流れが減少する可能性があります。影響はトレイの構造、開口部、ボードの形状、オーブンの空気の流れの方向によって異なります。
両側から突き出たコンポーネントを備えたアセンブリの場合、固定具はコンポーネントが製品の重量を支えたり、トレイに接触したりするのを防ぐ必要もあります。
2.3 垂直ローディングまたはスロットローディング: どのような場合に適していますか?
垂直ローディングでは、スロットまたはホルダーを使用して個々のボードを直立に保ちます。ラックの設計によっては、各ボードが占有する設置面積を削減し、両側へのアクセスを提供するのに役立ちます。
この配置は、すべての PCB アセンブリにとって自動的に優れているわけではありません。基板は十分に支持され、そのコンポーネントが隣接する製品と衝突しないようにする必要があります。重いアセンブリや重量配分が不均一な製品には、追加の機械的サポートが必要になる場合があります。
垂直荷重を採用する前に、以下を確認してください。
- PCB がホルダー内で安定した状態を維持できるかどうか。
- コンポーネントが機械的接触から保護されているかどうか。
- ホルダーが重要な通気領域をブロックしているかどうか。
- オペレーターが基板を安全かつ一貫してロードおよびアンロードできるかどうか。
2.4 コンポーネントと敏感な領域の保護
PCB アセンブリは平坦で均一な製品ではありません。背の高いコンデンサ、コネクタ、プラスチック ハウジング、熱に弱い部品、その他のコンポーネントにより、サポートとエアフローの要件が異なる場合があります。
トレイの接触点は、アセンブリの機械的強度に基づいて選択する必要があります。製品の全重量が壊れやすいコンポーネント、はんだ接合部、またはコネクタの上にかからないようにしてください。
高さが異なる製品や不規則な形状の製品には、汎用のフラットトレイよりもカスタム治具の方が適している場合があります。
3. トレイ間にどのくらいのスペースを空けるべきですか?
すべての PCB 乾燥オーブンに適用できる単一のトレイ間隔測定はありません。必要なクリアランスは、チャンバーの寸法、給気と還気の位置、ラックの設計、製品のサイズ、および装填された各トレイが占めるスペースの量によって異なります。
メーカーは推測に基づいて距離を選択するのではなく、実際に負荷がかかる構成で利用可能な空気流路を評価する必要があります。
3.1 積載されたトレイ全体の高さを考慮する
垂直方向のクリアランスを計算するときは、トレイ単体ではなく、ロードされたアセンブリ全体を考慮してください。
有効高さには以下が含まれます。
- トレイまたはサポートフレーム。
- PCB 自体の高さ。
- PCB に実装されている最も高いコンポーネント。
- 任意のホルダー、ディバイダー、または位置決め治具。
空のトレイには十分なスペースがあるように見えますが、PCB に取り付けられたコンポーネントにより、残りの空きスペースが大幅に減少する可能性があります。
3.2 製品と上部トレイの間隔を確認する
トレイ間の距離は、積載する製品の高さおよび方向と合わせて評価する必要があります。
たとえば、背の高いコンポーネントが次のトレイの真下に配置されている場合、空気を循環させるために利用できる通路が制限される可能性があります。正面から見ると広く見えるトレイ配置でも、実際のコンポーネントの周囲の通路が狭い場合があります。
3.3 サイドクリアランスとチャンバー壁を考慮する
ラックの側面の周囲や、積載された製品とチャンバーの壁の間にも隙間が必要です。製品を空気の供給口や戻り口に近づけすぎると、意図した循環パターンが妨げられる可能性があります。
正しいクリアランスは、一般的な距離ではなく、オーブンのエアフロー設計によって決まります。実際のラック、トレイ、代表的な製品を使用してご確認ください。
カスタム多層 PCB 乾燥オーブンをリクエストする場合は、積載トレイの最大高さ、トレイ寸法、製品寸法、必要な積載レベルの数を指定してください。これらの詳細は、バッチごとの PCB の数だけを提供するよりもラック設計に役立ちます。
4. 適切な積載密度を決定する方法
積載密度は、特定のチャンバーまたはラックスペースにどれだけの製品が配置されるかを表します。これは、バッチ能力と乾燥の一貫性のバランスをとる際に考慮すべき最も重要な要素の 1 つです。
バッチあたりの基板の数を増やすと、公称生産量が向上する可能性がありますが、通気抵抗、製品への曝露、および総熱負荷も変化する可能性があります。
4.1 実際の製品配置から容量を計算する
まず、各トレイに安全に配置できる製品の数を決定します。次に、使用可能なトレイ レベルの数に基づいて合計数量を計算します。
たとえば、予備的な容量推定は次のように表すことができます。
予備積載能力
合計バッチ数量 = トレイあたりのボード × ロードされたトレイの数
これはあくまで物理的な容量の計算です。結果として得られる充填密度が乾燥プロセスに適していることを証明するものではありません。
承認された生産数量は、エアフローアクセス、機械的サポート、温度応答、および実際のプロセス結果を確認した後に確立する必要があります。
4.2 利用可能なスペースをすべて埋めないようにする
よくある間違いは、トレイまたはチャンバー内のすべての空き領域を使用可能な製品スペースとして扱うことです。
実際には、一部の領域は次の目的で利用可能なままにしておく必要があります。
- 製品周囲の空気循環。
- 乾燥が必要な製品表面へのアクセス。
- 機械的なサポートと安全な取り扱い。
- ラックフレームとチャンバーの空気通路の周囲のクリアランス。
一貫性のない結果が生じたり、頻繁な再処理が必要になったりする公称容量が大きいよりも、少ないながらも検証されたバッチ量の方が価値がある場合があります。
4.3 承認された荷重パターンを記録する
適切な取り決めが確立されたら、それを制作手順の一部として文書化します。
実際の積載記録には次のものが含まれる場合があります。
- 製品モデルまたは PCB アセンブリの識別。
- トレイまたは治具の識別。
- トレイごとの製品の数。
- バッチごとに使用されるトレイの数。
- 製品の向きと指定されたトレイの位置。
- 承認された乾燥レシピとバッチの識別。
写真や簡単な積載図は、オペレーターが異なるシフトにわたって同じ配置を再現するのに役立ちます。
5. 異なる PCB サイズと製品タイプをロードする方法
電子機器メーカーは、同じ乾燥装置を使用して、異なる PCB 寸法またはアセンブリ モデルを処理する場合があります。これにより、さらなる課題が生じます。ある製品に適したトレイの配置が、別の製品には適切ではない可能性があります。
5.1 小型 PCB アセンブリ
小さな基板は、多くの場合、1 つのトレイ上の複数の位置に配置できます。ただし、寸法が小さいからといって、制限なくより多くのボードをロードできることを自動的に意味するわけではありません。
製品がずれないように、必要に応じて位置決め機能や仕切りを使用してください。ボードが分離されたままであり、空気の流れを妨げる密集したグループが形成されないように配置してください。
5.2 大規模な PCB アセンブリ
大きなアセンブリでは、個別のトレイ位置または幅広の支持フレームが必要になる場合があります。製品の端、トレイサポート、およびチャンバー壁の間の距離に特に注意してください。
大きなボードでは、コンポーネントのレイアウトが不均一になる場合もあります。支持構造は、ボードが完全に平坦な表面であると仮定するのではなく、実際の製品の形状に基づいて設計する必要があります。
5.3 混合サイズのロード
プロセス要件と取り扱いの取り決めに互換性がある場合、同じバッチで異なるサイズの PCB をロードすることが可能になる場合があります。
ただし、次の理由により、混合サイズの読み込みには追加の評価が必要です。
- 大きな基板は、小さな製品を空気の移動から遮蔽する可能性があります。
- 製品の高さが異なると、オープンエアフローの通路が変わる可能性があります。
- 材料やコンポーネントの構造が異なれば、熱に対する反応も異なる場合があります。
- プロセス要件が異なると、共有の乾燥レシピが不適切になる場合があります。
熱要件が大幅に異なる製品の場合は、別個のバッチまたは製品固有のレシピの方が適切な場合があります。
5.4 ベア PCB と組み立てられた PCBA は同じ負荷ではありません
この区別は特に重要です。
ベア PCB の乾燥は、多くの場合、後続の製造作業前にラミネート材料に吸収される水分を減らすことに関連しています。洗浄後の組み立てられた PCB の乾燥には、別の目的があります。つまり、取り付けられたコンポーネントやその他の敏感な材料を保護しながら、残留水分を除去したり、残留物を洗浄したりすることです。
2 つのプロセスは、自動的に同じ温度、保持時間、トレイの配置、または積載密度を共有するべきではありません。
組み立てられたボードについては、コンポーネントの温度制限、コネクタの材質、接着剤、プラスチック、コーティング、使用されている洗浄剤を確認してください。このプロセスは製品メーカーの要件に従い、代表的なアセンブリを使用して検証する必要があります。
続きを読む: 洗浄後にコンポーネントを過度の熱にさらさずに PCB アセンブリを乾燥させる方法
6. 多層ラック内の通気を維持する方法
熱風を強制的に循環させることで、乾燥室内全体に熱を分散させます。ただし、循環システムの有効性は、積載された製品とトレイが目的の通路を空気が移動できるかどうかによって部分的に決まります。
次の 2 つの関数を区別すると便利です。
- 空気循環:加熱された空気がチャンバー内および製品の周囲に移動します。
- 排気換気:機器の設計に従って、湿気や蒸気を含むチャンバー空気の一部を除去します。
これらの関数は関連していますが、互換性はありません。循環ファンは自動的に十分な水分除去を提供しません。また、排気口は製品のすべての表面に空気が到達することを保証しません。
6.1 供給空気開口部と戻り空気開口部をふさがないでください
トレイの配置を最終決定する前に、加熱された空気がチャンバーに入る場所と循環システムに戻る場所を特定します。
大きなトレイ、ラックフレーム、または密接に配置された製品がこれらの重要な通路を妨げないようにしてください。実際の効果はオーブンの内部ダクトと循環設計によって異なります。
6.2 エアフローバイパスに注意する
空気は最も抵抗の少ない経路をたどることができます。ラック配置により片側に大きなオープンチャネルが形成されるが、製品エリアが制限される場合、循環空気の一部が負荷をバイパスする可能性があります。
このため、視覚的にバランスの取れたラックが、製品周囲のバランスのとれたエアフローを必ずしも保証するわけではありません。
積載配置を評価するときは、給気口に最も近いエリア、ラックの中心、および戻り空気開口部の近くのエリアを確認してください。
6.3 トレイ構造の影響を考慮する
トレイの材質、厚さ、開口部、フレーム構造、エッジのデザインはすべて、使用可能なエアフロー領域に影響を与える可能性があります。
固体トレイは一部の製品には適していますが、その下の表面への空気の流れが制限される可能性があります。 PCB アセンブリを安全に支持できる場合、穴あきまたはオープンフレームの設計により、より多くの空気へのアクセスが可能になります。
したがって、最良のトレイとは、必ずしも開口部が最も多いトレイであるとは限りません。これは、オーブンの循環設計と製品の取り扱い要件に適合しながら、適切な機械的サポートを提供するものです。
6.4 ファン速度を上げるとすべての問題が解決するとは考えないでください
ファン速度を上げるとエアフロー パターンが変化する可能性がありますが、不適切な負荷配置に対する普遍的な解決策ではありません。
製品の形状、トレイの障害物、ダクトのレイアウト、および空気の戻り条件を合わせて考慮する必要があります。アプリケーションによっては、単にファン速度を上げるよりも、トレイの間隔を改善したり、ローディング パターンを変更したりする方が効果的である場合があります。
Xinyuanda の工業用乾燥オーブン ソリューションをご覧ください.
7. PCB オーブンのローディング配置を検証する方法
これは、新しい読み込み構成を日常的な運用に導入する前の最も重要な手順の 1 つです。
空の乾燥チャンバーをテストすることは、装置の基本的な温度分布を評価するのに役立ちますが、積載されたトレイや PCB アセンブリによって生成される状態を完全に表すものではありません。
実際の負荷は熱を吸収し、空気の流れを妨げ、チャンバー内のさまざまな位置の熱応答を変化させる可能性があります。
7.1 代表的な実稼働負荷から開始する
検証時には、意図したラック、トレイ、製品の方向、および積載量を使用してください。
代表的なテストは、該当する場合には承認された最大積載密度を含め、製造手配を可能な限り厳密に反映する必要があります。
7.2 チャンバー内のさまざまな位置を確認する
温度マッピングが必要な場合は、代表的な場所に適切な測定センサーを配置します。
チャンバーの設計に応じて、次のものが含まれる場合があります。
- 上段、中段、下段のトレイレベル。
- ラックの前面、中央、背面の領域。
- 空気の供給通路と戻り通路の近くに配置します。
- 潜在的な気流制限エリアとして特定された場所。
センサーの正確な数と位置は、必要な検証方法と許容基準によって決定する必要があります。
7.3 チャンバー温度と製品温度を区別する
オーブン コントローラーによって表示される温度は、必ずしもすべての PCB アセンブリが到達する実際の温度であるとは限りません。
制御センサーは通常、特定の場所または制御された状態を測定します。製品の温度応答は、アセンブリのサイズ、コンポーネントの質量、トレイの接触、および積載位置によって異なる場合があります。
プロセスで定義された製品温度または暴露時間が必要な場合は、適切な製品レベルの測定を検証計画に含める必要があります。
7.4 実際の乾燥結果の評価
温度測定だけでは、PCB 乾燥プロセスが成功したかどうかを確認するには不十分な場合があります。
アプリケーションに応じて、評価には次のものが含まれる場合があります。
- 目に見える水分や残留物が残っているかどうかを目視検査します。
- コネクタ、ハウジング、その他の届きにくい領域に湿気が滞留していないかをチェックします。
- 製品固有の清浄度または乾燥度の許容基準。
- 熱による損傷や敏感なコンポーネントの変更を検査します。
- 複数の製造バッチにわたる再現性。
受け入れ方法は、実際のプロセスの目的に応じて選択する必要があります。目視チェックだけでは、隠れた水分や洗浄残留物がすべて除去されたことを証明できない場合があります。
7.5 管理された積載基準の確立
検証後、承認された構成を明確な作業指示に変換します。
承認されたトレイのタイプ、製品の方向、トレイごとの数量、トレイの数、乾燥レシピ、および混合製品の積載に関する制限を指定する必要があります。
PCB 設計、トレイ構造、製品数量、またはオーブン構成が大幅に変更された場合は、ローディング配置を再検証する必要があるかどうかを評価します。
空のオーブンが必要な設定温度を維持できるかどうかだけを問うのではなく、実際に設置されたトレイ、製品、および承認されたバッチ数量を使用してオーブンが必要なプロセス条件を再現できるかどうかを尋ねます。
8. PCB オーブンへの装填によくある間違い
積み込みミスがいくつかあると、プロセスの再現性が低下したり、不必要な取り扱いリスクが生じたりする可能性があります。
9. カスタム PCB 乾燥ラックをいつ使用する必要がありますか?
シンプルな製品には標準棚や汎用トレイが適している場合があります。ただし、PCB アセンブリに特定の寸法、不規則なコンポーネント レイアウト、または厳しい取り扱い要件がある場合は、カスタム ラックの方が良い選択肢になることがあります。
カスタマイズされた多層ラックは、製品を標準の棚配置に強制的に適合させるのではなく、実際の製品に合わせて設計できます。
9.1 カスタムラックが必要となる可能性のある状況
- PCB アセンブリの長さ、幅、コンポーネントの高さは異なります。
- 製品には専用の配置位置または分離が必要です。
- オペレーターは、より簡単な積み降ろしアクセスを必要としています。
- 複数の製品モデルが 1 つの乾燥オーブンを共有します。
- 生産プロセスでは、定義されたトレイ数量と再現可能な積載配置が必要です。
9.2 ラック設計にはどのような情報が必要ですか?
カスタマイズされた PCB 乾燥オーブンについて議論する場合、次の情報を提供すると、メーカーがチャンバーとラックの構造を評価するのに役立ちます。
PCB 乾燥オーブン ラック設計チェックリスト
- PCB アセンブリの長さ、幅、最大高さ。
- 各アセンブリの重量。
- 製品の写真または機械図面。
- バッチごとに必要なボードの数。
- 推奨される水平または垂直荷重方法。
- 必要なトレイ レベルの数。
- トレイの寸法と取り扱いの好み。
- 必要な乾燥温度と処理時間。
- 洗浄剤または水分除去の要件。
- 特別な温度、清潔さ、または安全要件。
これらの詳細は、機器の製造を開始する前に、使用可能なチャンバーの寸法、ラックの配置、トレイの構造、および積載方法を決定するのに役立ちます。
さまざまな PCB アセンブリ モデルを処理するメーカーの場合、カスタマイズされたラックは、製品構成間の変更に必要な時間を短縮するのにも役立ちます。
関連ガイド: 適切な PCB 乾燥オーブンの選択
多層ラック設計を最終決定する前に、メーカーはチャンバー容量、動作温度、空気流量、排気要件、制御機能を含むオーブン全体の構成も評価する必要があります。
詳細なガイドをお読みください:PCB 乾燥オーブンの選択: 電子機器メーカーが購入前に尋ねるべき 7 つの質問.
多層トレイラックを備えたカスタム PCB 乾燥オーブンをご覧くださいカスタマイズされた機器オプションの詳細については、こちらをご覧ください。
10. よくある質問
Q1: 乾燥中に PCB アセンブリを直接積み重ねることはできますか?
製品設計および検証済みの治具配置で特に許可されていない限り、直接スタッキングは通常推奨されません。基板間の接触により、空気の流れが制限され、製品表面が覆われ、機械的損傷のリスクが生じる可能性があります。通常は、トレイを別の位置に配置するか、適切なホルダーを使用する方が良い方法です。
Q2: 1 つのトレイに何個の PCB アセンブリを配置できますか?
普遍的な数量はありません。それは、PCB の寸法、コンポーネントの高さ、トレイのサイズ、製品の向き、必要な分離、およびオーブンのエアフローの配置によって異なります。最終的な数量は、代表的な負荷テストを通じて決定する必要があります。
Q3: PCB の取り付けは垂直と水平のどちらが良いですか?
どちらの方法も一般的に優れているというわけではありません。水平方向の荷重は、適切な支持面を備えた安定したアセンブリに適していますが、垂直方向の荷重は、ボードを専用のスロットにしっかりと保持できる場合に役立ちます。最適な配置は、製品の形状、コンポーネントの保護、通気アクセス、および取り扱い要件によって異なります。
Q4: トレイの数を増やすと生産効率は上がりますか?
必ずしもそうとは限りません。トレイを増やすと公称バッチ容量は増加しますが、利用可能な空気流スペースが減少したり、熱負荷が増加したりする可能性もあります。生産効率は、トレイの数量だけではなく、バッチごとの実際の受け入れ生産量、サイクルタイム、プロセスの一貫性を使用して評価する必要があります。
Q5: すべての PCB 乾燥オーブンには穴あきトレイが必要ですか?
いいえ。穴あきトレイを使用すると追加の空気の流れが得られますが、その適合性は製品のサポート要件とオーブンの循環設計によって異なります。一部のアセンブリには、しっかりしたサポート領域または専用の固定具が必要な場合があります。実際の製品や工程に合わせてトレイを選択してください。
カスタム PCB 乾燥オーブンをお探しですか?
東莞新源達機械設備有限公司は、さまざまな製造用途向けにカスタマイズされた工業用乾燥オーブン ソリューションを提供します。
PCB 寸法、製品写真、必要なバッチ数量、乾燥要件をお送りください。
ワッツアップ:+86 18998007076
電子メール:annalan@xudoven.com
このガイドについて
この記事の負荷に関する推奨事項は、一般的なエンジニアリング上の考慮事項であり、固定されたプロセス仕様ではありません。実際のトレイ間隔、乾燥温度、保持時間、およびバッチ容量は、PCB アセンブリ、材料、洗浄プロセス、オーブンの設計、および検証された製造要件に従って決定する必要があります。
PCB 乾燥オーブンの選択: 電子機器メーカーが購入前に尋ねるべき 7 つの質問
関連記事