Cómo cargar conjuntos de PCB en un horno de secado multicapa para un secado consistente
Guía del proceso de secado de PCB
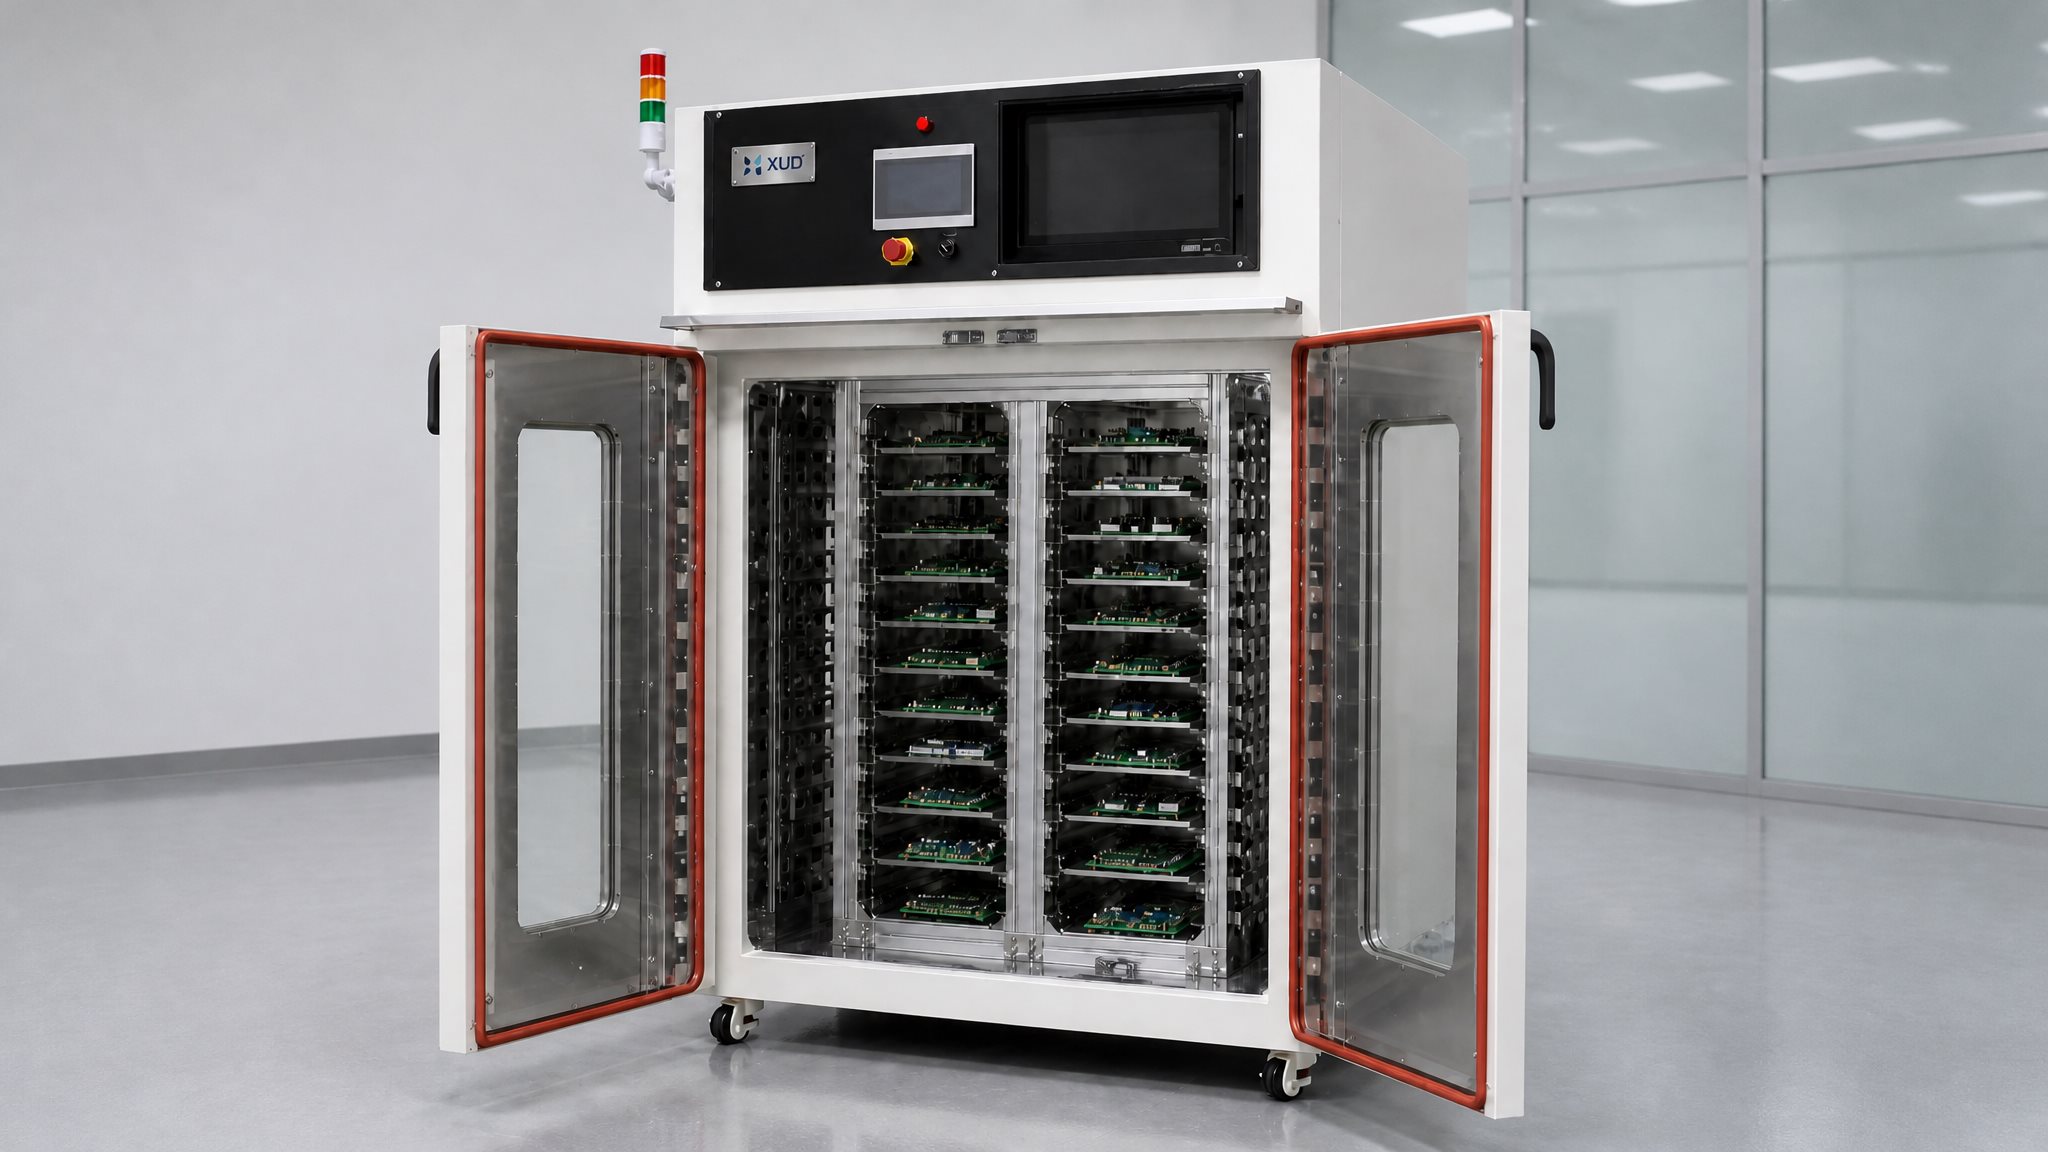
Cómo cargar conjuntos de PCB en un horno de secado multicapa para un secado consistente
Una guía práctica sobre disposición de bandejas, espaciado de placas, densidad de carga, acceso al flujo de aire y validación de procesos para fabricantes de productos electrónicos.
Cargar conjuntos de PCB en un horno de secado multicapa puede parecer sencillo: coloque las placas en bandejas, deslice las bandejas dentro de la cámara e inicie el ciclo de secado. Sin embargo, la disposición de carga real puede tener una influencia significativa en la consistencia con la que llega el calor a los productos.
Un horno de secado puede tener un rango de temperatura adecuado y un sistema de circulación forzada de aire caliente, pero estas características por sí solas no garantizan resultados consistentes en todas las condiciones de carga. Las tablas muy espaciadas, los conductos de aire bloqueados, las bandejas de gran tamaño y la carga desigual pueden cambiar la forma en que el aire caliente se mueve a través de la cámara.
Esta guía explica cómo organizar conjuntos de PCB en un horno de secado multicapa, cómo evaluar el espacio entre bandejas y la densidad de carga, y cómo verificar si una configuración de carga es adecuada para la producción real.
Tabla de contenido
- Por qué es importante la carga del horno de PCB
- Cómo organizar conjuntos de PCB en bandejas
- ¿Cuánto espacio se debe dejar entre bandejas?
- Cómo determinar la densidad de carga adecuada
- Cómo cargar diferentes tamaños de PCB y tipos de productos
- Cómo mantener el flujo de aire a través de un bastidor multicapa
- Cómo validar la disposición de carga de un horno de PCB
- Errores comunes al cargar hornos de PCB
- ¿Cuándo debería utilizar rejillas de secado de PCB personalizadas?
- Preguntas frecuentes
1. Por qué es importante la carga del horno de PCB
La capacidad útil de un horno de secado no está determinada únicamente por sus dimensiones internas o el número de bandejas disponibles. La disposición de los productos dentro de la cámara afecta la forma en que el aire caliente llega a la carga y la consistencia con la que se puede repetir el proceso.
1.1 La densidad de carga puede cambiar las condiciones del flujo de aire
Cuando se colocan demasiados conjuntos de PCB juntos, los espacios abiertos entre los productos se vuelven más pequeños. Dependiendo del diseño del flujo de aire, esto puede aumentar la resistencia en algunos pasajes y hacer que el aire pase por alto otras áreas.
Por ejemplo, un bastidor con diez bandejas no necesariamente funciona mejor cuando cada bandeja está llena hasta su capacidad física máxima. Si los productos cubren rutas de flujo de aire importantes, algunas posiciones pueden recibir un movimiento de aire menos efectivo que otras.
1.2 La disposición del producto afecta la exposición al calor
Los conjuntos de PCB contienen diferentes materiales, alturas de componentes, conectores, carcasas y otras características. Estas diferencias pueden influir en cómo llega el calor a áreas individuales del conjunto.
Dos tableros colocados en diferentes posiciones pueden experimentar diferentes condiciones de calentamiento, particularmente cuando uno está expuesto al aire en movimiento mientras el otro está protegido por el borde de una bandeja, un tablero vecino o una estructura de componente grande.
1.3 La carga repetible es importante para la producción por lotes
Un problema que a menudo se pasa por alto es la diferencia entre la disposición de carga utilizada durante el desarrollo del proceso y la disposición utilizada por los operadores durante la producción diaria.
Si los operadores cambian la cantidad de tablas por bandeja, las posiciones de las bandejas o la orientación del producto de un lote a otro, las condiciones térmicas también pueden cambiar.
Por esta razón, una especificación de carga de producción debe definir no sólo la temperatura de secado y el tiempo de mantenimiento, sino también la configuración de la bandeja, la orientación del producto y la cantidad de carga máxima aprobada.
Una pregunta útil sobre producción no es simplemente: "¿Cuántos PCB caben dentro del horno?" Es: "¿Cuántos PCB se pueden procesar con una disposición de carga que haya sido verificada y que pueda ser repetida por diferentes operadores?"
↑ Volver a la tabla de contenidos
2. Cómo organizar conjuntos de PCB en bandejas
La disposición correcta de la bandeja depende de las dimensiones de la PCB, la estructura del ensamblaje, la altura del componente, los requisitos de manipulación y el objetivo de secado. La bandeja debe soportar el producto de forma segura sin cubrir innecesariamente las superficies que necesitan exposición al aire circulante.

2.1 Evite el contacto directo entre placas
Los conjuntos de PCB no deben colocarse en contacto directo entre sí a menos que el diseño del producto y un dispositivo aprobado lo permitan específicamente.
El contacto incontrolado puede crear varios problemas:
- Los componentes pueden tocar tableros vecinos o superficies de bandejas.
- El movimiento del aire alrededor de las áreas de contacto puede estar restringido.
- Los conectores, los componentes soldados y las estructuras delicadas pueden dañarse durante la manipulación.
- Los productos pueden moverse cuando se insertan o retiran las bandejas.
Cuando se colocan varios conjuntos en una bandeja, sus posiciones deben estar claramente definidas. Los divisores, las ranuras, las funciones de ubicación o los soportes dedicados pueden ayudar a mantener un espaciado constante.
2.2 Carga horizontal: ¿cuándo es adecuada?
La carga horizontal coloca el conjunto de PCB plano sobre una bandeja o accesorio de soporte. Esta disposición puede resultar práctica cuando el conjunto tiene una superficie de soporte estable y la bandeja puede adaptarse a sus dimensiones y peso.
Sin embargo, la superficie de apoyo debe evaluarse cuidadosamente. Una bandeja grande y sólida debajo del tablero puede reducir el acceso del flujo de aire a la superficie inferior. El efecto depende de la construcción de la bandeja, las aberturas, la geometría del tablero y la dirección del flujo de aire del horno.
Para conjuntos con componentes que sobresalen de ambos lados, el accesorio también debe evitar que los componentes soporten el peso del producto o entren en contacto con la bandeja.
2.3 Carga vertical o ranurada: ¿cuándo es adecuada?
La carga vertical utiliza ranuras o soportes para mantener las tablas individuales en posición vertical. Puede ayudar a reducir el espacio que ocupa cada placa y proporcionar acceso a ambos lados, según el diseño del bastidor.
Esta disposición no es automáticamente mejor para cada conjunto de PCB. Los tableros deben estar suficientemente apoyados y sus componentes no deben chocar con productos adyacentes. Los conjuntos pesados o productos con distribución desigual del peso pueden requerir soporte mecánico adicional.
Antes de adoptar carga vertical, verifique:
- Si la PCB puede permanecer estable en el soporte.
- Si los componentes están protegidos del contacto mecánico.
- Si el soporte bloquea áreas importantes del flujo de aire.
- Si los operadores pueden cargar y descargar tablas de forma segura y consistente.
2.4 Proteger componentes y áreas sensibles
Los conjuntos de PCB no son productos planos y uniformes. Los condensadores, conectores, carcasas de plástico, piezas sensibles al calor y otros componentes altos pueden crear diferentes requisitos de soporte y flujo de aire.
Los puntos de contacto de la bandeja deben seleccionarse en función de la resistencia mecánica del conjunto. Evite colocar todo el peso del producto sobre componentes, uniones soldadas o conectores frágiles.
Para productos con diferentes alturas o formas irregulares, un accesorio personalizado puede ser más adecuado que una bandeja plana de uso general.
↑ Volver a la tabla de contenidos
3. ¿Cuánto espacio se debe dejar entre las bandejas?
No existe una única medida de espacio entre bandejas que se aplique a todos los hornos de secado de PCB. El espacio libre requerido depende de las dimensiones de la cámara, las ubicaciones del aire de suministro y retorno, el diseño del estante, el tamaño del producto y la cantidad de espacio ocupado por cada bandeja cargada.
En lugar de seleccionar una distancia basándose en conjeturas, los fabricantes deben evaluar los conductos de flujo de aire disponibles en la configuración cargada real.
3.1 Considere la altura de la bandeja completamente cargada
Al calcular el espacio libre vertical, considere todo el conjunto cargado en lugar de la bandeja sola.
La altura efectiva incluye:
- La bandeja o marco de soporte.
- La altura de la propia PCB.
- Los componentes más altos montados en la PCB.
- Cualquier soporte, divisor o elemento de ubicación.
Puede parecer que una bandeja tiene suficiente espacio cuando está vacía, pero los componentes instalados en la PCB pueden reducir significativamente el espacio abierto restante.
3.2 Verifique el espacio entre el producto y la bandeja de arriba
La distancia entre bandejas debe evaluarse junto con la altura y orientación de los productos cargados.
Por ejemplo, si los componentes altos se colocan directamente debajo de la siguiente bandeja, el paso disponible para la circulación del aire puede estar restringido. Una disposición de bandeja que parece espaciosa vista desde el frente puede tener pasajes estrechos alrededor de los componentes reales.
3.3 Considere el espacio libre lateral y las paredes de la cámara
También se necesita espacio alrededor de los lados del estante y entre los productos cargados y las paredes de la cámara. Los productos colocados demasiado cerca de las aberturas de suministro o retorno de aire pueden interferir con el patrón de circulación previsto.
El espacio libre correcto está determinado por el diseño del flujo de aire del horno, no por una distancia universal. Se debe comprobar utilizando la rejilla, las bandejas y los productos representativos reales.
Cuando solicite un horno de secado de PCB multicapa personalizado, proporcione la altura máxima de la bandeja cargada, las dimensiones de la bandeja, las dimensiones del producto y la cantidad de niveles de carga requeridos. Estos detalles son más útiles para el diseño de bastidores que proporcionar solo la cantidad de PCB por lote.
↑ Volver a la tabla de contenidos
4. Cómo determinar la densidad de carga adecuada
La densidad de carga describe la cantidad de producto que se coloca en una cámara o espacio de estante determinado. Es uno de los factores más importantes a considerar al equilibrar la capacidad del lote y la consistencia del secado.
Aumentar la cantidad de placas por lote puede mejorar la producción nominal, pero también puede cambiar la resistencia al flujo de aire, la exposición del producto y la carga térmica total.
4.1 Calcular la capacidad a partir de la disposición real del producto
Empiece por determinar cuántos productos se pueden colocar de forma segura en cada bandeja. Luego calcule la cantidad total en función del número de niveles de bandeja utilizables.
Por ejemplo, una estimación preliminar de capacidad se puede expresar como:
CAPACIDAD DE CARGA PRELIMINAR
Cantidad total de lote = Tableros por bandeja × Número de bandejas cargadas
Este es sólo un cálculo de capacidad física. No prueba que la densidad de carga resultante sea adecuada para el proceso de secado.
La cantidad de producción aprobada debe establecerse después de verificar el acceso al flujo de aire, el soporte mecánico, la respuesta de la temperatura y el resultado real del proceso.
4.2 Evite llenar todos los espacios disponibles
Un error común es tratar cada área abierta dentro de una bandeja o cámara como espacio utilizable para el producto.
En la práctica, algunas áreas deben permanecer disponibles para:
- Circulación de aire alrededor de los productos.
- Acceso a superficies de productos que requieren secado.
- Soporte mecánico y manipulación segura.
- Espacio libre alrededor de los marcos de las rejillas y los conductos de aire de la cámara.
Una cantidad de lote más baja pero validada puede ser más valiosa que una capacidad nominal más alta que produce resultados inconsistentes o requiere reprocesamiento frecuente.
4.3 Registre el patrón de carga aprobado
Una vez que se haya establecido un acuerdo adecuado, documentarlo como parte del procedimiento de producción.
Un registro de carga práctico puede incluir:
- Modelo de producto o identificación del conjunto de PCB.
- Identificación de bandeja o accesorio.
- Número de productos por bandeja.
- Número de bandejas utilizadas por lote.
- Orientación del producto y posiciones designadas de las bandejas.
- Receta de secado aprobada e identificación de lote.
Las fotografías o los diagramas de carga simples pueden ayudar a los operadores a reproducir la misma disposición en diferentes turnos.
↑ Volver a la tabla de contenidos
5. Cómo cargar diferentes tamaños de PCB y tipos de productos
Los fabricantes de productos electrónicos pueden procesar diferentes dimensiones de PCB o modelos de ensamblaje utilizando el mismo equipo de secado. Esto crea un desafío adicional: una disposición de bandeja adecuada para un producto puede no serlo para otro.
5.1 Conjuntos de PCB pequeños
Los tableros pequeños a menudo se pueden colocar en varias posiciones en una bandeja. Sin embargo, las pequeñas dimensiones no significan automáticamente que se puedan cargar más tablas sin restricciones.
Utilice elementos de ubicación o divisores cuando sea necesario para evitar que los productos se muevan. Asegúrese de que las tablas permanezcan separadas y que la disposición no cree grupos densos que obstruyan el flujo de aire.
5.2 Conjuntos de PCB grandes
Los conjuntos más grandes pueden requerir posiciones de bandeja individuales o marcos de soporte más anchos. Preste especial atención a la distancia entre los bordes del producto, los soportes de las bandejas y las paredes de la cámara.
Los tableros grandes también pueden tener diseños de componentes desiguales. La estructura de soporte debe diseñarse según la geometría real del producto en lugar de asumir que el tablero es una superficie completamente plana.
5.3 Carga de tamaños mixtos
Es posible cargar diferentes tamaños de PCB en el mismo lote cuando sus requisitos de proceso y disposiciones de manipulación sean compatibles.
Sin embargo, la carga de tamaños mixtos necesita una evaluación adicional porque:
- Los tableros grandes pueden proteger los productos más pequeños del aire en movimiento.
- Diferentes alturas de producto pueden cambiar los conductos de flujo de aire abiertos.
- Diferentes materiales y estructuras de componentes pueden responder de manera diferente al calor.
- Diferentes requisitos de proceso pueden hacer que una receta de secado compartida no sea adecuada.
Para productos con requisitos térmicos sustancialmente diferentes, pueden ser más apropiados lotes separados o recetas específicas del producto.
5.4 Los PCB desnudos y los PCBA ensamblados no son la misma carga
Esta distinción es particularmente importante.
El secado de PCB desnudos a menudo se asocia con la reducción de la humedad absorbida por los materiales laminados antes de las operaciones de fabricación posteriores. El secado de PCB ensambladas después de la limpieza tiene un objetivo diferente: eliminar la humedad restante o los residuos de limpieza mientras se protegen los componentes montados y otros materiales sensibles.
Los dos procesos no deberían compartir automáticamente la misma temperatura, tiempo de mantenimiento, disposición de las bandejas o densidad de carga.
Para placas ensambladas, verifique los límites de temperatura de los componentes, los materiales de los conectores, los adhesivos, los plásticos, los recubrimientos y el agente de limpieza utilizado. El proceso debe seguir los requisitos del fabricante del producto y verificarse mediante ensamblajes representativos.
↑ Volver a la tabla de contenidos
6. Cómo mantener el flujo de aire a través de un bastidor multicapa
La circulación forzada de aire caliente ayuda a distribuir el calor por toda la cámara de secado. Sin embargo, la eficacia del sistema de circulación depende en parte de si los productos y bandejas cargados permiten que el aire se mueva a través de los conductos previstos.
Es útil distinguir entre dos funciones:
- Circulación de aire:mueve el aire caliente a través de la cámara y alrededor de los productos.
- Ventilación por extracción:elimina una porción del aire de la cámara, incluida la humedad o los vapores, según el diseño del equipo.
Estas funciones están relacionadas pero no son intercambiables. Un ventilador de circulación no elimina automáticamente la humedad suficiente y una abertura de escape no garantiza que el aire llegue a todas las superficies del producto.
6.1 No bloquee las aberturas de suministro y retorno de aire
Antes de finalizar la disposición de la bandeja, identifique dónde ingresa el aire caliente a la cámara y dónde regresa al sistema de circulación.
Las bandejas grandes, los marcos de las rejillas o los productos colocados muy cerca no deben obstruir estos importantes pasajes. El efecto real depende del conducto interno del horno y del diseño de circulación.
6.2 Esté atento a la derivación del flujo de aire
El aire puede seguir el camino de menor resistencia. Si la disposición de las rejillas crea un gran canal abierto en un lado pero restringe el área del producto, una parte del aire en circulación puede pasar por alto la carga.
Esta es la razón por la que un estante visualmente equilibrado no garantiza necesariamente un flujo de aire equilibrado alrededor de los productos.
Al evaluar una disposición de carga, verifique las áreas más cercanas al suministro de aire, el centro del rack y las áreas cercanas a las aberturas de aire de retorno.
6.3 Considere el efecto de la construcción de bandejas
El material de la bandeja, el grosor, las aberturas, la estructura del marco y el diseño de los bordes pueden influir en el área utilizable del flujo de aire.
Una bandeja sólida puede ser adecuada para algunos productos, pero puede restringir el flujo de aire a las superficies debajo de ella. Un diseño perforado o de marco abierto puede proporcionar más acceso de aire, siempre que pueda soportar de forma segura el conjunto de PCB.
Por tanto, la mejor bandeja no es necesariamente la que tiene más aberturas. Es el que proporciona el soporte mecánico adecuado y se adapta al diseño de circulación del horno y a las necesidades de manipulación del producto.
6.4 No asuma que aumentar la velocidad del ventilador resuelve todos los problemas
Aumentar la velocidad del ventilador puede cambiar el patrón del flujo de aire, pero no es una solución universal para las malas disposiciones de carga.
Se deben considerar en conjunto la geometría del producto, la obstrucción de la bandeja, la disposición de los conductos y las condiciones de retorno de aire. En algunas aplicaciones, mejorar el espacio entre bandejas o cambiar el patrón de carga puede ser más efectivo que simplemente aumentar la velocidad del ventilador.
Explore las soluciones de hornos de secado industriales de Xinyuanda.
↑ Volver a la tabla de contenidos
7. Cómo validar la disposición de carga de un horno de PCB
Este es uno de los pasos más importantes antes de introducir una nueva configuración de carga en la producción de rutina.
Probar una cámara de secado vacía puede ayudar a evaluar la distribución básica de temperatura del equipo, pero no representa completamente las condiciones creadas por las bandejas cargadas y los conjuntos de PCB.
La carga real puede absorber calor, obstruir el flujo de aire y cambiar la respuesta térmica de diferentes posiciones dentro de la cámara.
7.1 Comience con una carga de producción representativa
Utilice el estante, las bandejas, la orientación del producto y la cantidad de carga previstos durante la validación.
Una prueba representativa debe reflejar lo más fielmente posible la disposición de producción, incluida la densidad de carga máxima aprobada, cuando corresponda.
7.2 Verifique diferentes posiciones dentro de la cámara
Cuando se requiera mapeo de temperatura, coloque sensores de medición adecuados en ubicaciones representativas.
Dependiendo del diseño de la cámara, estos pueden incluir:
- Niveles de bandeja superior, medio e inferior.
- Áreas delantera, central y trasera del bastidor.
- Posiciones cercanas a los conductos de suministro y retorno de aire.
- Ubicaciones identificadas como posibles áreas de restricción del flujo de aire.
El número exacto y la posición de los sensores deben determinarse mediante el método de validación y los criterios de aceptación requeridos.
7.3 Distinguir la temperatura de la cámara de la temperatura del producto
La temperatura que muestra el controlador del horno no es necesariamente la temperatura real alcanzada por cada conjunto de PCB.
Un sensor de control normalmente mide una ubicación específica o una condición controlada. La respuesta de la temperatura del producto puede variar según el tamaño del conjunto, la masa del componente, el contacto de la bandeja y la posición de carga.
Cuando el proceso requiera una temperatura del producto o un tiempo de exposición definidos, se deben incluir mediciones adecuadas a nivel del producto en el plan de validación.
7.4 Evaluar el resultado real del secado
Las mediciones de temperatura por sí solas pueden no ser suficientes para confirmar que un proceso de secado de PCB es exitoso.
Dependiendo de la aplicación, la evaluación puede incluir:
- Inspección visual para detectar restos de humedad o residuos visibles.
- Comprueba si hay humedad atrapada en conectores, carcasas u otras áreas de difícil acceso.
- Criterios de aceptación de limpieza o sequedad específicos del producto.
- Inspección de daños térmicos o cambios en componentes sensibles.
- Repetibilidad en múltiples lotes de producción.
El método de aceptación debe seleccionarse de acuerdo con el objetivo real del proceso. Es posible que una comprobación visual por sí sola no demuestre que se hayan eliminado toda la humedad oculta o los residuos de limpieza.
7.5 Establecer un estándar de carga controlada
Después de la validación, convierta la configuración aprobada en una instrucción de trabajo clara.
Debe especificar el tipo de bandeja aprobada, la orientación del producto, la cantidad por bandeja, la cantidad de bandejas, la receta de secado y cualquier restricción en la carga de productos mixtos.
Si el diseño de la PCB, la estructura de la bandeja, la cantidad de producto o la configuración del horno cambian significativamente, evalúe si es necesario revalidar la disposición de carga.
En lugar de preguntar únicamente si el horno vacío puede mantener la temperatura establecida requerida, pregunte si el horno puede reproducir las condiciones de proceso requeridas con las bandejas reales, los productos y la cantidad de lote aprobada instalada.
↑ Volver a la tabla de contenidos
8. Errores comunes al cargar hornos de PCB
Varios errores de carga pueden reducir la repetibilidad del proceso o crear riesgos de manipulación innecesarios.
↑ Volver a la tabla de contenidos
9. ¿Cuándo debería utilizar rejillas de secado de PCB personalizadas?
Los estantes estándar o las bandejas de uso general pueden ser adecuados para productos simples. Sin embargo, un bastidor personalizado puede ser una mejor opción cuando los conjuntos de PCB tienen dimensiones específicas, diseños de componentes irregulares o requisitos de manipulación exigentes.
Se puede diseñar un estante multicapa personalizado en torno al producto real en lugar de obligar al producto a adaptarse a una disposición de estante estándar.
9.1 Situaciones que pueden requerir bastidores personalizados
- Los conjuntos de PCB tienen diferentes longitudes, anchos o alturas de componentes.
- Los productos requieren posiciones de ubicación dedicadas o separación.
- Los operadores necesitan un acceso de carga y descarga más fácil.
- Varios modelos de productos comparten un horno de secado.
- El proceso de producción requiere una cantidad de bandejas definida y una disposición de carga repetible.
9.2 ¿Qué información se necesita para el diseño de bastidores?
Cuando se habla de un horno de secado de PCB personalizado, proporcionar la siguiente información puede ayudar al fabricante a evaluar la estructura de la cámara y el bastidor:
Lista de verificación del diseño de la rejilla del horno de secado de PCB
- Longitud, ancho y altura máxima del conjunto de PCB.
- Peso de cada conjunto.
- Fotografías de producto o dibujos mecánicos.
- Número requerido de tableros por lote.
- Método de carga horizontal o vertical preferido.
- Número de niveles de bandeja requeridos.
- Dimensiones de la bandeja y preferencias de manipulación.
- Temperatura de secado requerida y duración del proceso.
- Requisitos de agente de limpieza o eliminación de humedad.
- Cualquier requisito especial de temperatura, limpieza o seguridad.
Estos detalles ayudan a determinar las dimensiones utilizables de la cámara, la disposición de los bastidores, la construcción de las bandejas y el método de carga antes de que comience la fabricación del equipo.
Para los fabricantes que procesan diferentes modelos de ensamblaje de PCB, un bastidor personalizado también puede ayudar a reducir el tiempo necesario para cambiar entre configuraciones de productos.
Guía relacionada: Elegir el horno de secado de PCB adecuado
Antes de finalizar el diseño de una rejilla multicapa, los fabricantes también deben evaluar la configuración general del horno, incluida la capacidad de la cámara, la temperatura de trabajo, el flujo de aire, los requisitos de extracción y las funciones de control.
Lea nuestra guía detallada:Selección del horno de secado de PCB: 7 preguntas que los fabricantes de productos electrónicos deben hacerse antes de comprar.
Vea nuestro horno de secado de PCB personalizado con rejillas para bandejas multicapapara obtener más información sobre las opciones de equipos personalizados.
↑ Volver a la tabla de contenidos
10. Preguntas frecuentes
P1: ¿Se pueden apilar los conjuntos de PCB directamente uno encima del otro durante el secado?
Por lo general, no se recomienda el apilamiento directo a menos que el diseño del producto y una disposición de accesorios validada lo permitan específicamente. El contacto entre placas puede restringir el flujo de aire, cubrir las superficies del producto y crear riesgos de daños mecánicos. Normalmente es mejor colocar bandejas separadas o soportes adecuados.
P2: ¿Cuántos conjuntos de PCB se pueden colocar en una bandeja?
No existe una cantidad universal. Depende de las dimensiones de la PCB, la altura de los componentes, el tamaño de la bandeja, la orientación del producto, la separación requerida y la disposición del flujo de aire del horno. La cantidad final debe determinarse mediante pruebas de carga representativas.
P3: ¿Es mejor la carga de PCB vertical u horizontal?
Ninguno de los métodos es universalmente mejor. La carga horizontal puede ser adecuada para ensamblajes estables con superficies de soporte adecuadas, mientras que la carga vertical puede ser útil cuando las tablas se pueden sujetar de forma segura en ranuras dedicadas. La mejor disposición depende de la geometría del producto, la protección de los componentes, el acceso al flujo de aire y los requisitos de manipulación.
P4: ¿Aumentar el número de bandejas mejora la eficiencia de la producción?
No necesariamente. Más bandejas pueden aumentar la capacidad nominal del lote, pero también pueden reducir el espacio disponible para el flujo de aire o aumentar la carga térmica. La eficiencia de la producción debe evaluarse utilizando la producción real aceptada por lote, el tiempo del ciclo y la consistencia del proceso en lugar de utilizar únicamente la cantidad de bandeja.
P5: ¿Todos los hornos de secado de PCB necesitan bandejas perforadas?
No. Las bandejas perforadas pueden proporcionar acceso adicional al flujo de aire, pero su idoneidad depende de los requisitos de soporte del producto y del diseño de circulación del horno. Algunos ensamblajes pueden necesitar áreas de soporte sólidas o accesorios exclusivos. La bandeja debe seleccionarse de acuerdo con el producto y proceso real.
↑ Volver a la tabla de contenidos
¿Busca un horno de secado de PCB personalizado?
Dongguan Xinyuanda Machinery Equipment Co., LTD. Proporciona soluciones personalizadas de hornos de secado industriales para diferentes aplicaciones de fabricación.
Envíenos las dimensiones de su PCB, fotografías del producto, cantidad de lote requerida y requisitos de secado.
WhatsApp:+86 18998007076
Correo electrónico:annalan@xudoven.com
Acerca de esta guía
Las recomendaciones de carga en este artículo son consideraciones generales de ingeniería, no especificaciones de proceso fijas. El espaciado real de las bandejas, la temperatura de secado, el tiempo de retención y la capacidad del lote deben determinarse de acuerdo con el ensamblaje de la PCB, los materiales, el proceso de limpieza, el diseño del horno y los requisitos de producción validados.
Selección del horno de secado de PCB: 7 preguntas que los fabricantes de productos electrónicos deben hacerse antes de comprar
Artículo relacionado