Come caricare i gruppi PCB in un forno di essiccazione multistrato per un'asciugatura uniforme
Guida al processo di essiccazione PCB
Come caricare i gruppi PCB in un forno di essiccazione multistrato per un'asciugatura uniforme
Una guida pratica alla disposizione dei vassoi, alla spaziatura delle schede, alla densità di carico, all'accesso al flusso d'aria e alla convalida del processo per i produttori di elettronica.
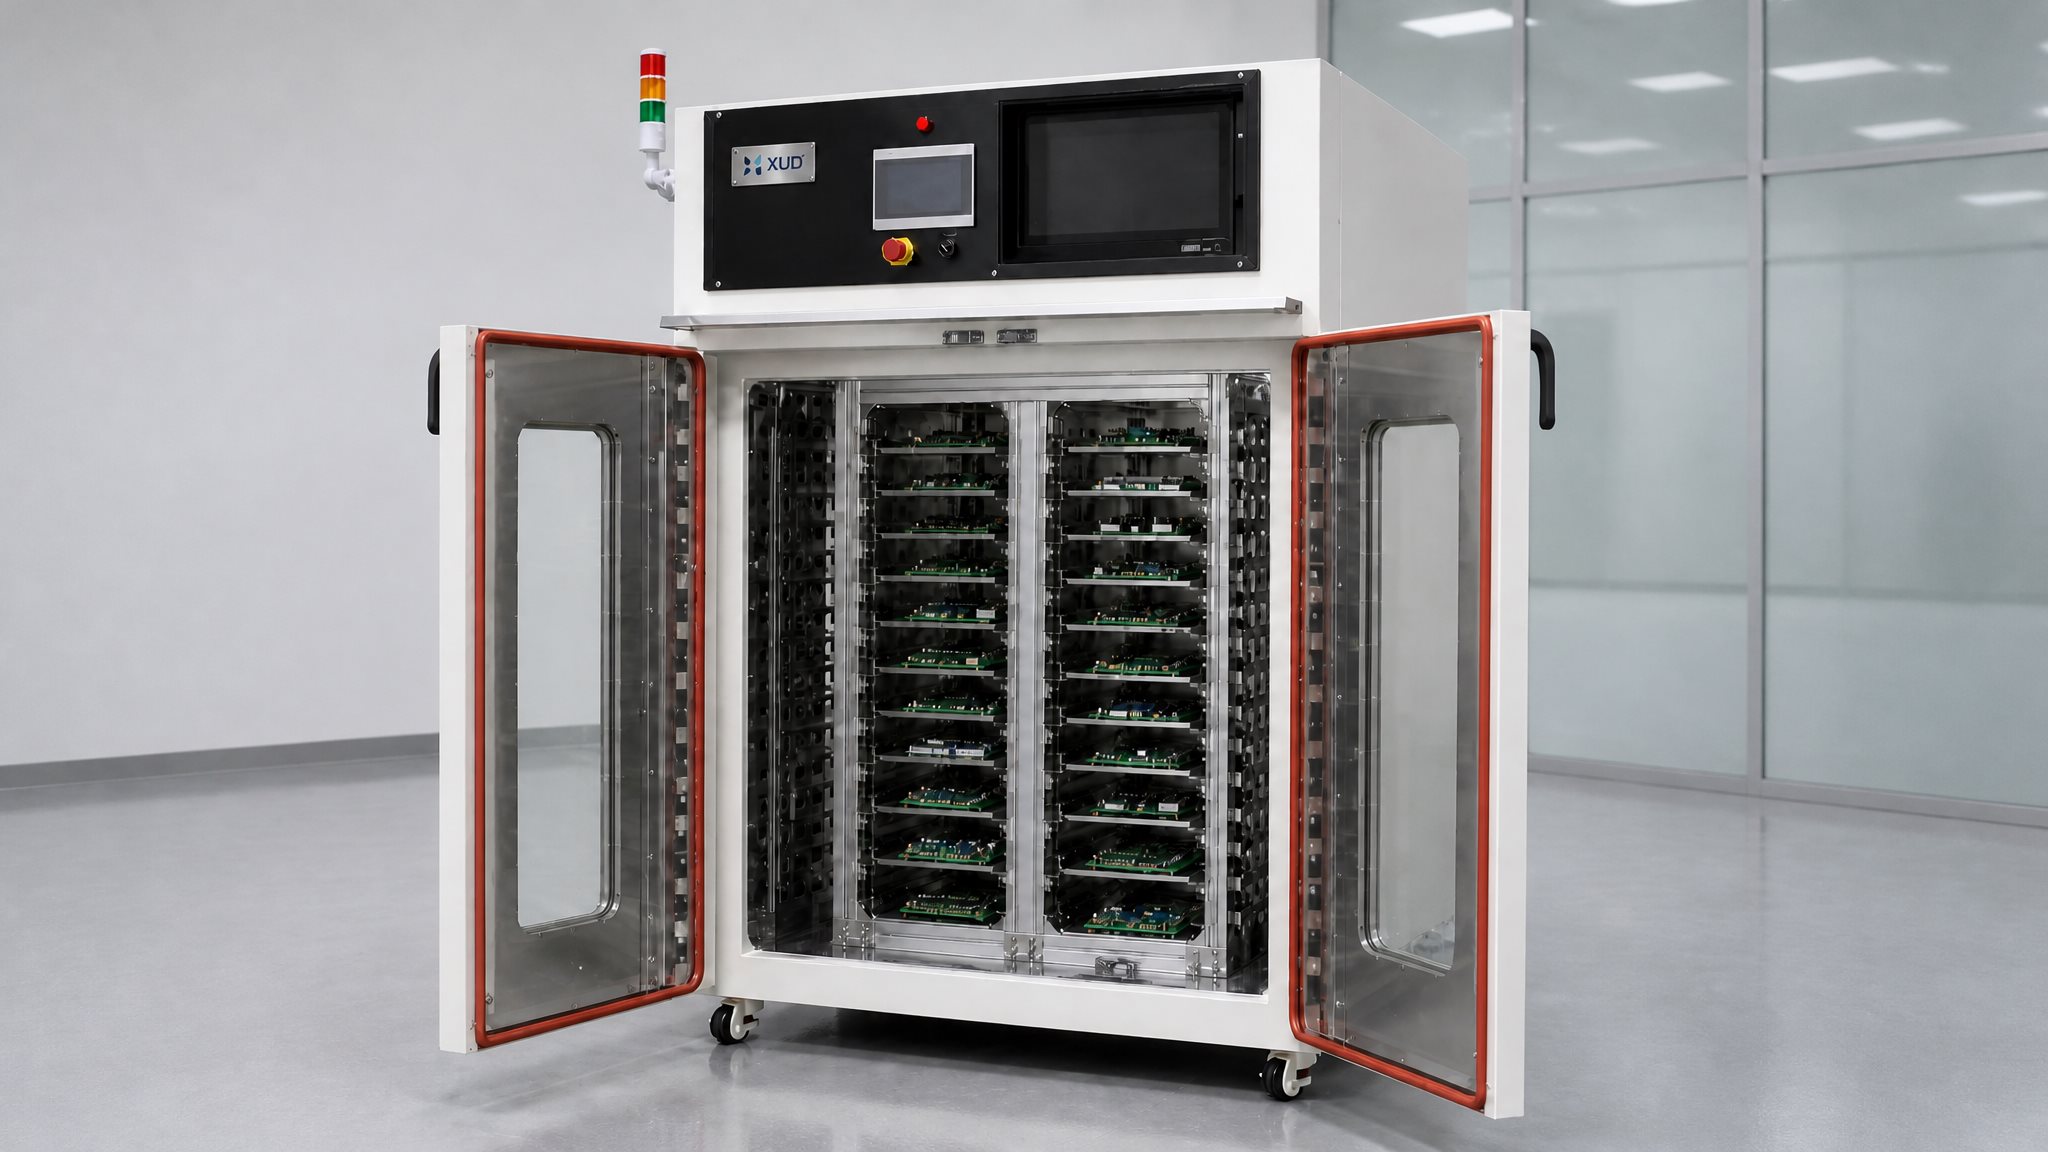
Il caricamento dei gruppi PCB in un forno di essiccazione multistrato può sembrare semplice: posizionare le schede sui vassoi, far scorrere i vassoi nella camera e avviare il ciclo di asciugatura. Tuttavia, la disposizione effettiva del carico può avere un’influenza significativa sulla coerenza con cui il calore raggiunge i prodotti.
Un forno di essiccazione può avere un intervallo di temperatura adeguato e un sistema di circolazione forzata dell'aria calda, ma queste caratteristiche da sole non garantiscono risultati costanti in ogni condizione di carico. Tavole ravvicinate, passaggi dell'aria bloccati, vassoi di grandi dimensioni e caricamento irregolare possono modificare il modo in cui l'aria riscaldata si muove attraverso la camera.
Questa guida spiega come disporre i gruppi PCB in un forno di essiccazione multistrato, come valutare la spaziatura dei vassoi e la densità di caricamento e come verificare se una configurazione di caricamento è adatta alla produzione effettiva.
Sommario
- Perché è importante il caricamento del forno PCB
- Come disporre gli assemblaggi PCB sui vassoi
- Quanto spazio dovrebbe essere lasciato tra i vassoi?
- Come determinare la giusta densità di carico
- Come caricare PCB di dimensioni e tipi di prodotti diversi
- Come mantenere il flusso d'aria attraverso un rack multistrato
- Come convalidare una disposizione di caricamento del forno PCB
- Errori comuni di caricamento del forno PCB
- Quando dovresti utilizzare i rack di asciugatura PCB personalizzati?
- Domande frequenti
1. Perché è importante il caricamento del forno PCB
La capacità utile di un forno di essiccazione non è determinata solo dalle sue dimensioni interne o dal numero di teglie disponibili. La disposizione dei prodotti all'interno della camera influisce sul modo in cui l'aria riscaldata raggiunge il carico e sulla coerenza con cui il processo può essere ripetuto.
1.1 La densità di carico può modificare le condizioni del flusso d'aria
Quando troppi gruppi PCB vengono posizionati vicini tra loro, gli spazi aperti tra i prodotti si riducono. A seconda della progettazione del flusso d'aria, ciò potrebbe aumentare la resistenza in alcuni passaggi e causare il bypass dell'aria in altre aree.
Ad esempio, un rack con dieci vassoi non offre necessariamente prestazioni migliori quando ogni vassoio è riempito alla sua capacità fisica massima. Se i prodotti coprono importanti percorsi del flusso d'aria, alcune posizioni potrebbero ricevere un movimento d'aria meno efficace di altre.
1.2 La disposizione del prodotto influisce sull'esposizione al calore
Gli assiemi PCB contengono materiali, altezze dei componenti, connettori, alloggiamenti e altre caratteristiche diversi. Queste differenze possono influenzare il modo in cui il calore raggiunge le singole aree dell'assieme.
Due schede posizionate in posizioni diverse possono sperimentare condizioni di riscaldamento diverse, in particolare quando una è esposta all'aria in movimento mentre l'altra è protetta dal bordo del vassoio, da una scheda vicina o da una struttura di componenti di grandi dimensioni.
1.3 Il caricamento ripetibile è importante per la produzione in lotti
Un problema spesso trascurato è la differenza tra la disposizione di carico utilizzata durante lo sviluppo del processo e la disposizione utilizzata dagli operatori durante la produzione quotidiana.
Se gli operatori modificano il numero di cartoni per vassoio, le posizioni dei vassoi o l'orientamento del prodotto da un lotto all'altro, anche le condizioni termiche potrebbero cambiare.
Per questo motivo, una specifica di carico della produzione dovrebbe definire non solo la temperatura di essiccazione e il tempo di mantenimento, ma anche la configurazione del vassoio, l'orientamento del prodotto e la quantità massima di carico approvata.
Una domanda utile in fase di produzione non è semplicemente: "Quanti PCB possono essere inseriti nel forno?" Si tratta di: "Quanti PCB possono essere lavorati con una disposizione di carico che è stata verificata e può essere ripetuta da operatori diversi?"
2. Come disporre i gruppi PCB sui vassoi
La corretta disposizione dei vassoi dipende dalle dimensioni del PCB, dalla struttura dell'assieme, dall'altezza dei componenti, dai requisiti di movimentazione e dall'obiettivo di asciugatura. Il vassoio deve sostenere il prodotto in modo sicuro senza coprire inutilmente le superfici che necessitano di esposizione all'aria circolante.

2.1 Evitare il contatto diretto tra i consigli di amministrazione
I gruppi PCB non devono essere posti a diretto contatto tra loro a meno che il design del prodotto e un dispositivo approvato non lo consentano specificatamente.
Il contatto incontrollato può creare diversi problemi:
- I componenti potrebbero toccare i pannelli vicini o le superfici dei vassoi.
- Il movimento dell'aria attorno alle aree di contatto potrebbe essere limitato.
- Connettori, componenti saldati e strutture delicate potrebbero danneggiarsi durante la movimentazione.
- I prodotti potrebbero spostarsi quando i vassoi vengono inseriti o rimossi.
Laddove più gruppi siano posizionati su un vassoio, le loro posizioni dovrebbero essere chiaramente definite. Divisori, slot, elementi di posizionamento o supporti dedicati possono aiutare a mantenere una spaziatura costante.
2.2 Carico orizzontale: quando è adatto?
Il caricamento orizzontale posiziona il gruppo PCB in piano su un vassoio o un dispositivo di supporto. Questa disposizione può essere pratica quando l'insieme ha una superficie di appoggio stabile e il vassoio può sopportarne le dimensioni e il peso.
Va comunque valutata attentamente la superficie di appoggio. Un ampio vassoio solido sotto il pannello può ridurre l'accesso del flusso d'aria alla superficie inferiore. L'effetto dipende dalla struttura del vassoio, dalle aperture, dalla geometria del pannello e dalla direzione del flusso d'aria del forno.
Per gli assemblaggi con componenti che sporgono da entrambi i lati, il dispositivo di fissaggio deve inoltre impedire ai componenti di sostenere il peso del prodotto o di entrare in contatto con il vassoio.
2.3 Carico verticale o a fessura: quando è adatto?
Il caricamento verticale utilizza fessure o supporti per mantenere le singole schede in posizione verticale. Può aiutare a ridurre l'ingombro occupato da ciascuna scheda e fornire accesso su entrambi i lati, a seconda del design del rack.
Questa disposizione non è automaticamente migliore per ogni assemblaggio PCB. I pannelli devono essere sufficientemente supportati e i loro componenti non devono entrare in collisione con i prodotti adiacenti. Gli assemblaggi pesanti o i prodotti con distribuzione non uniforme del peso possono richiedere un supporto meccanico aggiuntivo.
Prima di adottare il caricamento verticale, verificare:
- Se il PCB può rimanere stabile nel supporto.
- Se i componenti sono protetti dal contatto meccanico.
- Se il supporto blocca aree importanti del flusso d'aria.
- Se gli operatori possono caricare e scaricare le schede in modo sicuro e coerente.
2.4 Proteggere Componenti e Aree Sensibili
Gli assemblaggi PCB non sono prodotti piatti e uniformi. Condensatori alti, connettori, alloggiamenti in plastica, parti sensibili al calore e altri componenti possono creare requisiti diversi di supporto e flusso d'aria.
I punti di contatto del vassoio devono essere selezionati in base alla resistenza meccanica del gruppo. Evitare di posizionare l'intero peso del prodotto su componenti fragili, giunti di saldatura o connettori.
Per prodotti con altezze diverse o forme irregolari, un dispositivo personalizzato può essere più adatto di un vassoio piatto per uso generico.
3. Quanto spazio dovrebbe essere lasciato tra i vassoi?
Non esiste un'unica misurazione della spaziatura dei vassoi applicabile a tutti i forni di essiccazione PCB. Lo spazio richiesto dipende dalle dimensioni della camera, dalle posizioni dell'aria di mandata e di ritorno, dal design del rack, dalle dimensioni del prodotto e dalla quantità di spazio occupato da ciascun vassoio caricato.
Invece di selezionare una distanza basata su congetture, i produttori dovrebbero valutare i passaggi del flusso d’aria disponibili nella configurazione di carico effettiva.
3.1 Considerare l'altezza del vassoio completamente caricato
Quando si calcola lo spazio verticale, considerare l'intero gruppo caricato anziché il solo vassoio.
L'altezza effettiva comprende:
- Il vassoio o telaio di supporto.
- L'altezza del PCB stesso.
- I componenti più alti montati sul PCB.
- Qualsiasi supporto, divisore o dispositivo di posizionamento.
Può sembrare che un vassoio abbia spazio sufficiente quando è vuoto, ma i componenti installati sul PCB possono ridurre significativamente lo spazio aperto rimanente.
3.2 Controllare lo spazio tra il prodotto e il vassoio sopra
La distanza tra i vassoi deve essere valutata insieme all'altezza e all'orientamento dei prodotti caricati.
Ad esempio, se i componenti alti vengono posizionati direttamente sotto il vassoio successivo, il passaggio disponibile per la circolazione dell'aria potrebbe essere limitato. Una disposizione dei vassoi che appare spaziosa se vista frontalmente può presentare passaggi stretti attorno ai componenti reali.
3.3 Considerare lo spazio laterale e le pareti della camera
È inoltre necessario uno spazio libero attorno ai lati dello scaffale e tra i prodotti caricati e le pareti della camera. I prodotti posizionati troppo vicini alle aperture di mandata o di ritorno dell'aria possono interferire con il modello di circolazione previsto.
La distanza corretta è determinata dalla progettazione del flusso d'aria del forno, non da una distanza universale. Dovrebbe essere controllato utilizzando il rack, i vassoi e i prodotti rappresentativi effettivi.
Quando si richiede un forno di essiccazione PCB multistrato personalizzato, fornire l'altezza massima del vassoio caricato, le dimensioni del vassoio, le dimensioni del prodotto e il numero di livelli di caricamento richiesti. Questi dettagli sono più utili per la progettazione dei rack che fornire solo il numero di PCB per lotto.
4. Come determinare la giusta densità di carico
La densità di carico descrive la quantità di prodotto posizionata in una determinata camera o spazio nel rack. È uno dei fattori più importanti da considerare quando si bilancia la capacità del lotto e la consistenza dell'essiccazione.
L'aumento del numero di schede per lotto può migliorare la resa nominale, ma può anche modificare la resistenza al flusso d'aria, l'esposizione del prodotto e il carico termico totale.
4.1 Calcolare la capacità dalla disposizione del prodotto reale
Inizia determinando quanti prodotti possono essere posizionati in sicurezza su ciascun vassoio. Quindi calcolare la quantità totale in base al numero di livelli di vassoi utilizzabili.
Ad esempio, una stima preliminare della capacità può essere espressa come:
CAPACITÀ DI CARICO PRELIMINARE
Quantità batch totale = cartoni per vassoio × numero di vassoi caricati
Questo è solo un calcolo della capacità fisica. Ciò non dimostra che la densità di carico risultante sia adatta al processo di essiccazione.
La quantità di produzione approvata deve essere stabilita dopo aver controllato l'accesso al flusso d'aria, il supporto meccanico, la risposta alla temperatura e il risultato effettivo del processo.
4.2 Evitare di riempire ogni spazio disponibile
Un errore comune è considerare ogni area aperta all'interno di un vassoio o di una camera come spazio utilizzabile per il prodotto.
In pratica, alcune aree devono restare disponibili per:
- Circolazione dell'aria attorno ai prodotti.
- Accesso alle superfici del prodotto che richiedono asciugatura.
- Supporto meccanico e movimentazione sicura.
- Spazio attorno ai telai del rack e ai passaggi dell'aria della camera.
Una quantità batch inferiore ma convalidata può essere più preziosa di una capacità nominale superiore che produce risultati incoerenti o richiede una rielaborazione frequente.
4.3 Registrare lo schema di caricamento approvato
Una volta stabilito un accordo adeguato, documentarlo come parte della procedura di produzione.
Un registro pratico di carico può includere:
- Modello del prodotto o identificazione dell'assieme PCB.
- Identificazione del vassoio o dell'attrezzatura.
- Numero di prodotti per vassoio.
- Numero di vassoi utilizzati per lotto.
- Orientamento del prodotto e posizioni designate dei vassoi.
- Ricetta di essiccazione approvata e identificazione del lotto.
Fotografie o semplici diagrammi di carico possono aiutare gli operatori a riprodurre la stessa disposizione su turni diversi.
5. Come caricare PCB di dimensioni e tipi di prodotto diversi
I produttori di elettronica possono elaborare diverse dimensioni di PCB o modelli di assemblaggio utilizzando la stessa attrezzatura di essiccazione. Ciò crea un’ulteriore sfida: una disposizione dei vassoi adatta per un prodotto potrebbe non essere appropriata per un altro.
5.1 Piccoli assemblaggi PCB
Spesso è possibile disporre le tavolette in più posizioni su un vassoio. Tuttavia, le dimensioni ridotte non significano automaticamente che si possano caricare più tavole senza restrizioni.
Utilizzare funzioni di posizionamento o divisori ove necessario per evitare che i prodotti si spostino. Assicurarsi che le tavole rimangano separate e che la disposizione non crei gruppi densi che ostruiscano il flusso d'aria.
5.2 Grandi assemblaggi PCB
Gli assemblaggi più grandi possono richiedere posizioni dei vassoi individuali o telai di supporto più ampi. Prestare particolare attenzione alla distanza tra i bordi del prodotto, i supporti dei vassoi e le pareti della camera.
Le schede di grandi dimensioni possono anche avere layout dei componenti irregolari. La struttura di supporto dovrebbe essere progettata in base alla geometria effettiva del prodotto anziché dare per scontato che la tavola sia una superficie completamente piana.
5.3 Caricamento di formati misti
È possibile caricare PCB di dimensioni diverse nello stesso lotto quando i requisiti di processo e le modalità di gestione sono compatibili.
Tuttavia, il caricamento di dimensioni miste richiede un'ulteriore valutazione perché:
- I pannelli di grandi dimensioni possono proteggere i prodotti più piccoli dall'aria in movimento.
- Diverse altezze del prodotto possono modificare i passaggi aperti del flusso d'aria.
- Materiali e strutture dei componenti diversi possono rispondere in modo diverso al calore.
- Diversi requisiti di processo possono rendere inadatta una ricetta di essiccazione condivisa.
Per prodotti con requisiti termici sostanzialmente diversi, potrebbero essere più appropriati lotti separati o ricette specifiche del prodotto.
5.4 I PCB nudi e i PCBA assemblati non hanno lo stesso carico
Questa distinzione è particolarmente importante.
L'essiccazione dei PCB nudi è spesso associata alla riduzione dell'umidità assorbita dai materiali laminati prima delle successive operazioni di produzione. L'asciugatura dei PCB assemblati dopo la pulizia ha un obiettivo diverso: rimuovere l'umidità residua o i residui di pulizia proteggendo al tempo stesso i componenti montati e altri materiali sensibili.
I due processi non dovrebbero condividere automaticamente la stessa temperatura, tempo di mantenimento, disposizione dei vassoi o densità di carico.
Per le schede assemblate, controllare i limiti di temperatura dei componenti, i materiali dei connettori, gli adesivi, la plastica, i rivestimenti e il detergente utilizzato. Il processo dovrebbe seguire i requisiti del produttore del prodotto ed essere verificato utilizzando gruppi rappresentativi.
6. Come mantenere il flusso d'aria attraverso un rack multistrato
La circolazione forzata dell'aria calda aiuta a distribuire il calore in tutta la camera di essiccazione. Tuttavia, l'efficacia del sistema di circolazione dipende in parte dal fatto che i prodotti e i vassoi caricati consentano all'aria di circolare attraverso i passaggi previsti.
È utile distinguere tra due funzioni:
- Circolazione dell'aria:muove l'aria riscaldata attraverso la camera e attorno ai prodotti.
- Ventilazione di scarico:rimuove una parte dell'aria della camera, inclusa umidità o vapori, a seconda della progettazione dell'apparecchiatura.
Queste funzioni sono correlate ma non intercambiabili. Una ventola di circolazione non fornisce automaticamente una rimozione sufficiente dell'umidità e un'apertura di scarico non garantisce che l'aria raggiunga ogni superficie del prodotto.
6.1 Non bloccare le aperture dell'aria di mandata e di ritorno
Prima di finalizzare la disposizione dei vassoi, identificare il punto in cui l'aria riscaldata entra nella camera e dove ritorna al sistema di circolazione.
Vassoi di grandi dimensioni, telai di scaffali o prodotti posizionati ravvicinati non devono ostruire questi importanti passaggi. L'effetto effettivo dipende dal condotto interno del forno e dal design della circolazione.
6.2 Controllare il bypass del flusso d'aria
L'aria può seguire il percorso di minor resistenza. Se la disposizione dei rack crea un ampio canale aperto su un lato ma restringe l'area del prodotto, una parte dell'aria circolante potrebbe bypassare il carico.
Questo è il motivo per cui un rack visivamente bilanciato non garantisce necessariamente un flusso d'aria equilibrato attorno ai prodotti.
Quando si valuta una disposizione di carico, controllare le aree più vicine all'alimentazione dell'aria, il centro del rack e le aree vicino alle aperture dell'aria di ritorno.
6.3 Considerare l'effetto della costruzione del vassoio
Il materiale del vassoio, lo spessore, le aperture, la struttura del telaio e il design dei bordi possono influenzare l'area utilizzabile del flusso d'aria.
Un vassoio solido può essere adatto per alcuni prodotti ma può limitare il flusso d'aria alle superfici sottostanti. Un design perforato o a telaio aperto può fornire un maggiore accesso all'aria, a condizione che possa supportare in sicurezza il gruppo PCB.
Il vassoio migliore quindi non è necessariamente quello con il maggior numero di aperture. È quello che fornisce il supporto meccanico adeguato adattandosi al design della circolazione del forno e alle esigenze di movimentazione del prodotto.
6.4 Non dare per scontato che l'aumento della velocità della ventola risolva ogni problema
L’aumento della velocità della ventola può modificare lo schema del flusso d’aria, ma non è una soluzione universale per soluzioni di carico inadeguate.
La geometria del prodotto, l'ostruzione del vassoio, la disposizione dei condotti e le condizioni di ritorno dell'aria devono essere considerate insieme. In alcune applicazioni, migliorare la spaziatura dei vassoi o modificare lo schema di caricamento può essere più efficace del semplice aumento della velocità della ventola.
Esplora le soluzioni di forni di essiccazione industriali di Xinyuanda.
7. Come convalidare una disposizione di caricamento del forno PCB
Questo è uno dei passaggi più importanti prima di introdurre una nuova configurazione di carico nella produzione di routine.
Testare una camera di essiccazione vuota può aiutare a valutare la distribuzione di base della temperatura dell'apparecchiatura, ma non rappresenta completamente le condizioni create dai vassoi caricati e dai gruppi PCB.
Il carico effettivo può assorbire calore, ostacolare il flusso d'aria e modificare la risposta termica di diverse posizioni all'interno della camera.
7.1 Iniziare con un carico di produzione rappresentativo
Utilizzare il rack, i vassoi, l'orientamento del prodotto e la quantità di carico previsti durante la convalida.
Una prova rappresentativa dovrebbe riflettere il più fedelmente possibile le modalità di produzione, inclusa la densità di carico massima approvata, ove applicabile.
7.2 Controllare le diverse posizioni all'interno della camera
Laddove è richiesta la mappatura della temperatura, posizionare sensori di misurazione idonei in posizioni rappresentative.
A seconda del design della camera, questi possono includere:
- Livelli del vassoio superiore, medio e inferiore.
- Aree anteriore, centrale e posteriore del rack.
- Posizioni vicine ai passaggi di mandata e ritorno dell'aria.
- Luoghi identificati come potenziali aree di restrizione del flusso d'aria.
Il numero e la posizione esatti dei sensori dovrebbero essere determinati dal metodo di validazione richiesto e dai criteri di accettazione.
7.3 Distinguere la temperatura della camera dalla temperatura del prodotto
La temperatura visualizzata dal controller del forno non è necessariamente la temperatura effettiva raggiunta da ogni gruppo PCB.
Un sensore di controllo misura normalmente una posizione specifica o una condizione controllata. La risposta alla temperatura del prodotto può variare in base alle dimensioni dell'assieme, alla massa dei componenti, al contatto del vassoio e alla posizione di caricamento.
Laddove il processo richieda una temperatura del prodotto o un tempo di esposizione definiti, nel piano di validazione dovrebbero essere incluse misurazioni adeguate a livello di prodotto.
7.4 Valutare il risultato effettivo dell'asciugatura
Le sole misurazioni della temperatura potrebbero non essere sufficienti per confermare il successo del processo di essiccazione del PCB.
A seconda dell'applicazione, la valutazione può includere:
- Ispezione visiva per individuare eventuali residui o umidità visibili.
- Controlla l'eventuale presenza di umidità intrappolata nei connettori, negli alloggiamenti o in altre aree difficili da raggiungere.
- Criteri di accettazione della pulizia o della secchezza specifici del prodotto.
- Ispezione per danni termici o modifiche ai componenti sensibili.
- Ripetibilità su più lotti di produzione.
Il metodo di accettazione dovrebbe essere selezionato in base all'obiettivo effettivo del processo. Un solo controllo visivo potrebbe non dimostrare che tutta l'umidità nascosta o i residui di pulizia siano stati rimossi.
7.5 Stabilire uno standard di carico controllato
Dopo la convalida, convertire la configurazione approvata in chiare istruzioni di lavoro.
Dovrebbe specificare il tipo di vassoio approvato, l'orientamento del prodotto, la quantità per vassoio, il numero di vassoi, la ricetta di essiccazione ed eventuali restrizioni sul caricamento di prodotti misti.
Se il design del PCB, la struttura del vassoio, la quantità di prodotto o la configurazione del forno cambiano in modo significativo, valutare se è necessario riconvalidare la disposizione di caricamento.
Invece di chiedere solo se il forno vuoto è in grado di mantenere la temperatura impostata richiesta, chiedi se il forno è in grado di riprodurre le condizioni di processo richieste con i vassoi, i prodotti e la quantità di batch approvati effettivi installati.
8. Errori comuni di caricamento del forno PCB
Diversi errori di caricamento possono ridurre la ripetibilità del processo o creare inutili rischi di movimentazione.
9. Quando dovresti utilizzare i rack di asciugatura PCB personalizzati?
Per prodotti semplici possono essere adatti scaffali standard o vassoi per uso generale. Tuttavia, un rack personalizzato può rappresentare un'opzione migliore quando i gruppi PCB hanno dimensioni specifiche, layout dei componenti irregolari o requisiti di movimentazione impegnativi.
È possibile progettare uno scaffale multistrato personalizzato attorno al prodotto reale anziché forzare il prodotto ad adattarsi a una disposizione standard degli scaffali.
9.1 Situazioni che potrebbero richiedere rack personalizzati
- Gli assiemi PCB hanno lunghezze, larghezze o altezze dei componenti diverse.
- I prodotti richiedono posizioni di posizionamento o separazione dedicate.
- Gli operatori necessitano di un accesso di carico e scarico più semplice.
- Diversi modelli di prodotto condividono un forno di essiccazione.
- Il processo di produzione richiede una quantità definita di vassoi e una disposizione di caricamento ripetibile.
9.2 Quali informazioni sono necessarie per la progettazione del rack?
Quando si parla di un forno di essiccazione PCB personalizzato, fornire le seguenti informazioni può aiutare il produttore a valutare la camera e la struttura del rack:
Lista di controllo per la progettazione del rack del forno di essiccazione PCB
- Lunghezza, larghezza e altezza massima dell'assieme PCB.
- Peso di ciascun assieme.
- Fotografie del prodotto o disegni meccanici.
- Numero richiesto di schede per lotto.
- Metodo di caricamento orizzontale o verticale preferito.
- Numero di livelli di vassoio richiesti.
- Dimensioni del vassoio e preferenze di gestione.
- Temperatura di essiccazione richiesta e durata del processo.
- Requisiti relativi all'agente detergente o alla rimozione dell'umidità.
- Eventuali requisiti speciali di temperatura, pulizia o sicurezza.
Questi dettagli aiutano a determinare le dimensioni utilizzabili della camera, la disposizione dei rack, la costruzione del vassoio e il metodo di caricamento prima che inizi la produzione dell'attrezzatura.
Per i produttori che elaborano diversi modelli di assemblaggi PCB, un rack personalizzato può anche aiutare a ridurre il tempo necessario per cambiare tra le configurazioni del prodotto.
Guida correlata: Scegliere il forno di essiccazione PCB giusto
Prima di finalizzare un progetto di rack multistrato, i produttori dovrebbero anche valutare la configurazione complessiva del forno, compresa la capacità della camera, la temperatura di lavoro, il flusso d'aria, i requisiti di scarico e le funzioni di controllo.
Leggi la nostra guida dettagliata:Selezione del forno di essiccazione PCB: 7 domande che i produttori di elettronica dovrebbero porre prima dell'acquisto.
Visualizza il nostro forno di essiccazione PCB personalizzato con rack per vassoi multistratoper saperne di più sulle opzioni di equipaggiamento personalizzato.
10. Domande frequenti
D1: I gruppi PCB possono essere impilati direttamente uno sopra l'altro durante l'asciugatura?
L'impilamento diretto è generalmente sconsigliato a meno che la progettazione del prodotto e una disposizione dei dispositivi convalidata non lo consentano specificatamente. Il contatto tra i pannelli può limitare il flusso d'aria, coprire le superfici del prodotto e creare rischi di danni meccanici. Posizioni separate dei vassoi o supporti adeguati rappresentano solitamente un approccio migliore.
Q2: Quanti gruppi PCB possono essere posizionati su un vassoio?
Non esiste una quantità universale. Dipende dalle dimensioni del PCB, dall'altezza dei componenti, dalle dimensioni del vassoio, dall'orientamento del prodotto, dalla separazione richiesta e dalla disposizione del flusso d'aria del forno. La quantità finale dovrebbe essere determinata attraverso prove di carico rappresentative.
Q3: È migliore il caricamento PCB verticale o orizzontale?
Nessuno dei due metodi è universalmente migliore. Il caricamento orizzontale può essere adatto ad assemblaggi stabili con superfici di supporto adeguate, mentre il caricamento verticale può essere utile quando le schede possono essere fissate saldamente in slot dedicati. La migliore disposizione dipende dalla geometria del prodotto, dalla protezione dei componenti, dall'accesso al flusso d'aria e dai requisiti di movimentazione.
Q4: Aumentare il numero di vassoi migliora l'efficienza produttiva?
Non necessariamente. Un numero maggiore di vassoi può aumentare la capacità batch nominale, ma può anche ridurre lo spazio disponibile per il flusso d'aria o aumentare il carico termico. L'efficienza della produzione dovrebbe essere valutata utilizzando la produzione effettiva accettata per lotto, tempo di ciclo e coerenza del processo piuttosto che solo la quantità di vassoi.
D5: Tutti i forni di essiccazione PCB necessitano di vassoi perforati?
No. I vassoi perforati possono fornire ulteriore accesso al flusso d'aria, ma la loro idoneità dipende dai requisiti di supporto del prodotto e dal design della circolazione del forno. Alcune assemblee potrebbero necessitare di solide aree di supporto o di strutture dedicate. Il vassoio deve essere selezionato in base al prodotto e al processo effettivi.
Cerchi un forno di essiccazione PCB personalizzato?
Dongguan Xinyuanda macchinari Equipment Co., LTD. fornisce soluzioni di forni di essiccazione industriali personalizzate per diverse applicazioni di produzione.
Inviaci le dimensioni del PCB, le foto dei prodotti, la quantità di lotto richiesta e i requisiti di essiccazione.
Whatsapp:+8618998007076
E-mail:annalan@xudoven.com
Informazioni su questa guida
Le raccomandazioni di carico contenute in questo articolo sono considerazioni tecniche generali, non specifiche di processo fisse. La spaziatura effettiva dei vassoi, la temperatura di asciugatura, il tempo di mantenimento e la capacità del lotto devono essere determinati in base all'assemblaggio del PCB, ai materiali, al processo di pulizia, alla progettazione del forno e ai requisiti di produzione convalidati.
Selezione del forno di essiccazione PCB: 7 domande che i produttori di elettronica dovrebbero porre prima dell'acquisto
Articolo correlato