Как загрузить сборки печатных плат в многослойную сушильную печь для равномерной сушки
Руководство по процессу сушки печатных плат
Как загрузить сборки печатных плат в многослойную сушильную печь для равномерной сушки
Практическое руководство по расположению лотков, расстоянию между платами, плотности загрузки, доступу к воздушному потоку и проверке процессов для производителей электроники.
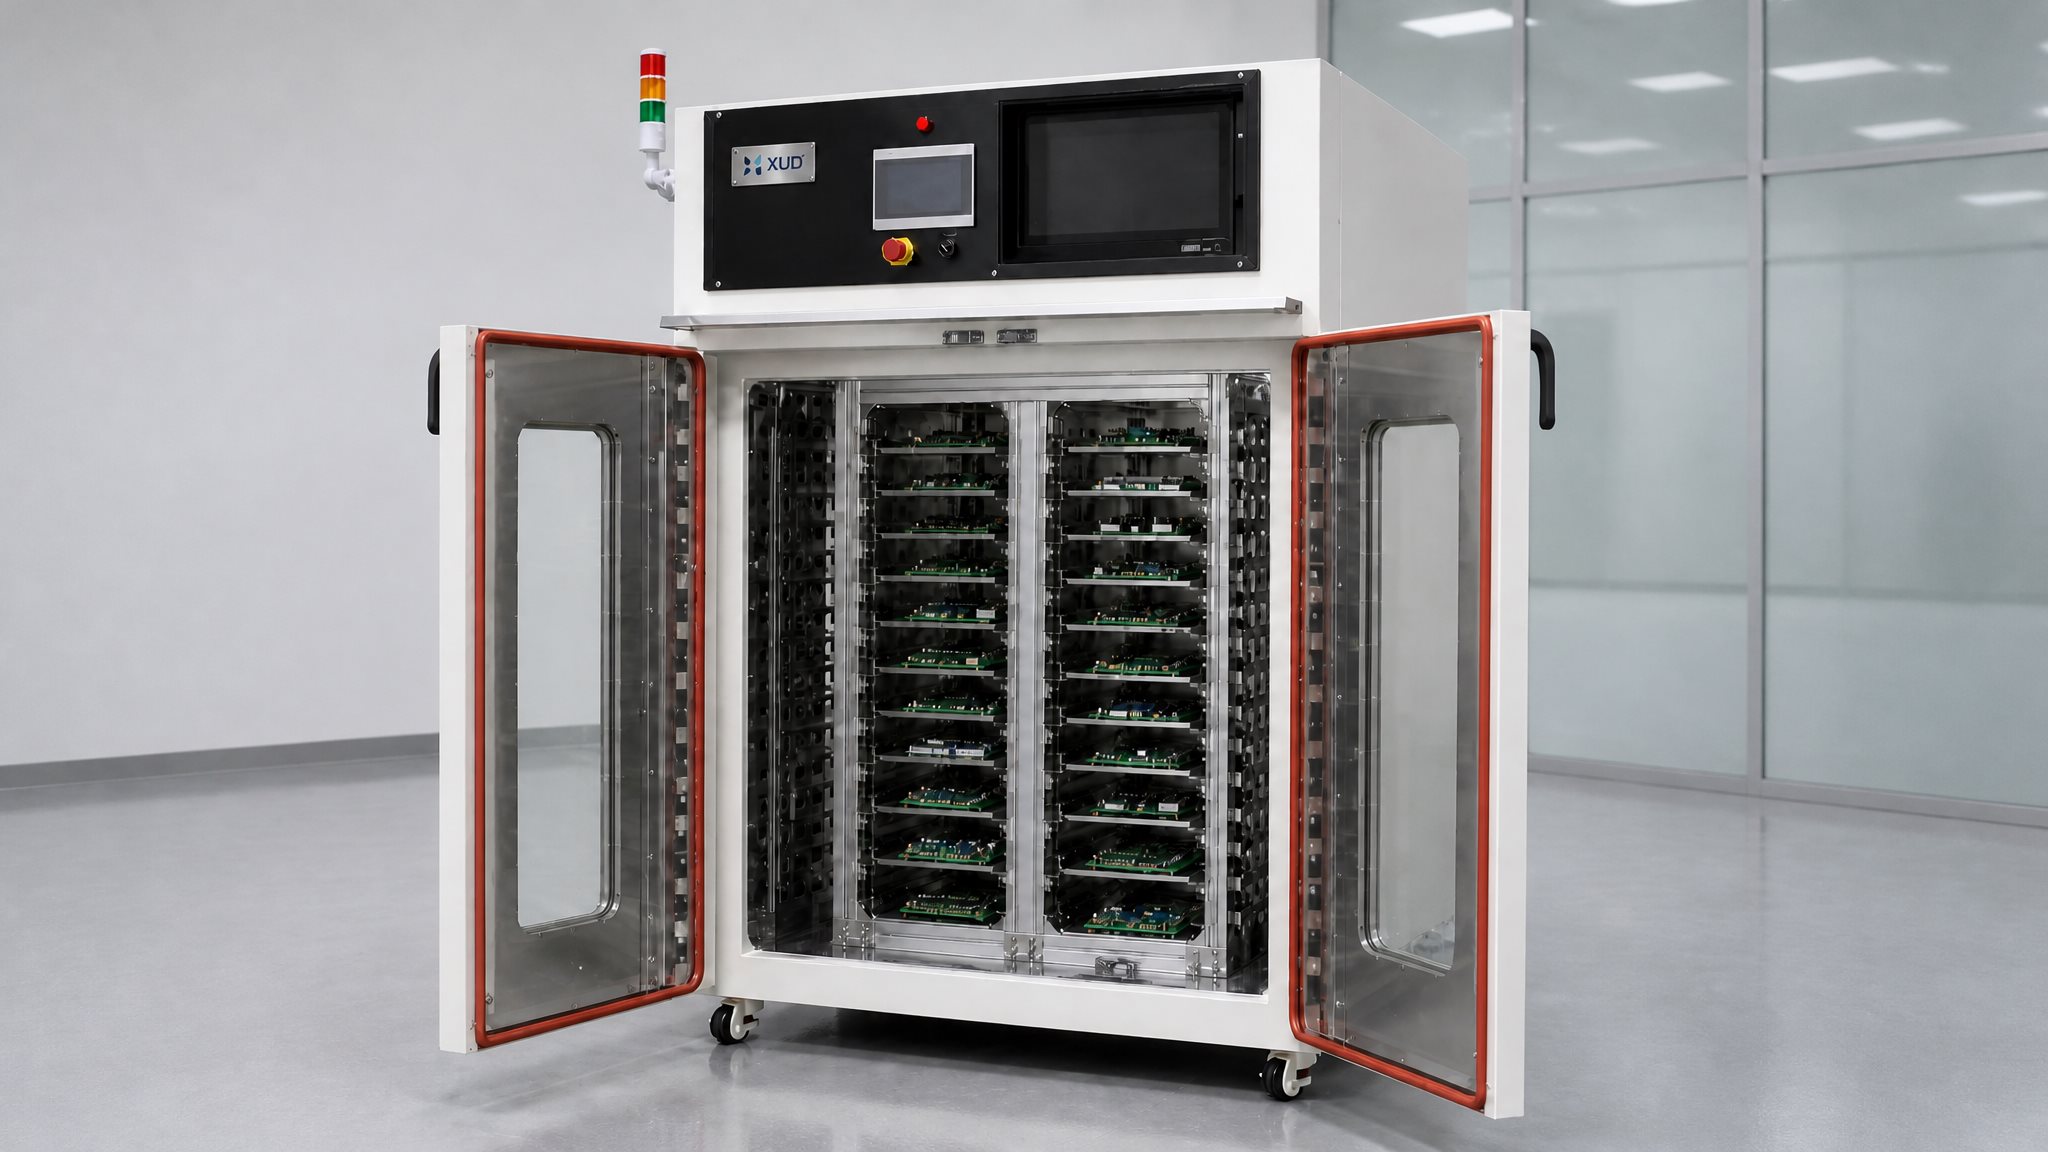
Загрузка сборок печатных плат в многослойную сушильную печь может показаться простой: поместите платы на лотки, вставьте лотки в камеру и запустите цикл сушки. Однако фактическая схема загрузки может оказать существенное влияние на то, насколько стабильно тепло достигает продуктов.
Сушильная печь может иметь подходящий температурный диапазон и систему принудительной циркуляции горячего воздуха, но сами по себе эти функции не гарантируют стабильных результатов при любых условиях загрузки. Близко расположенные доски, заблокированные воздушные каналы, слишком большие лотки и неравномерная загрузка могут изменить способ движения нагретого воздуха через камеру.
В этом руководстве объясняется, как расположить сборки печатных плат в многослойной сушильной печи, как оценить расстояние между лотками и плотность загрузки, а также как проверить, подходит ли конфигурация загрузки для реального производства.
Оглавление
- Почему загрузка печи для печатных плат имеет значение
- Как расположить сборки печатных плат на лотках
- Сколько места должно оставаться между лотками?
- Как определить правильную плотность загрузки
- Как загружать печатные платы разных размеров и типов продуктов
- Как поддерживать поток воздуха через многоуровневую стойку
- Как проверить схему загрузки печи для печатных плат
- Распространенные ошибки при загрузке печатной платы в печь
- Когда следует использовать специальные стойки для сушки печатных плат?
- Часто задаваемые вопросы
1. Почему загрузка печатной платы в печь имеет значение
Полезная вместимость сушильной печи определяется не только ее внутренними размерами или количеством имеющихся противней. Расположение продуктов внутри камеры влияет на то, как нагретый воздух достигает загрузки и насколько последовательно можно повторить процесс.
1.1 Плотность загрузки может изменить условия воздушного потока
Когда слишком много сборок печатных плат расположены близко друг к другу, открытые пространства между продуктами становятся меньше. В зависимости от конструкции воздушного потока это может увеличить сопротивление в некоторых каналах и привести к обхождению воздуха в других областях.
Например, стойка с десятью лотками не обязательно будет работать лучше, если каждый лоток заполнен до максимальной физической емкости. Если продукты закрывают важные пути воздушного потока, в некоторых местах движение воздуха может быть менее эффективным, чем в других.
1.2 Расположение продуктов влияет на тепловое воздействие
Сборки печатных плат содержат разные материалы, высоту компонентов, разъемы, корпуса и другие функции. Эти различия могут влиять на то, как тепло достигает отдельных участков сборки.
Две платы, расположенные в разных положениях, могут испытывать разные условия нагрева, особенно когда одна подвергается воздействию движущегося воздуха, а другая защищена краем лотка, соседней платой или конструкцией крупных компонентов.
1.3 Повторяемость загрузки важна для серийного производства
Одной из часто упускаемых из виду проблем является разница между устройством загрузки, используемым во время разработки процесса, и устройством, используемым операторами во время ежедневного производства.
Если операторы изменяют количество досок в лотке, положение лотков или ориентацию продукта от одной партии к другой, температурные условия также могут измениться.
По этой причине в спецификации производственной загрузки должны быть указаны не только температура сушки и время выдержки, но также конфигурация лотка, ориентация продукта и максимально разрешенное количество загрузки.
Полезный производственный вопрос – это не просто «Сколько печатных плат может поместиться в печи?» Это вопрос: «Сколько печатных плат можно обработать с помощью проверенной схемы загрузки, которую могут повторять разные операторы?»
2. Как расположить сборки печатных плат на лотках
Правильное расположение лотков зависит от размеров печатной платы, структуры сборки, высоты компонентов, требований к обращению и цели сушки. Лоток должен надежно поддерживать продукт, не закрывая без необходимости поверхности, требующие воздействия циркулирующего воздуха.

2.1 Избегайте прямого контакта между платами
Сборки печатных плат не должны находиться в прямом контакте друг с другом, если только это не разрешено конструкцией изделия и утвержденным крепежом.
Неконтролируемый контакт может создать несколько проблем:
- Компоненты могут касаться соседних плат или поверхностей лотка.
- Движение воздуха вокруг зон контакта может быть ограничено.
- Разъемы, паяные компоненты и хрупкие конструкции могут быть повреждены во время обращения.
- Продукты могут смещаться при установке или снятии лотков.
Если на одном лотке размещено несколько сборок, их положение должно быть четко определено. Разделители, прорези, элементы крепления или специальные держатели помогут поддерживать постоянное расстояние.
2.2 Горизонтальная загрузка: когда она уместна?
Горизонтальная загрузка размещает сборку печатной платы на опорном лотке или приспособлении. Такое расположение может быть практичным, если узел имеет устойчивую опорную поверхность и лоток может соответствовать его размерам и весу.
Однако опорную поверхность следует тщательно оценить. Большой прочный поддон под доской может ограничить доступ воздуха к нижней поверхности. Эффект зависит от конструкции противня, отверстий, геометрии доски и направления воздушного потока в духовке.
Для сборок с компонентами, выступающими с обеих сторон, крепление также должно препятствовать тому, чтобы компоненты выдерживали вес продукта или контактировали с лотком.
2.3 Вертикальная или щелевая загрузка: когда она подходит?
При вертикальной загрузке используются прорези или держатели для удержания отдельных досок в вертикальном положении. Это может помочь уменьшить площадь, занимаемую каждой платой, и обеспечить доступ к обеим сторонам, в зависимости от конструкции стойки.
Такое расположение не является автоматически лучшим для каждой сборки печатной платы. Платы должны иметь достаточную опору, а их компоненты не должны сталкиваться с соседними изделиями. Тяжелые узлы или изделия с неравномерным распределением веса могут потребовать дополнительной механической поддержки.
Прежде чем приступить к вертикальной нагрузке, проверьте:
- Сможет ли печатная плата оставаться устойчивой в держателе.
- Защищены ли компоненты от механического контакта.
- Блокирует ли держатель важные зоны воздушного потока.
- Могут ли операторы загружать и выгружать доски безопасно и стабильно.
2.4 Защита компонентов и чувствительных зон
Сборки печатных плат не являются плоскими и однородными изделиями. Высокие конденсаторы, разъемы, пластиковые корпуса, термочувствительные детали и другие компоненты могут создавать различные требования к опоре и воздушному потоку.
Точки контакта лотка следует выбирать исходя из механической прочности узла. Не переносите весь вес изделия на хрупкие компоненты, паяные соединения или разъемы.
Для продуктов разной высоты или неправильной формы лучше подойдет специальное приспособление, чем плоский лоток общего назначения.
3. Сколько места должно оставаться между лотками?
Не существует единого измерения расстояния между лотками, применимого ко всем печам для сушки печатных плат. Требуемый зазор зависит от размеров камеры, расположения приточного и возвратного воздуха, конструкции стойки, размера продукта и количества места, занимаемого каждым загруженным лотком.
Вместо того, чтобы выбирать расстояние на основе догадок, производители должны оценить доступные каналы воздушного потока в фактической загруженной конфигурации.
3.1 Учитывайте высоту полностью загруженного лотка
При расчете вертикального зазора учитывайте всю загруженную сборку, а не только лоток.
Эффективная высота включает в себя:
- Лоток или опорная рама.
- Высота самой печатной платы.
- Самые высокие компоненты установлены на печатной плате.
- Любой держатель, разделитель или фиксирующее приспособление.
Пустой лоток может казаться достаточно свободным, но компоненты, установленные на печатной плате, могут значительно уменьшить оставшееся свободное пространство.
3.2 Проверьте пространство между продуктом и лотком сверху
Расстояние между лотками следует оценивать вместе с высотой и ориентацией загруженных продуктов.
Например, если высокие компоненты расположены непосредственно под следующим лотком, доступный проход для циркулирующего воздуха может быть ограничен. Лоток, который выглядит просторным, если смотреть спереди, может иметь узкие проходы вокруг самих компонентов.
3.3 Учитывайте боковой зазор и стенки камеры
Также необходим зазор по бокам стеллажа и между загруженными продуктами и стенками камеры. Продукты, расположенные слишком близко к отверстиям подачи или возврата воздуха, могут мешать намеченной схеме циркуляции.
Правильный зазор определяется конструкцией воздушного потока духовки, а не универсальным расстоянием. Это следует проверять, используя настоящую стойку, лотки и репрезентативные продукты.
При заказе сушильной печи для многослойных печатных плат по индивидуальному заказу укажите максимальную высоту загруженного лотка, размеры лотка, размеры продукта и количество необходимых уровней загрузки. Эти сведения более полезны при проектировании стойки, чем просто указание количества печатных плат в партии.
4. Как определить правильную плотность загрузки
Плотность загрузки показывает, сколько продукта помещается в данную камеру или место на стойке. Это один из наиболее важных факторов, который следует учитывать при балансировке производительности партии и постоянства сушки.
Увеличение количества плат в партии может улучшить номинальную производительность, но также может изменить сопротивление воздушному потоку, воздействие продукта и общую тепловую нагрузку.
4.1. Расчет мощности на основе реальной компоновки продукции
Начните с определения того, сколько продуктов можно безопасно разместить на каждом лотке. Затем рассчитайте общее количество, исходя из количества пригодных для использования уровней лотков.
Например, предварительную оценку мощности можно выразить так:
ПРЕДВАРИТЕЛЬНАЯ ЗАГРУЗОЧНАЯ МОЩНОСТЬ
Общее количество партии = платы в лотке × количество загруженных лотков
Это всего лишь расчет физической емкости. Это не доказывает, что полученная плотность загрузки подходит для процесса сушки.
Утвержденный объем производства должен быть установлен после проверки доступа к воздушному потоку, механической опоры, температурной реакции и фактического результата процесса.
4.2. Не заполняйте все доступное пространство
Распространенной ошибкой является рассмотрение каждой открытой области внутри лотка или камеры как полезного пространства для продукта.
На практике некоторые области должны оставаться доступными для:
- Циркуляция воздуха вокруг продуктов.
- Доступ к поверхностям продукта, требующим сушки.
- Механическая поддержка и безопасное обращение.
- Свободное пространство вокруг рам стеллажа и воздушных каналов камеры.
Меньшее, но проверенное количество партии может быть более ценным, чем более высокая номинальная емкость, которая дает противоречивые результаты или требует частой повторной обработки.
4.3 Запишите утвержденную схему загрузки
После того как подходящее соглашение будет установлено, задокументируйте его как часть производственной процедуры.
Практический протокол загрузки может включать:
- Идентификация модели продукта или сборки печатной платы.
- Идентификация лотка или приспособления.
- Количество продуктов на лотке.
- Количество лотков, используемых в партии.
- Ориентация продукта и обозначенные положения лотков.
- Утвержденный рецепт сушки и идентификация партии.
Фотографии или простые схемы погрузки могут помочь операторам воспроизвести одну и ту же схему в разные смены.
5. Как загружать печатные платы разных размеров и типов продуктов
Производители электроники могут обрабатывать печатные платы разных размеров или модели сборки, используя одно и то же сушильное оборудование. Это создает дополнительную проблему: расположение лотков, подходящее для одного продукта, может не подходить для другого.
5.1 Маленькие сборки печатных плат
Небольшие доски часто можно расположить в нескольких положениях на одном лотке. Однако небольшие размеры не означают автоматически, что можно без ограничений загружать больше плат.
При необходимости используйте элементы позиционирования или разделители, чтобы предотвратить смещение продуктов. Убедитесь, что доски остаются разделенными и что при их расположении не образуются плотно упакованные группы, затрудняющие поток воздуха.
5.2 Большие сборки печатных плат
Для более крупных сборок могут потребоваться отдельные положения лотков или более широкие опорные рамы. Обратите особое внимание на расстояние между краями продукта, опорами лотков и стенками камеры.
Большие платы также могут иметь неравномерное расположение компонентов. Опорную конструкцию следует проектировать с учетом фактической геометрии продукта, а не предполагать, что доска представляет собой совершенно плоскую поверхность.
5.3 Загрузка смешанного размера
Загрузка печатных плат разных размеров в одну партию может быть возможна, если их технологические требования и механизмы обращения совместимы.
Однако загрузка смешанного размера требует дополнительной оценки, поскольку:
- Большие доски могут защитить меньшие продукты от движения воздуха.
- Разная высота продукта может изменить открытые каналы воздушного потока.
- Различные материалы и конструкции компонентов могут по-разному реагировать на тепло.
- Различные технологические требования могут сделать общий рецепт сушки непригодным.
Для продуктов с существенно разными термическими требованиями могут быть более подходящими отдельные партии или рецепты для конкретного продукта.
5.4. Голые печатные платы и платы в сборе несут разную нагрузку
Это различие особенно важно.
Сушка голой печатной платы часто связана с уменьшением влажности, поглощаемой ламинатными материалами перед последующими производственными операциями. Сушка собранной печатной платы после очистки преследует другую цель: удалить оставшуюся влагу или остатки чистки, одновременно защищая установленные компоненты и другие чувствительные материалы.
Эти два процесса не должны автоматически иметь одинаковую температуру, время выдержки, расположение лотков или плотность загрузки.
Для собранных плат проверьте пределы температуры компонентов, материалы разъемов, клей, пластик, покрытия и используемое чистящее средство. Процесс должен соответствовать требованиям производителя продукта и проверяться с использованием репрезентативных сборок.
6. Как поддерживать поток воздуха через многоуровневую стойку
Принудительная циркуляция горячего воздуха помогает распределять тепло по всей сушильной камере. Однако эффективность системы циркуляции отчасти зависит от того, позволяют ли загруженные продукты и лотки воздуху перемещаться по предназначенным каналам.
Полезно различать две функции:
- Циркуляция воздуха:перемещает нагретый воздух через камеру и вокруг продуктов.
- Вытяжная вентиляция:удаляет часть воздуха камеры, в том числе влагу или пары, в соответствии с конструкцией оборудования.
Эти функции связаны, но не взаимозаменяемы. Циркуляционный вентилятор не обеспечивает автоматически достаточное удаление влаги, а вытяжное отверстие не гарантирует, что воздух достигнет каждой поверхности продукта.
6.1 Не закрывайте отверстия подачи и возврата воздуха.
Прежде чем окончательно определиться с расположением лотка, определите, где нагретый воздух поступает в камеру, а где возвращается в систему циркуляции.
Большие подносы, стеллажи или близко расположенные продукты не должны загораживать эти важные проходы. Фактический эффект зависит от внутреннего воздуховода и конструкции циркуляции духовки.
6.2 Следите за обходом воздушного потока
Воздух может идти по пути наименьшего сопротивления. Если конструкция стеллажа создает большой открытый канал с одной стороны, но ограничивает площадь продукта, часть циркулирующего воздуха может миновать груз.
Вот почему визуально сбалансированная стойка не обязательно гарантирует сбалансированный поток воздуха вокруг продуктов.
При оценке схемы загрузки проверьте зоны, ближайшие к источнику подачи воздуха, центр стойки и зоны рядом с отверстиями для рециркуляции воздуха.
6.3. Учитывайте влияние конструкции лотка
Материал лотка, толщина, отверстия, конструкция рамы и дизайн кромок могут влиять на полезную площадь воздушного потока.
Сплошной лоток может подойти для некоторых продуктов, но может ограничивать поток воздуха к поверхностям под ним. Перфорированная конструкция или конструкция с открытой рамой могут обеспечить больший доступ воздуха при условии, что она может безопасно поддерживать сборку печатной платы.
Поэтому лучший лоток – это не обязательно тот, у которого больше всего отверстий. Именно он обеспечивает соответствующую механическую поддержку, соответствуя конструкции циркуляции печи и требованиям к обращению с продуктом.
6.4 Не думайте, что увеличение скорости вентилятора решит все проблемы
Увеличение скорости вентилятора может изменить структуру воздушного потока, но это не универсальное решение проблемы плохой организации загрузки.
Геометрию продукта, засорение лотка, расположение воздуховодов и условия возврата воздуха следует учитывать вместе. В некоторых приложениях улучшение расстояния между лотками или изменение схемы загрузки может оказаться более эффективным, чем простое увеличение скорости вращения вентилятора.
Ознакомьтесь с решениями для промышленных сушильных печей от Xinyuanda.
7. Как проверить механизм загрузки печи для печатных плат
Это один из наиболее важных шагов перед внедрением новой конфигурации загрузки в обычное производство.
Тестирование пустой сушильной камеры может помочь оценить основное распределение температуры оборудования, но оно не полностью отражает условия, создаваемые загруженными лотками и сборками печатных плат.
Фактическая нагрузка может поглощать тепло, препятствовать потоку воздуха и изменять тепловую реакцию различных положений внутри камеры.
7.1 Начните с репрезентативной производственной нагрузки
Во время проверки используйте предусмотренную стойку, лотки, ориентацию продукта и количество загрузки.
Репрезентативное испытание должно как можно точнее отражать производственную схему, включая максимальную утвержденную плотность загрузки, где это применимо.
7.2 Проверка различных положений внутри камеры
Если требуется картирование температуры, разместите подходящие измерительные датчики в типичных местах.
В зависимости от конструкции камеры они могут включать в себя:
- Верхний, средний и нижний уровни лотков.
- Передняя, центральная и задняя части стойки.
- Расположение вблизи каналов подачи и возврата воздуха.
- Места, определенные как зоны потенциального ограничения воздушного потока.
Точное количество и расположение датчиков должно определяться требуемым методом проверки и критериями приемки.
7.3 Отличие температуры камеры от температуры продукта
Температура, отображаемая контроллером духовки, не обязательно соответствует фактической температуре, достигнутой каждым узлом печатной платы.
Датчик управления обычно измеряет конкретное местоположение или контролируемое состояние. Реакция продукта на температуру может варьироваться в зависимости от размера сборки, массы компонента, контакта с лотком и положения загрузки.
Если процесс требует определенной температуры продукта или времени воздействия, в план валидации следует включить подходящие измерения уровня продукта.
7.4 Оценка фактического результата сушки
Одних лишь измерений температуры может быть недостаточно для подтверждения успешного процесса сушки печатной платы.
В зависимости от приложения оценка может включать в себя:
- Визуальный осмотр на предмет оставшейся видимой влаги или остатков.
- Проверяет наличие влаги в разъемах, корпусах и других труднодоступных местах.
- Критерии приемлемости чистоты или сухости конкретного продукта.
- Проверка на предмет тепловых повреждений или изменений чувствительных компонентов.
- Повторяемость в нескольких производственных партиях.
Метод приемки следует выбирать в соответствии с фактической целью процесса. Визуальная проверка сама по себе не может доказать, что вся скрытая влага или остатки чистящих средств удалены.
7.5 Установите стандарт контролируемой загрузки
После проверки преобразуйте утвержденную конфигурацию в четкую рабочую инструкцию.
В нем должны быть указаны утвержденный тип лотка, ориентация продукта, количество на лоток, количество лотков, рецепт сушки и любые ограничения на загрузку смешанного продукта.
Если конструкция печатной платы, конструкция лотка, количество продукции или конфигурация печи существенно изменяются, оцените, требуется ли повторная проверка схемы загрузки.
Вместо того, чтобы спрашивать только, может ли пустая печь поддерживать требуемую заданную температуру, спросите, может ли печь воспроизвести требуемые условия процесса с фактически установленными противнями, продуктами и утвержденным количеством партии.
8. Распространенные ошибки при загрузке печатной платы в печь
Некоторые ошибки при загрузке могут снизить повторяемость процесса или создать ненужные риски при обращении.
9. Когда следует использовать специальные стойки для сушки печатных плат?
Для простых продуктов могут подойти стандартные полки или лотки общего назначения. Однако нестандартная стойка может быть лучшим вариантом, когда сборки печатных плат имеют определенные размеры, нестандартное расположение компонентов или жесткие требования к обращению.
Индивидуальную многоярусную стойку можно спроектировать вокруг реального продукта, а не заставлять продукт соответствовать стандартному расположению полок.
9.1 Ситуации, в которых могут потребоваться специальные стойки
- Сборки печатных плат имеют разную длину, ширину или высоту компонентов.
- Продукты требуют специальных мест для размещения или разделения.
- Операторам необходим более удобный доступ для погрузки и разгрузки.
- Несколько моделей изделий используют одну сушильную печь.
- Производственный процесс требует определенного количества лотков и повторяемой схемы загрузки.
9.2 Какая информация необходима для проектирования стойки?
При обсуждении сушильной печи для печатных плат, изготовленной по индивидуальному заказу, предоставление следующей информации может помочь производителю оценить структуру камеры и стойки:
Контрольный список проектирования стойки сушильной печи для печатных плат
- Длина, ширина и максимальная высота сборки печатной платы.
- Вес каждой сборки.
- Фотографии продукта или механические чертежи.
- Необходимое количество досок на партию.
- Предпочтительный метод горизонтальной или вертикальной загрузки.
- Количество необходимых уровней лотков.
- Размеры лотка и предпочтения в обращении.
- Требуемая температура сушки и продолжительность процесса.
- Требования к чистящему средству или удалению влаги.
- Любые особые требования к температуре, чистоте или безопасности.
Эти данные помогают определить полезные размеры камеры, расположение стеллажей, конструкцию лотков и метод загрузки до начала производства оборудования.
Производителям, обрабатывающим различные модели сборок печатных плат, индивидуальная стойка также может помочь сократить время, необходимое для переключения между конфигурациями продукта.
Сопутствующее руководство: Выбор подходящей сушильной печи для печатных плат
Прежде чем завершить разработку конструкции многоярусной стойки, производители должны также оценить общую конфигурацию печи, включая емкость камеры, рабочую температуру, воздушный поток, требования к вытяжке и функции управления.
Прочтите наше подробное руководство:Выбор сушильной печи для печатных плат: 7 вопросов, которые производители электроники должны задать перед покупкой.
Посмотрите нашу специальную сушильную печь для печатных плат с многослойными стойками для лотковчтобы узнать больше об индивидуальных опциях оборудования.
10. Часто задаваемые вопросы
Вопрос 1: Можно ли укладывать печатные платы непосредственно друг на друга во время сушки?
Прямое штабелирование, как правило, не рекомендуется, если только это не допускается конструкцией изделия и утвержденным расположением креплений. Контакт между досками может ограничить поток воздуха, покрыть поверхности продукта и создать риск механического повреждения. Обычно лучше использовать отдельные положения лотков или подходящие держатели.
В2: Сколько сборок печатных плат можно разместить на одном лотке?
Универсальной величины не существует. Это зависит от размеров печатной платы, высоты компонентов, размера лотка, ориентации продукта, необходимого разделения и расположения воздушного потока в духовке. Окончательное количество должно быть определено посредством репрезентативного нагрузочного тестирования.
В3: Что лучше: вертикальная или горизонтальная загрузка печатной платы?
Ни один из методов не является универсально лучшим. Горизонтальная нагрузка может подойти для стабильных сборок с подходящими опорными поверхностями, а вертикальная нагрузка может быть полезна, когда платы можно надежно удерживать в специальных пазах. Наилучшее расположение зависит от геометрии продукта, защиты компонентов, доступа к воздушному потоку и требований к обращению.
Вопрос 4. Повышает ли увеличение количества лотков эффективность производства?
Не обязательно. Увеличение количества лотков может увеличить номинальную производительность партии, но также может уменьшить доступное пространство для воздушного потока или увеличить тепловую нагрузку. Эффективность производства следует оценивать, используя фактическую принятую производительность на партию, время цикла и согласованность процесса, а не только количество лотков.
В5: Нужны ли перфорированные лотки для всех сушильных шкафов для печатных плат?
Нет. Перфорированные противни могут обеспечить дополнительный доступ воздуха, но их пригодность зависит от требований к опоре продукта и конструкции циркуляции печи. Для некоторых сборок могут потребоваться прочные опорные площадки или специальные приспособления. Лоток следует выбирать в соответствии с фактическим продуктом и процессом.
Ищете специальную сушильную печь для печатных плат?
Компания машинного оборудования Дунгуань Синьюанда, ООО. предлагает индивидуальные решения для промышленных сушильных печей для различных производственных применений.
Отправьте нам размеры вашей печатной платы, фотографии продукта, необходимое количество партии и требования к сушке.
Ватсап:+86 18998007076
Электронная почта:annalan@xudoven.com
Об этом руководстве
Рекомендации по загрузке в этой статье представляют собой общие инженерные соображения, а не фиксированные спецификации процесса. Фактическое расстояние между лотками, температура сушки, время выдержки и емкость партии должны определяться в соответствии со сборкой печатной платы, материалами, процессом очистки, конструкцией печи и утвержденными производственными требованиями.
Выбор сушильной печи для печатных плат: 7 вопросов, которые производители электроники должны задать перед покупкой
Связанная статья