Температура и время в духовке с горячим воздухом
автор: Anna
2026-10-26
Не существует универсальной температуры или продолжительности использования духовки с горячим воздухом, применимой ко всем материалам. Соответствующий процесс зависит от материала, толщины заготовки, содержания влаги, конфигурации загрузки, воздушного потока и требований окончательной обработки. В промышленном производстве следует различать период нагрева, эффективное время выдержки (выдержки) и период охлаждения; при стерилизации сухим жаром необходимо соблюдать применимые протоколы стерилизации и связанные с ними требования валидации.
Какпроизводитель духовок с горячим воздухом, XUD предоставляет справочные рекомендации относительно температуры и времени; мы также предлагаем настройку с учетом вашего конкретного применения.
1. Справочная таблица температуры и времени в духовке с горячим воздухом
1.1Обычные температурные и временные циклы стерилизации сухим жаром
В лабораториях и медицинских учреждениях стерилизация сухим жаром основана на хорошо документированных соотношениях температуры и времени для достижения надежного уничтожения микробов. Центры США по контролю и профилактике заболеваний (CDC) описывают стандартные эталонные циклы стерилизации с использованием сушильных шкафов с горячим воздухом:
| Температура | Общее время выдержки |
|---|---|
| 150°С (302°Ф) | 150 минут |
| 160°С (320°Ф) | 120 минут |
| 170°С (338°Ф) | 60 минут |
Важное примечание: эти значения применимы исключительно к проверенным процессам стерилизации сухим жаром термостойких медицинских материалов, стеклянной посуды или металлических предметов. Они не предназначены для таких применений, как промышленная сушка, отверждение покрытий или старение полимеров. Пожалуйста, следуйте инструкциям производителя оборудования, спецификациям материалов и утвержденным на месте протоколам стерилизации.
Сопутствующие товары:

1.2 Промышленная сушка: почему единая диаграмма не будет работать
Для печей с горячим воздухом, используемых в производственном и промышленном секторах, каждый сценарий применения имеет свои собственные уникальные ограничения и стандарты.
| Сценарий применения | Ключевые факторы для выбора температуры и времени |
|---|---|
| Сушка металлической фурнитуры после мытья | Остаточный объем воды, геометрия детали, размер загрузки партии и конечная точка сухости. |
| Отверждение электронных компонентов и покрытий печатных плат | Теплостойкость компонентов, требования технического паспорта покрытия/клея (TDS) |
| Отверждение изоляционного лака обмоток двигателя | Характеристики изоляционного лака, структура обмотки, мощность выхлопа и тепловая нагрузка. |
| Отверждение краски, чернил и покрытий | Рекомендуемый производителем покрытия график отверждения и фактическая температура поверхности детали. |
| Термическая обработка пластика, резины и композитов | Температура теплового отклонения материала, толщина стенки и допустимое изменение размеров. |
| Сушка лабораторных образцов | Состав образца, целевое содержание влаги и стандарты методов испытаний |
2. Как определить правильную температуру и время в духовке с горячим воздухом
2.1. Определите материал и его предел нагрева.
Первым шагом в разработке технологического процесса является понимание верхних температурных пределов используемых материалов. Установка слишком высокой температуры в духовке — даже если она ускоряет сушку или отверждение — может привести к обесцвечиванию, деформации, плавлению, выделению газов, дефектам покрытия или даже к необратимому выходу компонента из строя.
Металлы. Большинство черных и цветных металлов выдерживают высокие температуры; однако их обработка поверхности, покрытия и закаленные свойства часто имеют гораздо более низкую температурную устойчивость.
Электроника и печатные платы (PCB). Такие компоненты, как конденсаторы, полупроводники и разъемы, имеют строгие максимальные температурные ограничения. Превышение этих ограничений может поставить под угрозу долгосрочную надежность или даже привести к полному отказу.
Пластмассы и эластомеры. Каждый полимер имеет определенную температуру стеклования и температуру теплового отклонения. Даже кратковременное превышение этих пределов может привести к деформации размеров или охрупчиванию материала.
Покрытия, смолы и клеи. Эти материалы обычно имеют узкий диапазон температур отверждения. Слишком низкие температуры приводят к неполному отверждению и ухудшению характеристик, а слишком высокие температуры могут вызвать образование пузырей, пожелтение или ломкость.
Изоляционные материалы. Термические классы (например, класс A, B, F или H) определяют максимально допустимые рабочие температуры для обмоток двигателя и электроизоляционных материалов во время непрерывной эксплуатации.
2.2 Учитывайте толщину, вес и содержание влаги детали.
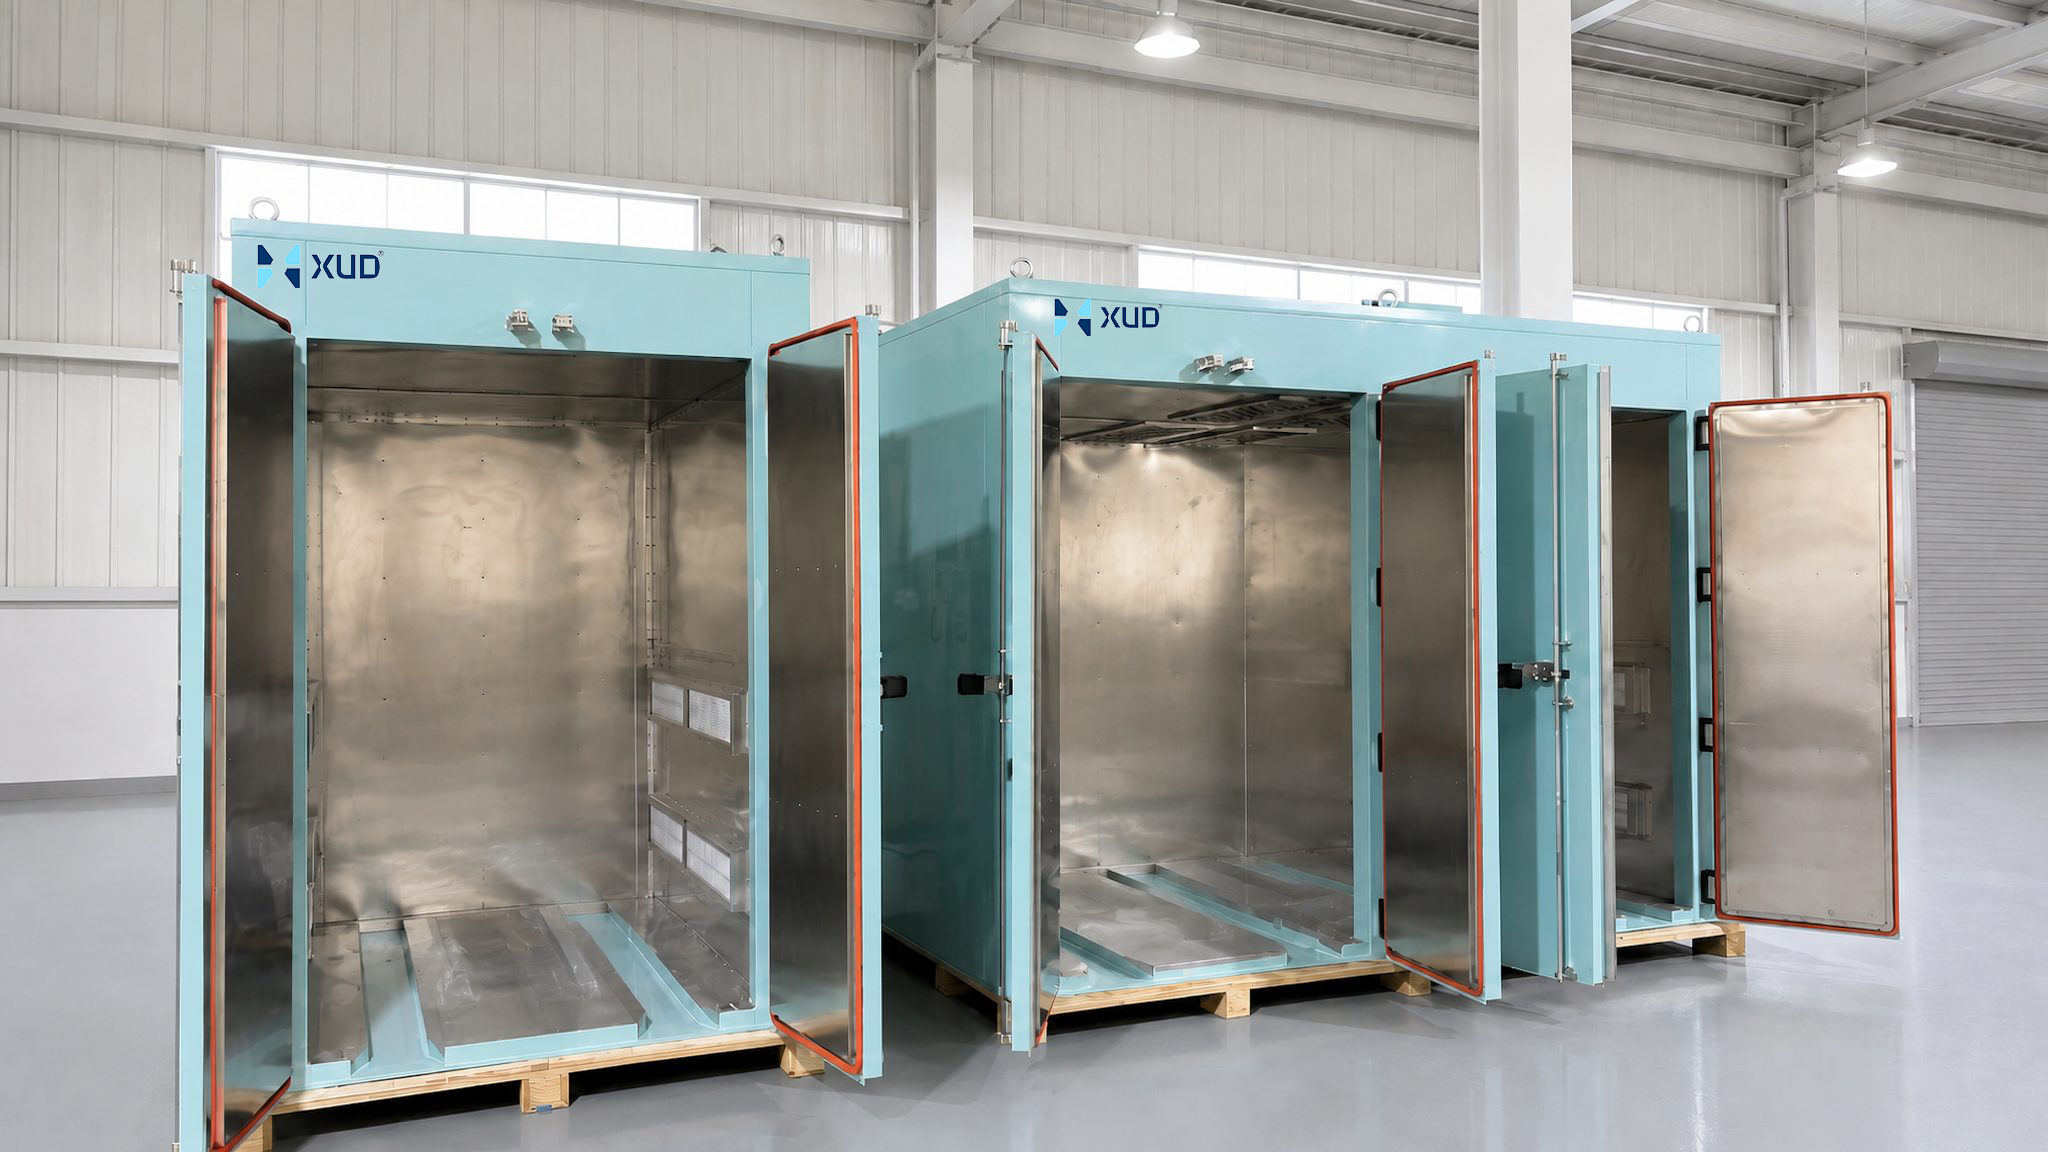
Даже при использовании одинаковых материалов различия в размерах, массе или внутреннем строении заготовок могут привести к изменению времени, необходимого для теплоизоляции (или поддержания определенной температуры).
Тепло передается от воздуха внутри печи к поверхности заготовки и затем направляется внутрь. Тонкие листы, небольшие крепежные детали или компоненты малой массы быстро достигают заданной температуры; и наоборот, толстые отливки, катушки проволоки, сложные сборки или пористые материалы требуют больше времени для полного нагрева и удаления внутренней влаги.
Начальная влажность также имеет решающее значение. Заготовке со значительным остатком промывочной воды на поверхности потребуется гораздо больше времени для высыхания, чем заготовке с тонкой пленкой воды.
В гигроскопичных материалах влага может присутствовать внутри, даже если поверхность кажется «сухой». Таким заготовкам требуется более длительное время выдержки, чтобы внутренняя влага могла мигрировать на поверхность и удалиться.
В гигроскопичных материалах влага может присутствовать внутри, даже если поверхность кажется «сухой». Таким заготовкам требуется более длительное время выдержки, чтобы внутренняя влага могла мигрировать на поверхность и удалиться.
2.3. Понимание циркуляции воздуха и устройства загрузки.
Духовки с горячим воздухом используют принудительную конвекцию для равномерного распределения тепла по обрабатываемым материалам. Даже если установлены правильные температура и время, плохой поток воздуха может привести к нестабильным результатам.
Путь воздушного потока. Различные схемы воздушного потока, например горизонтальный, вертикальный или боковой, дают различные эффекты в зависимости от формы заготовок и конструкции стеллажей.
Расстояние между лотками и плотность загрузки: переполненные полки ограничивают поток воздуха, создавая «теневые зоны» (застойные воздушные карманы) и удлиняя циклы обработки.
Ориентация заготовки. Укладывание предметов в стопку или размещение их вместе может задерживать влагу и препятствовать попаданию воздуха на все поверхности заготовок.
Воздушные дефлекторы и регулировка потока: регулировка направления воздушного потока позволяет направлять тепло в труднодоступные места.
Чтобы добиться равномерного промышленного нагрева, выберите печь с циркуляцией горячего воздуха, поддерживающую регулировку воздушного потока, и настройте ее в соответствии с конкретными характеристиками ваших продуктов и требованиями к загрузке.
2.4 Определите необходимую конечную точку
Сушка: оценивается путем измерения остаточной влажности, потери веса или точки росы выхлопных газов.
Отверждение: проверено испытанием на твердость, испытанием на адгезию в поперечном разрезе, испытанием на истирание растворителем или термическим анализом.
Стерилизация: подтверждено биологическими индикаторами и картированием распределения температуры в условиях полной загрузки.
Термическое старение: проверено испытанием механических свойств после воздействия в контролируемых условиях.
Это объясняет, почему набор параметров процесса, который оказался эффективным на одном предприятии, может оказаться неэффективным на другом: оба предприятия могут использовать один и тот же процесс «160°C / 60 минут», но только один четко определил и утвердил конкретные критерии для определения момента достижения заготовками своего окончательного требуемого состояния.
3. Заданная температура и фактическая температура детали: почему разница так важна
3.1 Дисплей духовки не раскрывает всей истории
Температура, отображаемая на контроллере духовки, — это температура в месте расположения датчика — обычно в канале возвратного воздуха или возле стенки камеры. Это не означает автоматически, что каждая часть и внутренняя часть каждой части достигли одной и той же температуры.
Большие нагрузки, толстые детали и плохой поток воздуха создают температурную разницу между воздухом в камере и самой заготовкой. В некоторых случаях контроллер показывает температуру 170°C, тогда как температура деталей в центре партии все еще составляет 130°C. Если полагаться только на дисплей, это может привести к недостаточной обработке деталей и скрытым дефектам качества.
3.2 Когда должно начинаться время ожидания?
Чтобы избежать ошибок синхронизации, необходимо четко определить три отдельные фазы теплового цикла:
Время нагрева: период от начала цикла до тех пор, пока вся загрузка (а не только воздух) не достигнет целевой температуры процесса.
Время выдержки/время выдержки: период, в течение которого все детали остаются в пределах указанного температурного допуска для завершения сушки, отверждения или стерилизации.
Время охлаждения: период, необходимый для охлаждения деталей до температуры, безопасной для обращения или разгрузки.
Время выдержки/время выдержки: период, в течение которого все детали остаются в пределах указанного температурного допуска для завершения сушки, отверждения или стерилизации.
Время охлаждения: период, необходимый для охлаждения деталей до температуры, безопасной для обращения или разгрузки.
Для критических процессов таймер выдержки должен запускаться только после того, как загрузка достигнет необходимой температуры, а не при включении духовки. В частности, для стерилизации сухим жаром эффективность цикла зависит от температуры загрузки, а не только от заданного значения камеры. Всегда следуйте спецификациям вашего процесса для определения точной точки срабатывания по времени.
3.3Как картирование температуры помогает определить холодные и горячие точки
Для картирования температуры (термического картирования) используются несколько датчиков температуры, размещенных в пустой камере, а затем в полностью загруженной партии для картирования горячих и холодных зон.
- Карта пустой камеры показывает однородность базовой печи в идеальных условиях.
- Загруженное картографирование с реальными деталями или смоделированным продуктом выявляет реальные холодные точки, вызванные геометрией детали, стеллажами и блокировкой воздушного потока.
- Загруженное картографирование с реальными деталями или смоделированным продуктом выявляет реальные холодные точки, вызванные геометрией детали, стеллажами и блокировкой воздушного потока.
Картографические данные подскажут вам, где находится место с самым медленным нагревом, поэтому вы можете установить время выдержки на основе самой холодной точки загрузки. Это единственный надежный способ подтвердить, что каждая деталь партии подвергается полному необходимому термическому воздействию.
4. Почему вашВысокотемпературная промышленная печьСлишком долго сушить детали?
4.1. Детали все еще влажные после полного цикла.
Если детали становятся влажными после полного цикла, проверьте следующие основные причины:
- Начальная влажность выше, чем было рассчитано в оригинальном рецепте.
- Детали сложены друг на друга или расположены друг над другом, что приводит к задержке воды в щелях и глухих отверстиях.
- Вытяжка/влагоотвод недостаточный, поэтому внутри камеры рециркулирует влажный воздух.
- Определенная конечная точка не соответствует геометрии детали и конфигурации нагрузки.
- Детали сложены друг на друга или расположены друг над другом, что приводит к задержке воды в щелях и глухих отверстиях.
- Вытяжка/влагоотвод недостаточный, поэтому внутри камеры рециркулирует влажный воздух.
- Определенная конечная точка не соответствует геометрии детали и конфигурации нагрузки.
Прежде чем повышать заданную температуру, начните с проверки настроек выхлопа, уменьшения загрузки партии и улучшения ориентации детали.

4.2 Поверхность сухая, но внутренняя часть — нет
Сухость поверхности не равна сухости ядра. Особенно это характерно для толстых отливок, пористых материалов, намотанных катушек и сборных деталей с внутренними полостями.
Тепло должно проводиться внутрь, чтобы вывести внутреннюю влагу на поверхность, откуда поток воздуха может ее унести. Если время выдержки зависит только от внешнего вида поверхности, внутренняя влага остается и впоследствии вызывает проблемы, такие как коррозия, нарушение адгезии покрытия или нарушение электрической изоляции. Используйте тест на потерю веса или измерение внутренней температуры, чтобы подтвердить полную сухость.
4.3 Некоторые детали перегреты, а другие недостаточно обработаны
Неравномерные результаты в одной партии почти всегда связаны с потоком воздуха и расположением загрузки:
- Детали рядом с воздухозаборником получают больше прямого тепла и могут перегреться.
- Детали в затененных местах или глубоко внутри штабелей получают меньший поток воздуха и остаются прохладнее.
- Положение лотков, расстояние между полками и расположение датчиков влияют на воспринимаемую и фактическую однородность.
- Детали в затененных местах или глубоко внутри штабелей получают меньший поток воздуха и остаются прохладнее.
- Положение лотков, расстояние между полками и расположение датчиков влияют на воспринимаемую и фактическую однородность.
Решением редко является более высокая заданная температура. Вместо этого отрегулируйте стеллажи, увеличьте расстояние между лотками, измените ориентацию деталей или настройте схему воздушного потока, чтобы улучшить распределение тепла.
4.4. Повышение температуры не решает проблему.
Соблазнительно увеличить температуру, чтобы ускорить медленный процесс, но это часто создает новые проблемы, не устраняя основную причину.
Повышенная температура может вызвать:
- Изменение цвета, окисление или накипь на металлических поверхностях.
- Деформация, плавление или изменение размеров пластмасс и композитов.
- Вздутие, растрескивание или пожелтение покрытий и чернил.
- Преждевременный выход из строя электронных компонентов и изоляционных материалов.
- Деформация, плавление или изменение размеров пластмасс и композитов.
- Вздутие, растрескивание или пожелтение покрытий и чернил.
- Преждевременный выход из строя электронных компонентов и изоляционных материалов.
Во многих случаях настоящим узким местом является плохой поток воздуха или перегрузка. Повышение температуры повреждает только детали, в то время как холодным точкам требуется столько же времени, чтобы достичь целевой температуры.
5. Как рассчитать общее время цикла работы печи с горячим воздухом
5.1 Общее время цикла и время выдержки
Многие люди путают «время выдержки» и «общее время цикла», но это не одно и то же. Для планирования производственных мощностей необходим полный сквозной цикл.
Основная формула общего времени цикла обработки партии:
Общее время цикла = Время нагрева + Время выдержки + Время охлаждения.
- Время нагрева: от загрузки и закрытия дверцы до достижения полной загрузки заданной температуры.
- Время выдержки: подтвержденный период выдержки при температуре процесса.
- Время охлаждения: от окончания выдержки до тех пор, пока детали не остынут достаточно для безопасной выгрузки.
- Время выдержки: подтвержденный период выдержки при температуре процесса.
- Время охлаждения: от окончания выдержки до тех пор, пока детали не остынут достаточно для безопасной выгрузки.
Например, процесс сушки металлической фурнитуры может включать:
- Разогрев: 30 минут.
- Выдержка: 60 минут при 140°C.
- Охлаждение: 20 минут (до безопасной температуры обращения 50°C)
- Общее время цикла: 110 минут на партию.
- Выдержка: 60 минут при 140°C.
- Охлаждение: 20 минут (до безопасной температуры обращения 50°C)
- Общее время цикла: 110 минут на партию.
Обычно люди называют только 60-минутный период выдержки «температурой и временем». Остальные 50 минут необходимы для планирования, но их часто упускают из виду.
5.2 Почему одна и та же печь может иметь разное время цикла
Две партии, обрабатываемые в одной и той же печи при одинаковой заданной температуре, могут иметь очень разную общую продолжительность цикла. Переменные, которые изменяют длину цикла, включают:
- Масса и вес груза: более тяжелые грузы нагреваются и охлаждаются дольше.
- Размер и толщина детали: более толстые детали имеют более длительное время нагрева и миграции влаги.
- Схема загрузки: плотная, вложенная загрузка значительно увеличивает время нагрева.
- Температура поступающих деталей: холодные детали из неотапливаемого склада прогреваются дольше.
- Требования к процессу: более жесткие температурные допуски или более низкие показатели влажности увеличивают время выдержки.
Никогда не предполагайте, что рецепт, утвержденный для одного продукта, будет работать при том же общем времени цикла для другой детали.
5.3 Как время цикла влияет на производительность партии
Общее время цикла напрямую определяет, сколько партий вы можете обрабатывать за смену, в день и в неделю. Это ключевой фактор для планирования производства и определения размеров печи.
Например, при общем цикле 110 минут и смене 8 часов:
- Доступное время работы: 480 минут
- Партии в смену: примерно 4 полные партии (440 минут) с перерывом на переналадку между ними.
- Партии в смену: примерно 4 полные партии (440 минут) с перерывом на переналадку между ними.
Если вы сократите общее время цикла до 90 минут за счет улучшения потока воздуха и оптимизации загрузки, вы сможете обрабатывать 5 партий за смену — значительное увеличение производительности без покупки второй печи.
Точный расчет времени цикла поможет вам оценить использование печи, оценить время выполнения заказа и решить, когда оправдано дополнительное или более крупное оборудование.
Промышленная печь на заказ: 9 ключевых характеристик, которые необходимо определить, прежде чем запрашивать ценовое предложение
Связанная статья
Планируете сделать промышленную печь на заказ? Прежде чем запрашивать ценовое предложение, узнайте, какой процесс, нагрузку, температуру, воздушный поток, нагрев, управление, безопасность и характеристики объекта необходимо подготовить.
Промышленная печь на заказ: 9 ключевых характеристик, которые необходимо определить, прежде чем запрашивать ценовое предложение
Ищете поставщика промышленных сушильных шкафов? Прежде чем покупать, узнайте, как сравнить типы духовок, однородность температуры, возможности настройки, энергоэффективность, безопасность и общую стоимость.
Как выбрать надежного поставщика промышленных сушильных шкафов?
Сравните электрические и газовые промышленные печи по затратам на электроэнергию, эффективности нагрева, требованиям к установке и соображениям безопасности при промышленной сушке и нагреве.
Электрическая и газовая промышленная печь: эксплуатационные расходы, установка и производительность
Сравните печи периодического действия и конвейерные печи по объему производства, гибкости процесса, рабочей силе, занимаемой площади и эксплуатационным расходам, чтобы найти правильное решение для промышленного отопления.
Печь периодического действия или конвейерная печь: что лучше для вашей производственной линии?