Temperatur und Zeit des Heißluftofens
Autor: Anna
2026-10-26
Es gibt keine allgemeingültige Temperatur oder Dauer für die Verwendung eines Heißluftofens, die für alle Materialien gilt. Der geeignete Prozess hängt vom Material, der Dicke des Werkstücks, dem Feuchtigkeitsgehalt, der Beladungskonfiguration, dem Luftstrom und den Anforderungen der Endbearbeitung ab. In der industriellen Produktion ist zwischen der Aufheizzeit, der effektiven Haltezeit (Verweilzeit) und der Abkühlzeit zu unterscheiden; Für die Trockenhitzesterilisation müssen die geltenden Sterilisationsprotokolle und die damit verbundenen Validierungsanforderungen befolgt werden.
AlsHersteller von Heißluftöfen, XUD bietet Referenzrichtlinien zu Temperatur und Zeit; Wir bieten auch kundenspezifische Anpassungen an, die auf Ihre spezifische Anwendung zugeschnitten sind.
1. Referenztabelle für Temperatur und Zeit im Heißluftofen
1.1Übliche Temperatur- und Zeitzyklen für die Trockenhitzesterilisation
Für Labor- und Gesundheitseinrichtungen ist die Trockenhitzesterilisation auf gut dokumentierte Temperatur-Zeit-Beziehungen angewiesen, um eine zuverlässige Abtötung von Mikroben zu erreichen. Die US-amerikanischen Zentren für die Kontrolle und Prävention von Krankheiten (CDC) legen Standard-Referenzzyklen für die Sterilisation mit Heißluftöfen fest:
| Temperatur | Gemeinsame Haltezeit |
|---|---|
| 150 °C (302 °F) | 150 Minuten |
| 160 °C (320 °F) | 120 Minuten |
| 170 °C (338 °F) | 60 Minuten |
Wichtiger Hinweis: Diese Werte gelten ausschließlich für validierte Trockenhitze-Sterilisationsverfahren für hitzebeständige medizinische Bedarfsartikel, Glaswaren oder Metallgegenstände. Sie sind nicht für Anwendungen wie industrielle Trocknung, Aushärtung von Beschichtungen oder Polymeralterung vorgesehen. Bitte befolgen Sie die Anweisungen, Materialspezifikationen und vor Ort genehmigten Sterilisationsprotokolle des Geräteherstellers.
Verwandte Produkte:

1.2 Industrielle Trocknung: Warum ein einzelnes Diagramm nicht funktioniert
Für Heißluftöfen, die im verarbeitenden Gewerbe und in der Industrie eingesetzt werden, unterliegt jedes Anwendungsszenario seinen eigenen, einzigartigen Einschränkungen und Standards.
| Anwendungsszenario | Schlüsselfaktoren für die Temperatur- und Zeitauswahl |
|---|---|
| Trocknen von Metallbeschlägen nach dem Waschen | Restwasservolumen, Teilegeometrie, Chargengröße und Trockenheitsendpunkt |
| Aushärtung von elektronischen Bauteilen und PCB-Beschichtungen | Anforderungen an die Wärmebeständigkeit der Komponenten und das technische Datenblatt (TDS) für Beschichtung/Klebstoff |
| Aushärtung des Isolationslacks der Motorwicklung | Spezifikationen des Isolierlacks, Wicklungsaufbau, Absaugleistung und thermische Belastung |
| Aushärtung von Farben, Tinten und Beschichtungen | Vom Beschichtungshersteller empfohlener Aushärtungsplan und tatsächliche Oberflächentemperatur des Teils |
| Wärmebehandlung von Kunststoffen, Gummi und Verbundwerkstoffen | Wärmeformbeständigkeitstemperatur des Materials, Wandstärke und zulässige Dimensionsänderung |
| Trocknung von Laborproben | Probenzusammensetzung, angestrebter Feuchtigkeitsgehalt und Prüfmethodenstandards |
2. So ermitteln Sie die richtige Temperatur und Zeit für den Heißluftofen
2.1 Identifizieren Sie das Material und seine Wärmegrenze
Der erste Schritt bei der Entwicklung eines Prozessablaufs besteht darin, die oberen Temperaturgrenzen der verwendeten Materialien zu verstehen. Eine zu hohe Ofentemperatur kann zu Verfärbungen, Verformungen, Schmelzen, Ausgasungen, Beschichtungsfehlern oder sogar zu dauerhaftem Komponentenversagen führen, auch wenn dadurch das Trocknen oder Aushärten beschleunigt wird.
Metalle: Die meisten Eisen- und Nichteisenmetalle können hohen Temperaturen standhalten; Ihre Oberflächenbehandlungen, Beschichtungen und Vergütungseigenschaften weisen jedoch oft viel geringere Temperaturtoleranzen auf.
Elektronik und Leiterplatten (PCBs): Für Komponenten wie Kondensatoren, Halbleiter und Steckverbinder gelten strenge maximale Temperaturgrenzen. Eine Überschreitung dieser Grenzwerte kann die Langzeitzuverlässigkeit gefährden oder sogar zum Totalausfall führen.
Kunststoffe und Elastomere: Jedes Polymer hat eine bestimmte Glasübergangstemperatur und Wärmeformbeständigkeitstemperatur. Schon eine kurze Überschreitung dieser Grenzwerte kann zu Dimensionsverformungen oder Materialversprödung führen.
Beschichtungen, Harze und Klebstoffe: Diese Materialien haben typischerweise einen engen Aushärtungstemperaturbereich. Zu niedrige Temperaturen führen zu unvollständiger Aushärtung und schlechter Leistung, während zu hohe Temperaturen zu Blasenbildung, Vergilbung oder Sprödigkeit führen können.
Isoliermaterialien: Wärmeklassen (z. B. Klasse A, B, F oder H) definieren die maximal zulässigen Betriebstemperaturen für Motorwicklungen und elektrische Isoliermaterialien im Dauerbetrieb.
2.2 Berücksichtigen Sie die Dicke, das Gewicht und den Feuchtigkeitsgehalt des Teils
Selbst bei der Verwendung identischer Materialien können Unterschiede in den Abmessungen, der Masse oder der inneren Struktur der Werkstücke zu unterschiedlichen Zeiten für die Wärmedämmung (oder die Aufrechterhaltung einer bestimmten Temperatur) führen.
Die Wärme wird von der Luft in einem Ofen auf die Oberfläche eines Werkstücks übertragen und anschließend nach innen geleitet. Dünne Bleche, kleine Verbindungselemente oder Bauteile mit geringer Masse erreichen schnell ihre Zieltemperatur; Im Gegensatz dazu benötigen dicke Gussteile, Drahtspulen, komplexe Baugruppen oder poröse Materialien mehr Zeit, um sich vollständig zu erwärmen und jegliche innere Feuchtigkeit auszutreiben.
Auch der anfängliche Feuchtigkeitsgehalt ist entscheidend. Ein Werkstück mit erheblichen Rückständen von Spülwasser auf der Oberfläche benötigt viel länger zum Trocknen als eines mit nur einem dünnen Wasserfilm.
Bei hygroskopischen Materialien kann im Inneren noch Feuchtigkeit vorhanden sein, selbst wenn die Oberfläche „trocken“ erscheint. Solche Werkstücke erfordern eine längere Verweilzeit, damit innere Feuchtigkeit an die Oberfläche wandern und entfernt werden kann.
Bei hygroskopischen Materialien kann im Inneren noch Feuchtigkeit vorhanden sein, selbst wenn die Oberfläche „trocken“ erscheint. Solche Werkstücke erfordern eine längere Verweilzeit, damit innere Feuchtigkeit an die Oberfläche wandern und entfernt werden kann.
2.3 Luftzirkulation und Ladeanordnung verstehen
Heißluftöfen basieren auf erzwungener Konvektion, um die Wärme gleichmäßig auf die zu verarbeitenden Materialien zu verteilen. Selbst wenn die richtige Temperatur und Zeit eingestellt sind, kann ein schlechter Luftstrom zu inkonsistenten Ergebnissen führen.
Luftstrompfad: Unterschiedliche Luftstrommuster – etwa horizontal, vertikal oder seitlich – ergeben je nach Form der Werkstücke und Gestaltung des Regals unterschiedliche Effekte.
Tablettabstand und Beladungsdichte: Eine Überfüllung der Regale schränkt den Luftstrom ein, wodurch „Schattenzonen“ (stehende Lufteinschlüsse) entstehen und die Verarbeitungszyklen verlängert werden.
Ausrichtung des Werkstücks: Das flache Stapeln oder Ineinanderschachteln von Gegenständen kann Feuchtigkeit einschließen und verhindern, dass Luft alle Oberflächen der Werkstücke erreicht.
Luftabweiser und Strömungsanpassung: Durch die Anpassung der Richtung des Luftstroms kann die Wärme in schwer zugängliche Bereiche geleitet werden.
Um eine gleichmäßige industrielle Erwärmung zu erreichen, wählen Sie einen Heißluftumwälzofen, der die Einstellung des Luftstroms unterstützt, und konfigurieren Sie ihn entsprechend den spezifischen Eigenschaften Ihrer Produkte und Ihren Beladungsanforderungen.
2.4 Definieren Sie den erforderlichen Endpunkt
Trocknung: Bewertet durch Messung des Restfeuchtigkeitsgehalts, des Gewichtsverlusts oder des Taupunkts der Abgase.
Aushärtung: Verifiziert durch Härtetests, Gitterschnitt-Haftungstests, Lösungsmittelreibtests oder thermische Analyse.
Sterilisation: Bestätigt durch biologische Indikatoren und Temperaturverteilungskartierung unter Volllastbedingungen.
Thermische Alterung: Verifiziert durch Prüfung der mechanischen Eigenschaften nach Exposition unter kontrollierten Bedingungen.
Dies erklärt, warum eine Reihe von Prozessparametern, die sich in einer Anlage als wirksam erweisen, in einer anderen Anlage versagen kann: In beiden Anlagen wird möglicherweise derselbe „160 °C / 60-Minuten“-Prozess eingesetzt, doch nur eine hat die spezifischen Kriterien klar definiert und validiert, um zu bestimmen, wann die Werkstücke ihren endgültigen, erforderlichen Zustand erreicht haben.
3. Solltemperatur vs. tatsächliche Teiletemperatur: Warum der Unterschied wichtig ist
3.1 Das Display des Ofens erzählt nicht die ganze Geschichte
Die auf Ihrer Ofensteuerung angezeigte Temperatur ist die Temperatur an der Sensorposition – normalerweise im Rückluftkanal oder in der Nähe der Kammerwand. Das bedeutet nicht automatisch, dass jedes Teil und das Innere jedes Teils die gleiche Temperatur erreicht hat.
Große Ladungen, dicke Teile und ein schlechter Luftstrom führen zu einer Temperaturdifferenz zwischen der Kammerluft und dem eigentlichen Werkstück. In einigen Fällen zeigt der Regler 170 °C an, während Teile in der Mitte der Charge noch 130 °C haben. Sich nur auf das Display zu verlassen, kann zu unzureichend verarbeiteten Teilen und versteckten Qualitätsmängeln führen.
3.2 Wann sollte die Haltezeit beginnen?
Um Zeitfehler zu vermeiden, müssen Sie drei separate Phasen eines thermischen Zyklus klar definieren:
Aufheizzeit: Der Zeitraum vom Zyklusstart bis zum Erreichen der Zielprozesstemperatur durch die gesamte Ladung (nicht nur die Luft).
Haltezeit/Verweilzeit: Der Zeitraum, in dem alle Teile innerhalb der angegebenen Temperaturtoleranz bleiben, um das Trocknen, Aushärten oder Sterilisieren abzuschließen.
Abkühlzeit: Der Zeitraum, der erforderlich ist, um Teile auf eine sichere Handhabungs- oder Entladetemperatur abzukühlen.
Haltezeit/Verweilzeit: Der Zeitraum, in dem alle Teile innerhalb der angegebenen Temperaturtoleranz bleiben, um das Trocknen, Aushärten oder Sterilisieren abzuschließen.
Abkühlzeit: Der Zeitraum, der erforderlich ist, um Teile auf eine sichere Handhabungs- oder Entladetemperatur abzukühlen.
Bei kritischen Prozessen darf der Haltetimer erst starten, wenn die Ladung die erforderliche Temperatur erreicht hat – nicht, wenn der Ofen eingeschaltet wird. Insbesondere bei der Sterilisation mit trockener Hitze hängt die Gültigkeit des Zyklus von der Beladungstemperatur und nicht nur vom Kammersollwert ab. Befolgen Sie immer Ihre Prozessspezifikation für den genauen Timing-Triggerpunkt.
3.3Wie Temperaturkartierung dabei hilft, kalte und heiße Stellen zu identifizieren
Bei der Temperaturkartierung (thermische Kartierung) werden mehrere Temperatursensoren in einer leeren Kammer und dann in einer voll beladenen Charge platziert, um heiße und kalte Zonen abzubilden.
- Die Kartierung der leeren Kammer zeigt die Gleichmäßigkeit des Basisofens unter idealen Bedingungen.
- Geladene Zuordnungen mit tatsächlichen Teilen oder simulierten Produkten zeigen reale Kaltstellen, die durch Teilegeometrie, Regale und Luftstromblockaden verursacht werden.
- Geladene Zuordnungen mit tatsächlichen Teilen oder simulierten Produkten zeigen reale Kaltstellen, die durch Teilegeometrie, Regale und Luftstromblockaden verursacht werden.
Kartierungsdaten zeigen Ihnen, wo sich die Stelle mit der langsamsten Erwärmung befindet, sodass Sie Ihre Haltezeit basierend auf dem kältesten Punkt in der Ladung einstellen können. Nur so lässt sich zuverlässig bestätigen, dass jedes Teil der Charge die volle erforderliche thermische Belastung erhält.
4. Warum tut IhrHochtemperatur-IndustrieofenDauert das Trocknen von Teilen zu lange?
4.1 Die Teile sind nach dem vollständigen Zyklus noch nass
Wenn Teile nach einem vollständigen Zyklus feucht sind, überprüfen Sie diese häufigen Ursachen:
- Die anfängliche Feuchtigkeitsbelastung ist höher als im Originalrezept vorgesehen.
- Teile sind gestapelt oder ineinander verschachtelt, wodurch Wasser in Spalten und Sacklöchern eingeschlossen wird.
- Die Abluft-/Feuchtigkeitsentfernung reicht nicht aus, sodass feuchte Luft in der Kammer rezirkuliert.
- Der definierte Endpunkt ist für die Teilegeometrie und Lastkonfiguration unrealistisch.
Überprüfen Sie zunächst die Abgaseinstellungen, reduzieren Sie die Chargenlast und verbessern Sie die Teileausrichtung, bevor Sie die eingestellte Temperatur erhöhen.

4.2 Die Oberfläche ist trocken, der Innenraum jedoch nicht
Oberflächentrockenheit ist nicht gleichbedeutend mit Kerntrockenheit. Dies ist besonders häufig bei dicken Gussteilen, porösen Materialien, gewickelten Spulen und zusammengebauten Teilen mit inneren Hohlräumen der Fall.
Die Wärme muss nach innen geleitet werden, um die innere Feuchtigkeit an die Oberfläche zu leiten, wo der Luftstrom sie abtransportieren kann. Wenn die Haltezeit nur auf dem Erscheinungsbild der Oberfläche basiert, verbleibt Feuchtigkeit im Inneren und verursacht später Probleme wie Korrosion, Versagen der Beschichtungshaftung oder Ausfall der elektrischen Isolierung. Verwenden Sie einen Gewichtsverlusttest oder eine Kerntemperaturmessung, um die vollständige Trockenheit zu bestätigen.
4.3 Einige Teile werden überhitzt, während andere unzureichend verarbeitet werden
Ungleichmäßige Ergebnisse innerhalb derselben Charge hängen fast immer mit dem Luftstrom und der Beladungsanordnung zusammen:
- Teile in der Nähe des Lufteinlasses erhalten mehr direkte Hitze und können überhitzen.
- Teile in schattigen Bereichen oder tief im Inneren von Stapeln erhalten weniger Luftstrom und bleiben kühler.
- Tablettposition, Regalabstand und Sensorplatzierung wirken sich alle auf die wahrgenommene und tatsächliche Gleichmäßigkeit aus.
- Teile in schattigen Bereichen oder tief im Inneren von Stapeln erhalten weniger Luftstrom und bleiben kühler.
- Tablettposition, Regalabstand und Sensorplatzierung wirken sich alle auf die wahrgenommene und tatsächliche Gleichmäßigkeit aus.
Die Lösung ist selten eine höhere eingestellte Temperatur. Passen Sie stattdessen die Regale an, vergrößern Sie die Tablettabstände, richten Sie Teile neu aus oder stimmen Sie die Luftströmungsmuster ab, um die Wärmeverteilung zu verbessern.
4.4 Eine Erhöhung der Temperatur löst das Problem nicht
Es ist verlockend, die Hitze zu erhöhen, um einen langsamen Prozess zu beschleunigen, aber dadurch entstehen oft neue Probleme, ohne dass die Grundursache behoben wird.
Zu hohe Temperaturen können Folgendes verursachen:
- Verfärbung, Oxidation oder Ablagerungen auf Metalloberflächen
- Verformung, Schmelzen oder Dimensionsänderung bei Kunststoffen und Verbundwerkstoffen
- Blasenbildung, Rissbildung oder Vergilbung von Beschichtungen und Tinten
- Vorzeitiger Ausfall elektronischer Komponenten und Isoliermaterialien
- Verformung, Schmelzen oder Dimensionsänderung bei Kunststoffen und Verbundwerkstoffen
- Blasenbildung, Rissbildung oder Vergilbung von Beschichtungen und Tinten
- Vorzeitiger Ausfall elektronischer Komponenten und Isoliermaterialien
In vielen Fällen ist ein schlechter Luftstrom oder eine Überlastung der eigentliche Engpass. Eine Erhöhung der Temperatur beschädigt nur Teile, während die kalten Stellen genauso lange brauchen, um die Zieltemperatur zu erreichen.
5. So berechnen Sie die Gesamtzykluszeit des Heißluftofens
5.1 Gesamtzykluszeit vs. Haltezeit
Viele Menschen verwechseln „Haltezeit“ mit „Gesamtzykluszeit“, aber sie sind nicht dasselbe. Für die Planung der Produktionskapazität benötigen Sie den vollständigen End-to-End-Zyklus.
Die Grundformel für die gesamte Chargenzykluszeit lautet:
Gesamtzykluszeit = Aufheizzeit + Haltezeit + Abkühlzeit
- Aufheizzeit: vom Beladen und Schließen der Tür bis die volle Ladung die eingestellte Temperatur erreicht
- Haltezeit: validierte Verweildauer bei Prozesstemperatur
- Abkühlzeit: vom Ende des Laderaums bis die Teile kühl genug sind, um sicher entladen zu werden
- Haltezeit: validierte Verweildauer bei Prozesstemperatur
- Abkühlzeit: vom Ende des Laderaums bis die Teile kühl genug sind, um sicher entladen zu werden
Ein Trocknungsprozess für Metallbeschläge könnte beispielsweise Folgendes umfassen:
- Aufheizzeit: 30 Minuten
- Halten: 60 Minuten bei 140°C
- Abkühlung: 20 Minuten (bis zu einer sicheren Handhabungstemperatur von 50 °C)
- Gesamtzykluszeit: 110 Minuten pro Charge
- Halten: 60 Minuten bei 140°C
- Abkühlung: 20 Minuten (bis zu einer sicheren Handhabungstemperatur von 50 °C)
- Gesamtzykluszeit: 110 Minuten pro Charge
Nur die Haltedauer von 60 Minuten ist der Wert „Temperatur und Zeit“, auf den sich Menschen normalerweise beziehen. Die anderen 50 Minuten sind für die Planung wichtig, werden aber oft übersehen.
5.2 Warum der gleiche Ofen unterschiedliche Zykluszeiten haben kann
Zwei Chargen, die im selben Ofen bei derselben eingestellten Temperatur laufen, können sehr unterschiedliche Gesamtzykluszeiten haben. Zu den Variablen, die die Zykluslänge ändern, gehören:
- Masse und Gewicht der Ladung: Bei schwereren Ladungen dauert das Aufheizen und Abkühlen länger
- Teilegröße und -dicke: Dickere Teile haben längere Aufheiz- und Feuchtigkeitsmigrationszeiten
- Beladungsmuster: Dichte, verschachtelte Beladungen verlängern die Aufheizzeit erheblich
- Temperatur der eingehenden Teile: Kalte Teile aus einem unbeheizten Lager brauchen länger zum Aufwärmen
- Prozessanforderungen: engere Temperaturtoleranzen oder niedrigere Feuchtigkeitsziele verlängern die Haltezeit
Gehen Sie niemals davon aus, dass ein für ein Produkt validiertes Rezept mit der gleichen Gesamtzykluszeit für ein anderes Teil funktioniert.
5.3 Wie sich die Zykluszeit auf die Chargenkapazität auswirkt
Die Gesamtzykluszeit bestimmt direkt, wie viele Chargen Sie pro Schicht, pro Tag und pro Woche ausführen können. Dies ist ein wichtiger Input für die Produktionsplanung und Ofendimensionierung.
Beispielsweise bei einem 110-minütigen Gesamtzyklus und einer 8-Stunden-Schicht:
- Verfügbare Betriebszeit: 480 Minuten
- Chargen pro Schicht: ca. 4 volle Chargen (440 Minuten) mit dazwischen liegender Umrüstzeit
- Chargen pro Schicht: ca. 4 volle Chargen (440 Minuten) mit dazwischen liegender Umrüstzeit
Wenn Sie die Gesamtzykluszeit durch bessere Luftzirkulation und Beladungsoptimierung auf 90 Minuten reduzieren, können Sie 5 Chargen pro Schicht unterbringen – eine deutliche Kapazitätssteigerung, ohne einen zweiten Ofen kaufen zu müssen.
Eine genaue Zykluszeitberechnung hilft Ihnen, die Ofenauslastung zu bewerten, Durchlaufzeiten anzugeben und zu entscheiden, wann zusätzliche oder größere Geräte gerechtfertigt sind.
Maßgeschneiderter Industrieofen: 9 wichtige Spezifikationen, die Sie definieren müssen, bevor Sie ein Angebot anfordern
Verwandter Artikel
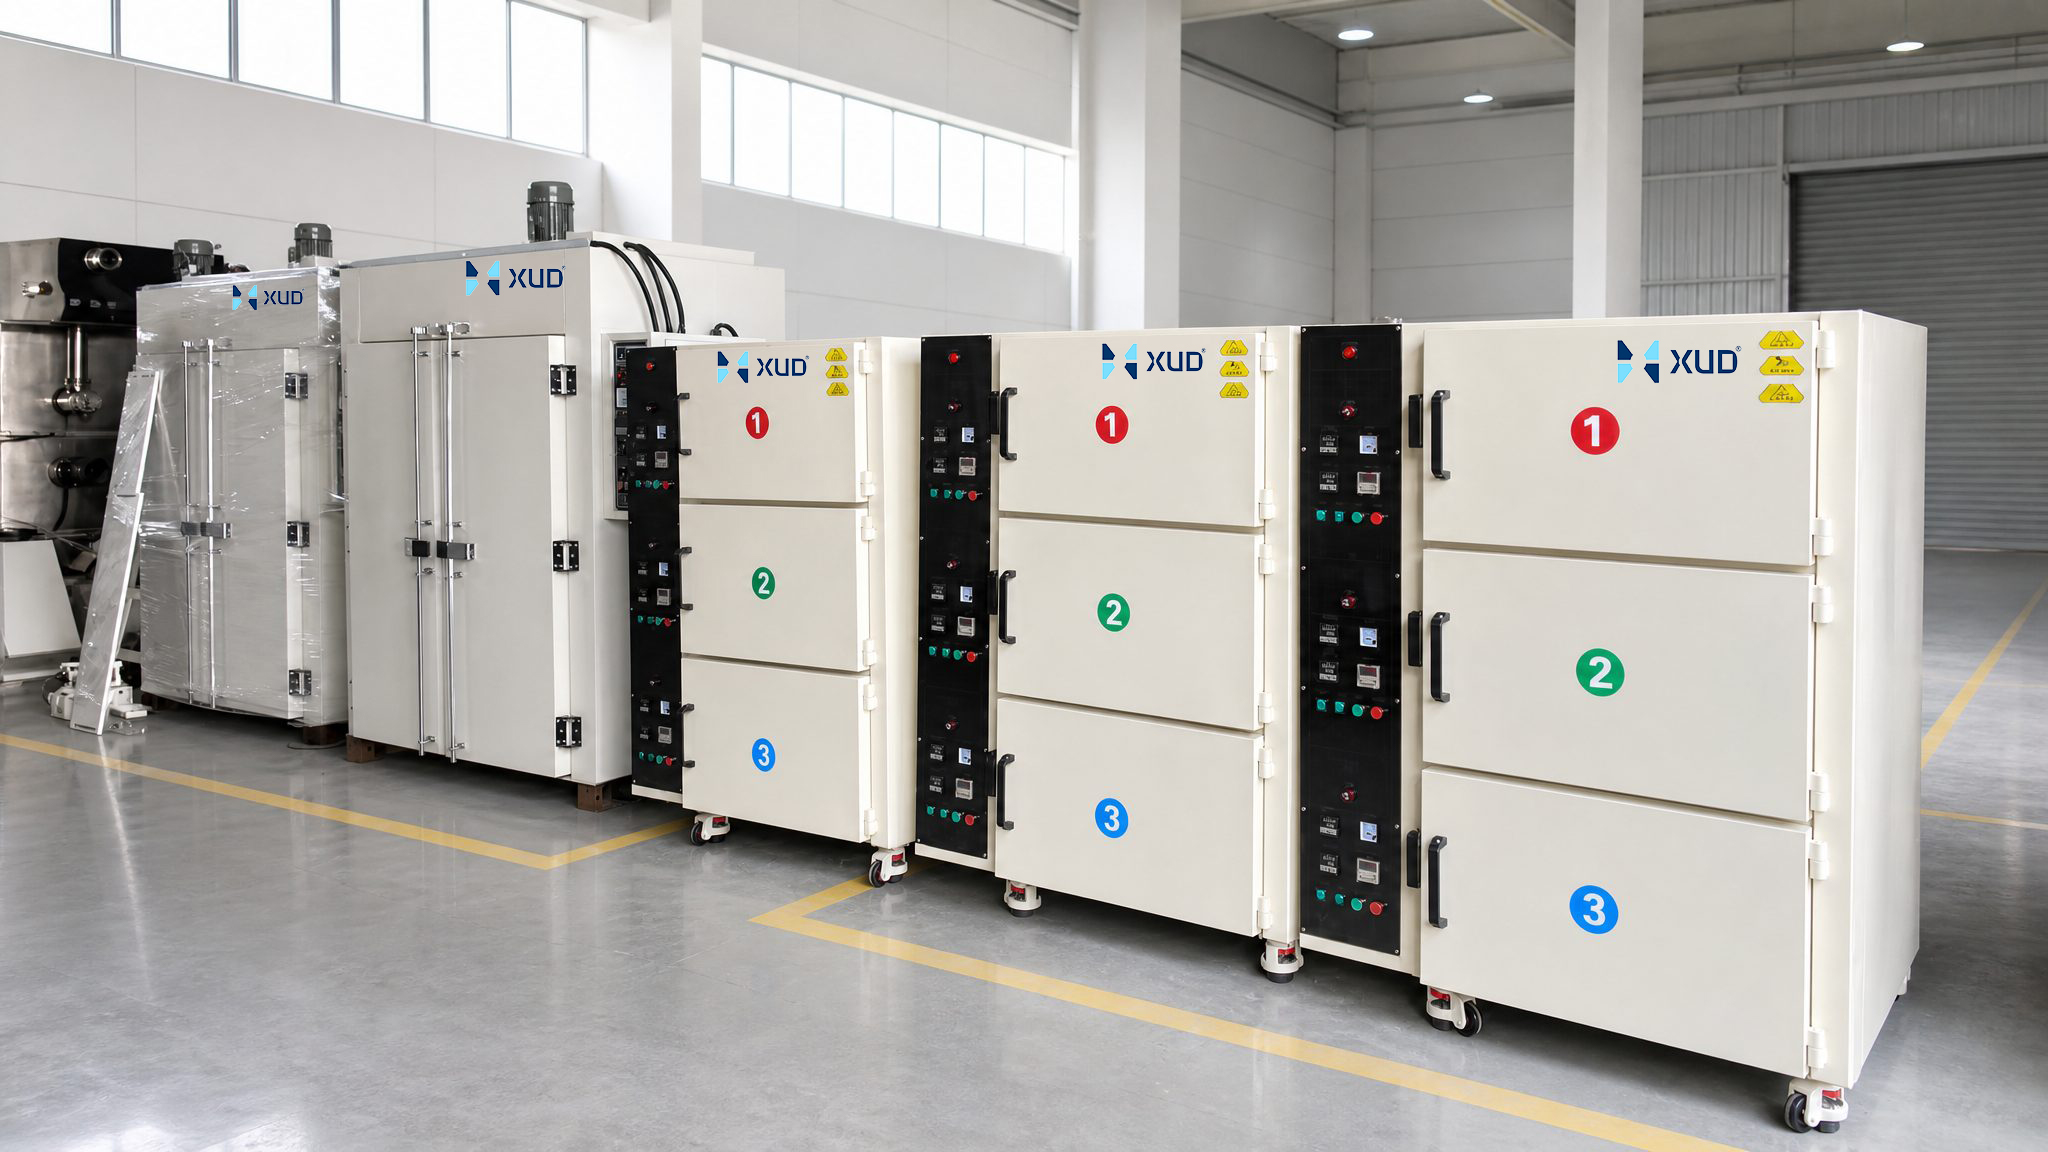
Planen Sie einen maßgeschneiderten Industrieofen? Erfahren Sie, welche Prozess-, Last-, Temperatur-, Luftstrom-, Heizungs-, Steuerungs-, Sicherheits- und Standortspezifikationen Sie vorbereiten müssen, bevor Sie ein Angebot anfordern.
Maßgeschneiderter Industrieofen: 9 wichtige Spezifikationen, die Sie definieren müssen, bevor Sie ein Angebot anfordern
Suchen Sie einen Lieferanten für industrielle Trockenöfen? Erfahren Sie vor dem Kauf, wie Sie Ofentypen, Temperaturgleichmäßigkeit, individuelle Anpassung, Energieeffizienz, Sicherheit und Gesamtkosten vergleichen können.
Wie wählt man einen zuverlässigen Lieferanten für industrielle Trockenöfen aus?