درجة حرارة فرن الهواء الساخن والوقت
مؤلف: Anna
2026-10-26
لا توجد درجة حرارة أو مدة عالمية لاستخدام فرن الهواء الساخن تنطبق على جميع المواد. تعتمد العملية المناسبة على المادة، وسمك قطعة العمل، ومحتوى الرطوبة، وتكوين التحميل، وتدفق الهواء، ومتطلبات المعالجة النهائية. في الإنتاج الصناعي، ينبغي التمييز بين فترة التسخين، ووقت الحفظ الفعال، وفترة التبريد؛ بالنسبة للتعقيم بالحرارة الجافة، يجب اتباع بروتوكولات التعقيم المعمول بها ومتطلبات التحقق المرتبطة بها.
كالشركة المصنعة لأفران الهواء الساخن، يوفر XUD إرشادات مرجعية فيما يتعلق بدرجة الحرارة والوقت؛ نحن نقدم أيضًا التخصيص المصمم خصيصًا لتطبيقك المحدد.
1. درجة حرارة فرن الهواء الساخن والمخطط المرجعي للوقت
1.1 الدورات الزمنية ودرجة الحرارة العامة للتعقيم بالحرارة الجافة
بالنسبة لإعدادات المختبرات والرعاية الصحية، يعتمد التعقيم بالحرارة الجافة على علاقات درجة الحرارة والوقت الموثقة جيدًا لتحقيق قتل موثوق للميكروبات. تحدد المراكز الأمريكية لمكافحة الأمراض والوقاية منها (CDC) الدورات المرجعية القياسية للتعقيم باستخدام أفران الهواء الساخن:
| درجة حرارة | وقت القابضة المشتركة |
|---|---|
| 150 درجة مئوية (302 درجة فهرنهايت) | 150 دقيقة |
| 160 درجة مئوية (320 درجة فهرنهايت) | 120 دقيقة |
| 170 درجة مئوية (338 درجة فهرنهايت) | 60 دقيقة |
ملاحظة مهمة: تنطبق هذه القيم حصريًا على عمليات التعقيم بالحرارة الجافة المعتمدة للمستلزمات الطبية المقاومة للحرارة أو الأواني الزجاجية أو العناصر المعدنية. وهي غير مخصصة لتطبيقات مثل التجفيف الصناعي، أو معالجة الطلاءات، أو تعتيق البوليمر. يرجى اتباع تعليمات الشركة المصنعة للمعدات ومواصفات المواد وبروتوكولات التعقيم المعتمدة من الموقع.
المنتجات ذات الصلة:

1.2 التجفيف الصناعي: لماذا لا يعمل مخطط واحد
بالنسبة لأفران الهواء الساخن المستخدمة في قطاعات التصنيع والصناعة، يحمل كل سيناريو تطبيق قيودًا ومعايير فريدة خاصة به.
| سيناريو التطبيق | العوامل الرئيسية لاختيار درجة الحرارة والوقت |
|---|---|
| تجفيف الأجهزة المعدنية بعد الغسيل | حجم الماء المتبقي، وهندسة الأجزاء، وحجم حمولة الدفعة، ونقطة نهاية الجفاف |
| المكونات الإلكترونية وعلاج طلاء ثنائي الفينيل متعدد الكلور | مقاومة حرارة المكونات، متطلبات ورقة البيانات الفنية للطلاء/الطبقة اللاصقة (TDS). |
| معالجة ورنيش عزل لف المحرك | مواصفات ورنيش العزل وهيكل اللف وسعة العادم والحمل الحراري |
| علاج الطلاء والحبر والطلاء | جدول المعالجة الموصى به من قبل الشركة المصنعة للطلاء ودرجة حرارة سطح الجزء الفعلي |
| المعالجة الحرارية للبلاستيك والمطاط والمركب | درجة حرارة انحراف حرارة المادة، وسمك الجدار، والتغيير المسموح به في الأبعاد |
| تجفيف العينات المخبرية | تكوين العينة ومحتوى الرطوبة المستهدف ومعايير طريقة الاختبار |
2. كيفية تحديد درجة الحرارة والوقت الصحيحين لفرن الهواء الساخن
2.1 التعرف على المادة والحد الحراري لها
الخطوة الأولى في تطوير سير عمل العملية هي فهم حدود درجة الحرارة العليا للمواد المستخدمة. يمكن أن يؤدي ضبط درجة حرارة الفرن بدرجة عالية جدًا - حتى لو أدى ذلك إلى تسريع عملية التجفيف أو المعالجة - إلى تغير اللون أو التواء أو الانصهار أو إطلاق الغازات أو عيوب الطلاء أو حتى فشل دائم في المكونات.
المعادن: يمكن لمعظم المعادن الحديدية وغير الحديدية أن تتحمل درجات الحرارة العالية؛ ومع ذلك، فإن معالجاتها السطحية، وألواحها، وخصائصها المخففة غالبًا ما يكون تحملها لدرجة حرارة أقل بكثير.
الإلكترونيات ولوحات الدوائر المطبوعة (PCBs): تتمتع المكونات مثل المكثفات وأشباه الموصلات والموصلات بدرجات حرارة قصوى صارمة. قد يؤدي تجاوز هذه الحدود إلى الإضرار بالموثوقية على المدى الطويل أو حتى التسبب في فشل كامل.
البلاستيك واللدائن: كل بوليمر له درجة حرارة محددة للتزجج ودرجة حرارة انحراف الحرارة. حتى رحلة قصيرة فوق هذه الحدود يمكن أن تؤدي إلى تشوه الأبعاد أو هشاشة المواد.
الطلاءات والراتنجات والمواد اللاصقة: عادةً ما يكون لهذه المواد نطاق ضيق لدرجة حرارة المعالجة. تؤدي درجات الحرارة المنخفضة جدًا إلى معالجة غير كاملة وضعف الأداء، في حين أن درجات الحرارة المرتفعة جدًا يمكن أن تسبب تقرحات أو اصفرار أو هشاشة.
المواد العازلة: تحدد الفئات الحرارية (مثل الفئة A أو B أو F أو H) الحد الأقصى لدرجات حرارة التشغيل المسموح بها للملفات الحركية ومواد العزل الكهربائي أثناء الخدمة المستمرة.
2.2 ضع في اعتبارك سمك القطعة ووزنها ومحتوى الرطوبة
حتى عند استخدام مواد متطابقة، فإن الاختلافات في الأبعاد أو الكتلة أو البنية الداخلية لقطع العمل يمكن أن تؤدي إلى اختلافات في الوقت اللازم للعزل الحراري (أو الحفاظ على درجة حرارة معينة).
يتم نقل الحرارة من الهواء الموجود داخل الفرن إلى سطح قطعة العمل ومن ثم يتم نقلها إلى الداخل. تصل الصفائح الرقيقة أو المثبتات الصغيرة أو المكونات ذات الكتلة المنخفضة إلى درجات الحرارة المستهدفة بسرعة؛ على العكس من ذلك، تتطلب المسبوكات السميكة أو ملفات الأسلاك أو التجميعات المعقدة أو المواد المسامية مزيدًا من الوقت حتى تسخن بالكامل وتطرد أي رطوبة داخلية.
محتوى الرطوبة الأولي أمر بالغ الأهمية أيضًا. سوف تتطلب قطعة العمل التي تحتوي على كمية كبيرة من ماء الشطف المتبقي على سطحها وقتًا أطول حتى تجف من تلك التي تحتوي على طبقة رقيقة من الماء فقط.
بالنسبة للمواد الاسترطابية، قد تظل الرطوبة موجودة داخليًا حتى عندما يبدو السطح "جافًا". تتطلب قطع العمل هذه فترة بقاء أطول للسماح للرطوبة الداخلية بالانتقال إلى السطح وإزالتها.
بالنسبة للمواد الاسترطابية، قد تظل الرطوبة موجودة داخليًا حتى عندما يبدو السطح "جافًا". تتطلب قطع العمل هذه فترة بقاء أطول للسماح للرطوبة الداخلية بالانتقال إلى السطح وإزالتها.
2.3 فهم دوران الهواء وترتيب التحميل
تعتمد أفران الهواء الساخن على الحمل الحراري القسري لتوزيع الحرارة بالتساوي عبر المواد التي تتم معالجتها. حتى عند ضبط درجة الحرارة والوقت الصحيحين، قد يؤدي ضعف تدفق الهواء إلى نتائج غير متناسقة.
مسار تدفق الهواء: تنتج أنماط تدفق الهواء المختلفة - مثل الأفقي أو الرأسي أو الجانبي - تأثيرات متفاوتة اعتمادًا على شكل قطع العمل وتصميم الرفوف.
تباعد الأدراج وكثافة التحميل: يؤدي اكتظاظ الأرفف إلى تقييد تدفق الهواء، مما يؤدي إلى إنشاء "مناطق الظل" (جيوب الهواء الراكدة) وإطالة دورات المعالجة.
اتجاه قطعة العمل: يمكن أن يؤدي تكديس العناصر بشكل مسطح أو تداخلها معًا إلى احتجاز الرطوبة ومنع الهواء من الوصول إلى جميع أسطح قطع العمل.
عاكسات الهواء وضبط التدفق: ضبط اتجاه تدفق الهواء يسمح بتوجيه الحرارة إلى المناطق التي يصعب الوصول إليها.
لتحقيق تسخين صناعي موحد، قم باختيار فرن تدوير الهواء الساخن الذي يدعم تعديل تدفق الهواء، وقم بتكوينه وفقًا للخصائص المحددة لمنتجاتك ومتطلبات التحميل الخاصة بك.
2.4 تحديد نقطة النهاية المطلوبة
التجفيف: يتم تقييمه عن طريق قياس محتوى الرطوبة المتبقية، أو فقدان الوزن، أو نقطة الندى للغازات العادمة.
المعالجة: تم التحقق من ذلك من خلال اختبار الصلابة، أو اختبار الالتصاق المتقاطع، أو اختبار فرك المذيبات، أو التحليل الحراري.
التعقيم: تم تأكيده باستخدام المؤشرات البيولوجية وخرائط توزيع درجات الحرارة في ظل ظروف التحميل الكامل.
التعتيق الحراري: تم التحقق منه عن طريق اختبار الخصائص الميكانيكية بعد التعرض تحت ظروف خاضعة للرقابة.
وهذا ما يفسر سبب فشل مجموعة من معلمات العملية التي تثبت فعاليتها في منشأة واحدة في منشأة أخرى: قد تستخدم كلتا المنشأتين نفس العملية "160 درجة مئوية / 60 دقيقة"، ومع ذلك فقد حددت منشأة واحدة فقط بوضوح المعايير المحددة وتحققت من صحتها لتحديد متى وصلت قطع العمل إلى حالتها النهائية المطلوبة.
3. ضبط درجة الحرارة مقابل درجة حرارة الجزء الفعلية: لماذا يهم الفرق
3.1 شاشة الفرن لا تحكي القصة بأكملها
درجة الحرارة المعروضة على وحدة التحكم في الفرن هي درجة الحرارة في موقع المستشعر - عادة في قناة الهواء الراجع أو بالقرب من جدار الحجرة. وهذا لا يعني تلقائيًا أن كل جزء، وكل جزء داخلي، قد وصل إلى نفس درجة الحرارة.
تؤدي الأحمال الكبيرة والأجزاء السميكة وتدفق الهواء الضعيف إلى حدوث فارق في درجة الحرارة بين هواء الغرفة وقطعة العمل الفعلية. في بعض الحالات، تقرأ وحدة التحكم 170 درجة مئوية بينما تظل الأجزاء الموجودة في وسط الدفعة عند 130 درجة مئوية. يمكن أن يؤدي الاعتماد على الشاشة فقط إلى أجزاء غير معالجة وفشل مخفي في الجودة.
3.2 متى يجب أن يبدأ وقت الإمساك؟
لتجنب أخطاء التوقيت، يجب عليك تحديد ثلاث مراحل منفصلة للدورة الحرارية بوضوح:
وقت التسخين: الفترة من بداية الدورة حتى يصل الحمل بأكمله (وليس الهواء فقط) إلى درجة حرارة العملية المستهدفة.
وقت التثبيت / وقت المكوث: الفترة التي تظل خلالها جميع الأجزاء ضمن درجة الحرارة المسموح بها المحددة لإكمال التجفيف أو المعالجة أو التعقيم.
وقت التبريد: الفترة اللازمة لتبريد الأجزاء إلى درجة حرارة التعامل أو التفريغ الآمنة.
وقت التثبيت / وقت المكوث: الفترة التي تظل خلالها جميع الأجزاء ضمن درجة الحرارة المسموح بها المحددة لإكمال التجفيف أو المعالجة أو التعقيم.
وقت التبريد: الفترة اللازمة لتبريد الأجزاء إلى درجة حرارة التعامل أو التفريغ الآمنة.
بالنسبة للعمليات الحرجة، يجب أن يبدأ مؤقت الانتظار فقط بعد أن يصل الحمل إلى درجة الحرارة المطلوبة - وليس عند تشغيل الفرن. بالنسبة للتعقيم بالحرارة الجافة على وجه الخصوص، تعتمد صلاحية الدورة على درجة حرارة الحمل، وليس فقط نقطة ضبط الغرفة. اتبع دائمًا مواصفات العملية الخاصة بك لمعرفة نقطة بدء التوقيت الدقيقة.
3.3 كيف يساعد رسم خرائط درجات الحرارة في تحديد النقاط الباردة والساخنة
يستخدم رسم خرائط درجة الحرارة (رسم الخرائط الحرارية) أجهزة استشعار متعددة لدرجة الحرارة موضوعة في جميع أنحاء الغرفة الفارغة ثم عبر مجموعة محملة بالكامل لرسم خريطة للمناطق الساخنة والباردة.
- يُظهر تخطيط الحجرة الفارغة تجانس الفرن الأساسي في ظل الظروف المثالية.
- تكشف الخرائط المحملة بأجزاء فعلية أو منتج مقلد عن بقع باردة في العالم الحقيقي ناجمة عن هندسة الأجزاء والأرفف وانسداد تدفق الهواء.
- تكشف الخرائط المحملة بأجزاء فعلية أو منتج مقلد عن بقع باردة في العالم الحقيقي ناجمة عن هندسة الأجزاء والأرفف وانسداد تدفق الهواء.
تخبرك بيانات الخرائط بمكان أبطأ موقع تسخين، حتى تتمكن من ضبط وقت الانتظار بناءً على أبرد نقطة في الحمل. هذه هي الطريقة الوحيدة الموثوقة للتأكد من أن كل جزء في الدفعة يتلقى التعرض الحراري الكامل المطلوب.
4. لماذافرن صناعي بدرجة حرارة عاليةهل تستغرق وقتًا طويلاً لتجفيف الأجزاء؟
4.1 الأجزاء لا تزال مبللة بعد الدورة الكاملة
إذا خرجت الأجزاء رطبة بعد دورة كاملة، فتحقق من الأسباب الجذرية الشائعة التالية:
- حمل الرطوبة الأولي أعلى مما صممت الوصفة الأصلية من أجله.
- الأجزاء مكدسة أو متداخلة، مما يؤدي إلى حبس الماء في الشقوق والثقوب العمياء.
- إزالة العادم/الرطوبة غير كافية، لذلك يتم إعادة تدوير الهواء الرطب داخل الحجرة.
- نقطة النهاية المحددة غير واقعية بالنسبة لهندسة الجزء وتكوين التحميل.
- الأجزاء مكدسة أو متداخلة، مما يؤدي إلى حبس الماء في الشقوق والثقوب العمياء.
- إزالة العادم/الرطوبة غير كافية، لذلك يتم إعادة تدوير الهواء الرطب داخل الحجرة.
- نقطة النهاية المحددة غير واقعية بالنسبة لهندسة الجزء وتكوين التحميل.
ابدأ بالتحقق من إعدادات العادم، وتقليل الحمل الدفعي، وتحسين اتجاه الجزء قبل رفع درجة الحرارة المحددة.

4.2 السطح جاف ولكن الجزء الداخلي ليس كذلك
جفاف السطح لا يساوي جفاف القلب. يعد هذا أمرًا شائعًا بشكل خاص مع المسبوكات السميكة والمواد المسامية وملفات الجرح والأجزاء المجمعة ذات التجاويف الداخلية.
يجب أن تتجه الحرارة إلى الداخل لدفع الرطوبة الداخلية إلى السطح، حيث يمكن لتدفق الهواء أن يحملها بعيدًا. إذا كان وقت الانتظار يعتمد فقط على مظهر السطح، فستبقى الرطوبة الداخلية وتسبب مشاكل لاحقًا - مثل التآكل، أو فشل التصاق الطلاء، أو انهيار العزل الكهربائي. استخدم اختبار فقدان الوزن أو قياس درجة الحرارة الأساسية للتأكد من الجفاف الكامل.
4.3 ارتفاع درجة حرارة بعض الأجزاء بينما تتم معالجة أجزاء أخرى بشكل ناقص
ترتبط النتائج غير المتساوية عبر نفس الدفعة دائمًا بتدفق الهواء وتخطيط الحمل:
- الأجزاء القريبة من مدخل الهواء تتلقى المزيد من الحرارة المباشرة وقد ترتفع درجة حرارتها.
- الأجزاء الموجودة في المناطق المظللة أو في الأكوام العميقة تتلقى تدفقًا أقل للهواء وتبقى أكثر برودة.
- يؤثر موضع الدرج، وتباعد الرفوف، ووضع المستشعر، على التماثل المدرك والفعلي.
- الأجزاء الموجودة في المناطق المظللة أو في الأكوام العميقة تتلقى تدفقًا أقل للهواء وتبقى أكثر برودة.
- يؤثر موضع الدرج، وتباعد الرفوف، ووضع المستشعر، على التماثل المدرك والفعلي.
نادرًا ما يكون الإصلاح هو درجة حرارة أعلى. بدلاً من ذلك، قم بضبط الأرفف، أو زيادة تباعد الدرج، أو إعادة توجيه الأجزاء، أو ضبط أنماط تدفق الهواء لتحسين توزيع الحرارة.
4.4 زيادة درجة الحرارة لا تحل المشكلة
من المغري رفع درجة الحرارة لتسريع العملية البطيئة، لكن هذا غالبًا ما يخلق مشكلات جديدة دون إصلاح السبب الجذري.
الحرارة الزائدة يمكن أن تسبب:
- تغير اللون أو الأكسدة أو التقشر على الأسطح المعدنية
- تشوه أو ذوبان أو تغير أبعاد المواد البلاستيكية والمواد المركبة
- تقرحات أو تشقق أو اصفرار الطلاءات والأحبار
- الفشل المبكر للمكونات الإلكترونية والمواد العازلة
- تشوه أو ذوبان أو تغير أبعاد المواد البلاستيكية والمواد المركبة
- تقرحات أو تشقق أو اصفرار الطلاءات والأحبار
- الفشل المبكر للمكونات الإلكترونية والمواد العازلة
في كثير من الحالات، يكون ضعف تدفق الهواء أو التحميل الزائد هو عنق الزجاجة الحقيقي. يؤدي ارتفاع درجة الحرارة إلى إتلاف الأجزاء فقط بينما تستغرق البقع الباردة وقتًا طويلاً للوصول إلى درجة الحرارة المستهدفة.
5. كيفية حساب إجمالي وقت دورة فرن الهواء الساخن
5.1 إجمالي وقت الدورة مقابل وقت الانتظار
كثير من الناس يخلطون بين "وقت الانتظار" و"إجمالي وقت الدورة"، لكنهما ليسا نفس الشيء. لتخطيط القدرة الإنتاجية، أنت بحاجة إلى الدورة الكاملة من البداية إلى النهاية.
الصيغة الأساسية لإجمالي وقت دورة الدفعة هي:
إجمالي وقت الدورة = وقت التسخين + وقت التثبيت + وقت التبريد
- وقت التسخين: من التحميل وإغلاق الباب حتى تصل الحمولة الكاملة إلى درجة الحرارة المحددة
- مدة الاحتفاظ: فترة بقاء معتمدة عند درجة حرارة العملية
- وقت التبريد: من نهاية فترة الانتظار حتى تبرد الأجزاء بدرجة كافية لتفريغها بأمان
- مدة الاحتفاظ: فترة بقاء معتمدة عند درجة حرارة العملية
- وقت التبريد: من نهاية فترة الانتظار حتى تبرد الأجزاء بدرجة كافية لتفريغها بأمان
على سبيل المثال، قد تشتمل عملية تجفيف الأجهزة المعدنية على ما يلي:
- التسخين: 30 دقيقة
-الإمساك: 60 دقيقة عند 140 درجة مئوية
- التبريد: 20 دقيقة (تصل إلى درجة حرارة معالجة آمنة تصل إلى 50 درجة مئوية)
- إجمالي زمن الدورة: 110 دقيقة لكل دفعة
-الإمساك: 60 دقيقة عند 140 درجة مئوية
- التبريد: 20 دقيقة (تصل إلى درجة حرارة معالجة آمنة تصل إلى 50 درجة مئوية)
- إجمالي زمن الدورة: 110 دقيقة لكل دفعة
فترة الاحتفاظ البالغة 60 دقيقة فقط هي قيمة "درجة الحرارة والوقت" التي يشير إليها الأشخاص عادةً. تعتبر الـ 50 دقيقة الأخرى ضرورية للجدولة ولكن غالبًا ما يتم تجاهلها.
5.2 لماذا يمكن أن يكون للفرن نفسه أوقات دورات مختلفة؟
تشغيل دفعتين في نفس الفرن وفي نفس درجة الحرارة المحددة يمكن أن يكون له أوقات دورة إجمالية مختلفة جدًا. تشمل المتغيرات التي تغير طول الدورة ما يلي:
- كتلة الحمولة ووزنها: الأحمال الثقيلة تستغرق وقتًا أطول في التسخين والتبريد
- حجم القطعة وسمكها: تتميز الأجزاء السميكة بأوقات أطول للتسخين والرطوبة
- نمط التحميل: الأحمال الكثيفة والمتداخلة تزيد من وقت التسخين بشكل كبير
- درجة حرارة الجزء الوارد: الأجزاء الباردة من مستودع غير مدفأ تستغرق وقتًا أطول لتدفئتها
- متطلبات العملية: التفاوتات الأكثر صرامة في درجات الحرارة أو أهداف الرطوبة المنخفضة تزيد من وقت الانتظار
لا تفترض أبدًا أن الوصفة التي تم التحقق من صحتها لمنتج واحد ستعمل في نفس إجمالي وقت الدورة لجزء مختلف.
5.3 كيف يؤثر وقت الدورة على سعة الدفعة
يحدد إجمالي وقت الدورة بشكل مباشر عدد الدُفعات التي يمكنك تشغيلها في كل نوبة عمل وفي اليوم وفي الأسبوع. يعد هذا أحد المدخلات الرئيسية لتخطيط الإنتاج وحجم الفرن.
على سبيل المثال، مع دورة إجمالية مدتها 110 دقائق وردية عمل مدتها 8 ساعات:
- زمن التشغيل المتاح: 480 دقيقة
- دفعات لكل وردية: حوالي 4 دفعات كاملة (440 دقيقة) مع وقت التغيير بينهما
- دفعات لكل وردية: حوالي 4 دفعات كاملة (440 دقيقة) مع وقت التغيير بينهما
إذا قمت بتقليل إجمالي وقت الدورة إلى 90 دقيقة من خلال تحسين تدفق الهواء وتحسين التحميل، فيمكنك تركيب 5 دفعات في كل نوبة - وهي زيادة كبيرة في السعة دون شراء فرن ثانٍ.
يساعدك الحساب الدقيق لوقت الدورة على تقييم استخدام الفرن، وتسعير المهل الزمنية، وتحديد متى يكون من المناسب تبرير معدات إضافية أو أكبر.
الفرن الصناعي المخصص: 9 مواصفات أساسية يجب تحديدها قبل طلب عرض الأسعار
مقالات لها صلة
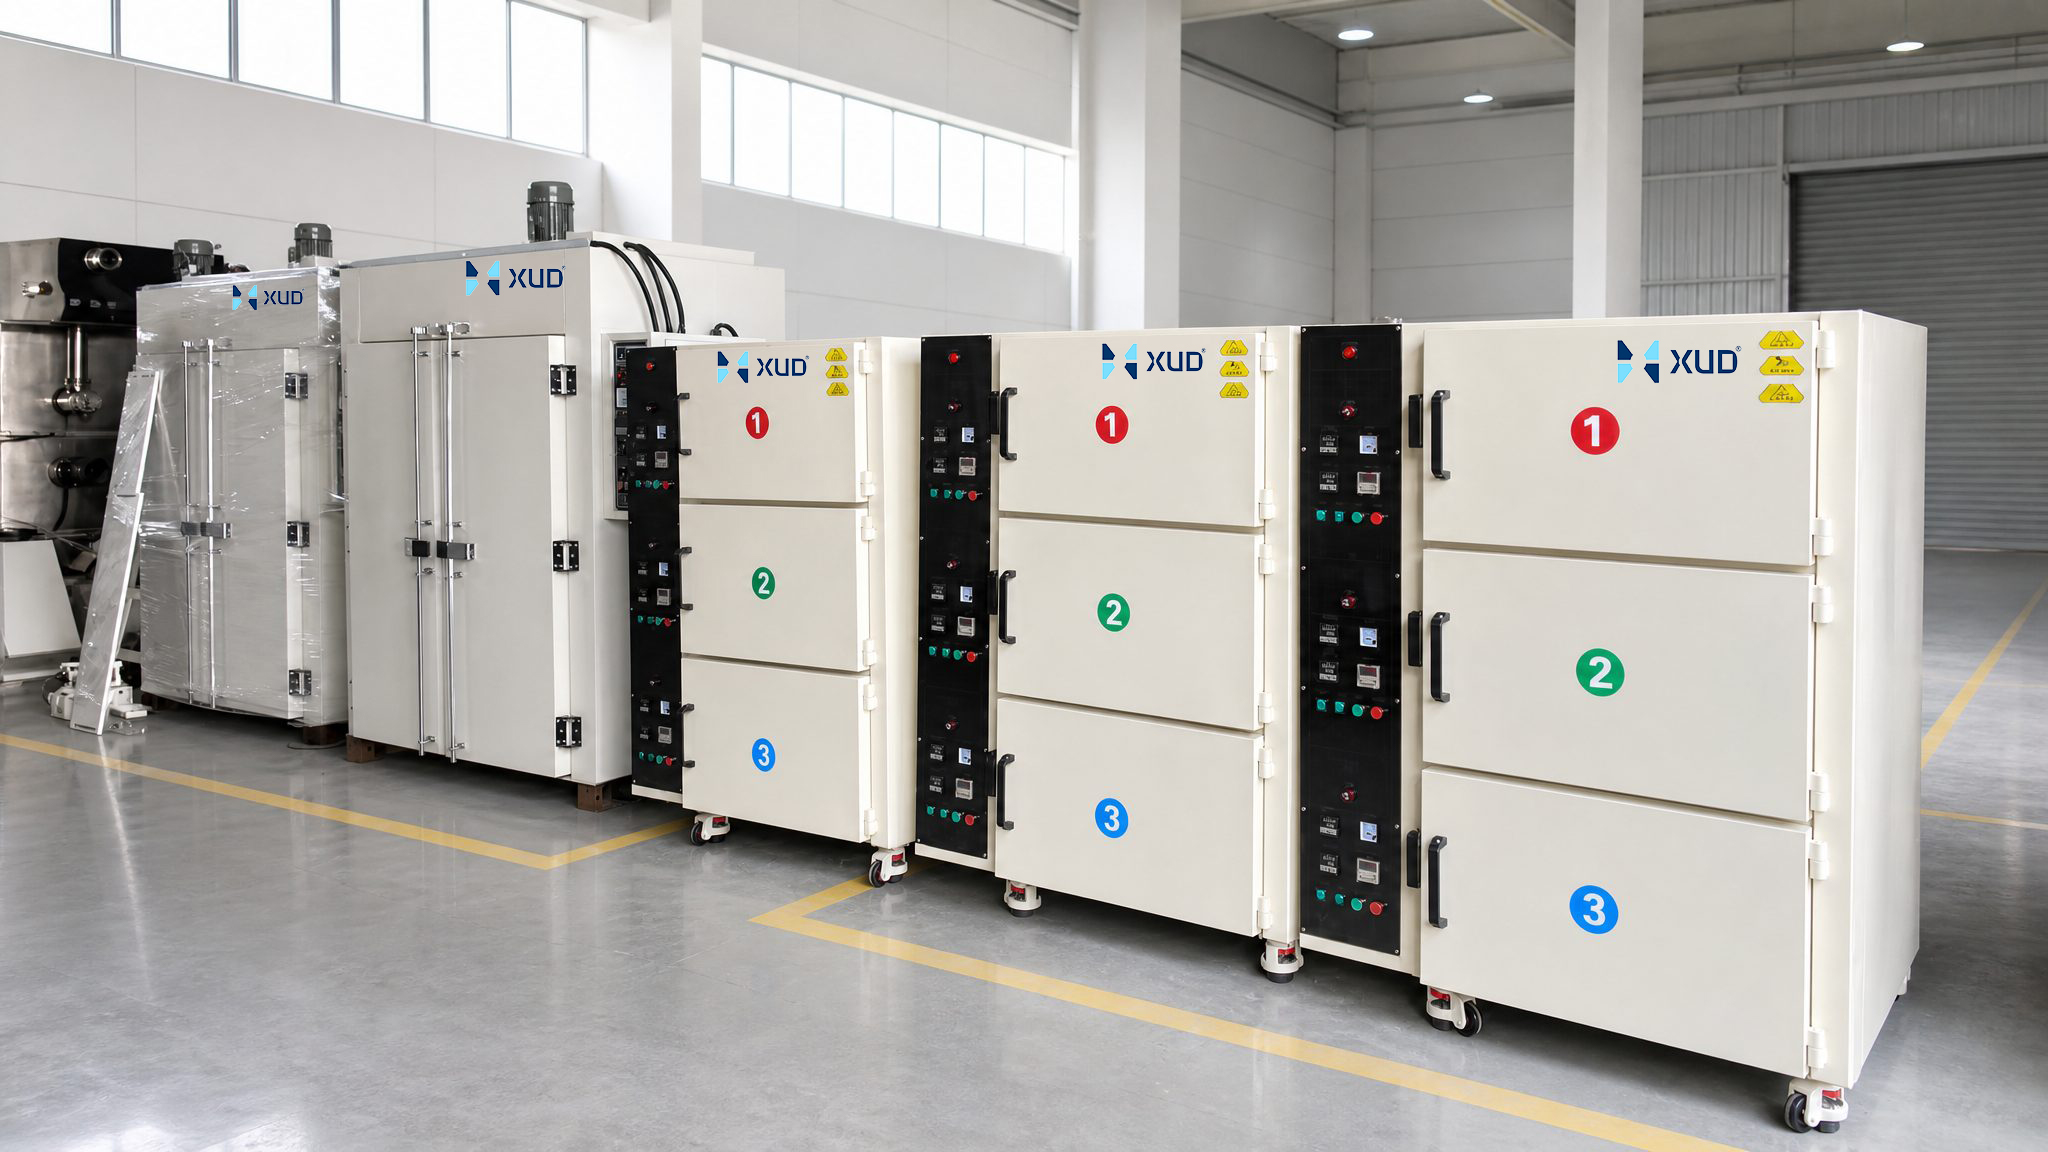
هل تخطط لفرن صناعي مخصص؟ تعرف على العملية والحمل ودرجة الحرارة وتدفق الهواء والتدفئة والتحكم والسلامة ومواصفات الموقع التي يجب إعدادها قبل طلب عرض الأسعار.
الفرن الصناعي المخصص: 9 مواصفات أساسية يجب تحديدها قبل طلب عرض الأسعار
هل تبحث عن مورد لفرن التجفيف الصناعي؟ تعرف على كيفية مقارنة أنواع الأفران وتوحيد درجة الحرارة والتخصيص وكفاءة الطاقة والسلامة والتكلفة الإجمالية قبل الشراء.
كيفية اختيار مورد موثوق لفرن التجفيف الصناعي؟