Промышленная печь на заказ: 9 ключевых характеристик, которые необходимо определить, прежде чем запрашивать ценовое предложение
При запросе цен многие покупатели указывают только «целевую температуру» и «приблизительные внутренние размеры». Это лишает производителей возможности точно рассчитать затраты, что часто приводит к значительным расхождениям в ценовых предложениях, неоднократным изменениям предлагаемого решения или – в худшем случае – к оборудованию, которое по прибытии не соответствует фактическим технологическим требованиям. Пригодностьизготовленная на заказ промышленная печьполностью зависит от четких технических характеристик; Чем точнее требования, тем лучше окончательное решение будет соответствовать вашим потребностям, предлагая лучшее соотношение цены и качества.
Оглавление
- Определение характеристик заготовки и целей процесса термообработки
- Расчет размеров камеры и фактической грузоподъемности
- Определение температурных диапазонов и полных профилей нагрева
- Выбор способа нагрева и структуры циркуляции воздушного потока
- Определение способов погрузки и расположения оборудования
- Определение системы управления и уровней автоматизации
- Требования безопасности, вентиляции и соответствия/сертификации
- Подтверждение площади объекта, инженерных коммуникаций и ограничений при установке
- Составление комплексного пакета запросов
- Часто задаваемые вопросы
1. Определите характеристики заготовки и цели процесса термообработки.
1.1 Какие материалы или компоненты подлежат обработке?
Необходимо указать материал заготовок, их индивидуальные размеры и вес, а также исходное состояние, например, содержат ли они влагу, имеют ли покрытия на основе растворителей, содержат ли коррозионные или горючие летучие компоненты.
1.2 Цели процесса и требуемые результаты лечения
Различные задачи процесса, такие как сушка, отверждение, предварительный нагрев, старение или термообработка, требуют совершенно разных подходов к проектированию оборудования. Даже если заданная температура одинакова (например, 200°C), требования могут сильно различаться: отверждение эпоксидной смолы требует чрезвычайно высокой однородности температуры, тогда как при предварительном нагреве металла больше внимания уделяется эффективности нагрева.

2. Расчет размеров камеры и фактической грузоподъемности.
2.1 Размеры отдельных заготовок в сравнении с размерами общей загрузки партии
При определении возможности размещения заготовки в камере необходимо учитывать пространство, занимаемое лотками, приспособлениями, стеллажами или тележками, а также необходимые вентиляционные зазоры между заготовками, а также между заготовками и стенками камеры, — все это занимает внутренний объем камеры.
2.2 Вес партии, расстояние между полками и запас мощности
Общий вес партии должен быть определен для проверки несущей способности полок и опорной плиты. Кроме того, важно предусмотреть регулируемое расстояние между полками и избыточные производственные мощности для удовлетворения будущих итераций продукта или увеличения требований к пропускной способности.
3. Определение температурных диапазонов и полных профилей нагрева.
3.1 Максимальная расчетная температура в сравнении со стандартной рабочей температурой
Стандартная рабочая температура относится к температуре, используемой во время обычного производства, тогда как максимальная расчетная температура представляет собой безопасный верхний предел оборудования; эти два понятия не следует смешивать. Постоянная эксплуатация оборудования вблизи проектного предела значительно сократит срок службы нагревательных элементов и изоляции; поэтому при выборе оборудования следует учитывать разумный температурный запас.
3.2 Однородность температуры и требования к нагреву, охлаждению и времени выдержки
Особые требования должны быть установлены в отношении скорости нагрева, времени выдержки, потенциальной необходимости принудительного охлаждения и однородности температуры. Также необходимо уточнить, применимы ли спецификации однородности к пустой или загруженной камере, а также конкретные стандарты испытаний, которые будут использоваться.
4. Выбор способа нагрева и структуры циркуляции воздушного потока.
4.1 Электрическое отопление в сравнении с газовым отоплением
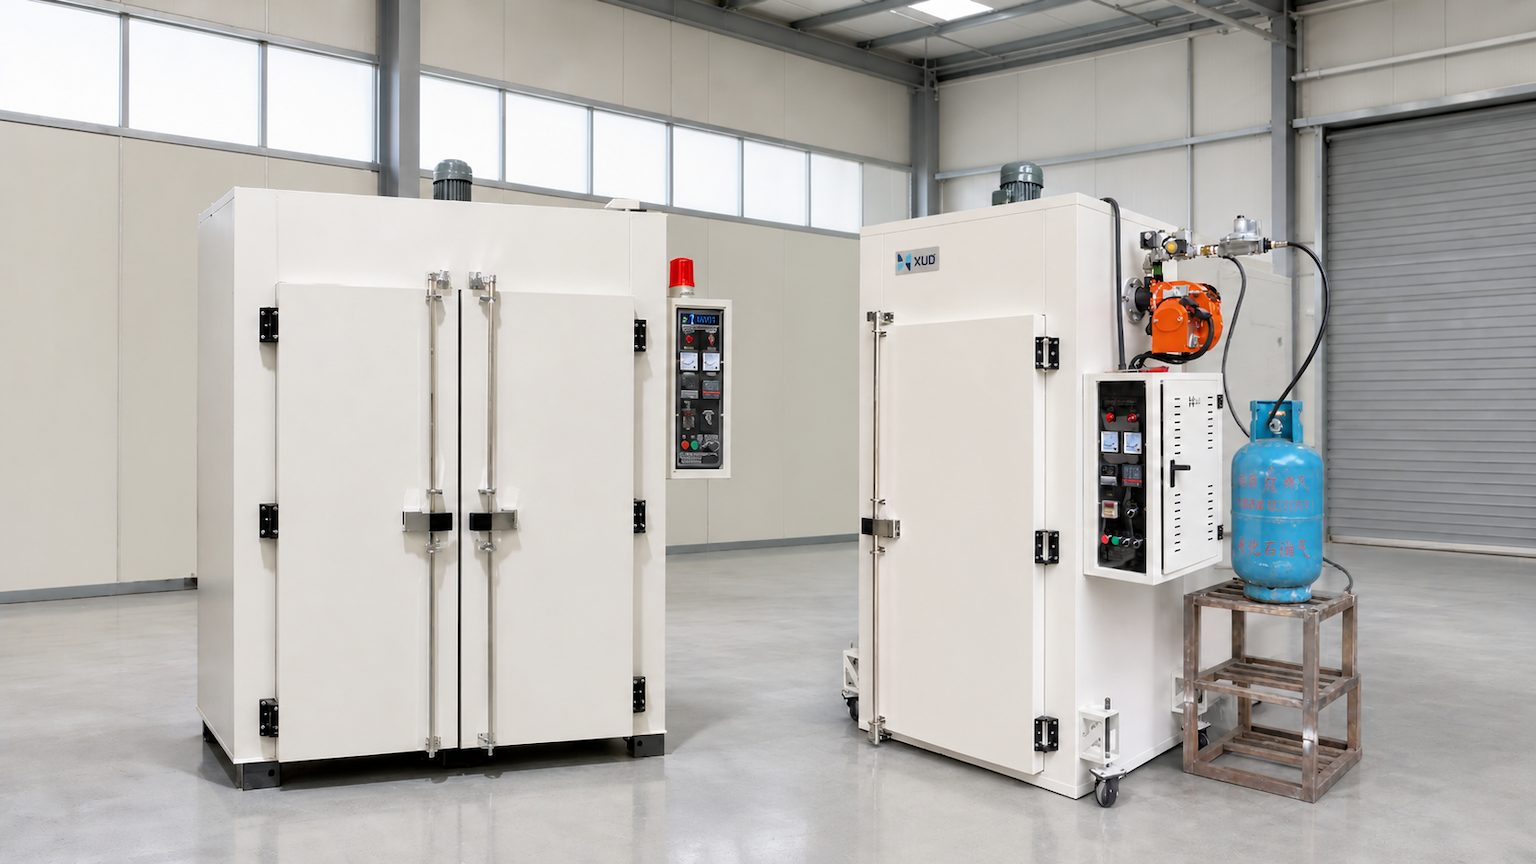
Электрический нагрев обеспечивает высокую точность контроля температуры, прост в установке и обслуживании, что делает его пригодным для процессов, требующих высокой термической стабильности, таких как прецизионное отверждение или старение. Газовое отопление, напротив, влечет за собой более низкие эксплуатационные расходы и лучше подходит для крупнокамерных, высокопроизводительных и высокотемпературных применений. Выбор должен основываться на комплексной оценке местных цен на энергоносители, необходимых тарифов на отопление и коммунальной инфраструктуры на объекте.
4.2 Проектирование систем циркуляции воздуха, выхлопных газов и распределения тепла
Различные конфигурации воздушного потока, такие как горизонтальная или вертикальная подача воздуха, адаптированы к конкретным методам загрузки заготовок и требованиям к нагреву. Производительность вытяжки должна соответствовать объему влаги или растворителей, выделяющихся в процессе.
5. Определение способов погрузки и расположения оборудования.
5.1 Загрузка на полках и на тележках
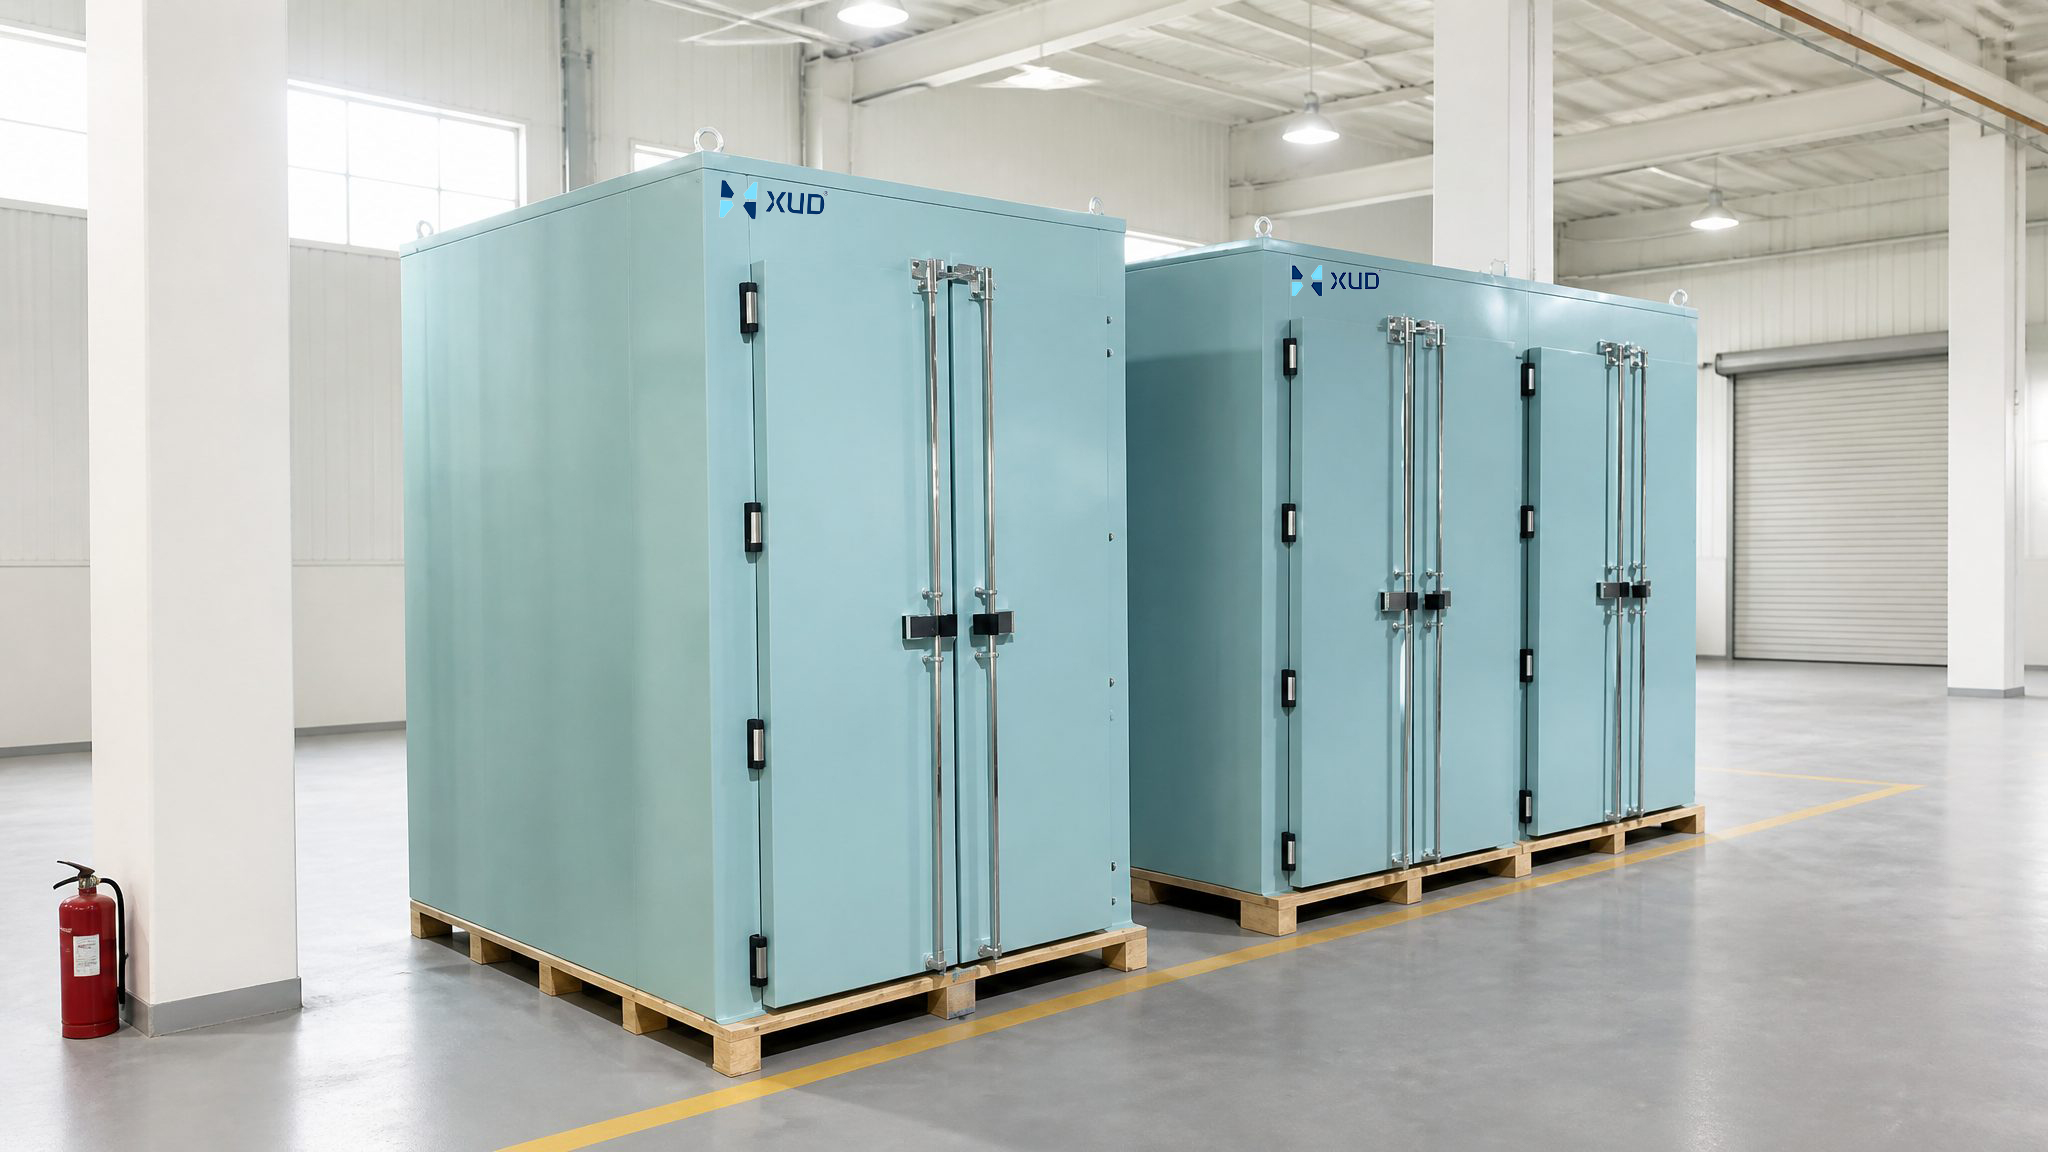
Ручная загрузка полок идеально подходит для мелкосерийного и разнообразного производства, обеспечивая компактность и низкие затраты. Загрузка на тележке, при которой целые партии перемещаются внутрь и наружу, обеспечивает высокую эффективность и стабильное качество партий; однако для этого требуются большие размеры двери и больше рабочего пространства, а наличие тележки необходимо учитывать с точки зрения ее влияния на распределение воздушного потока.
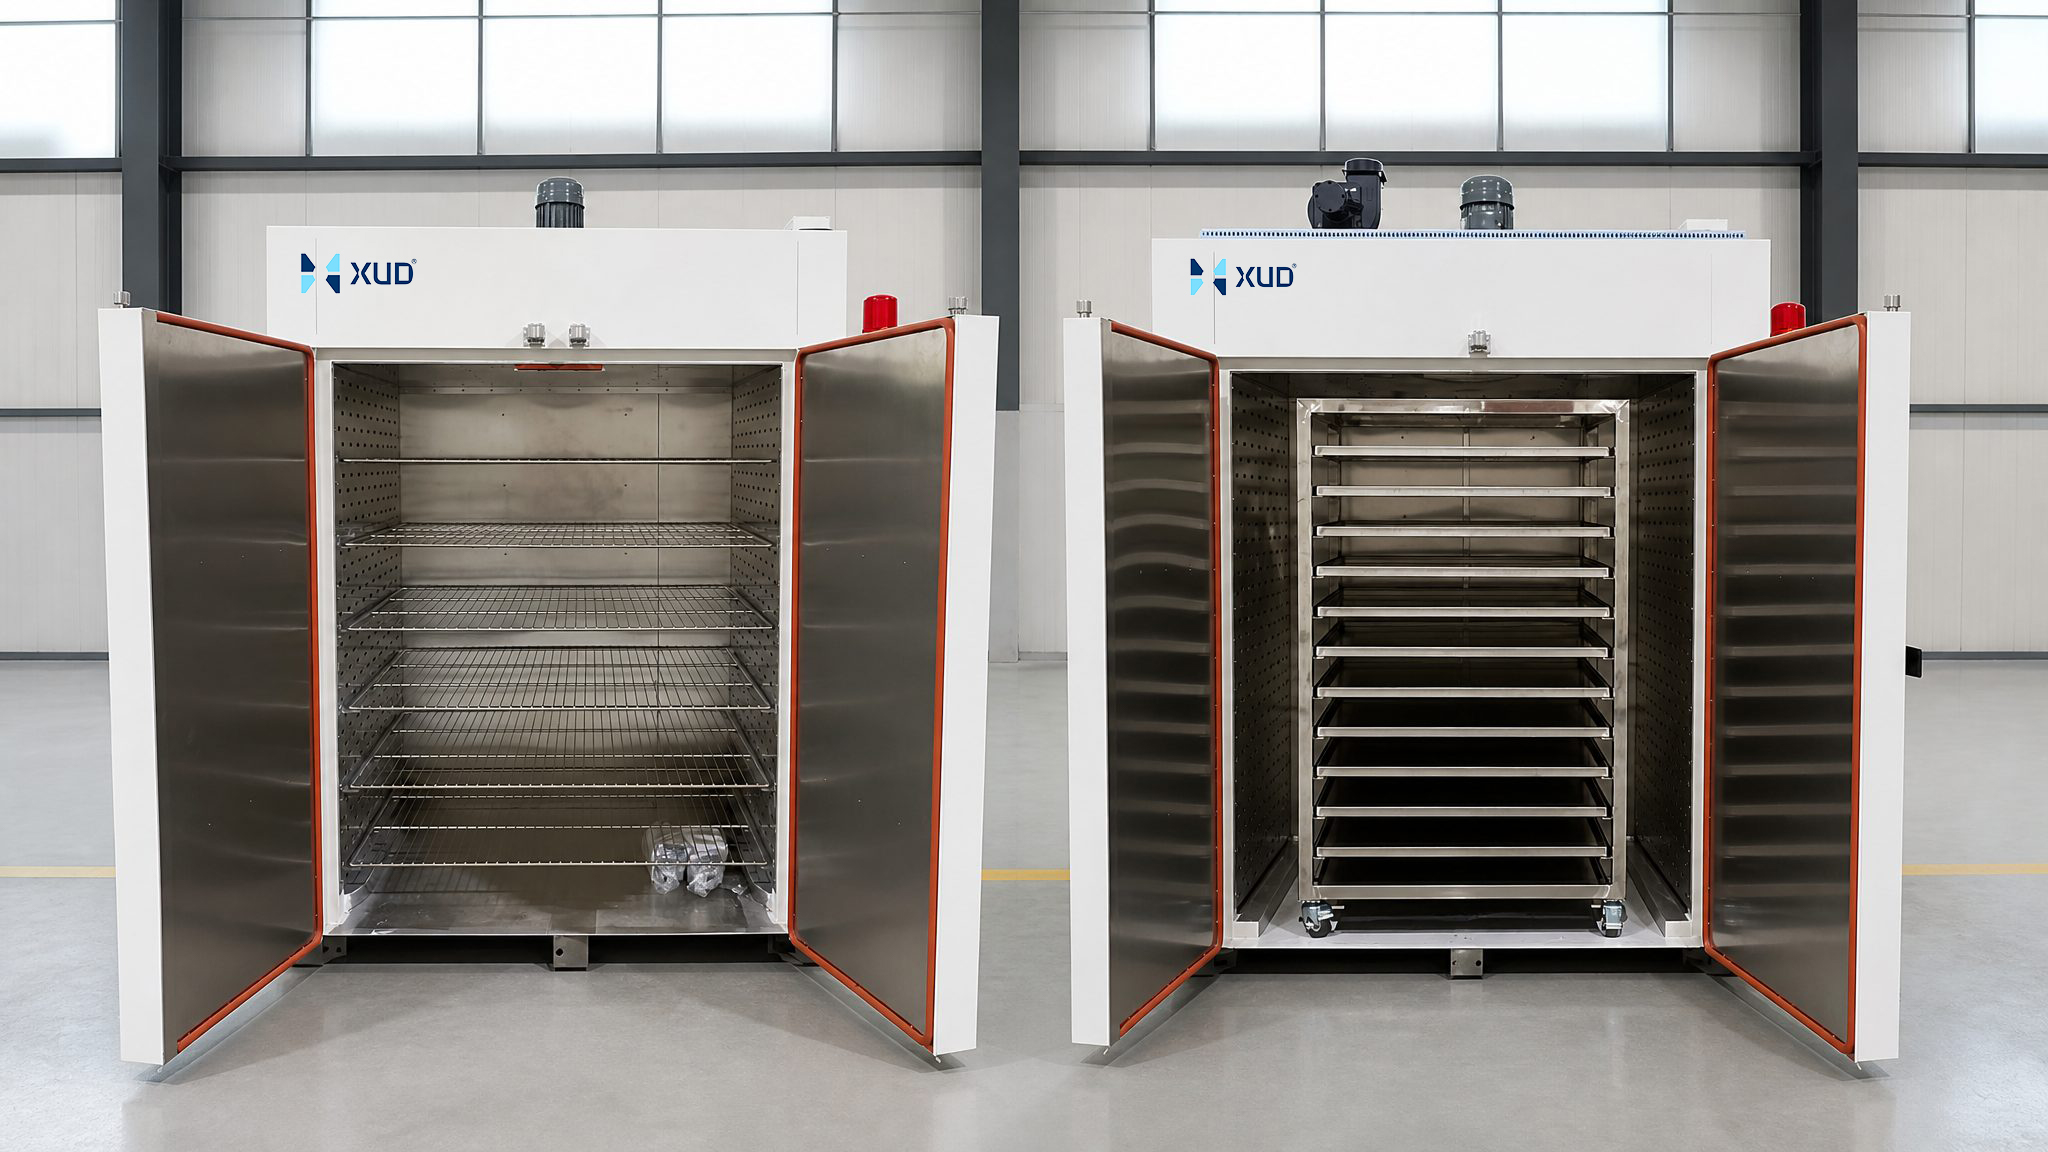
5.2 Конфигурации однодверного, проходного (двухдверного) и непрерывного конвейера
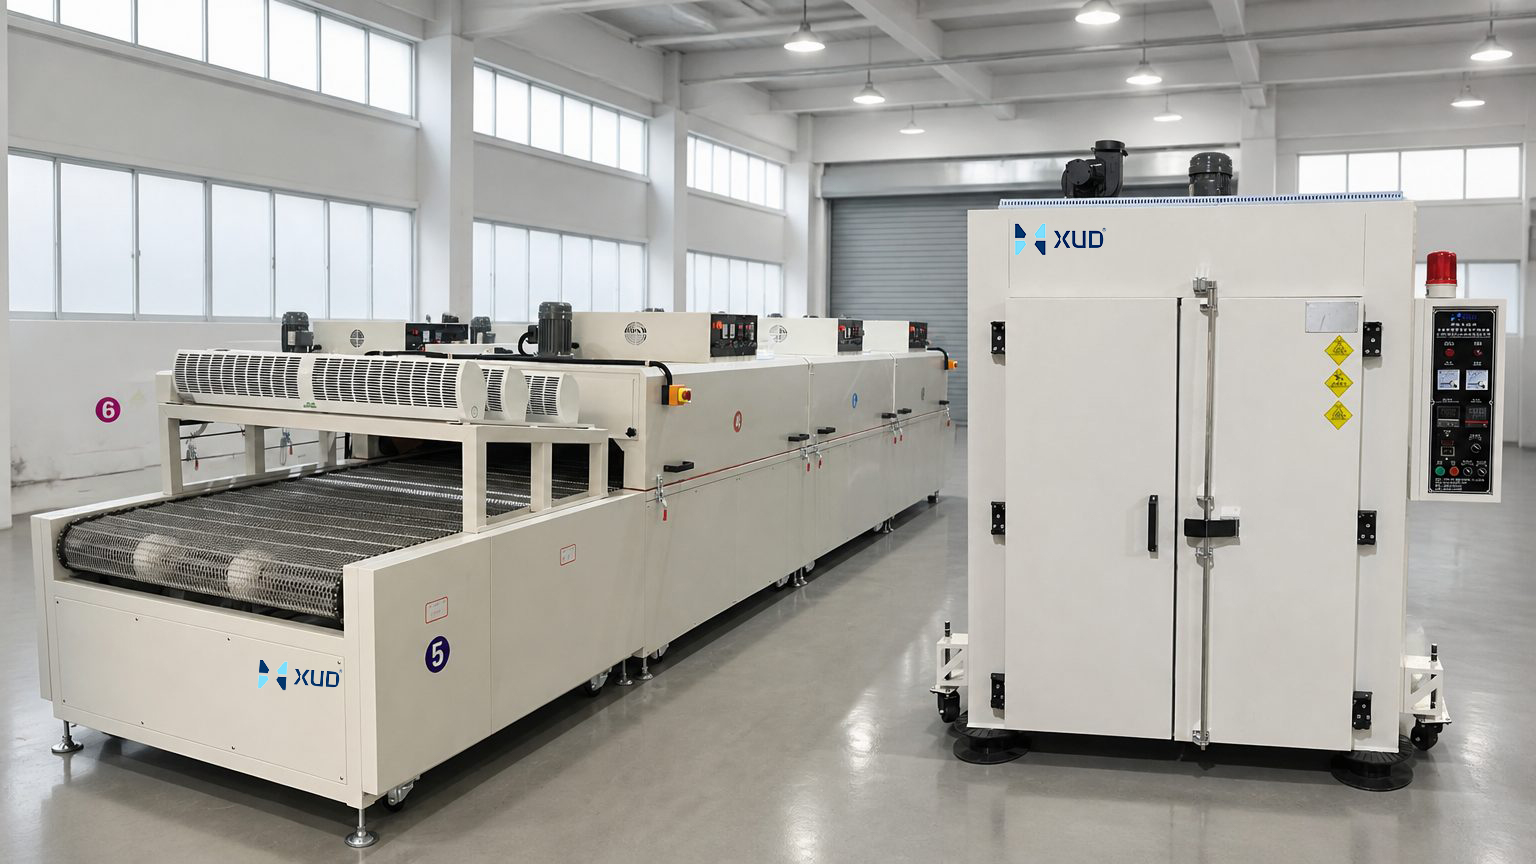
Однодверная конструкция — универсальный выбор общего назначения. Проходная конфигурация (с дверями на обоих концах) может быть интегрирована в производственную линию, чтобы обеспечить однонаправленный поток материала и свести к минимуму манипуляции. Туннельные печи непрерывного действия предназначены для крупносерийного конвейерного производства.
6. Определение системы управления и уровней автоматизации.
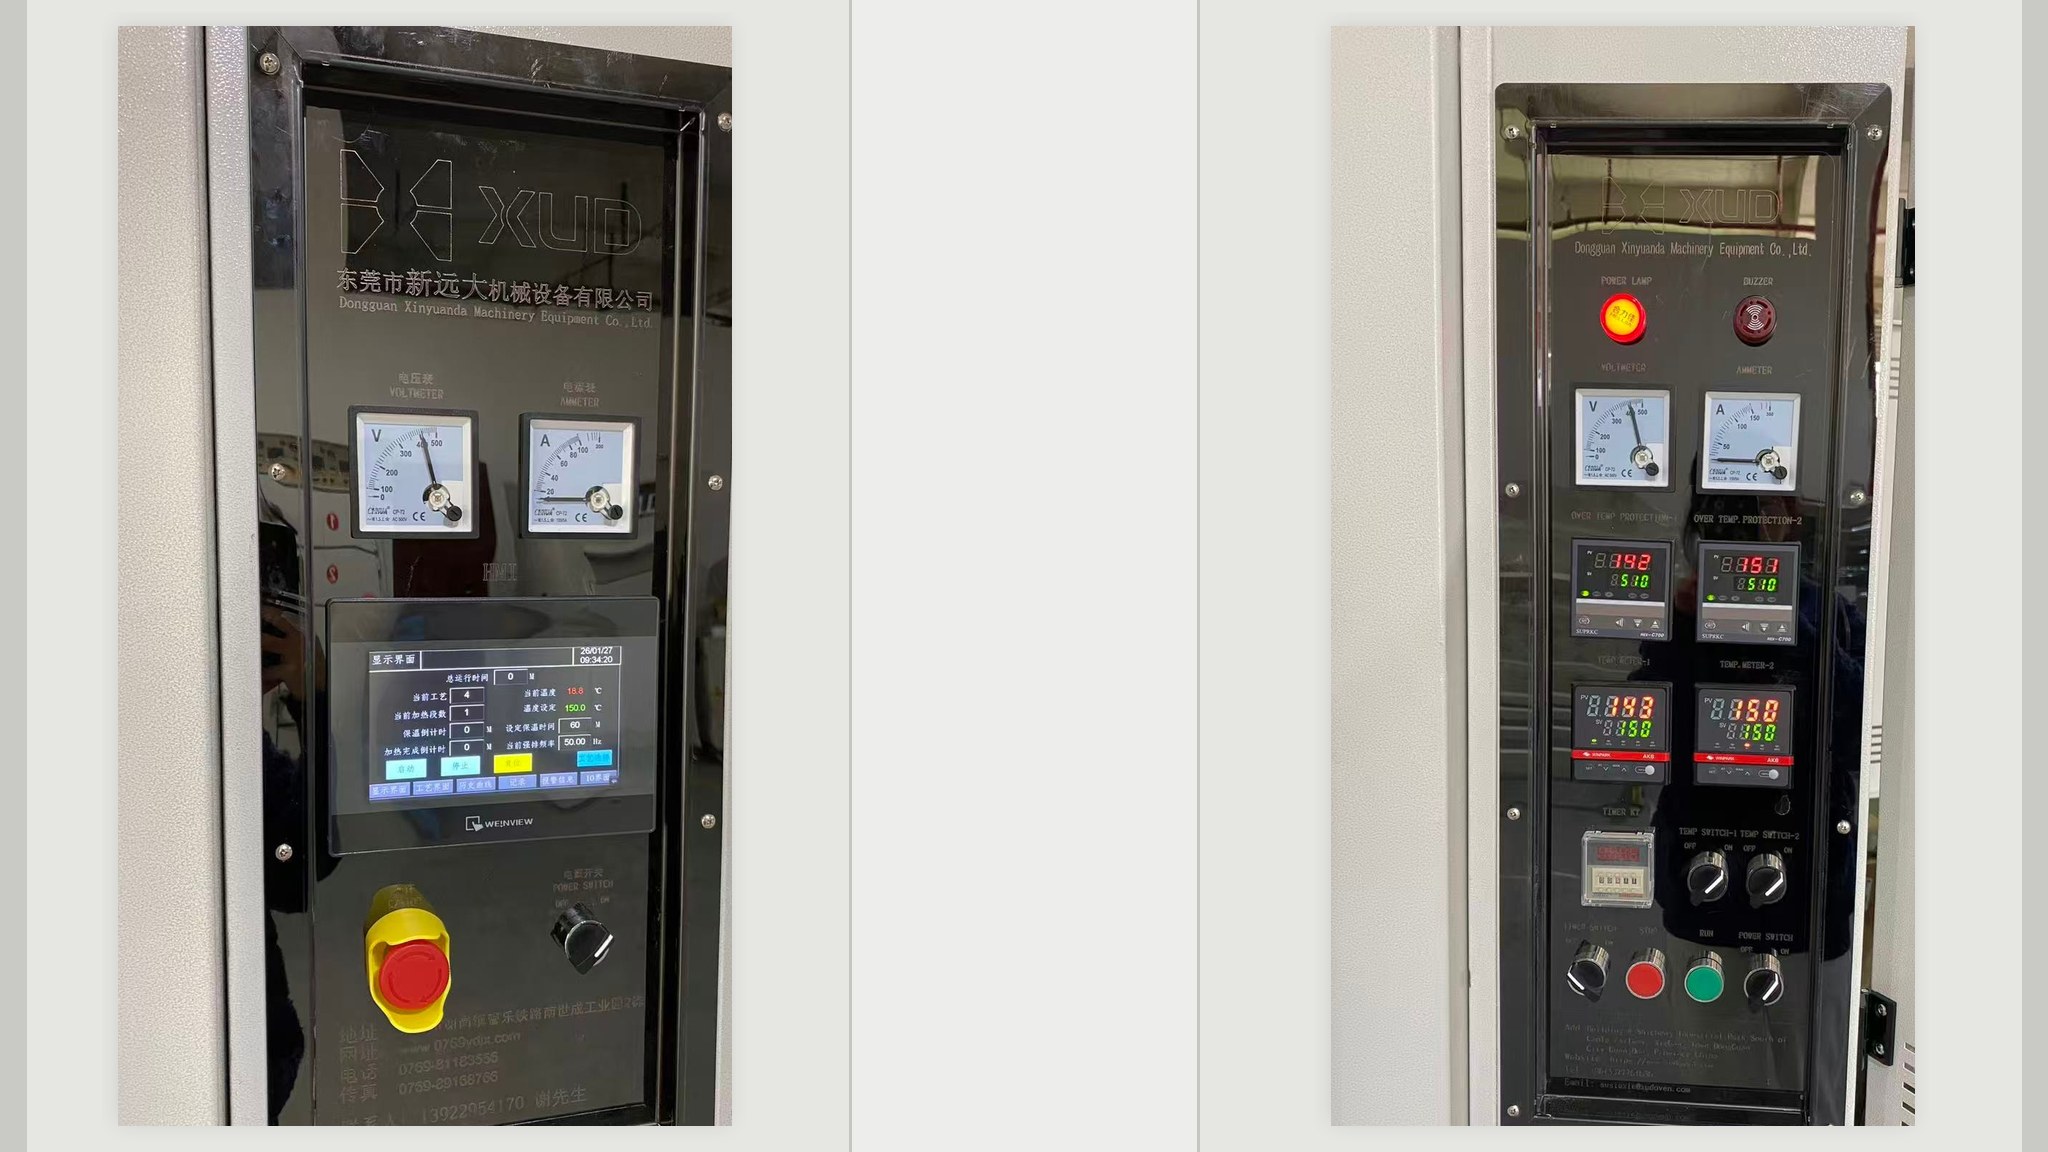
6.1 Базовое управление температурой и таймером
Базовые конфигурации оснащены цифровым регулятором температуры и таймером, что обеспечивает простую настройку температуры и запланированные операции запуска/останова. Эта установка экономична и проста в эксплуатации, что делает ее подходящей для простых процессов, таких как стандартная сушка или предварительный нагрев, которые не требуют высокого уровня автоматизации.
6.2 ПЛК + ЧМИ, управление рецептами и отслеживание данных
Для таких функций, как многоступенчатый программируемый нагрев, хранение нескольких рецептов, сигнализация о неисправностях и регистрация производственных данных, требуется система, включающая ПЛК и HMI (сенсорный экран). Если оборудование необходимо интегрировать в автоматизированную производственную линию, необходимо также предусмотреть интерфейсы связи. Такие отрасли, как автомобильная, медицинская и аэрокосмическая, обычно требуют отслеживания данных; эти требования следует уточнить заранее, чтобы избежать дополнительных затрат на будущую модернизацию.
7. Определение требований безопасности, вентиляции и соответствия/сертификации.
7.1 Защита от перегрева и защитные блокировки
Стандартные конфигурации включают в себя независимую защиту от перегрева и кнопку аварийной остановки. Дополнительные блокировки безопасности, такие как автоматическое отключение электроэнергии при открытии двери или отключение системы в случае отказа вентилятора, следует выбирать в зависимости от конкретного уровня риска технологического процесса. При работе с легковоспламеняющимися или взрывоопасными материалами необходимо использовать специальные средства безопасности, такие как взрывозащищенные механизмы сброса давления и системы обнаружения горючих газов.
7.2 Системы вентиляции и оценка рисков, связанных с конкретным процессом
В то время как стандартные системы удаления влаги или вытяжки могут быть достаточны для рутинных операций, процессы, связанные с летучими веществами, такими как растворители или масляные туманы, требуют специальной конструкции вентиляции и специальной оценки рисков, основанной на параметрах безопасности используемых материалов. Стандартные конфигурации вентиляции в таких случаях не могут быть применены напрямую.
7.3 Экспортные рынки и требования к сертификации
Для экспортных проектов целевой рынок должен быть определен заранее (например, сертификация CE для Европейского Союза или сертификация UL для Северной Америки), поскольку в разных регионах действуют отдельные нормативные директивы, которые диктуют конкретные стандарты проектирования.
8. Подтверждение площади объекта, инженерных коммуникаций и ограничений по установке
8.1 Доступные помещения и маршруты доступа к оборудованию
Укажите размеры (длину, ширину и высоту) назначенной зоны установки, а также размеры входов в мастерские, лифтов и проходов, чтобы обеспечить возможность беспрепятственного перемещения оборудования на место. Для зарубежных проектов рассмотрите ограничения на размер контейнерных перевозок, чтобы избежать значительного увеличения затрат из-за негабаритных или тяжеловесных грузов.
8.2 Подключения к инженерным сетям: электропитание, газ и выхлопная система
Определите характеристики источника питания на объекте (напряжение, частота, фаза и доступная мощность). Если выбрано газовое отопление, укажите тип газа, давление подачи и точки подключения. Кроме того, подтвердите расположение и прокладку соединений вытяжных воздуховодов, чтобы производитель мог соответствующим образом согласовать конструкцию интерфейса оборудования.
9. Составление комплексного пакета запросов на промышленные печи
Полный пакет запросов необходим для получения точных цен и жизнеспособных технических решений. Рекомендуется организовать документацию в соответствии со следующим списком:
- Подробная информация о заготовке: чертежи изделия, размеры и вес единицы, фотографии, свойства материала и исходное состояние.
- Требования к мощности: количество/вес партии или требуемая пропускная способность (в час/день).
- Требования к процессу: цели термообработки, полный температурный профиль и стандарты однородности температуры.
- Способ загрузки: Предпочтительная конфигурация загрузки (например, стеллажи, тележки/тележки или непрерывная/конвейерная система).
- Требования к конфигурации: предпочтительный источник тепловой энергии, уровень автоматизации и стандарты безопасности/соответствия.
- Условия площадки: доступная площадь, параметры инженерных сетей и пути доступа к оборудованию.
- Коммерческие требования: диапазон бюджета, ожидаемые сроки поставки, целевой рынок и необходимые сертификаты или техническая документация.
Часто задаваемые вопросы
1. Какая информация необходима для настройки промышленной печи?
Вы должны предоставить такую информацию, как материал, размеры и вес заготовок; цели процесса термообработки и температурные профили; требуемая мощность на партию и способ загрузки; ограниченность коммунальных услуг и пространства на объекте; а также любые конкретные требования, такие как сертификаты соответствия или потребности в автоматизации. Чем полнее предоставленная информация, тем точнее будет предлагаемое решение и ценовое предложение.
2. Каков срок изготовления индивидуальной промышленной печи?
Для стандартных промышленных печей, изготовленных по индивидуальному заказу, обычное время выполнения заказа составляет 4–8 недель. Для проектов сложной конфигурации, таких как взрывозащищенные конструкции, специализированная автоматизация или сертификация, связанная с экспортом, срок выполнения обычно составляет 6–12 недель.
3. Могу ли я выбрать электрическое или газовое отопление для духовки, изготовленной по индивидуальному заказу?
Да, оба метода нагрева доступны в качестве опции для вашей индивидуальной духовки.
Температура и время в духовке с горячим воздухом
Как выбрать надежного поставщика промышленных сушильных шкафов?
Связанная статья