गर्म हवा ओवन का तापमान और समय
लेखक: Anna
2026-10-26
गर्म हवा वाले ओवन का उपयोग करने के लिए कोई सार्वभौमिक तापमान या अवधि नहीं है जो सभी सामग्रियों पर लागू होती है। उपयुक्त प्रक्रिया सामग्री, वर्कपीस की मोटाई, नमी की मात्रा, लोडिंग कॉन्फ़िगरेशन, वायु प्रवाह और अंतिम प्रसंस्करण आवश्यकताओं पर निर्भर करती है। औद्योगिक उत्पादन में, हीटिंग-अप अवधि, प्रभावी होल्डिंग (निवास) समय और शीतलन अवधि के बीच अंतर किया जाना चाहिए; ड्राई-हीट स्टरलाइज़ेशन के लिए, लागू स्टरलाइज़ेशन प्रोटोकॉल और उनसे जुड़ी सत्यापन आवश्यकताओं का पालन किया जाना चाहिए।
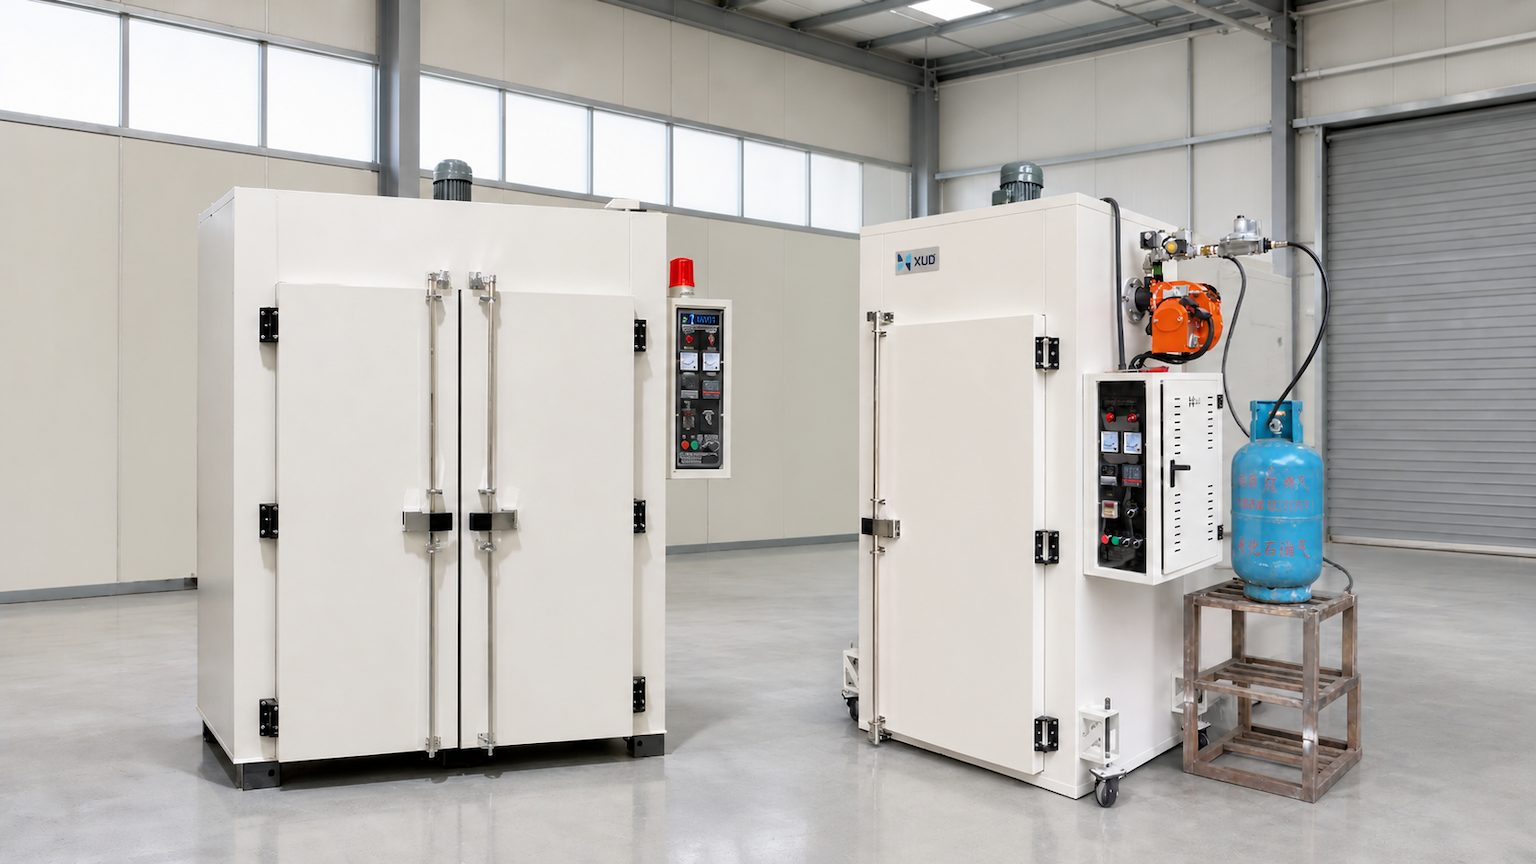
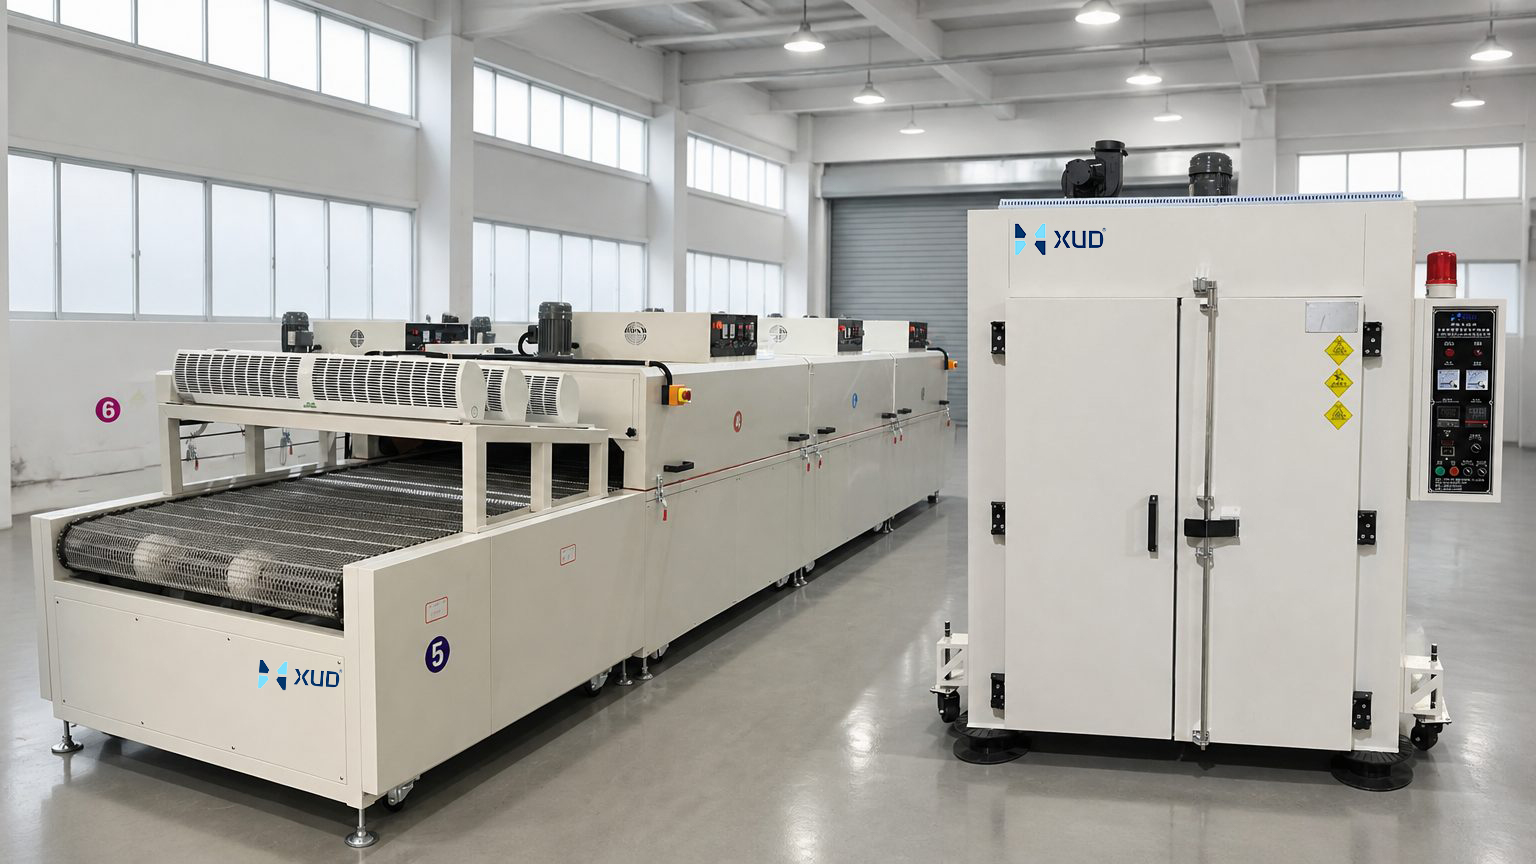
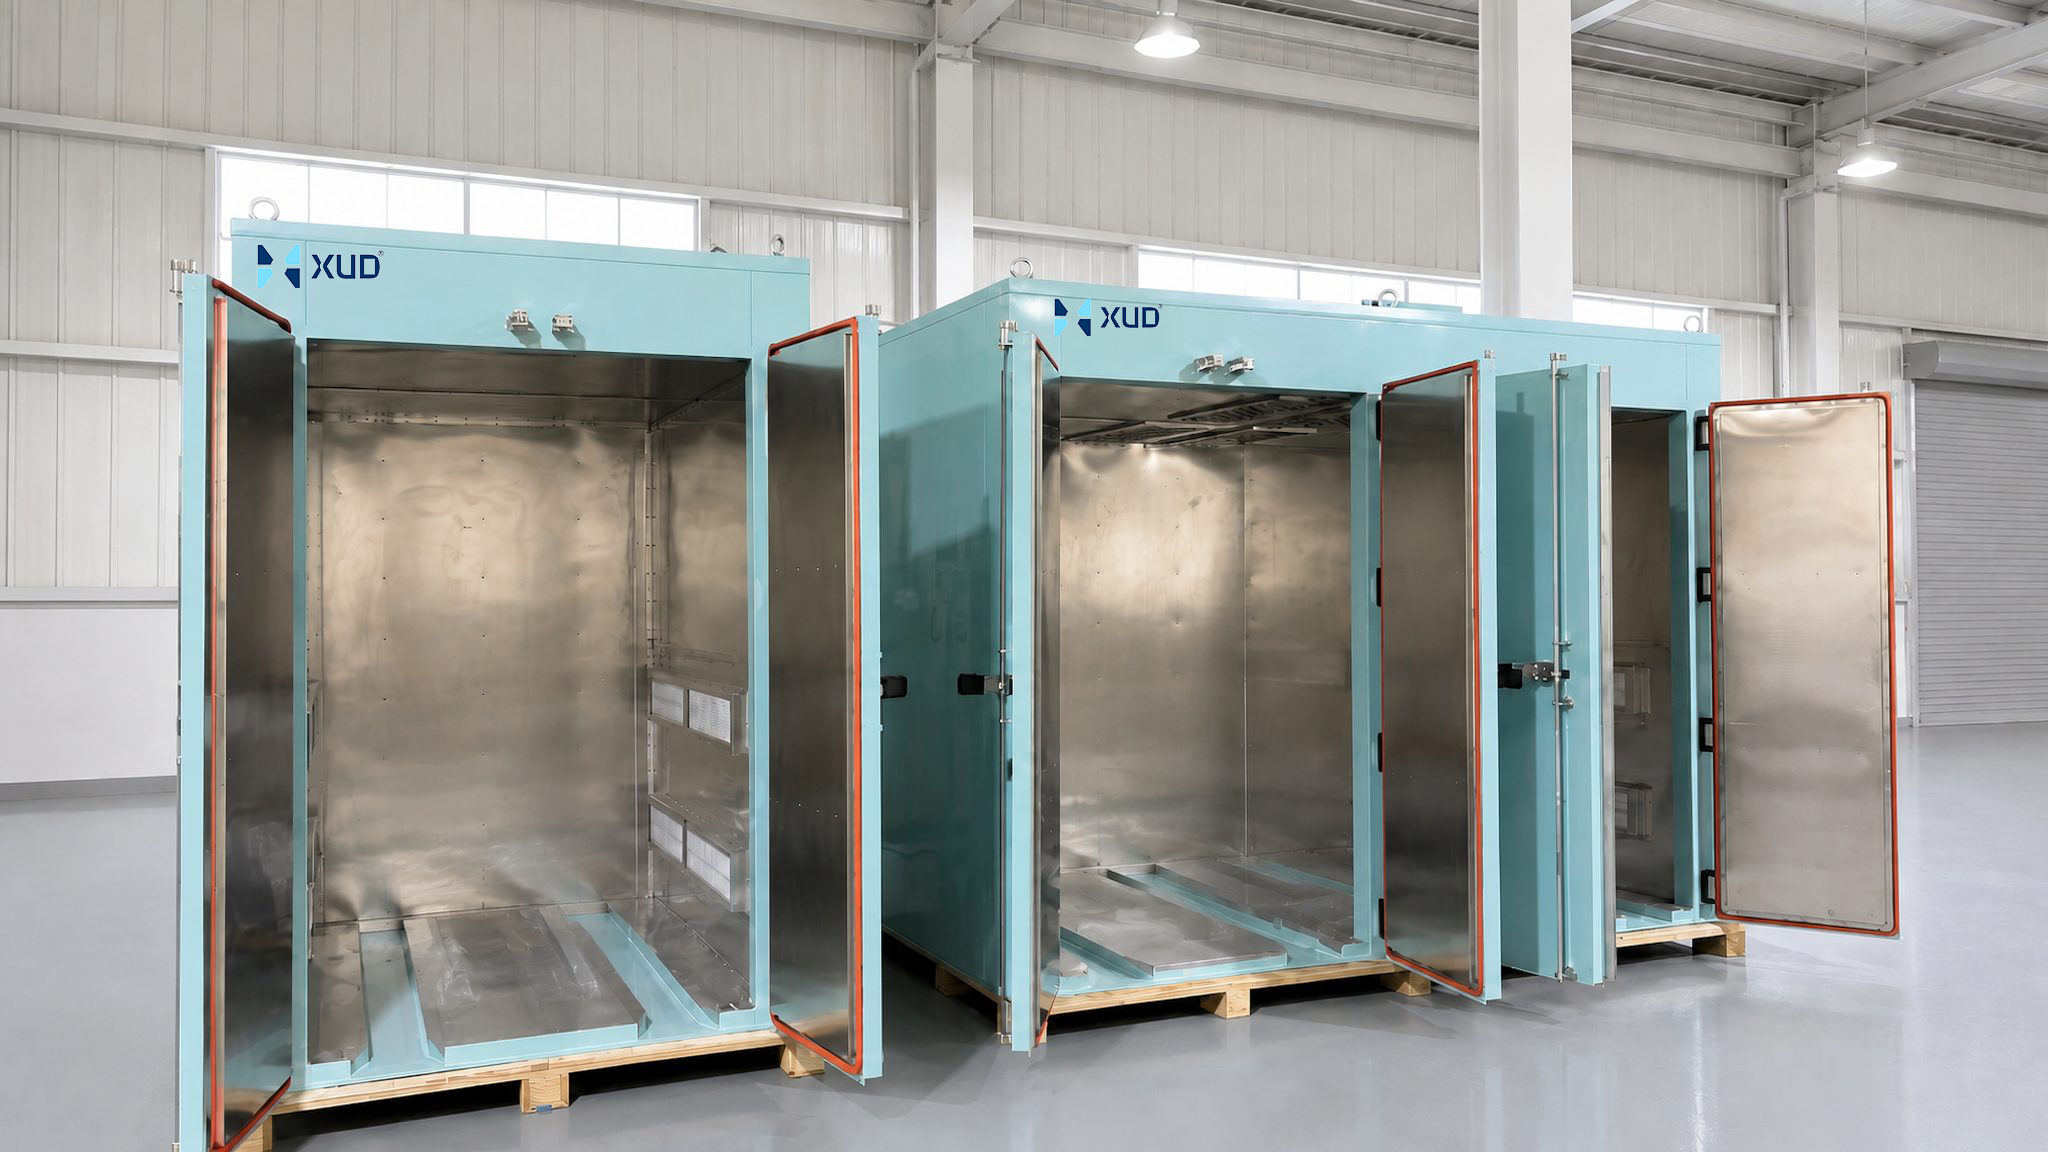
के तौर परगर्म हवा ओवन निर्माता, एक्सयूडी तापमान और समय के संबंध में संदर्भ दिशानिर्देश प्रदान करता है; हम आपके विशिष्ट एप्लिकेशन के अनुरूप अनुकूलन भी प्रदान करते हैं।
1. गर्म हवा ओवन तापमान और समय संदर्भ चार्ट
1.1 सामान्य शुष्क-ताप स्टरलाइज़ेशन तापमान और समय चक्र
प्रयोगशाला और स्वास्थ्य देखभाल सेटिंग्स के लिए, सूखी-गर्मी नसबंदी विश्वसनीय माइक्रोबियल मारने के लिए अच्छी तरह से प्रलेखित तापमान-समय संबंधों पर निर्भर करती है। अमेरिका के रोग नियंत्रण और रोकथाम केंद्र (सीडीसी) ने गर्म हवा के ओवन का उपयोग करके नसबंदी के लिए मानक संदर्भ चक्रों की रूपरेखा तैयार की है:
| तापमान | सामान्य होल्डिंग समय |
|---|---|
| 150°C (302°F) | 150 मिनट |
| 160°C (320°F) | 120 मिनट |
| 170°C (338°F) | 60 मिनट |
महत्वपूर्ण नोट: ये मान विशेष रूप से गर्मी प्रतिरोधी चिकित्सा आपूर्ति, कांच के बर्तन, या धातु की वस्तुओं के लिए मान्य सूखी-गर्मी नसबंदी प्रक्रियाओं पर लागू होते हैं। वे औद्योगिक सुखाने, कोटिंग्स के इलाज, या पॉलिमर उम्र बढ़ने जैसे अनुप्रयोगों के लिए अभिप्रेत नहीं हैं। कृपया उपकरण निर्माता के निर्देशों, सामग्री विनिर्देशों और साइट-अनुमोदित स्टरलाइज़ेशन प्रोटोकॉल का पालन करें।
संबंधित उत्पाद:

1.2 औद्योगिक सुखाने: एक एकल चार्ट काम क्यों नहीं करेगा
विनिर्माण और औद्योगिक क्षेत्रों में उपयोग किए जाने वाले गर्म हवा वाले ओवन के लिए, प्रत्येक एप्लिकेशन परिदृश्य की अपनी अनूठी बाधाएं और मानक होते हैं।
| अनुप्रयोग परिदृश्य | तापमान और समय चयन के लिए मुख्य कारक |
|---|---|
| धातु हार्डवेयर को धोने के बाद सुखाना | अवशिष्ट जल की मात्रा, भाग ज्यामिति, बैच लोड आकार, और सूखापन समापन बिंदु |
| इलेक्ट्रॉनिक घटक और पीसीबी कोटिंग का इलाज | घटक गर्मी प्रतिरोध, कोटिंग/चिपकने वाली तकनीकी डेटा शीट (टीडीएस) आवश्यकताएँ |
| मोटर वाइंडिंग इन्सुलेशन वार्निश इलाज | इन्सुलेशन वार्निश विनिर्देश, घुमावदार संरचना, निकास क्षमता और थर्मल लोड |
| पेंट, स्याही और कोटिंग का इलाज | कोटिंग निर्माता की अनुशंसित इलाज अनुसूची और वास्तविक भाग की सतह का तापमान |
| प्लास्टिक, रबर और मिश्रित थर्मल प्रसंस्करण | सामग्री ताप विक्षेपण तापमान, दीवार की मोटाई और स्वीकार्य आयामी परिवर्तन |
| प्रयोगशाला नमूना सुखाने | नमूना संरचना, लक्ष्य नमी सामग्री, और परीक्षण विधि मानक |
2. गर्म हवा ओवन का सही तापमान और समय कैसे निर्धारित करें
2.1 सामग्री और उसकी ताप सीमा की पहचान करें
प्रक्रिया वर्कफ़्लो विकसित करने में पहला कदम उपयोग की जाने वाली सामग्रियों की ऊपरी तापमान सीमा को समझना है। ओवन का तापमान बहुत अधिक सेट करने से - भले ही यह सूखने या ठीक होने में तेजी लाता है - मलिनकिरण, विरूपण, पिघलने, गैस निकलने, कोटिंग दोष, या यहां तक कि स्थायी घटक विफलता का कारण बन सकता है।
धातुएँ: अधिकांश लौह और अलौह धातुएँ उच्च तापमान का सामना कर सकती हैं; हालाँकि, उनकी सतह के उपचार, प्लेटिंग और टेम्पर्ड गुणों में अक्सर तापमान सहनशीलता बहुत कम होती है।
इलेक्ट्रॉनिक्स और मुद्रित सर्किट बोर्ड (पीसीबी): कैपेसिटर, सेमीकंडक्टर और कनेक्टर जैसे घटकों की सख्त अधिकतम तापमान रेटिंग होती है। इन सीमाओं को पार करने से दीर्घकालिक विश्वसनीयता प्रभावित हो सकती है या यहां तक कि पूर्ण विफलता भी हो सकती है।
प्लास्टिक और इलास्टोमर्स: प्रत्येक पॉलिमर में एक विशिष्ट ग्लास संक्रमण तापमान और ताप विक्षेपण तापमान होता है। यहां तक कि इन सीमाओं से ऊपर एक संक्षिप्त भ्रमण के परिणामस्वरूप आयामी विकृति या सामग्री भंगुरता हो सकती है।
कोटिंग्स, रेजिन और चिपकने वाले: इन सामग्रियों में आमतौर पर एक संकीर्ण इलाज तापमान सीमा होती है। बहुत कम तापमान के कारण अधूरा इलाज और खराब प्रदर्शन होता है, जबकि बहुत अधिक तापमान के कारण छाले, पीलापन या भंगुरता हो सकती है।
इन्सुलेशन सामग्री: थर्मल क्लास (जैसे क्लास ए, बी, एफ, या एच) निरंतर सेवा के दौरान मोटर वाइंडिंग और विद्युत इन्सुलेशन सामग्री के लिए अधिकतम स्वीकार्य ऑपरेटिंग तापमान को परिभाषित करते हैं।
2.2 भाग की मोटाई, वजन और नमी की मात्रा पर विचार करें
समान सामग्रियों का उपयोग करते समय भी, वर्कपीस के आयाम, द्रव्यमान या आंतरिक संरचना में अंतर थर्मल इन्सुलेशन (या एक विशिष्ट तापमान बनाए रखने) के लिए आवश्यक समय में भिन्नता पैदा कर सकता है।
ओवन के अंदर हवा से गर्मी को वर्कपीस की सतह पर स्थानांतरित किया जाता है और बाद में अंदर की ओर ले जाया जाता है। पतली चादरें, छोटे फास्टनरों, या कम द्रव्यमान वाले घटक अपने लक्ष्य तापमान तक जल्दी पहुंच जाते हैं; इसके विपरीत, मोटी कास्टिंग, तार कॉइल, जटिल असेंबली, या छिद्रपूर्ण सामग्री को पूरी तरह से गर्म करने और किसी भी आंतरिक नमी को बाहर निकालने के लिए अधिक समय की आवश्यकता होती है।
प्रारंभिक नमी की मात्रा भी महत्वपूर्ण है। जिस वर्कपीस की सतह पर पानी की काफी मात्रा बची हुई है, उसे पानी की केवल पतली फिल्म वाले वर्कपीस की तुलना में सूखने में अधिक समय लगेगा।
हीड्रोस्कोपिक सामग्रियों के लिए, सतह "सूखी" दिखाई देने पर भी नमी आंतरिक रूप से मौजूद हो सकती है। ऐसे वर्कपीस को आंतरिक नमी को सतह पर स्थानांतरित करने और हटाने की अनुमति देने के लिए लंबे समय तक रहने की आवश्यकता होती है।
हीड्रोस्कोपिक सामग्रियों के लिए, सतह "सूखी" दिखाई देने पर भी नमी आंतरिक रूप से मौजूद हो सकती है। ऐसे वर्कपीस को आंतरिक नमी को सतह पर स्थानांतरित करने और हटाने की अनुमति देने के लिए लंबे समय तक रहने की आवश्यकता होती है।
2.3 एयर सर्कुलेशन और लोडिंग व्यवस्था को समझें
गर्म हवा वाले ओवन संसाधित होने वाली सामग्रियों में समान रूप से गर्मी वितरित करने के लिए मजबूर संवहन पर निर्भर करते हैं। सही तापमान और समय निर्धारित होने पर भी, खराब वायु प्रवाह के कारण असंगत परिणाम हो सकते हैं।
वायु प्रवाह पथ: विभिन्न वायु प्रवाह पैटर्न - जैसे क्षैतिज, ऊर्ध्वाधर, या पार्श्व - वर्कपीस के आकार और शेल्फिंग के डिजाइन के आधार पर अलग-अलग प्रभाव उत्पन्न करते हैं।
ट्रे की दूरी और लोडिंग घनत्व: अलमारियों में अत्यधिक भीड़ होने से हवा का प्रवाह बाधित होता है, जिससे "छाया क्षेत्र" (स्थिर वायु पॉकेट) बनते हैं और प्रसंस्करण चक्र का विस्तार होता है।
वर्कपीस ओरिएंटेशन: वस्तुओं को समतल रखने या उन्हें एक साथ रखने से नमी फंस सकती है और हवा को वर्कपीस की सभी सतहों तक पहुंचने से रोका जा सकता है।
एयर डिफ्लेक्टर और प्रवाह समायोजन: वायु प्रवाह की दिशा को समायोजित करने से गर्मी को दुर्गम क्षेत्रों में निर्देशित किया जा सकता है।
समान औद्योगिक हीटिंग प्राप्त करने के लिए, एक गर्म-वायु परिसंचरण ओवन का चयन करें जो एयरफ्लो समायोजन का समर्थन करता है, और इसे आपके उत्पादों की विशिष्ट विशेषताओं और आपकी लोडिंग आवश्यकताओं के अनुसार कॉन्फ़िगर करें।
2.4 आवश्यक अंतिम बिंदु को परिभाषित करें
सुखाना: अवशिष्ट नमी की मात्रा, वजन में कमी, या निकास गैसों के ओस बिंदु को मापकर मूल्यांकन किया जाता है।
इलाज: कठोरता परीक्षण, क्रॉस-कट आसंजन परीक्षण, विलायक रगड़ परीक्षण, या थर्मल विश्लेषण के माध्यम से सत्यापित।
बंध्याकरण: पूर्ण-लोड स्थितियों के तहत जैविक संकेतकों और तापमान वितरण मानचित्रण का उपयोग करके पुष्टि की गई।
थर्मल एजिंग: नियंत्रित परिस्थितियों में एक्सपोज़र के बाद यांत्रिक संपत्ति परीक्षण के माध्यम से सत्यापित।
यह बताता है कि क्यों प्रक्रिया मापदंडों का एक सेट जो एक सुविधा में प्रभावी साबित होता है वह दूसरी सुविधा में विफल हो सकता है: दोनों सुविधाएं समान "160°C / 60-मिनट" प्रक्रिया को नियोजित कर सकती हैं, फिर भी केवल एक ने यह निर्धारित करने के लिए विशिष्ट मानदंडों को स्पष्ट रूप से परिभाषित और मान्य किया है कि वर्कपीस कब अपनी अंतिम, आवश्यक स्थिति में पहुंच गया है।
3. तापमान बनाम वास्तविक भाग तापमान निर्धारित करें: अंतर क्यों मायने रखता है
3.1 ओवन डिस्प्ले पूरी कहानी नहीं बताता
आपके ओवन नियंत्रक पर दिखाया गया तापमान सेंसर स्थान पर तापमान होता है - आमतौर पर रिटर्न एयर डक्ट में या चैम्बर की दीवार के पास। इसका स्वचालित रूप से मतलब यह नहीं है कि प्रत्येक भाग, और प्रत्येक भाग का आंतरिक भाग, उसी तापमान पर पहुंच गया है।
बड़े भार, मोटे हिस्से और खराब वायु प्रवाह चैम्बर हवा और वास्तविक वर्कपीस के बीच तापमान अंतराल पैदा करते हैं। कुछ मामलों में, नियंत्रक 170°C पढ़ता है जबकि बैच के केंद्र में हिस्से अभी भी 130°C पर हैं। केवल डिस्प्ले पर निर्भर रहने से कम-संसाधित हिस्से और छिपी हुई गुणवत्ता विफलताएं हो सकती हैं।
3.2 होल्डिंग समय कब शुरू होना चाहिए?
समय संबंधी त्रुटियों से बचने के लिए, आपको थर्मल चक्र के तीन अलग-अलग चरणों को स्पष्ट रूप से परिभाषित करना होगा:
हीट-अप समय: चक्र शुरू होने से लेकर संपूर्ण भार (सिर्फ हवा नहीं) तक की अवधि लक्ष्य प्रक्रिया तापमान तक पहुंचने तक की अवधि।
धारण समय/निवास समय: वह अवधि जिसके दौरान सभी हिस्से पूर्ण सुखाने, ठीक होने या बंध्याकरण के लिए निर्दिष्ट तापमान सहनशीलता के भीतर रहते हैं।
ठंडा करने का समय: भागों को सुरक्षित हैंडलिंग या अनलोडिंग तापमान तक ठंडा करने के लिए आवश्यक अवधि।
धारण समय/निवास समय: वह अवधि जिसके दौरान सभी हिस्से पूर्ण सुखाने, ठीक होने या बंध्याकरण के लिए निर्दिष्ट तापमान सहनशीलता के भीतर रहते हैं।
ठंडा करने का समय: भागों को सुरक्षित हैंडलिंग या अनलोडिंग तापमान तक ठंडा करने के लिए आवश्यक अवधि।
महत्वपूर्ण प्रक्रियाओं के लिए, होल्ड टाइमर को लोड के आवश्यक तापमान तक पहुंचने के बाद ही शुरू करना चाहिए - ओवन चालू होने पर नहीं। विशेष रूप से सूखी-गर्मी नसबंदी के लिए, चक्र वैधता केवल चैम्बर सेटपॉइंट पर नहीं, बल्कि लोड तापमान पर निर्भर करती है। सटीक समय ट्रिगर बिंदु के लिए हमेशा अपनी प्रक्रिया विनिर्देश का पालन करें।
3.3 तापमान मानचित्रण किस प्रकार ठंडे और गर्म स्थानों की पहचान करने में मदद करता है
तापमान मानचित्रण (थर्मल मैपिंग) गर्म और ठंडे क्षेत्रों को मैप करने के लिए एक खाली कक्ष में और फिर पूरी तरह से भरे हुए बैच में रखे गए कई तापमान सेंसर का उपयोग करता है।
- खाली चैम्बर मैपिंग आदर्श परिस्थितियों में बेस ओवन की एकरूपता दिखाती है।
- वास्तविक भागों या सिम्युलेटेड उत्पाद के साथ लोड की गई मैपिंग से भाग ज्यामिति, रैकिंग और वायु प्रवाह अवरोध के कारण वास्तविक दुनिया के ठंडे स्थानों का पता चलता है।
- वास्तविक भागों या सिम्युलेटेड उत्पाद के साथ लोड की गई मैपिंग से भाग ज्यामिति, रैकिंग और वायु प्रवाह अवरोध के कारण वास्तविक दुनिया के ठंडे स्थानों का पता चलता है।
मैपिंग डेटा आपको बताता है कि सबसे धीमी गति से गर्म होने वाला स्थान कहां है, ताकि आप लोड में सबसे ठंडे बिंदु के आधार पर अपना होल्ड समय निर्धारित कर सकें। यह पुष्टि करने का एकमात्र विश्वसनीय तरीका है कि बैच के प्रत्येक भाग को पूर्ण आवश्यक थर्मल एक्सपोज़र प्राप्त होता है।
4. आपका क्यों करता हैउच्च तापमान औद्योगिक ओवनभागों को सुखाने में बहुत अधिक समय लगता है?
4.1 पूरे चक्र के बाद भी हिस्से गीले हैं
यदि पूरे चक्र के बाद हिस्से गीले निकलते हैं, तो इन सामान्य मूल कारणों की जाँच करें:
- प्रारंभिक नमी भार मूल नुस्खा के लिए डिज़ाइन की गई तुलना से अधिक है।
- भागों को ढेर करके या घोंसला बनाकर रखा जाता है, जिससे पानी दरारों और अंधे छिद्रों में फंस जाता है।
- निकास/नमी निष्कासन अपर्याप्त है, इसलिए आर्द्र हवा कक्ष के अंदर पुनः प्रसारित होती है।
- परिभाषित अंतिम बिंदु भाग ज्यामिति और लोड कॉन्फ़िगरेशन के लिए अवास्तविक है।
- भागों को ढेर करके या घोंसला बनाकर रखा जाता है, जिससे पानी दरारों और अंधे छिद्रों में फंस जाता है।
- निकास/नमी निष्कासन अपर्याप्त है, इसलिए आर्द्र हवा कक्ष के अंदर पुनः प्रसारित होती है।
- परिभाषित अंतिम बिंदु भाग ज्यामिति और लोड कॉन्फ़िगरेशन के लिए अवास्तविक है।
निर्धारित तापमान बढ़ाने से पहले निकास सेटिंग्स को सत्यापित करने, बैच लोड को कम करने और भाग अभिविन्यास में सुधार करके प्रारंभ करें।

4.2 सतह सूखी है लेकिन आंतरिक भाग नहीं
सतह का सूखापन कोर के सूखेपन के बराबर नहीं है। यह विशेष रूप से मोटी कास्टिंग, झरझरा सामग्री, घाव कॉइल और आंतरिक गुहाओं वाले इकट्ठे भागों के साथ आम है।
आंतरिक नमी को सतह तक ले जाने के लिए गर्मी को अंदर की ओर प्रवाहित होना चाहिए, जहां हवा का प्रवाह इसे दूर ले जा सके। यदि धारण समय केवल सतह की उपस्थिति पर आधारित है, तो आंतरिक नमी बनी रहती है और बाद में समस्याएं पैदा करती है - जैसे जंग, कोटिंग आसंजन विफलता, या विद्युत इन्सुलेशन टूटना। पूर्ण सूखापन की पुष्टि के लिए वजन घटाने परीक्षण या मुख्य तापमान माप का उपयोग करें।
4.3 कुछ हिस्से ज़्यादा गरम हो गए हैं जबकि अन्य हिस्से पर प्रक्रिया नहीं हो पाई है
एक ही बैच में असमान परिणाम लगभग हमेशा वायु प्रवाह और लोड लेआउट से संबंधित होते हैं:
- एयर इनलेट के पास के हिस्से अधिक सीधी गर्मी प्राप्त करते हैं और ज़्यादा गरम हो सकते हैं।
- छायादार क्षेत्रों या ढेर के अंदर के हिस्सों में हवा का प्रवाह कम होता है और वे ठंडे रहते हैं।
- ट्रे की स्थिति, शेल्फ स्पेसिंग और सेंसर प्लेसमेंट सभी अनुमानित और वास्तविक एकरूपता को प्रभावित करते हैं।
- छायादार क्षेत्रों या ढेर के अंदर के हिस्सों में हवा का प्रवाह कम होता है और वे ठंडे रहते हैं।
- ट्रे की स्थिति, शेल्फ स्पेसिंग और सेंसर प्लेसमेंट सभी अनुमानित और वास्तविक एकरूपता को प्रभावित करते हैं।
फिक्स शायद ही कभी उच्च सेट तापमान होता है। इसके बजाय, गर्मी वितरण में सुधार के लिए रैकिंग को समायोजित करें, ट्रे के बीच की दूरी बढ़ाएं, भागों को पुन: व्यवस्थित करें, या वायु प्रवाह पैटर्न को ट्यून करें।
4.4 तापमान बढ़ाने से समस्या का समाधान नहीं होता
धीमी प्रक्रिया को तेज़ करने के लिए गर्मी बढ़ाना आकर्षक है, लेकिन यह अक्सर मूल कारण को ठीक किए बिना नई समस्याएं पैदा करता है।
अत्यधिक तापमान का कारण हो सकता है:
- धातु की सतहों पर मलिनकिरण, ऑक्सीकरण, या स्केलिंग
- प्लास्टिक और कंपोजिट में विकृति, पिघलना या आयामी परिवर्तन
- कोटिंग और स्याही का फफोला पड़ना, टूटना या पीला पड़ना
- इलेक्ट्रॉनिक उपकरणों और इन्सुलेशन सामग्री की समय से पहले विफलता
- प्लास्टिक और कंपोजिट में विकृति, पिघलना या आयामी परिवर्तन
- कोटिंग और स्याही का फफोला पड़ना, टूटना या पीला पड़ना
- इलेक्ट्रॉनिक उपकरणों और इन्सुलेशन सामग्री की समय से पहले विफलता
कई मामलों में, खराब वायु प्रवाह या ओवरलोडिंग ही असली बाधा है। तापमान बढ़ाने से केवल भागों को नुकसान होता है जबकि ठंडे स्थानों को लक्ष्य तापमान तक पहुंचने में अभी भी उतना ही समय लगता है।
5. कुल गर्म वायु ओवन चक्र समय की गणना कैसे करें
5.1 कुल चक्र समय बनाम होल्डिंग समय
बहुत से लोग "होल्ड टाइम" को "कुल चक्र समय" के साथ भ्रमित करते हैं, लेकिन वे समान नहीं हैं। उत्पादन क्षमता की योजना बनाने के लिए, आपको पूर्ण प्रारंभ से अंत चक्र की आवश्यकता होती है।
कुल बैच चक्र समय का मूल सूत्र है:
कुल चक्र समय = गर्म होने का समय + धारण करने का समय + ठंडा करने का समय
- गर्म होने का समय: लोडिंग और दरवाज़ा बंद होने से लेकर पूरा लोड निर्धारित तापमान तक पहुंचने तक
- धारण समय: प्रक्रिया तापमान पर मान्य ठहराव अवधि
- ठंडा करने का समय: पकड़ के अंत से लेकर जब तक हिस्से सुरक्षित रूप से उतारने के लिए पर्याप्त ठंडे न हो जाएं
- धारण समय: प्रक्रिया तापमान पर मान्य ठहराव अवधि
- ठंडा करने का समय: पकड़ के अंत से लेकर जब तक हिस्से सुरक्षित रूप से उतारने के लिए पर्याप्त ठंडे न हो जाएं
उदाहरण के लिए, धातु हार्डवेयर सुखाने की प्रक्रिया में ये हो सकते हैं:
- हीट-अप: 30 मिनट
- धारण: 140°C पर 60 मिनट
- ठंडा करना: 20 मिनट (50 डिग्री सेल्सियस तक सुरक्षित हैंडलिंग तापमान)
- कुल चक्र समय: प्रति बैच 110 मिनट
- धारण: 140°C पर 60 मिनट
- ठंडा करना: 20 मिनट (50 डिग्री सेल्सियस तक सुरक्षित हैंडलिंग तापमान)
- कुल चक्र समय: प्रति बैच 110 मिनट
केवल 60 मिनट की होल्डिंग अवधि ही "तापमान और समय" मान है जिसे लोग आम तौर पर संदर्भित करते हैं। अन्य 50 मिनट शेड्यूलिंग के लिए आवश्यक हैं लेकिन अक्सर अनदेखा कर दिया जाता है।
5.2 एक ही ओवन का चक्र समय अलग-अलग क्यों हो सकता है?
एक ही निर्धारित तापमान पर एक ही ओवन में चलने वाले दो बैचों का कुल चक्र समय बहुत भिन्न हो सकता है। चक्र की लंबाई बदलने वाले चर में शामिल हैं:
- भार का द्रव्यमान और वजन: भारी भार को गर्म होने और ठंडा होने में अधिक समय लगता है
- भाग का आकार और मोटाई: मोटे भागों में गर्मी और नमी के प्रवासन का समय लंबा होता है
- लोडिंग पैटर्न: घने, नेस्टेड लोड हीट-अप समय को महत्वपूर्ण रूप से बढ़ाते हैं
- आने वाले हिस्से का तापमान: बिना गरम किए हुए गोदाम से ठंडे हिस्सों को गर्म होने में अधिक समय लगता है
- प्रक्रिया आवश्यकताएँ: सख्त तापमान सहनशीलता या कम नमी लक्ष्य पकड़ का समय बढ़ाते हैं
यह कभी न मानें कि एक उत्पाद के लिए मान्य नुस्खा एक अलग हिस्से के लिए समान कुल चक्र समय पर काम करेगा।
5.3 चक्र समय बैच क्षमता को कैसे प्रभावित करता है
कुल चक्र समय सीधे तौर पर यह निर्धारित करता है कि आप प्रति शिफ्ट, प्रति दिन और प्रति सप्ताह कितने बैच चला सकते हैं। यह उत्पादन योजना और ओवन के आकार के लिए एक महत्वपूर्ण इनपुट है।
उदाहरण के लिए, 110 मिनट के कुल चक्र और 8 घंटे की शिफ्ट के साथ:
- उपलब्ध परिचालन समय: 480 मिनट
- प्रति शिफ्ट बैच: बीच में बदलाव के समय के साथ लगभग 4 पूर्ण बैच (440 मिनट)।
- प्रति शिफ्ट बैच: बीच में बदलाव के समय के साथ लगभग 4 पूर्ण बैच (440 मिनट)।
यदि आप बेहतर वायु प्रवाह और लोडिंग अनुकूलन के माध्यम से कुल चक्र समय को 90 मिनट तक कम कर देते हैं, तो आप प्रति शिफ्ट 5 बैच फिट कर सकते हैं - दूसरा ओवन खरीदे बिना एक सार्थक क्षमता लाभ।
सटीक चक्र समय गणना आपको ओवन के उपयोग का मूल्यांकन करने, लीड समय उद्धृत करने और यह तय करने में मदद करती है कि अतिरिक्त या बड़े उपकरण कब उचित हैं।
कस्टम औद्योगिक ओवन: कोटेशन का अनुरोध करने से पहले परिभाषित करने योग्य 9 मुख्य विशिष्टताएँ
संबंधित लेख
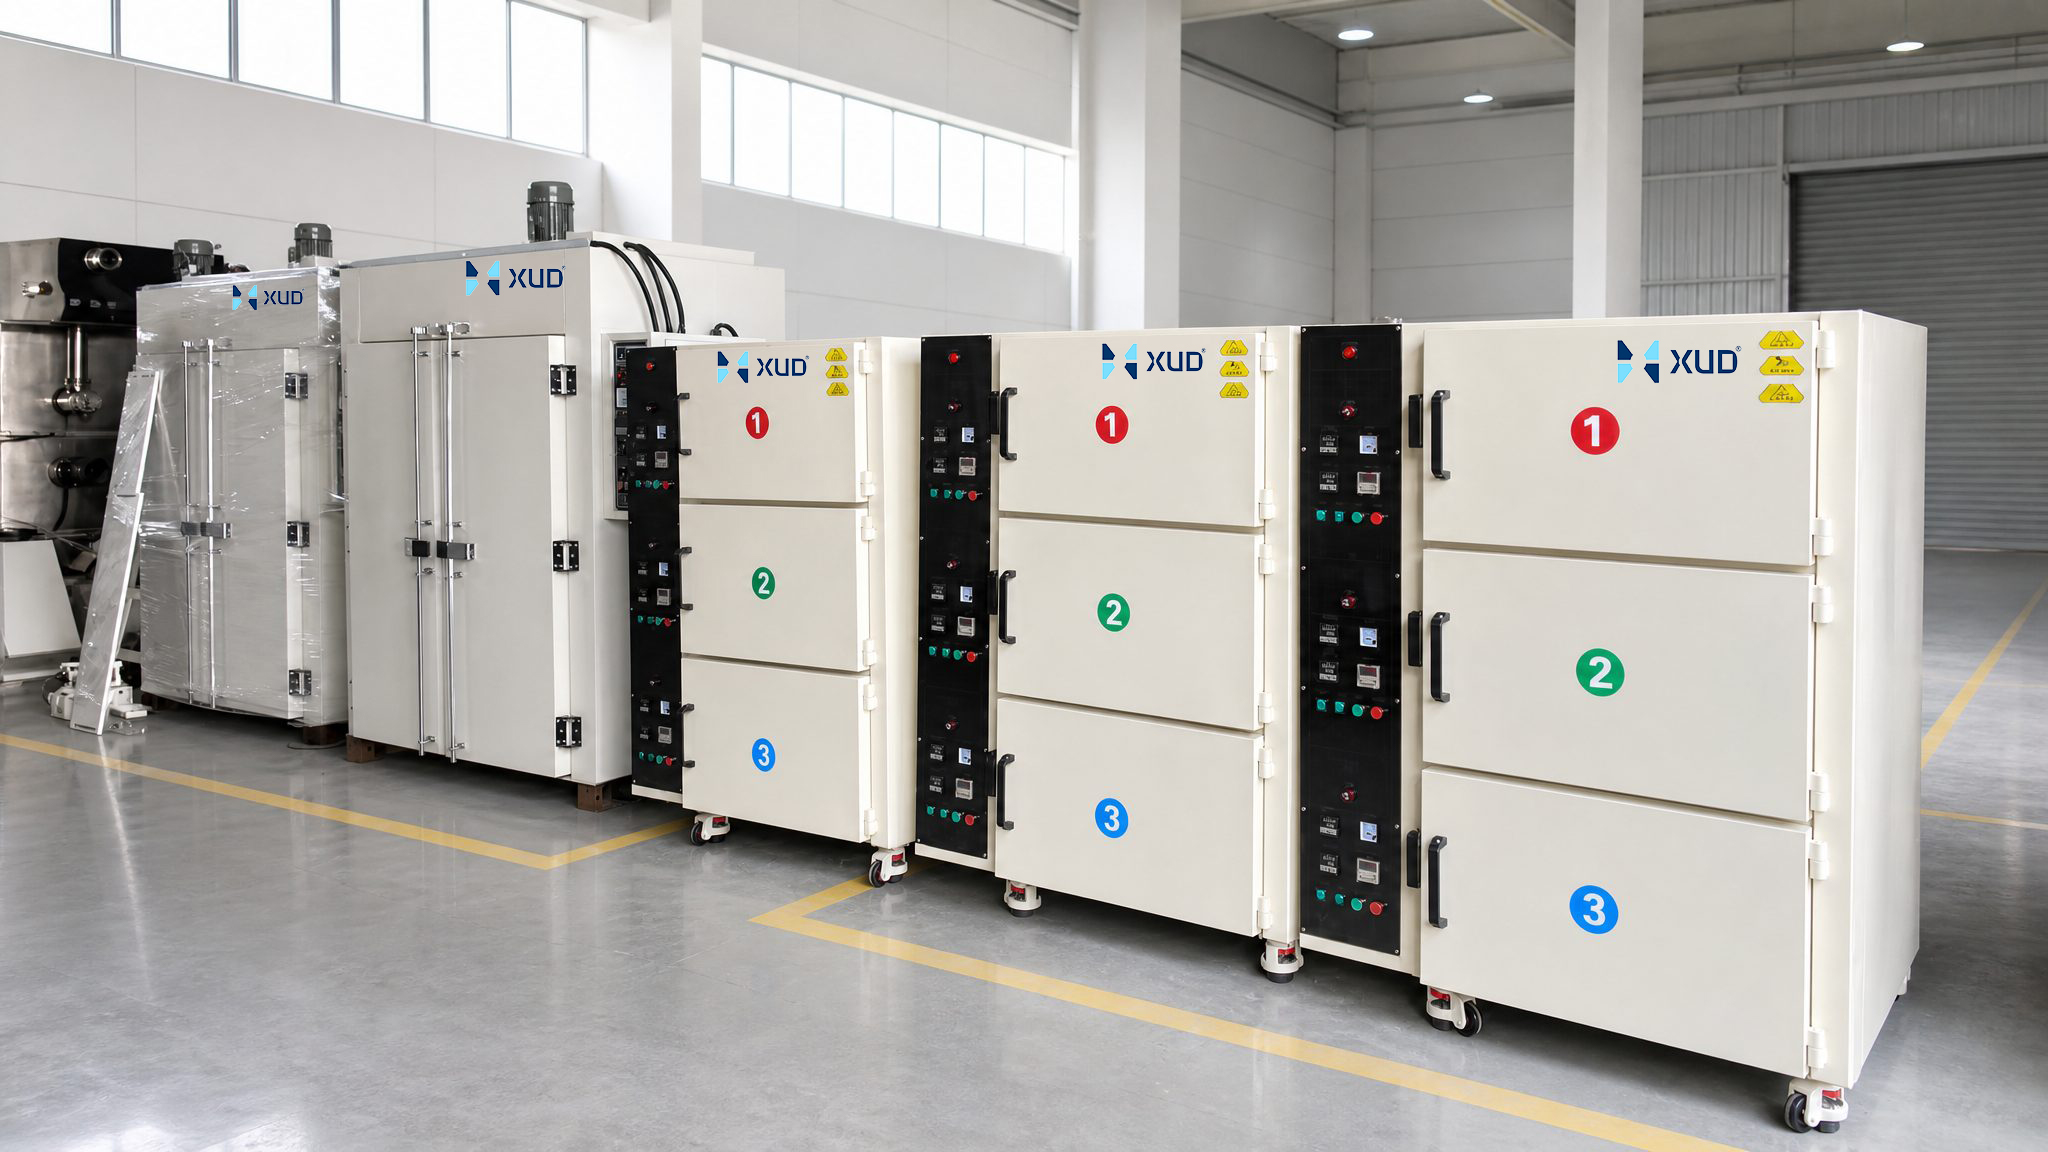
एक कस्टम औद्योगिक ओवन की योजना बना रहे हैं? कोटेशन का अनुरोध करने से पहले जानें कि कौन सी प्रक्रिया, लोड, तापमान, वायु प्रवाह, हीटिंग, नियंत्रण, सुरक्षा और साइट विनिर्देश तैयार करना है।
कस्टम औद्योगिक ओवन: कोटेशन का अनुरोध करने से पहले परिभाषित करने योग्य 9 मुख्य विशिष्टताएँ
क्या आप किसी औद्योगिक सुखाने वाले ओवन आपूर्तिकर्ता की तलाश में हैं? खरीदने से पहले ओवन के प्रकार, तापमान की एकरूपता, अनुकूलन, ऊर्जा दक्षता, सुरक्षा और कुल लागत की तुलना करना सीखें।
एक विश्वसनीय औद्योगिक सुखाने वाला ओवन आपूर्तिकर्ता कैसे चुनें?