Temperatura y tiempo del horno de aire caliente
autor: Anna
2026-10-26
No existe una temperatura o duración universal para el uso de un horno de aire caliente que se aplique a todos los materiales. El proceso apropiado depende del material, el espesor de la pieza de trabajo, el contenido de humedad, la configuración de carga, el flujo de aire y los requisitos del procesamiento final. En la producción industrial, se debe hacer una distinción entre el período de calentamiento, el tiempo efectivo de mantenimiento (permanencia) y el período de enfriamiento; para la esterilización por calor seco, se deben seguir los protocolos de esterilización aplicables y sus requisitos de validación asociados.
como unfabricante de hornos de aire caliente, XUD proporciona pautas de referencia en cuanto a temperatura y tiempo; También ofrecemos personalización adaptada a su aplicación específica.
1. Tabla de referencia de temperatura y tiempo del horno de aire caliente
1.1 Ciclos comunes de temperatura y tiempo de esterilización por calor seco
Para entornos de laboratorio y atención médica, la esterilización por calor seco se basa en relaciones temperatura-tiempo bien documentadas para lograr una eliminación microbiana confiable. Los Centros para el Control y la Prevención de Enfermedades (CDC) de EE. UU. describen ciclos de referencia estándar para la esterilización mediante hornos de aire caliente:
| Temperatura | Tiempo de espera común |
|---|---|
| 150°C (302°F) | 150 minutos |
| 160°C (320°F) | 120 minutos |
| 170°C (338°F) | 60 minutos |
Nota importante: Estos valores se aplican exclusivamente a procesos validados de esterilización por calor seco para suministros médicos, cristalería o artículos metálicos resistentes al calor. No están destinados a aplicaciones como secado industrial, curado de recubrimientos o envejecimiento de polímeros. Siga las instrucciones del fabricante del equipo, las especificaciones de materiales y los protocolos de esterilización aprobados por el sitio.
Productos relacionados:

1.2 Secado industrial: por qué un solo gráfico no funciona
Para los hornos de aire caliente utilizados en los sectores manufacturero e industrial, cada escenario de aplicación conlleva sus propias limitaciones y estándares.
| Escenario de aplicación | Factores clave para la selección de temperatura y tiempo |
|---|---|
| Secado post-lavado de herrajes metálicos. | Volumen de agua residual, geometría de la pieza, tamaño de carga del lote y punto final de sequedad |
| Curado de componentes electrónicos y revestimientos de PCB | Requisitos de la hoja de datos técnicos (TDS) de revestimiento/adhesivo y resistencia al calor de los componentes |
| Curado del barniz aislante del devanado del motor | Especificaciones del barniz aislante, estructura del devanado, capacidad de extracción y carga térmica. |
| Curado de pinturas, tintas y revestimientos. | Programa de curado recomendado por el fabricante del recubrimiento y temperatura real de la superficie de la pieza |
| Procesamiento térmico de plástico, caucho y compuestos. | Temperatura de deflexión térmica del material, espesor de pared y cambio dimensional permitido |
| Secado de muestras de laboratorio | Composición de la muestra, contenido de humedad objetivo y estándares de métodos de prueba. |
2. Cómo determinar la temperatura y el tiempo correctos del horno de aire caliente
2.1 Identificar el material y su límite de calor
El primer paso para desarrollar un flujo de trabajo de proceso es comprender los límites superiores de temperatura de los materiales que se utilizan. Configurar una temperatura del horno demasiado alta, incluso si acelera el secado o el curado, puede provocar decoloración, deformación, fusión, desgasificación, defectos en el recubrimiento o incluso fallas permanentes de los componentes.
Metales: la mayoría de los metales ferrosos y no ferrosos pueden soportar altas temperaturas; sin embargo, sus tratamientos superficiales, enchapados y propiedades templadas suelen tener tolerancias de temperatura mucho más bajas.
Electrónica y placas de circuito impreso (PCB): componentes como condensadores, semiconductores y conectores tienen clasificaciones de temperatura máxima estrictas. Exceder estos límites puede comprometer la confiabilidad a largo plazo o incluso causar una falla total.
Plásticos y elastómeros: cada polímero tiene una temperatura de transición vítrea y una temperatura de deflexión térmica específicas. Incluso una breve excursión por encima de estos límites puede provocar deformación dimensional o fragilización del material.
Recubrimientos, resinas y adhesivos: estos materiales suelen tener un rango de temperatura de curado estrecho. Las temperaturas demasiado bajas dan como resultado un curado incompleto y un rendimiento deficiente, mientras que las temperaturas demasiado altas pueden provocar ampollas, coloración amarillenta o fragilidad.
Materiales de aislamiento: las clases térmicas (como Clase A, B, F o H) definen las temperaturas de funcionamiento máximas permitidas para los devanados del motor y los materiales de aislamiento eléctrico durante el servicio continuo.
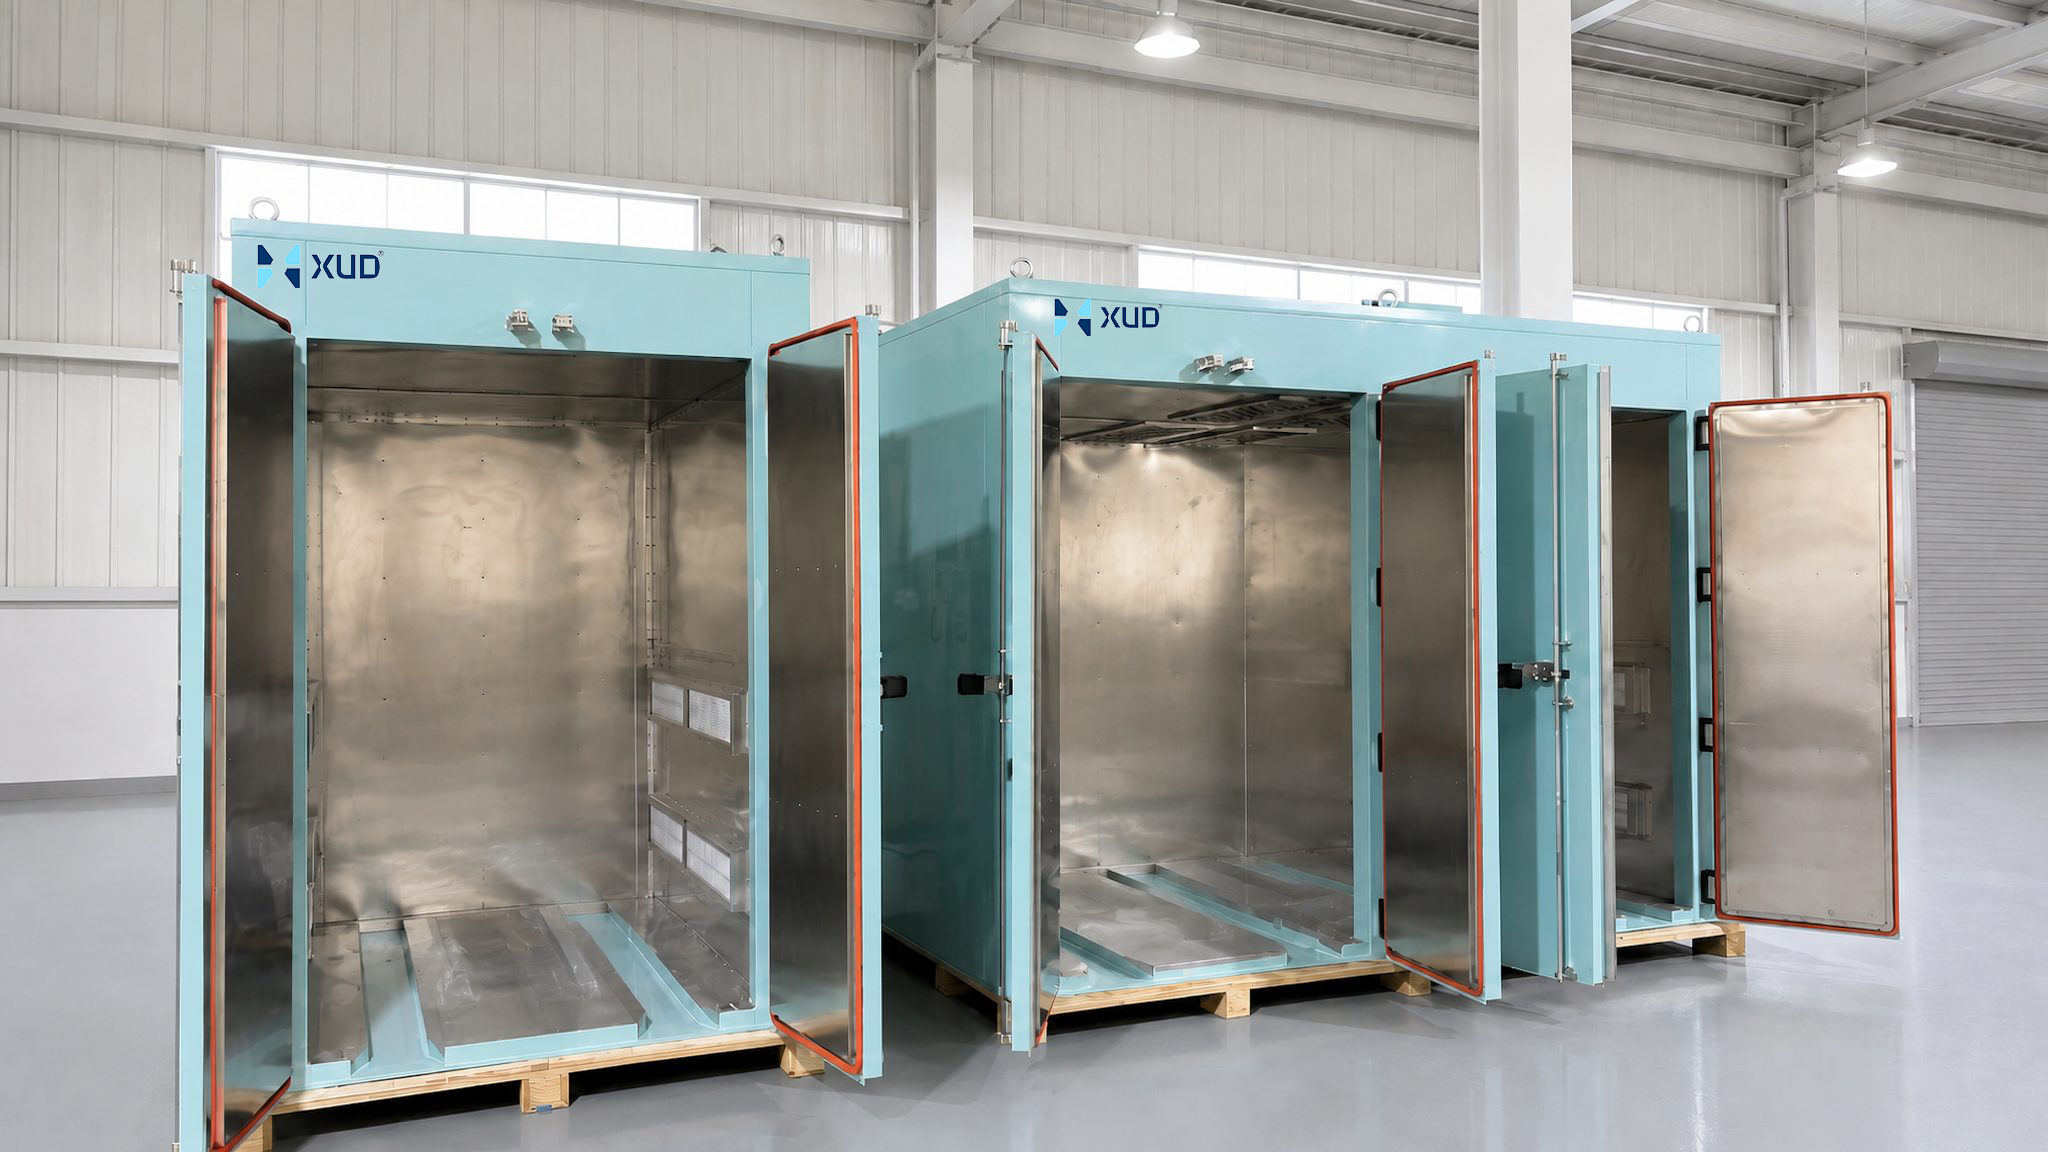
2.2 Considere el espesor, el peso y el contenido de humedad de la pieza
Incluso cuando se utilizan materiales idénticos, las diferencias en las dimensiones, la masa o la estructura interna de las piezas pueden provocar variaciones en el tiempo necesario para el aislamiento térmico (o el mantenimiento de una temperatura específica).
El calor se transfiere desde el aire dentro de un horno a la superficie de una pieza de trabajo y posteriormente se conduce hacia el interior. Las láminas delgadas, los sujetadores pequeños o los componentes con poca masa alcanzan rápidamente sus temperaturas objetivo; por el contrario, las piezas fundidas gruesas, las bobinas de alambre, los ensamblajes complejos o los materiales porosos requieren más tiempo para calentarse por completo y expulsar la humedad interna.
El contenido de humedad inicial también es crítico. Una pieza de trabajo con una cantidad significativa de agua de enjuague residual en su superficie requerirá mucho más tiempo para secarse que una con solo una fina película de agua.
En el caso de materiales higroscópicos, es posible que todavía haya humedad internamente incluso cuando la superficie parezca "seca". Estas piezas de trabajo requieren un tiempo de permanencia más prolongado para permitir que la humedad interna migre a la superficie y se elimine.
En el caso de materiales higroscópicos, es posible que todavía haya humedad internamente incluso cuando la superficie parezca "seca". Estas piezas de trabajo requieren un tiempo de permanencia más prolongado para permitir que la humedad interna migre a la superficie y se elimine.
2.3 Comprender la circulación del aire y la disposición de carga
Los hornos de aire caliente dependen de la convección forzada para distribuir el calor de manera uniforme entre los materiales que se procesan. Incluso cuando se configuran la temperatura y el tiempo correctos, un flujo de aire deficiente puede generar resultados inconsistentes.
Ruta del flujo de aire: Los diferentes patrones de flujo de aire, como horizontal, vertical o lateral, producen diferentes efectos según la forma de las piezas de trabajo y el diseño de las estanterías.
Espaciado de bandejas y densidad de carga: el hacinamiento de los estantes restringe el flujo de aire, creando "zonas de sombra" (bolsas de aire estancado) y extendiendo los ciclos de procesamiento.
Orientación de la pieza de trabajo: Apilar elementos planos o anidarlos juntos puede atrapar la humedad y evitar que el aire llegue a todas las superficies de las piezas de trabajo.
Deflectores de aire y ajuste de flujo: ajustar la dirección del flujo de aire permite dirigir el calor a áreas difíciles de alcanzar.
Para lograr un calentamiento industrial uniforme, seleccione un horno de circulación de aire caliente que admita el ajuste del flujo de aire y configúrelo de acuerdo con las características específicas de sus productos y sus requisitos de carga.
2.4 Definir el punto final requerido
Secado: Evaluado midiendo el contenido de humedad residual, la pérdida de peso o el punto de rocío de los gases de escape.
Curado: Verificado mediante pruebas de dureza, pruebas de adhesión de corte transversal, pruebas de frotamiento con solventes o análisis térmico.
Esterilización: confirmada mediante indicadores biológicos y mapeo de distribución de temperatura en condiciones de carga completa.
Envejecimiento térmico: verificado mediante pruebas de propiedades mecánicas después de la exposición en condiciones controladas.
Esto explica por qué un conjunto de parámetros de proceso que resulta eficaz en una instalación puede fallar en otra: ambas instalaciones pueden emplear el mismo proceso de “160°C/60 minutos”, pero solo una ha definido y validado claramente los criterios específicos para determinar cuándo las piezas de trabajo han alcanzado su estado final requerido.
3. Temperatura establecida versus temperatura real de la pieza: por qué es importante la diferencia
3.1 La pantalla del horno no cuenta toda la historia
La temperatura que se muestra en el controlador de su horno es la temperatura en la ubicación del sensor, generalmente en el conducto de aire de retorno o cerca de la pared de la cámara. No significa automáticamente que todas las partes y el interior de cada parte hayan alcanzado la misma temperatura.
Las cargas grandes, las piezas gruesas y el flujo de aire deficiente crean un desfase de temperatura entre el aire de la cámara y la pieza de trabajo real. En algunos casos, el controlador indica 170°C mientras las piezas en el centro del lote todavía están a 130°C. Depender únicamente de la pantalla puede provocar piezas subprocesadas y fallos de calidad ocultos.
3.2 ¿Cuándo debe comenzar el tiempo de espera?
Para evitar errores de sincronización, debes definir claramente tres fases separadas de un ciclo térmico:
Tiempo de calentamiento: el período desde el inicio del ciclo hasta que toda la carga (no solo el aire) alcanza la temperatura objetivo del proceso.
Tiempo de retención/tiempo de permanencia: el período durante el cual todas las piezas permanecen dentro de la tolerancia de temperatura especificada para completar el secado, curado o esterilización.
Tiempo de enfriamiento: El período requerido para enfriar las piezas hasta una temperatura segura de manipulación o descarga.
Para procesos críticos, el temporizador de retención debe iniciarse solo después de que la carga alcance la temperatura requerida, no cuando el horno esté encendido. En particular, para la esterilización por calor seco, la validez del ciclo depende de la temperatura de la carga, no solo del punto de ajuste de la cámara. Siga siempre las especificaciones de su proceso para conocer el punto de activación de sincronización exacto.
3.3Cómo el mapeo de temperatura ayuda a identificar puntos fríos y calientes
El mapeo de temperatura (mapeo térmico) utiliza múltiples sensores de temperatura colocados en una cámara vacía y luego en un lote completamente cargado para mapear zonas frías y calientes.
- El mapeo de la cámara vacía muestra la uniformidad del horno base en condiciones ideales.
- El mapeo cargado con piezas reales o productos simulados revela puntos fríos del mundo real causados por la geometría de las piezas, las estanterías y el bloqueo del flujo de aire.
- El mapeo cargado con piezas reales o productos simulados revela puntos fríos del mundo real causados por la geometría de las piezas, las estanterías y el bloqueo del flujo de aire.
Los datos de mapeo le indican dónde está la ubicación de calentamiento más lento, para que pueda establecer su tiempo de espera en función del punto más frío de la carga. Esta es la única forma confiable de confirmar que cada pieza del lote recibe la exposición térmica completa requerida.
4. ¿Por qué tuHorno industrial de alta temperatura¿Tardan demasiado en secar las piezas?
4.1Las piezas aún están húmedas después del ciclo completo
Si las piezas salen húmedas después de un ciclo completo, verifique estas causas fundamentales comunes:
- La carga de humedad inicial es mayor que la que se diseñó en la receta original.
- Las piezas están apiladas o encajadas, atrapando el agua en grietas y agujeros ciegos.
- La extracción/eliminación de humedad es insuficiente, por lo que el aire húmedo recircula dentro de la cámara.
- El punto final definido no es realista para la geometría de la pieza y la configuración de carga.
Comience verificando la configuración del escape, reduciendo la carga del lote y mejorando la orientación de las piezas antes de aumentar la temperatura establecida.

4.2 La superficie está seca pero el interior no
La sequedad de la superficie no es igual a la sequedad del núcleo. Esto es especialmente común con piezas fundidas gruesas, materiales porosos, bobinas enrolladas y piezas ensambladas con cavidades internas.
El calor debe conducirse hacia adentro para llevar la humedad interna a la superficie, donde el flujo de aire puede transportarla. Si el tiempo de retención se basa únicamente en la apariencia de la superficie, la humedad interna permanece y causa problemas posteriores, como corrosión, fallas en la adhesión del recubrimiento o fallas en el aislamiento eléctrico. Utilice pruebas de pérdida de peso o medición de la temperatura central para confirmar la sequedad total.
4.3 Algunas piezas se sobrecalientan mientras que otras no se procesan lo suficiente
Los resultados desiguales en el mismo lote casi siempre se relacionan con el flujo de aire y la disposición de la carga:
- Las piezas cercanas a la entrada de aire reciben calor más directo y pueden sobrecalentarse.
- Las piezas en áreas sombreadas o en el interior de las pilas reciben menos flujo de aire y se mantienen más frescas.
- La posición de la bandeja, el espacio entre estantes y la ubicación del sensor afectan la uniformidad real y percibida.
- Las piezas en áreas sombreadas o en el interior de las pilas reciben menos flujo de aire y se mantienen más frescas.
- La posición de la bandeja, el espacio entre estantes y la ubicación del sensor afectan la uniformidad real y percibida.
La solución rara vez es establecer una temperatura más alta. En su lugar, ajuste las estanterías, aumente el espacio entre bandejas, reoriente las piezas o ajuste los patrones de flujo de aire para mejorar la distribución del calor.
4.4 Aumentar la temperatura no resuelve el problema
Es tentador aumentar la temperatura para acelerar un proceso lento, pero esto a menudo crea nuevos problemas sin solucionar la causa raíz.
La temperatura excesiva puede causar:
- Decoloración, oxidación o incrustación en superficies metálicas.
- Deformación, fusión o cambio dimensional en plásticos y compuestos.
- Formación de ampollas, grietas o coloración amarillenta de recubrimientos y tintas.
- Fallo prematuro de componentes electrónicos y materiales aislantes.
- Deformación, fusión o cambio dimensional en plásticos y compuestos.
- Formación de ampollas, grietas o coloración amarillenta de recubrimientos y tintas.
- Fallo prematuro de componentes electrónicos y materiales aislantes.
En muchos casos, el verdadero cuello de botella es un flujo de aire deficiente o una sobrecarga. El aumento de la temperatura solo daña las piezas, mientras que los puntos fríos aún tardan el mismo tiempo en alcanzar la temperatura objetivo.
5. Cómo calcular el tiempo total del ciclo del horno de aire caliente
5.1 Tiempo total del ciclo versus tiempo de retención
Mucha gente confunde “tiempo de espera” con “tiempo de ciclo total”, pero no son lo mismo. Para planificar la capacidad de producción, necesita el ciclo completo de principio a fin.
La fórmula básica para el tiempo total del ciclo del lote es:
Tiempo total del ciclo = Tiempo de calentamiento + Tiempo de mantenimiento + Tiempo de enfriamiento
- Tiempo de calentamiento: desde la carga y el cierre de la puerta hasta que la carga completa alcanza la temperatura establecida
- Tiempo de permanencia: período de permanencia validado a temperatura de proceso
- Tiempo de enfriamiento: desde el final de la espera hasta que las piezas estén lo suficientemente frías para descargarlas de forma segura
- Tiempo de permanencia: período de permanencia validado a temperatura de proceso
- Tiempo de enfriamiento: desde el final de la espera hasta que las piezas estén lo suficientemente frías para descargarlas de forma segura
Por ejemplo, un proceso de secado de herrajes metálicos podría tener:
- Calentamiento: 30 minutos
- Mantenimiento: 60 minutos a 140°C
- Enfriamiento: 20 minutos (hasta 50°C de temperatura de manipulación segura)
- Tiempo total del ciclo: 110 minutos por lote
- Mantenimiento: 60 minutos a 140°C
- Enfriamiento: 20 minutos (hasta 50°C de temperatura de manipulación segura)
- Tiempo total del ciclo: 110 minutos por lote
Sólo el período de espera de 60 minutos es el valor de “temperatura y tiempo” que la gente suele hacer referencia. Los otros 50 minutos son esenciales para la programación, pero a menudo se pasan por alto.
5.2 Por qué el mismo horno puede tener diferentes tiempos de ciclo
Dos lotes ejecutados en el mismo horno a la misma temperatura establecida pueden tener tiempos de ciclo totales muy diferentes. Las variables que cambian la duración del ciclo incluyen:
- Masa y peso de la carga: las cargas más pesadas tardan más en calentarse y enfriarse
- Tamaño y espesor de la pieza: las piezas más gruesas tienen tiempos de calentamiento y migración de humedad más largos
- Patrón de carga: las cargas densas y anidadas prolongan significativamente el tiempo de calentamiento
- Temperatura de las piezas entrantes: las piezas frías procedentes de un almacén sin calefacción tardan más en calentarse
- Requisitos del proceso: tolerancias de temperatura más estrictas o objetivos de humedad más bajos añaden tiempo de espera
Nunca asuma que una receta validada para un producto funcionará con el mismo tiempo de ciclo total para una pieza diferente.
5.3 Cómo el tiempo del ciclo afecta la capacidad del lote
El tiempo total del ciclo determina directamente cuántos lotes puede ejecutar por turno, por día y por semana. Este es un insumo clave para la planificación de la producción y el dimensionamiento del horno.
Por ejemplo, con un ciclo total de 110 minutos y un turno de 8 horas:
- Tiempo de funcionamiento disponible: 480 minutos
- Lotes por turno: aproximadamente 4 lotes completos (440 minutos) con tiempo de cambio entre ellos
- Lotes por turno: aproximadamente 4 lotes completos (440 minutos) con tiempo de cambio entre ellos
Si reduce el tiempo total del ciclo a 90 minutos mediante un mejor flujo de aire y una optimización de la carga, puede preparar 5 lotes por turno, una ganancia de capacidad significativa sin tener que comprar un segundo horno.
El cálculo preciso del tiempo de ciclo lo ayuda a evaluar la utilización del horno, cotizar los plazos de entrega y decidir cuándo se justifica un equipo adicional o más grande.
Horno industrial personalizado: 9 especificaciones clave a definir antes de solicitar una cotización
Artículo relacionado
¿Está planificando un horno industrial personalizado? Conozca qué proceso, carga, temperatura, flujo de aire, calefacción, control, seguridad y especificaciones del sitio debe preparar antes de solicitar una cotización.
Horno industrial personalizado: 9 especificaciones clave a definir antes de solicitar una cotización
¿Busca un proveedor de hornos de secado industriales? Aprenda a comparar tipos de hornos, uniformidad de temperatura, personalización, eficiencia energética, seguridad y costo total antes de comprar.
¿Cómo elegir un proveedor confiable de hornos de secado industriales?
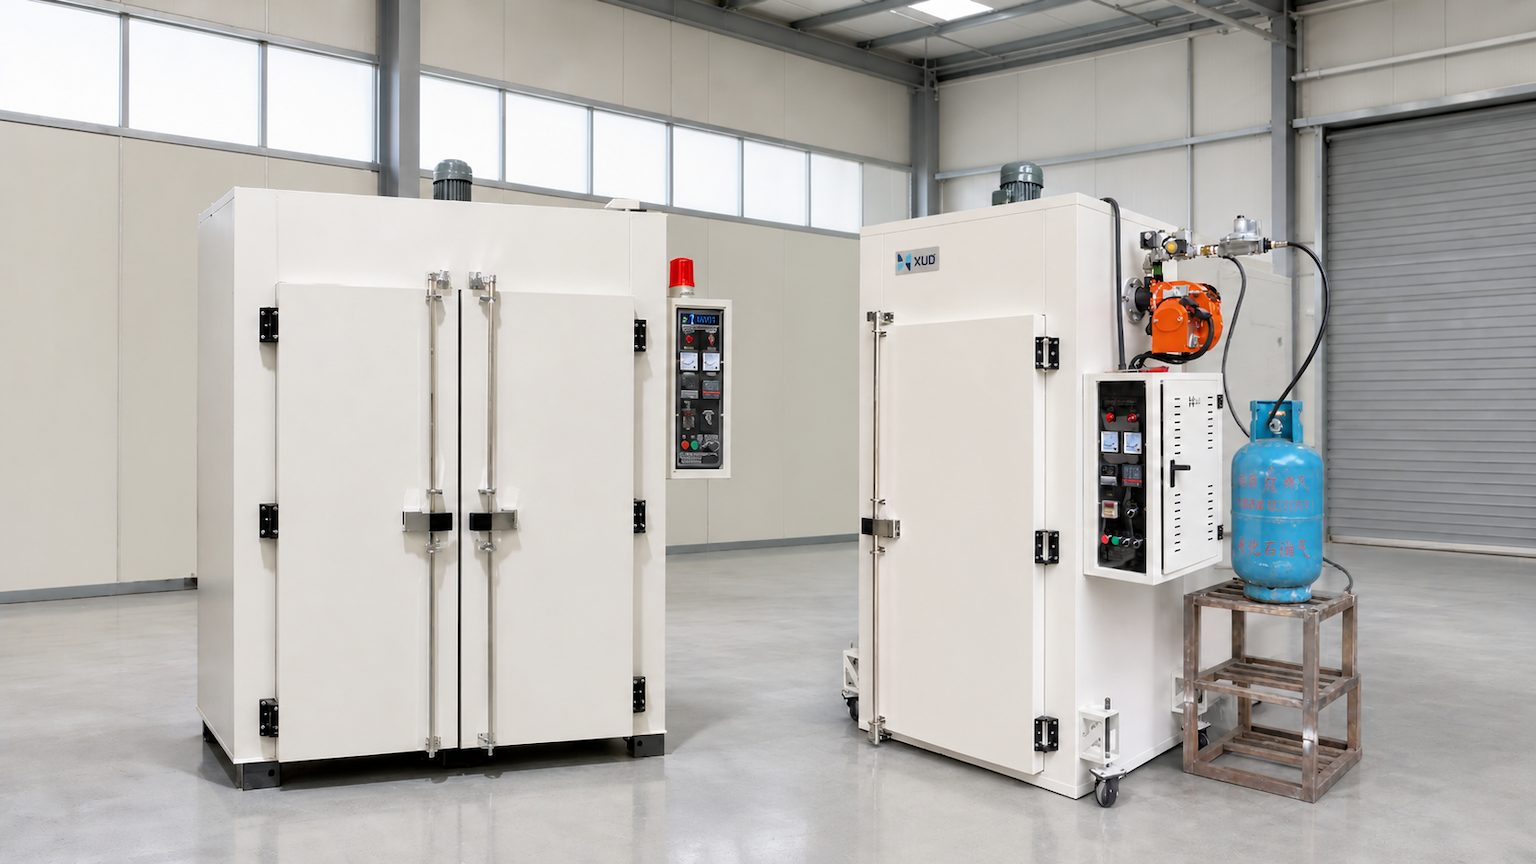
Compare hornos industriales eléctricos y de gas por costos de energía, rendimiento de calefacción, requisitos de instalación y consideraciones de seguridad para aplicaciones de secado y calefacción industriales.
Horno industrial eléctrico versus a gas: costos operativos, instalación y rendimiento
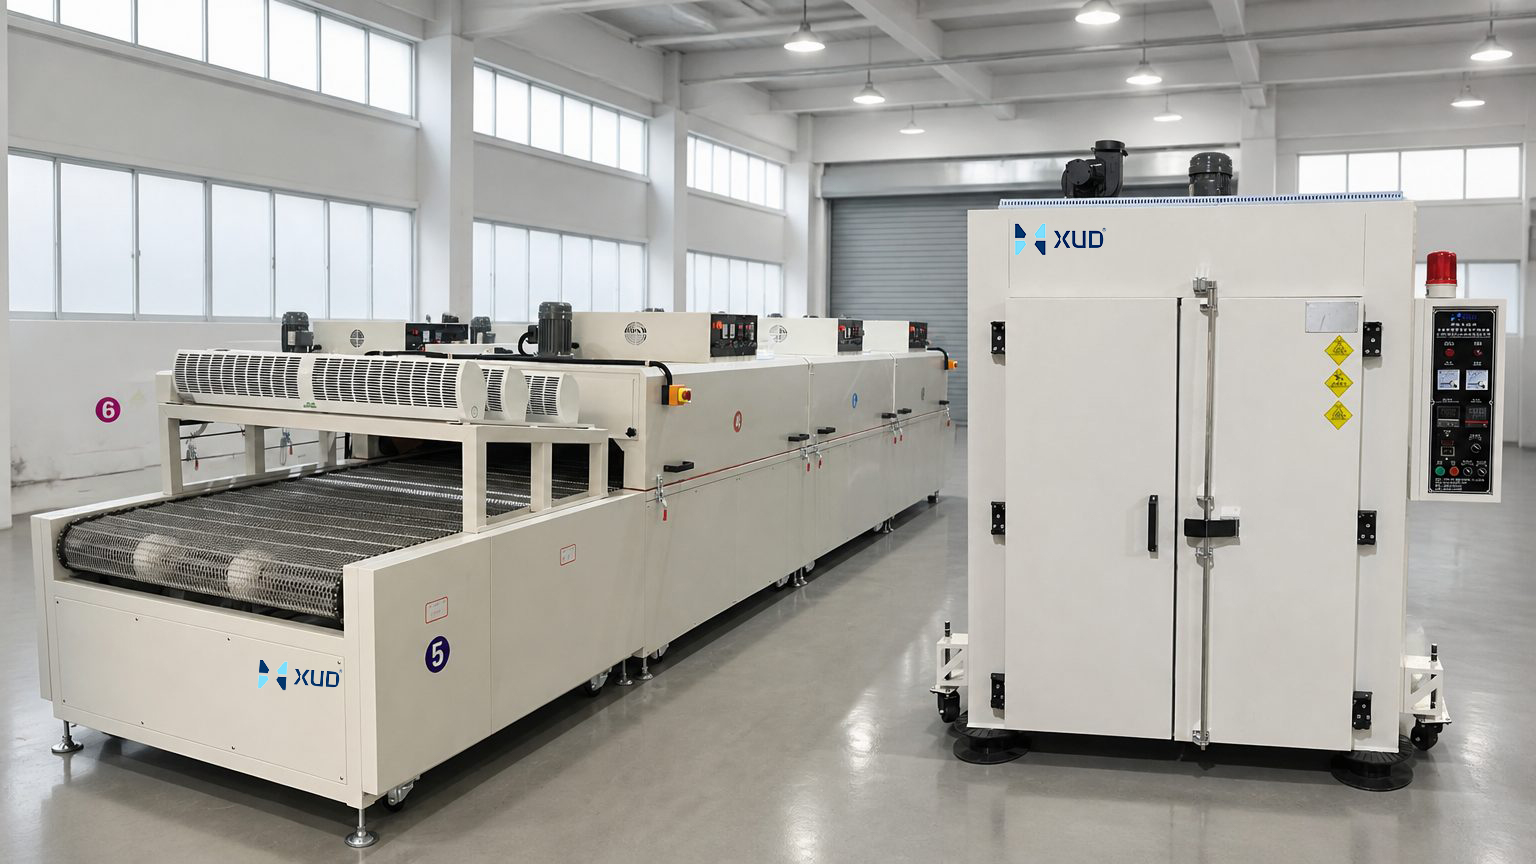
Compare los hornos discontinuos y transportadores por volumen de producción, flexibilidad del proceso, mano de obra, espacio y costos operativos para encontrar la solución de calefacción industrial adecuada.
Horno discontinuo versus horno transportador: ¿cuál es mejor para su línea de producción?