Température et durée du four à air chaud
auteur: Anna
2026-10-26
Il n’existe pas de température ou de durée universelle d’utilisation d’un four à air chaud qui s’applique à tous les matériaux. Le processus approprié dépend du matériau, de l'épaisseur de la pièce, de la teneur en humidité, de la configuration de chargement, du débit d'air et des exigences du traitement final. Dans la production industrielle, il convient de faire une distinction entre la période de chauffage, le temps de maintien effectif et la période de refroidissement ; pour la stérilisation à la chaleur sèche, les protocoles de stérilisation applicables et leurs exigences de validation associées doivent être suivis.
En tant quefabricant de fours à air chaud, XUD fournit des lignes directrices de référence concernant la température et le temps ; nous proposons également une personnalisation adaptée à votre application spécifique.
1. Tableau de référence de la température et du temps du four à air chaud
1.1 Cycles courants de température et de durée de stérilisation à chaleur sèche
Pour les laboratoires et les établissements de soins de santé, la stérilisation par chaleur sèche s'appuie sur des relations température-temps bien documentées pour obtenir une destruction microbienne fiable. Les Centers for Disease Control and Prevention (CDC) des États-Unis décrivent les cycles de référence standard pour la stérilisation à l'aide de fours à air chaud :
| Température | Temps de maintien commun |
|---|---|
| 150°C (302°F) | 150 minutes |
| 160°C (320°F) | 120 minutes |
| 170°C (338°F) | 60 minutes |
Remarque importante : ces valeurs s'appliquent exclusivement aux processus validés de stérilisation à la chaleur sèche pour les fournitures médicales, la verrerie ou les articles métalliques résistants à la chaleur. Ils ne sont pas destinés à des applications telles que le séchage industriel, le durcissement des revêtements ou le vieillissement des polymères. Veuillez suivre les instructions du fabricant de l'équipement, les spécifications des matériaux et les protocoles de stérilisation approuvés par le site.
Produits connexes :

1.2 Séchage industriel : pourquoi un seul tableau ne fonctionnera pas
Pour les fours à air chaud utilisés dans les secteurs manufacturiers et industriels, chaque scénario d’application comporte ses propres contraintes et normes.
| Scénario d'application | Facteurs clés pour la sélection de la température et du temps |
|---|---|
| Séchage après lavage de la quincaillerie métallique | Volume d'eau résiduel, géométrie de la pièce, taille du chargement du lot et point final de sécheresse |
| Durcissement des composants électroniques et des revêtements de PCB | Résistance thermique des composants, exigences de la fiche technique (TDS) du revêtement/adhésif |
| Durcissement du vernis d'isolation des enroulements de moteur | Spécifications du vernis isolant, structure d'enroulement, capacité d'échappement et charge thermique |
| Durcissement des peintures, encres et revêtements | Programme de durcissement recommandé par le fabricant du revêtement et température réelle de la surface de la pièce |
| Traitement thermique du plastique, du caoutchouc et des composites | Température de déflexion thermique du matériau, épaisseur de paroi et changement dimensionnel autorisé |
| Séchage des échantillons en laboratoire | Composition de l'échantillon, teneur en humidité cible et normes des méthodes d'essai |
2. Comment déterminer la température et la durée correctes du four à air chaud
2.1 Identifier le matériau et sa limite thermique
La première étape du développement d’un flux de travail consiste à comprendre les limites de température supérieures des matériaux utilisés. Régler une température de four trop élevée, même si cela accélère le séchage ou le durcissement, peut entraîner une décoloration, une déformation, une fusion, un dégazage, des défauts de revêtement ou même une défaillance permanente des composants.
Métaux : La plupart des métaux ferreux et non ferreux peuvent résister à des températures élevées ; cependant, leurs traitements de surface, leurs placages et leurs propriétés trempées ont souvent des tolérances de température beaucoup plus faibles.
Électronique et cartes de circuits imprimés (PCB) : les composants tels que les condensateurs, les semi-conducteurs et les connecteurs ont des températures maximales strictes. Le dépassement de ces limites peut compromettre la fiabilité à long terme, voire provoquer une panne totale.
Plastiques et élastomères : Chaque polymère a une température de transition vitreuse et une température de déflexion thermique spécifiques. Même une brève excursion au-dessus de ces limites peut entraîner une déformation dimensionnelle ou une fragilisation du matériau.
Revêtements, résines et adhésifs : ces matériaux ont généralement une plage de températures de durcissement étroite. Des températures trop basses entraînent un durcissement incomplet et de mauvaises performances, tandis que des températures trop élevées peuvent provoquer des cloques, un jaunissement ou une fragilité.
Matériaux d'isolation : les classes thermiques (telles que les classes A, B, F ou H) définissent les températures de fonctionnement maximales autorisées pour les enroulements du moteur et les matériaux d'isolation électrique pendant un service continu.
2.2 Tenir compte de l'épaisseur, du poids et de la teneur en humidité des pièces
Même en utilisant des matériaux identiques, des différences dans les dimensions, la masse ou la structure interne des pièces peuvent entraîner des variations dans le temps nécessaire à l'isolation thermique (ou au maintien d'une température spécifique).
La chaleur est transférée de l’air à l’intérieur d’un four à la surface d’une pièce puis conduite vers l’intérieur. Les feuilles minces, les petites fixations ou les composants de faible masse atteignent rapidement leurs températures cibles ; à l’inverse, les pièces moulées épaisses, les bobines de fil, les assemblages complexes ou les matériaux poreux nécessitent plus de temps pour chauffer complètement et expulser toute humidité interne.
La teneur en humidité initiale est également critique. Une pièce avec une quantité importante d’eau de rinçage résiduelle à sa surface nécessitera beaucoup plus de temps pour sécher qu’une pièce avec seulement une fine pellicule d’eau.
Pour les matériaux hygroscopiques, de l'humidité peut encore être présente à l'intérieur même lorsque la surface semble « sèche ». De telles pièces nécessitent un temps de séjour plus long pour permettre à l'humidité interne de migrer vers la surface et d'être éliminée.
Pour les matériaux hygroscopiques, de l'humidité peut encore être présente à l'intérieur même lorsque la surface semble « sèche ». De telles pièces nécessitent un temps de séjour plus long pour permettre à l'humidité interne de migrer vers la surface et d'être éliminée.
2.3 Comprendre la circulation de l'air et la disposition de chargement
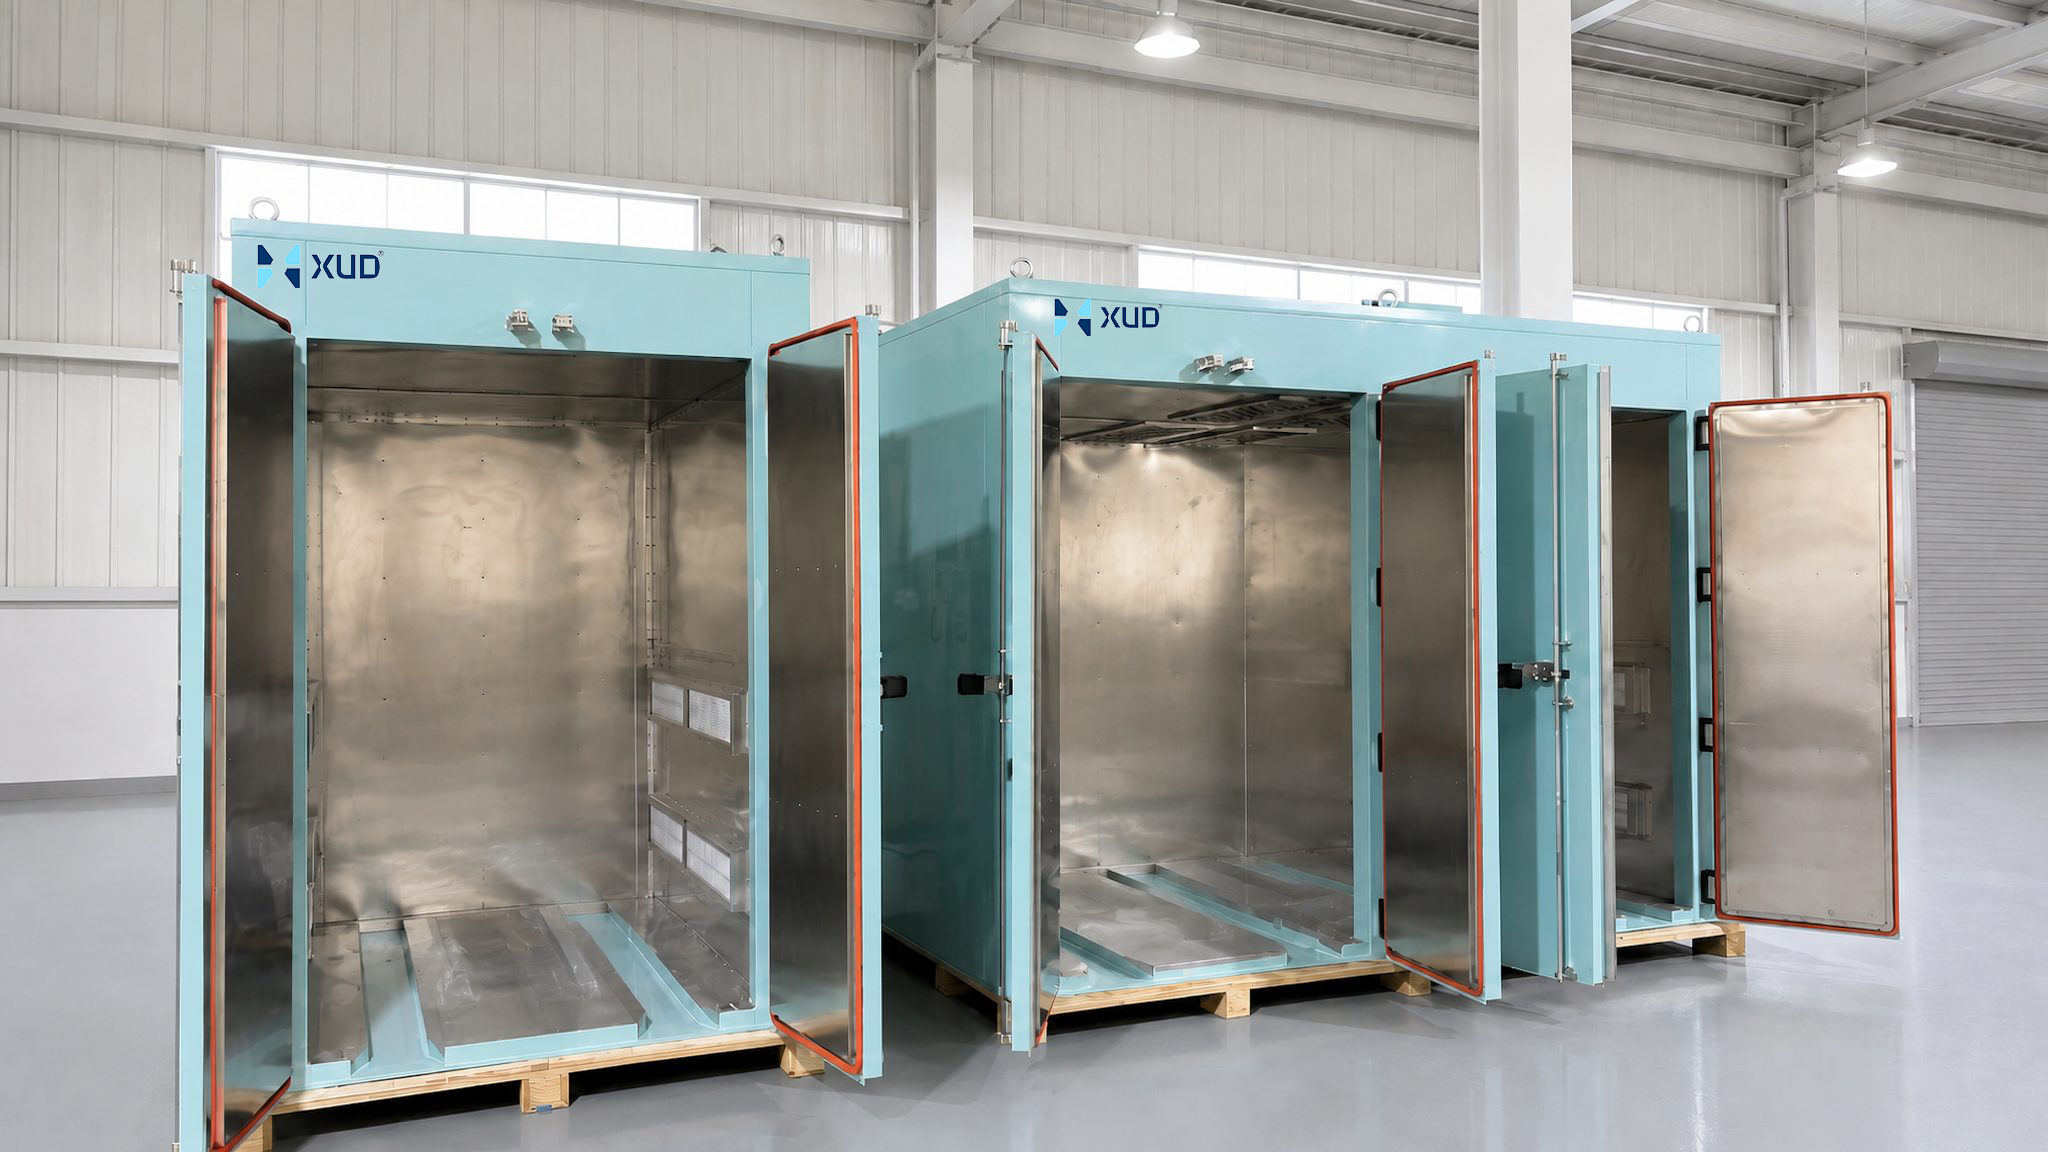
Les fours à air chaud reposent sur la convection forcée pour répartir la chaleur uniformément sur les matériaux traités. Même lorsque la température et la durée correctes sont réglées, une mauvaise circulation de l’air peut conduire à des résultats incohérents.
Chemin du flux d'air : différents modèles de flux d'air, tels qu'horizontal, vertical ou latéral, produisent des effets variables en fonction de la forme des pièces et de la conception des étagères.
Espacement des plateaux et densité de chargement : le surpeuplement des étagères restreint la circulation de l'air, créant des « zones d'ombre » (poches d'air stagnantes) et prolongeant les cycles de traitement.
Orientation de la pièce à usiner : empiler des articles à plat ou les emboîter ensemble peut emprisonner l'humidité et empêcher l'air d'atteindre toutes les surfaces des pièces.
Déflecteurs d'air et réglage du débit : le réglage de la direction du flux d'air permet à la chaleur d'être dirigée vers les zones difficiles d'accès.
Pour obtenir un chauffage industriel uniforme, sélectionnez un four à circulation d'air chaud prenant en charge le réglage du débit d'air et configurez-le en fonction des caractéristiques spécifiques de vos produits et de vos besoins de chargement.
2.4 Définir le point final requis
Séchage : Évalué en mesurant la teneur en humidité résiduelle, la perte de poids ou le point de rosée des gaz d'échappement.
Durcissement : Vérifié par des tests de dureté, des tests d'adhérence transversale, des tests de frottement au solvant ou une analyse thermique.
Stérilisation : confirmée à l'aide d'indicateurs biologiques et d'une cartographie de la répartition de la température dans des conditions de pleine charge.
Vieillissement thermique : Vérifié par des tests de propriétés mécaniques après exposition dans des conditions contrôlées.
Cela explique pourquoi un ensemble de paramètres de processus qui s'avère efficace dans une installation peut échouer dans une autre : les deux installations peuvent utiliser le même processus « 160°C / 60 minutes », mais une seule a clairement défini et validé les critères spécifiques permettant de déterminer quand les pièces ont atteint leur état final requis.
3. Température réglée par rapport à la température réelle de la pièce : pourquoi la différence est importante
3.1 L'écran du four ne raconte pas toute l'histoire
La température affichée sur le contrôleur de votre four est la température à l'emplacement du capteur, généralement dans le conduit de retour d'air ou près de la paroi de la chambre. Cela ne signifie pas automatiquement que chaque pièce, et l’intérieur de chaque pièce, a atteint la même température.
Les charges importantes, les pièces épaisses et la mauvaise circulation de l'air créent un décalage de température entre l'air de la chambre et la pièce à usiner elle-même. Dans certains cas, le contrôleur indique 170°C alors que les pièces au centre du lot sont encore à 130°C. Se fier uniquement à l’affichage peut conduire à des pièces sous-traitées et à des défauts de qualité cachés.
3.2 Quand le temps de détention doit-il commencer ?
Pour éviter les erreurs de timing, vous devez clairement définir trois phases distinctes d'un cycle thermique :
Temps de préchauffage : la période allant du début du cycle jusqu'à ce que la charge entière (pas seulement l'air) atteigne la température de processus cible.
Temps de maintien/temps de séjour : période pendant laquelle toutes les pièces restent dans la tolérance de température spécifiée pour terminer le séchage, le durcissement ou la stérilisation.
Temps de refroidissement : la période nécessaire pour refroidir les pièces jusqu'à une température de manipulation ou de déchargement sûre.
Pour les processus critiques, la minuterie de maintien ne doit démarrer qu'une fois que la charge a atteint la température requise, et non lorsque le four est allumé. Pour la stérilisation à chaleur sèche en particulier, la validité du cycle dépend de la température de la charge, et pas seulement du point de consigne de la chambre. Suivez toujours les spécifications de votre processus pour connaître le point de déclenchement exact du timing.
3.3Comment la cartographie de la température aide à identifier les points froids et chauds
La cartographie de la température (cartographie thermique) utilise plusieurs capteurs de température placés dans une chambre vide, puis dans un lot entièrement chargé pour cartographier les zones chaudes et froides.
- La cartographie des chambres vides montre l'uniformité de la base du four dans des conditions idéales.
- Une cartographie chargée avec des pièces réelles ou un produit simulé révèle des points froids réels causés par la géométrie des pièces, les rayonnages et le blocage du flux d'air.
- Une cartographie chargée avec des pièces réelles ou un produit simulé révèle des points froids réels causés par la géométrie des pièces, les rayonnages et le blocage du flux d'air.
Les données cartographiques vous indiquent où se trouve l'emplacement de chauffage le plus lent, afin que vous puissiez définir votre temps de maintien en fonction du point le plus froid de la charge. C'est le seul moyen fiable de confirmer que chaque pièce du lot reçoit l'exposition thermique complète requise.
4. Pourquoi votreFour industriel à haute températureLe séchage des pièces est-il trop long ?
4.1Les pièces sont encore humides après le cycle complet
Si des pièces ressortent humides après un cycle complet, vérifiez ces causes profondes courantes :
- La charge d’humidité initiale est supérieure à celle pour laquelle la recette originale a été conçue.
- Les pièces sont empilées ou emboîtées, emprisonnant l'eau dans les crevasses et les trous borgnes.
- L'évacuation de l'humidité et de l'évacuation est insuffisante, donc l'air humide recircule à l'intérieur de la chambre.
- Le point final défini est irréaliste pour la géométrie de la pièce et la configuration de la charge.
Commencez par vérifier les paramètres d'échappement, en réduisant la charge du lot et en améliorant l'orientation des pièces avant d'augmenter la température réglée.

4.2 La surface est sèche mais l’intérieur ne l’est pas
La sécheresse superficielle n’est pas égale à la sécheresse centrale. Ceci est particulièrement fréquent avec les pièces moulées épaisses, les matériaux poreux, les bobines enroulées et les pièces assemblées avec des cavités internes.
La chaleur doit se diriger vers l’intérieur pour chasser l’humidité interne vers la surface, où le flux d’air peut l’évacuer. Si le temps de maintien est basé uniquement sur l'apparence de la surface, l'humidité interne persiste et provoque des problèmes plus tard, tels qu'une corrosion, un défaut d'adhérence du revêtement ou une rupture de l'isolation électrique. Utilisez des tests de perte de poids ou des mesures de la température centrale pour confirmer la sécheresse complète.
4.3 Certaines pièces sont surchauffées tandis que d'autres sont sous-traitées
Les résultats inégaux au sein d’un même lot sont presque toujours liés au débit d’air et à la disposition de la charge :
- Les pièces proches de l'entrée d'air reçoivent une chaleur plus directe et peuvent surchauffer.
- Les pièces situées dans les zones ombragées ou profondément à l'intérieur des piles reçoivent moins de flux d'air et restent plus fraîches.
- La position des plateaux, l'espacement des étagères et le placement des capteurs affectent tous l'uniformité perçue et réelle.
- Les pièces situées dans les zones ombragées ou profondément à l'intérieur des piles reçoivent moins de flux d'air et restent plus fraîches.
- La position des plateaux, l'espacement des étagères et le placement des capteurs affectent tous l'uniformité perçue et réelle.
La solution est rarement une température de consigne plus élevée. Au lieu de cela, ajustez les rayonnages, augmentez l'espacement des plateaux, réorientez les pièces ou ajustez les modèles de flux d'air pour améliorer la répartition de la chaleur.
4.4 L'augmentation de la température ne résout pas le problème
Il est tentant d'augmenter la pression pour accélérer un processus lent, mais cela crée souvent de nouveaux problèmes sans en corriger la cause profonde.
Une température excessive peut provoquer :
- Décoloration, oxydation ou incrustation sur les surfaces métalliques
- Déformation, fusion ou changement dimensionnel des plastiques et composites
- Cloquage, fissuration ou jaunissement des revêtements et des encres
- Défaillance prématurée des composants électroniques et des matériaux d'isolation
- Déformation, fusion ou changement dimensionnel des plastiques et composites
- Cloquage, fissuration ou jaunissement des revêtements et des encres
- Défaillance prématurée des composants électroniques et des matériaux d'isolation
Dans de nombreux cas, un mauvais débit d’air ou une surcharge constituent le véritable goulot d’étranglement. L'augmentation de la température n'endommage que les pièces tandis que les points froids mettent tout autant de temps à atteindre la température cible.
5. Comment calculer la durée totale du cycle du four à air chaud
5.1 Durée totale du cycle par rapport au temps de maintien
Beaucoup de gens confondent « temps de maintien » et « temps de cycle total », mais ce ne sont pas les mêmes. Pour planifier la capacité de production, vous avez besoin du cycle complet de bout en bout.
La formule de base pour la durée totale du cycle d'un lot est :
Temps de cycle total = Temps de chauffage + Temps de maintien + Temps de refroidissement
- Temps de préchauffage : depuis le chargement et la fermeture de la porte jusqu'à ce que la charge complète atteigne la température définie
- Temps de maintien : période de séjour validée à température du procédé
- Temps de refroidissement : de la fin de la cale jusqu'à ce que les pièces soient suffisamment froides pour être déchargées en toute sécurité
- Temps de maintien : période de séjour validée à température du procédé
- Temps de refroidissement : de la fin de la cale jusqu'à ce que les pièces soient suffisamment froides pour être déchargées en toute sécurité
Par exemple, un processus de séchage de matériel métallique peut avoir :
- Préchauffage : 30 minutes
- Maintien : 60 minutes à 140°C
- Refroidissement : 20 minutes (jusqu'à une température de manipulation sûre de 50°C)
- Temps de cycle total : 110 minutes par lot
- Maintien : 60 minutes à 140°C
- Refroidissement : 20 minutes (jusqu'à une température de manipulation sûre de 50°C)
- Temps de cycle total : 110 minutes par lot
Seule la période de conservation de 60 minutes est la valeur de « température et de temps » à laquelle les gens font généralement référence. Les 50 minutes restantes sont essentielles à la planification mais souvent négligées.
5.2 Pourquoi le même four peut avoir des temps de cycle différents
Deux lots exécutés dans le même four à la même température réglée peuvent avoir des durées de cycle totales très différentes. Les variables qui modifient la durée du cycle comprennent :
- Masse et poids de la charge : les charges plus lourdes mettent plus de temps à chauffer et à refroidir
- Taille et épaisseur des pièces : les pièces plus épaisses ont des temps de chauffe et de migration de l'humidité plus longs
- Modèle de chargement : des charges denses et imbriquées prolongent considérablement le temps de chauffage
- Température des pièces entrantes : les pièces froides provenant d'un entrepôt non chauffé mettent plus de temps à se réchauffer
- Exigences du processus : des tolérances de température plus strictes ou des objectifs d'humidité plus faibles ajoutent un temps de maintien
Ne présumez jamais qu’une recette validée pour un produit fonctionnera avec la même durée de cycle totale pour une pièce différente.
5.3 Comment le temps de cycle affecte la capacité des lots
La durée totale du cycle détermine directement le nombre de lots que vous pouvez exécuter par équipe, par jour et par semaine. Il s’agit d’un élément clé pour la planification de la production et le dimensionnement du four.
Par exemple, avec un cycle total de 110 minutes et un poste de 8 heures :
- Durée de fonctionnement disponible : 480 minutes
- Lots par équipe : environ 4 lots complets (440 minutes) avec un temps de changement entre les deux
- Lots par équipe : environ 4 lots complets (440 minutes) avec un temps de changement entre les deux
Si vous réduisez la durée totale du cycle à 90 minutes grâce à un meilleur flux d'air et à une optimisation du chargement, vous pouvez préparer 5 lots par équipe, ce qui représente un gain de capacité significatif sans acheter un deuxième four.
Un calcul précis du temps de cycle vous aide à évaluer l'utilisation du four, à estimer les délais de livraison et à décider quand un équipement supplémentaire ou plus important est justifié.
Four industriel sur mesure : 9 spécifications clés à définir avant de demander un devis
Article associé
Vous envisagez un four industriel sur mesure ? Découvrez les spécifications de processus, de charge, de température, de débit d'air, de chauffage, de contrôle, de sécurité et de site à préparer avant de demander un devis.
Four industriel sur mesure : 9 spécifications clés à définir avant de demander un devis
Vous recherchez un fournisseur d’étuves de séchage industrielles ? Apprenez à comparer les types de fours, l'uniformité de la température, la personnalisation, l'efficacité énergétique, la sécurité et le coût total avant d'acheter.
Comment choisir un fournisseur d’étuves de séchage industrielles fiable ?
Comparez les fours industriels électriques et à gaz en fonction des coûts énergétiques, des performances de chauffage, des exigences d'installation et des considérations de sécurité pour les applications de séchage et de chauffage industriels.
Four industriel électrique ou à gaz : coûts d'exploitation, installation et performances
Comparez les fours discontinus et à convoyeur en fonction du volume de production, de la flexibilité du processus, de la main d'œuvre, de l'espace au sol et des coûts d'exploitation pour trouver la bonne solution de chauffage industriel.
Four par lots ou four à convoyeur : quel est le meilleur pour votre ligne de production ?