Temperatura e tempo del forno ad aria calda
autore: Anna
2026-10-26
Non esiste una temperatura o una durata universale per l’utilizzo di un forno ad aria calda che si applichi a tutti i materiali. Il processo appropriato dipende dal materiale, dallo spessore del pezzo, dal contenuto di umidità, dalla configurazione di carico, dal flusso d'aria e dai requisiti di lavorazione finale. Nella produzione industriale si dovrebbe fare una distinzione tra il periodo di riscaldamento, il tempo di mantenimento effettivo (dwell) e il periodo di raffreddamento; per la sterilizzazione a calore secco, è necessario seguire i protocolli di sterilizzazione applicabili e i relativi requisiti di convalida.
Come aproduttore di forni ad aria calda, XUD fornisce linee guida di riferimento riguardanti temperatura e tempo; offriamo anche personalizzazioni su misura per la vostra specifica applicazione.
1. Tabella di riferimento della temperatura e del tempo del forno ad aria calda
1.1 Cicli comuni di temperatura e tempo di sterilizzazione a calore secco
Per gli ambienti di laboratorio e sanitari, la sterilizzazione a calore secco si basa su relazioni temperatura-tempo ben documentate per ottenere un'uccisione microbica affidabile. I Centri statunitensi per il controllo e la prevenzione delle malattie (CDC) delineano cicli di riferimento standard per la sterilizzazione utilizzando forni ad aria calda:
| Temperatura | Tempo di detenzione comune |
|---|---|
| 150°C (302°F) | 150 minuti |
| 160°C (320°F) | 120 minuti |
| 170°C (338°F) | 60 minuti |
Nota importante: questi valori si applicano esclusivamente ai processi di sterilizzazione a calore secco convalidati per forniture mediche, vetreria o articoli metallici resistenti al calore. Non sono destinati ad applicazioni quali l'essiccazione industriale, la polimerizzazione di rivestimenti o l'invecchiamento dei polimeri. Seguire le istruzioni del produttore dell'apparecchiatura, le specifiche dei materiali e i protocolli di sterilizzazione approvati dal sito.
Prodotti correlati:

1.2 Essiccazione industriale: perché un unico grafico non funziona
Per i forni ad aria calda utilizzati nei settori manifatturiero e industriale, ogni scenario applicativo comporta vincoli e standard specifici.
| Scenario applicativo | Fattori chiave per la selezione della temperatura e del tempo |
|---|---|
| Asciugatura post-lavaggio dell'hardware in metallo | Volume d'acqua residuo, geometria della parte, dimensioni del carico batch e punto finale di secchezza |
| Indurimento di componenti elettronici e rivestimenti PCB | Resistenza al calore dei componenti, requisiti della scheda tecnica del rivestimento/adesivo (TDS). |
| Indurimento della vernice per l'isolamento degli avvolgimenti del motore | Specifiche della vernice isolante, struttura dell'avvolgimento, capacità di scarico e carico termico |
| Indurimento di vernici, inchiostri e rivestimenti | Programma di polimerizzazione consigliato dal produttore del rivestimento e temperatura effettiva della superficie della parte |
| Lavorazione termica di plastica, gomma e compositi | Temperatura di deflessione termica del materiale, spessore della parete e variazione dimensionale consentita |
| Essiccazione dei campioni di laboratorio | Composizione del campione, contenuto di umidità target e standard del metodo di prova |
2. Come determinare la temperatura e il tempo corretti del forno ad aria calda
2.1 Identificare il materiale e il suo limite termico
Il primo passo nello sviluppo di un flusso di lavoro del processo è comprendere i limiti massimi di temperatura dei materiali utilizzati. L'impostazione di una temperatura del forno troppo elevata, anche se accelera l'asciugatura o l'indurimento, può causare scolorimento, deformazione, fusione, degassamento, difetti di rivestimento o persino guasti permanenti ai componenti.
Metalli: la maggior parte dei metalli ferrosi e non ferrosi può resistere alle alte temperature; tuttavia, i trattamenti superficiali, le placcature e le proprietà di tempra spesso hanno tolleranze di temperatura molto inferiori.
Elettronica e circuiti stampati (PCB): componenti come condensatori, semiconduttori e connettori hanno valori di temperatura massima rigorosi. Il superamento di questi limiti può compromettere l'affidabilità a lungo termine o addirittura causare un guasto totale.
Materie plastiche ed elastomeri: ogni polimero ha una specifica temperatura di transizione vetrosa e una temperatura di deflessione termica. Anche una breve escursione al di sopra di questi limiti può provocare deformazioni dimensionali o infragilimento del materiale.
Rivestimenti, resine e adesivi: questi materiali hanno in genere un intervallo di temperature di polimerizzazione ristretto. Temperature troppo basse determinano una polimerizzazione incompleta e prestazioni scadenti, mentre temperature troppo elevate possono causare vesciche, ingiallimento o fragilità.
Materiali isolanti: le classi termiche (come Classe A, B, F o H) definiscono le temperature operative massime consentite per gli avvolgimenti del motore e i materiali di isolamento elettrico durante il servizio continuo.
2.2 Considerare lo spessore, il peso e il contenuto di umidità della parte
Anche quando si utilizzano materiali identici, differenze nelle dimensioni, nella massa o nella struttura interna dei pezzi possono portare a variazioni nel tempo necessario per l'isolamento termico (o per il mantenimento di una temperatura specifica).
Il calore viene trasferito dall'aria all'interno di un forno alla superficie del pezzo in lavorazione e successivamente condotto verso l'interno. Lamiere sottili, piccoli elementi di fissaggio o componenti con massa ridotta raggiungono rapidamente la temperatura target; al contrario, getti spessi, bobine di filo, assemblaggi complessi o materiali porosi richiedono più tempo per riscaldarsi completamente e per espellere l'umidità interna.
Anche il contenuto di umidità iniziale è fondamentale. Un pezzo con una quantità significativa di acqua di risciacquo residua sulla sua superficie richiederà molto più tempo per asciugarsi rispetto a uno con solo un sottile strato d'acqua.
Per i materiali igroscopici, l'umidità può essere ancora presente all'interno anche quando la superficie appare "asciutta". Tali pezzi richiedono un tempo di permanenza più lungo per consentire all'umidità interna di migrare verso la superficie ed essere rimossa.
Per i materiali igroscopici, l'umidità può essere ancora presente all'interno anche quando la superficie appare "asciutta". Tali pezzi richiedono un tempo di permanenza più lungo per consentire all'umidità interna di migrare verso la superficie ed essere rimossa.
2.3 Comprendere la circolazione dell'aria e la disposizione del carico
I forni ad aria calda si affidano alla convezione forzata per distribuire il calore in modo uniforme sui materiali da lavorare. Anche quando vengono impostati la temperatura e il tempo corretti, un flusso d'aria inadeguato può portare a risultati incoerenti.
Percorso del flusso d'aria: diversi schemi di flusso d'aria, come orizzontale, verticale o laterale, producono effetti diversi a seconda della forma dei pezzi e del design della scaffalatura.
Spaziatura dei vassoi e densità di carico: il sovraffollamento degli scaffali limita il flusso d'aria, creando "zone d'ombra" (sacche d'aria stagnanti) e prolungando i cicli di lavorazione.
Orientamento dei pezzi: impilare gli oggetti in piano o annidarli insieme può intrappolare l'umidità e impedire all'aria di raggiungere tutte le superfici dei pezzi.
Deflettori dell'aria e regolazione del flusso: la regolazione della direzione del flusso d'aria consente di dirigere il calore verso aree difficili da raggiungere.
Per ottenere un riscaldamento industriale uniforme, seleziona un forno a circolazione di aria calda che supporti la regolazione del flusso d'aria e configuralo in base alle caratteristiche specifiche dei tuoi prodotti e alle tue esigenze di caricamento.
2.4 Definire il punto finale richiesto
Essiccazione: valutata misurando il contenuto di umidità residua, la perdita di peso o il punto di rugiada dei gas di scarico.
Indurimento: verificato mediante test di durezza, test di adesione trasversale, test di sfregamento con solvente o analisi termica.
Sterilizzazione: confermata utilizzando indicatori biologici e mappatura della distribuzione della temperatura in condizioni di pieno carico.
Invecchiamento termico: verificato tramite test delle proprietà meccaniche in seguito all'esposizione in condizioni controllate.
Ciò spiega perché una serie di parametri di processo che si dimostrano efficaci in uno stabilimento potrebbero fallire in un altro: entrambi gli stabilimenti potrebbero impiegare lo stesso processo “160°C/60 minuti”, ma solo uno ha chiaramente definito e convalidato i criteri specifici per determinare quando i pezzi hanno raggiunto lo stato finale richiesto.
3. Temperatura impostata e temperatura effettiva della parte: perché la differenza è importante
3.1 Il display del forno non racconta tutta la storia
La temperatura mostrata sul controller del forno è la temperatura nella posizione del sensore, solitamente nel condotto dell'aria di ritorno o vicino alla parete della camera. Ciò non significa automaticamente che ogni parte, e l'interno di ogni parte, abbia raggiunto la stessa temperatura.
Carichi di grandi dimensioni, parti spesse e un flusso d'aria scarso creano uno sfasamento termico tra l'aria della camera e il pezzo effettivo. In alcuni casi, il controller legge 170°C mentre le parti al centro del lotto sono ancora a 130°C. Affidarsi solo al display può portare a parti sottolavorate e a problemi di qualità nascosti.
3.2 Quando dovrebbe iniziare il tempo di attesa?
Per evitare errori di temporizzazione è necessario definire chiaramente tre fasi distinte di un ciclo termico:
Tempo di riscaldamento: il periodo che intercorre tra l'inizio del ciclo e il momento in cui l'intero carico (non solo l'aria) raggiunge la temperatura di processo target.
Tempo di mantenimento/tempo di permanenza: il periodo durante il quale tutte le parti rimangono entro la tolleranza di temperatura specificata per completare l'asciugatura, la polimerizzazione o la sterilizzazione.
Tempo di raffreddamento: il periodo necessario per raffreddare le parti fino a una temperatura sicura per la movimentazione o lo scarico.
Per i processi critici, il timer di mantenimento deve avviarsi solo dopo che il carico ha raggiunto la temperatura richiesta, non quando il forno è acceso. In particolare, per la sterilizzazione a calore secco, la validità del ciclo dipende dalla temperatura del carico, non solo dal punto di regolazione della camera. Seguire sempre le specifiche del processo per l'esatto punto di attivazione della temporizzazione.
3.3Come la mappatura della temperatura aiuta a identificare i punti freddi e caldi
La mappatura della temperatura (mappatura termica) utilizza più sensori di temperatura posizionati in una camera vuota e poi in un lotto completamente carico per mappare le zone calde e fredde.
- La mappatura della camera vuota mostra l'uniformità della base del forno in condizioni ideali.
- La mappatura caricata con parti reali o prodotti simulati rivela punti freddi reali causati dalla geometria delle parti, dalle scaffalature e dal blocco del flusso d'aria.
- La mappatura caricata con parti reali o prodotti simulati rivela punti freddi reali causati dalla geometria delle parti, dalle scaffalature e dal blocco del flusso d'aria.
I dati di mappatura ti dicono dove si trova la posizione a riscaldamento più lento, quindi puoi impostare il tempo di attesa in base al punto più freddo del carico. Questo è l'unico modo affidabile per confermare che ogni parte del lotto riceve la piena esposizione termica richiesta.
4. Perché il tuoForno industriale ad alta temperaturaCi vuole troppo tempo per asciugare le parti?
4.1 Le parti sono ancora bagnate dopo il ciclo completo
Se le parti risultano umide dopo un ciclo completo, verificare queste cause principali comuni:
- Il carico di umidità iniziale è superiore a quello per cui era stata progettata la ricetta originale.
- Le parti sono impilate o annidate, intrappolando l'acqua nelle fessure e nei fori ciechi.
- Lo scarico/la rimozione dell'umidità è insufficiente, quindi l'aria umida ricircola all'interno della camera.
- Il punto finale definito non è realistico per la geometria della parte e la configurazione del carico.
Inizia verificando le impostazioni di scarico, riducendo il carico batch e migliorando l'orientamento delle parti prima di aumentare la temperatura impostata.

4.2 La superficie è asciutta ma l'interno no
La secchezza superficiale non equivale alla secchezza del nucleo. Ciò è particolarmente comune con getti spessi, materiali porosi, bobine avvolte e parti assemblate con cavità interne.
Il calore deve condurre verso l'interno per portare l'umidità interna verso la superficie, dove il flusso d'aria può portarla via. Se il tempo di mantenimento si basa solo sull'aspetto della superficie, l'umidità interna rimane e causa problemi successivi, come corrosione, mancata adesione del rivestimento o rottura dell'isolamento elettrico. Utilizzare il test della perdita di peso o la misurazione della temperatura interna per confermare la completa asciugatura.
4.3 Alcune parti sono surriscaldate mentre altre sono sottoelaborate
I risultati non uniformi nello stesso lotto sono quasi sempre legati al flusso d'aria e alla disposizione del carico:
- Le parti vicine all'ingresso dell'aria ricevono calore più diretto e potrebbero surriscaldarsi.
- Le parti nelle aree ombreggiate o nelle pile profonde ricevono meno flusso d'aria e rimangono più fresche.
- La posizione del vassoio, la spaziatura tra i ripiani e il posizionamento del sensore influiscono tutti sull'uniformità percepita ed effettiva.
- Le parti nelle aree ombreggiate o nelle pile profonde ricevono meno flusso d'aria e rimangono più fresche.
- La posizione del vassoio, la spaziatura tra i ripiani e il posizionamento del sensore influiscono tutti sull'uniformità percepita ed effettiva.
La soluzione raramente è una temperatura impostata più alta. È invece possibile regolare le scaffalature, aumentare la spaziatura dei vassoi, riorientare le parti o ottimizzare i modelli del flusso d'aria per migliorare la distribuzione del calore.
4.4 Aumentare la temperatura non risolve il problema
Si è tentati di alzare la temperatura per accelerare un processo lento, ma questo spesso crea nuovi problemi senza risolverne la causa principale.
Una temperatura eccessiva può causare:
- Scolorimento, ossidazione o ridimensionamento delle superfici metalliche
- Deformazione, fusione o cambiamento dimensionale nella plastica e nei compositi
- Formazione di bolle, screpolature o ingiallimento di rivestimenti e inchiostri
- Guasto prematuro dei componenti elettronici e dei materiali isolanti
- Deformazione, fusione o cambiamento dimensionale nella plastica e nei compositi
- Formazione di bolle, screpolature o ingiallimento di rivestimenti e inchiostri
- Guasto prematuro dei componenti elettronici e dei materiali isolanti
In molti casi, il vero collo di bottiglia è la scarsa portata d’aria o il sovraccarico. L'aumento della temperatura danneggia solo le parti mentre i punti freddi impiegano ancora lo stesso tempo per raggiungere la temperatura target.
5. Come calcolare il tempo totale del ciclo del forno ad aria calda
5.1 Tempo di ciclo totale rispetto al tempo di mantenimento
Molte persone confondono il “tempo di attesa” con il “tempo di ciclo totale”, ma non sono la stessa cosa. Per pianificare la capacità produttiva è necessario il ciclo completo end-to-end.
La formula di base per il tempo totale del ciclo batch è:
Tempo totale del ciclo = Tempo di riscaldamento + Tempo di mantenimento + Tempo di raffreddamento
- Tempo di riscaldamento: dal caricamento e dalla chiusura della porta fino al raggiungimento della temperatura impostata a pieno carico
- Tempo di mantenimento: periodo di permanenza convalidato alla temperatura di processo
- Tempo di raffreddamento: dalla fine dell'attesa fino a quando le parti sono sufficientemente fredde da poter essere scaricate in sicurezza
- Tempo di mantenimento: periodo di permanenza convalidato alla temperatura di processo
- Tempo di raffreddamento: dalla fine dell'attesa fino a quando le parti sono sufficientemente fredde da poter essere scaricate in sicurezza
Ad esempio, un processo di essiccazione dell'hardware in metallo potrebbe avere:
- Riscaldamento: 30 minuti
- Mantenimento: 60 minuti a 140°C
- Raffreddamento: 20 minuti (fino a 50°C di temperatura di manipolazione sicura)
- Tempo ciclo totale: 110 minuti per lotto
- Mantenimento: 60 minuti a 140°C
- Raffreddamento: 20 minuti (fino a 50°C di temperatura di manipolazione sicura)
- Tempo ciclo totale: 110 minuti per lotto
Solo il periodo di detenzione di 60 minuti è il valore di “temperatura e tempo” a cui le persone fanno generalmente riferimento. Gli altri 50 minuti sono essenziali per la pianificazione ma spesso trascurati.
5.2 Perché lo stesso forno può avere tempi di ciclo diversi
Due lotti eseguiti nello stesso forno alla stessa temperatura impostata possono avere tempi di ciclo totali molto diversi. Le variabili che modificano la durata del ciclo includono:
- Massa e peso del carico: i carichi più pesanti richiedono più tempo per riscaldarsi e raffreddarsi
- Dimensioni e spessore della parte: le parti più spesse hanno tempi di riscaldamento e di migrazione dell'umidità più lunghi
- Schema di caricamento: carichi densi e annidati prolungano notevolmente il tempo di riscaldamento
- Temperatura delle parti in entrata: le parti fredde provenienti da un magazzino non riscaldato impiegano più tempo per riscaldarsi
- Requisiti di processo: tolleranze di temperatura più strette o obiettivi di umidità inferiori aumentano il tempo di attesa
Non dare mai per scontato che una ricetta convalidata per un prodotto funzionerà allo stesso tempo di ciclo totale per una parte diversa.
5.3 In che modo il tempo di ciclo influisce sulla capacità del batch
Il tempo di ciclo totale determina direttamente quanti lotti è possibile eseguire per turno, giorno e settimana. Questo è un input chiave per la pianificazione della produzione e il dimensionamento del forno.
Ad esempio, con un ciclo totale di 110 minuti e un turno di 8 ore:
- Tempo di funzionamento disponibile: 480 minuti
- Lotti per turno: circa 4 lotti completi (440 minuti) con tempo di cambio formato intermedio
- Lotti per turno: circa 4 lotti completi (440 minuti) con tempo di cambio formato intermedio
Se riduci il tempo di ciclo totale a 90 minuti attraverso un migliore flusso d'aria e un'ottimizzazione del carico, puoi inserire 5 lotti per turno: un aumento significativo della capacità senza acquistare un secondo forno.
Il calcolo accurato del tempo di ciclo aiuta a valutare l'utilizzo del forno, a preventivare i tempi di consegna e a decidere quando è giustificata un'attrezzatura aggiuntiva o più grande.
Come scegliere un produttore di forni a nastro a rete continua
Forno Industriale Personalizzato: 9 Specifiche Chiave da Definire Prima di Richiedere un Preventivo
Articolo correlato
Scopri come valutare un produttore di forni a nastro a rete continua, confrontare le capacità ingegneristiche, verificare gli standard di qualità, valutare i costi operativi e richiedere un preventivo accurato per il forno.
Come scegliere un produttore di forni a nastro a rete continua
Stai pianificando un forno industriale personalizzato? Scopri quali specifiche di processo, carico, temperatura, flusso d'aria, riscaldamento, controllo, sicurezza e sito preparare prima di richiedere un preventivo.
Forno Industriale Personalizzato: 9 Specifiche Chiave da Definire Prima di Richiedere un Preventivo
Cerchi un fornitore di forni di essiccazione industriale? Scopri come confrontare i tipi di forno, l'uniformità della temperatura, la personalizzazione, l'efficienza energetica, la sicurezza e il costo totale prima dell'acquisto.
Come scegliere un fornitore affidabile di forni di essiccazione industriale?
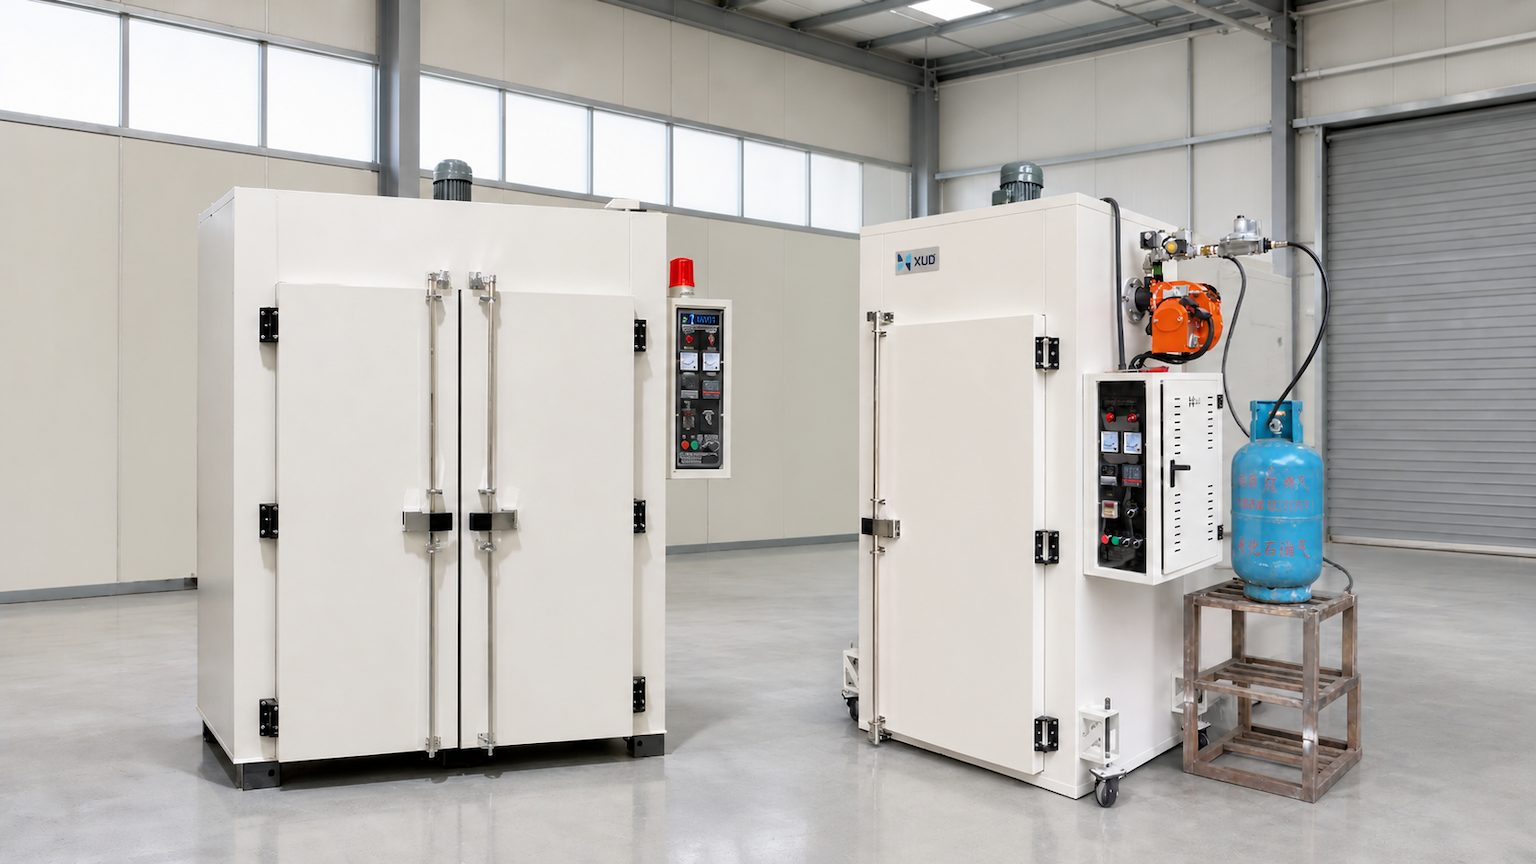
Confronta i forni industriali elettrici e a gas in base ai costi energetici, alle prestazioni di riscaldamento, ai requisiti di installazione e alle considerazioni sulla sicurezza per le applicazioni di essiccazione e riscaldamento industriali.
Forno industriale elettrico o a gas: costi operativi, installazione e prestazioni