工業用オーブンで炭素繊維プリプレグを硬化する方法: 温度、真空袋詰め、およびプロセスに関する考慮事項
工業用オーブンで炭素繊維プリプレグを硬化する方法
温度、真空袋詰め、およびプロセスに関する考慮事項
炭素繊維プリプレグは、強化繊維と制御された量の樹脂を組み合わせているため、複合材の製造に広く使用されています。ただし、完成したコンポーネントの品質は、カーボンファイバー素材そのものだけでは決まりません。硬化プロセスは、部品の最終形状、表面品質、機械的性能を決定する上で重要な役割を果たします。
工業用オーブンを検討しているメーカーにとって、特に真空袋詰めを行う場合に、オーブンベースのプロセスを使用してプリプレグを硬化できるかどうかは重要な問題の 1 つです。
その答えは、樹脂システム、材料仕様、および必要な製造プロセスによって異なります。プリプレグ システムの中には、真空バッグのみまたはオートクレーブ外 (OOA) 処理用に設計されたものもありますが、オートクレーブによる追加の圧力条件を必要とするものもあります。
このガイドでは、硬化プロセスを評価し、適切なオーブン要件を決定し、炭素繊維複合コンポーネントを硬化する際のよくある間違いを回避する方法について説明します。
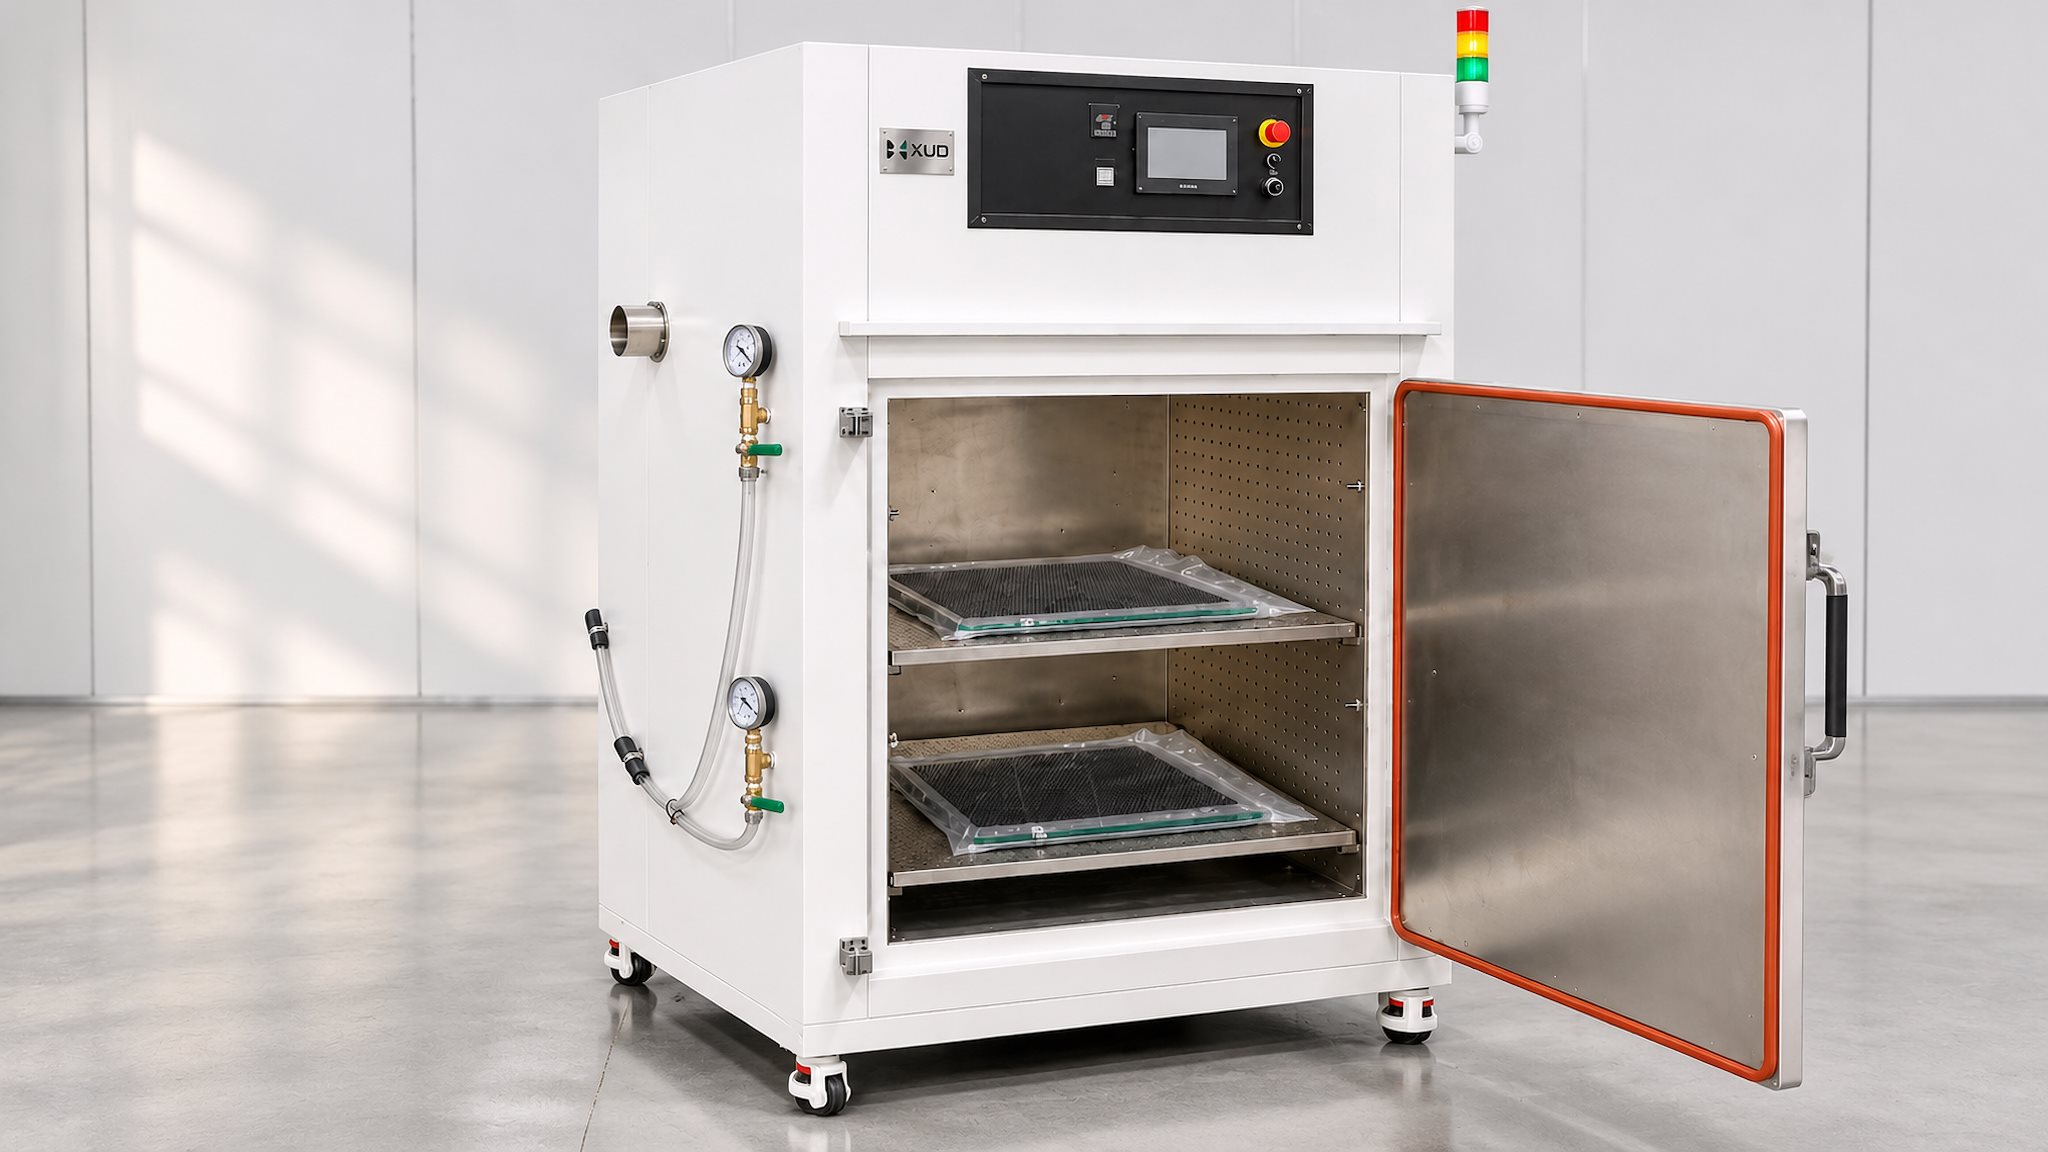
工業用オーブンは必要な加熱環境を提供します。真空袋詰めは、真空を適用してレイアップを強化する方法を提供します。これら 2 つのプロセスが十分であるかどうかは、特定のプリプレグ システムとその承認された硬化手順によって異なります。
このガイドの中で
1. 炭素繊維プリプレグの硬化を理解する
炭素繊維プリプレグは、部分的に硬化した樹脂システムが含浸された強化炭素繊維で構成されています。ドライカーボンファイバーファブリックとは異なり、プリプレグには制御された樹脂含有量が含まれており、特定の保管および加工要件に従って供給されます。
硬化中、熱により樹脂の化学反応が活性化されます。樹脂は、指定された硬化サイクルに従って、最終的な構造と機械的特性を徐々に形成します。
ただし、カーボンファイバー自体が硬化温度を決定するわけではないことを理解することが重要です。通常、樹脂系が必要な加熱条件を決定する主な要因となります。
硬化プロセスを決定する 3 つの要素
エポキシやその他の樹脂システムが異なれば、温度、時間、加工条件などの硬化要件も異なります。
厚さ、形状、金型設計、レイアップ構造は、熱が材料にどのように到達するか、またどのように真空を適用できるかに影響します。
推奨される加熱速度、滞留時間、真空条件、冷却手順を合わせて考慮する必要があります。
実践的な洞察:2 つのカーボンファイバー製品は似ているように見えますが、異なる樹脂システムを使用しているか、ラミネートの厚さが異なるため、異なる硬化条件が必要です。したがって、「炭素繊維の硬化」という言葉だけでオーブンを選択するのは十分ではありません。
2. 炭素繊維プリプレグの硬化温度の決め方
すべての炭素繊維プリプレグ材料に適した単一の硬化温度はありません。比較的低温の硬化サイクルを使用するシステムもあれば、より高い温度を必要とするシステムもあります。正しい値は、材料メーカーの技術データシートおよび承認された加工指示から取得する必要があります。
オーブンの最大定格のみに基づいて温度を選択しないでください。
たとえば、最大動作温度が 250°C の工業用オーブンは、すべてのプリプレグを 250°C で硬化する必要があるという意味ではありません。最高温度は機器の能力を表すものであり、材料の推奨硬化温度ではありません。
オーブンの温度要件を定義する前に、次の情報を確認してください。
- プリプレグのサプライヤーが推奨する硬化温度。
- 必要な加熱速度または温度ランプ。
- 硬化温度での指定された保持時間。
- プロセス中に必要な真空条件。
- 部品を取り外す前の冷却要件。
- 材料の保管と取り扱いに関する特別な制限。
製造時間を短縮するためだけに硬化温度を上げないでください。過度の加熱や不適切な温度上昇は、樹脂の早期反応、不均一な硬化、または完成した複合材料の欠陥を引き起こす可能性があります。
加熱速度と保持時間が重要な理由
目標温度に到達することは、硬化プロセスの一部にすぎません。また、樹脂の反応が必要に応じて進行するために、材料は指定された条件下で十分な時間を必要とします。
厚いラミネートや複雑な形状の部品は、薄くて平らなパネルとは加熱の仕方が異なる場合があります。厚いワークピースの中心が必要な温度に達する前に、オーブンの空気温度が設定値に達する場合があります。
このため、プロセスの検証では、オーブン コントローラーによって表示される温度だけでなく、実際の部品の温度を考慮する必要があります。必要に応じて、適切な熱電対と検証済みの温度監視手順を使用して、ワークピース上の代表的な位置を確認します。
3. 真空袋詰めプロセスを理解する
真空袋詰めは、複合材料の製造において、準備されたレイアップに真空を適用するために一般的に使用されます。材料を金型または工具の上に置き、真空バッグで覆って密封します。真空ラインは袋詰めシステムを真空ポンプに接続します。
密封されたバッグから空気が除去されると、バッグの内側と外側の間の圧力差により、ラミネートが金型または工具に対して圧縮されます。
真空は工業用オーブンとどのように連携して機能しますか?
オーブンベースの真空袋詰めプロセスでは、真空システムが袋詰めされたワークピースの周囲に必要な真空状態を維持しながら、オーブンが熱を供給します。
この設定では、オーブンに適切な真空接続ポートが必要です。真空ラインは指定された接続ポイントを通過できるため、ワークピースの加熱中に外部ポンプを動作させることができます。
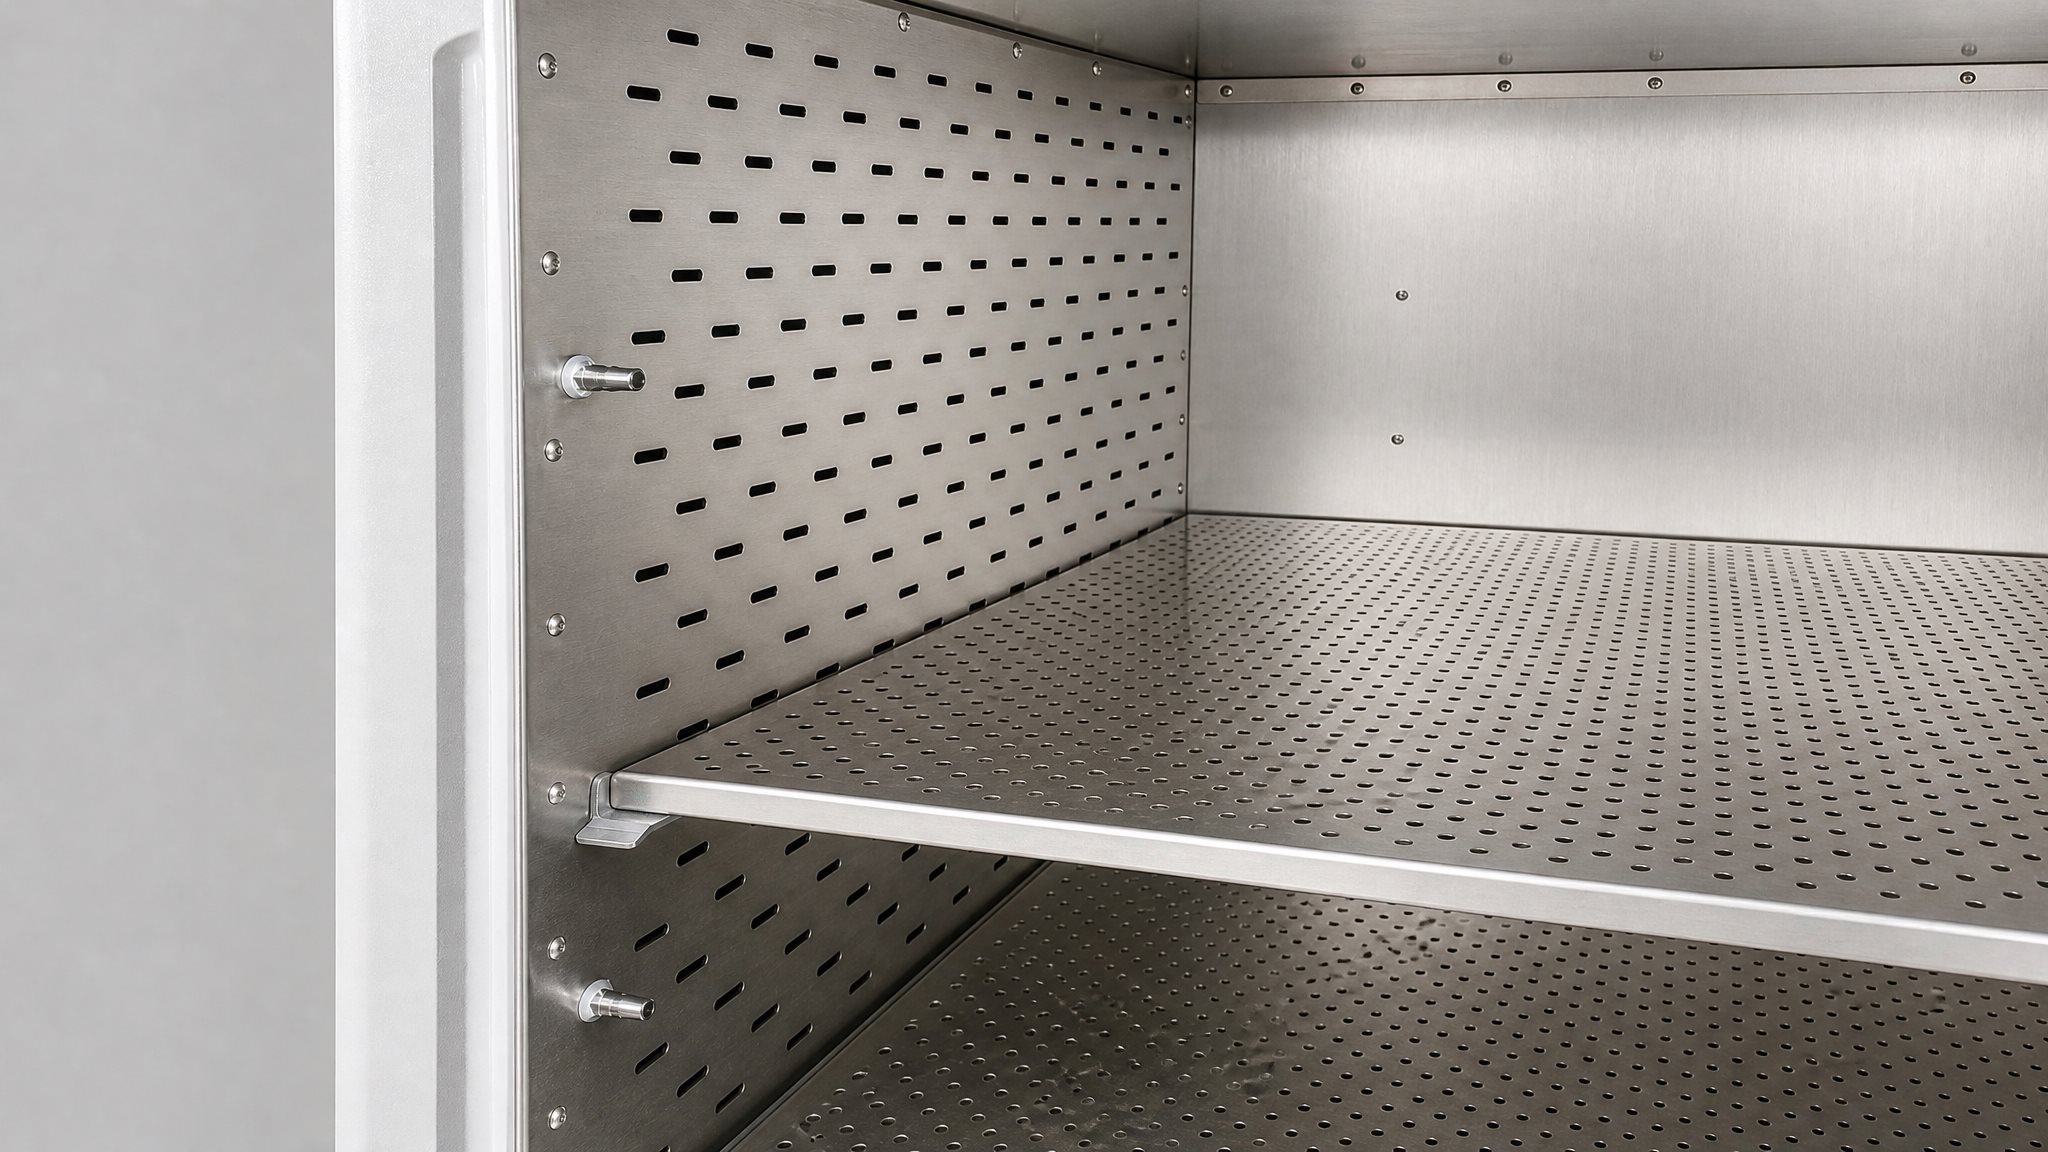
一般的な真空袋詰めの手配
概念的なプロセスの図。実際のホースの配線、継手、バルブ、ポンプの配置は機器の設計によって異なります。
真空はオートクレーブの圧力を意味するものではありません
この区別は、硬化装置を選択する際に特に重要です。真空袋詰めでは、周囲の環境が外圧となるため、バッグ全体に圧力差がかかります。対照的に、オートクレーブは、真空袋に入れられたコンポーネントの周囲に追加の制御された正圧を適用できる圧力容器です。
したがって、真空ポートを備えたオーブンを自動的にオートクレーブの代替品として扱うべきではありません。これは、オートクレーブから出た特定の材料を含む、オーブンベースの真空袋詰め用に特に承認されたプリプレグ システムに適しています。
実践的な洞察:オーブンを購入する前に、プリプレグの供給元が真空バッグのみの硬化を許可しているかどうかを確認してください。この 1 回のチェックにより、材料のプロセス要件と購入する機器の間の不一致を防ぐことができます。
4. 工業用オーブンで炭素繊維プリプレグを硬化させる方法
材料要件と装置構成が確認されたら、硬化プロセスをいくつかの段階に分けることができます。
プリプレグとツールを準備する
材料の保管履歴、賞味期限、取り扱い上の注意を確認してください。承認された製造手順に従って、金型、工具、レイアップを準備します。
真空袋詰めのセットアップを完了する
必要な袋詰め材料を準備し、アセンブリを密封します。硬化サイクルを開始する前に、真空ラインを接続し、シール状態を確認してください。
ワークピースをオーブンに入れます
ワークピースが適切に支持されるように位置を決めます。空気の循環経路を遮断したり、部品を近づけすぎたりしないでください。真空ラインと継手が動作温度に適していることを確認してください。
承認された硬化サイクルを設定する
プリプレグ製造元の指示に基づいて、必要な温度とタイミングのパラメーターを入力します。指定されたプロセス手順に従って真空を適用します。
硬化プロセスを監視する
オーブンの温度と真空状態を監視します。重要な部品については、適切な監視方法を使用して実際のワークピースの温度を確認してください。
完成した部品を冷却して検査します
真空を解除してコンポーネントを取り外す前に、指定された冷却手順に従ってください。完成した部品の寸法精度と目に見える欠陥を検査します。
検証された生産実行ごとに、オーブンの温度、監視対象のワークピースの温度、真空状態、サイクル タイム、および検査結果を記録します。これにより、バッチ間のプロセスのばらつきを特定しやすくなります。
5. 工業用オーブンとオートクレーブ: 違いは何ですか?
工業用オーブンとオートクレーブは両方とも複合材の製造に使用されますが、提供される処理環境は異なります。どちらを選択するかは、材料システム、製品仕様、および必要な固化条件によって異なります。
| 比較 | 工業用オーブン | オートクレーブ |
|---|---|---|
| 加熱 | 制御された加熱を提供します | 制御された加熱を提供します |
| 真空袋詰め | 真空ポートを使用して構成可能 | 真空袋詰めでよく使用されます |
| 陽圧 | 標準のオーブンでは提供されません | 制御された外圧を加えることができます |
| 適切な材料 | オーブン硬化が承認された材料 | オートクレーブ処理が必要な材料 |
| 設備構造 | 加熱チャンバー | 耐圧容器 |
真空接続を備えた工業用オーブンは、オーブンベースの真空袋詰め用に特別に設計されたプリプレグ材料を使用する製造業者にとって適切なオプションである可能性があります。すべてのプリプレグ システムに自動的に適しているわけではありません。
材料の仕様により硬化中に追加の正圧が必要な場合、真空ポートを備えた通常の工業用オーブンではその要件に代わることはできません。
選択ルール:まずは材料の承認された加工方法から始めて、次に装置を選択します。最初に機器を選択し、材料がそれに適応できると仮定しないでください。
6. カーボンファイバーの硬化に関する一般的な問題とその原因
複合部品が品質要件を満たしていない場合、問題はオーブンだけが原因ではない可能性があります。材料の取り扱い、袋詰めの品質、工具、積み込みの手配、および硬化パラメータはすべて影響します。
| 観察された問題 | 考えられる原因 | 確認すべきこと |
|---|---|---|
| 硬化が不完全 | 温度が正しくないか、硬化時間が不十分です | 材料データシートと実際の部品温度 |
| エアポケットまたはボイド | バッグの漏れまたは不十分な空気除去 | 袋の密封、真空ラインおよびレイアップ手順 |
| 硬化ムラ | 不均一な部品の加熱または不適切な負荷 | 空気の流路と温度分布 |
| 部品の変形 | 不十分なサポートまたは不適切なプロセス条件 | 工具、サポート、および硬化手順 |
| 表面欠陥 | 袋詰め材料、汚染または樹脂の挙動 | 表面処理と消耗品の適合性 |
有用なトラブルシューティング方法は、問題を材料とレイアップの準備、真空袋詰めのパフォーマンス、オーブンの加熱条件の 3 つの領域に分けることです。 3 つすべてを同時に変更すると、実際の原因を特定することが困難になります。
7. カーボンファイバーに適した工業用硬化オーブンの選び方
カーボンファイバー硬化オーブンを選択するには、最高温度を確認するだけでは不十分です。装置は実際のワーク、材料プロセス、生産計画に適合する必要があります。
1. 必要な温度範囲を確認する
必要な最高硬化温度と完全な加熱サイクルを確認してください。メーカーの設計とプロセス要件に基づいて、適切な機器の動作マージンを確保してください。
2. 熱風循環の評価
熱風循環により、チャンバー内の熱が分散されます。ただし、実際の加熱性能はオーブンの構造、エアフロー設計、ワークの配置、負荷条件などによって異なります。要求の厳しいプロセスの場合は、代表的な負荷条件下での温度分布を評価します。
3. 真空接続の配置を考慮する
真空袋詰めがプロセスの一部である場合は、真空ポートの数と位置、ホースの配線、および関連するすべてのフィッティングの温度適合性を確認してください。真空ポンプが別途供給されるか、装置の見積もりに含まれるかを確認してください。
4. 実際のワークに基づいた設計
フラットパネルや複雑な形状のコンポーネントでは、異なる積載配置が必要になる場合があります。ワークピースの寸法、金型のサイズ、クリアランス、サポート構造、バッチごとに処理される部品の数を考慮します。
5. 制御および監視要件を確認する
プロセスにプログラム可能な加熱ステージ、温度記録、ワークピース温度監視、または真空監視が必要かどうかを検討してください。これらの要件は、機器構成を最終決定する前に確認する必要があります。
Xinyuanda 炭素繊維硬化オーブン
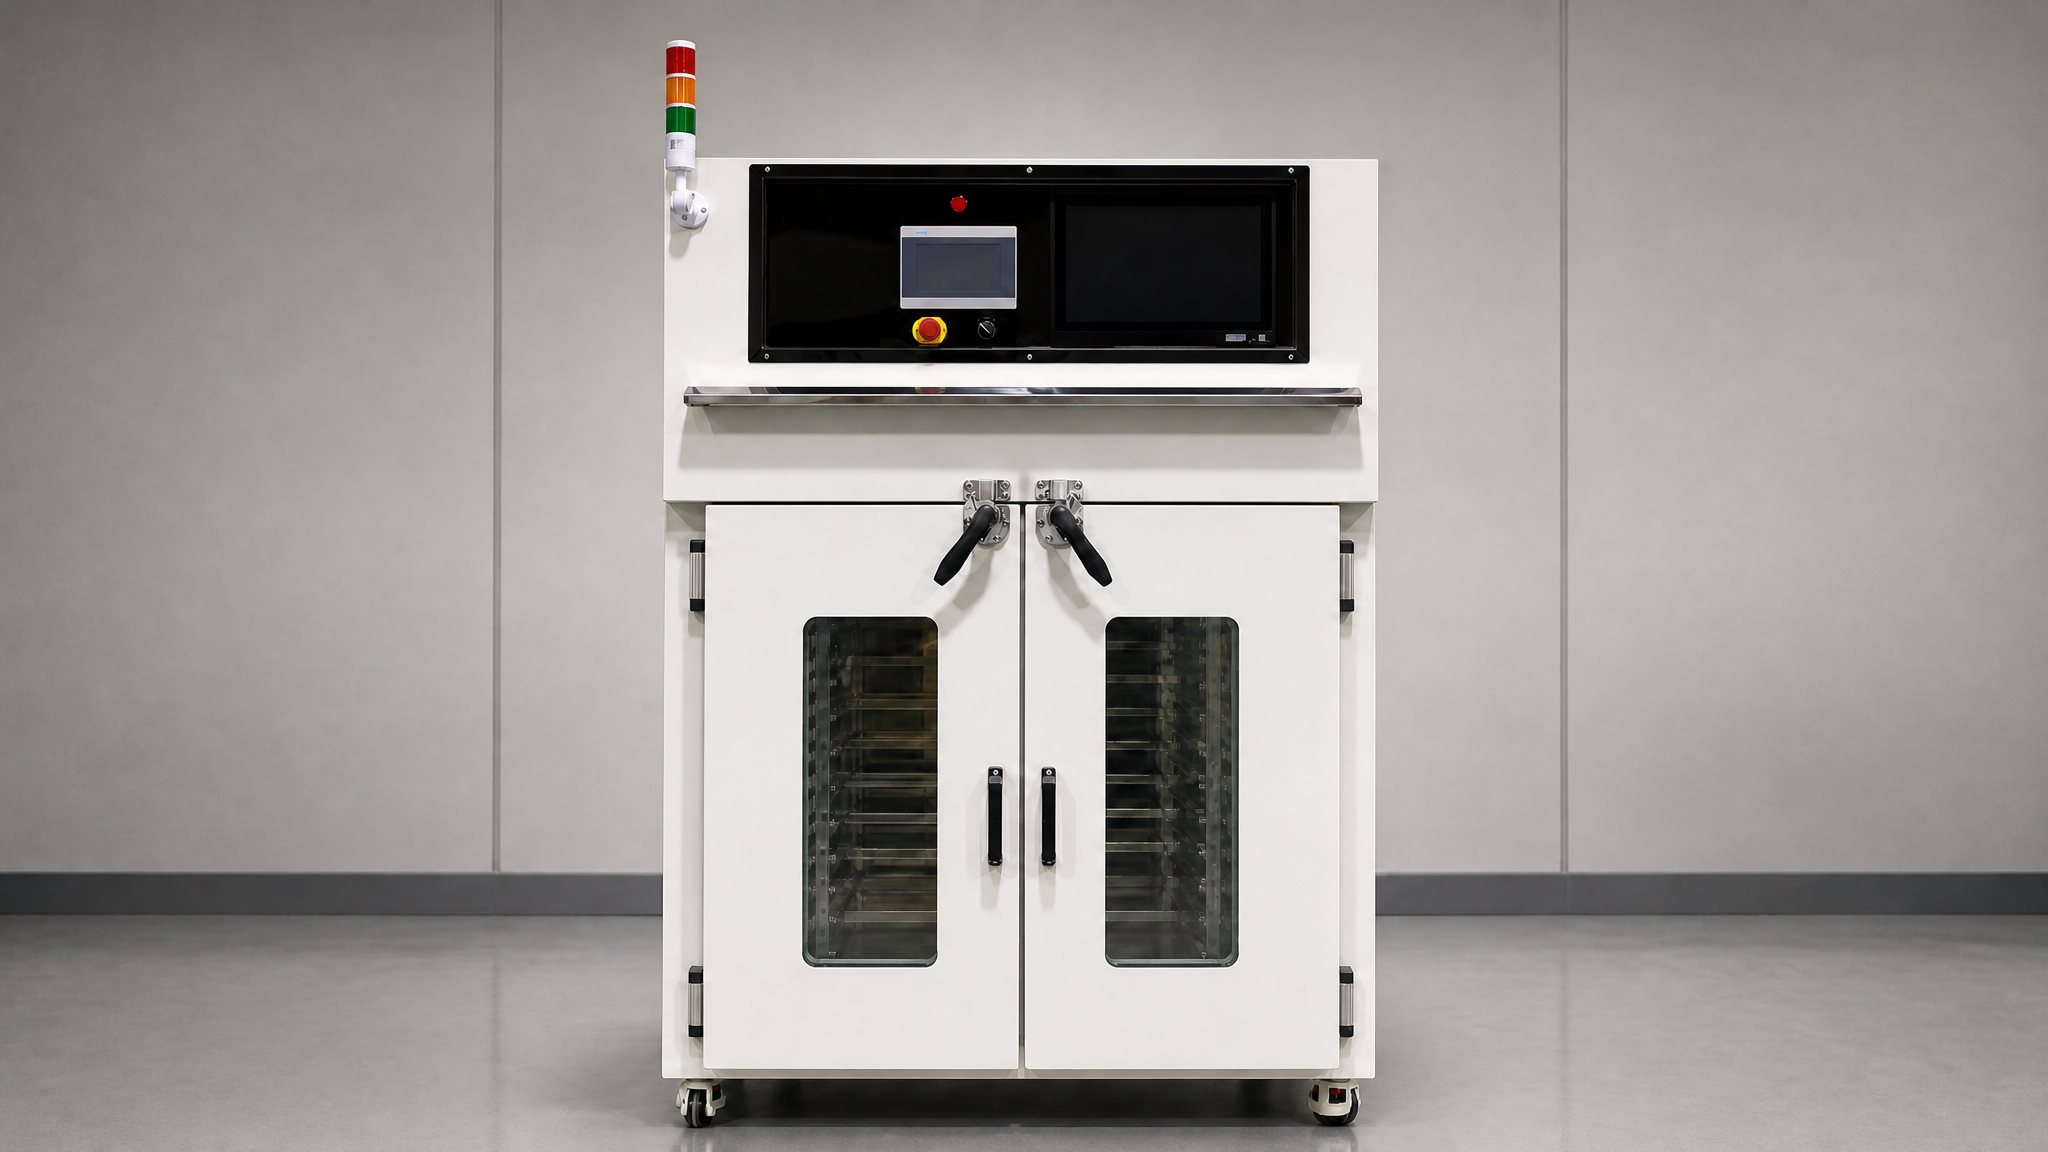
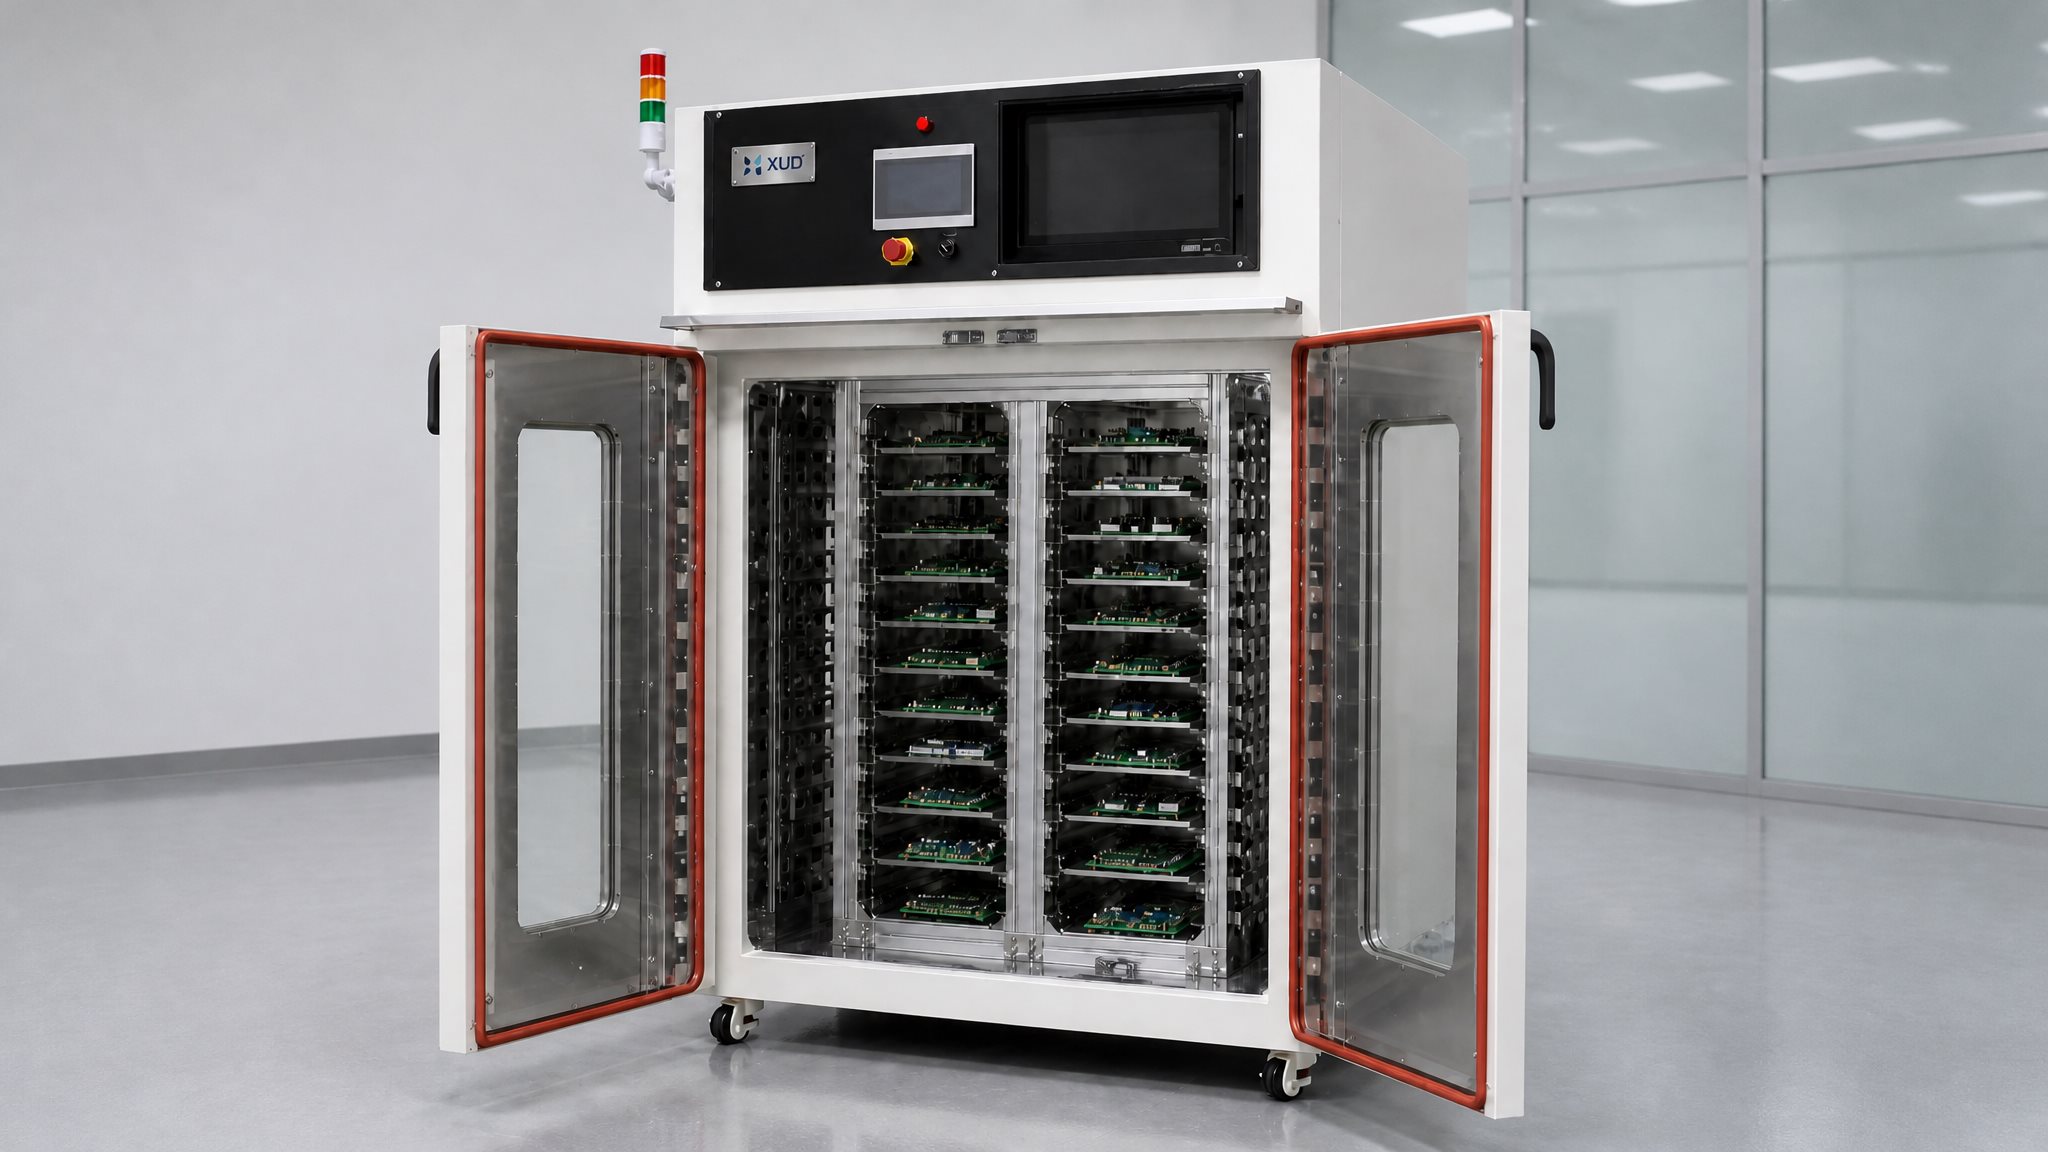
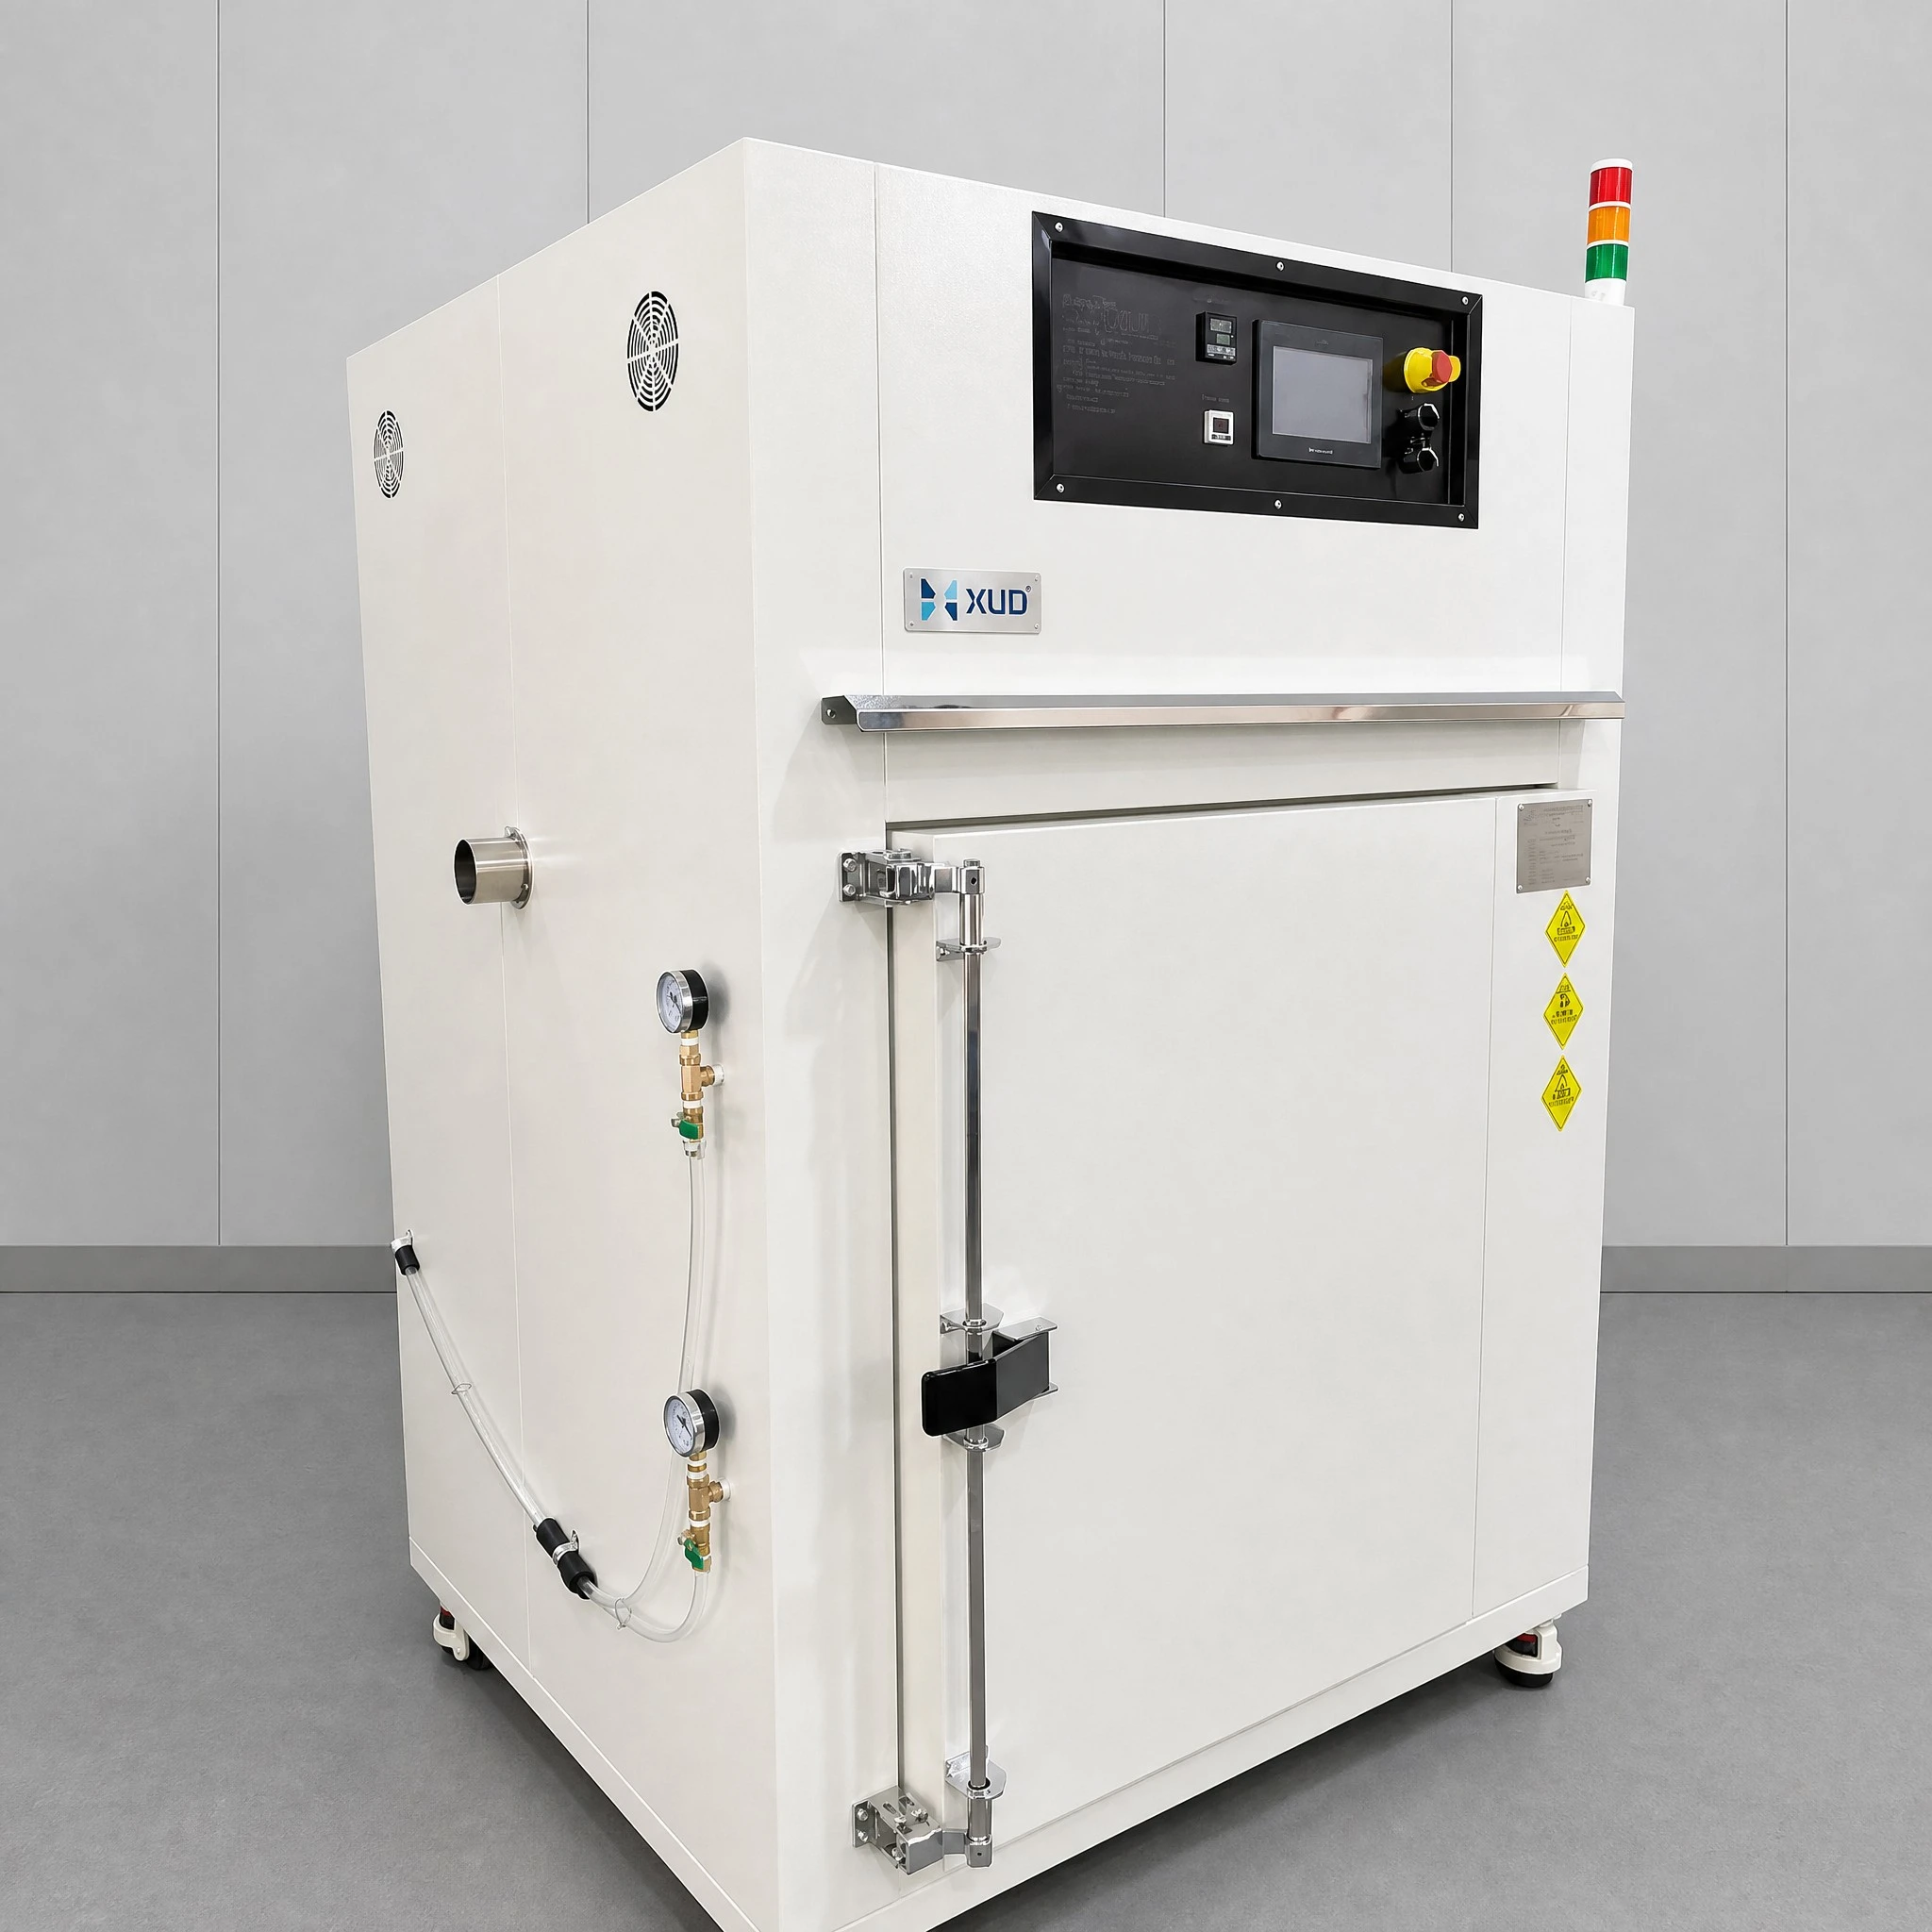
Xinyuanda は、互換性のある炭素繊維プリプレグおよび複合用途向けにカスタマイズされた工業用硬化オーブンを提供しています。現在の構成の特徴は次のとおりです。
- 最大動作温度は250℃まで。
- 電気暖房システム。
- 熱風循環。
- 外部真空ポンプ接続用の内部真空ポート。
- カスタマイズ可能なチャンバーの寸法と装填配置。
- プロセスの互換性の影響を受ける、フラット パネルや複雑な形状の部品に適しています。
正確な機器の推奨事項を得るには、材料の種類、硬化仕様、ワークピースの最大寸法、バッチ数量、および真空袋詰めの要件を提供してください。これらの詳細は、単に標準的なオーブンのサイズを尋ねるよりも役立ちます。
8. よくある質問
Q1: 炭素繊維プリプレグは通常の工業用オーブンで硬化できますか?
一部のプリプレグ材料は、特にオーブンベースまたは真空バッグのみの処理用に設計されたものでは、工業用オーブンで硬化できます。ただし、オートクレーブの圧力が必要な材料は、標準のオーブンでは自動的に処理できません。承認されたプロセスを必ず材料サプライヤーに確認してください。
Q2: 炭素繊維プリプレグを硬化させるのに必要な温度はどれくらいですか?
必要な温度は樹脂系によって異なります。硬化温度、加熱速度、保持時間については、プリプレグ メーカーの技術データシートに従ってください。
Q3: カーボンファイバーの硬化に真空ポンプは必要ですか?
承認された製造プロセスで真空袋詰めが使用される場合は、真空ポンプが必要です。密封された袋から空気を取り除き、ラミネートを強化します。正確な真空要件は、材料とプロセスの仕様によって異なります。
Q4: 真空ポートを備えた工業用オーブンはオートクレーブの代わりに使用できますか?
すべてのアプリケーションにあるわけではありません。真空ポートを備えたオーブンは加熱と真空袋詰め接続を提供しますが、標準のオーブンはオートクレーブのような追加の正圧を提供しません。これは、材料とプロセスがオーブンベースの真空袋詰めに承認されている場合にのみ適しています。
Q5: 1 つの硬化オーブンでフラット パネルと複雑な形状の炭素繊維部品の両方を処理できますか?
カスタマイズされたオーブンは、両方のタイプのワークピースに対応できます。ただし、チャンバーの寸法、ローディング固定具、サポート方法、および真空ポートの配置は、実際の部品の形状に基づいて設計する必要があります。
Q6: 炭素繊維硬化炉には真空ポンプは付いていますか?
記載されたオーブン構成には、外部真空ポンプに接続するための内部真空ポートが含まれています。見積書に特に記載がない限り、ポンプは標準装備として含まれません。
結論
炭素繊維プリプレグの硬化が成功するかどうかは、材料システム、真空袋詰め手順、および加熱条件のマッチングにかかっています。工業用オーブンは、互換性のあるプリプレグ材料に適切な硬化環境を提供できますが、実際の製造プロセスに合わせて構成する必要があります。
最も重要なステップは、装置を選択する前にプリプレグ メーカーの硬化要件を確認することです。温度性能だけでは、オーブンが適しているかどうかを判断することはできません。
平らな複合パネルや複雑な形状の炭素繊維部品を加工するメーカーにとって、材料がこのプロセスに承認されれば、電気加熱、熱風循環、適切な真空接続を備えたカスタマイズされたオーブンが実用的なソリューションとなります。
カーボンファイバー硬化ガイド
残りの記事も公開され次第追加していきます。
生産にカーボンファイバー硬化オーブンが必要ですか?
複合材料の仕様、ワークピースの寸法、硬化要件を当社と共有してください。 Xinyuanda は、適切なカスタマイズされたオーブン構成の評価を支援します。
ワッツアップ:+86 18998007076
電子メール:annalan@xudoven.com
一貫した乾燥のために PCB アセンブリを多層乾燥オーブンにロードする方法
関連記事