Four industriel sur mesure : 9 spécifications clés à définir avant de demander un devis
Lorsqu'ils demandent des devis, de nombreux acheteurs fournissent uniquement une « température cible » et des « dimensions internes approximatives ». Cela rend impossible pour les fabricants de calculer avec précision les coûts, ce qui entraîne souvent des écarts importants dans les offres de prix, des révisions répétées de la solution proposée ou, dans le pire des cas, un équipement qui ne répond pas aux exigences réelles du processus à son arrivée. L'adéquation d'unfour industriel sur mesuredépend entièrement de spécifications techniques claires ; plus les exigences sont précises, plus la solution finale s'alignera sur vos besoins, offrant un rapport qualité-prix supérieur.
Table des matières
- Définir les caractéristiques des pièces et les objectifs du processus de traitement thermique
- Calcul des dimensions de la chambre et de la capacité de charge réelle
- Définition de plages de température et de profils de chauffage complets
- Sélection de la méthode de chauffage et de la structure de circulation du flux d'air
- Détermination des méthodes de chargement et de la disposition des équipements
- Définition du système de contrôle et des niveaux d'automatisation
- Exigences de sécurité, de ventilation et de conformité/certification
- Confirmation des contraintes d'espace, d'utilitaires et d'installation de l'installation
- Compilation d'un dossier d'enquête complet
- FAQ
1. Définir les caractéristiques de la pièce et les objectifs du processus de traitement thermique
1.1 Quels sont les matériaux ou composants à traiter ?
Il est nécessaire de préciser le matériau des pièces, leurs dimensions et leur poids individuels, ainsi que leur état initial, par exemple si elles contiennent de l'humidité, si elles comportent des revêtements à base de solvants ou si elles contiennent des composants volatils corrosifs ou combustibles.
1.2 Objectifs du processus et résultats de traitement requis
Différents objectifs de processus, tels que le séchage, le durcissement, le préchauffage, le vieillissement ou le traitement thermique, nécessitent des approches de conception d'équipement totalement différentes. Même lorsque la température réglée est la même (par exemple 200°C), les exigences peuvent varier considérablement : le durcissement de la résine époxy exige une uniformité de température extrêmement élevée, tandis que le préchauffage du métal se concentre davantage sur l'efficacité du chauffage.

2. Calcul des dimensions de la chambre et de la capacité de charge réelle
2.1 Dimensions des pièces individuelles par rapport aux dimensions de la charge totale du lot
Pour déterminer si une pièce peut entrer dans la chambre, il faut tenir compte de l'espace occupé par les plateaux, les accessoires, les étagères ou les chariots, ainsi que des espaces de ventilation nécessaires entre les pièces et entre les pièces et les parois de la chambre, qui consomment tous le volume interne de la chambre.
2.2 Poids des lots, espacement des étagères et marges de capacité
Le poids total par lot doit être défini pour vérifier la capacité portante des étagères et de la plaque de base. De plus, il est essentiel de permettre un espacement des étagères réglable et une capacité de production excédentaire pour s'adapter aux futures itérations de produits ou aux exigences de débit accrues.
3. Définition des plages de température et des profils de chauffage complets
3.1 Température de conception maximale par rapport à la température de fonctionnement standard
La température de fonctionnement standard fait référence à la température utilisée lors de la production de routine, tandis que la température maximale de conception représente la limite supérieure de sécurité de l'équipement ; ces deux concepts ne doivent pas être confondus. Faire fonctionner l'équipement de manière constante à proximité de sa limite de conception réduira considérablement la durée de vie des éléments chauffants et de l'isolation ; par conséquent, une marge de température raisonnable doit être prise en compte dans la sélection de l’équipement.
3.2 Uniformité de la température et exigences en matière de temps de chauffage, de refroidissement et de séjour
Des exigences spécifiques doivent être établies concernant les vitesses de chauffage, les temps de séjour (de maintien), le besoin potentiel d'un refroidissement forcé et l'uniformité de la température. Il est également nécessaire de préciser si les spécifications d'homogénéité s'appliquent à une chambre vide ou chargée, ainsi que les normes d'essai spécifiques à utiliser.
4. Sélection de la méthode de chauffage et de la structure de circulation du flux d'air
4.1 Chauffage électrique vs chauffage au gaz
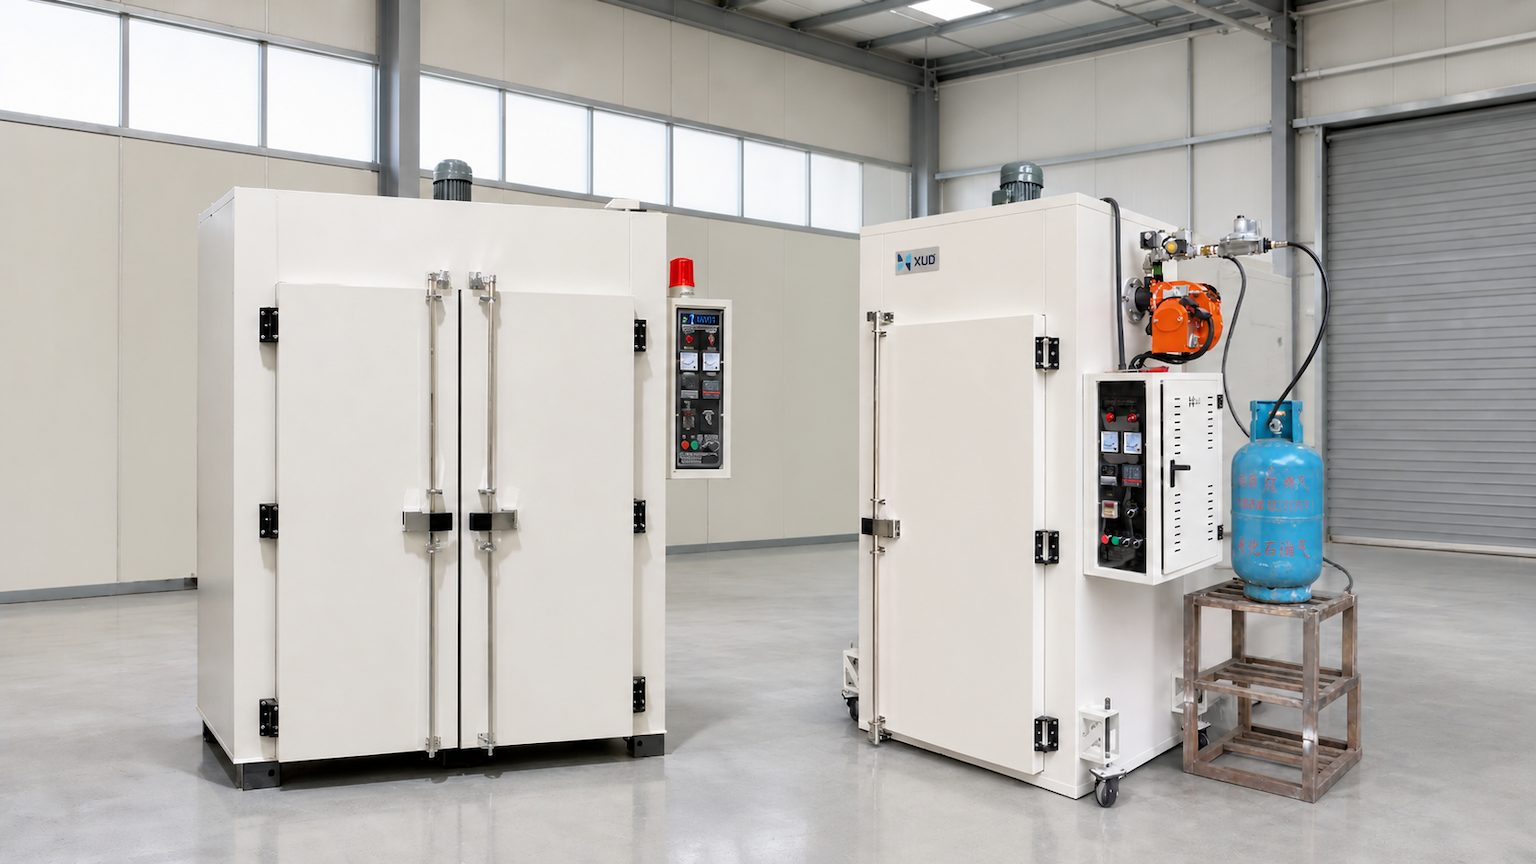
Le chauffage électrique offre une précision de contrôle élevée de la température et est simple à installer et à entretenir, ce qui le rend adapté aux processus nécessitant une stabilité thermique élevée, tels que le durcissement ou le vieillissement de précision. Le chauffage au gaz, en revanche, entraîne des coûts d’exploitation inférieurs et convient mieux aux applications à grande chambre, à haut débit et à haute température. Le choix doit être basé sur une évaluation complète des prix locaux de l’énergie, des tarifs de chauffage requis et de l’infrastructure des services publics sur place.
4.2 Conception de la circulation de l'air, des systèmes d'échappement et de la distribution de la chaleur
Différentes configurations de flux d'air, telles que l'alimentation en air horizontale ou verticale, sont adaptées aux méthodes de chargement des pièces et aux exigences de chauffage spécifiques. La capacité d'échappement doit être adaptée au volume d'humidité ou de solvants libérés au cours du processus.
5. Détermination des méthodes de chargement et de la disposition des équipements
5.1 Chargement sur étagères ou sur chariot
Le chargement manuel des étagères est idéal pour la production de petits lots et de grande variété, offrant un encombrement réduit et des coûts réduits. Le chargement sur chariot, où des lots entiers entrent et sortent, garantit une efficacité élevée et une qualité constante des lots ; cependant, cela nécessite des portes de plus grandes dimensions et plus d'espace opérationnel, et la présence du chariot doit être prise en compte en termes de son impact sur la distribution du flux d'air.
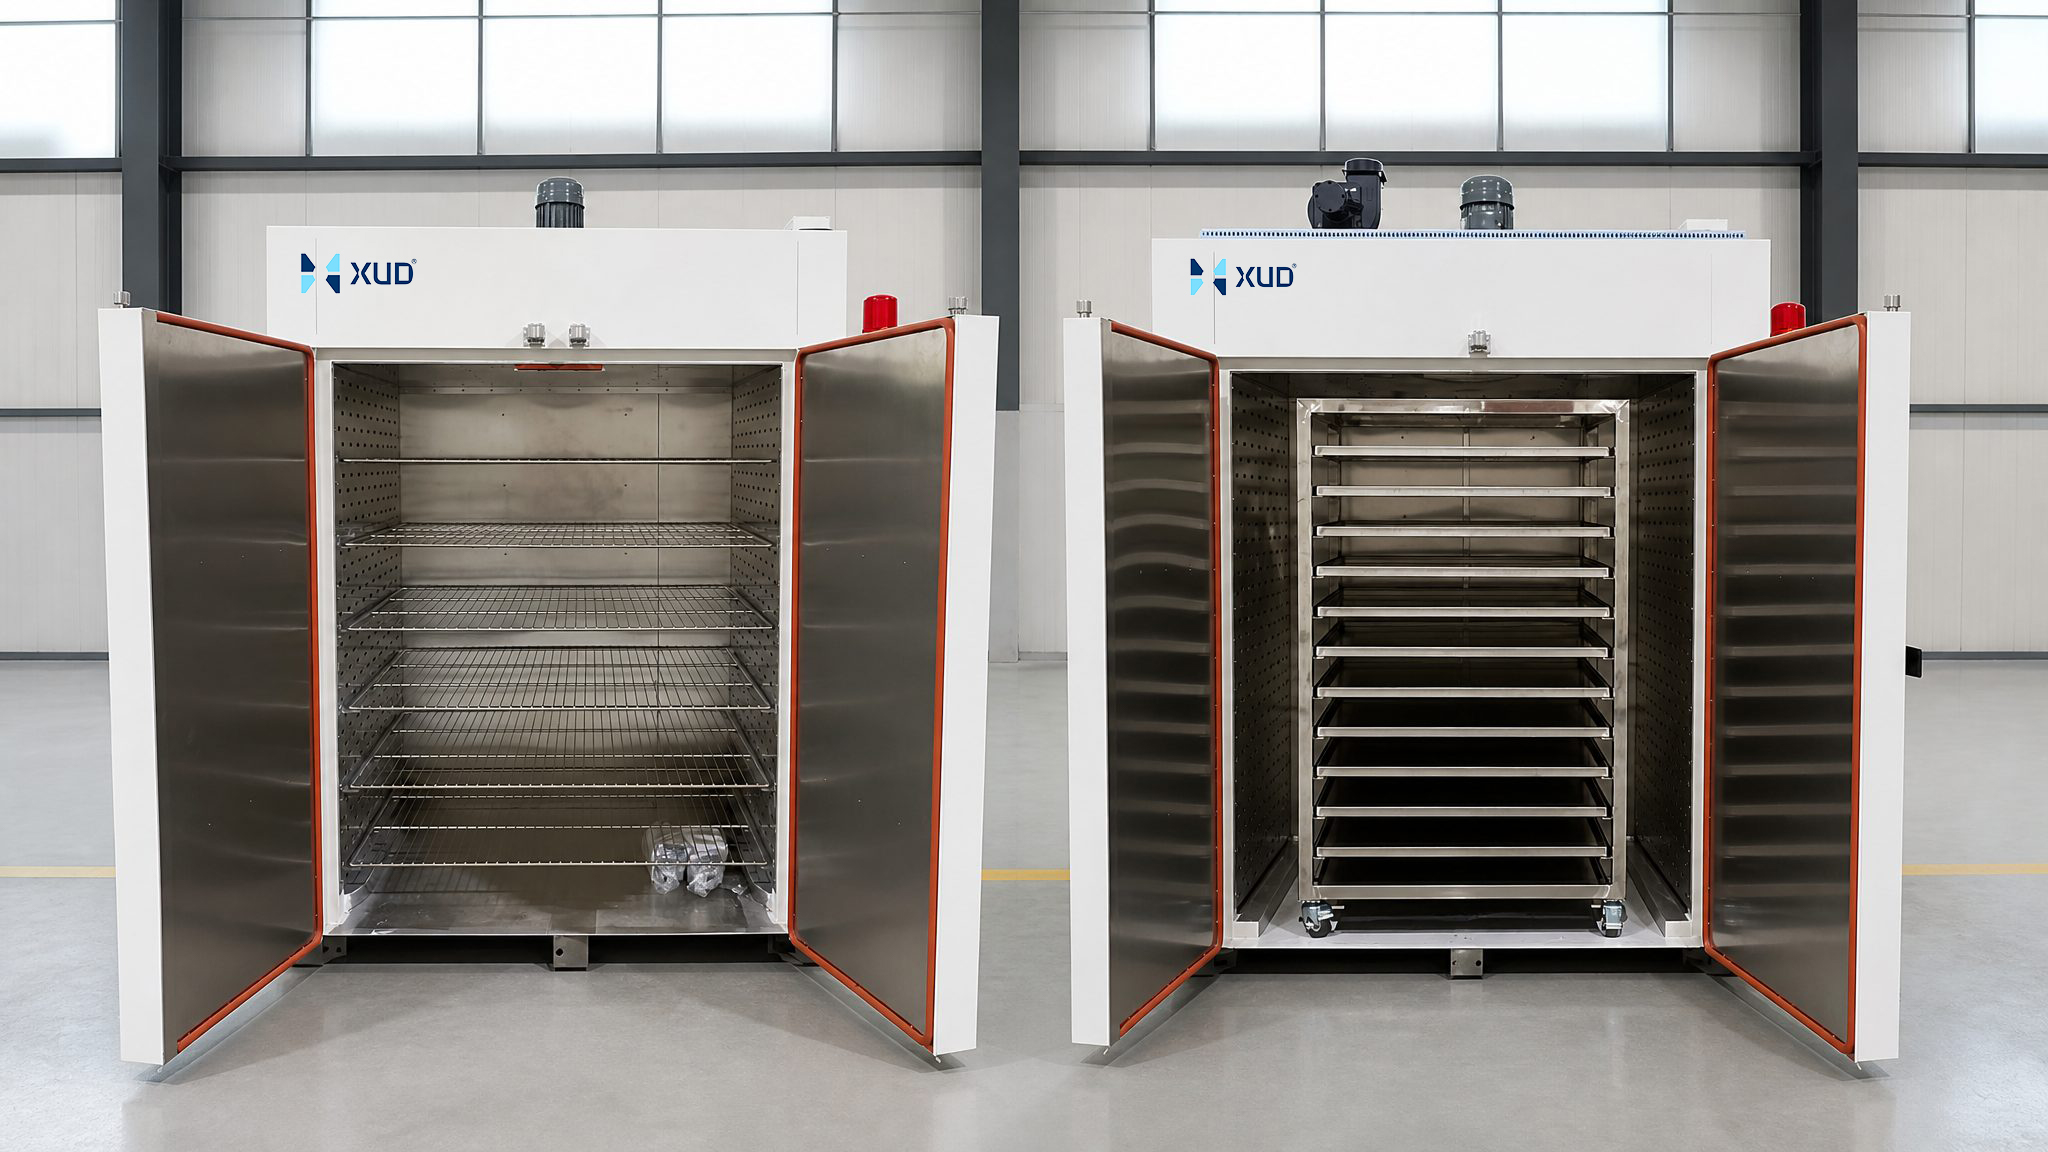
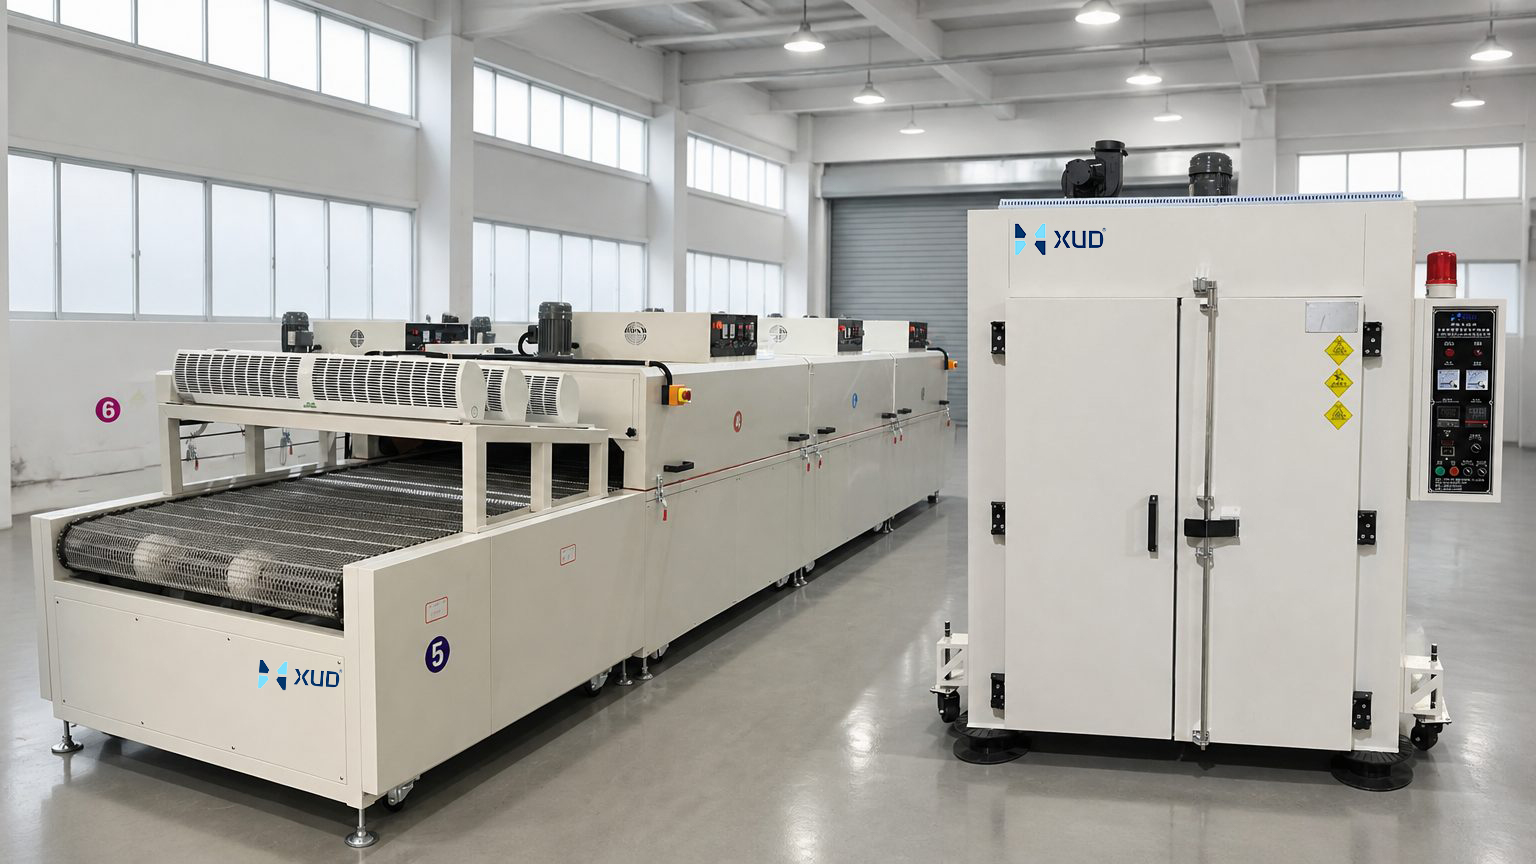
5.2 Configurations de convoyeur à porte simple, à passage (double porte) et en continu
Une conception à porte unique est un choix polyvalent et polyvalent. Une configuration de passage (avec portes aux deux extrémités) peut être intégrée dans une ligne de production pour faciliter le flux de matériaux unidirectionnel et minimiser la manipulation. Les fours tunnel continus sont conçus pour une production à grand volume de type chaîne d'assemblage.
6. Définition du système de contrôle et des niveaux d'automatisation
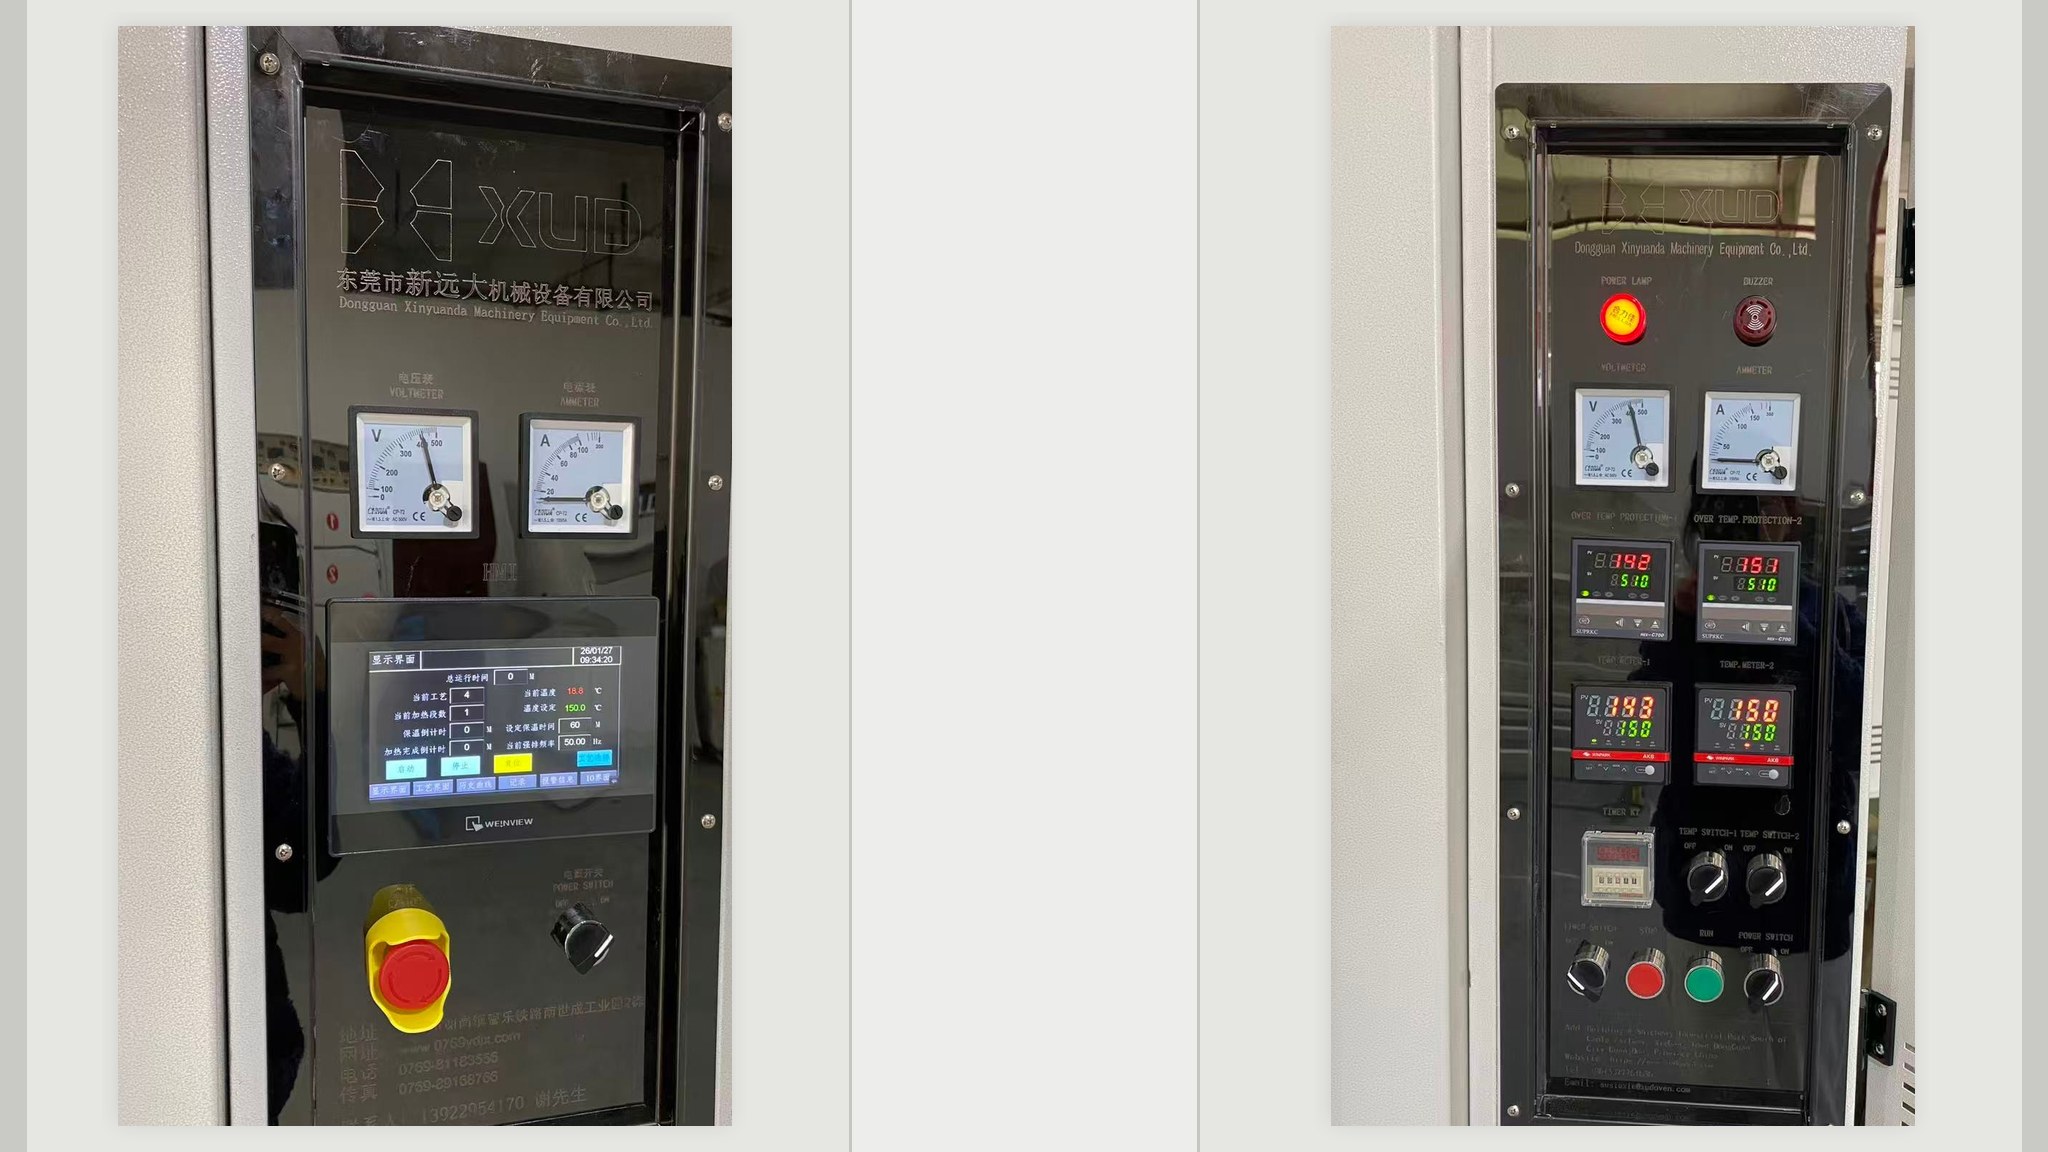
6.1 Contrôle de base de la température et de la minuterie
Les configurations de base comprennent un contrôleur de température numérique et une minuterie, permettant des réglages de température simples et des opérations de démarrage/arrêt programmées. Cette configuration est rentable et facile à utiliser, ce qui la rend adaptée aux processus simples tels que le séchage ou le préchauffage standard qui ne nécessitent pas de niveaux élevés d'automatisation.
6.2 Automate + IHM, gestion des recettes et traçabilité des données
Pour des fonctions telles que le chauffage programmé à plusieurs étages, le stockage de plusieurs recettes, les alarmes de défaut et l'enregistrement des données de production, un système intégrant un automate et une IHM (écran tactile) est requis. Si l'équipement doit être intégré dans une ligne de production automatisée, des interfaces de communication doivent également être fournies. Les secteurs tels que l’automobile, le médical et l’aérospatiale nécessitent généralement une traçabilité des données ; ces exigences doivent être clarifiées à l'avance afin d'éviter les coûts supplémentaires liés à de futures rénovations.
7. Spécification des exigences en matière de sécurité, de ventilation et de conformité/certification
7.1 Protection contre la surchauffe et verrouillages de sécurité
Les configurations standard incluent un protecteur indépendant contre la surchauffe et un bouton d'arrêt d'urgence. Des verrouillages de sécurité supplémentaires, tels qu'une coupure automatique de courant à l'ouverture de la porte ou un arrêt du système en cas de panne de ventilateur, doivent être sélectionnés en fonction du niveau de risque spécifique du processus. Lors de la manipulation de matériaux inflammables ou explosifs, des dispositifs de sécurité spécialisés, tels que des mécanismes de décompression antidéflagrants et des systèmes de détection de gaz combustibles, doivent être intégrés.
7.2 Systèmes de ventilation et évaluation des risques spécifiques au processus
Alors que les systèmes standards d'évacuation de l'humidité ou d'échappement peuvent suffire pour les opérations de routine, les processus impliquant des substances volatiles, telles que des solvants ou des brouillards d'huile, nécessitent une conception de ventilation spécialisée et une évaluation des risques dédiée basée sur les paramètres de sécurité des matériaux impliqués. Les configurations de ventilation standard ne peuvent pas être appliquées directement dans de tels cas.
7.3 Marchés d'exportation et exigences de certification
Pour les projets d'exportation, le marché cible doit être identifié à l'avance (par exemple, certification CE pour l'Union européenne ou certification UL pour l'Amérique du Nord), car différentes régions ont des directives réglementaires distinctes qui dictent des normes de conception spécifiques.
8. Confirmation des contraintes d'espace, d'utilitaires et d'installation de l'installation
8.1 Espace disponible dans les installations et voies d'accès à l'équipement
Spécifiez les dimensions (longueur, largeur et hauteur) de la zone d'installation désignée, ainsi que les dimensions des entrées d'atelier, des ascenseurs et des passages, pour garantir que l'équipement peut être mis en place sans obstruction. Pour les projets à l’étranger, tenez compte des limites de taille du transport des conteneurs afin d’éviter des augmentations de coûts significatives dues à des marchandises surdimensionnées ou en surpoids.
8.2 Connexions aux services publics : électricité, gaz et échappement
Définir les spécifications d'alimentation électrique sur site (tension, fréquence, phase et capacité disponible). Si le chauffage au gaz est sélectionné, fournissez des détails sur le type de gaz, la pression d'alimentation et les points de raccordement. De plus, confirmez l'emplacement et l'acheminement des connexions des conduits d'évacuation afin que le fabricant puisse aligner la conception de l'interface de l'équipement en conséquence.
9. Compilation d'un dossier d'enquête complet pour les fours industriels
Un dossier de demande complet est essentiel pour obtenir des devis précis et des solutions techniques viables. Il est recommandé d'organiser votre documentation selon la liste suivante :
- Détails de la pièce : dessins du produit, dimensions et poids par unité, photographies, propriétés des matériaux et état initial.
- Exigences de capacité : quantité/poids de chargement par lots ou débit requis (par heure/jour).
- Exigences du processus : objectifs du traitement thermique, profil de température complet et normes d'uniformité de la température.
- Méthode de chargement : configuration de chargement préférée (par exemple, étagères, chariots/chariots ou continu/basé sur un convoyeur).
- Exigences de configuration : source d'énergie de chauffage préférée, niveau d'automatisation et normes de sécurité/conformité.
- Conditions du site : espace au sol disponible, paramètres des services publics et voies d'accès à l'équipement.
- Exigences commerciales : fourchette budgétaire, délai de livraison prévu, marché cible et certifications ou documentation technique requises.
FAQ
1. Quelles informations sont nécessaires pour personnaliser un four industriel ?
Vous devez fournir des détails tels que le matériau, les dimensions et le poids des pièces à usiner ; les objectifs du procédé de traitement thermique et les profils de température ; la capacité requise par lot et la méthode de chargement ; les contraintes d'utilité et d'espace sur place ; ainsi que toutes les exigences spécifiques telles que les certifications de conformité ou les besoins d'automatisation. Plus les informations fournies seront complètes, plus la solution proposée et le devis seront précis.
2. Quel est le délai de livraison pour un four industriel sur mesure ?
Pour les fours industriels standards fabriqués sur mesure, le délai de livraison typique est de 4 à 8 semaines. Pour les projets impliquant des configurations complexes, telles que des conceptions antidéflagrantes, une automatisation spécialisée ou des certifications liées à l'exportation, le délai de livraison est généralement de 6 à 12 semaines.
3. Puis-je choisir entre un chauffage électrique ou au gaz pour un four sur mesure ?
Oui, les deux méthodes de chauffage sont disponibles en option pour votre four personnalisé.
Température et durée du four à air chaud
Comment choisir un fournisseur d’étuves de séchage industrielles fiable ?
Article associé