So härten Sie Kohlefaser-Prepregs in einem Industrieofen aus: Temperatur, Vakuumverpackung und Prozessüberlegungen
So härten Sie Kohlefaser-Prepregs in einem Industrieofen aus
Überlegungen zu Temperatur, Vakuumverpackung und Prozess
Kohlefaser-Prepreg wird in der Verbundwerkstoffherstellung häufig verwendet, da es Verstärkungsfasern mit einer kontrollierten Menge Harz kombiniert. Die Qualität des fertigen Bauteils hängt jedoch nicht nur vom Carbonfasermaterial selbst ab. Der Aushärtungsprozess spielt eine entscheidende Rolle bei der Bestimmung der endgültigen Form, Oberflächenqualität und mechanischen Leistung des Teils.
Für Hersteller, die einen Industrieofen in Betracht ziehen, ist eine wichtige Frage, ob ihr Prepreg mit einem ofenbasierten Verfahren ausgehärtet werden kann, insbesondere wenn es um Vakuumverpackung geht.
Die Antwort hängt vom Harzsystem, den Materialspezifikationen und dem erforderlichen Herstellungsprozess ab. Einige Prepreg-Systeme sind nur für die Verarbeitung im Vakuumbeutel oder außerhalb des Autoklaven (OOA) konzipiert, während andere die zusätzlichen Druckbedingungen erfordern, die ein Autoklav bietet.
Dieser Leitfaden erklärt, wie Sie den Aushärtungsprozess bewerten, geeignete Ofenanforderungen ermitteln und häufige Fehler beim Aushärten von Kohlefaser-Verbundbauteilen vermeiden.
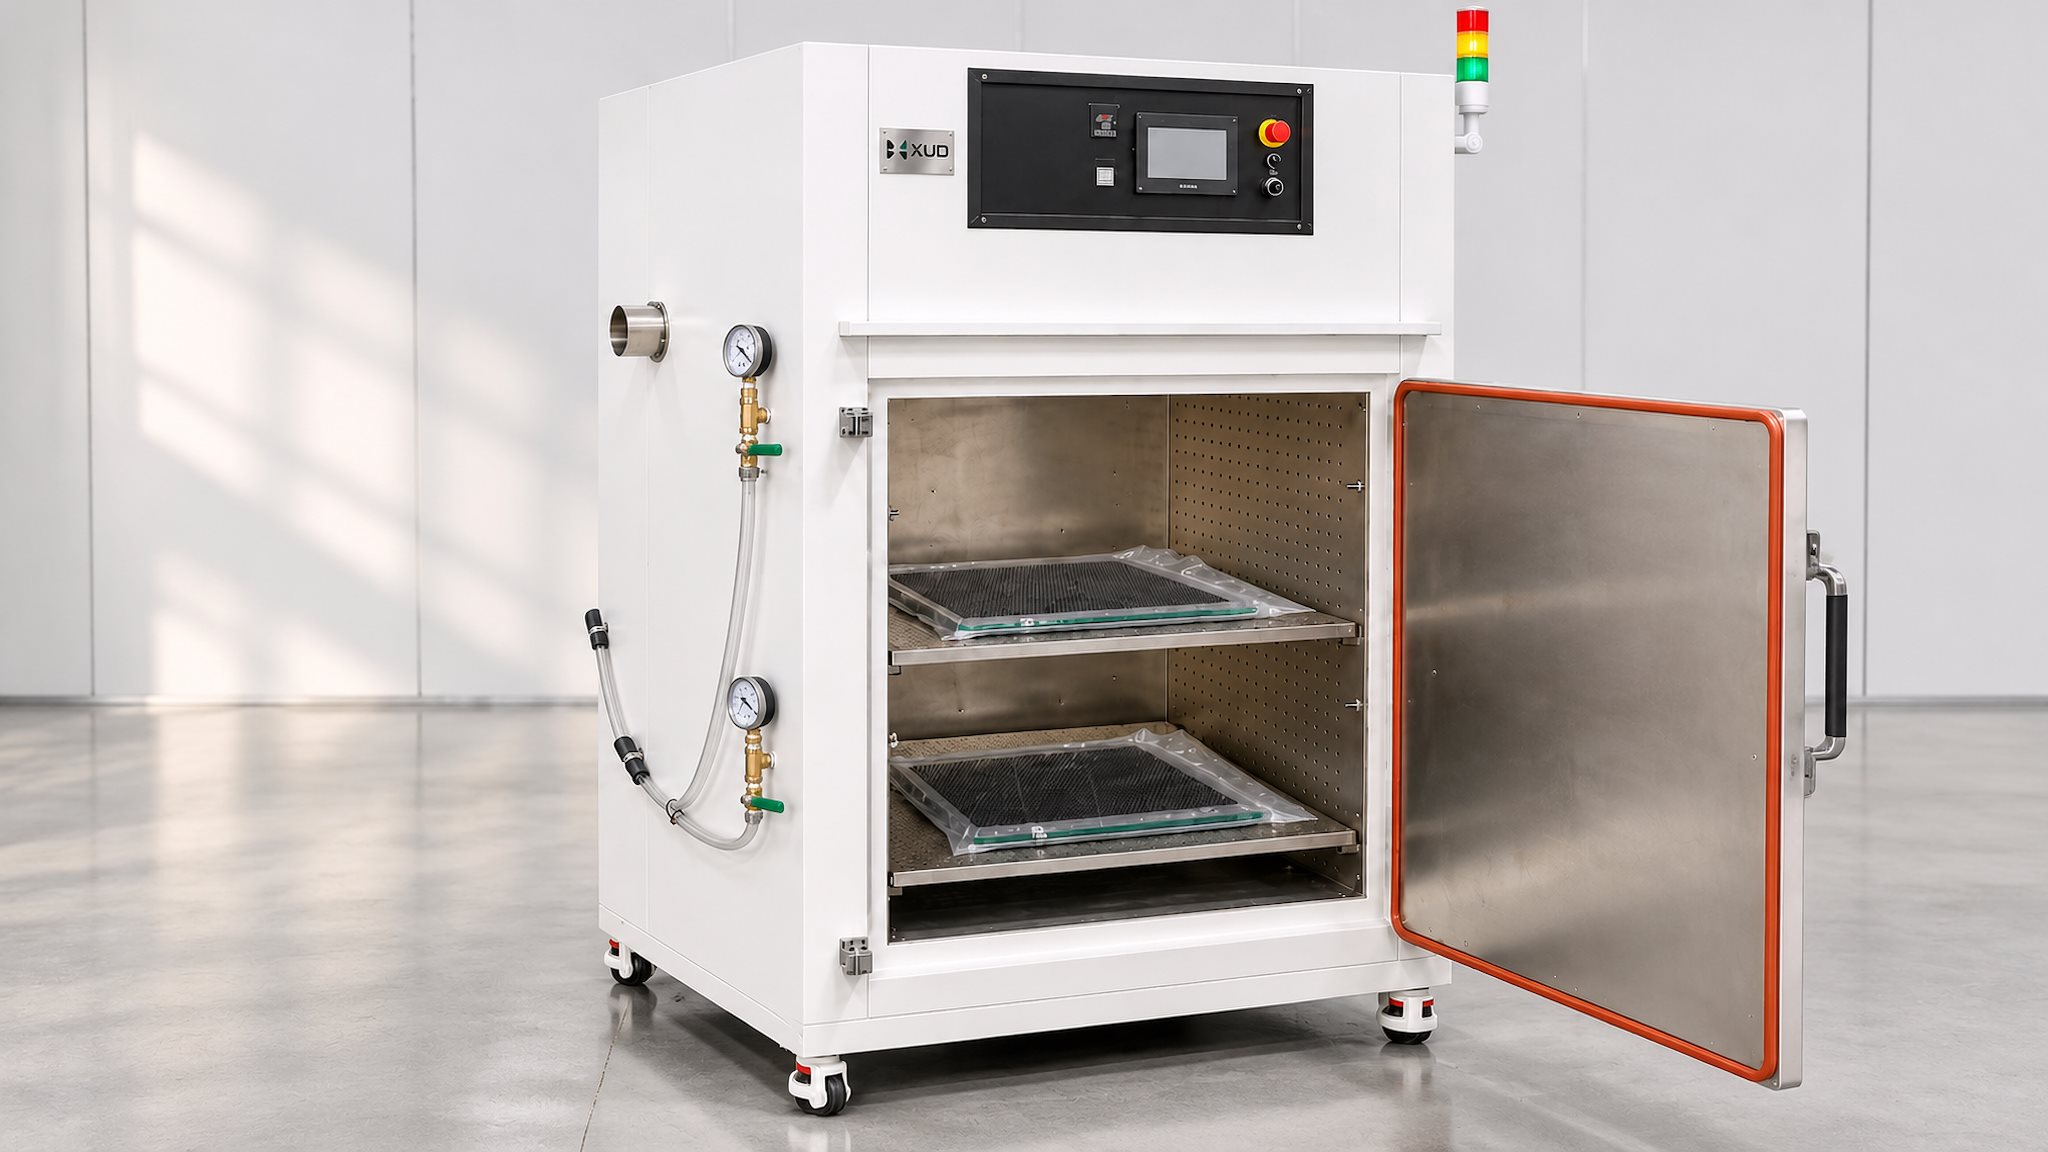
Ein Industrieofen sorgt für die erforderliche Heizumgebung. Beim Vakuumbeuteln handelt es sich um eine Methode zur Anwendung von Vakuum und zur Verfestigung des Aufbaus. Ob diese beiden Prozesse ausreichend sind, hängt vom jeweiligen Prepreg-System und seinem zugelassenen Aushärtungsverfahren ab.
In diesem Handbuch
- Verständnis der Aushärtung von Carbonfaser-Prepregs
- So bestimmen Sie die Aushärtetemperatur
- Den Vakuumverpackungsprozess verstehen
- So härten Sie Prepreg in einem Industrieofen aus
- Industrieofen vs. Autoklav
- Häufige Heilungsprobleme und ihre Ursachen
- So wählen Sie den richtigen Härtungsofen aus
- Häufig gestellte Fragen
1. Verständnis der Aushärtung von Carbonfaser-Prepregs
Carbonfaser-Prepreg besteht aus verstärkenden Carbonfasern, die bereits mit einem teilweise ausgehärteten Harzsystem imprägniert sind. Im Gegensatz zu trockenem Kohlefasergewebe enthält Prepreg einen kontrollierten Harzgehalt und wird mit spezifischen Lagerungs- und Verarbeitungsanforderungen geliefert.
Beim Aushärten aktiviert Hitze die chemische Reaktion des Harzes. Entsprechend dem vorgegebenen Aushärtungszyklus entwickelt das Harz nach und nach seine endgültige Struktur und seine mechanischen Eigenschaften.
Es ist jedoch wichtig zu verstehen, dass die Kohlenstofffaser selbst nicht die Aushärtungstemperatur bestimmt. Das Harzsystem ist in der Regel der Hauptfaktor, der die erforderlichen Heizbedingungen bestimmt.
Drei Faktoren bestimmen den Aushärtungsprozess
Unterschiedliche Epoxid- und andere Harzsysteme stellen unterschiedliche Aushärtungsanforderungen, einschließlich Temperatur, Zeit und Verarbeitungsbedingungen.
Dicke, Form, Formdesign und Schichtstruktur beeinflussen, wie Wärme das Material erreicht und wie Vakuum angelegt werden kann.
Die empfohlene Heizrate, Verweilzeit, Vakuumbedingungen und Kühlverfahren müssen gemeinsam berücksichtigt werden.
Praktischer Einblick:Zwei Kohlefaserprodukte sehen möglicherweise ähnlich aus, erfordern jedoch unterschiedliche Aushärtungsbedingungen, da sie unterschiedliche Harzsysteme verwenden oder unterschiedliche Laminatdicken aufweisen. Es reicht daher nicht aus, einen Ofen nur nach dem Begriff „Kohlenstofffaser-Härtung“ auszuwählen.
2. So bestimmen Sie die Aushärtungstemperatur des Carbonfaser-Prepregs
Es gibt keine einheitliche Aushärtungstemperatur, die für alle Carbonfaser-Prepreg-Materialien geeignet ist. Einige Systeme verwenden Härtungszyklen bei relativ niedrigen Temperaturen, während andere höhere Temperaturen erfordern. Die korrekten Werte müssen dem technischen Datenblatt des Materialherstellers und den genehmigten Verarbeitungsanweisungen entnommen werden.
Wählen Sie eine Temperatur nicht nur basierend auf der maximalen Leistung des Ofens
Beispielsweise bedeutet ein Industrieofen mit einer maximalen Betriebstemperatur von 250 °C nicht, dass jedes Prepreg bei 250 °C ausgehärtet werden sollte. Die maximale Temperatur beschreibt die Leistungsfähigkeit des Geräts und nicht die empfohlene Aushärtungstemperatur des Materials.
Bevor Sie die Temperaturanforderungen eines Ofens festlegen, prüfen Sie die folgenden Informationen:
- Empfohlene Aushärtetemperatur vom Prepreg-Lieferanten.
- Erforderliche Heizrate oder Temperaturrampe.
- Vorgegebene Haltezeit bei der Aushärtungstemperatur.
- Erforderliche Vakuumbedingungen während des Prozesses.
- Kühlanforderungen vor dem Entfernen des Teils.
- Eventuelle besondere Einschränkungen bei der Materiallagerung und -handhabung.
Erhöhen Sie die Aushärtetemperatur nicht nur, um die Produktionszeit zu verkürzen. Übermäßige Erwärmung oder ein ungeeigneter Temperaturanstieg können zu vorzeitiger Harzreaktion, ungleichmäßiger Aushärtung oder Defekten im fertigen Verbundwerkstoff führen.
Warum Aufheizgeschwindigkeit und Haltezeit wichtig sind
Das Erreichen der Zieltemperatur ist nur ein Teil des Aushärtungsprozesses. Außerdem benötigt das Material unter den angegebenen Bedingungen ausreichend Zeit, damit die Harzreaktion wie erforderlich abläuft.
Dickere Laminate und komplex geformte Teile erwärmen sich möglicherweise anders als dünne, flache Platten. Die Ofenlufttemperatur kann ihren Sollwert erreichen, bevor die Mitte eines dicken Werkstücks die erforderliche Temperatur erreicht.
Aus diesem Grund sollte die Prozessvalidierung die tatsächliche Teiletemperatur berücksichtigen und nicht nur die von der Ofensteuerung angezeigte Temperatur. Verwenden Sie bei Bedarf geeignete Thermoelemente und ein validiertes Temperaturüberwachungsverfahren, um repräsentative Stellen am Werkstück zu überprüfen.
3. Den Vakuumverpackungsprozess verstehen
Bei der Herstellung von Verbundwerkstoffen wird häufig das Vakuumverpacken eingesetzt, um ein vorbereitetes Laminat mit Vakuum zu beaufschlagen. Das Material wird auf eine Form oder ein Werkzeug gelegt, mit einem Vakuumbeutel abgedeckt und versiegelt. Eine Vakuumleitung verbindet das Absacksystem mit einer Vakuumpumpe.
Wenn Luft aus dem versiegelten Beutel entfernt wird, trägt der Druckunterschied zwischen der Innenseite und der Außenseite des Beutels dazu bei, das Laminat gegen die Form oder das Werkzeug zu verdichten.
Wie funktioniert Vakuum in Verbindung mit einem Industrieofen?
Bei einem ofenbasierten Vakuumverpackungsprozess liefert der Ofen Wärme, während das Vakuumsystem den erforderlichen Vakuumzustand um das verpackte Werkstück herum aufrechterhält.
Für diesen Aufbau benötigt der Ofen geeignete Vakuumanschlüsse. Die Vakuumleitung kann durch die dafür vorgesehenen Anschlusspunkte geführt werden, so dass die externe Pumpe während der Erwärmung des Werkstücks betrieben werden kann.
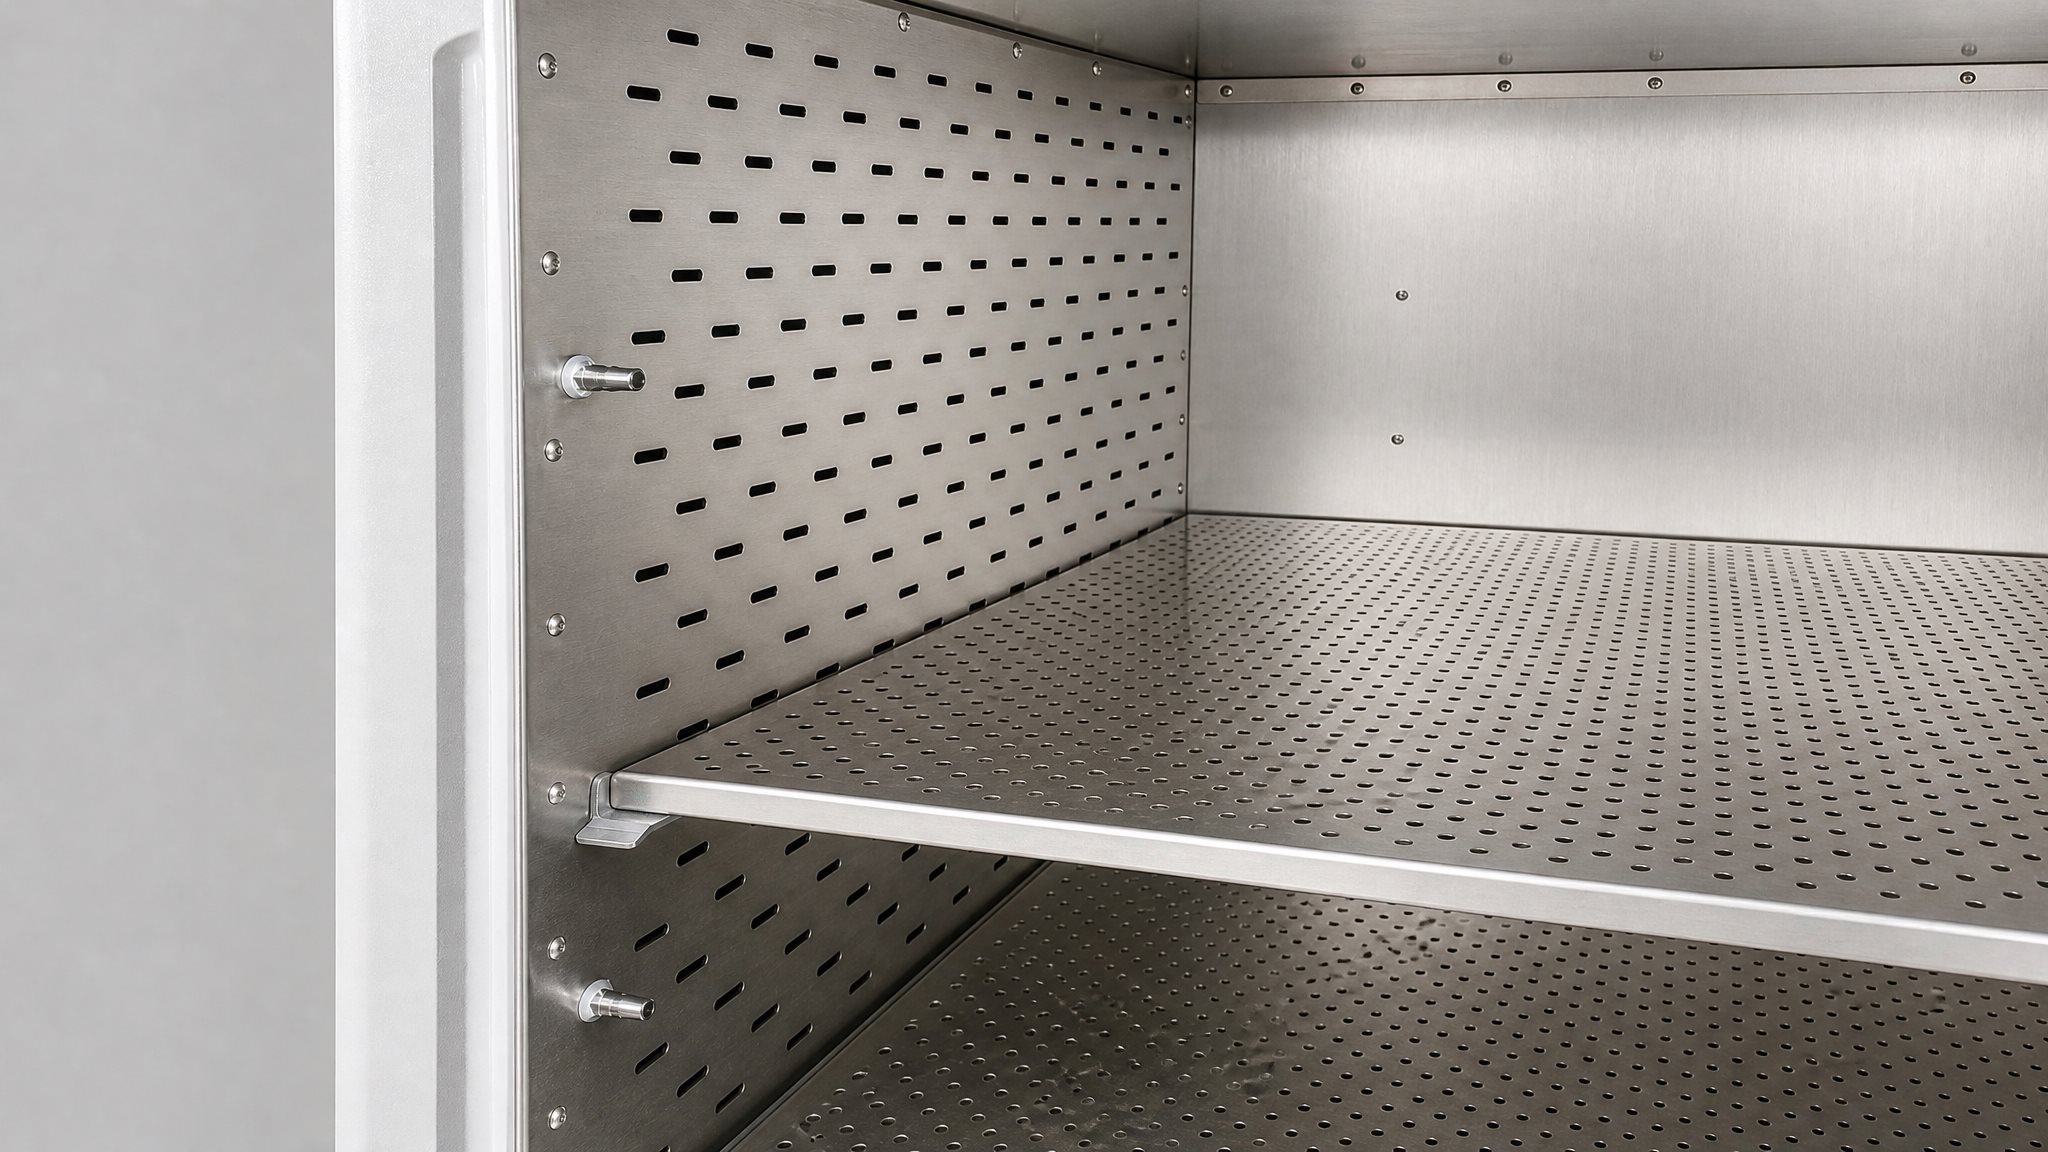
Typische Vakuumverpackungsanordnung
Konzeptionelle Prozessdarstellung. Die tatsächliche Schlauchführung, Anschlüsse, Ventile und Pumpenanordnungen hängen vom Gerätedesign ab.
Vakuum bedeutet nicht Autoklavendruck
Diese Unterscheidung ist besonders wichtig bei der Auswahl von Härtungsgeräten. Beim Vakuumbeuteln entsteht ein Druckunterschied im gesamten Beutel, wobei die Umgebung für den Außendruck sorgt. Im Gegensatz dazu ist ein Autoklav ein Druckbehälter, der einen zusätzlichen kontrollierten Überdruck um das vakuumverpackte Bauteil herum ausüben kann.
Daher sollte ein Ofen mit Vakuumanschlüssen nicht automatisch als Ersatz für einen Autoklaven betrachtet werden. Es kann für Prepreg-Systeme geeignet sein, die speziell für die ofenbasierte Vakuumverpackung zugelassen sind, einschließlich bestimmter Materialien außerhalb des Autoklaven.
Praktischer Einblick:Überprüfen Sie vor dem Kauf eines Ofens, ob der Prepreg-Lieferant die Aushärtung nur im Vakuumbeutel zulässt. Diese einzelne Prüfung kann eine Diskrepanz zwischen den Prozessanforderungen des Materials und der gekauften Ausrüstung verhindern.
4. So härten Sie Kohlefaser-Prepregs in einem Industrieofen aus
Sobald die Materialanforderungen und die Gerätekonfiguration bestätigt sind, kann der Aushärtungsprozess in mehrere Phasen unterteilt werden.
Bereiten Sie das Prepreg und die Werkzeuge vor
Überprüfen Sie den Lagerverlauf, die Haltbarkeit und die Handhabungshinweise des Materials. Bereiten Sie die Form, die Werkzeuge und den Aufbau gemäß dem genehmigten Herstellungsverfahren vor.
Schließen Sie die Einrichtung des Vakuumbeutels ab
Ordnen Sie die erforderlichen Verpackungsmaterialien an und verschließen Sie die Baugruppe. Schließen Sie die Vakuumleitung an und prüfen Sie den Dichtungszustand, bevor Sie mit dem Aushärtezyklus beginnen.
Laden Sie das Werkstück in den Ofen
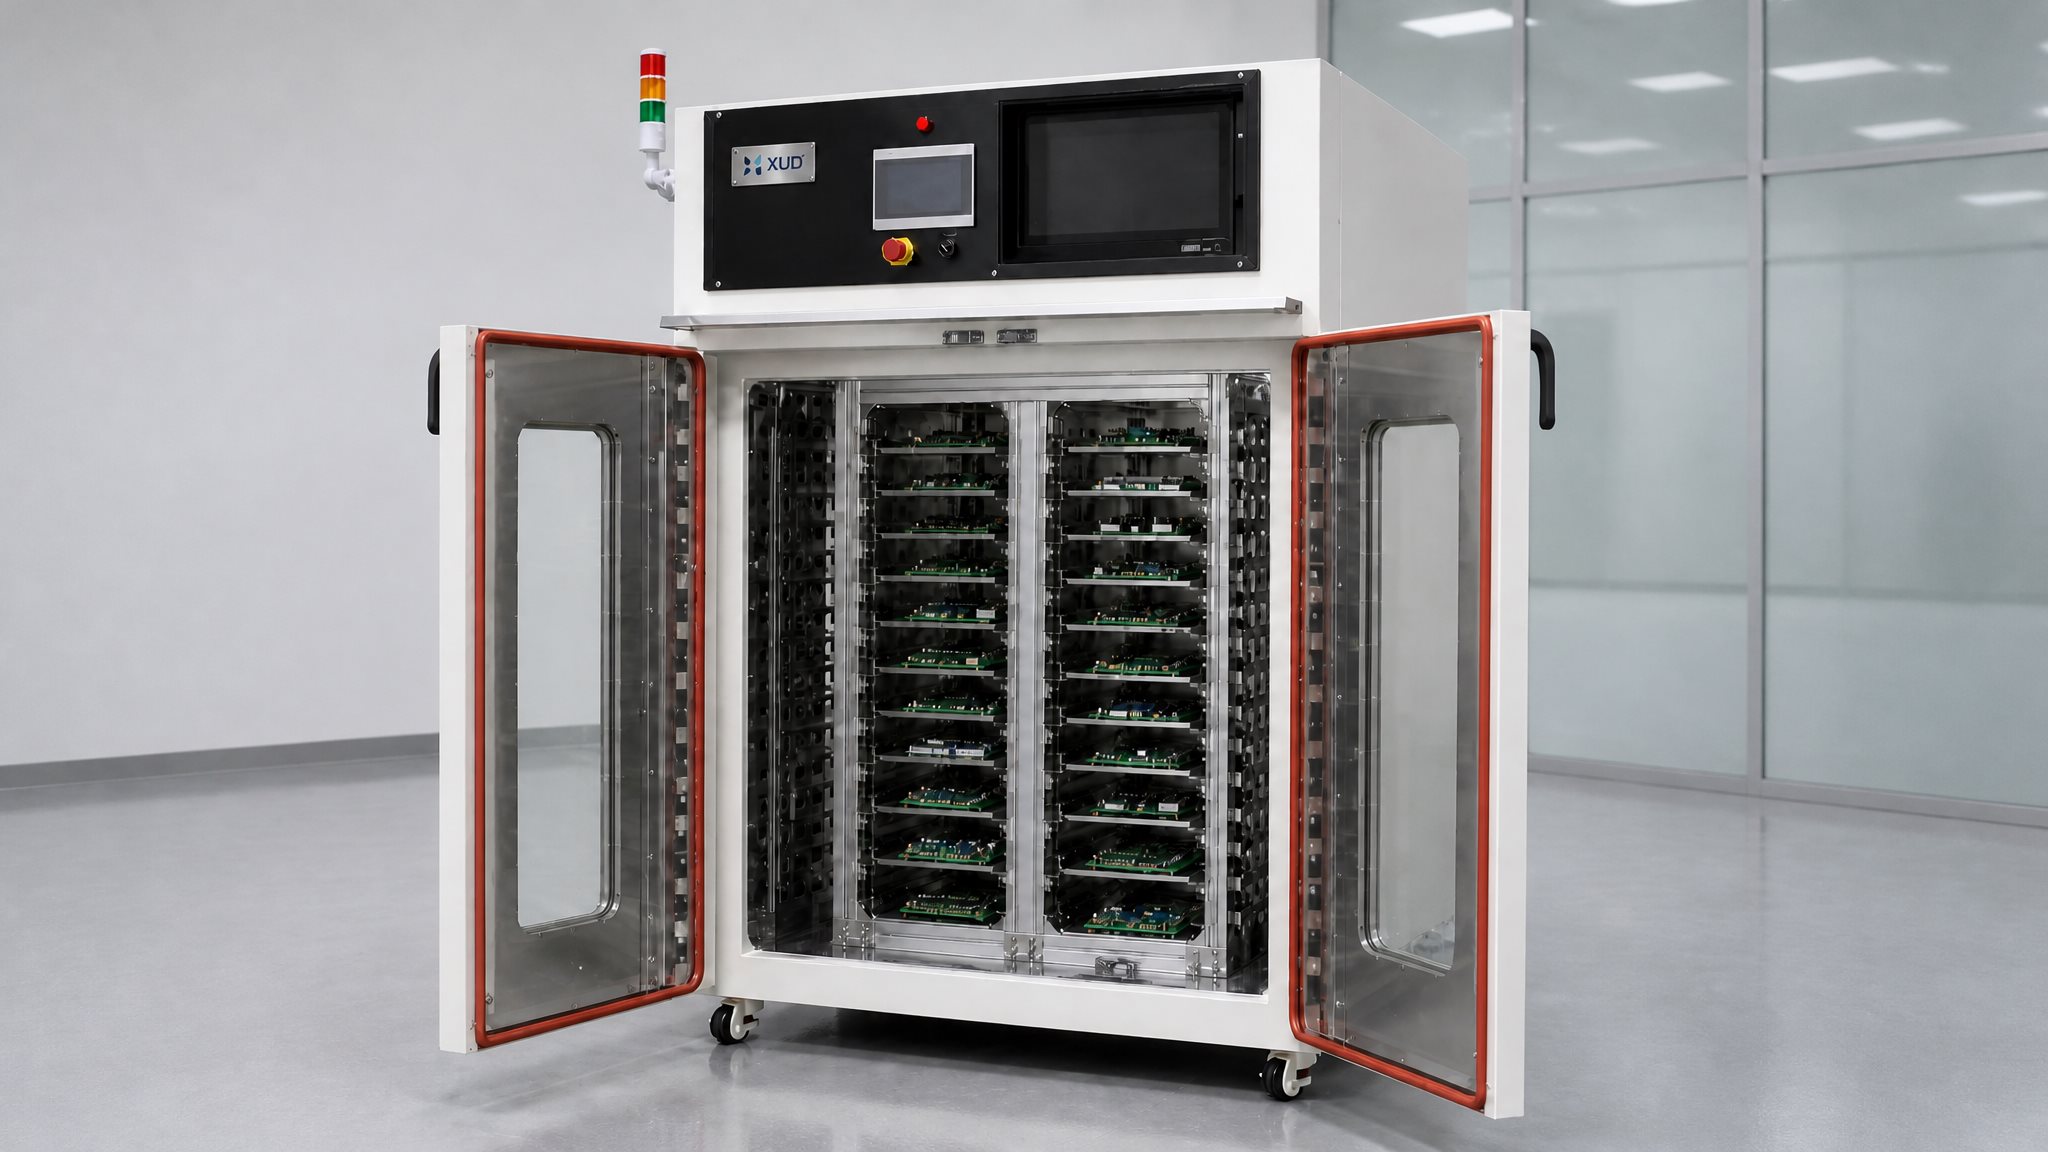
Positionieren Sie das Werkstück so, dass es richtig abgestützt ist. Vermeiden Sie es, die Luftzirkulationswege zu blockieren oder Teile zu nahe beieinander zu platzieren. Stellen Sie sicher, dass die Vakuumleitungen und -armaturen für die Betriebstemperatur geeignet sind.
Stellen Sie den genehmigten Aushärtungszyklus ein
Geben Sie die erforderlichen Temperatur- und Zeitparameter entsprechend den Anweisungen des Prepreg-Herstellers ein. Vakuum entsprechend dem vorgegebenen Prozessablauf anlegen.
Überwachen Sie den Aushärtungsprozess
Überwachen Sie die Ofentemperatur und den Vakuumzustand. Überprüfen Sie bei kritischen Teilen die tatsächliche Werkstücktemperatur mithilfe einer geeigneten Überwachungsmethode.
Kühlen Sie das fertige Teil ab und prüfen Sie es
Befolgen Sie das angegebene Abkühlverfahren, bevor Sie das Vakuum ablassen und die Komponente entfernen. Überprüfen Sie das fertige Teil auf Maßhaltigkeit und sichtbare Mängel.
Erfassen Sie die Ofentemperatur, die Werkstücktemperatur (sofern überwacht), den Vakuumzustand, die Zykluszeit und die Inspektionsergebnisse für jeden validierten Produktionslauf. Dies erleichtert die Identifizierung von Prozessabweichungen zwischen Chargen.
5. Industrieofen vs. Autoklav: Was ist der Unterschied?
Bei der Herstellung von Verbundwerkstoffen werden sowohl Industrieöfen als auch Autoklaven verwendet, sie bieten jedoch unterschiedliche Verarbeitungsumgebungen. Die Wahl zwischen ihnen hängt vom Materialsystem, den Produktspezifikationen und den erforderlichen Konsolidierungsbedingungen ab.
| Vergleich | Industrieofen | Autoklav |
|---|---|---|
| Heizung | Bietet kontrollierte Erwärmung | Bietet kontrollierte Erwärmung |
| Vakuumverpackung | Kann mit Vakuumanschlüssen konfiguriert werden | Wird häufig beim Vakuumverpacken verwendet |
| Überdruck | Wird von einem Standardofen nicht bereitgestellt | Kann kontrollierten Außendruck ausüben |
| Geeignete Materialien | Für die Ofenhärtung zugelassene Materialien | Materialien, die eine Autoklavenbehandlung erfordern |
| Gerätestruktur | Beheizte Kammer | Druckbehälter |
Ein Industrieofen mit Vakuumanschlüssen kann eine geeignete Option für Hersteller sein, die Prepreg-Materialien verwenden, die speziell für die ofenbasierte Vakuumverpackung entwickelt wurden. Es ist nicht automatisch für jedes Prepreg-System geeignet.
Wenn die Materialspezifikation einen zusätzlichen Überdruck während der Aushärtung erfordert, kann ein gewöhnlicher Industrieofen mit Vakuumanschlüssen diese Anforderung nicht ersetzen.
Auswahlregel:Beginnen Sie mit der zugelassenen Verarbeitungsmethode des Materials und wählen Sie dann die Ausrüstung aus. Wählen Sie nicht zuerst die Ausrüstung aus und gehen Sie davon aus, dass das Material daran angepasst werden kann.
6. Häufige Probleme bei der Aushärtung von Kohlenstofffasern und ihre Ursachen
Wenn ein Verbundteil die Qualitätsanforderungen nicht erfüllt, liegt das Problem möglicherweise nicht nur am Ofen. Materialhandhabung, Absackqualität, Werkzeuge, Beladungsanordnungen und Aushärtungsparameter können alle dazu beitragen.
| Beobachtetes Problem | Mögliche Ursache | Was zu überprüfen ist |
|---|---|---|
| Unvollständige Aushärtung | Falsche Temperatur oder unzureichende Aushärtezeit | Materialdatenblatt und tatsächliche Teiletemperatur |
| Lufteinschlüsse oder Hohlräume | Der Beutel ist undicht oder die Luft wird nicht ausreichend entfernt | Beutelversiegelung, Vakuumleitungen und Auflegeverfahren |
| Ungleichmäßige Aushärtung | Ungleichmäßige Teileerwärmung oder ungeeignete Belastung | Luftströmungswege und Temperaturverteilung |
| Teileverformung | Unzureichende Unterstützung oder ungeeignete Prozessbedingungen | Werkzeug-, Unterstützungs- und Aushärtungsverfahren |
| Oberflächenfehler | Verpackungsmaterialien, Verunreinigungen oder Harzverhalten | Oberflächenvorbereitung und Kompatibilität mit Verbrauchsmaterialien |
Eine nützliche Methode zur Fehlerbehebung besteht darin, das Problem in drei Bereiche zu unterteilen: Material- und Layup-Vorbereitung, Vakuumverpackungsleistung und Ofenheizbedingungen. Wenn alle drei gleichzeitig geändert werden, ist es schwierig, die tatsächliche Ursache zu ermitteln.
7. So wählen Sie den richtigen industriellen Härtungsofen für Kohlefasern aus
Die Wahl eines Ofens zum Aushärten von Kohlefasern erfordert mehr als nur die Überprüfung der maximalen Temperatur. Die Ausrüstung sollte zum tatsächlichen Werkstück, zum Materialprozess und zur Produktionsanordnung passen.
1. Bestätigen Sie den erforderlichen Temperaturbereich
Überprüfen Sie die höchste erforderliche Aushärtetemperatur und den gesamten Heizzyklus. Lassen Sie einen geeigneten Betriebsspielraum für die Ausrüstung, basierend auf dem Design des Herstellers und Ihren Prozessanforderungen.
2. Bewerten Sie die Warmluftzirkulation
Die Heißluftzirkulation trägt zur Wärmeverteilung in der Kammer bei. Die tatsächliche Heizleistung hängt jedoch von der Ofenstruktur, dem Luftstromdesign, der Werkstückanordnung und den Beladungsbedingungen ab. Bewerten Sie bei anspruchsvollen Prozessen die Temperaturverteilung unter repräsentativen Belastungsbedingungen.
3. Berücksichtigen Sie die Anordnung der Vakuumanschlüsse
Wenn die Vakuumverpackung Teil des Prozesses ist, überprüfen Sie die Anzahl und Position der Vakuumanschlüsse, die Schlauchführung und die Temperatureignung aller zugehörigen Anschlüsse. Bestätigen Sie, ob die Vakuumpumpe separat geliefert wird oder im Ausstattungsangebot enthalten ist.
4. Design rund um das eigentliche Werkstück
Flache Platten und komplex geformte Komponenten erfordern möglicherweise unterschiedliche Beladungsanordnungen. Berücksichtigen Sie die Werkstückabmessungen, die Formgröße, den Abstand, die Stützstruktur und die Anzahl der pro Charge verarbeiteten Teile.
5. Prüfen Sie die Steuerungs- und Überwachungsanforderungen
Überlegen Sie, ob der Prozess programmierbare Heizstufen, Temperaturaufzeichnung, Werkstücktemperaturüberwachung oder Vakuumüberwachung erfordert. Diese Anforderungen sollten vor der Fertigstellung der Gerätekonfiguration bestätigt werden.
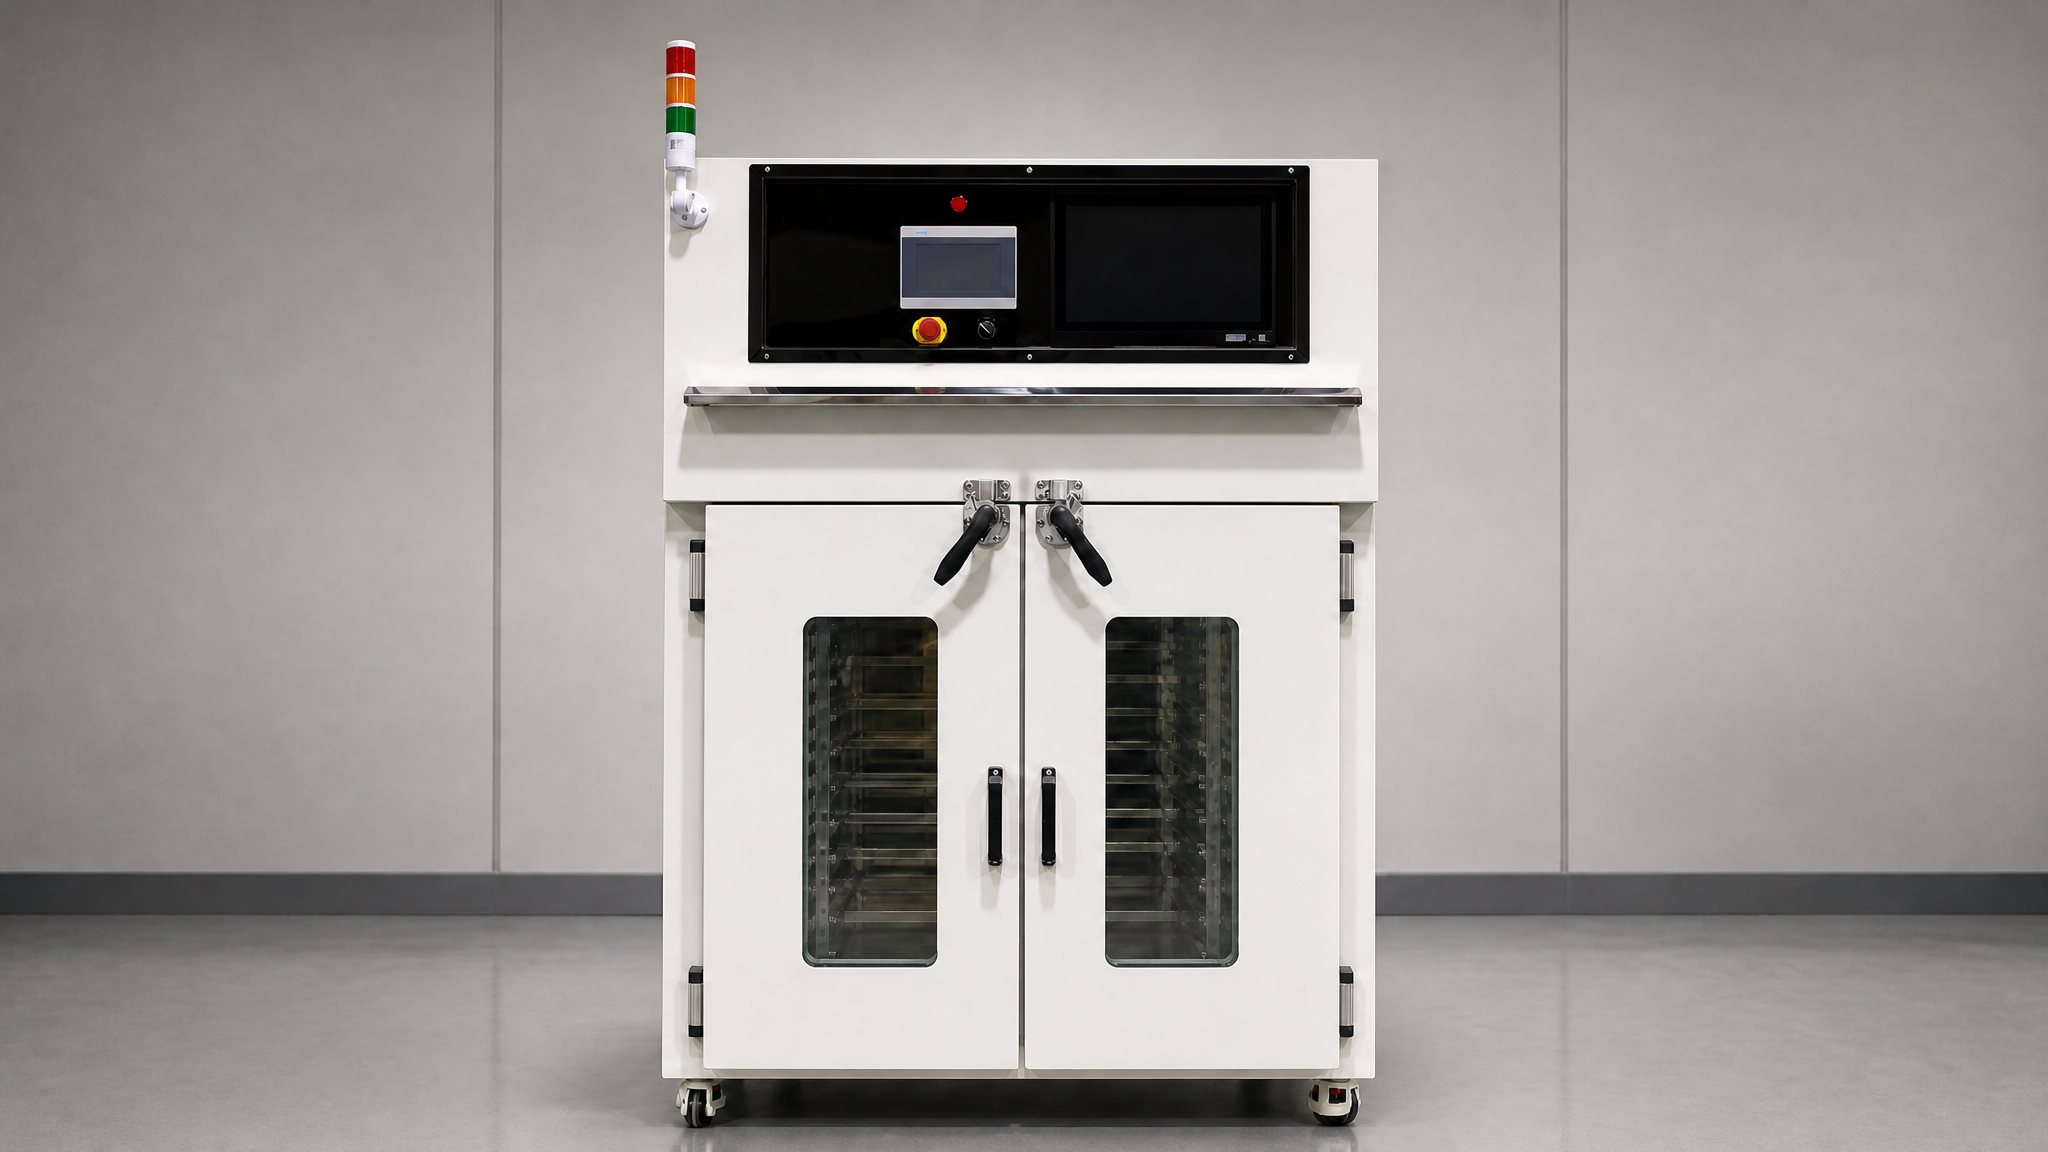
Xinyuanda Kohlefaser-Härtungsofen
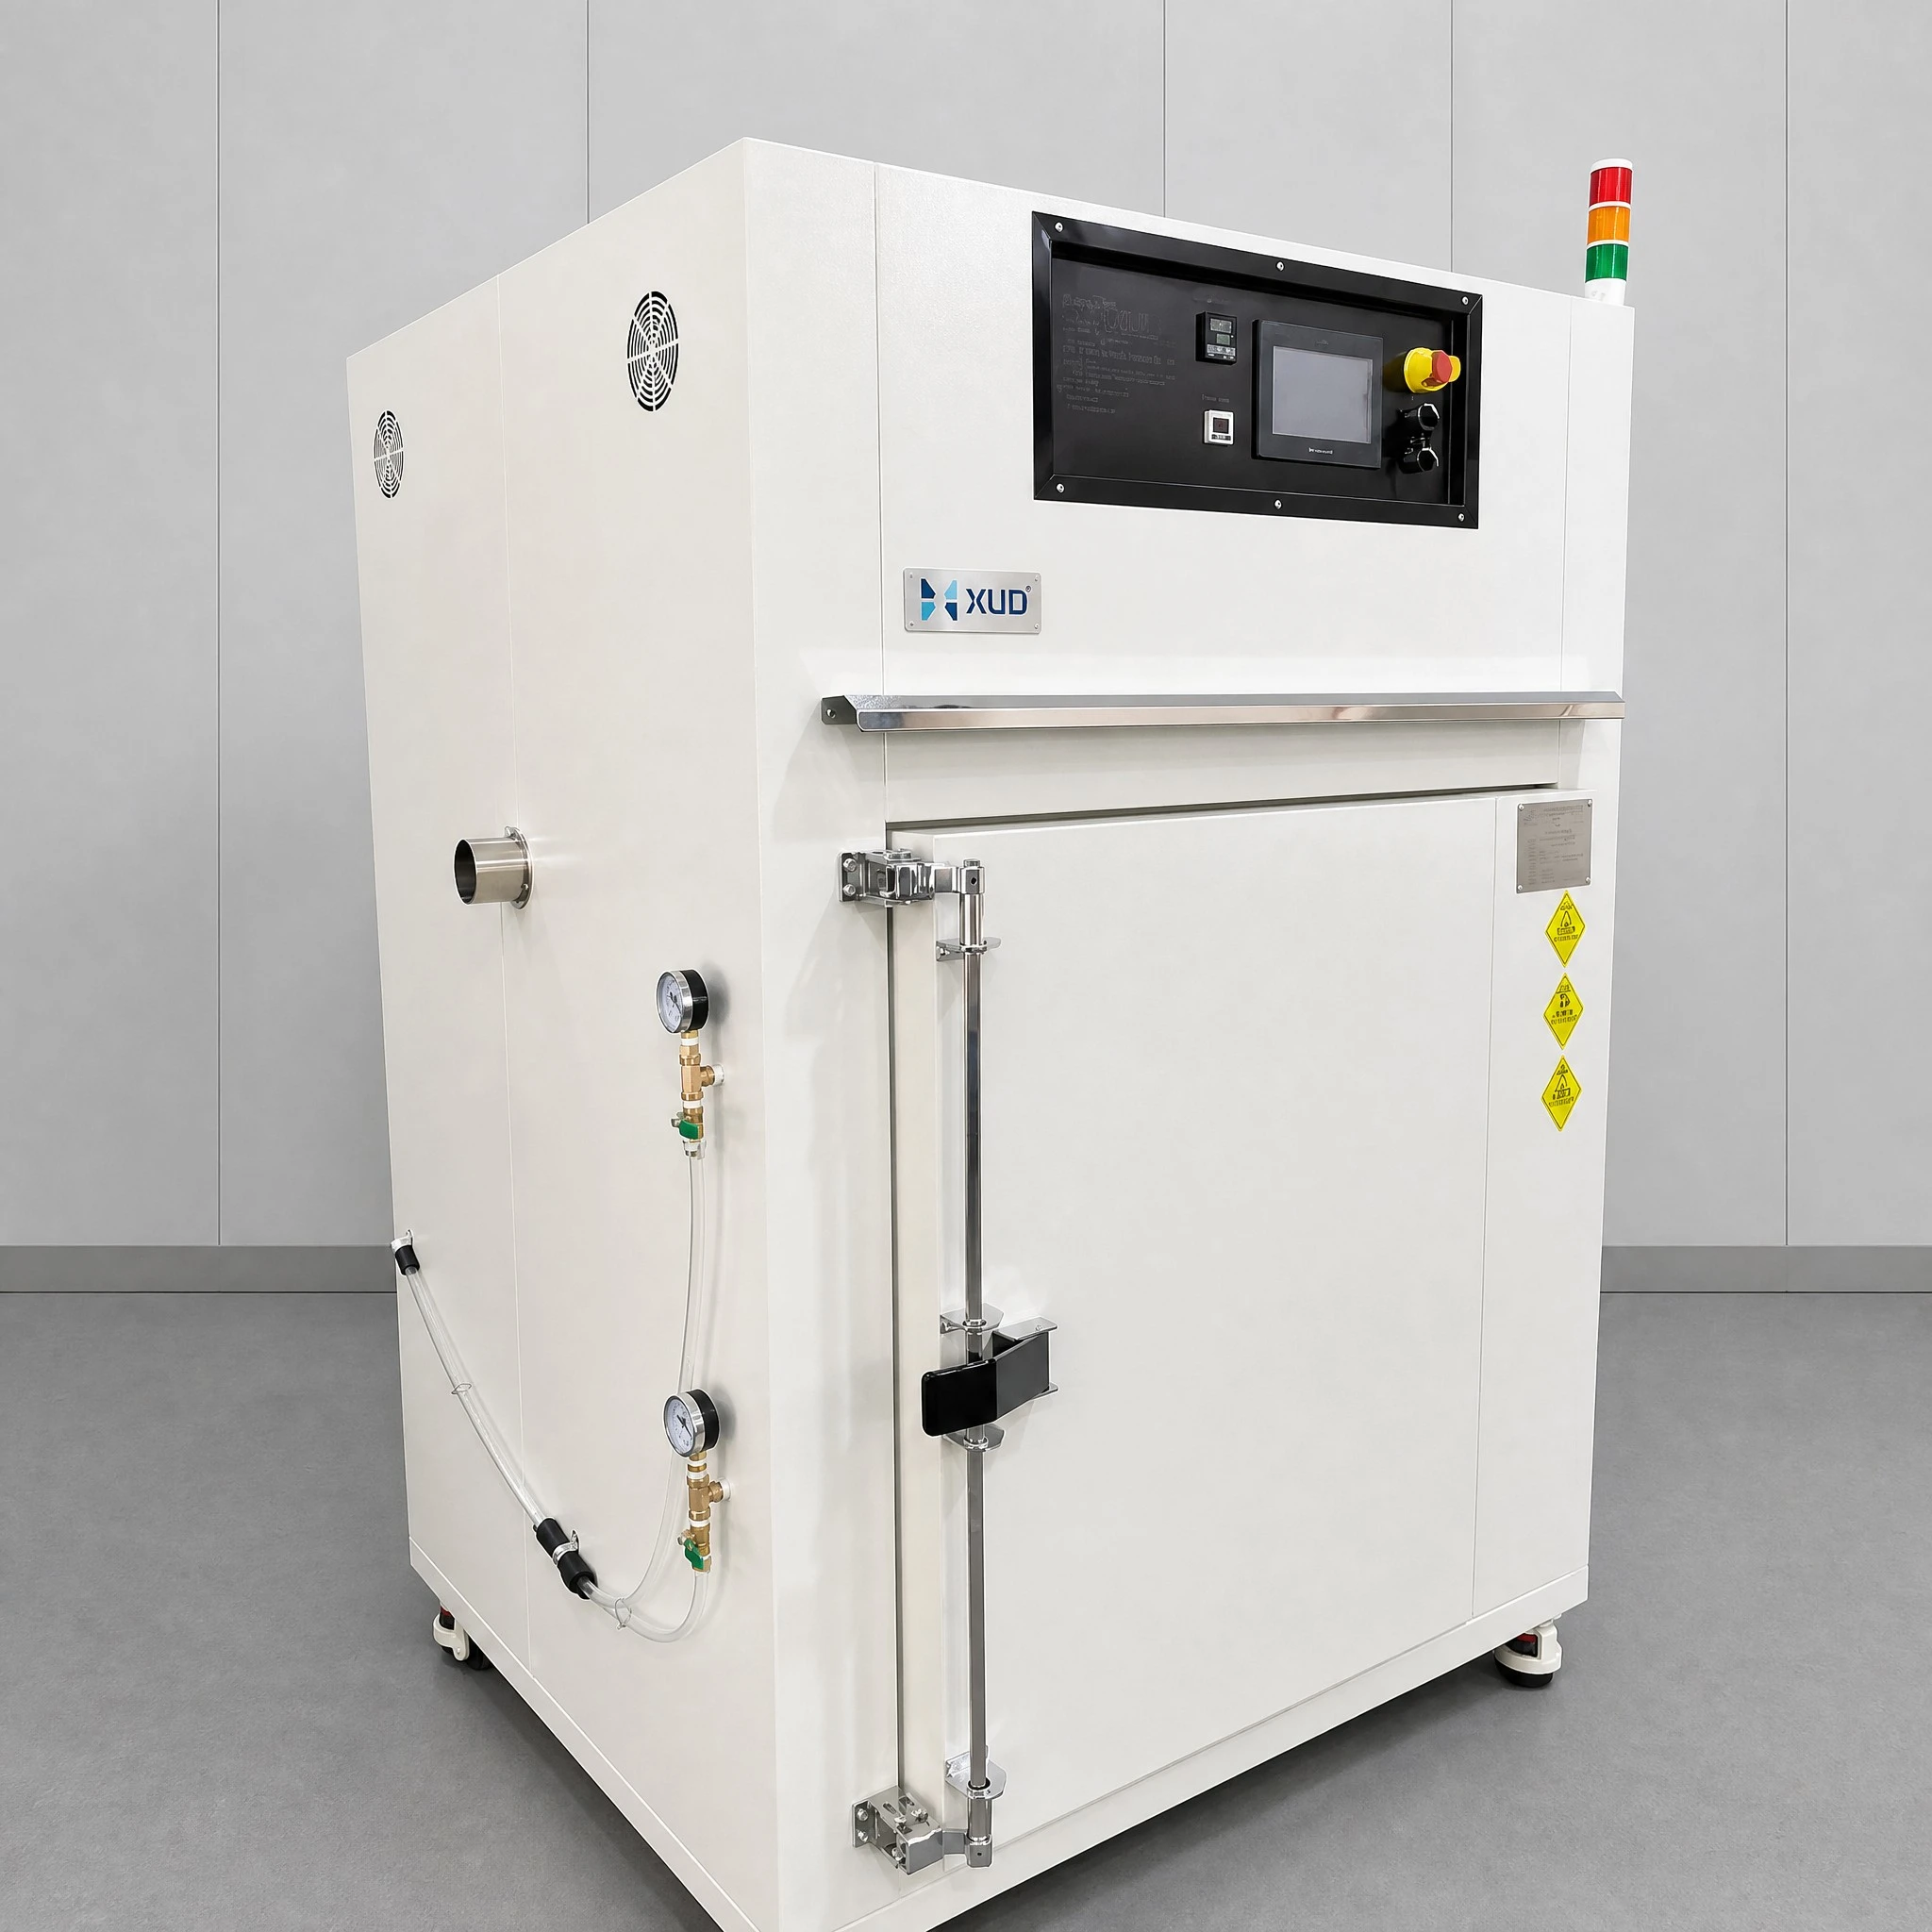
Xinyuanda bietet maßgeschneiderte industrielle Härtungsöfen für kompatible Carbonfaser-Prepreg- und Verbundwerkstoffanwendungen. Die aktuellen Konfigurationsfunktionen:
- Maximale Betriebstemperatur bis zu 250 °C.
- Elektrisches Heizsystem.
- Warmluftzirkulation.
- Interne Vakuumanschlüsse für den Anschluss einer externen Vakuumpumpe.
- Anpassbare Kammerabmessungen und Beladungsanordnungen.
- Geeignet für flache Platten und komplex geformte Teile, vorbehaltlich der Prozesskompatibilität.
Für eine genaue Geräteempfehlung geben Sie den Materialtyp, die Aushärtungsspezifikation, die maximalen Werkstückabmessungen, die Chargenmenge und die Anforderungen an die Vakuumverpackung an. Diese Angaben sind nützlicher, als einfach nach einer Standardofengröße zu fragen.
8. Häufig gestellte Fragen
F1: Kann Kohlefaser-Prepreg in einem normalen Industrieofen ausgehärtet werden?
Einige Prepreg-Materialien können in einem Industrieofen ausgehärtet werden, insbesondere solche, die für die Verarbeitung im Ofen oder nur im Vakuumbeutel konzipiert sind. Materialien, die einen Autoklavendruck erfordern, können jedoch nicht automatisch in einem Standardofen verarbeitet werden. Bestätigen Sie immer den genehmigten Prozess mit dem Materiallieferanten.
F2: Welche Temperatur ist zum Aushärten von Kohlefaser-Prepregs erforderlich?
Die erforderliche Temperatur variiert je nach Harzsystem. Befolgen Sie hinsichtlich der Aushärtetemperatur, der Heizrate und der Haltezeit das technische Datenblatt des Prepreg-Herstellers.
F3: Ist für die Aushärtung von Kohlefasern eine Vakuumpumpe erforderlich?
Eine Vakuumpumpe ist erforderlich, wenn der zugelassene Herstellungsprozess die Vakuumverpackung verwendet. Es entfernt Luft aus dem versiegelten Beutel und trägt zur Verfestigung des Laminats bei. Die genauen Vakuumanforderungen hängen von der Material- und Prozessspezifikation ab.
F4: Kann ein Industrieofen mit Vakuumanschlüssen einen Autoklaven ersetzen?
Nicht in jeder Anwendung. Ein Ofen mit Vakuumanschlüssen bietet Anschlüsse für Heizung und Vakuumverpackung, ein Standardofen bietet jedoch nicht den zusätzlichen Überdruck eines Autoklaven. Es ist nur geeignet, wenn das Material und das Verfahren für die Vakuumverpackung im Ofen zugelassen sind.
F5: Kann ein Härtungsofen sowohl flache Platten als auch komplex geformte Kohlefaserteile verarbeiten?
Ein maßgeschneiderter Ofen kann beide Arten von Werkstücken aufnehmen. Allerdings sollten Kammerabmessungen, Ladevorrichtungen, Unterstützungsmethoden und Vakuumanschlussanordnungen entsprechend der tatsächlichen Teilegeometrie entworfen werden.
F6: Verfügt der Kohlefaser-Härtungsofen über eine Vakuumpumpe?
Die beschriebene Ofenkonfiguration umfasst interne Vakuumanschlüsse für den Anschluss an eine externe Vakuumpumpe. Die Pumpe gehört nicht zur Standardausrüstung, es sei denn, sie ist im Angebot ausdrücklich aufgeführt.
Abschluss
Die erfolgreiche Aushärtung von Carbonfaser-Prepregs hängt von der Abstimmung des Materialsystems, des Vakuumverpackungsverfahrens und der Heizbedingungen ab. Ein Industrieofen kann eine geeignete Aushärtungsumgebung für kompatible Prepreg-Materialien bieten, muss jedoch entsprechend dem tatsächlichen Produktionsprozess konfiguriert werden.
Der wichtigste Schritt besteht darin, die Aushärtungsanforderungen des Prepreg-Herstellers zu bestätigen, bevor die Ausrüstung ausgewählt wird. Die Temperaturfähigkeit allein entscheidet nicht darüber, ob ein Ofen geeignet ist.
Für Hersteller, die flache Verbundplatten oder komplex geformte Kohlefaserteile verarbeiten, kann ein maßgeschneiderter Ofen mit elektrischer Heizung, Heißluftzirkulation und geeigneten Vakuumanschlüssen eine praktische Lösung sein, wenn das Material für diesen Prozess zugelassen ist.
Leitfaden zur Aushärtung von Kohlefasern
Die übrigen Artikel werden nach Veröffentlichung hinzugefügt.
Benötigen Sie einen Kohlefaser-Härtungsofen für Ihre Produktion?
Teilen Sie uns Ihre Verbundwerkstoffspezifikationen, Werkstückabmessungen und Aushärtungsanforderungen mit. Xinyuanda kann Ihnen bei der Bewertung einer geeigneten individuellen Ofenkonfiguration helfen.
WhatsApp:+86 18998007076
E-Mail:annalan@xudoven.com
So laden Sie Leiterplattenbaugruppen für eine gleichmäßige Trocknung in einen Mehrschicht-Trockenofen
Verwandter Artikel