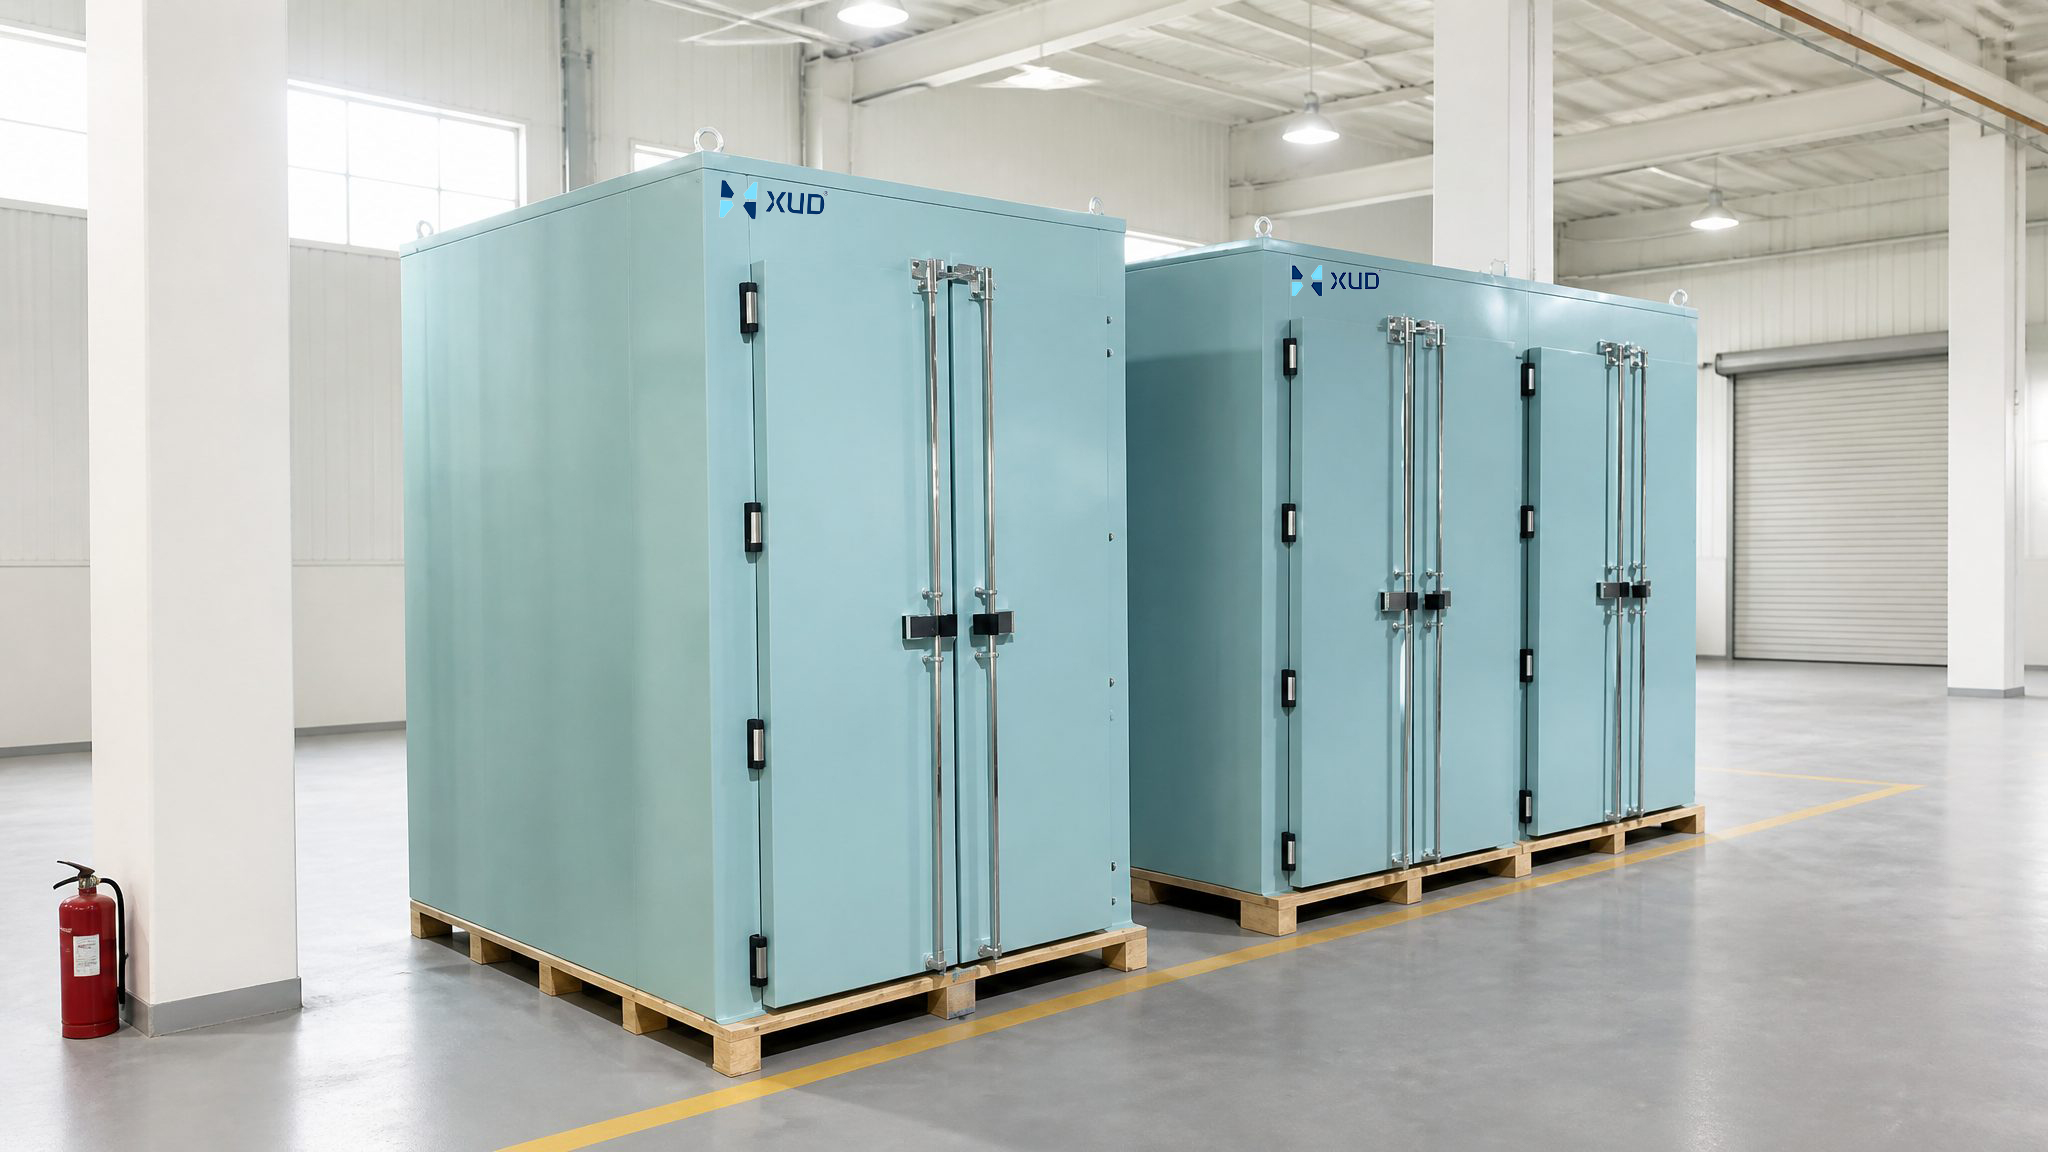
Maßgeschneiderter Industrieofen: 9 wichtige Spezifikationen, die Sie definieren müssen, bevor Sie ein Angebot anfordern
Viele Käufer geben bei Angebotsanfragen nur eine „Zieltemperatur“ und „ungefähre Innenmaße“ an. Dies macht es den Herstellern unmöglich, die Kosten genau zu kalkulieren, was häufig zu erheblichen Abweichungen in den Preisangeboten, wiederholten Überarbeitungen der vorgeschlagenen Lösung oder – im schlimmsten Fall – dazu führt, dass die Ausrüstung bei der Ankunft nicht den tatsächlichen Prozessanforderungen entspricht. Die Eignung einesmaßgefertigter Industrieofenhängt ausschließlich von klaren technischen Spezifikationen ab; Je präziser die Anforderungen, desto besser passt die endgültige Lösung zu Ihren Bedürfnissen und bietet ein besseres Preis-Leistungs-Verhältnis.
Inhaltsverzeichnis
- Definieren Sie Werkstückeigenschaften und Ziele des Wärmebehandlungsprozesses
- Berechnung der Kammerabmessungen und der tatsächlichen Tragfähigkeit
- Definieren von Temperaturbereichen und vollständigen Heizprofilen
- Auswahl der Heizmethode und der Struktur der Luftzirkulation
- Bestimmung von Lademethoden und Gerätelayout
- Definieren von Steuerungssystem- und Automatisierungsebenen
- Sicherheits-, Belüftungs- und Compliance-/Zertifizierungsanforderungen
- Bestätigen der Platz-, Versorgungs- und Installationsbeschränkungen der Einrichtung
- Zusammenstellung eines umfassenden Anfragepakets
- FAQ
1. Definieren Sie Werkstückeigenschaften und Ziele des Wärmebehandlungsprozesses
1.1 Welche Materialien bzw. Komponenten werden verarbeitet?
Es ist erforderlich, das Material der Werkstücke, ihre individuellen Abmessungen und ihr Gewicht sowie ihren Ausgangszustand anzugeben, beispielsweise ob sie Feuchtigkeit enthalten, lösungsmittelhaltige Beschichtungen aufweisen oder korrosive oder brennbare flüchtige Bestandteile enthalten.
1.2 Prozessziele und erforderliche Behandlungsergebnisse
Unterschiedliche Prozessziele – wie Trocknen, Aushärten, Vorwärmen, Altern oder Wärmebehandlung – erfordern völlig unterschiedliche Ansätze bei der Gerätekonstruktion. Selbst wenn die eingestellte Temperatur gleich ist (z. B. 200 °C), können die Anforderungen drastisch variieren: Das Aushärten von Epoxidharz erfordert eine extrem hohe Temperaturgleichmäßigkeit, während beim Vorwärmen von Metall mehr die Heizeffizienz im Vordergrund steht.

2. Berechnung der Kammerabmessungen und der tatsächlichen Tragfähigkeit
2.1 Abmessungen einzelner Werkstücke im Vergleich zu den Gesamtabmessungen der Chargenladung
Bei der Feststellung, ob ein Werkstück in die Kammer passt, muss der von Tabletts, Vorrichtungen, Regalen oder Wagen eingenommene Platz sowie die erforderlichen Belüftungsspalte zwischen den Werkstücken und zwischen den Werkstücken und den Kammerwänden berücksichtigt werden, die alle das Innenvolumen der Kammer verbrauchen.
2.2 Chargengewicht, Regalabstände und Kapazitätsgrenzen
Zur Überprüfung der Tragfähigkeit der Fachböden und der Grundplatte muss das Gesamtgewicht pro Charge festgelegt werden. Darüber hinaus ist es wichtig, anpassbare Regalabstände und überschüssige Produktionskapazitäten zu berücksichtigen, um zukünftige Produktiterationen oder erhöhte Durchsatzanforderungen zu bewältigen.
3. Definieren von Temperaturbereichen und vollständigen Heizprofilen
3.1 Maximale Auslegungstemperatur im Vergleich zur Standardbetriebstemperatur
Die Standardbetriebstemperatur bezieht sich auf die Temperatur, die während der Routineproduktion verwendet wird, während die maximale Auslegungstemperatur die sichere Obergrenze der Ausrüstung darstellt; Diese beiden Konzepte dürfen nicht vermischt werden. Der ständige Betrieb des Geräts nahe seiner Auslegungsgrenze verkürzt die Lebensdauer der Heizelemente und der Isolierung erheblich. Daher sollte bei der Geräteauswahl ein angemessener Temperaturspielraum berücksichtigt werden.
3.2 Temperaturgleichmäßigkeit und Anforderungen an Heiz-, Kühl- und Verweilzeiten
Es müssen spezifische Anforderungen hinsichtlich Heizraten, Verweilzeiten (Haltezeiten), der möglichen Notwendigkeit einer Zwangskühlung und der Temperaturgleichmäßigkeit festgelegt werden. Außerdem ist zu klären, ob die Homogenitätsvorgaben für eine leere oder beladene Kammer gelten und welche spezifischen Prüfnormen anzuwenden sind.
4. Auswahl der Heizmethode und der Struktur der Luftzirkulation
4.1 Elektroheizung vs. Gasheizung
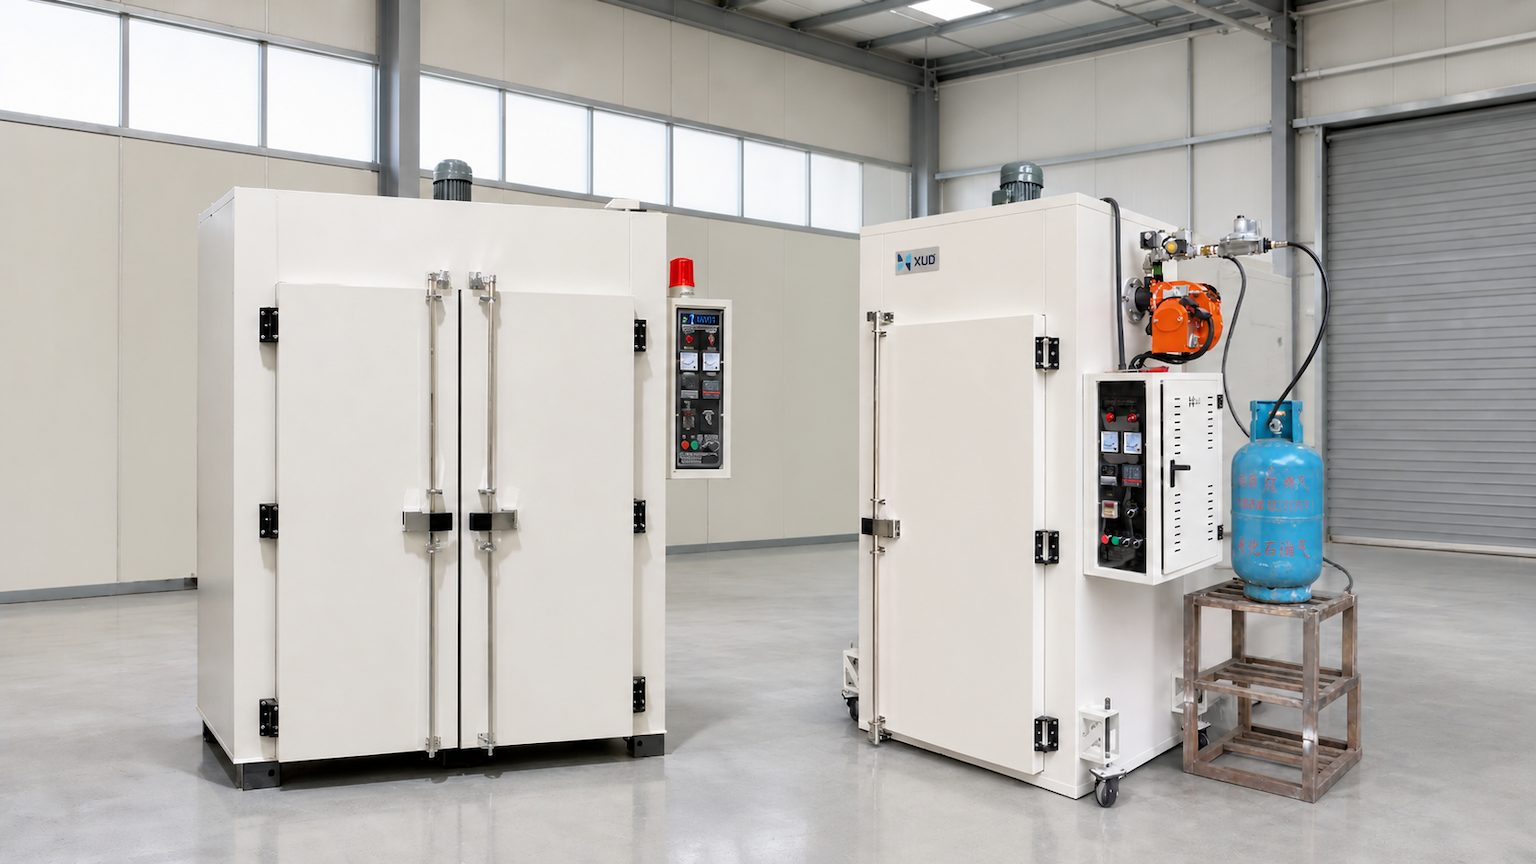
Die elektrische Heizung bietet eine hohe Präzision bei der Temperaturregelung und ist einfach zu installieren und zu warten, wodurch sie sich für Prozesse eignet, die eine hohe thermische Stabilität erfordern, wie z. B. Präzisionshärtung oder Alterung. Im Gegensatz dazu verursacht die Gasheizung geringere Betriebskosten und eignet sich besser für Anwendungen mit großen Kammern, hohem Durchsatz und hohen Temperaturen. Die Wahl sollte auf einer umfassenden Bewertung der lokalen Energiepreise, der erforderlichen Heizraten und der Versorgungsinfrastruktur vor Ort basieren.
4.2 Gestaltung von Luftzirkulation, Abgassystemen und Wärmeverteilung
Verschiedene Luftstromkonfigurationen – wie horizontale oder vertikale Luftzufuhr – sind auf spezifische Werkstücklademethoden und Heizanforderungen zugeschnitten. Die Absaugleistung muss auf die Menge an Feuchtigkeit oder Lösungsmittel abgestimmt sein, die während des Prozesses freigesetzt wird.
5. Bestimmung der Lademethoden und der Ausrüstungsanordnung
5.1 Regalbasierte vs. Trolley-basierte Beladung
Die manuelle Regalbeladung ist ideal für die Produktion kleiner Chargen mit hoher Vielfalt und bietet eine kompakte Stellfläche und geringere Kosten. Die wagenbasierte Beladung, bei der ganze Chargen ein- und ausgefahren werden, gewährleistet eine hohe Effizienz und eine gleichbleibende Chargenqualität. Allerdings sind dafür größere Türabmessungen und mehr Betriebsraum erforderlich, und die Anwesenheit des Wagens muss hinsichtlich seiner Auswirkung auf die Luftstromverteilung berücksichtigt werden.
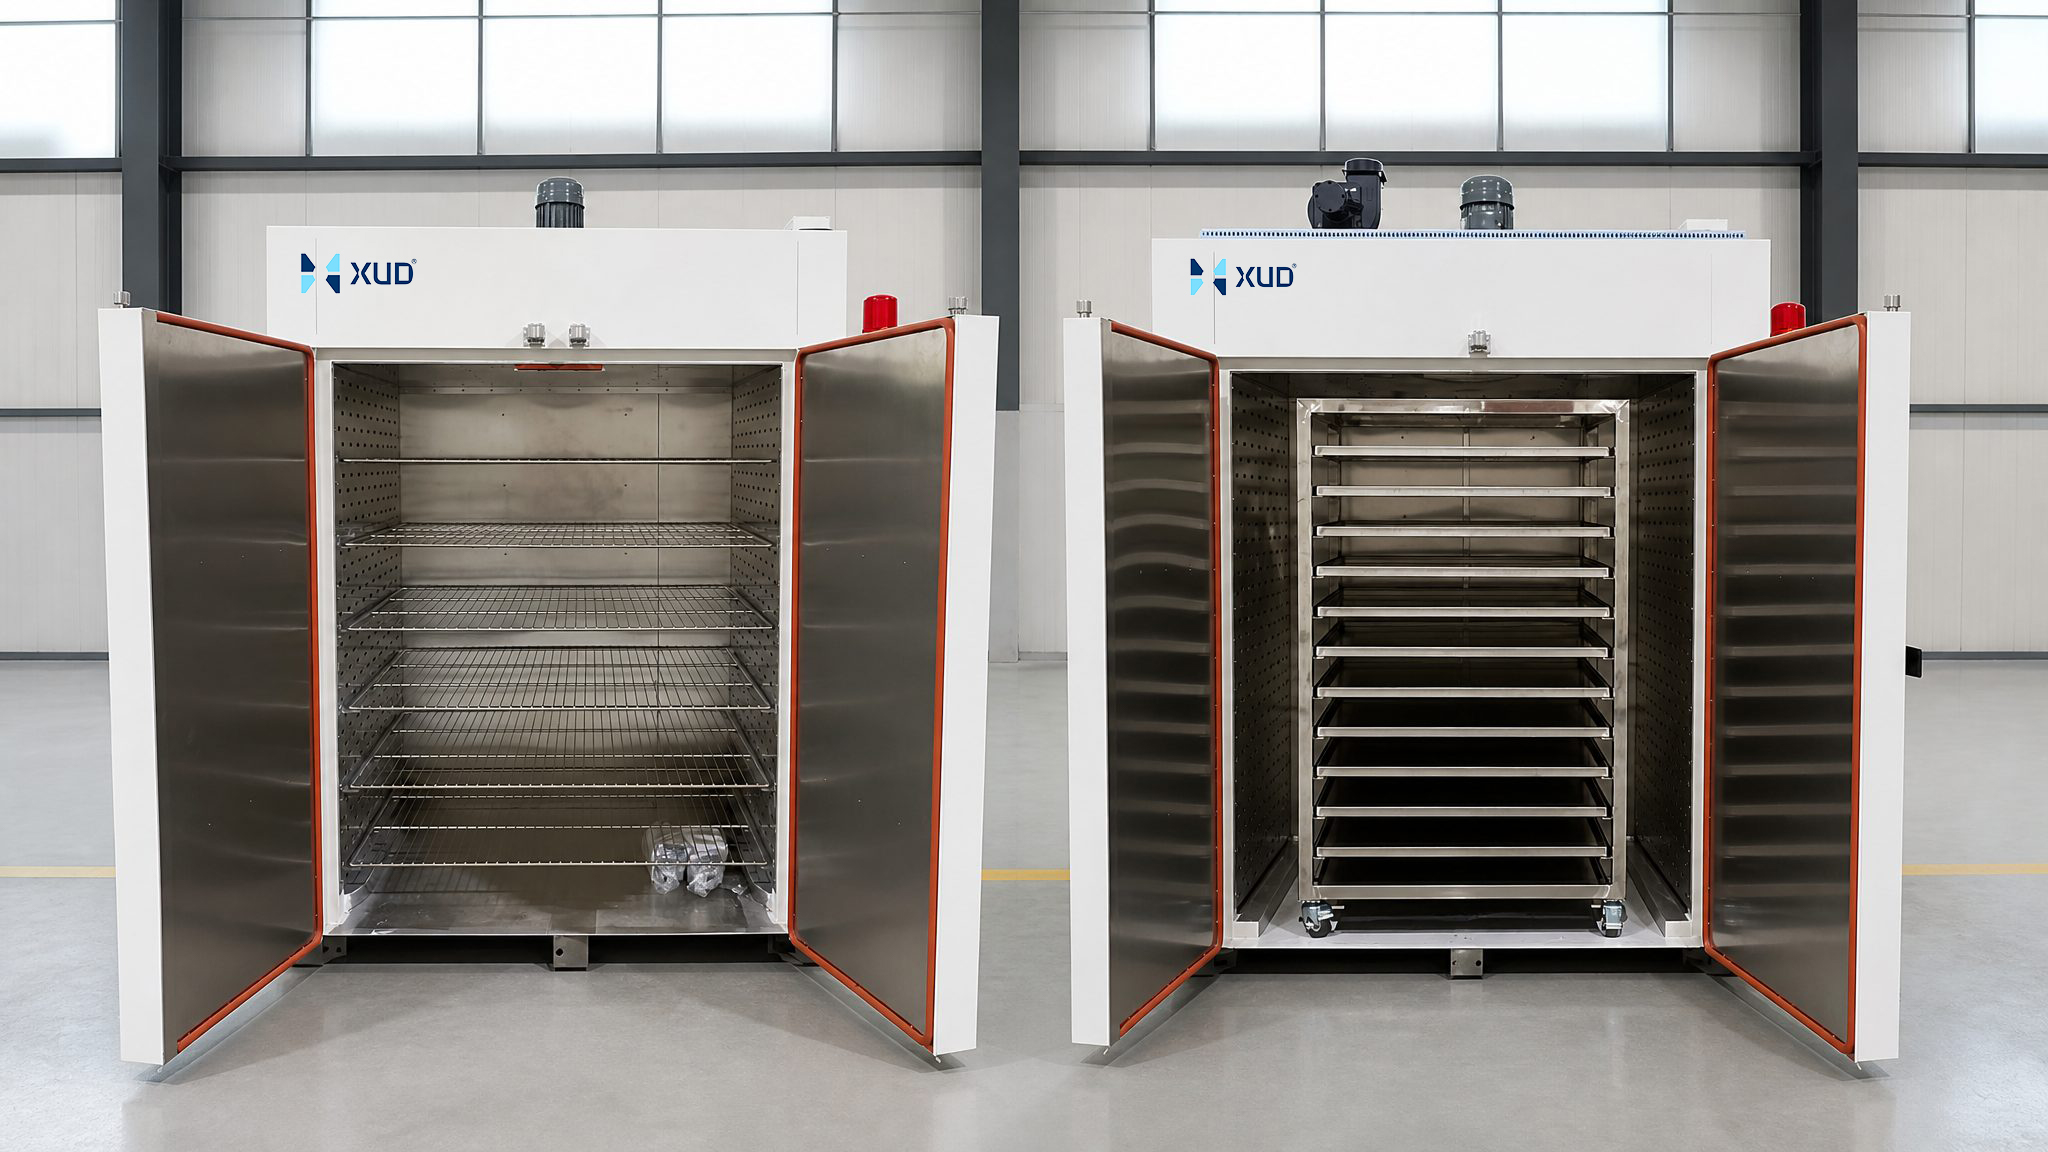
5.2 Einzeltür-, Durchlauf- (Doppeltür-) und kontinuierliche Fördererkonfigurationen
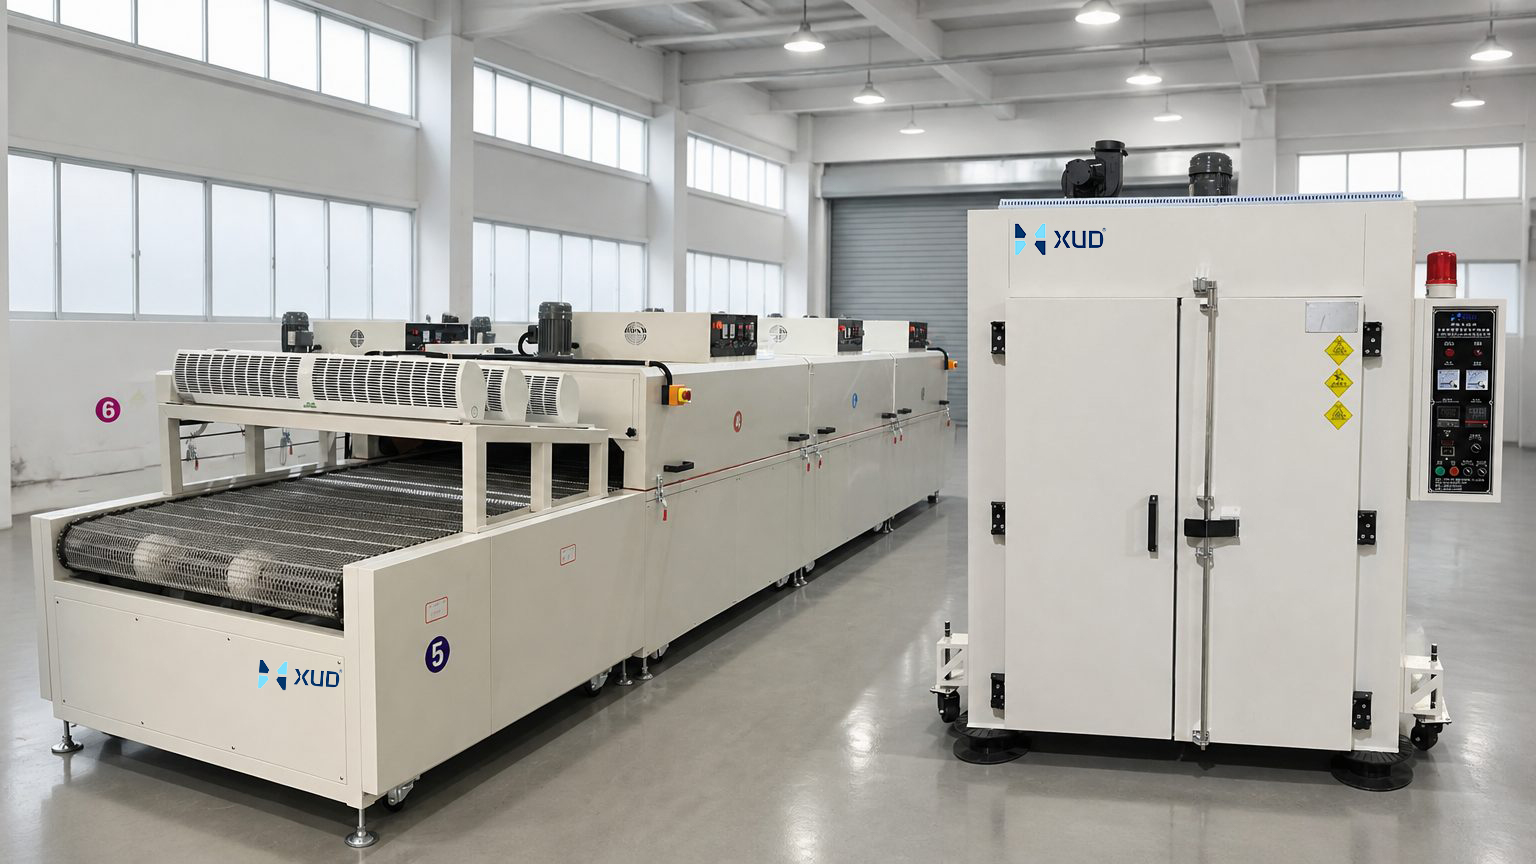
Ein eintüriges Design ist eine vielseitige, universell einsetzbare Wahl. Eine Durchreichekonfiguration (mit Türen an beiden Enden) kann in eine Produktionslinie integriert werden, um den unidirektionalen Materialfluss zu erleichtern und die Handhabung zu minimieren. Durchlauf-Tunnelöfen sind für die Massenproduktion am Fließband konzipiert.
6. Definieren von Steuerungssystem- und Automatisierungsebenen
6.1 Grundlegende Temperatur- und Timersteuerung
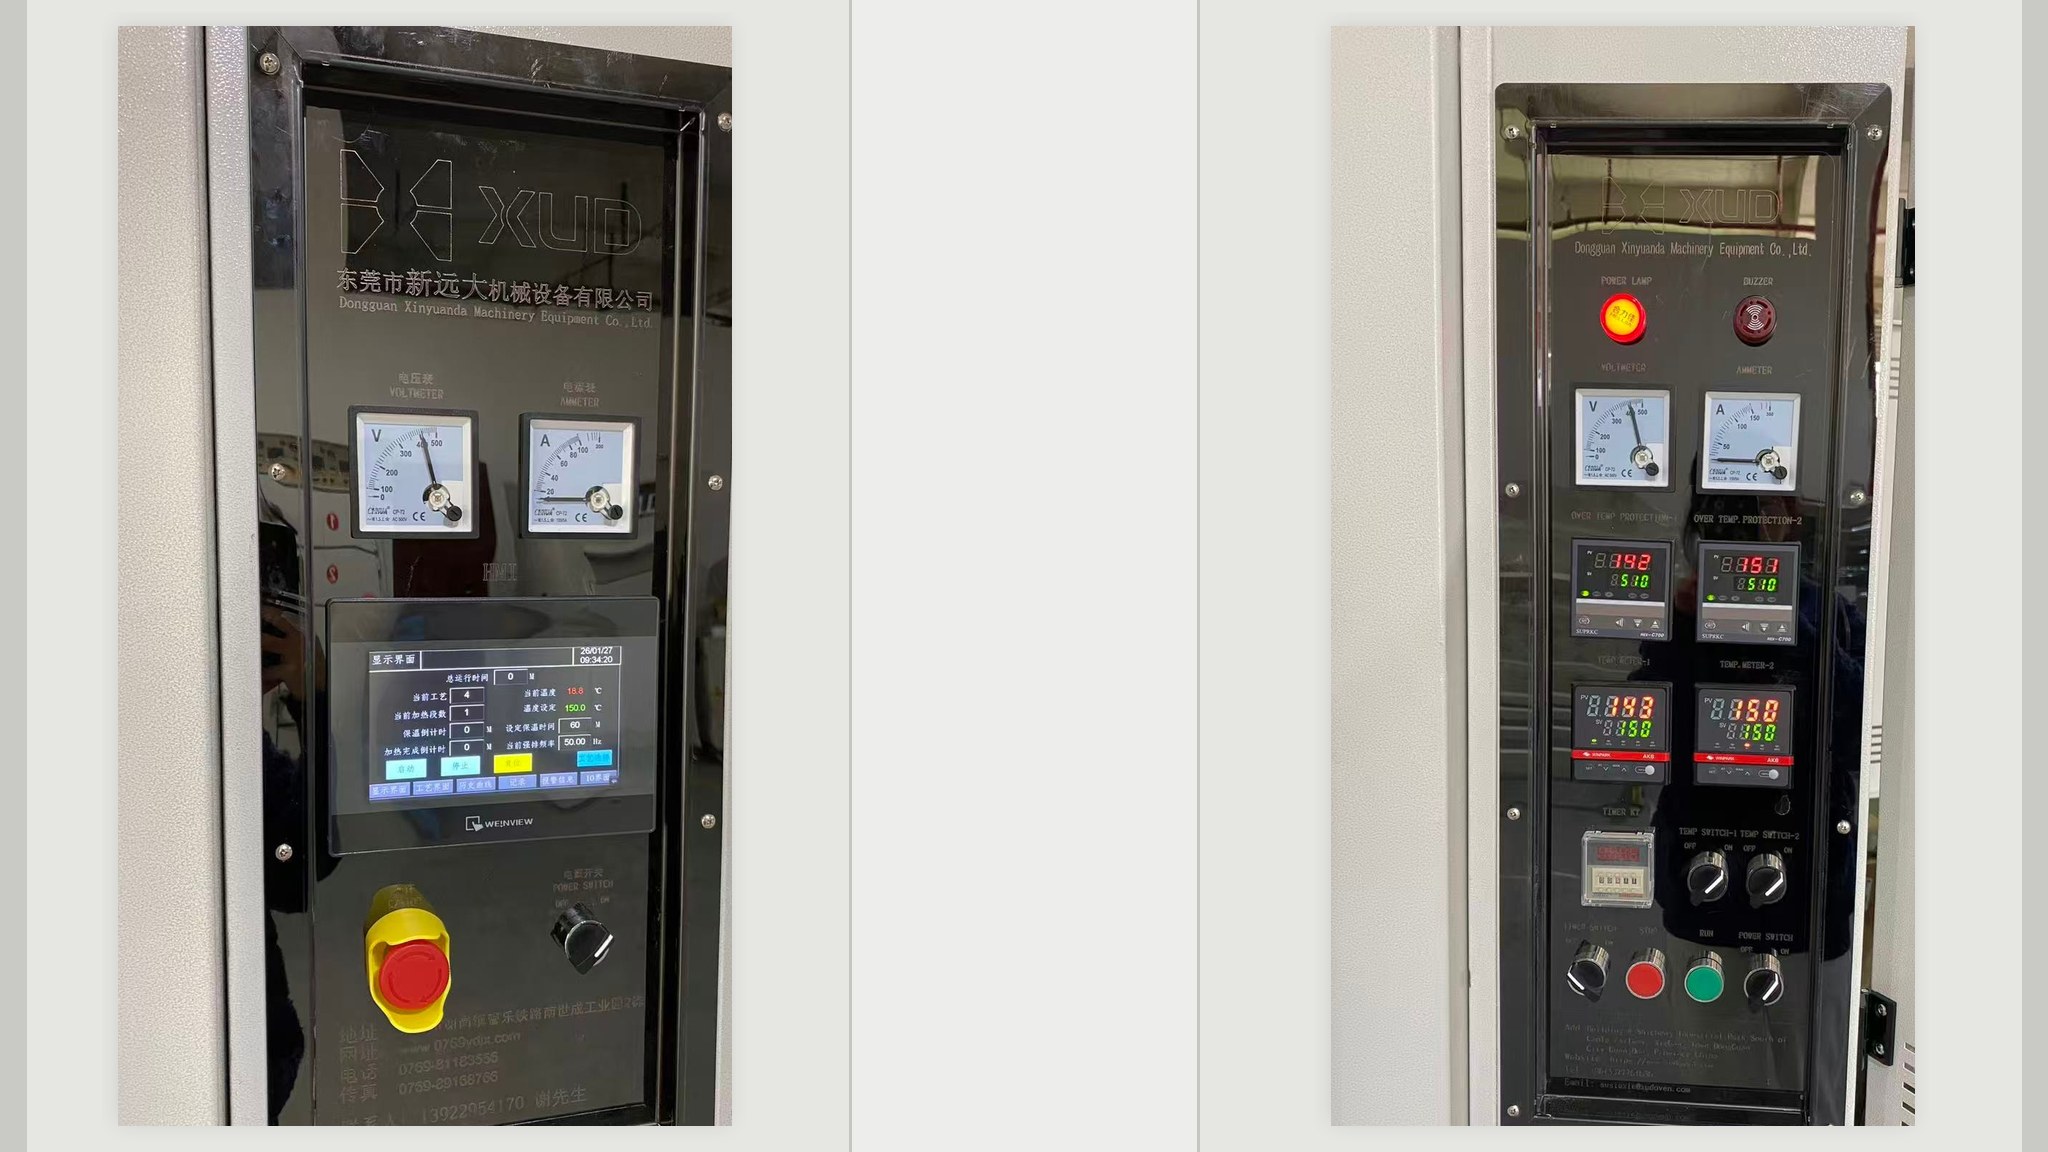
Grundkonfigurationen verfügen über einen digitalen Temperaturregler und einen Timer, was einfache Temperatureinstellungen und geplante Start-/Stoppvorgänge ermöglicht. Dieser Aufbau ist kostengünstig und einfach zu bedienen und eignet sich daher für einfache Prozesse wie Standardtrocknung oder Vorwärmung, die keinen hohen Grad an Automatisierung erfordern.
6.2 SPS + HMI, Rezeptverwaltung und Datenrückverfolgbarkeit
Für Funktionen wie mehrstufiges programmiertes Erhitzen, Speicherung mehrerer Rezepte, Fehleralarme und Produktionsdatenprotokollierung ist ein System mit einer SPS und einem HMI (Touchscreen) erforderlich. Sollen die Geräte in eine automatisierte Produktionslinie integriert werden, müssen auch Kommunikationsschnittstellen bereitgestellt werden. Branchen wie die Automobil-, Medizin- und Luft- und Raumfahrtbranche erfordern in der Regel die Rückverfolgbarkeit von Daten. Diese Anforderungen sollten vorab geklärt werden, um zusätzliche Kosten für eine zukünftige Nachrüstung zu vermeiden.
7. Festlegung von Sicherheits-, Belüftungs- und Konformitäts-/Zertifizierungsanforderungen
7.1 Übertemperaturschutz und Sicherheitsverriegelungen
Zu den Standardkonfigurationen gehören ein unabhängiger Übertemperaturschutz und ein Not-Aus-Taster. Zusätzliche Sicherheitsverriegelungen – wie die automatische Stromabschaltung beim Öffnen der Tür oder das Herunterfahren des Systems im Falle eines Lüfterausfalls – sollten basierend auf dem spezifischen Risikoniveau des Prozesses ausgewählt werden. Beim Umgang mit brennbaren oder explosiven Materialien müssen spezielle Sicherheitsfunktionen wie explosionsgeschützte Druckentlastungsmechanismen und Systeme zur Erkennung brennbarer Gase integriert werden.
7.2 Lüftungssysteme und prozessspezifische Risikobewertung
Während für Routinevorgänge herkömmliche Systeme zur Feuchtigkeitsentfernung oder Absaugung ausreichen können, erfordern Prozesse mit flüchtigen Substanzen wie Lösungsmitteln oder Ölnebeln eine spezielle Belüftungskonstruktion und eine spezielle Risikobewertung auf der Grundlage der Sicherheitsparameter der beteiligten Materialien. Standardbelüftungskonfigurationen können in solchen Fällen nicht direkt angewendet werden.
7.3 Exportmärkte und Zertifizierungsanforderungen
Bei Exportprojekten muss der Zielmarkt im Voraus identifiziert werden (z. B. CE-Zertifizierung für die Europäische Union oder UL-Zertifizierung für Nordamerika), da in verschiedenen Regionen unterschiedliche behördliche Richtlinien gelten, die spezifische Designstandards vorschreiben.
8. Bestätigen der Räumlichkeiten, der Versorgungseinrichtungen und der Installationsbeschränkungen
8.1 Verfügbarer Raum zur Einrichtung und Zugangswege zur Ausrüstung
Geben Sie die Abmessungen (Länge, Breite und Höhe) des vorgesehenen Installationsbereichs sowie die Abmessungen der Werkstatteingänge, Aufzüge und Durchgänge an, um sicherzustellen, dass die Geräte ohne Hindernisse an ihren Platz gebracht werden können. Berücksichtigen Sie bei Auslandsprojekten Größenbeschränkungen für den Containertransport, um erhebliche Kostensteigerungen aufgrund übergroßer oder übergewichtiger Fracht zu vermeiden.
8.2 Versorgungsanschlüsse: Strom, Gas und Abgas
Definieren Sie die Spezifikationen für die Stromversorgung vor Ort (Spannung, Frequenz, Phase und verfügbare Kapazität). Wenn Sie sich für eine Gasheizung entscheiden, machen Sie Angaben zur Gasart, zum Versorgungsdruck und zu den Anschlusspunkten. Bestätigen Sie außerdem die Lage und Führung der Abluftkanalanschlüsse, damit der Hersteller das Schnittstellendesign des Geräts entsprechend anpassen kann.
9. Zusammenstellung eines umfassenden Anfragepakets für Industrieöfen
Um genaue Angebote und realisierbare technische Lösungen zu erhalten, ist ein vollständiges Anfragepaket unerlässlich. Es wird empfohlen, Ihre Dokumentation gemäß der folgenden Liste zu organisieren:
- Werkstückdetails: Produktzeichnungen, Abmessungen und Gewicht pro Einheit, Fotos, Materialeigenschaften und Ausgangszustand.
- Kapazitätsanforderungen: Menge/Gewicht der Chargenladung oder erforderlicher Durchsatz (pro Stunde/Tag).
- Prozessanforderungen: Wärmebehandlungsziele, vollständiges Temperaturprofil und Temperaturgleichmäßigkeitsstandards.
- Lademethode: Bevorzugte Ladekonfiguration (z. B. Regale, Karren/Wagen oder kontinuierlich/auf Förderband).
- Konfigurationsanforderungen: Bevorzugte Heizenergiequelle, Automatisierungsgrad und Sicherheits-/Konformitätsstandards.
- Standortbedingungen: Verfügbare Grundfläche, Versorgungsparameter und Zugangswege zur Ausrüstung.
- Kommerzielle Anforderungen: Budgetspanne, erwarteter Lieferzeitplan, Zielmarkt und erforderliche Zertifizierungen oder technische Dokumentation.
FAQ
1. Welche Informationen werden für die individuelle Anpassung eines Industrieofens benötigt?
Sie sollten Angaben wie Material, Abmessungen und Gewicht der Werkstücke machen; die Ziele und Temperaturprofile des Wärmebehandlungsprozesses; die erforderliche Kapazität pro Charge und Lademethode; Versorgungs- und Platzbeschränkungen vor Ort; sowie alle spezifischen Anforderungen wie Compliance-Zertifizierungen oder Automatisierungsanforderungen. Je umfassender die bereitgestellten Informationen sind, desto genauer ist der Lösungsvorschlag und das Preisangebot.
2. Wie lange ist die Lieferzeit für einen maßgefertigten Industrieofen?
Für maßgeschneiderte Standard-Industrieöfen beträgt die typische Vorlaufzeit 4–8 Wochen. Bei Projekten mit komplexen Konfigurationen – wie explosionsgeschützten Designs, spezialisierter Automatisierung oder exportbezogenen Zertifizierungen – beträgt die Vorlaufzeit in der Regel 6–12 Wochen.
3. Kann ich bei einem maßgefertigten Ofen zwischen Elektro- und Gasheizung wählen?
Ja, beide Heizmethoden sind als Optionen für Ihren individuellen Ofen erhältlich.
Temperatur und Zeit des Heißluftofens
Wie wählt man einen zuverlässigen Lieferanten für industrielle Trockenöfen aus?
Verwandter Artikel