Как выбрать печь для отверждения композитных панелей из углеродного волокна
ЦЕНТР ЗНАНИЙ СИНЬЮАНДА
Как выбрать печь для отверждения композитных панелей из углеродного волокна
РУКОВОДСТВО ПО ОТВЕРЖДЕНИЮ УГЛЕРОДНОГО ВОЛОКНА
ЧАСТЬ 06 / 06
Выбор печи для отверждения композитных панелей из углеродного волокна – это не просто вопрос поиска камеры, достаточно большой для размещения панелей. Печь должна вмещать полную производственную установку, включая композитный материал, оснастку, систему вакуумной упаковки, опорные приспособления и метод загрузки.
Для производителей листов из углеродного волокна, плоских композитных панелей и формованных компонентов наиболее эффективный процесс выбора печи начинается с фактического процесса отверждения, а не только с размеров оборудования.
В этом руководстве объясняются ключевые факторы, которые необходимо оценить перед покупкой печи для отверждения углеродного волокна, что помогает производственным группам избежать типичных ошибок при выборе размеров и выбрать оборудование, соответствующее их производственным требованиям.
Оглавление
- Начните с полной установки отверждения, а не только с панели
- Определите необходимый размер камеры духовки
- Сопоставьте температурный диапазон с материалом
- Оцените циркуляцию воздуха и распределение температуры
- Выберите подходящий метод загрузки и поддержки
- Учитывайте требования к вакуумной упаковке
- Размер печи в соответствии с производственной мощностью
- Информация, которую необходимо подготовить перед запросом ценового предложения по печи
- Распространенные ошибки при выборе печи для отверждения композитов
- Часто задаваемые вопросы
- Рекомендации по окончательному выбору
1. Начните с полной установки отверждения, а не только с панели.
Первый шаг — точно определить, что будет поступать в печь во время производства. Панель из углеродного волокна сама по себе является лишь одной частью узла отверждения.
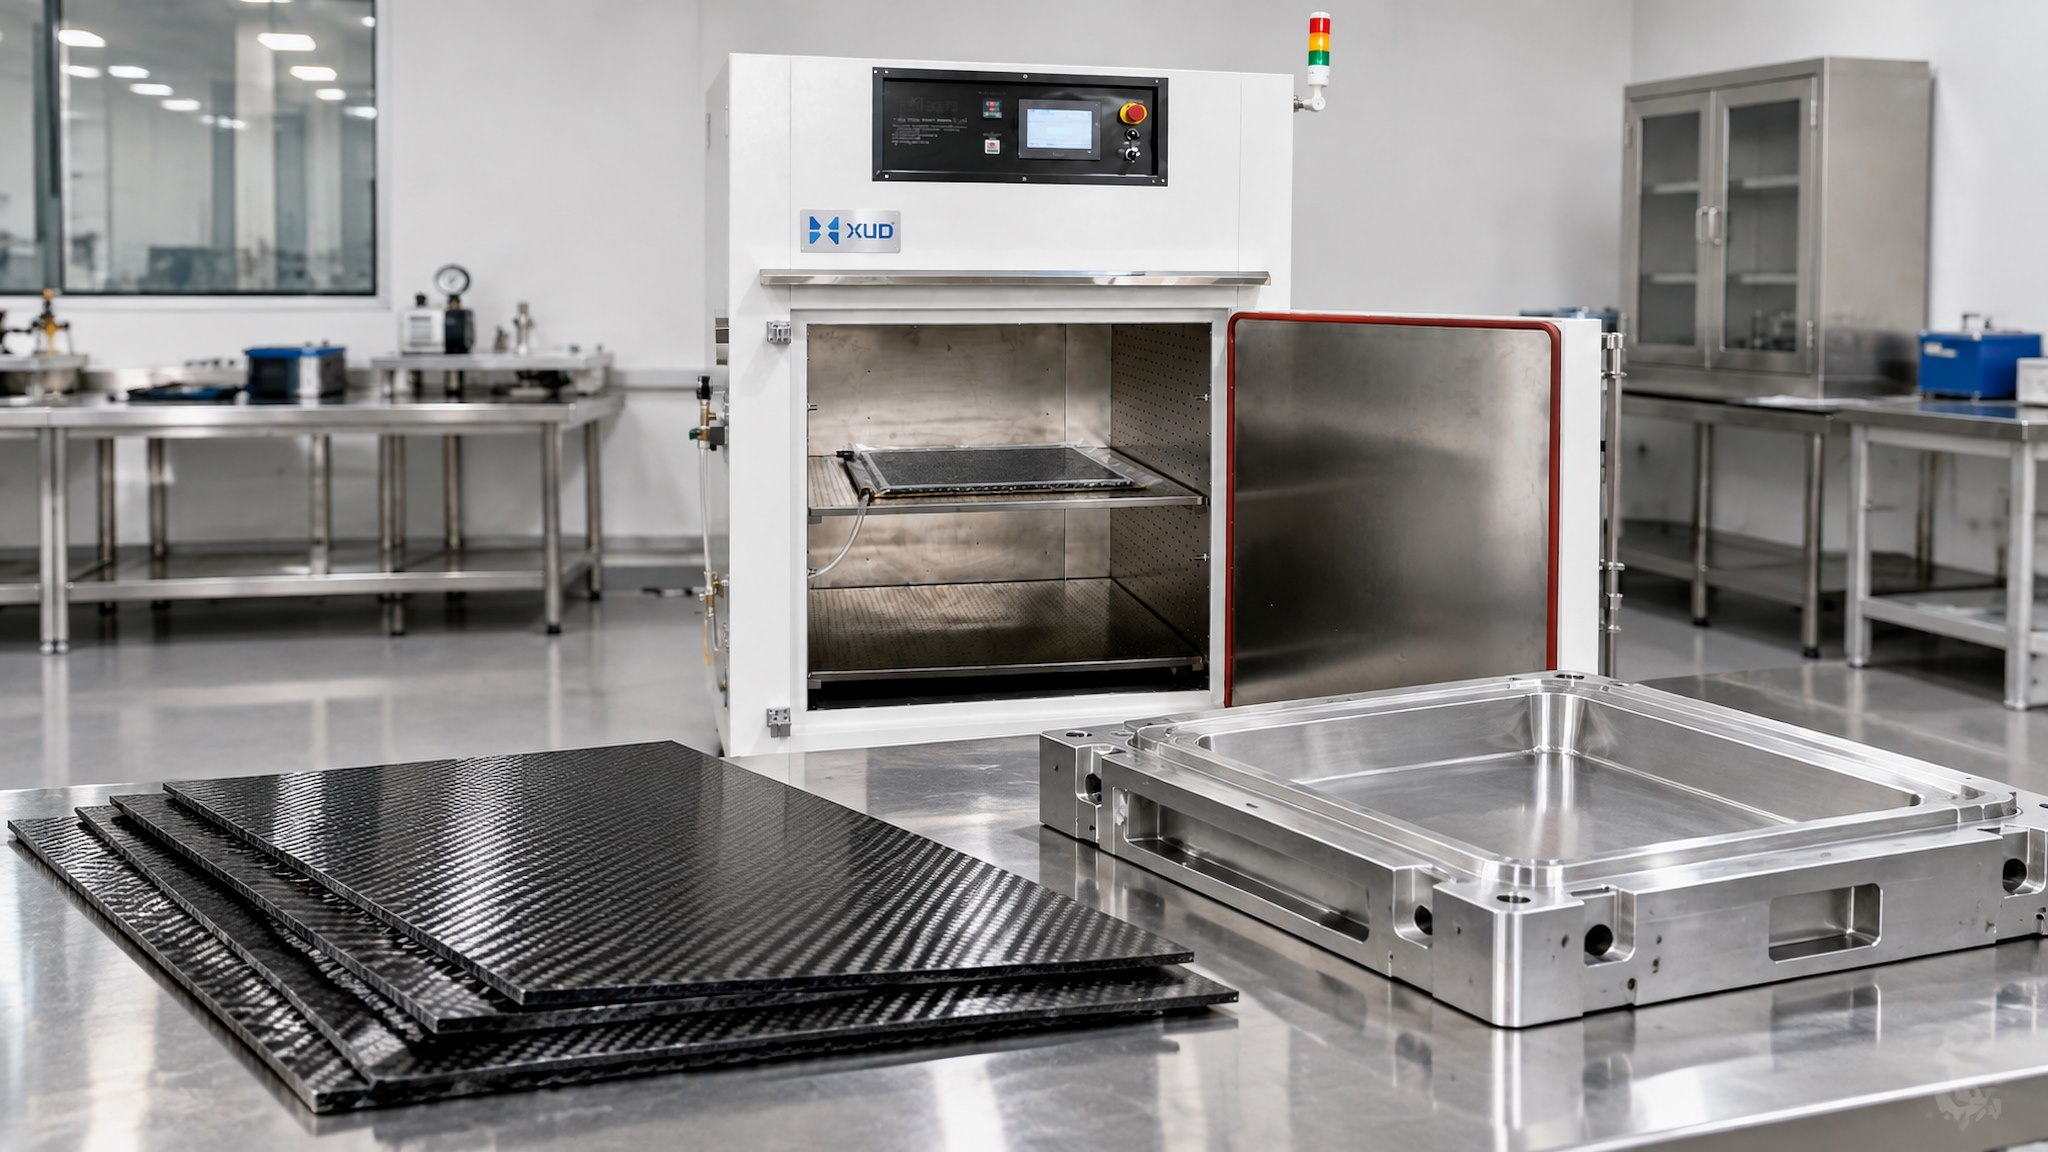
В зависимости от производственного процесса полная установка может включать в себя:
- Препрег из углеродного волокна или другие одобренные композитные материалы.
- Металлические, композитные или другие совместимые формы для отверждения.
- Пленки для вакуумной упаковки и герметизирующие материалы
- Дыхательные и разделительные материалы
- Опорные рамы или приспособления для позиционирования
- Вакуумные шланги и способы подключения
Эти дополнительные компоненты позволяют значительно увеличить необходимое пространство камеры. Например, для панели размером 1000 × 600 мм может потребоваться большая загрузочная площадка, если в комплект входят форма, упаковочные материалы и опорные приспособления.
Измерьте всю сборку в фактическом состоянии нагрузки. Не рассчитывайте размеры духовки, используя только размеры голой панели.
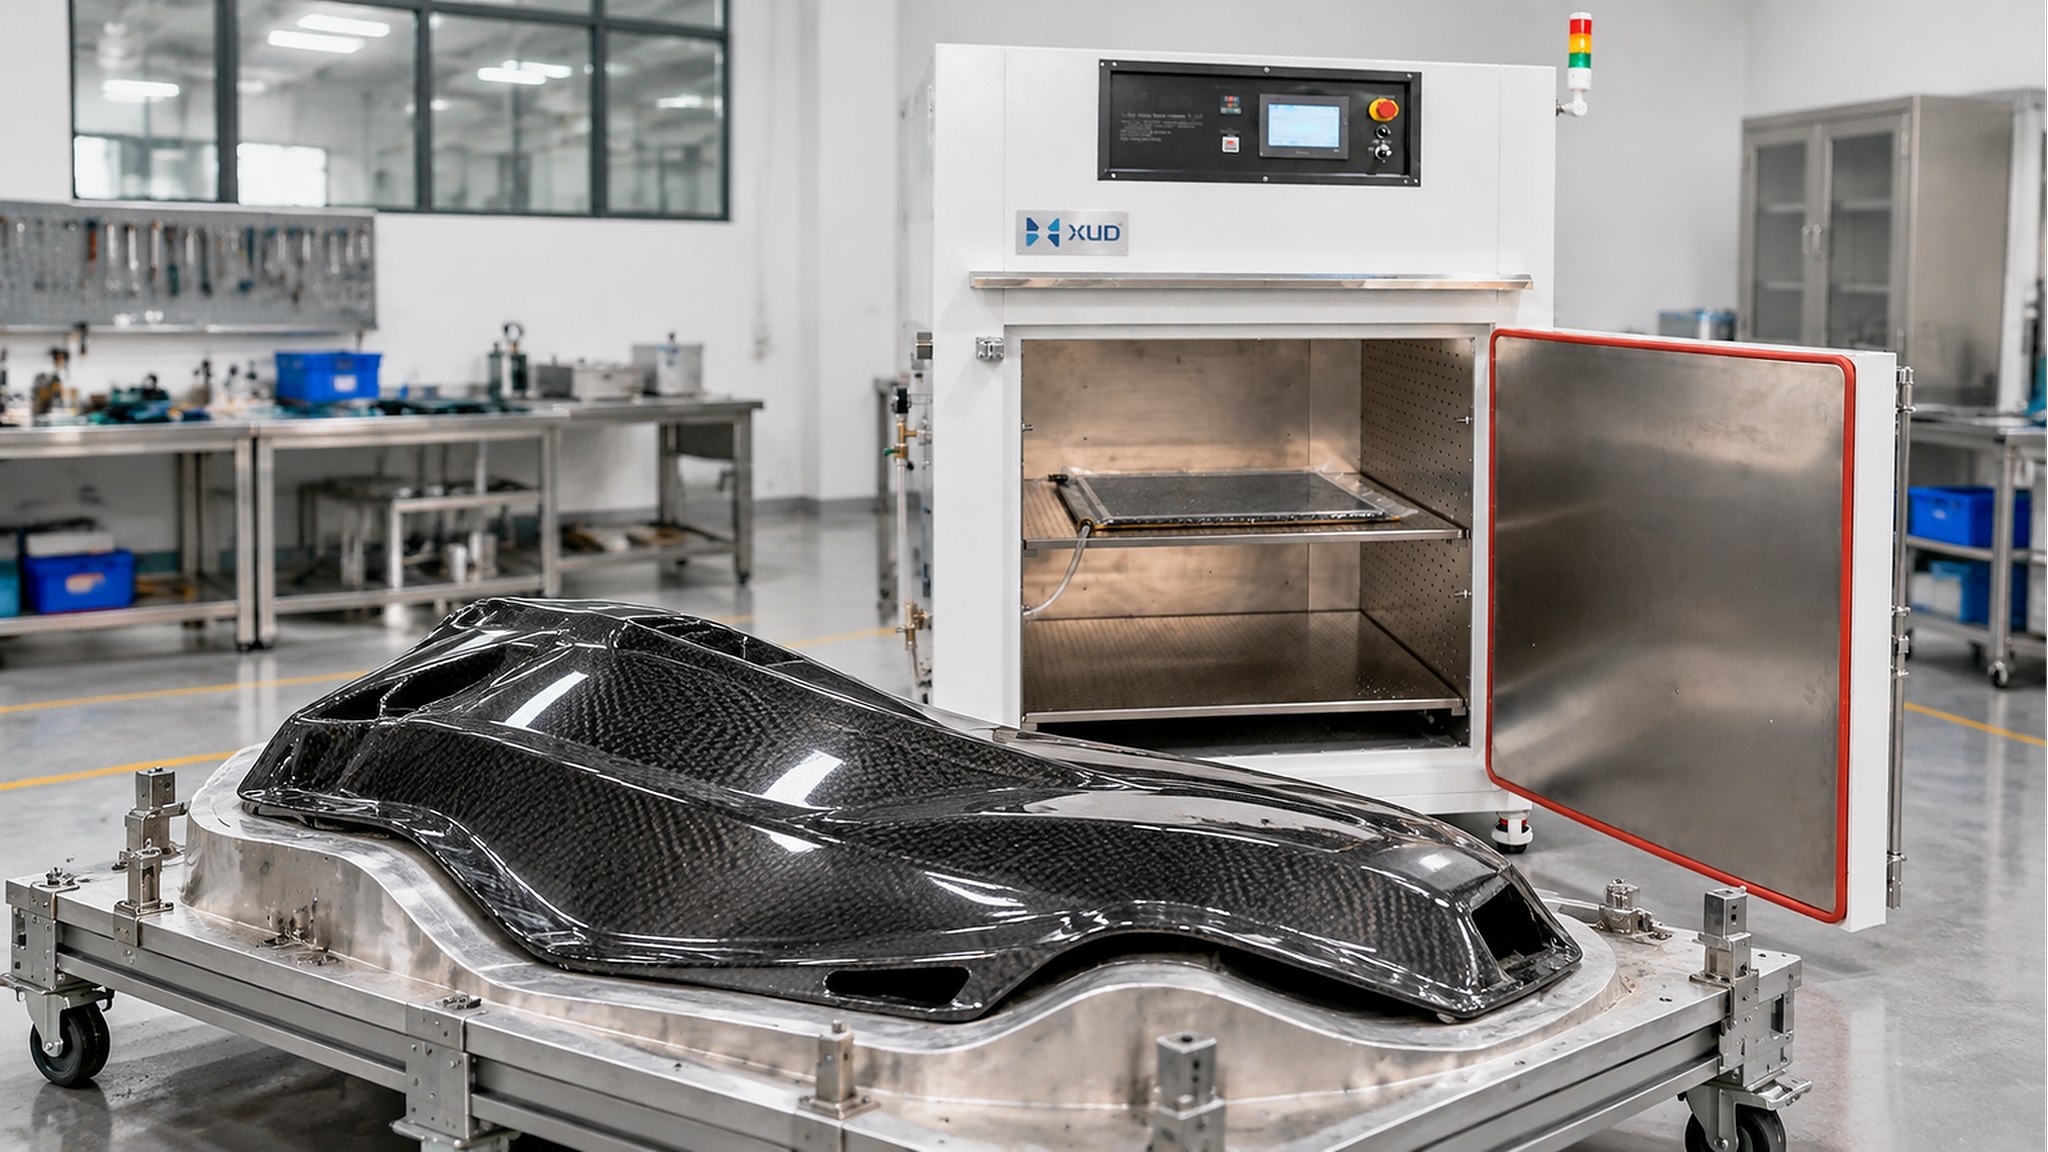
Также важно понимать, отверждается ли панель в плоском виде, на изогнутой форме или в более сложном приспособлении. Форма и ориентация оснастки могут изменять требуемую высоту камеры и загрузочный зазор.
2. Определите необходимый размер камеры духовки.
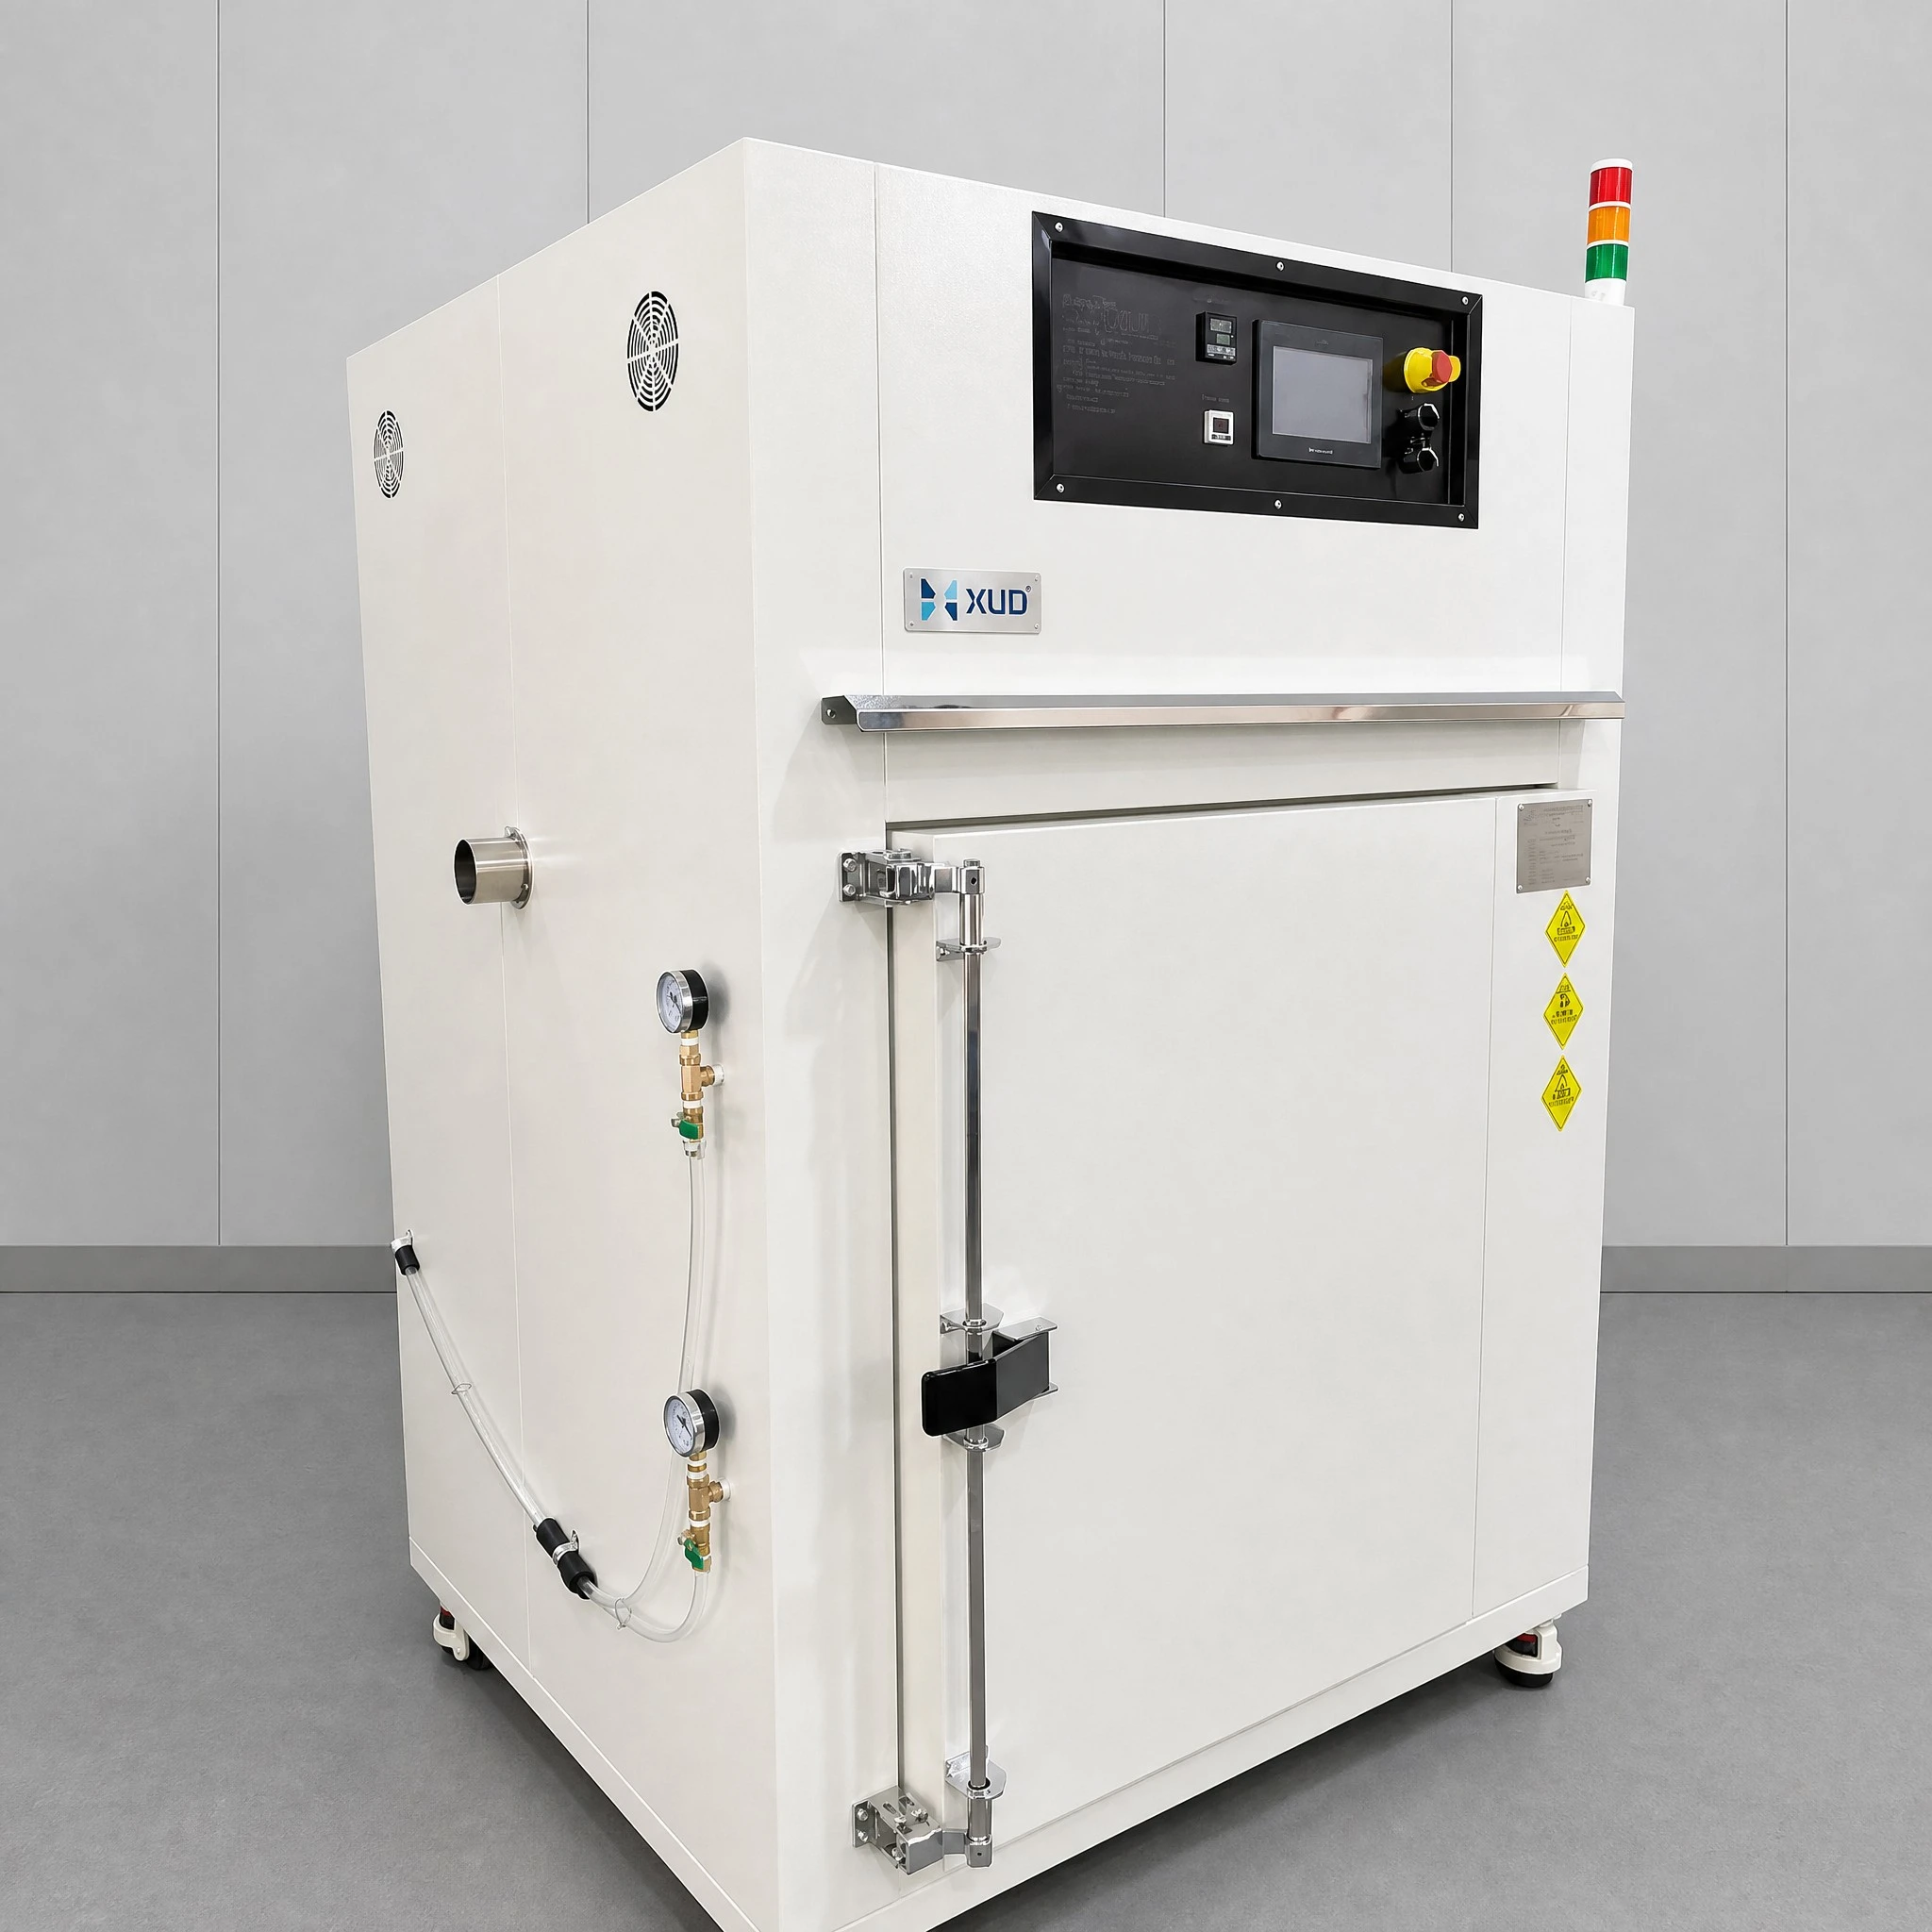
При выборе размера камеры следует учитывать три измерения: полезную ширину, полезную глубину и полезную высоту. Внешние размеры печи не отражают фактическое пространство, доступное для запекания.
Ширина и глубина
Для плоских панелей из углеродного волокна полезная ширина и глубина должны соответствовать панели, форме и любым окружающим приспособлениям. Дополнительный зазор необходим для погрузки, разгрузки и циркуляции нагретого воздуха.
Высота камеры
При выборе духовки для композитных панелей часто упускают из виду высоту. Относительно тонкая панель может потребовать гораздо более высокого места для загрузки, если она установлена на толстой форме, опорной раме или многоуровневой стойке.
Полезное грузовое пространство
Попросите производителя подтвердить полезные внутренние размеры и объяснить, как нагревательный воздух циркулирует вокруг предлагаемого устройства загрузки. Загрузочную зону не следует путать с общим внутренним объемом камеры.
| Измерение | Что проверить |
|---|---|
| Ширина | Ширина панели, размер формы и боковой зазор |
| Глубина | Длина панели, направление загрузки и задний зазор |
| Высота | Толщина формы, опорные приспособления и расположение стеллажей |
| Загрузочное пространство | Пространство для манипуляций и беспрепятственный поток воздуха |
Для больших панелей полезно предоставить производителю духовки чертеж или фотографию панели и формы. Это облегчает оценку размеров камеры и возможности загрузки перед изготовлением оборудования.
3. Сопоставьте температурный диапазон с материалом.
Не все композитные материалы из углеродного волокна имеют одинаковую температуру отверждения. Требуемая температура зависит от системы смолы, спецификации препрега и утвержденного производственного процесса.
Прежде чем выбрать печь, получите соответствующий технический паспорт и инструкции по сушке у поставщика материала. Обратите особое внимание на:
- Заданная температура отверждения
- Допустимая скорость нагрева или изменение температуры
- Требуемое время выдержки
- Требования к измерению и мониторингу температуры
- Процедура охлаждения и любые ограничения на выемку из формы
- Требования к вакууму, где это применимо
Максимальная рабочая температура печи должна обеспечивать подходящий рабочий диапазон для выбранного материала и процесса. Однако более высокая максимальная температура не означает автоматически, что печь лучше подходит для конкретного применения композита.
Не используйте стандартную температуру отверждения или время выдержки просто потому, что это обычное дело при производстве композитов. Следуйте утвержденному поставщиком материала циклу отверждения. Печь должна быть настроена в соответствии с фактическими требованиями процесса.
Производителям, использующим различные системы смол, может потребоваться оценить весь диапазон производственных температур, а не выбирать оборудование, основанное только на одном продукте.
4. Оцените циркуляцию воздуха и распределение температуры.
В промышленной печи для отверждения композитов пристального внимания заслуживают система нагрева и внутренняя циркуляция воздуха.
Циркуляция горячего воздуха помогает распределять тепло по камере. Однако наличие циркуляционного вентилятора само по себе не гарантирует, что каждая часть нагруженной панели будет иметь одинаковую температуру.
На распределение температуры могут влиять несколько факторов:
- Размер и толщина панели
- Материал формы и термическая масса
- Расстояние между заготовкой и стенками камеры
- Расположение полок, стеллажей и опорных приспособлений
- Места подачи и возврата воздуха
- Плотность и расположение загрузки
Например, размещение большой формы непосредственно перед воздуховыпускным отверстием может затруднить путь воздушного потока. Аналогичным образом, загрузка нескольких панелей слишком близко друг к другу может изменить способ движения нагретого воздуха через камеру.
При оценке печи спросите производителя, как устроена система циркуляции и можно ли оценить распределение температуры при репрезентативных условиях загрузки.
Температура воздуха в камере и фактическая температура композитной панели не обязательно одинаковы в каждый момент времени. Толстые формы и крупные заготовки могут нагреваться медленнее, чем окружающий воздух. Для критических процессов мониторинг и проверка температуры продукта должны соответствовать технологическим требованиям поставщика материала и клиента.
5. Выберите подходящий метод загрузки и поддержки.
Разным производителям композитов могут потребоваться разные решения по загрузке в зависимости от размеров панелей, веса формы, объема производства и планировки цеха.
Фиксированные полки или опорные стойки
Фиксированные полки могут подойти для небольших панелей или производственных установок с одинаковыми размерами заготовок. Расстояние между полками должно обеспечивать достаточный зазор для форм и потока воздуха.
Съемные лотки
Съемные противни облегчают подготовку панелей вне духовки и перенос их в камеру. Их размеры и грузоподъемность должны соответствовать фактическому весу оснастки и заготовки.
Тележка погрузочная
Для более тяжелых форм или более крупных композитных сборок загрузка на тележке может уменьшить необходимость ручной обработки. Конструкция тележки, расположение колес и пол камеры должны быть рассчитаны на предполагаемую нагрузку и рабочую температуру.
Важным моментом является то, что увеличение количества панелей в партии не всегда является лучшим решением. Если панели расположены слишком близко друг к другу, это может затруднить поток воздуха или затруднить загрузку.
При планировании многоуровневого расположения учитывайте расстояние между каждым уровнем, размер форм и доступность, необходимую для операторов.
6. Учитывайте требования к вакуумной упаковке.
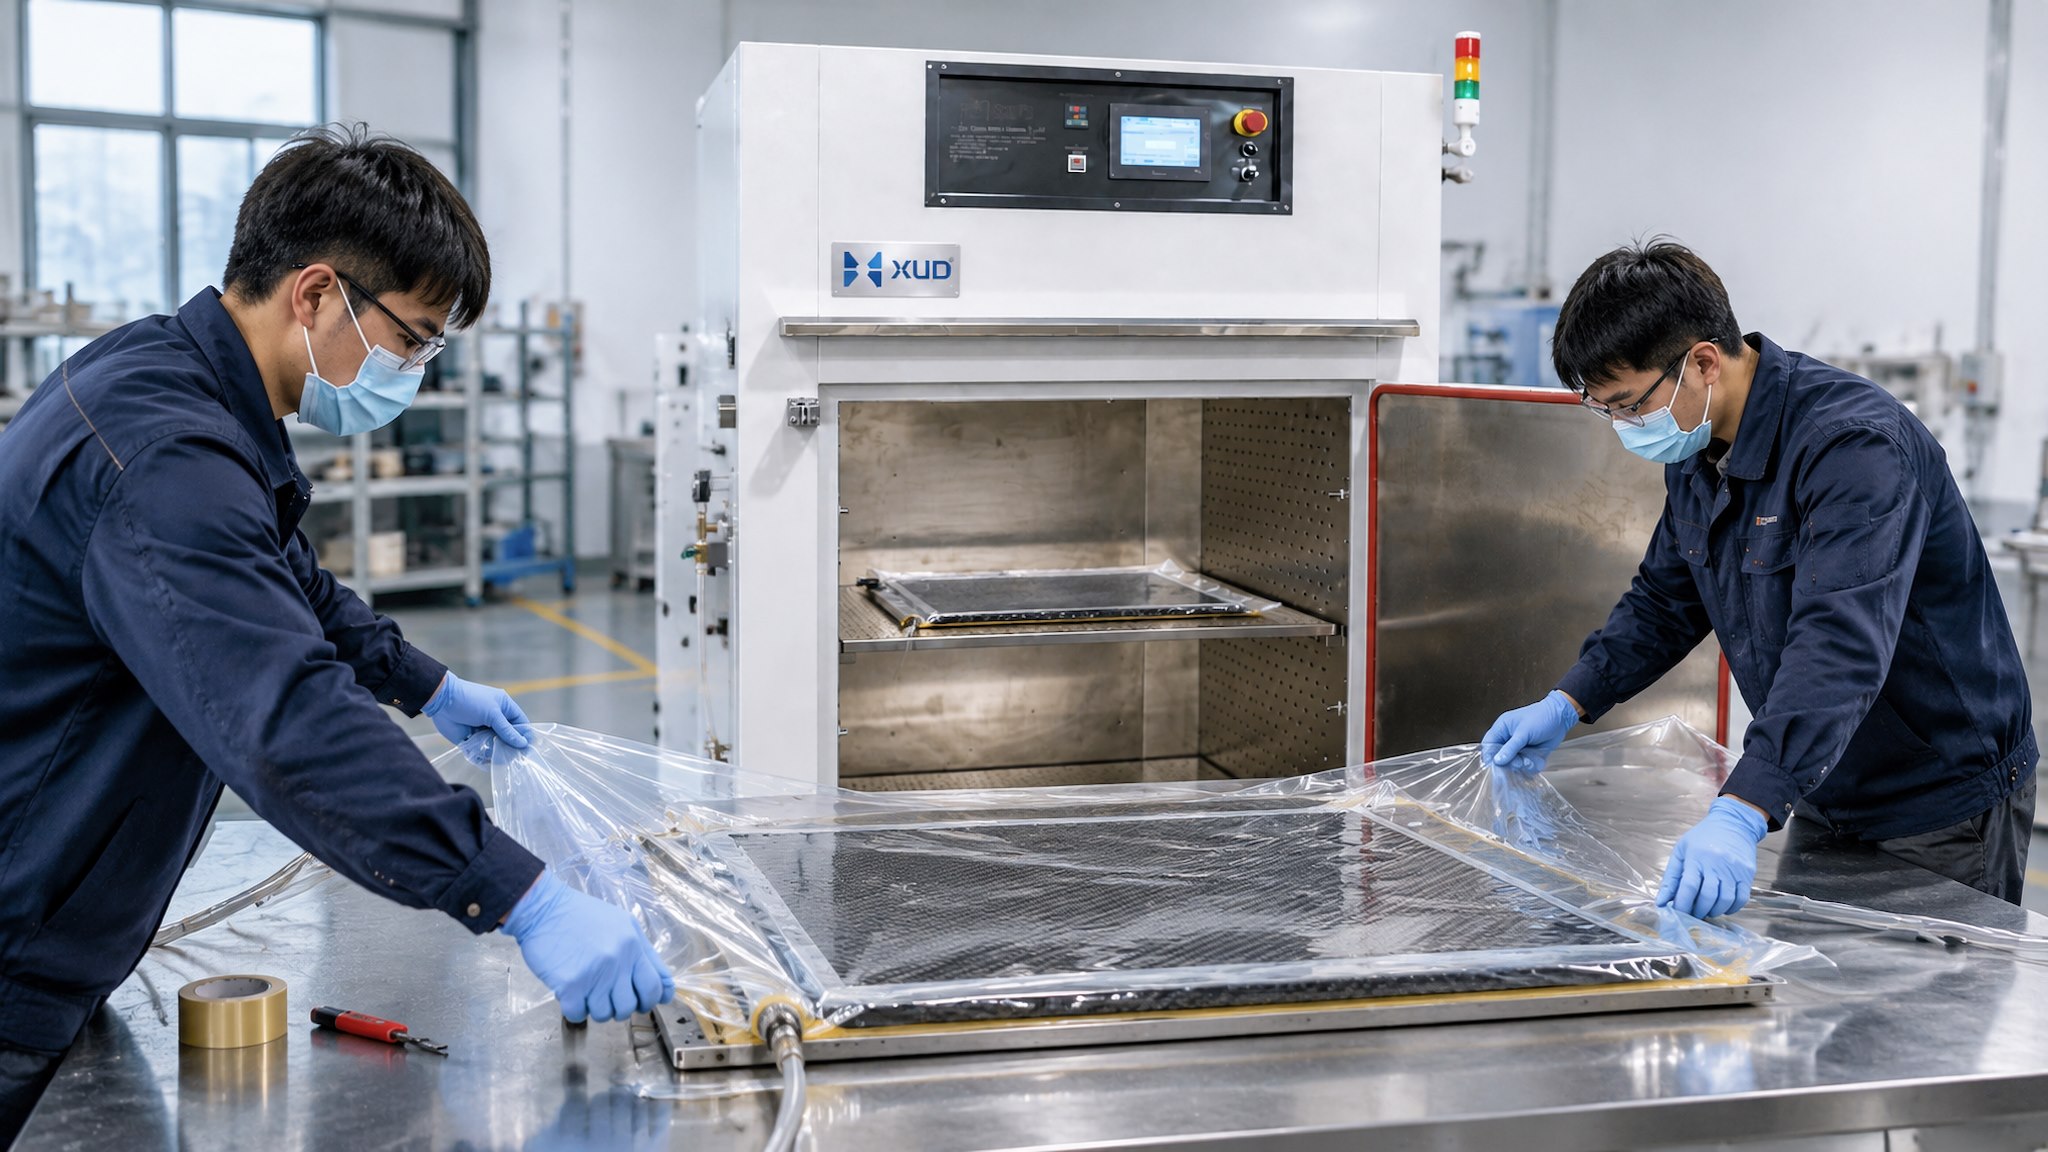
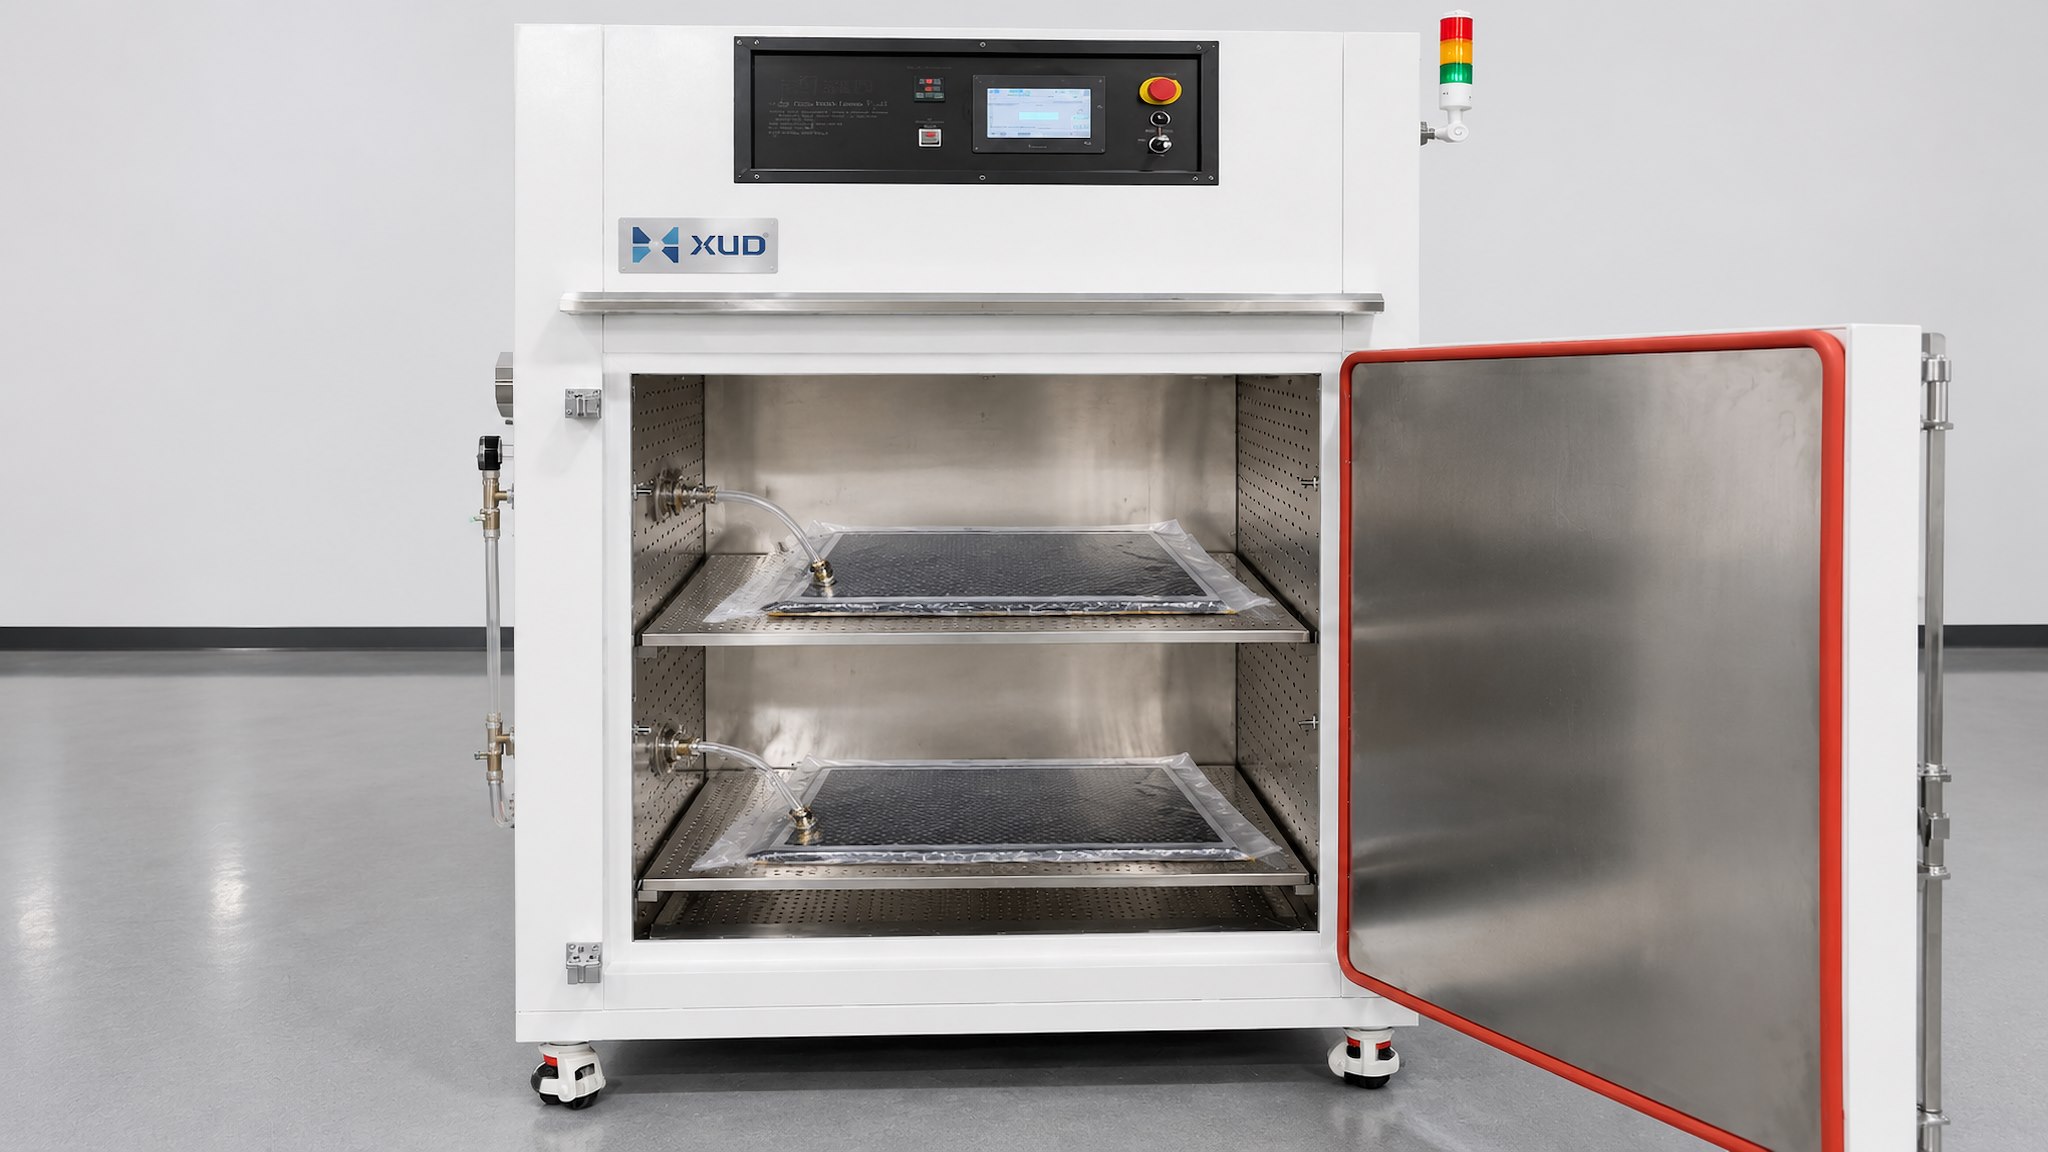
Во многих процессах производства композитных панелей из углеродного волокна используется вакуумная упаковка для консолидации материала во время отверждения. Если выбранный материал и процесс требуют вакуума, печь должна соответствовать системе вакуумного подключения.
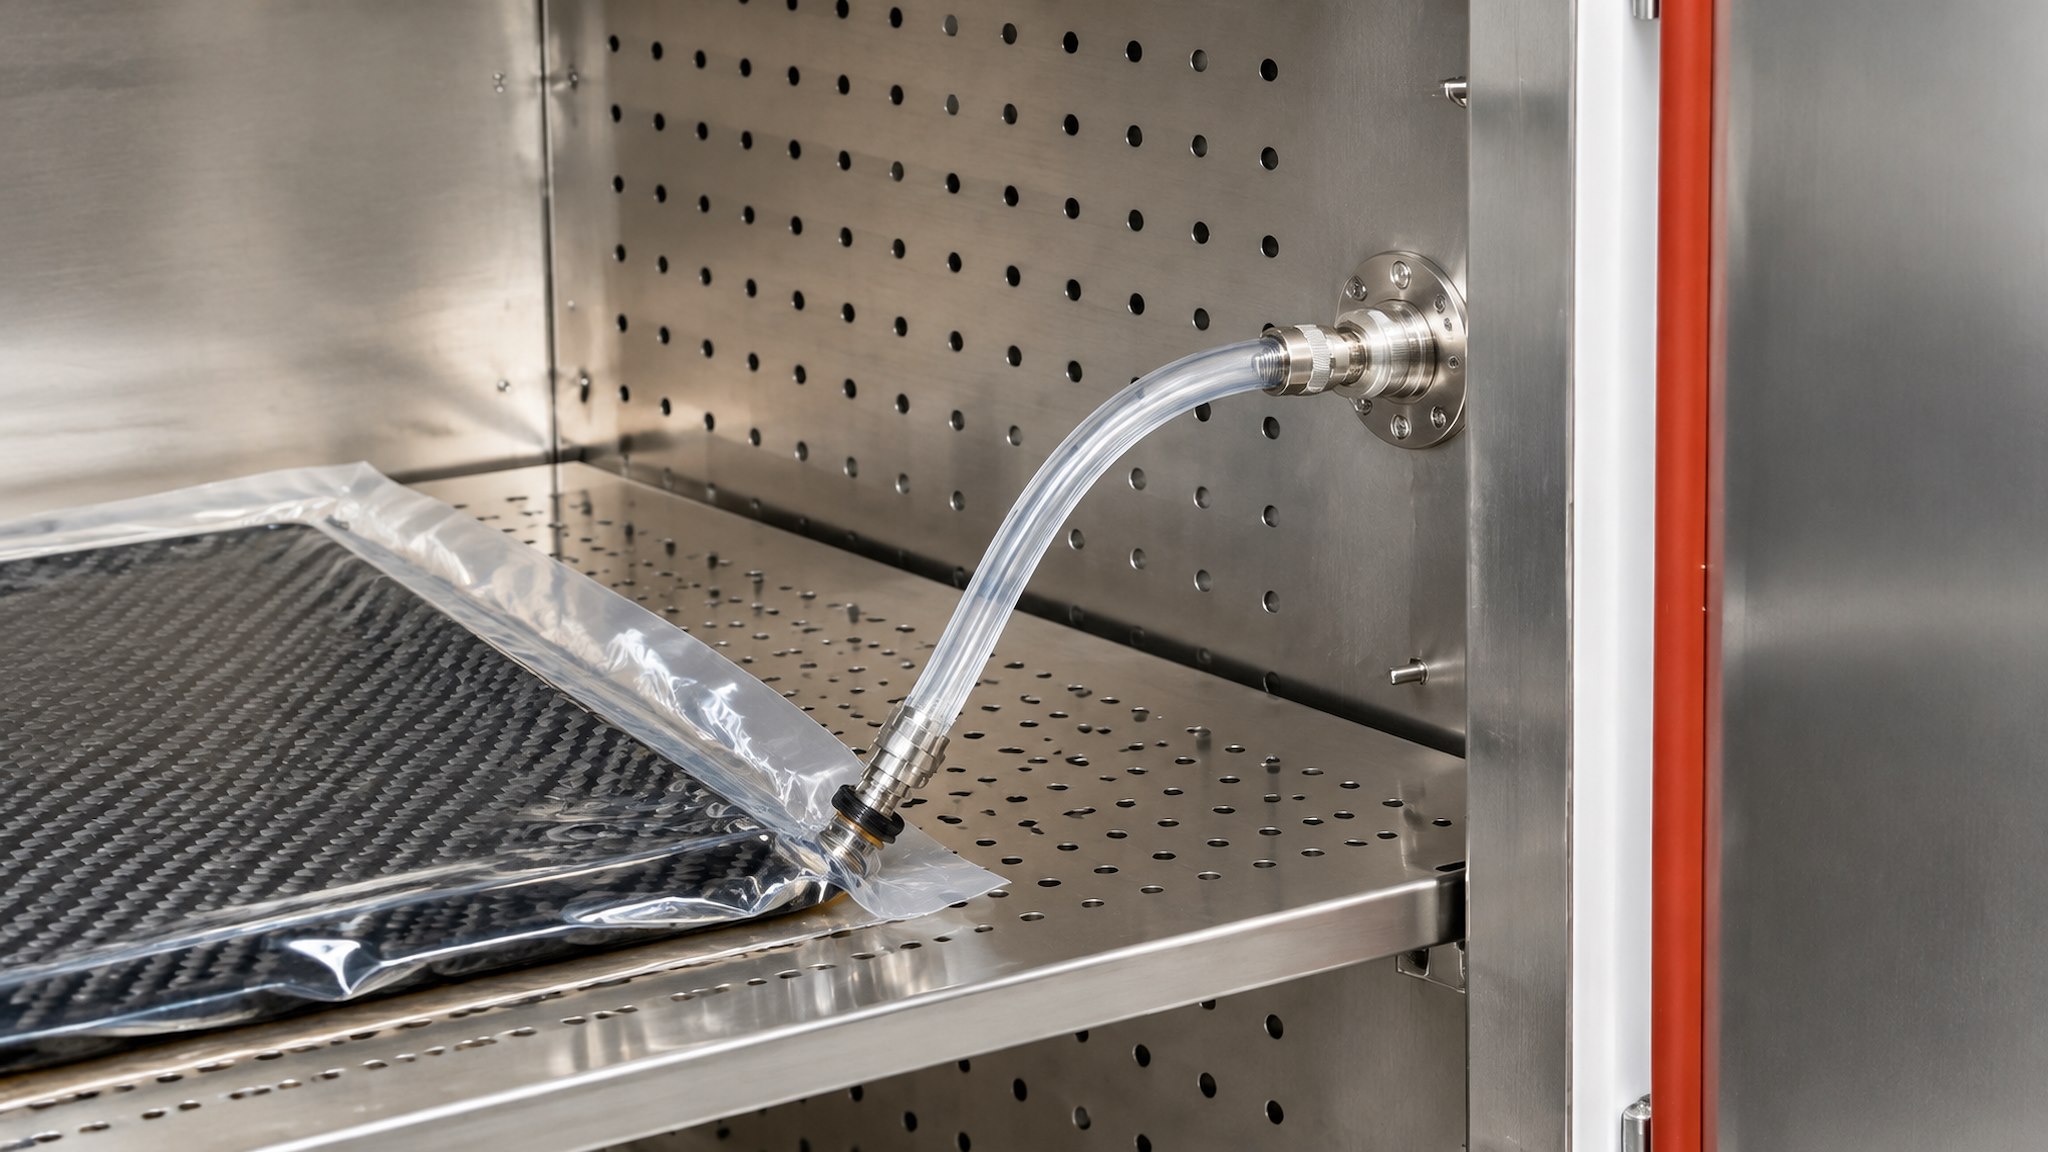
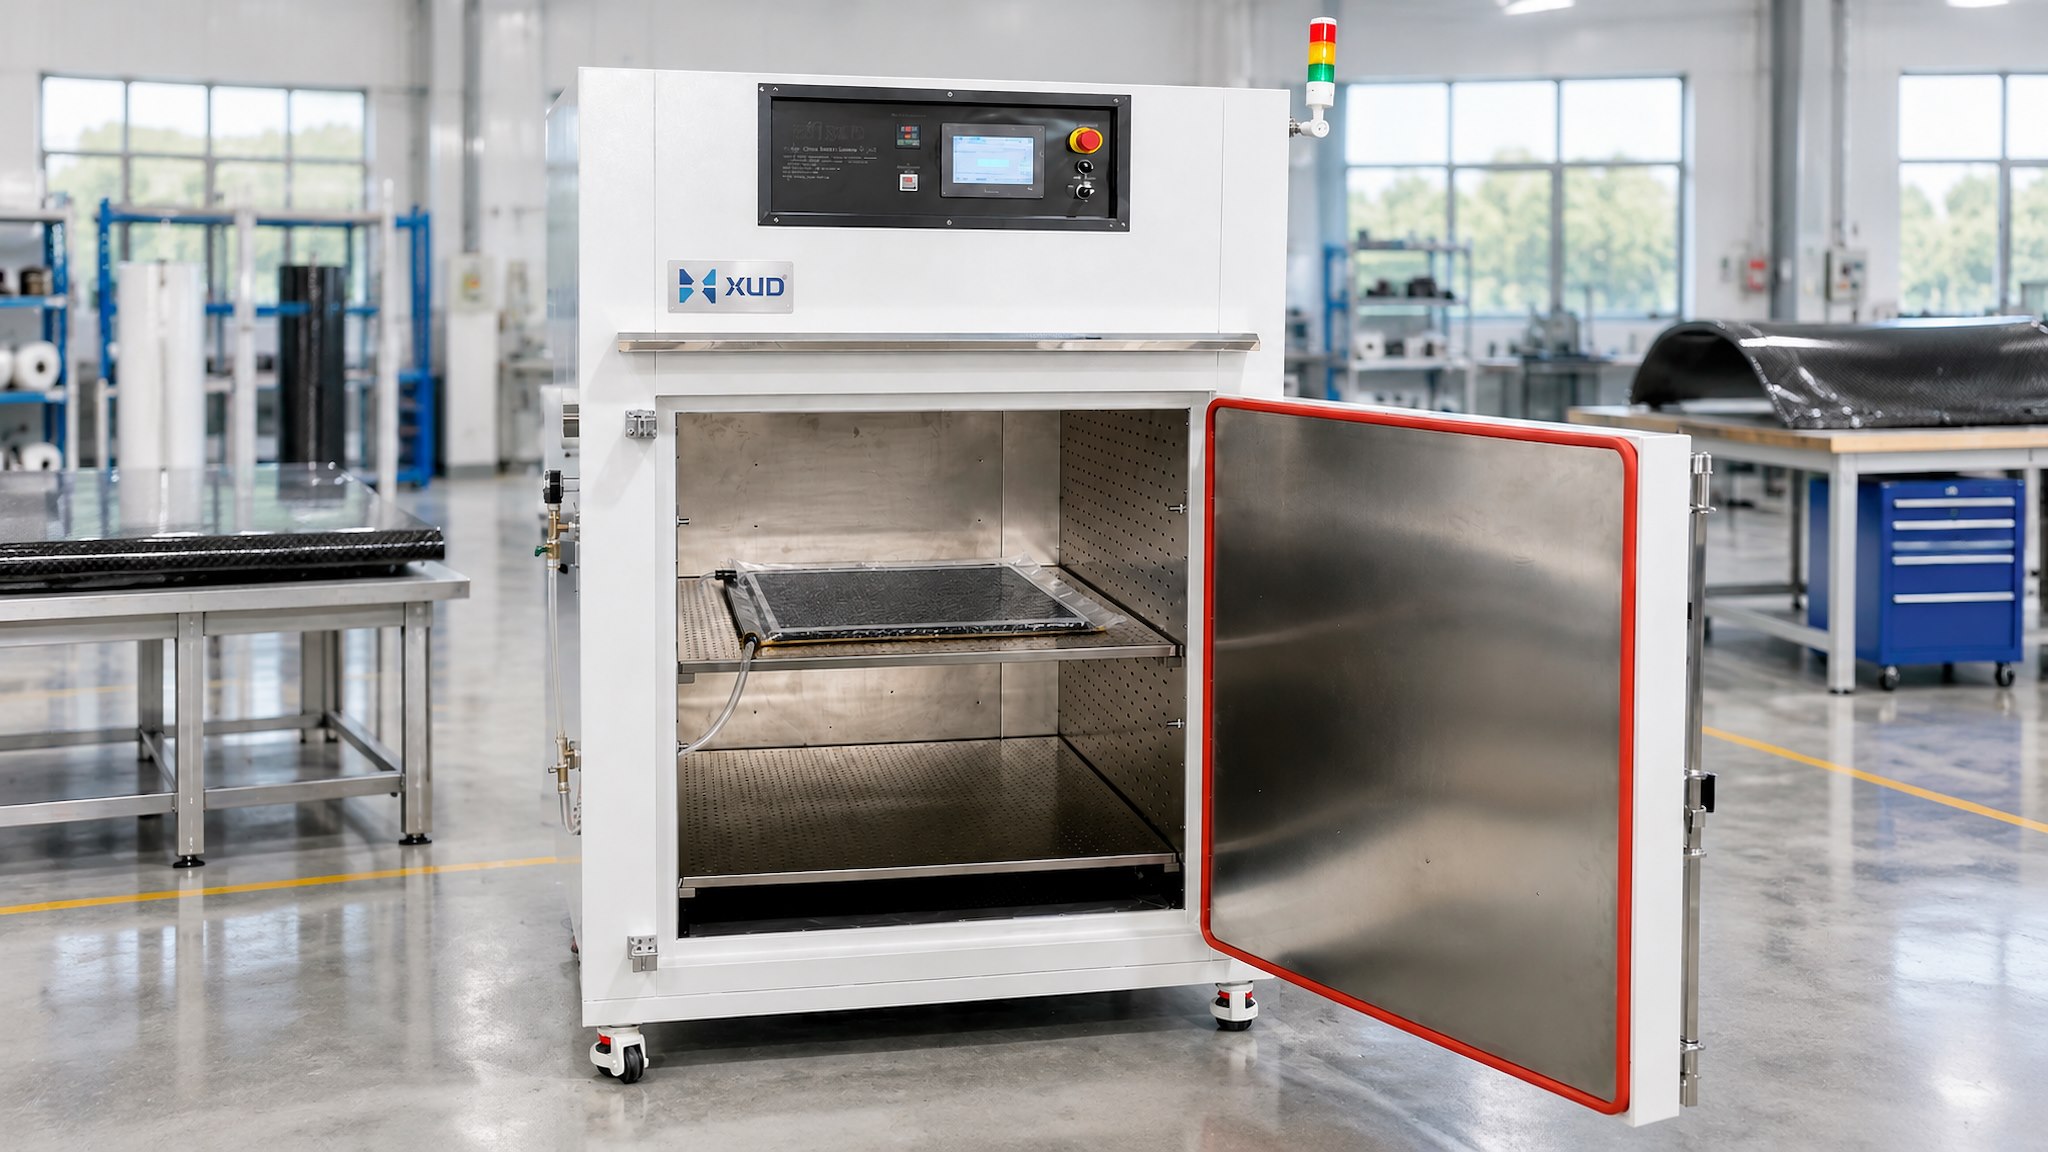
В типичной установке для вакуумной упаковки в печи композитный материал запечатывается внутри вакуумного мешка. Шланг соединяет сборный узел с внешним вакуумным насосом. Воздух удаляется изнутри пакета, создавая разницу давления, которая помогает уплотнить ламинат.
При выборе духовки учитывайте следующее:
- Требуются ли вакуумные соединения внутри камеры
- Как вакуумные шланги будут проходить через стенку духовки
- Удобно ли место соединения для предполагаемого расположения пресс-формы
- Соответствуют ли шланги и уплотнительные материалы рабочей температуре
- Поставляется ли внешний вакуумный насос отдельно или включен в стоимость оборудования
Стандартная промышленная печь для отверждения обеспечивает контролируемый нагрев и, при настройке, вакуумные соединения для внешней вакуумной системы. Он не обеспечивает автоматически положительное давление в автоклаве. Перед началом производства убедитесь, что поставщик материала одобрил предполагаемый процесс упаковки в печь и вакуумную упаковку.
Наша печь для отверждения углеродного волокна может быть оснащена портами для вакуумного подключения внутри камеры. Вакуумный насос является внешним устройством и его следует указывать отдельно, если это явно не указано в предложении.
Более подробное объяснение этого процесса можно найти в нашем руководстве поКомпозитные панели из углеродного волокна с вакуумной упаковкой.
7. Подберите печь в соответствии с производственной мощностью.
Производственная мощность является еще одним важным фактором. Печь, предназначенная для периодической работы с прототипами, может не подойти для завода, ежедневно производящего композитные панели.
Прежде чем выбирать размер камеры, оцените количество панелей, которые необходимо обработать в каждой партии, и частоту работы печи.
Производство штучных изделий или прототипов
Для исследований, разработок и мелкосерийного производства может быть достаточно камеры меньшего размера. Гибкость и удобная загрузка могут быть более важными, чем максимальное количество панелей в партии.
Мелкосерийное производство
При регулярном производстве нескольких панелей в партии учитывайте необходимую площадь погрузки, расположение стеллажей и время, необходимое для погрузки и разгрузки. Камера должна обеспечивать повторяемость позиционирования без перегруженности.
Крупномасштабное производство
Для более высоких объемов производства, возможно, стоит рассмотреть возможность использования камеры большего размера или индивидуальной системы загрузки. Однако увеличение размера камеры также меняет отопительную нагрузку, требования к циркуляции воздуха и общую конфигурацию оборудования.
Реалистичная оценка производительности должна включать время загрузки, нагрева, время выдержки, охлаждение, разгрузку и подготовку к следующей партии. Цикл отверждения, указанный поставщиком материала, должен оставаться основой планирования производства.
8. Информация, которую необходимо подготовить перед запросом ценового предложения по печи
9. Часто задаваемые вопросы
В1: Какой размер печи для отверждения мне нужен для панелей из углеродного волокна?
Требуемый размер зависит от размеров панели, размера формы, опорных приспособлений и схемы загрузки. Измерьте весь комплект отверждения и обеспечьте достаточный зазор для перемещения и потока воздуха, прежде чем определять размеры полезной камеры.
В2: Какую температуру должна достигать печь для отверждения углеродного волокна?
Не существует единой температуры отверждения для всех материалов из углеродного волокна. Требуемая температура зависит от системы смолы и спецификации материала. Выберите печь в соответствии с утвержденным циклом отверждения, предоставленным производителем материала.
В3: Необходима ли циркуляция горячего воздуха для отверждения углеродного волокна?
Циркуляция горячего воздуха обычно используется в промышленных печах для отверждения для распределения тепла по камере. Однако фактическое распределение температуры зависит от конструкции печи и условий загрузки. Для критических применений оцените печь с репрезентативной загрузкой.
Вопрос 4: Можно ли использовать стандартную промышленную печь для вакуумной упаковки?
Промышленная печь может быть оснащена портами для подключения внешней вакуумной системы. Подходит ли этот процесс, зависит от композитного материала и утвержденной процедуры его отверждения. Не каждая система препрега подходит для отверждения в вакуумных пакетах только в печи.
В5: Включает ли печь для отверждения углеродного волокна вакуумный насос?
Не обязательно. В некоторых конфигурациях духовок предусмотрены порты для подключения вакуума, а вакуумный насос поставляется отдельно. Всегда проверяйте, включены ли насос, шланги и сопутствующие аксессуары в предложение на оборудование.
Рекомендации по окончательному выбору
Выбор печи для отверждения композитных панелей из углеродного волокна требует большего, чем просто соответствие размеров камеры размеру панели. Спецификация материала, комплектация оснастки, требования к нагреву, воздушный поток, вакуумные соединения и производственная мощность должны рассматриваться вместе.
Для достижения наилучшего результата сначала определите фактический процесс отверждения, а затем используйте эту информацию для определения конфигурации печи. Такой подход помогает избежать ненужной мощности оборудования, недостаточного погрузочного пространства и технологических ограничений после установки.
ВКомпания машинного оборудования Дунгуань Синьюанда, ООО., мы производим промышленные печи по индивидуальному заказу для работы с композитными материалами. Наша печь для отверждения углеродного волокна оснащена электрическим нагревом, циркуляцией горячего воздуха и внутренними портами для подключения вакуума с максимальной рабочей температурой 250°C. Размеры камеры и расположение загрузки могут быть настроены в соответствии с заготовками и производственными требованиями заказчика.
ИНДИВИДУАЛЬНЫЕ РЕШЕНИЯ ДЛЯ ОТВЕРЖДЕНИЯ КОМПОЗИТОВ
Ищете печь для отверждения углеродного волокна?
Поделитесь с нашей командой размерами панелей, чертежами пресс-форм, температурой отверждения и производственными требованиями. Мы можем помочь оценить подходящий размер и конфигурацию печи для вашего применения.
Посмотреть печь для отверждения углеродного волокнаWhatsApp: +86 18998007076
Электронная почта:annalan@xudoven.com
РУКОВОДСТВО ПО ОТВЕРЖДЕНИЮ УГЛЕРОДНОГО ВОЛОКНА
Изучите полную серию
ЧАСТЬ 01—Как отверждать препрег из углеродного волокна в промышленной печи
ЧАСТЬ 02—Процесс вакуумной упаковки композитных панелей из углеродного волокна
ЧАСТЬ 03—Печь для отверждения композитных материалов и автоклав: ключевые различия
ЧАСТЬ 04—На что обратить внимание при покупке печи для отверждения углеродного волокна
ЧАСТЬ 05—Как отверждать детали сложной формы из углеродного волокна
ЧАСТЬ 06—Как выбрать печь для отверждения композитных панелей из углеродного волокна(Вы здесь)
Как отверждать детали сложной формы из углеродного волокна
Связанная статья