Comment durcir un préimprégné de fibre de carbone dans un four industriel : considérations relatives à la température, à l'ensachage sous vide et au processus
Comment durcir un préimprégné de fibre de carbone dans un four industriel
Considérations relatives à la température, à l'ensachage sous vide et au processus
Le préimprégné de fibre de carbone est largement utilisé dans la fabrication de composites car il combine des fibres de renforcement avec une quantité contrôlée de résine. Cependant, la qualité du composant fini ne dépend pas uniquement du matériau en fibre de carbone lui-même. Le processus de durcissement joue un rôle essentiel dans la détermination de la forme finale, de la qualité de surface et des performances mécaniques de la pièce.
Pour les fabricants qui envisagent un four industriel, une question importante est de savoir si leur préimprégné peut être durci à l'aide d'un processus au four, en particulier lorsqu'il s'agit d'un ensachage sous vide.
La réponse dépend du système de résine, des spécifications du matériau et du processus de fabrication requis. Certains systèmes de préimprégnés sont conçus pour un traitement sous vide uniquement ou hors autoclave (OOA), tandis que d'autres nécessitent les conditions de pression supplémentaires fournies par un autoclave.
Ce guide explique comment évaluer le processus de durcissement, déterminer les exigences appropriées du four et éviter les erreurs courantes lors du durcissement des composants composites en fibre de carbone.
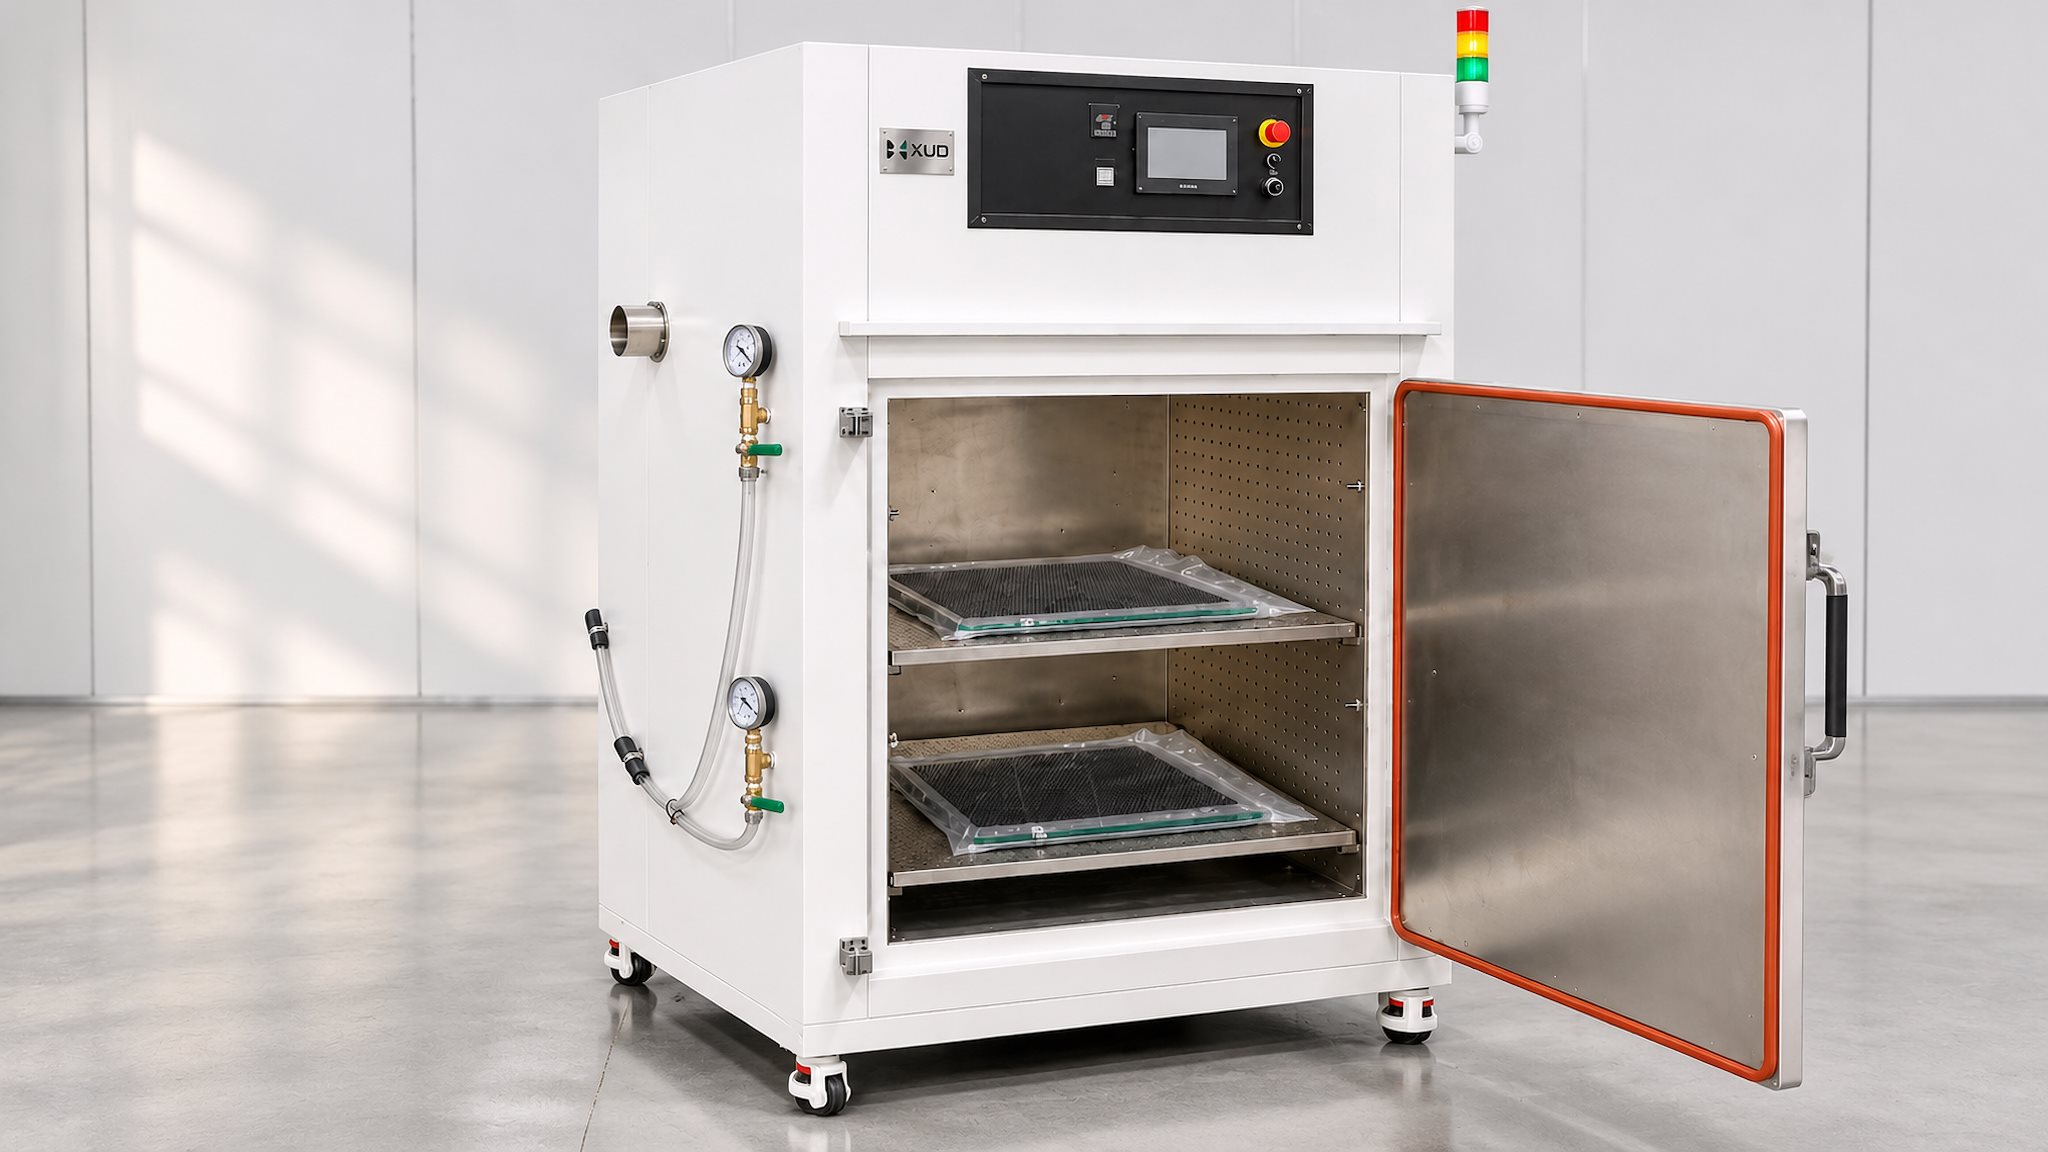
Un four industriel fournit l’environnement de chauffage requis. L'ensachage sous vide fournit une méthode d'application du vide et de consolidation de la superposition. La suffisance de ces deux processus dépend du système préimprégné spécifique et de sa procédure de durcissement approuvée.
Dans ce guide
- Comprendre le durcissement des préimprégnés de fibre de carbone
- Comment déterminer la température de durcissement
- Comprendre le processus d'ensachage sous vide
- Comment durcir un préimprégné dans un four industriel
- Four industriel vs autoclave
- Problèmes de guérison courants et leurs causes
- Comment sélectionner le bon four de durcissement
- Foire aux questions
1. Comprendre le durcissement des préimprégnés de fibre de carbone
Le préimprégné de fibre de carbone consiste à renforcer des fibres de carbone déjà imprégnées d'un système de résine partiellement durci. Contrairement aux tissus secs en fibre de carbone, les préimprégnés contiennent une teneur contrôlée en résine et sont soumis à des exigences spécifiques de stockage et de traitement.
Pendant le durcissement, la chaleur active la réaction chimique de la résine. La résine développe progressivement sa structure finale et ses propriétés mécaniques selon le cycle de durcissement spécifié.
Cependant, il est important de comprendre que la fibre de carbone elle-même ne détermine pas la température de durcissement. Le système de résine est généralement le principal facteur qui détermine les conditions de chauffage requises.
Trois facteurs déterminent le processus de durcissement
Différents systèmes époxy et autres résines ont des exigences de durcissement différentes, notamment en termes de température, de durée et de conditions de traitement.
L'épaisseur, la forme, la conception du moule et la structure de stratification affectent la manière dont la chaleur atteint le matériau et la manière dont le vide peut être appliqué.
La vitesse de chauffage, le temps de séjour, les conditions de vide et la procédure de refroidissement recommandés doivent être pris en compte ensemble.
Aperçu pratique :Deux produits en fibre de carbone peuvent se ressembler mais nécessiter des conditions de durcissement différentes car ils utilisent des systèmes de résine différents ou ont des épaisseurs de stratifié différentes. La sélection d'un four basée uniquement sur l'expression « durcissement de la fibre de carbone » n'est donc pas suffisante.
2. Comment déterminer la température de durcissement du préimprégné en fibre de carbone
Il n’existe pas de température de durcissement unique adaptée à tous les matériaux préimprégnés en fibre de carbone. Certains systèmes utilisent des cycles de durcissement à relativement basse température, tandis que d'autres nécessitent des températures plus élevées. Les valeurs correctes doivent provenir de la fiche technique du fabricant du matériau et des instructions de traitement approuvées.
Ne sélectionnez pas une température basée uniquement sur la valeur maximale du four.
Par exemple, un four industriel avec une température de fonctionnement maximale de 250°C ne signifie pas que chaque préimprégné doit être durci à 250°C. La température maximale décrit la capacité de l'équipement et non la température de durcissement recommandée du matériau.
Avant de définir les exigences de température d'un four, vérifiez les informations suivantes :
- Température de durcissement recommandée par le fournisseur de préimprégnés.
- Vitesse de chauffage ou rampe de température requise.
- Temps de maintien spécifié à la température de durcissement.
- Conditions de vide requises pendant le processus.
- Exigences de refroidissement avant de retirer la pièce.
- Toute restriction particulière concernant le stockage et la manipulation du matériel.
N'augmentez pas la température de durcissement simplement pour raccourcir le temps de production. Un chauffage excessif ou une rampe de température inappropriée peut provoquer une réaction prématurée de la résine, un durcissement irrégulier ou des défauts dans le composite fini.
Pourquoi le taux de chauffage et le temps de maintien sont importants
Atteindre la température cible n’est qu’une partie du processus de durcissement. Le matériau a également besoin de suffisamment de temps dans les conditions spécifiées pour que la réaction de la résine progresse comme requis.
Les stratifiés plus épais et les pièces de forme complexe peuvent chauffer différemment des panneaux minces et plats. La température de l'air du four peut atteindre son point de consigne avant que le centre d'une pièce épaisse n'atteigne la température requise.
Pour cette raison, la validation du processus doit prendre en compte la température réelle de la pièce, et pas seulement la température affichée par le contrôleur du four. Si nécessaire, utilisez des thermocouples appropriés et une procédure validée de surveillance de la température pour vérifier les emplacements représentatifs sur la pièce à usiner.
3. Comprendre le processus d'ensachage sous vide
L'ensachage sous vide est couramment utilisé dans la fabrication de composites pour appliquer le vide sur une couche préparée. Le matériau est déposé sur un moule ou un outillage, recouvert d'un sac sous vide et scellé. Une ligne de vide relie le système d’ensachage à une pompe à vide.
Lorsque l'air est retiré du sac scellé, la différence de pression entre l'intérieur et l'extérieur du sac aide à compacter le stratifié contre le moule ou l'outillage.
Comment le vide fonctionne-t-il avec un four industriel ?
Dans un processus d'ensachage sous vide basé sur un four, le four fournit de la chaleur tandis que le système de vide maintient la condition de vide requise autour de la pièce ensachée.
Pour cette configuration, le four a besoin de ports de connexion sous vide appropriés. La conduite de vide peut passer par les points de connexion désignés afin que la pompe externe puisse fonctionner pendant que la pièce est chauffée.
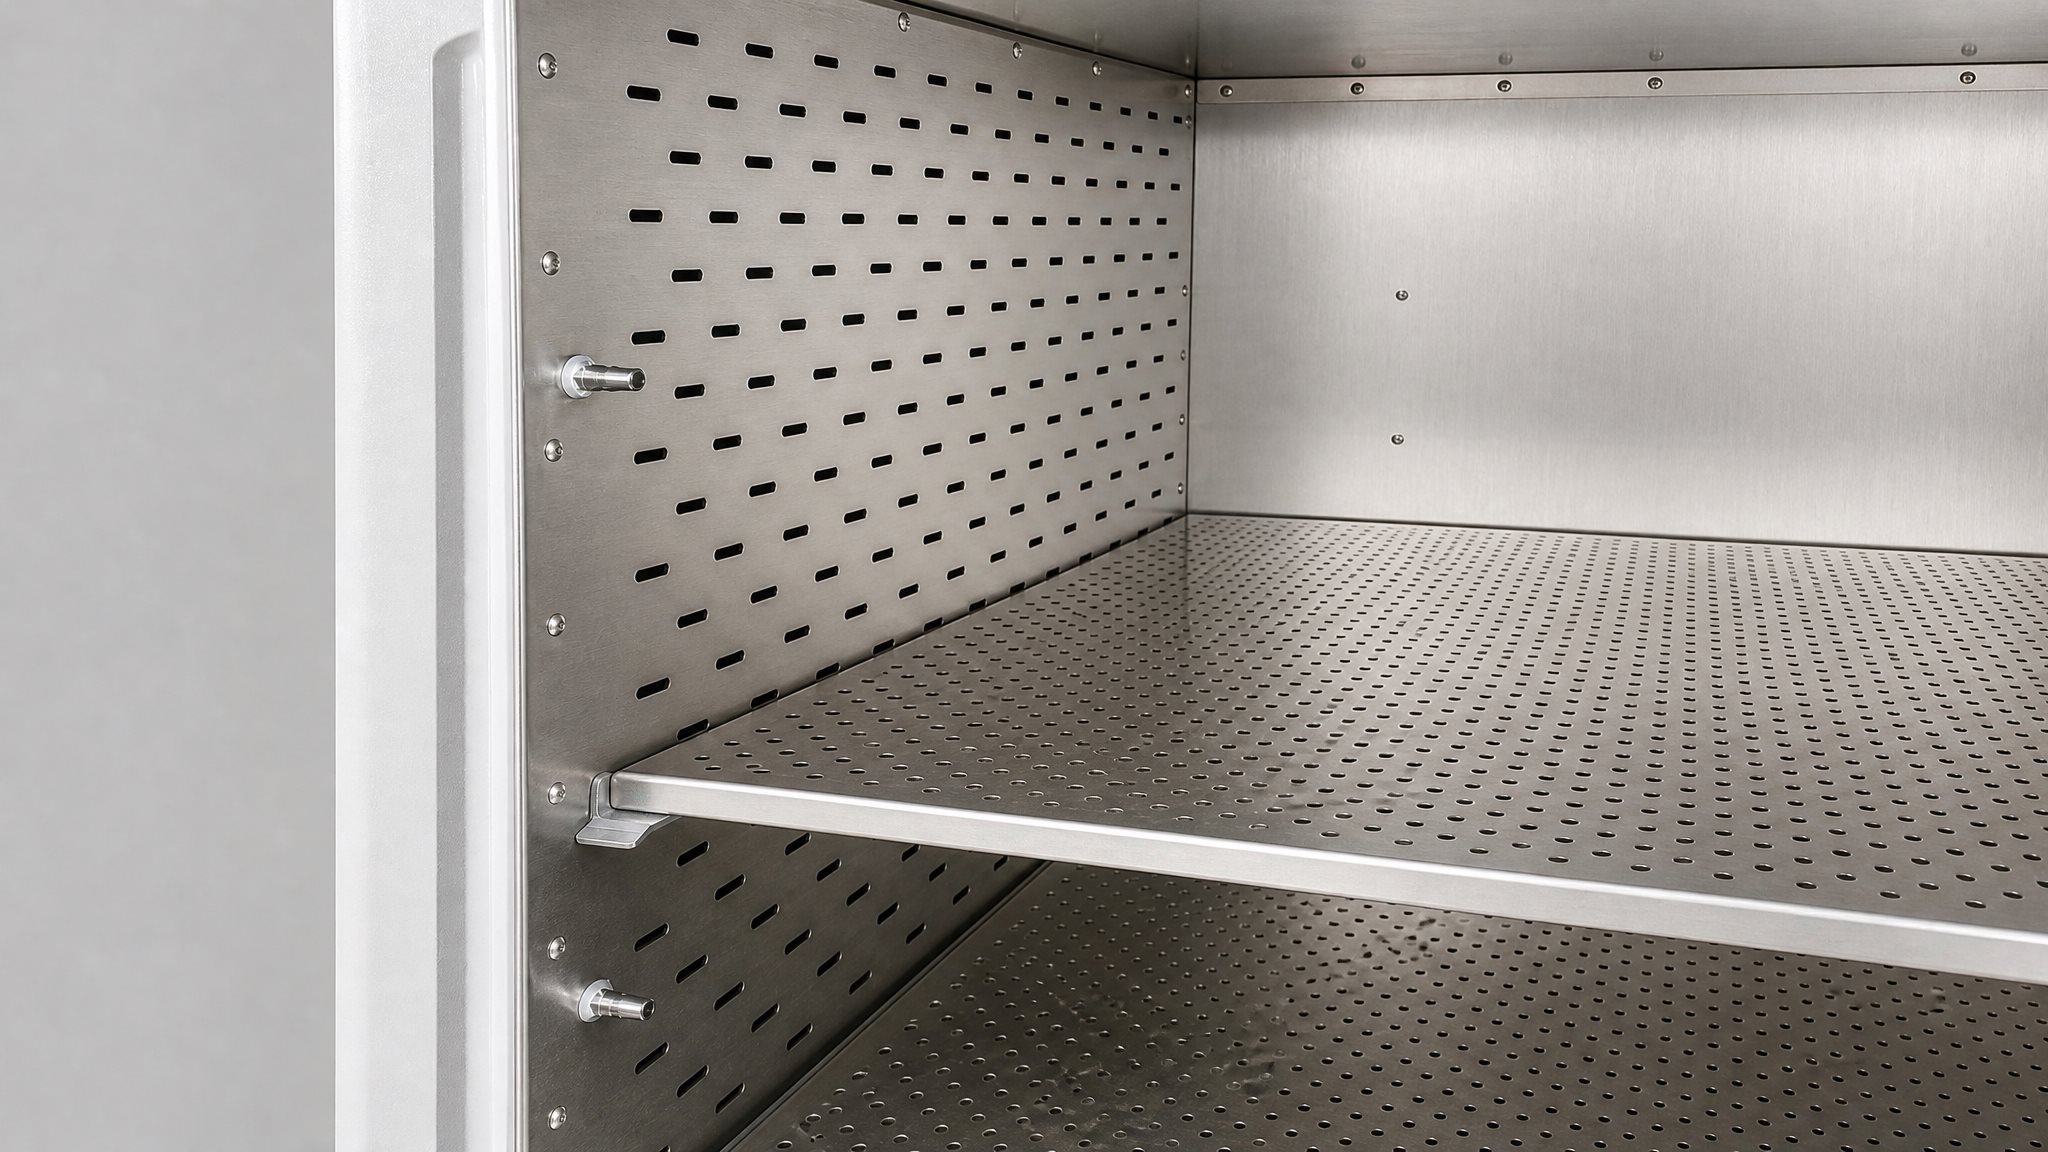
Disposition typique d'ensachage sous vide
Illustration du processus conceptuel. L'acheminement réel des tuyaux, les raccords, les vannes et la disposition des pompes dépendent de la conception de l'équipement.
Le vide ne signifie pas la pression de l'autoclave
Cette distinction est particulièrement importante lors de la sélection des équipements de durcissement. L'ensachage sous vide applique une différence de pression à travers le sac, l'environnement environnant fournissant la pression externe. Un autoclave, en revanche, est un récipient sous pression qui peut appliquer une pression positive contrôlée supplémentaire autour du composant emballé sous vide.
Par conséquent, un four doté d’orifices de vide ne doit pas automatiquement être traité comme un remplacement d’autoclave. Il peut convenir aux systèmes préimprégnés spécifiquement approuvés pour l’ensachage sous vide en four, y compris certains matériaux hors autoclave.
Aperçu pratique :Avant d'acheter un four, vérifiez si le fournisseur de préimprégnés autorise le durcissement uniquement sous vide. Cette vérification unique peut éviter une inadéquation entre les exigences du processus du matériau et l'équipement acheté.
4. Comment durcir un préimprégné de fibre de carbone dans un four industriel
Une fois les besoins en matériaux et la configuration des équipements confirmés, le processus de durcissement peut être organisé en plusieurs étapes.
Préparer le préimprégné et l'outillage
Vérifiez l’historique de stockage du matériau, sa durée de conservation et les instructions de manipulation. Préparer le moule, l'outillage et le drapage selon la procédure de fabrication approuvée.
Terminez la configuration de l'ensachage sous vide
Disposez les matériaux d’emballage requis et scellez l’ensemble. Connectez la ligne de vide et vérifiez l'état d'étanchéité avant de démarrer le cycle de durcissement.
Chargez la pièce dans le four
Positionnez la pièce de manière à ce qu'elle soit correctement soutenue. Évitez de bloquer les voies de circulation de l’air ou de placer les pièces trop près les unes des autres. Assurez-vous que les conduites de vide et les raccords sont adaptés à la température de fonctionnement.
Définir le cycle de durcissement approuvé
Entrez les paramètres de température et de synchronisation requis en fonction des instructions du fabricant du préimprégné. Appliquer le vide selon la procédure de processus spécifiée.
Surveiller le processus de durcissement
Surveillez la température du four et l’état du vide. Pour les pièces critiques, vérifiez la température réelle de la pièce à l'aide d'une méthode de surveillance appropriée.
Refroidissez et inspectez la pièce finie
Suivez la procédure de refroidissement spécifiée avant de relâcher le vide et de retirer le composant. Inspectez la pièce finie pour vérifier l’exactitude dimensionnelle et les défauts visibles.
Enregistrez la température du four, la température de la pièce surveillée, l'état du vide, la durée du cycle et les résultats de l'inspection pour chaque cycle de production validé. Cela facilite l'identification des variations de processus entre les lots.
5. Four industriel vs autoclave : quelle est la différence ?
Les fours industriels et les autoclaves sont utilisés dans la fabrication de composites, mais ils offrent des environnements de traitement différents. Le choix entre eux dépend du système de matériaux, des spécifications du produit et des conditions de consolidation requises.
| Comparaison | Four industriel | Autoclave |
|---|---|---|
| Chauffage | Fournit un chauffage contrôlé | Fournit un chauffage contrôlé |
| Ensachage sous vide | Peut être configuré avec des ports de vide | Couramment utilisé avec l'ensachage sous vide |
| Pression positive | Non fourni par un four standard | Peut appliquer une pression externe contrôlée |
| Matériaux appropriés | Matériaux approuvés pour le durcissement au four | Matériaux nécessitant un traitement en autoclave |
| Structure de l'équipement | Chambre chauffée | Récipient résistant à la pression |
Un four industriel équipé de raccords sous vide peut constituer une option appropriée pour les fabricants utilisant des matériaux préimprégnés spécialement conçus pour l'ensachage sous vide au four. Il ne convient pas automatiquement à tous les systèmes préimprégnés.
Si les spécifications du matériau nécessitent une pression positive supplémentaire pendant le durcissement, un four industriel ordinaire équipé de ports à vide ne peut pas remplacer cette exigence.
Règle de sélection :Commencez par la méthode de traitement approuvée du matériau, puis choisissez l'équipement. Ne choisissez pas d’abord l’équipement et supposez que le matériel peut y être adapté.
6. Problèmes courants de durcissement des fibres de carbone et leurs causes
Lorsqu’une pièce composite ne répond pas aux exigences de qualité, le problème ne vient peut-être pas uniquement du four. La manutention des matériaux, la qualité de l'ensachage, l'outillage, les dispositions de chargement et les paramètres de durcissement peuvent tous y contribuer.
| Problème observé | Cause possible | Que vérifier |
|---|---|---|
| Durcissement incomplet | Température incorrecte ou temps de durcissement insuffisant | Fiche technique du matériau et température réelle de la pièce |
| Poches d'air ou vides | Fuites du sac ou évacuation de l’air inadéquate | Scellage des sacs, lignes de vide et procédure de drapage |
| Durcissement inégal | Chauffage inégal des pièces ou chargement inadapté | Chemins de circulation d’air et répartition de la température |
| Déformation de la pièce | Support insuffisant ou conditions de processus inadaptées | Procédure d'outillage, de support et de durcissement |
| Défauts de surface | Matériaux d'ensachage, contamination ou comportement de la résine | Préparation des surfaces et compatibilité des consommables |
Une méthode de dépannage utile consiste à diviser le problème en trois domaines : la préparation du matériau et de la superposition, les performances de l'ensachage sous vide et les conditions de chauffage du four. Changer les trois en même temps rend difficile l’identification de la cause réelle.
7. Comment sélectionner le bon four de polymérisation industriel pour la fibre de carbone
Choisir un four de polymérisation en fibre de carbone nécessite bien plus que vérifier sa température maximale. L'équipement doit correspondre à la pièce réelle, au processus de matériau et à l'organisation de la production.
1. Confirmez la plage de température requise
Vérifiez la température de durcissement la plus élevée requise et le cycle de chauffage complet. Laissez une marge opérationnelle adaptée aux équipements en fonction de la conception du fabricant et des exigences de votre processus.
2. Évaluez la circulation de l’air chaud
La circulation de l'air chaud aide à répartir la chaleur dans la chambre. Cependant, les performances de chauffage réelles dépendent de la structure du four, de la conception du flux d'air, de la disposition des pièces et des conditions de chargement. Pour les processus exigeants, évaluez la répartition de la température dans des conditions de charge représentatives.
3. Considérez la disposition des connexions sous vide
Si l'ensachage sous vide fait partie du processus, vérifiez le nombre et la position des ports d'aspiration, l'acheminement des tuyaux et l'adéquation à la température de tous les raccords associés. Confirmez si la pompe à vide est fournie séparément ou incluse dans le devis d'équipement.
4. Concevoir autour de la pièce réelle
Les panneaux plats et les composants de forme complexe peuvent nécessiter des dispositions de chargement différentes. Tenez compte des dimensions de la pièce, de la taille du moule, du jeu, de la structure de support et du nombre de pièces traitées par lot.
5. Vérifiez les exigences de contrôle et de surveillance
Déterminez si le processus nécessite des étapes de chauffage programmables, un enregistrement de la température, une surveillance de la température de la pièce ou une surveillance du vide. Ces exigences doivent être confirmées avant de finaliser la configuration de l'équipement.
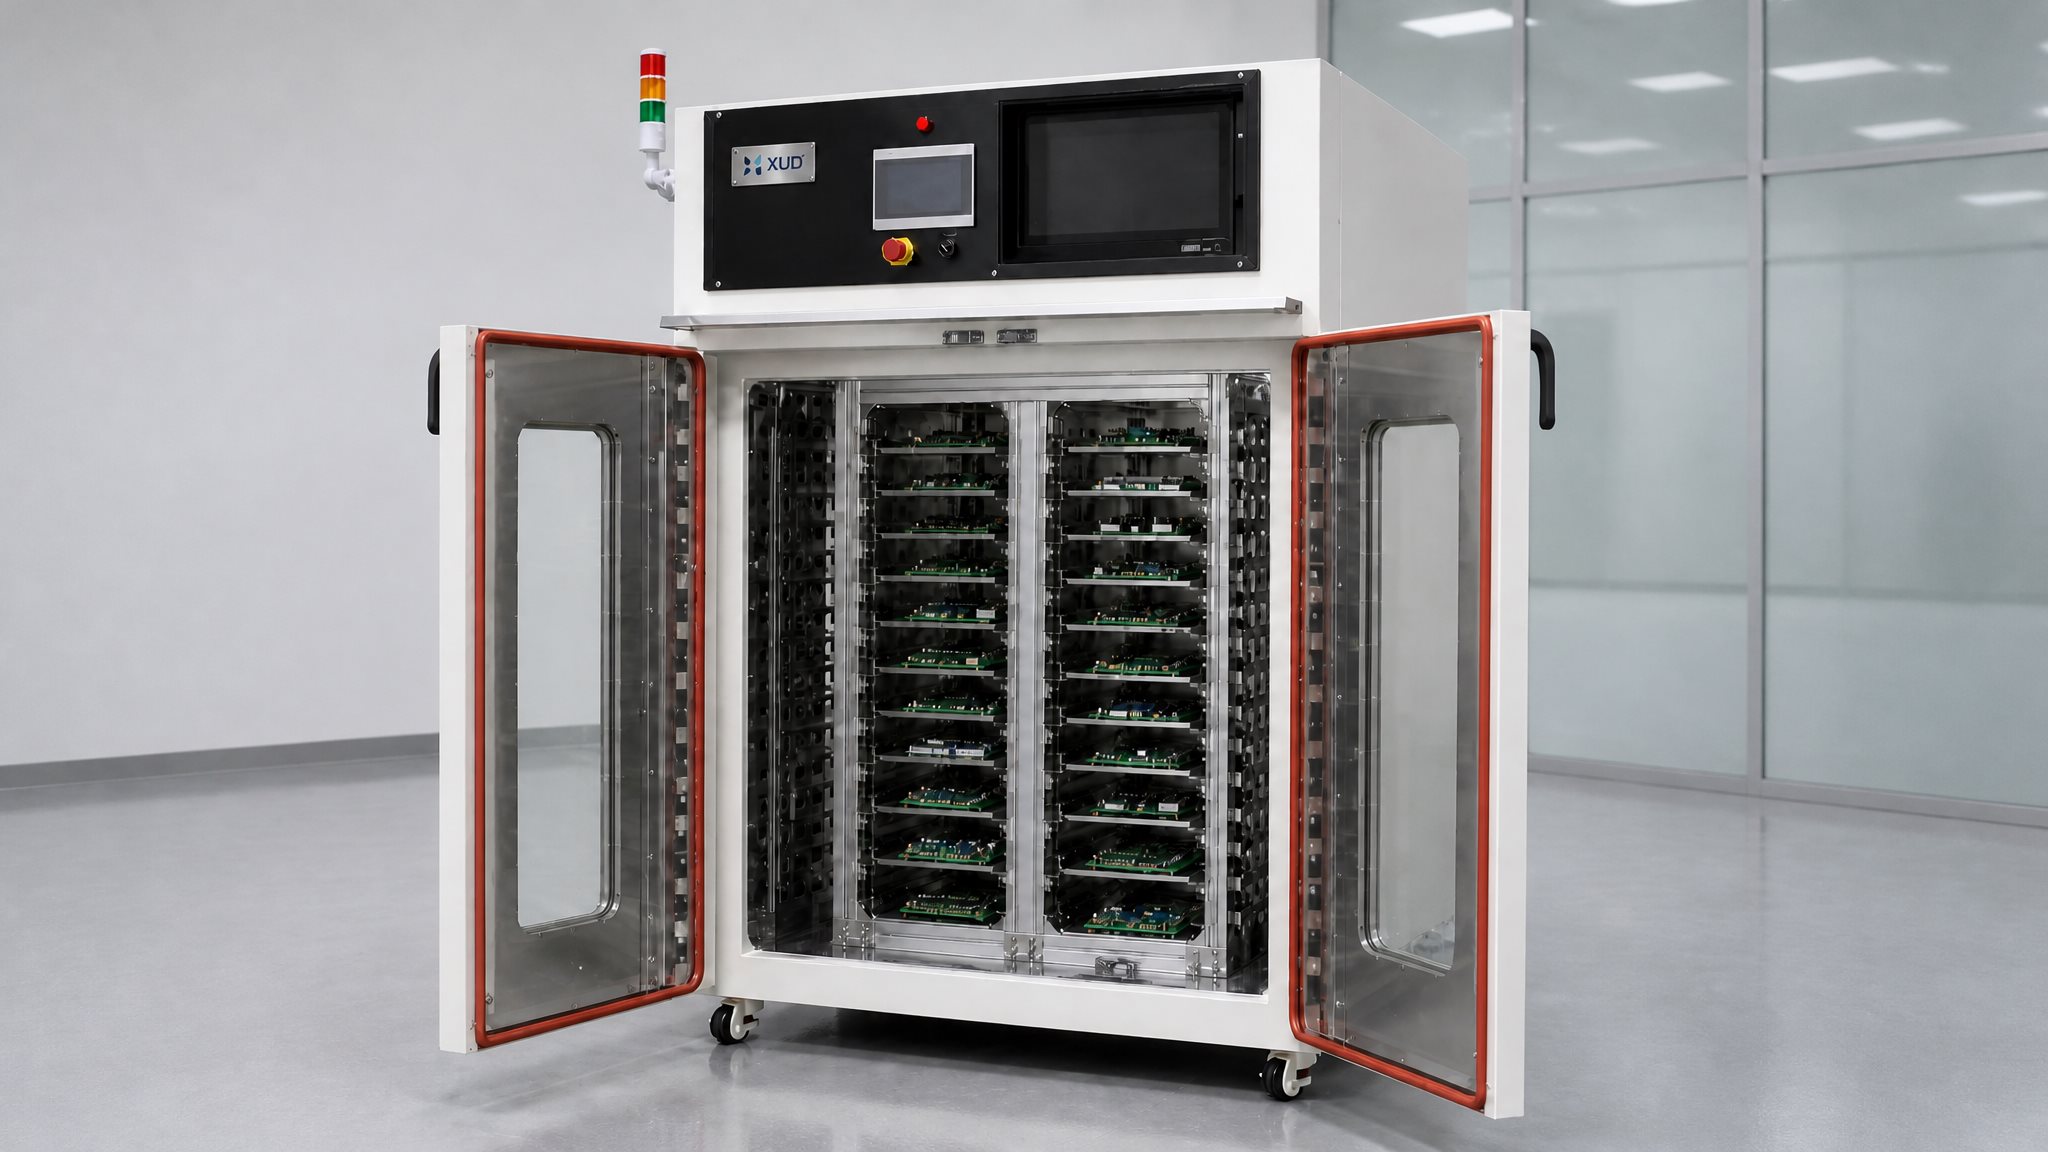
Four de polymérisation en fibre de carbone Xinyuanda
Xinyuanda fournit des fours de durcissement industriels personnalisés pour les applications compatibles de préimprégnés et de composites en fibre de carbone. Les fonctionnalités de configuration actuelles :
- Température de fonctionnement maximale jusqu'à 250°C.
- Système de chauffage électrique.
- Circulation d'air chaud.
- Ports de vide internes pour connexion de pompe à vide externe.
- Dimensions de la chambre et dispositions de chargement personnalisables.
- Convient aux panneaux plats et aux pièces de forme complexe, sous réserve de compatibilité des processus.
En savoir plus sur notre four de polymérisation en fibre de carbone →
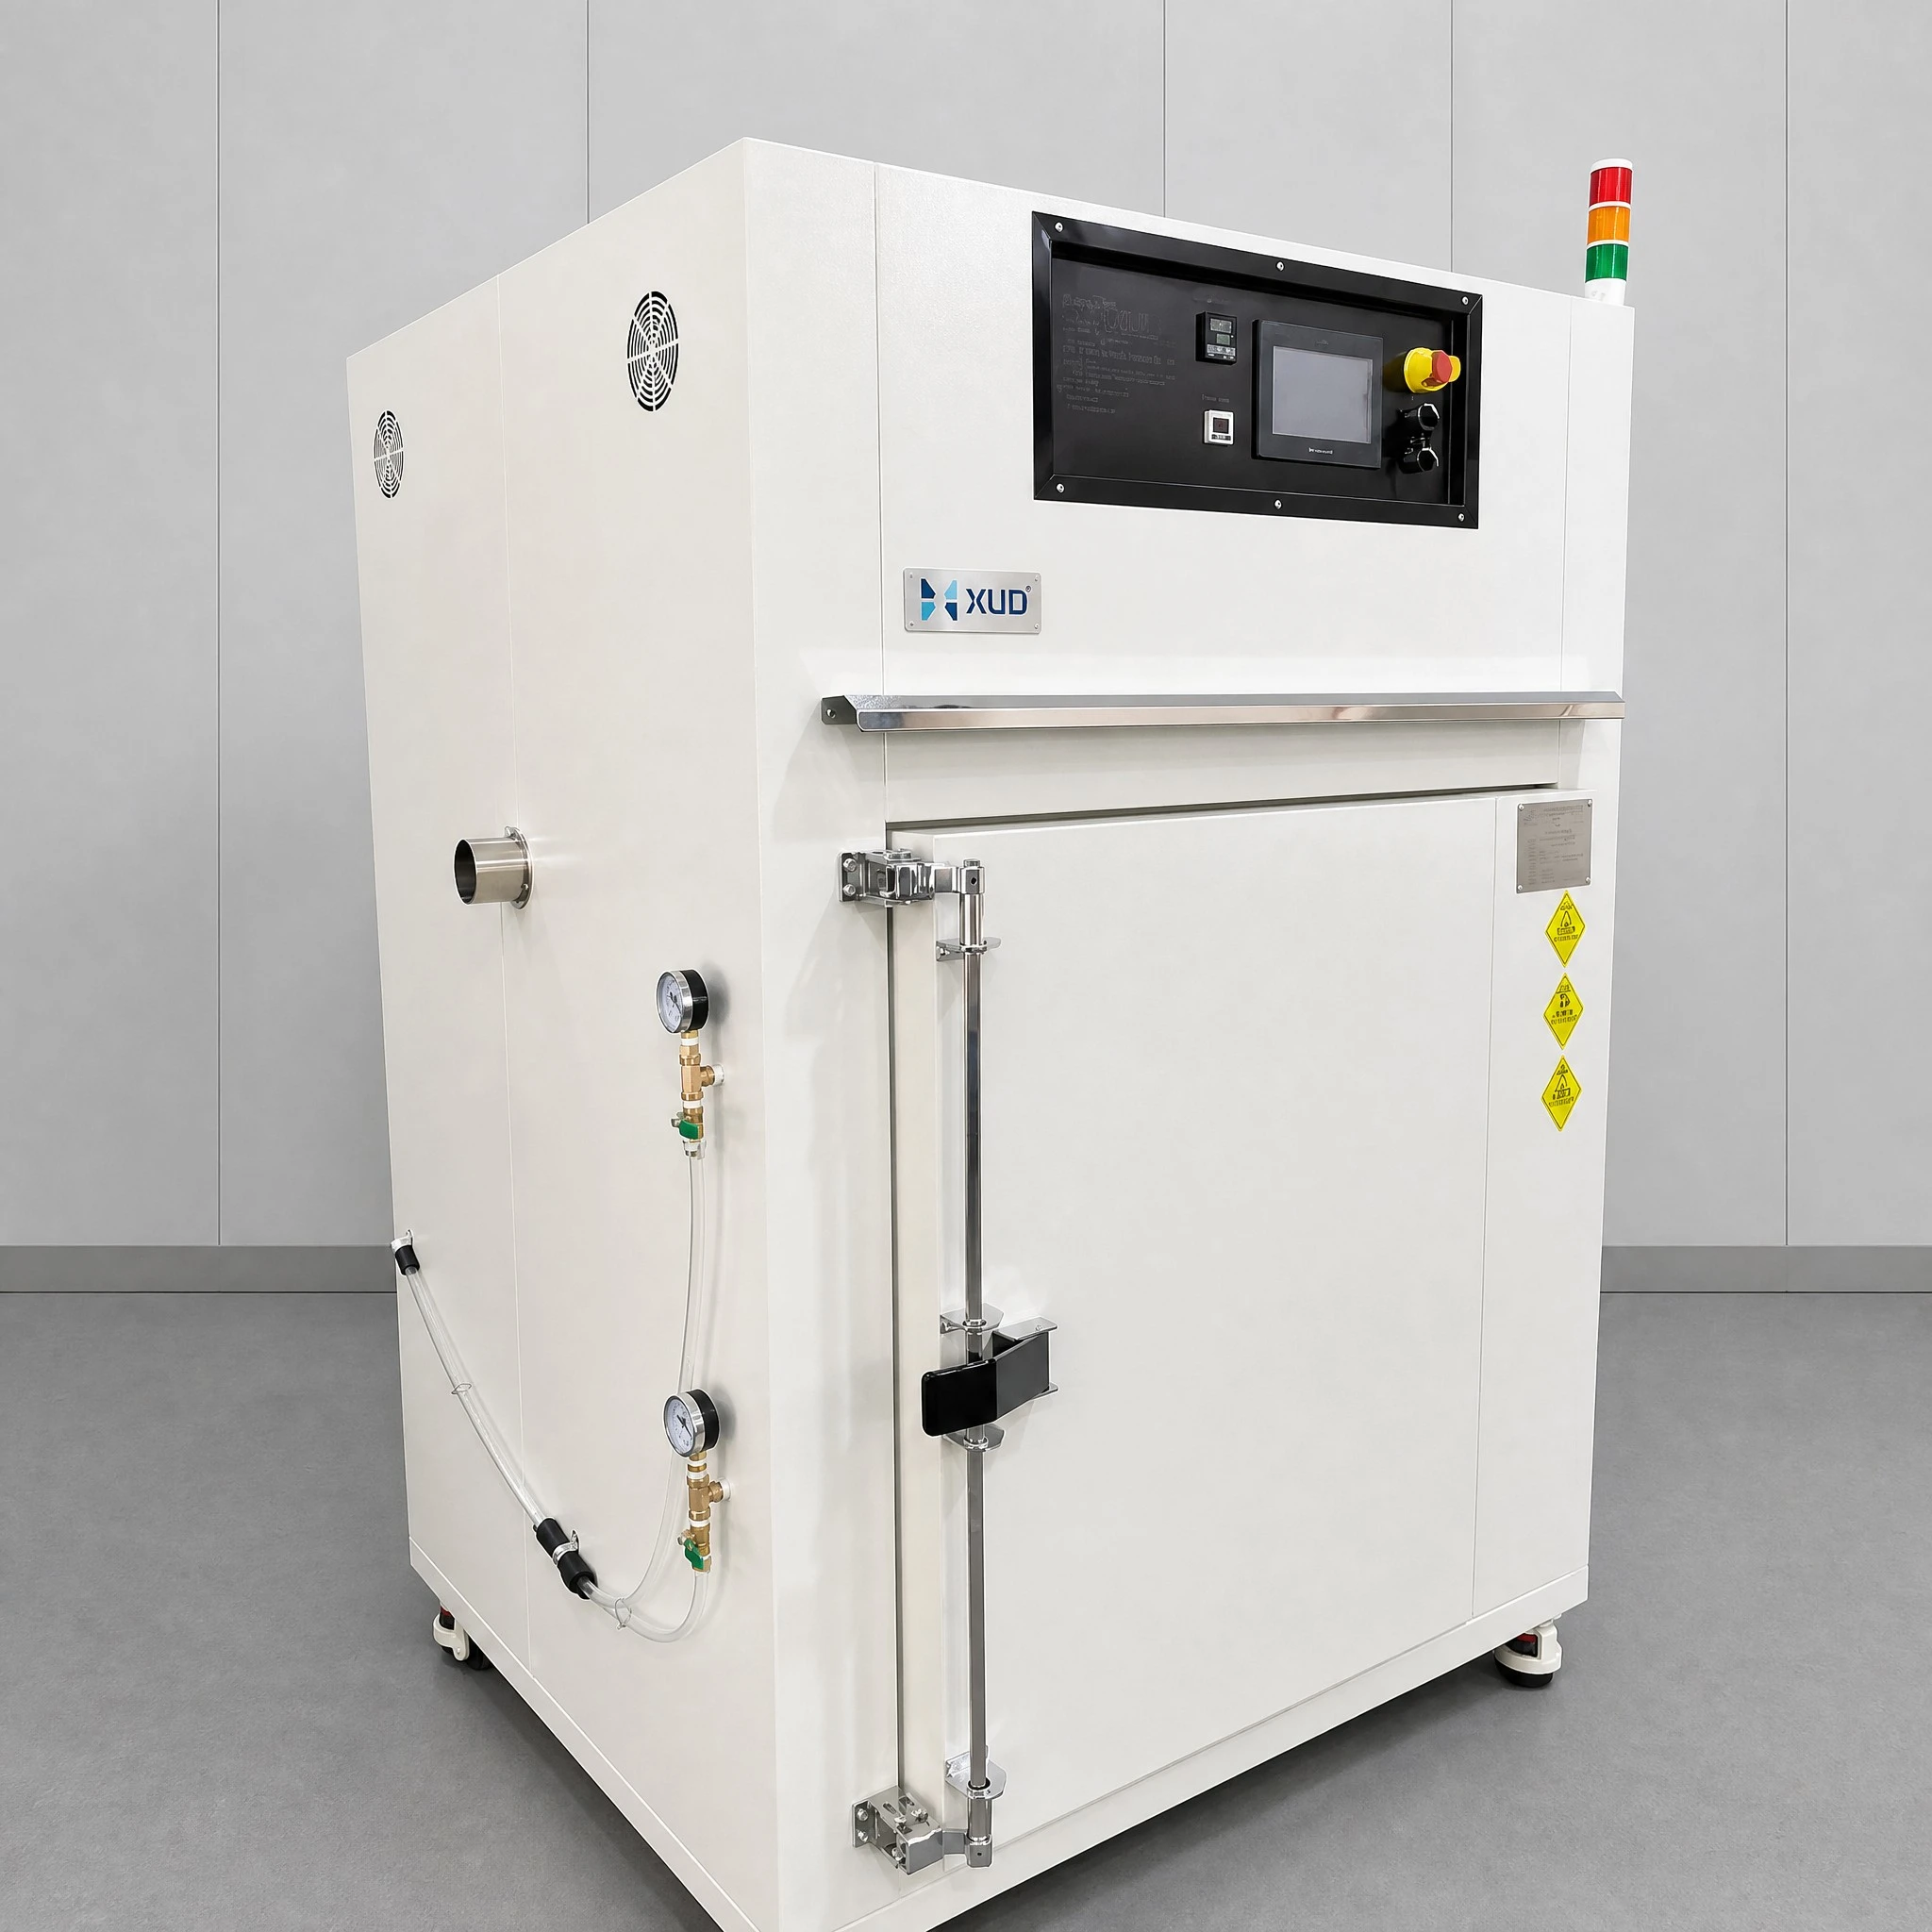
Pour une recommandation précise d'équipement, fournissez le type de matériau, les spécifications de durcissement, les dimensions maximales de la pièce, la quantité du lot et les exigences en matière d'ensachage sous vide. Ces détails sont plus utiles que de simplement demander une taille de four standard.
8. Questions fréquemment posées
Q1 : Le préimprégné en fibre de carbone peut-il être durci dans un four industriel ordinaire ?
Certains matériaux préimprégnés peuvent être durcis dans un four industriel, en particulier ceux conçus pour un traitement au four ou uniquement sous vide. Cependant, les matériaux nécessitant une pression d'autoclave ne peuvent pas être automatiquement traités dans un four standard. Confirmez toujours le processus approuvé auprès du fournisseur de matériaux.
Q2 : Quelle température est nécessaire pour durcir le préimprégné en fibre de carbone ?
La température requise varie en fonction du système de résine. Suivez la fiche technique du fabricant du préimprégné pour connaître la température de durcissement, la vitesse de chauffage et le temps de maintien.
Q3 : Une pompe à vide est-elle nécessaire pour le durcissement de la fibre de carbone ?
Une pompe à vide est requise lorsque le processus de fabrication approuvé utilise un ensachage sous vide. Il élimine l'air du sac scellé et aide à consolider le stratifié. Les exigences exactes en matière de vide dépendent des spécifications du matériau et du processus.
Q4 : Un four industriel doté de ports de vide peut-il remplacer un autoclave ?
Pas dans toutes les applications. Un four doté d'orifices de vide fournit des connexions de chauffage et d'ensachage sous vide, mais un four standard ne fournit pas la pression positive supplémentaire d'un autoclave. Il ne convient que lorsque le matériau et le processus sont approuvés pour l’ensachage sous vide au four.
Q5 : Un four de polymérisation peut-il traiter à la fois des panneaux plats et des pièces en fibre de carbone de forme complexe ?
Un four personnalisé peut accueillir les deux types de pièces. Cependant, les dimensions de la chambre, les dispositifs de chargement, les méthodes de support et la disposition des orifices de vide doivent être conçus en fonction de la géométrie réelle de la pièce.
Q6 : Le four de durcissement de fibre de carbone comprend-il une pompe à vide ?
La configuration du four décrite comprend des ports de vide internes pour la connexion à une pompe à vide externe. La pompe n'est pas incluse en équipement standard, sauf si elle est spécifiquement indiquée dans le devis.
Conclusion
Le durcissement réussi des préimprégnés de fibres de carbone dépend de l'adéquation du système de matériaux, de la procédure d'ensachage sous vide et des conditions de chauffage. Un four industriel peut fournir un environnement de durcissement approprié pour les matériaux préimprégnés compatibles, mais il doit être configuré en fonction du processus de production réel.
L'étape la plus importante consiste à confirmer les exigences de durcissement du fabricant de préimprégnés avant de sélectionner l'équipement. La capacité de température à elle seule ne détermine pas si un four est adapté.
Pour les fabricants traitant des panneaux composites plats ou des pièces en fibre de carbone de forme complexe, un four personnalisé avec chauffage électrique, circulation d'air chaud et connexions sous vide appropriées peut être une solution pratique lorsque le matériau est approuvé pour ce processus.
Guide de durcissement de la fibre de carbone
Les articles restants seront ajoutés au fur et à mesure de leur publication.
Besoin d'un four de polymérisation de fibre de carbone pour votre production ?
Partagez avec nous vos spécifications de matériaux composites, les dimensions de vos pièces et vos exigences de durcissement. Xinyuanda peut vous aider à évaluer une configuration de four personnalisée appropriée.
WhatsApp :+86 18998007076
E-mail:annalan@xudoven.com
Comment charger des assemblages de PCB dans une étuve de séchage multicouche pour un séchage cohérent
Article associé