Как однородность температуры печи влияет на качество отверждения резины
Как однородность температуры печи влияет на качество отверждения резины
Стабильная температура печи важна, но температура, отображаемая контроллером, не всегда отражает условия нагрева, которым подвергается каждый резиновый компонент внутри камеры.
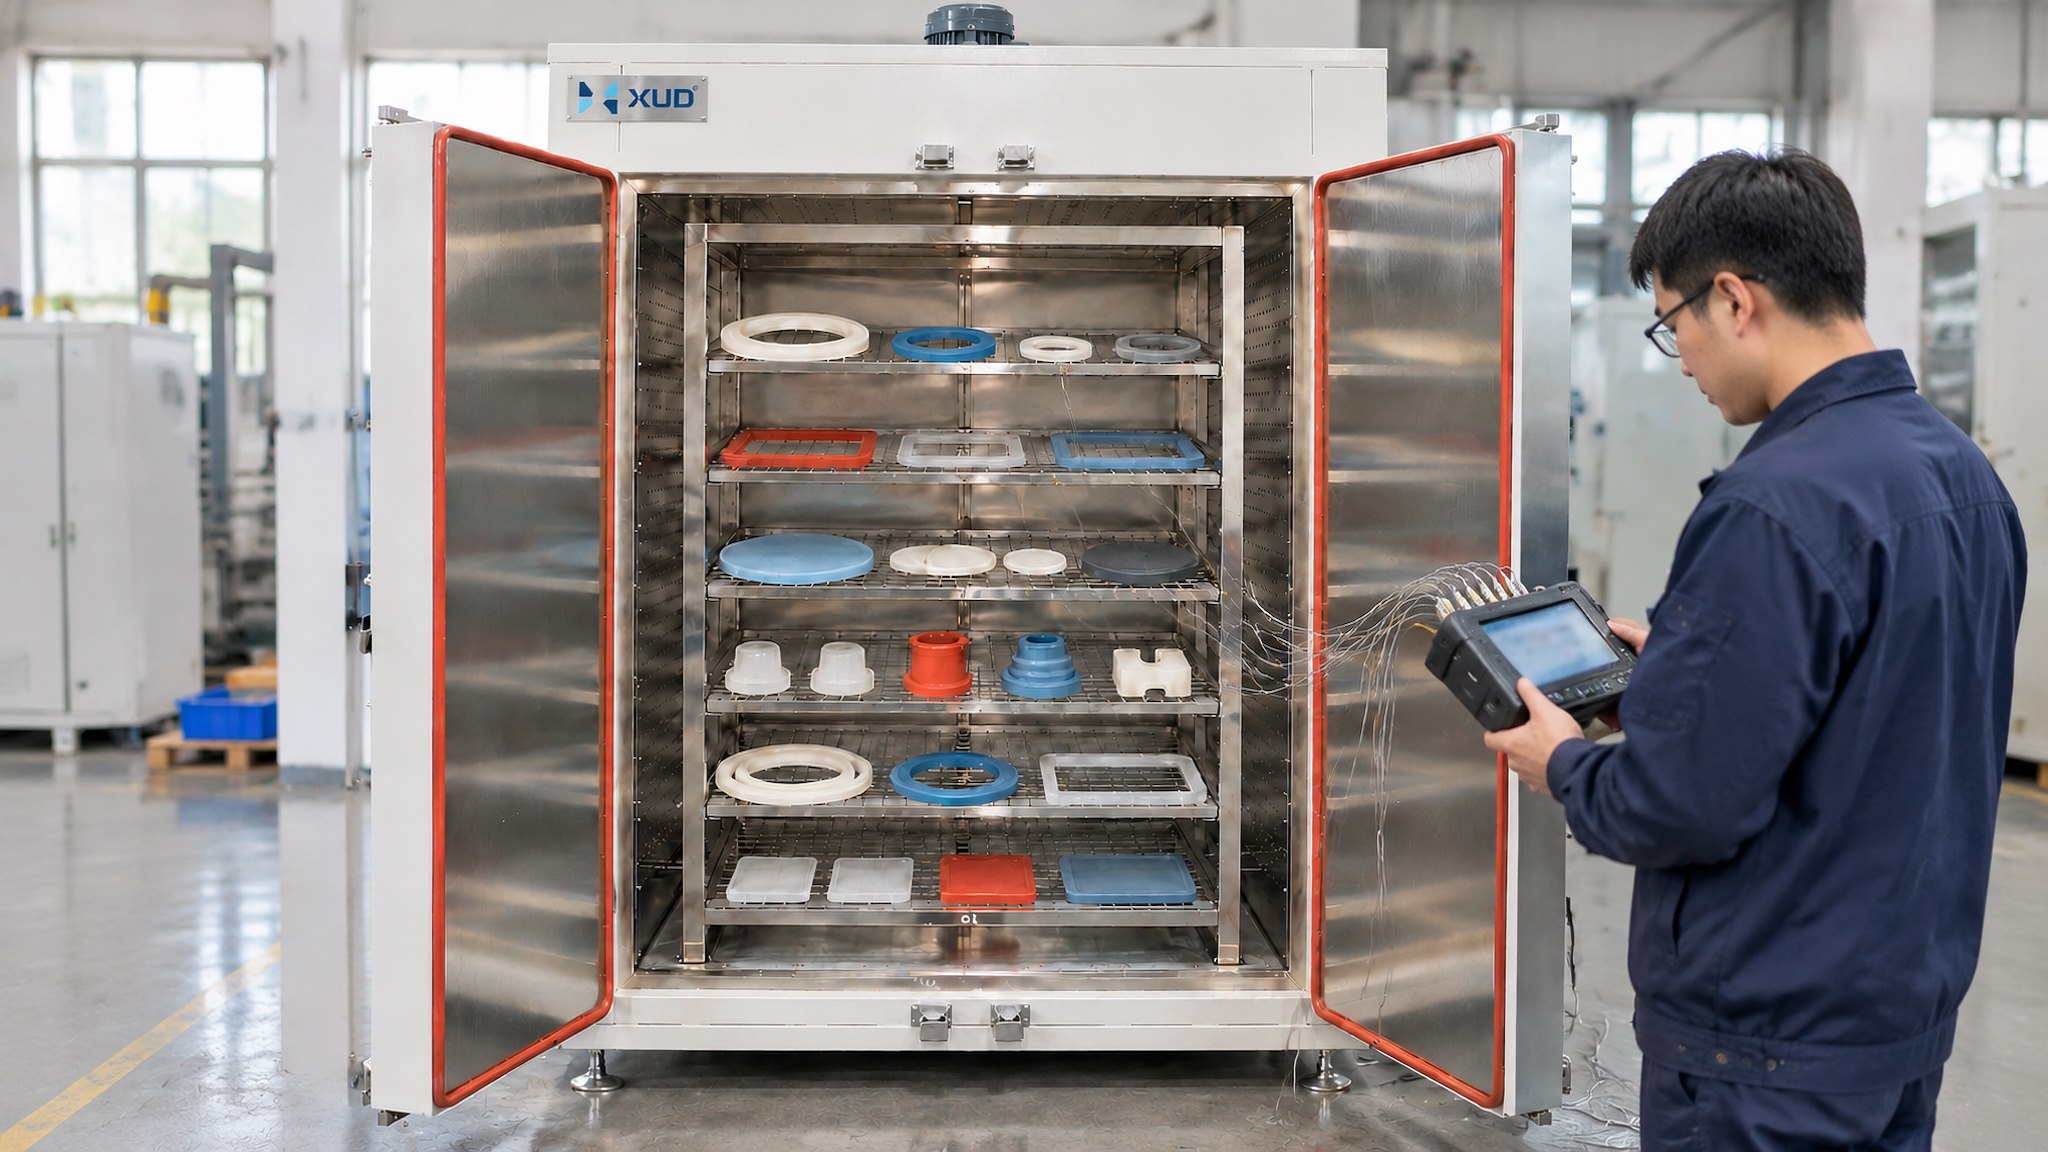
При производстве резины печь может достигать заданной температуры, в то время как продукты, расположенные в разных положениях, по-прежнему подвергаются разным условиям нагрева. Детали рядом с выходным отверстием для воздушного потока, продукты, расположенные плотными стопками, а также более толстые компоненты могут реагировать по-разному в течение одного и того же цикла нагрева.
Когда производственные результаты различаются, повышение температуры не всегда является правильным решением. Реальная причина может быть связана с распределением воздушного потока, расположением загрузки, толщиной продукта, временем нагрева или способом измерения температуры.
В этой статье объясняется, как оценить эти факторы и определить практические способы улучшения стабильности нагрева внутри промышленной печи для отверждения резины.
СОДЕРЖАНИЕ СТАТЬИ
Почему заданная температура — это еще не все
Контроллер духовки измеряет температуру в определенном месте датчика. Когда датчик достигает целевого значения, система управления реагирует в соответствии со своей запрограммированной логикой. Однако датчик не может автоматически отображать каждое место внутри камеры или внутреннюю температуру каждого резинового компонента.
При производстве следует учитывать несколько различных температур:
Температура, измеряемая датчиком управления и используемая для регулирования.
Температура циркулирующего воздуха в разных местах внутри духовки.
Температура, достигаемая самой резиновой деталью, которая может реагировать медленнее, чем окружающий воздух.
Эти температуры связаны, но не обязательно идентичны. Камера может быстро стабилизироваться, в то время как толстая резиновая часть продолжает поглощать тепло. Для применений, где температура продукта имеет значение, мониторинг только камеры может не дать достаточной информации о процессе.
Информация о производстве:Достижение заданной температуры является важной вехой для системы управления. Это не является автоматическим доказательством того, что каждый продукт подвергся требуемым условиям нагрева.
Что вызывает разницу температур внутри духовки?
На изменение температуры обычно влияют несколько взаимодействующих факторов, а не один компонент оборудования. Понимание этих факторов делает устранение неполадок более эффективным.
Распределение воздушного потока
Неравномерный поток приточного воздуха, неправильное расположение отверстий для возврата воздуха или ограниченная циркуляция могут создать различные условия нагрева в камере.
Камерная геометрия
Большие камеры, углы, зоны загрузки и структурные препятствия могут влиять на движение воздуха и восстановление температуры.
Схема системы отопления
Расположение нагревательных элементов, теплообменников и компонентов циркуляции влияет на то, как подается и распределяется тепло.
Открытие двери и потеря тепла
Частое открывание двери, плохая герметизация или недостаточная изоляция могут привести к перепадам температуры восстановления, особенно во время загруженного производства.
Эти факторы следует рассматривать вместе. Например, изменение расположения вентиляторов без проверки загрузки продукта может не решить исходную проблему.
Толщина продукта и реакция на нагрев
Два резиновых компонента, подвергающиеся воздействию одинаковой температуры в камере, могут нагреваться с разной скоростью. Толщина, форма, масса продукта, свойства материала и условия контакта влияют на то, как тепло передается в компонент.
Тонкое резиновое уплотнение может относительно быстро реагировать на окружающую среду. Для толстого формованного компонента может потребоваться больше времени, чтобы тепло проникло во внутренние области. Если оба продукта обрабатываются в одном и том же цикле без учета этих различий, результат нагрева может быть несопоставимым.
ТРИ ФАКТОРА ПРОДУКТА, СЛЕДУЮЩИЕ ИЗУЧИТЬ
Толщина:Большая толщина может увеличить время, необходимое для реакции внутренней температуры продукта.
Форма:Сложная геометрия и контакт между деталями могут повлиять на воздействие тепла.
Пакетное расположение:Плотно упакованные продукты могут подвергаться различным условиям окружающей среды по сравнению с отдельно расположенными частями.
Для продуктов, чувствительных к процессу, при оценке цикла нагрева следует использовать репрезентативные детали. При необходимости измерения уровня продукта могут помочь определить, достаточна ли продолжительность нагрева.
Целью не является применение самого длительного цикла нагрева для каждого продукта. Целью является создание условий нагрева, соответствующих продукту и требованиям процесса.
Циркуляция воздуха и конструкция камеры
Принудительная циркуляция горячего воздуха обычно используется в промышленных печах для перемещения тепла по камере. Циркуляционный вентилятор, канал подачи воздуха и конструкция возвратного воздуха работают вместе, создавая нагревательную среду вокруг продуктов.
Однако сам по себе вентилятор не гарантирует равномерный нагрев. Воздух должен иметь возможность беспрепятственно проходить через камеру и вокруг загруженных продуктов.
Производительность вентилятора, расположение воздуховодов, отверстия для приточного воздуха, пути возврата воздуха, размеры камеры и конструкцию нагруженной стойки следует оценивать как связную конструкцию.
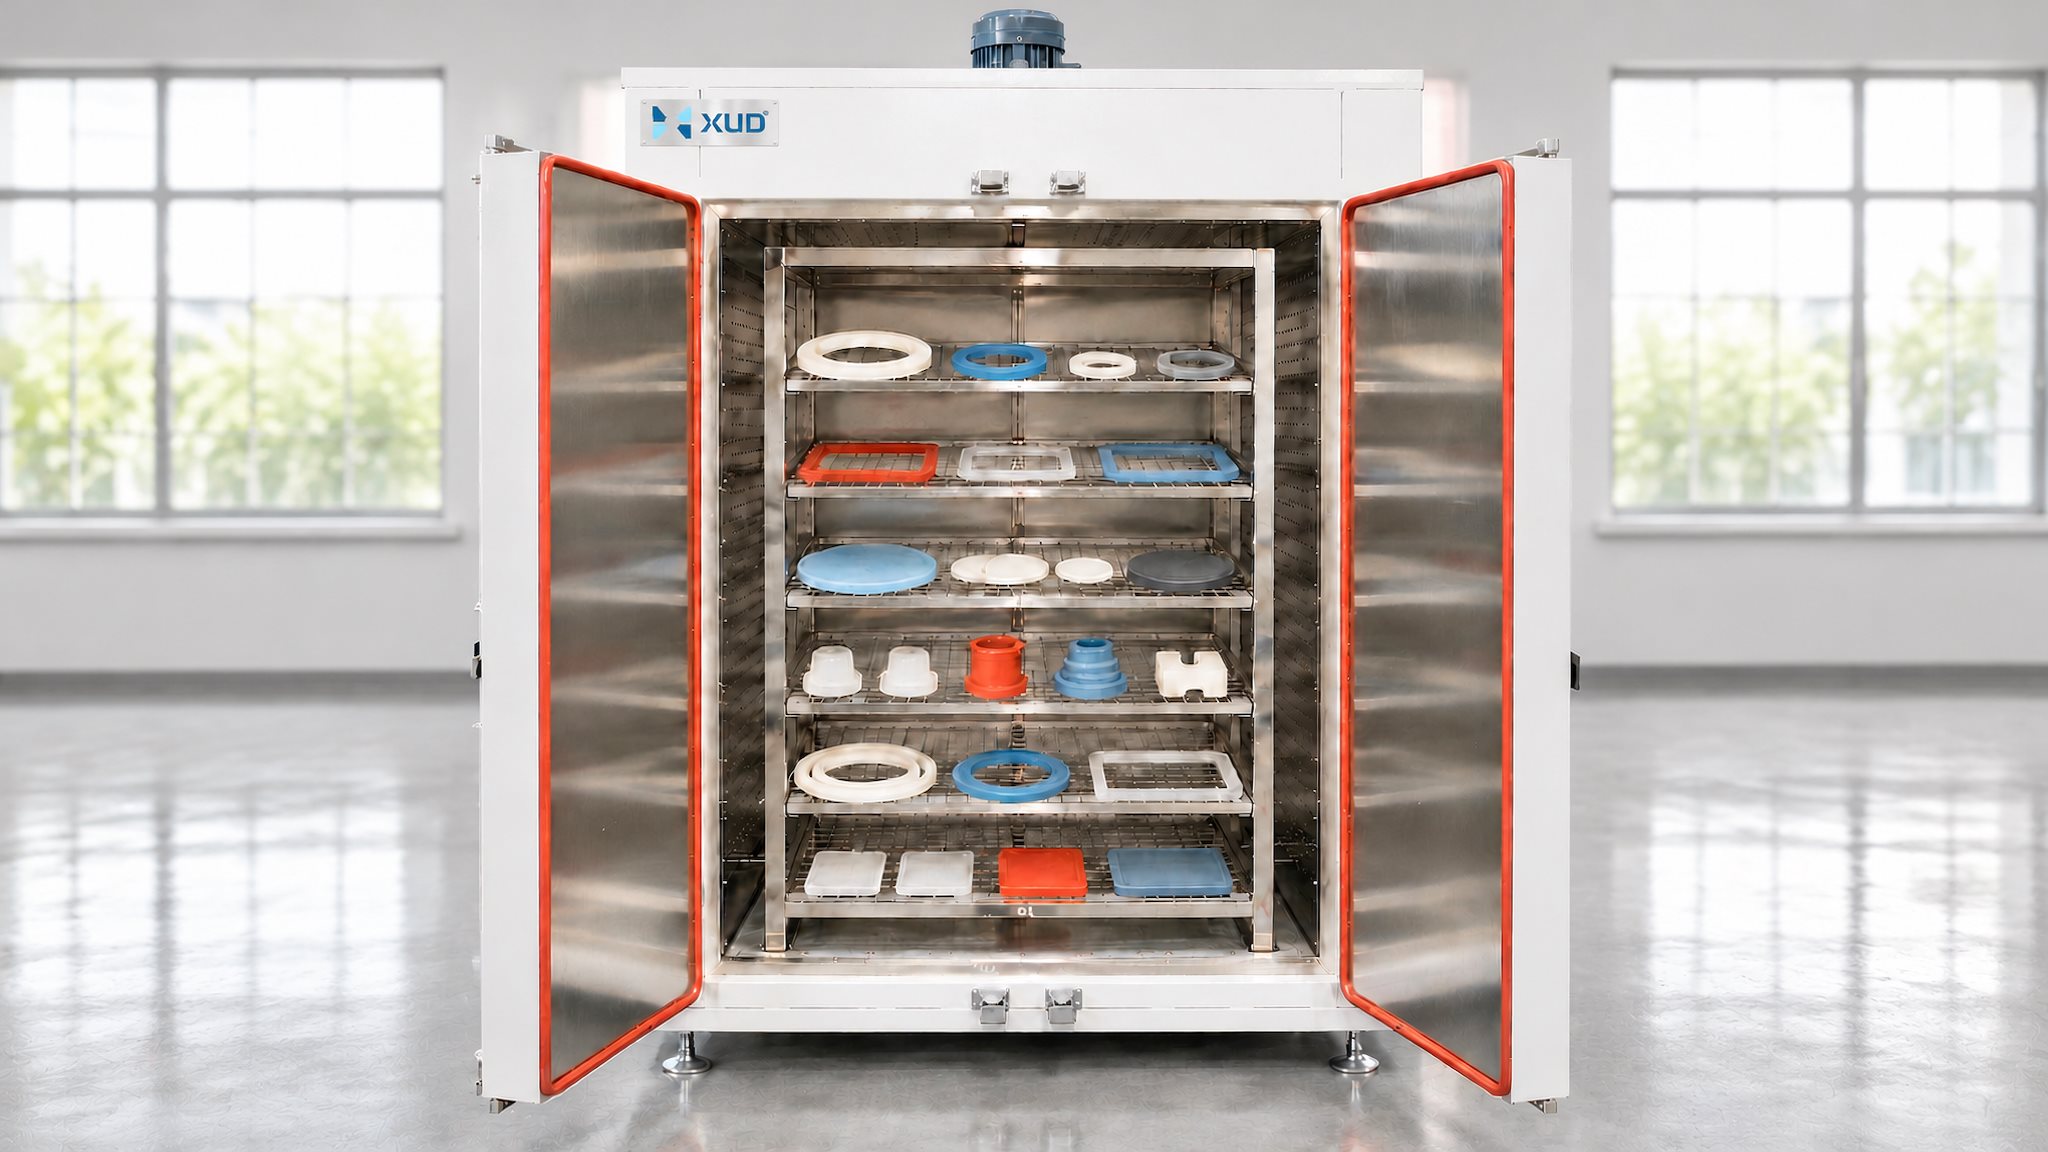
В печи, изготовленной по индивидуальному заказу, схему циркуляции следует учитывать наряду с фактическими размерами продукта и структурой загрузки. Это особенно важно для больших камер, многоярусных стеллажей или партий, загружаемых на тележках.
При возникновении разницы в нагреве совместная проверка пути циркуляции воздуха и расположения продукта может обеспечить более полезную диагностику, чем простое увеличение скорости вентилятора или мощности нагрева.
Плотность загрузки может изменить эффективность нагрева
Духовка может работать по-разному, когда она пуста, частично или полностью загружена. Продукты и противни занимают пространство, которое в противном случае было бы доступно для циркуляции воздуха. Таким образом, схема загрузки может изменить пути воздушного потока и тепловую реакцию внутри камеры.
Увеличение количества партий является общей производственной целью, но чрезмерное штабелирование или недостаточное расстояние могут снизить эффективность циркуляции продукции.
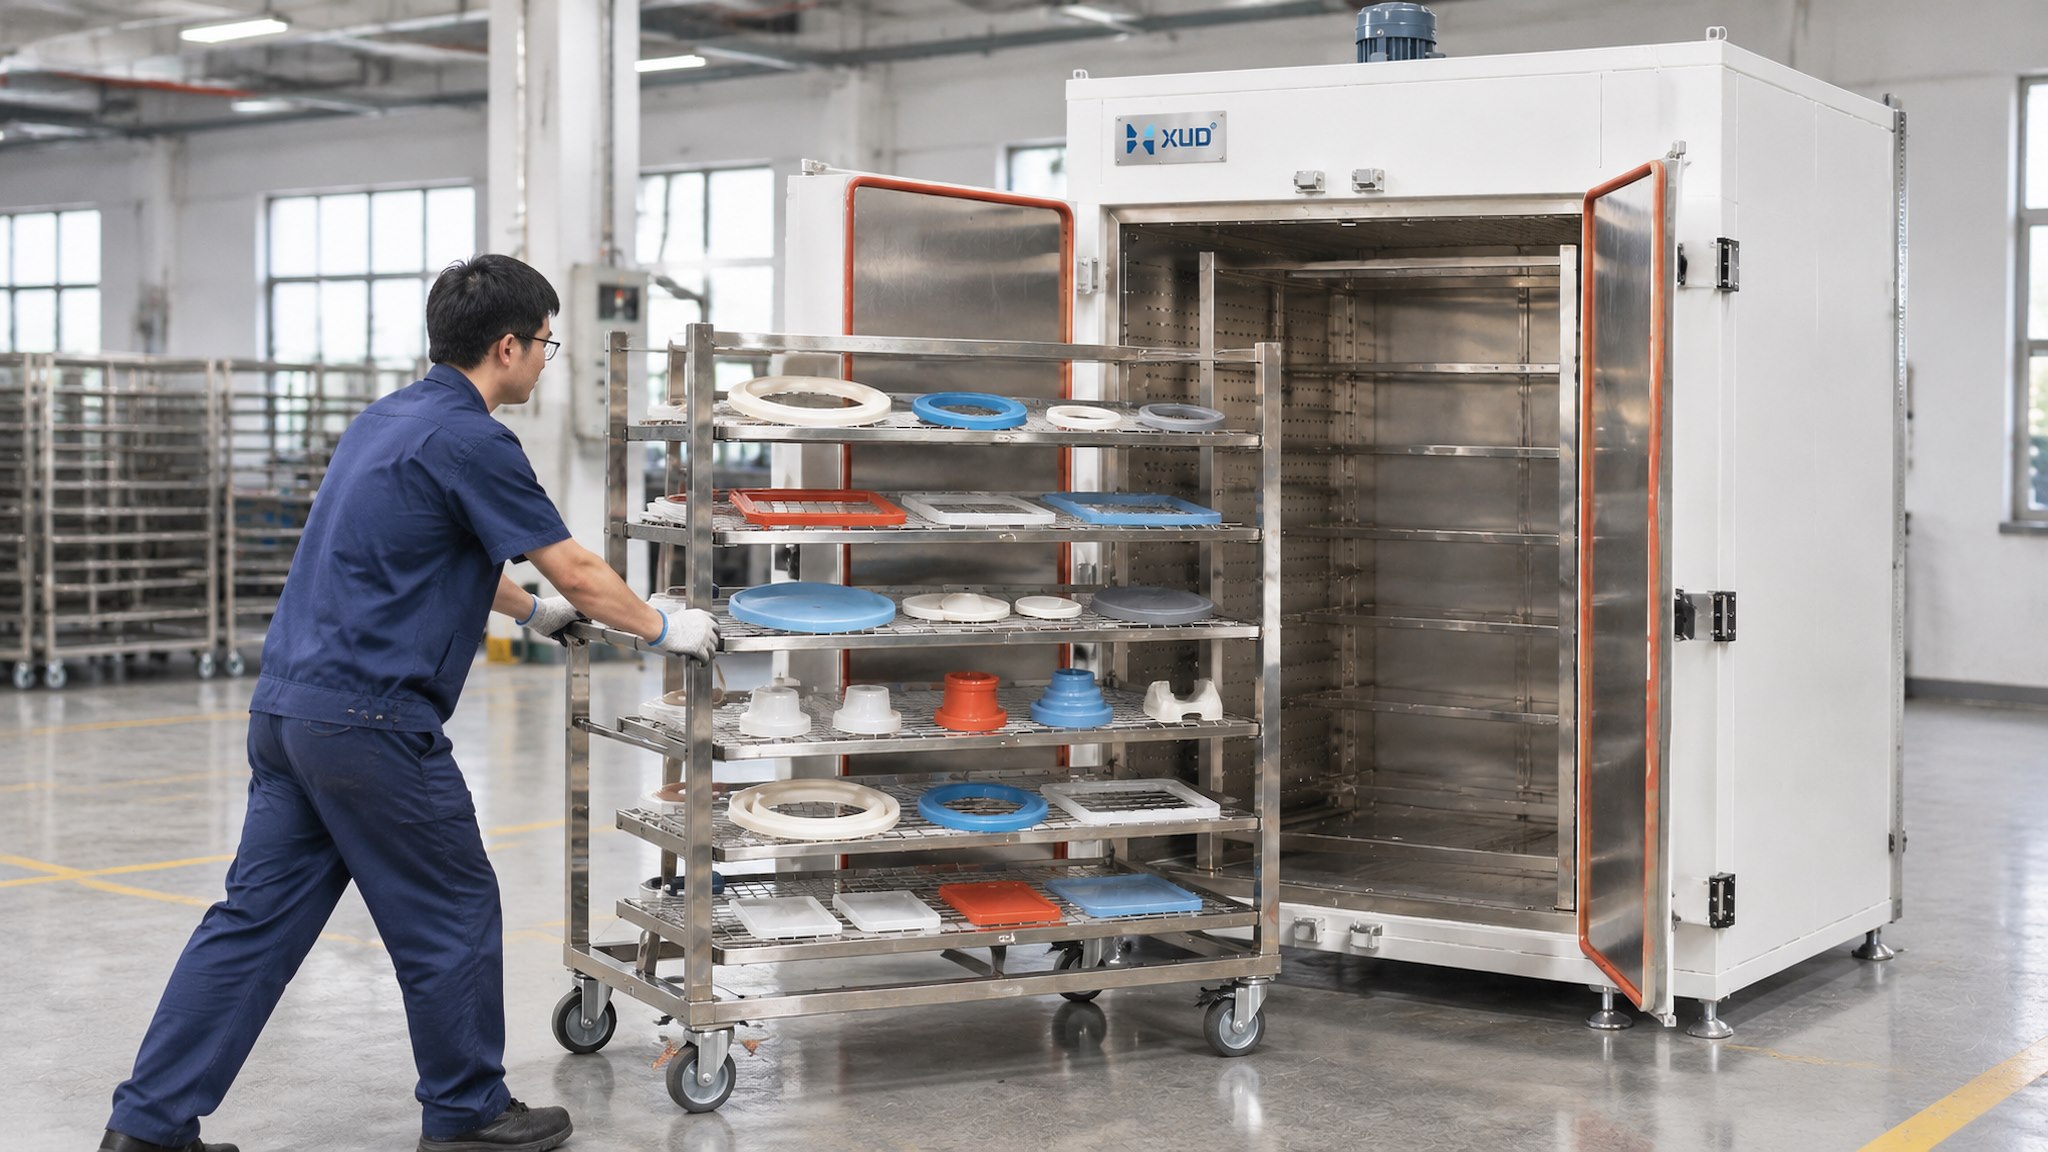
Перед увеличением количества партии
- Проверьте расстояние между отдельными продуктами.
- Проверьте зазор между лотками и уровнями стеллажей.
- Держите циркуляционные отверстия и пути возврата воздуха свободными.
- Избегайте ненужного штабелирования или контакта между продуктами.
- Убедитесь, что операторы могут повторить схему загрузки.
Практические производственные испытания должны сравнить результаты нагрева при фактическом предполагаемом расположении загрузки. Испытание пустой камеры может предоставить полезную информацию о поведении оборудования, но оно не может полностью отобразить условия производственной партии.
Более подробные инструкции по загрузке см. в нашей соответствующей статье:
Как загрузить резиновые детали в печь для полимеризации, не блокируя поток воздуха →
Как оценить однородность температуры на практике
Если важна постоянство температуры, оценку следует проводить в определенных условиях. Метод испытания зависит от продукта, процесса и требуемого уровня контроля.
Практическая оценка может включать в себя следующие этапы:
Укажите целевую температуру, количество загрузки, расположение стеллажей и цикл нагрева.
Рассмотрите области камер, в которых могут наблюдаться разные условия циркуляции, вместо того, чтобы полагаться на одну точку измерения.
Используйте подходящие калиброванные инструменты и согласованный метод измерения, когда требуется картирование или проверка температуры.
Оцените печь, используя фактическую или репрезентативную комплектацию партии.
Сравните измерения с критериями приемлемости процесса, установленными для применения каучука.
Не существует единого допуска по однородности температуры, подходящего для каждого резинового изделия и применения в духовке. Требуемый диапазон должен быть согласован в соответствии с требованиями к качеству процесса и продукции.
Что проверить, если резиновые изделия нагреваются неравномерно
Если результат нагрева варьируется от партии к партии, проверьте всю производственную настройку, прежде чем менять настройку температуры.
| Наблюдаемая проблема | Возможная проверка |
|---|---|
| Различные результаты на разных уровнях стойки | Расстояние между лотками, поток приточного и обратного воздуха, плотность загрузки |
| Толстые детали нагреваются медленнее. | Толщина продукта, реакция внутренней температуры, продолжительность цикла |
| Результаты изменяются при увеличении количества партии. | Плотность загрузки, циркуляционный зазор и расположение партий |
| Падение температуры после загрузки | Начальная температура продукта, масса партии, теплопроизводительность и время восстановления. |
| Разные результаты в разные дни производства | Настройки цикла, положения загрузки, открытие двери и режим работы |
Систематические проверки помогают отличить проблемы, связанные с оборудованием, от изменений в продукте, партии или методе работы. Это делает корректирующие действия более целенаправленными и помогает установить повторяемый производственный процесс.
Нужна печь для вулканизации резины для вашего производства?
Поделитесь размерами резиновых изделий, количеством партии, требуемой температурой, временем нагрева и способом загрузки. Мы можем оценить подходящий размер камеры, систему отопления, структуру циркуляции и конфигурацию загрузки для вашего применения.
Вацап:+86 18998007076
Электронная почта:annalan@xudoven.com
Как выбрать промышленную печь для вулканизации резины для резиновых компонентов
Связанная статья