Wie sich die Gleichmäßigkeit der Ofentemperatur auf die Qualität der Gummihärtung auswirkt
Wie sich die Gleichmäßigkeit der Ofentemperatur auf die Qualität der Gummihärtung auswirkt
Eine stabile Ofentemperatur ist wichtig, aber die von der Steuerung angezeigte Temperatur spiegelt nicht immer die Heizbedingungen wider, denen jede Gummikomponente in der Kammer ausgesetzt ist.
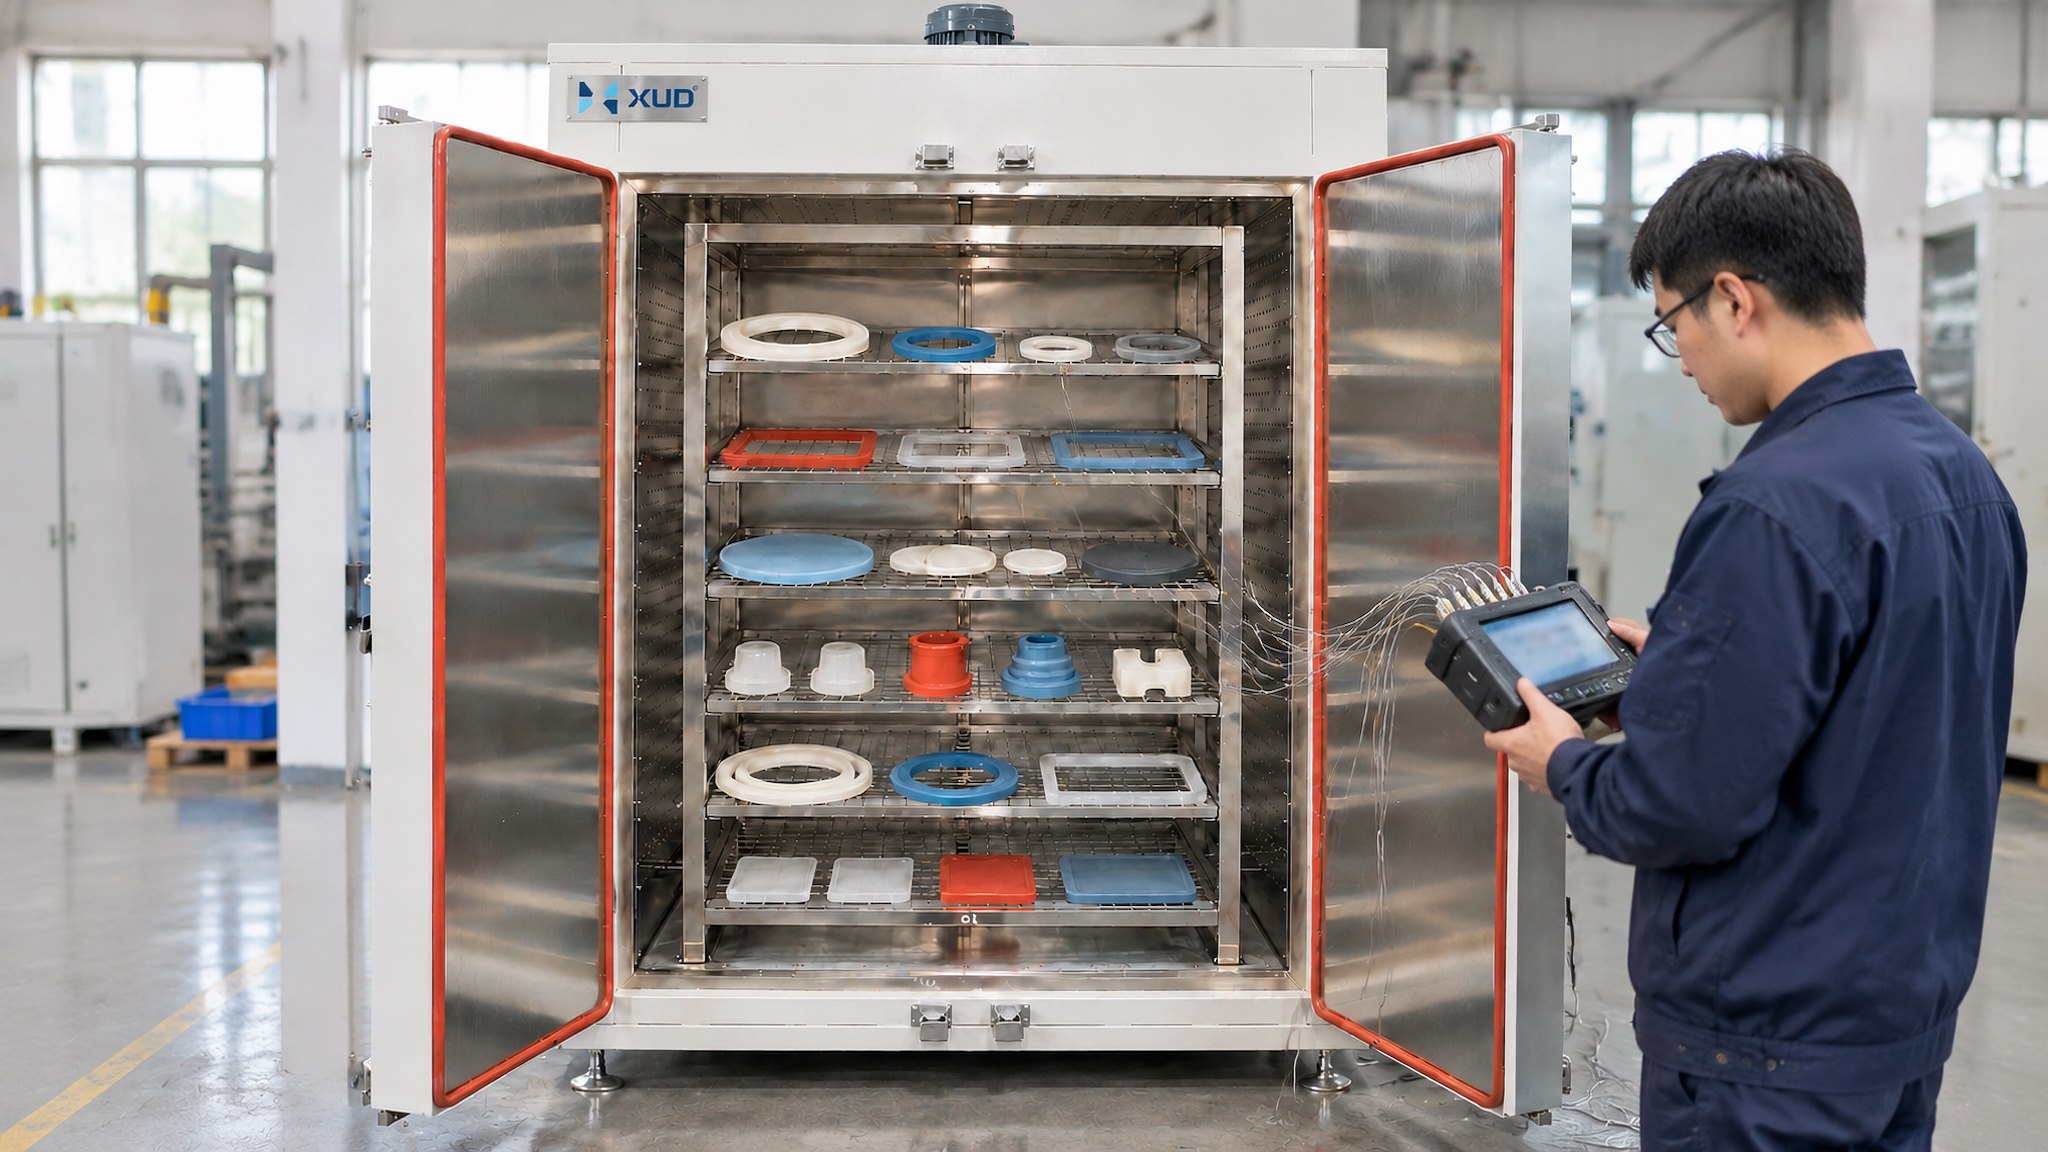
Bei der Gummiherstellung kann ein Ofen seine Zieltemperatur erreichen, während Produkte, die sich an unterschiedlichen Positionen befinden, dennoch unterschiedliche Heizbedingungen erfahren. Teile in der Nähe eines Luftstromauslasses, in dichten Stapeln platzierte Produkte und dickere Komponenten können während desselben Heizzyklus unterschiedlich reagieren.
Bei schwankenden Produktionsergebnissen ist eine Erhöhung der Temperatureinstellung nicht immer die richtige Lösung. Die eigentliche Ursache kann mit der Luftstromverteilung, der Beladungsanordnung, der Produktdicke, der Aufheizzeit oder der Art und Weise der Temperaturmessung zusammenhängen.
In diesem Artikel wird erläutert, wie diese Faktoren bewertet und praktische Möglichkeiten zur Verbesserung der Heizkonsistenz in einem industriellen Gummi-Härtungsofen ermittelt werden.
ARTIKELINHALT
Warum die eingestellte Temperatur nicht alles ist
Die Ofensteuerung misst die Temperatur an einer bestimmten Sensorstelle. Erreicht der Sensor den Zielwert, reagiert die Steuerung entsprechend ihrer programmierten Logik. Allerdings kann der Sensor nicht automatisch jeden Ort innerhalb der Kammer oder die Innentemperatur jeder Gummikomponente darstellen.
Bei der Produktion sind verschiedene Temperaturen zu berücksichtigen:
Die vom Regelsensor gemessene und zur Regelung verwendete Temperatur.
Die Temperatur der Umluft an verschiedenen Stellen im Ofen.
Die von der Gummikomponente selbst erreichte Temperatur, die möglicherweise langsamer reagiert als die Umgebungsluft.
Diese Temperaturen hängen zusammen, sind aber nicht unbedingt identisch. Eine Kammer kann sich schnell stabilisieren, während ein dickes Gummiteil weiterhin Wärme absorbiert. Bei Anwendungen, bei denen die Produkttemperatur eine Rolle spielt, liefert die Überwachung der Kammer allein möglicherweise keine ausreichenden Prozessinformationen.
Produktionseinblick:Das Erreichen der eingestellten Temperatur ist ein Meilenstein des Steuerungssystems. Es ist nicht automatisch ein Beweis dafür, dass jedes Produkt den erforderlichen Erhitzungsbedingungen ausgesetzt war.
Was verursacht Temperaturunterschiede in einem Ofen?
Temperaturschwankungen werden in der Regel durch mehrere zusammenwirkende Faktoren und nicht durch eine einzelne Gerätekomponente beeinflusst. Das Verständnis dieser Faktoren macht die Fehlerbehebung effektiver.
Luftstromverteilung
Ein ungleichmäßiger Zuluftstrom, schlecht positionierte Rückluftöffnungen oder eine eingeschränkte Zirkulation können zu unterschiedlichen Heizbedingungen in der gesamten Kammer führen.
Kammergeometrie
Große Kammern, Ecken, Ladezonen und bauliche Hindernisse können die Luftbewegung und die Temperaturwiederherstellung beeinflussen.
Layout des Heizsystems
Die Anordnung von Heizelementen, Wärmetauschern und Zirkulationskomponenten beeinflusst die Wärmeeinleitung und -verteilung.
Türöffnung und Wärmeverlust
Häufiges Öffnen der Tür, schlechte Abdichtung oder unzureichende Isolierung können zu Temperaturrückgewinnungsunterschieden führen, insbesondere bei hoher Produktionsauslastung.
Diese Faktoren sollten zusammen betrachtet werden. Wenn Sie beispielsweise die Lüfteranordnung ändern, ohne die Produktbeladung zu überprüfen, kann das ursprüngliche Problem möglicherweise nicht gelöst werden.
Produktdicke und Erwärmungsreaktion
Zwei Gummikomponenten, die derselben Kammertemperatur ausgesetzt sind, erwärmen sich möglicherweise nicht mit der gleichen Geschwindigkeit. Produktdicke, Form, Masse, Materialeigenschaften und Kontaktbedingungen beeinflussen, wie Wärme in das Bauteil gelangt.
Eine dünne Gummidichtung kann relativ schnell auf die Umgebung reagieren. Bei einer dicken Formkomponente kann es länger dauern, bis die Wärme in die inneren Bereiche vordringt. Werden beide Produkte ohne Berücksichtigung dieser Unterschiede im gleichen Zyklus verarbeitet, kann es sein, dass das Erhitzungsergebnis nicht vergleichbar ist.
DREI PRODUKTFAKTOREN ZUM ÜBERPRÜFEN
Dicke:Eine größere Dicke kann die Reaktionszeit der internen Produkttemperatur verlängern.
Form:Komplexe Geometrien und der Kontakt zwischen Teilen können die Hitzeeinwirkung beeinträchtigen.
Chargenanordnung:Bei eng gepackten Produkten können sich die Umgebungsbedingungen von einzeln beabstandeten Teilen unterscheiden.
Bei prozessempfindlichen Produkten sollten bei der Bewertung des Heizzyklus repräsentative Teile verwendet werden. Bei Bedarf können Messungen auf Produktebene dabei helfen, festzustellen, ob die Erhitzungsdauer ausreichend ist.
Das Ziel besteht nicht darin, für jedes Produkt den längsten Erhitzungszyklus anzuwenden. Es geht darum, eine Heizbedingung zu schaffen, die dem Produkt und den Prozessanforderungen entspricht.
Luftzirkulation und Kammerdesign
In Industrieöfen wird üblicherweise eine erzwungene Heißluftzirkulation eingesetzt, um die Wärme durch die Kammer zu transportieren. Ein Umwälzventilator, ein Luftzufuhrweg und eine Rückluftstruktur arbeiten zusammen, um eine Heizumgebung um die Produkte herum zu schaffen.
Ein Ventilator allein garantiert jedoch keine gleichmäßige Erwärmung. Die Luft muss ohne übermäßige Behinderung durch die Kammer und um die geladenen Produkte strömen können.
Ventilatorkapazität, Kanalanordnung, Zuluftöffnungen, Rückluftwege, Kammerabmessungen und beladene Rackstruktur sollten als zusammenhängendes Design bewertet werden.
Bei einem maßgeschneiderten Ofen sollte neben den tatsächlichen Produktabmessungen und der Beladungsstruktur auch die Zirkulationsanordnung berücksichtigt werden. Dies ist besonders wichtig bei großen Kammern, Mehrlagenregalen oder mit Wagen beladenen Chargen.
Bei Erwärmungsunterschieden kann die gemeinsame Überprüfung des Luftzirkulationswegs und der Produktanordnung eine nützlichere Diagnose liefern, als einfach die Lüftergeschwindigkeit oder die Heizleistung zu erhöhen.
Die Beladungsdichte kann die Heizleistung verändern
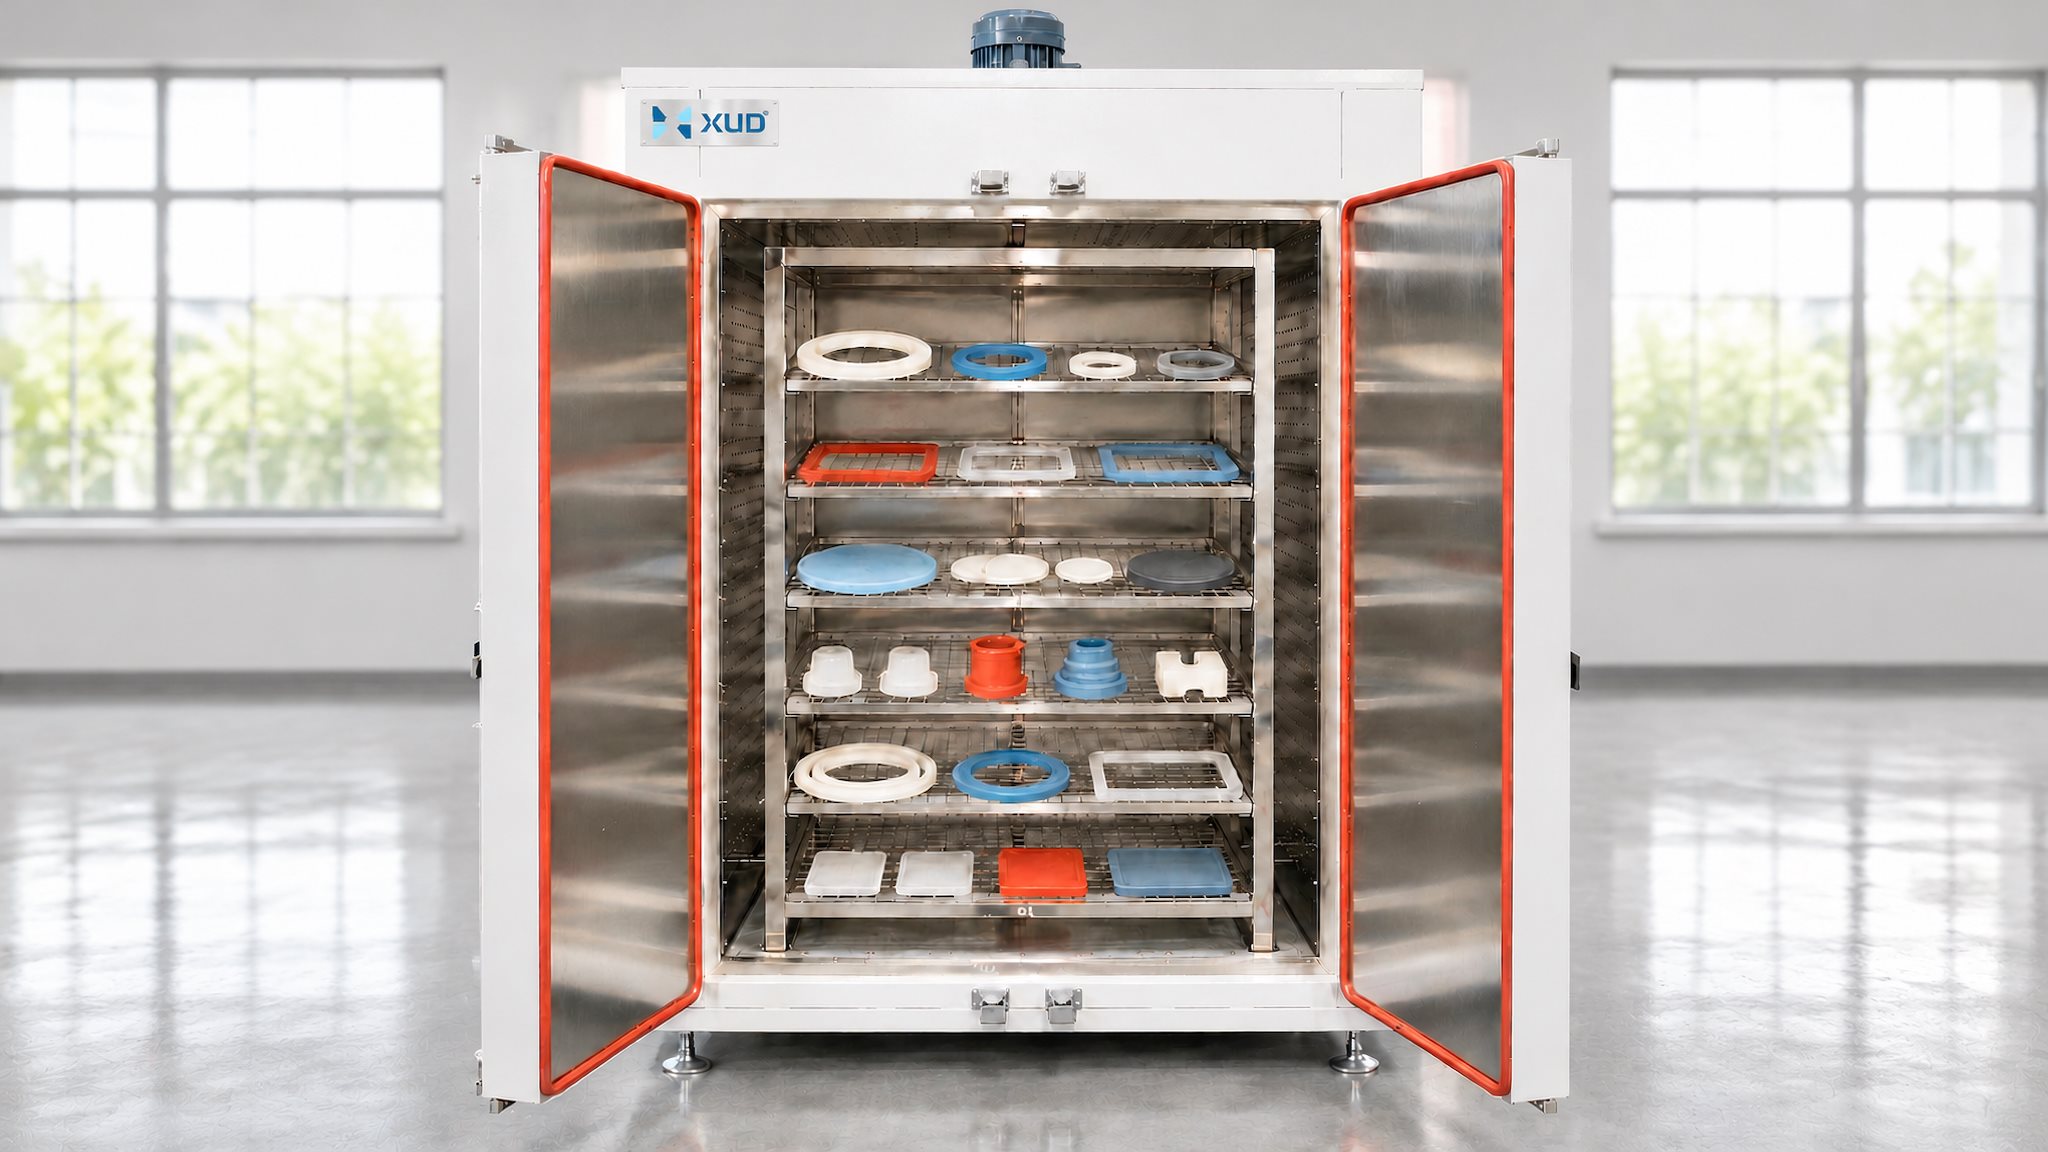
Die Leistung eines Ofens kann unterschiedlich sein, wenn er leer, teilweise beladen oder voll beladen ist. Produkte und Tabletts nehmen Platz ein, der sonst für die Umluft zur Verfügung stünde. Ein Beladungsmuster kann daher die Luftströmungswege und die thermische Reaktion innerhalb der Kammer verändern.
Die Erhöhung der Chargenmenge ist ein häufiges Produktionsziel, aber übermäßiges Stapeln oder unzureichende Abstände können die Wirksamkeit der Zirkulation um die Produkte verringern.
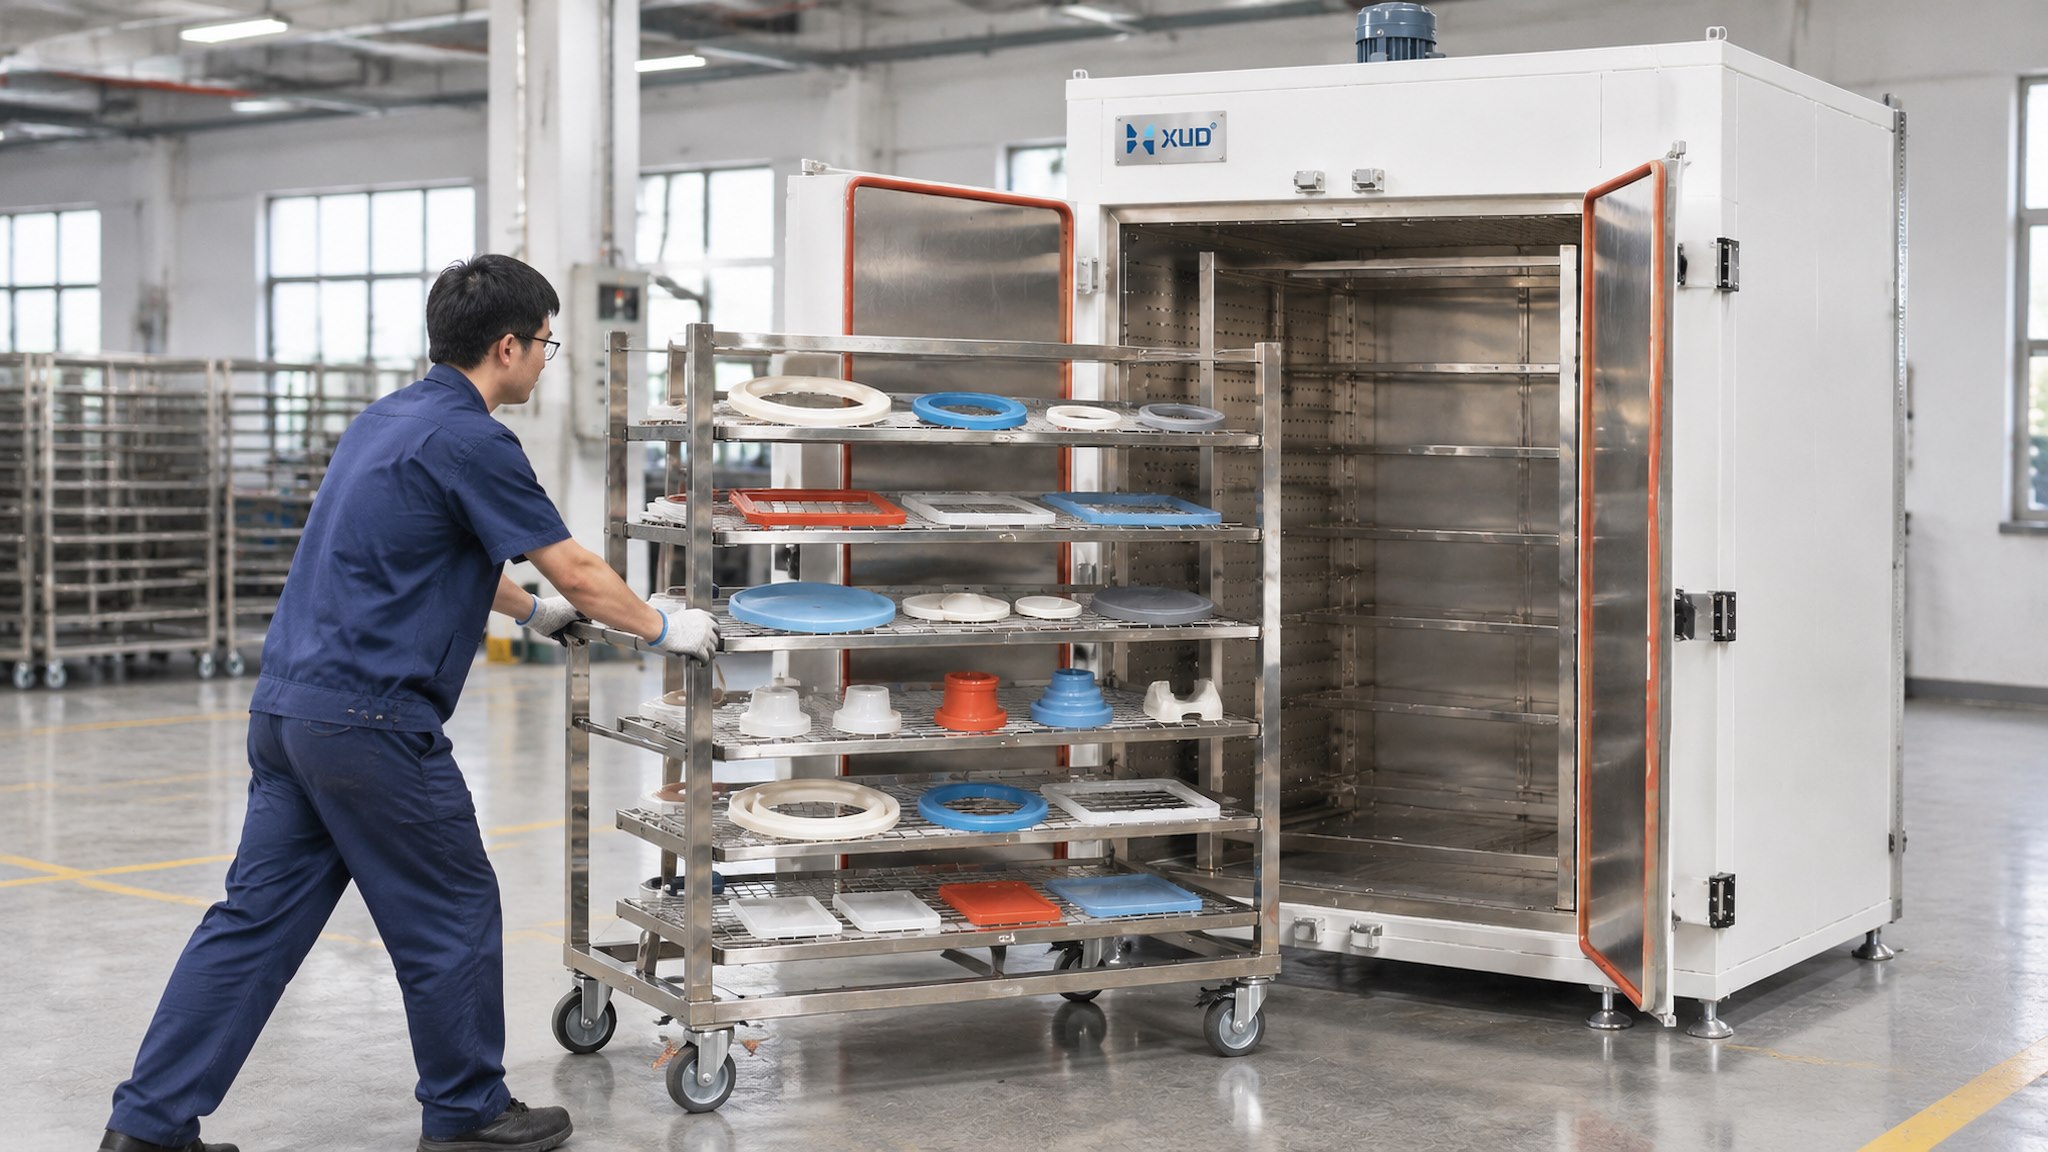
Vor der Erhöhung der Chargenmenge
- Überprüfen Sie den Abstand zwischen einzelnen Produkten.
- Überprüfen Sie den Abstand zwischen den Tabletts und den Regalebenen.
- Halten Sie Zirkulationsöffnungen und Rückluftwege frei.
- Vermeiden Sie unnötiges Stapeln oder Produktkontakt.
- Stellen Sie sicher, dass das Lademuster von den Bedienern wiederholt werden kann.
Ein praktischer Produktionstest sollte die Heizergebnisse unter der tatsächlich vorgesehenen Belastungsanordnung vergleichen. Ein Leerkammertest kann nützliche Informationen über das Geräteverhalten liefern, er kann jedoch die Bedingungen einer Produktionscharge nicht vollständig wiedergeben.
Ausführlichere Hinweise zum Laden finden Sie in unserem entsprechenden Artikel:
So laden Sie Gummiteile in einen Aushärtungsofen, ohne den Luftstrom zu blockieren →
So bewerten Sie die Temperaturgleichmäßigkeit in der Praxis
Wenn die Temperaturkonstanz wichtig ist, sollte die Bewertung unter definierten Bedingungen durchgeführt werden. Die Testmethode hängt vom Produkt, dem Prozess und dem erforderlichen Kontrollniveau ab.
Eine praktische Evaluierung kann die folgenden Schritte umfassen:
Geben Sie Zieltemperatur, Beladungsmenge, Korbanordnung und Heizzyklus an.
Berücksichtigen Sie Kammerbereiche, in denen möglicherweise unterschiedliche Zirkulationsbedingungen herrschen, anstatt sich auf einen einzigen Messpunkt zu verlassen.
Verwenden Sie geeignete kalibrierte Instrumente und eine vereinbarte Messmethode, wenn eine Temperaturkartierung oder -überprüfung erforderlich ist.
Bewerten Sie den Ofen anhand der tatsächlichen oder repräsentativen Chargenanordnung.
Vergleichen Sie die Messungen mit den für die Gummianwendung festgelegten Prozessakzeptanzkriterien.
Es gibt keine einheitliche Temperaturtoleranz, die für jedes Gummiprodukt und jede Ofenanwendung geeignet ist. Der erforderliche Bereich sollte entsprechend den Prozess- und Produktqualitätsanforderungen vereinbart werden.
Was ist zu prüfen, wenn sich Gummiprodukte ungleichmäßig erhitzen?
Wenn das Heizergebnis von Charge zu Charge variiert, überprüfen Sie die gesamte Produktionseinrichtung, bevor Sie die Temperatureinstellung ändern.
| Beobachtetes Problem | Mögliche Prüfung |
|---|---|
| Unterschiedliche Ergebnisse zwischen den Rackebenen | Tablettabstand, Zu- und Abluftstrom, Beladungsdichte |
| Dicke Teile erwärmen sich langsamer | Produktdicke, interne Temperaturreaktion, Zyklusdauer |
| Die Ergebnisse ändern sich, wenn die Chargenmenge zunimmt | Beladungsdichte, Umlauffreigabe und Chargenanordnung |
| Die Temperatur sinkt nach dem Laden | Produktstarttemperatur, Chargenmasse, Heizkapazität und Erholungszeit |
| Unterschiedliche Ergebnisse über Produktionstage hinweg | Zykluseinstellungen, Ladepositionen, Türöffnung und Betriebsablauf |
Systematische Prüfungen helfen dabei, gerätebezogene Probleme von Änderungen am Produkt, der Charge oder der Betriebsmethode zu unterscheiden. Dies ermöglicht gezieltere Korrekturmaßnahmen und trägt zur Etablierung einer wiederholbaren Produktionsroutine bei.
Benötigen Sie einen Gummi-Härtungsofen für Ihre Produktion?
Teilen Sie die Abmessungen Ihres Gummiprodukts, die Chargenmenge, die erforderliche Temperatur, die Aufheizzeit und die Beladungsmethode mit. Wir können die geeignete Kammergröße, das Heizsystem, die Zirkulationsstruktur und die Beladungskonfiguration für Ihre Anwendung bewerten.
WhatsApp:+86 18998007076
E-Mail:annalan@xudoven.com
So wählen Sie einen industriellen Gummi-Härtungsofen für Gummikomponenten aus
Verwandter Artikel