ओवन के तापमान की एकरूपता रबर के इलाज की गुणवत्ता को कैसे प्रभावित करती है
ओवन के तापमान की एकरूपता रबर के इलाज की गुणवत्ता को कैसे प्रभावित करती है
एक स्थिर ओवन तापमान महत्वपूर्ण है, लेकिन नियंत्रक द्वारा प्रदर्शित तापमान हमेशा चैम्बर के अंदर प्रत्येक रबर घटक द्वारा अनुभव की जाने वाली हीटिंग स्थितियों का प्रतिनिधित्व नहीं करता है।
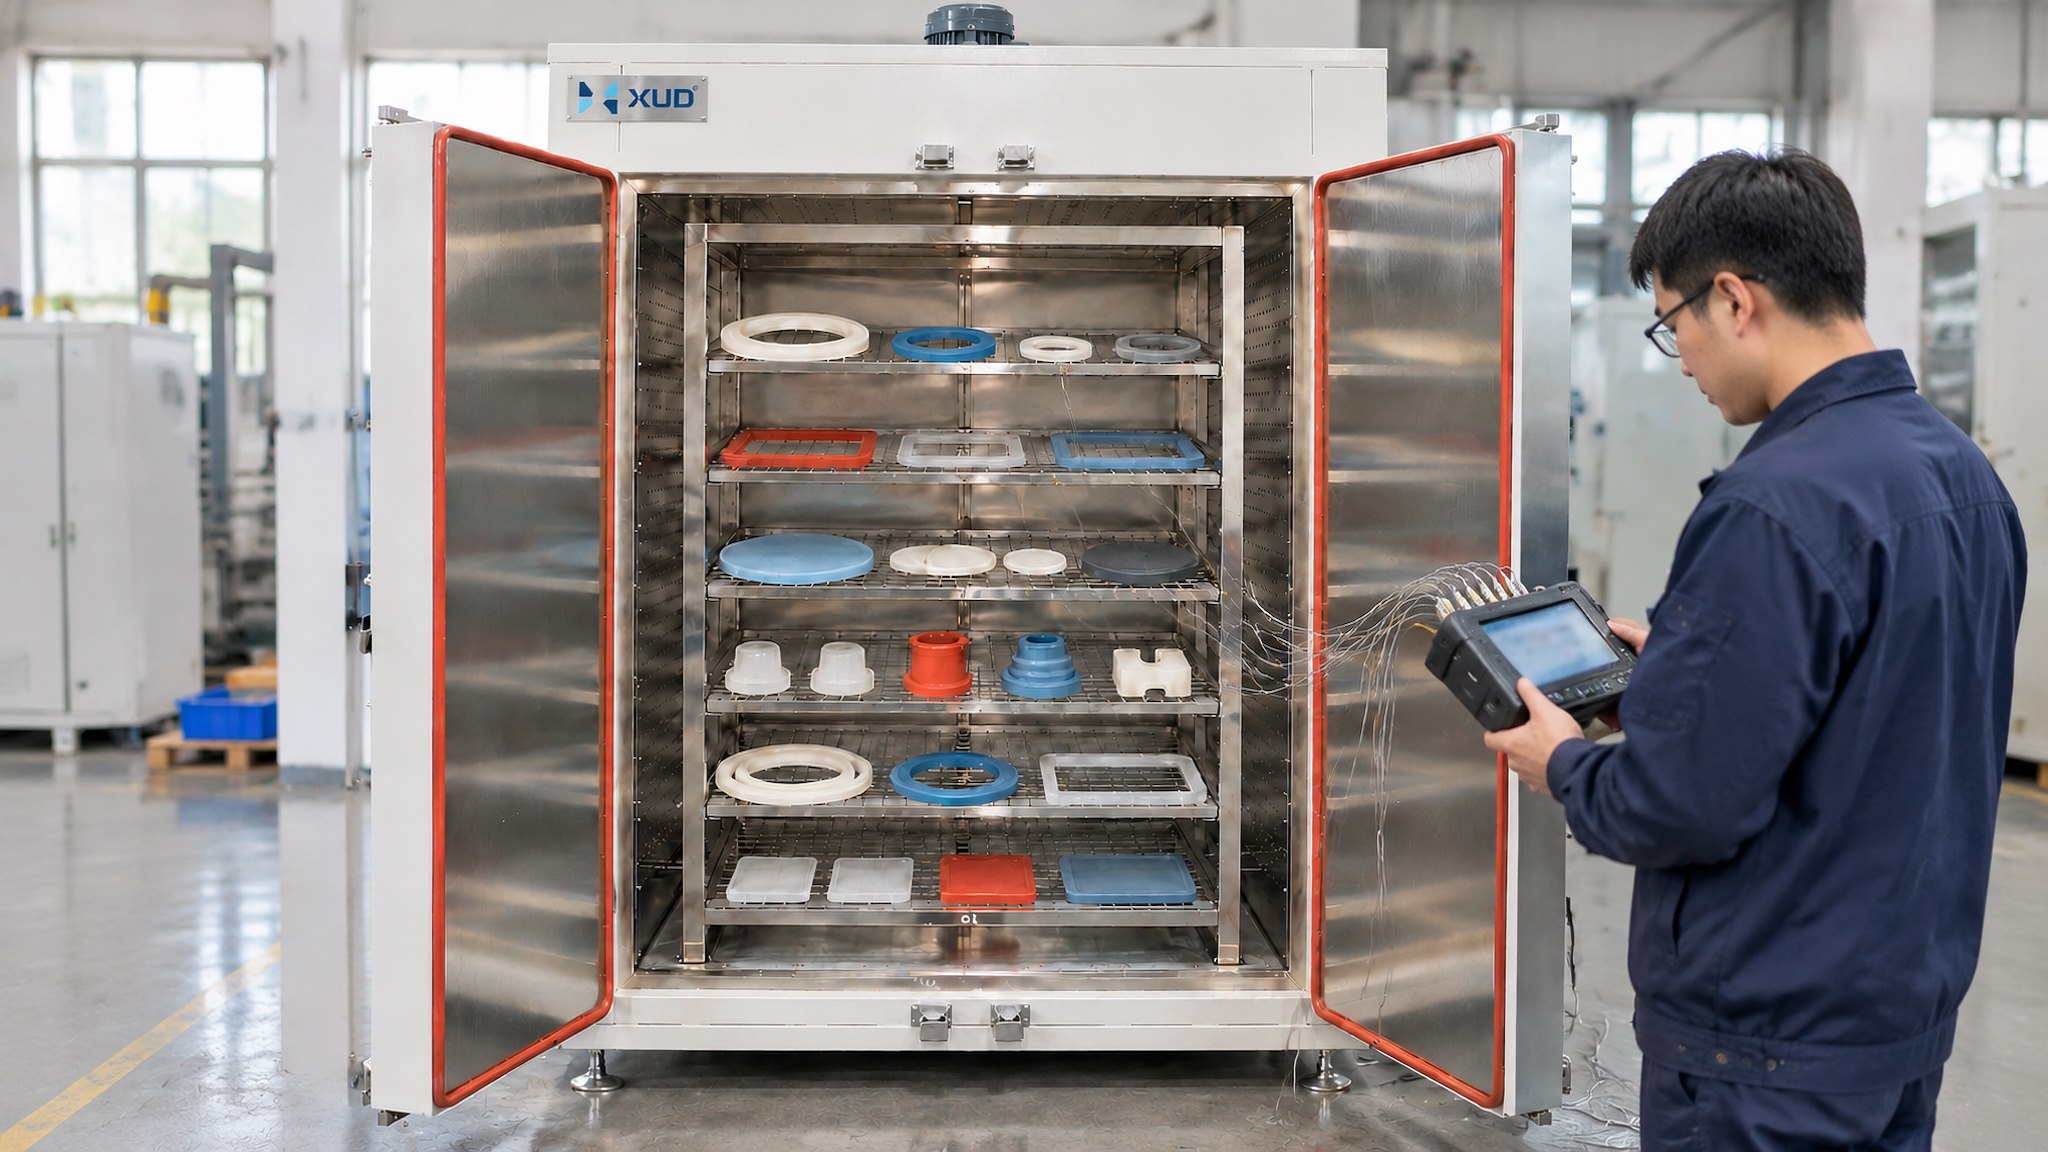
रबर निर्माण में, एक ओवन अपने लक्ष्य तापमान तक पहुंच सकता है जबकि विभिन्न स्थानों पर स्थित उत्पाद अभी भी अलग-अलग हीटिंग स्थितियों का अनुभव करते हैं। एयरफ्लो आउटलेट के पास के हिस्से, घने ढेर में रखे गए उत्पाद और मोटे घटक एक ही हीटिंग चक्र के दौरान अलग-अलग प्रतिक्रिया दे सकते हैं।
जब उत्पादन के परिणाम अलग-अलग होते हैं, तो तापमान सेटिंग बढ़ाना हमेशा सही समाधान नहीं होता है। वास्तविक कारण वायु प्रवाह वितरण, लोडिंग व्यवस्था, उत्पाद की मोटाई, हीटिंग समय या तापमान मापने के तरीके से संबंधित हो सकता है।
यह आलेख बताता है कि इन कारकों का मूल्यांकन कैसे करें और औद्योगिक रबर इलाज ओवन के अंदर हीटिंग स्थिरता में सुधार करने के व्यावहारिक तरीकों की पहचान कैसे करें।
लेख सामग्री
सेट तापमान पूरी कहानी क्यों नहीं है?
ओवन नियंत्रक एक विशिष्ट सेंसर स्थान पर तापमान मापता है। जब सेंसर लक्ष्य मान तक पहुंचता है, तो नियंत्रण प्रणाली अपने प्रोग्राम किए गए तर्क के अनुसार प्रतिक्रिया करती है। हालाँकि, सेंसर स्वचालित रूप से कक्ष के अंदर प्रत्येक स्थान या प्रत्येक रबर घटक के आंतरिक तापमान का प्रतिनिधित्व नहीं कर सकता है।
उत्पादन के दौरान विचार करने के लिए कई अलग-अलग तापमान हैं:
तापमान को नियंत्रण सेंसर द्वारा मापा जाता है और विनियमन के लिए उपयोग किया जाता है।
ओवन के अंदर विभिन्न स्थानों पर प्रसारित हवा का तापमान।
रबर घटक स्वयं तापमान तक पहुँच जाता है, जो आसपास की हवा की तुलना में अधिक धीमी गति से प्रतिक्रिया कर सकता है।
ये तापमान संबंधित हैं, लेकिन जरूरी नहीं कि ये समान हों। एक कक्ष जल्दी से स्थिर हो सकता है जबकि एक मोटा रबर वाला हिस्सा गर्मी को अवशोषित करता रहता है। उन अनुप्रयोगों के लिए जहां उत्पाद का तापमान मायने रखता है, अकेले चैम्बर की निगरानी पर्याप्त प्रक्रिया जानकारी प्रदान नहीं कर सकती है।
उत्पादन अंतर्दृष्टि:निर्धारित तापमान तक पहुँचना नियंत्रण-प्रणाली का एक मील का पत्थर है। यह स्वचालित रूप से प्रमाण नहीं है कि प्रत्येक उत्पाद ने आवश्यक तापन स्थितियों का अनुभव किया है।
ओवन के अंदर तापमान में अंतर का क्या कारण है?
तापमान भिन्नता आमतौर पर एक उपकरण घटक के बजाय कई परस्पर क्रिया करने वाले कारकों से प्रभावित होती है। इन कारकों को समझने से समस्या निवारण अधिक प्रभावी हो जाता है।
वायुप्रवाह वितरण
असमान आपूर्ति वायु प्रवाह, खराब स्थिति में वापसी-वायु के उद्घाटन या प्रतिबंधित परिसंचरण पूरे कक्ष में अलग-अलग हीटिंग की स्थिति पैदा कर सकते हैं।
चैम्बर ज्यामिति
बड़े कक्ष, कोने, लोडिंग जोन और संरचनात्मक बाधाएं हवा की गति और तापमान पुनर्प्राप्ति को प्रभावित कर सकती हैं।
हीटिंग सिस्टम लेआउट
हीटिंग तत्वों, हीट एक्सचेंजर्स और परिसंचरण घटकों की व्यवस्था इस बात को प्रभावित करती है कि गर्मी कैसे पेश की जाती है और वितरित की जाती है।
दरवाज़ा खोलना और गर्मी का नुकसान
बार-बार दरवाजा खोलने, खराब सीलिंग या अपर्याप्त इन्सुलेशन के कारण तापमान में अंतर आ सकता है, खासकर व्यस्त उत्पादन के दौरान।
इन कारकों पर एक साथ विचार किया जाना चाहिए। उदाहरण के लिए, उत्पाद लोडिंग की समीक्षा किए बिना पंखे की व्यवस्था बदलने से मूल समस्या का समाधान नहीं हो सकता है।
उत्पाद की मोटाई और ताप प्रतिक्रिया
एक ही चैम्बर तापमान के संपर्क में आने वाले दो रबर घटक एक ही दर पर गर्म नहीं हो सकते हैं। उत्पाद की मोटाई, आकार, द्रव्यमान, भौतिक गुण और संपर्क स्थितियाँ इस बात को प्रभावित करती हैं कि घटक में गर्मी कैसे प्रवेश करती है।
एक पतली रबर सील अपने आस-पास के वातावरण में अपेक्षाकृत तेज़ी से प्रतिक्रिया कर सकती है। एक मोटे ढले हुए घटक को उसके आंतरिक क्षेत्रों में प्रवेश करने के लिए गर्मी के लिए अधिक समय की आवश्यकता हो सकती है। यदि दोनों उत्पादों को इन अंतरों पर विचार किए बिना एक ही चक्र का उपयोग करके संसाधित किया जाता है, तो हीटिंग परिणाम तुलनीय नहीं हो सकता है।
समीक्षा के लिए तीन उत्पाद कारक
मोटाई:अधिक मोटाई से आंतरिक उत्पाद के तापमान पर प्रतिक्रिया करने के लिए आवश्यक समय बढ़ सकता है।
आकार:जटिल ज्यामिति और भागों के बीच संपर्क गर्मी के जोखिम को प्रभावित कर सकता है।
बैच व्यवस्था:बारीकी से पैक किए गए उत्पादों को अलग-अलग दूरी वाले भागों से अलग-अलग परिवेश स्थितियों का अनुभव हो सकता है।
प्रक्रिया-संवेदनशील उत्पादों के लिए, हीटिंग चक्र का मूल्यांकन करते समय प्रतिनिधि भागों का उपयोग किया जाना चाहिए। जहां आवश्यक हो, उत्पाद-स्तर माप यह निर्धारित करने में मदद कर सकता है कि हीटिंग अवधि पर्याप्त है या नहीं।
इसका उद्देश्य प्रत्येक उत्पाद पर सबसे लंबा ताप चक्र लागू करना नहीं है। यह एक हीटिंग स्थिति स्थापित करना है जो उत्पाद और प्रक्रिया आवश्यकताओं से मेल खाता है।
एयर सर्कुलेशन और चैंबर डिजाइन
पूरे कक्ष में गर्मी को स्थानांतरित करने के लिए आमतौर पर औद्योगिक ओवन में मजबूर गर्म हवा परिसंचरण का उपयोग किया जाता है। एक परिसंचरण पंखा, वायु आपूर्ति पथ और वापसी-वायु संरचना उत्पादों के चारों ओर एक हीटिंग वातावरण बनाने के लिए एक साथ काम करते हैं।
हालाँकि, केवल एक पंखा एक समान हीटिंग की गारंटी नहीं देता है। हवा को अत्यधिक रुकावट के बिना चैम्बर के माध्यम से और लोड किए गए उत्पादों के आसपास जाने में सक्षम होना चाहिए।
पंखे की क्षमता, डक्ट व्यवस्था, आपूर्ति-वायु उद्घाटन, वापसी-वायु पथ, कक्ष आयाम और लोडेड रैक संरचना का मूल्यांकन एक कनेक्टेड डिज़ाइन के रूप में किया जाना चाहिए।
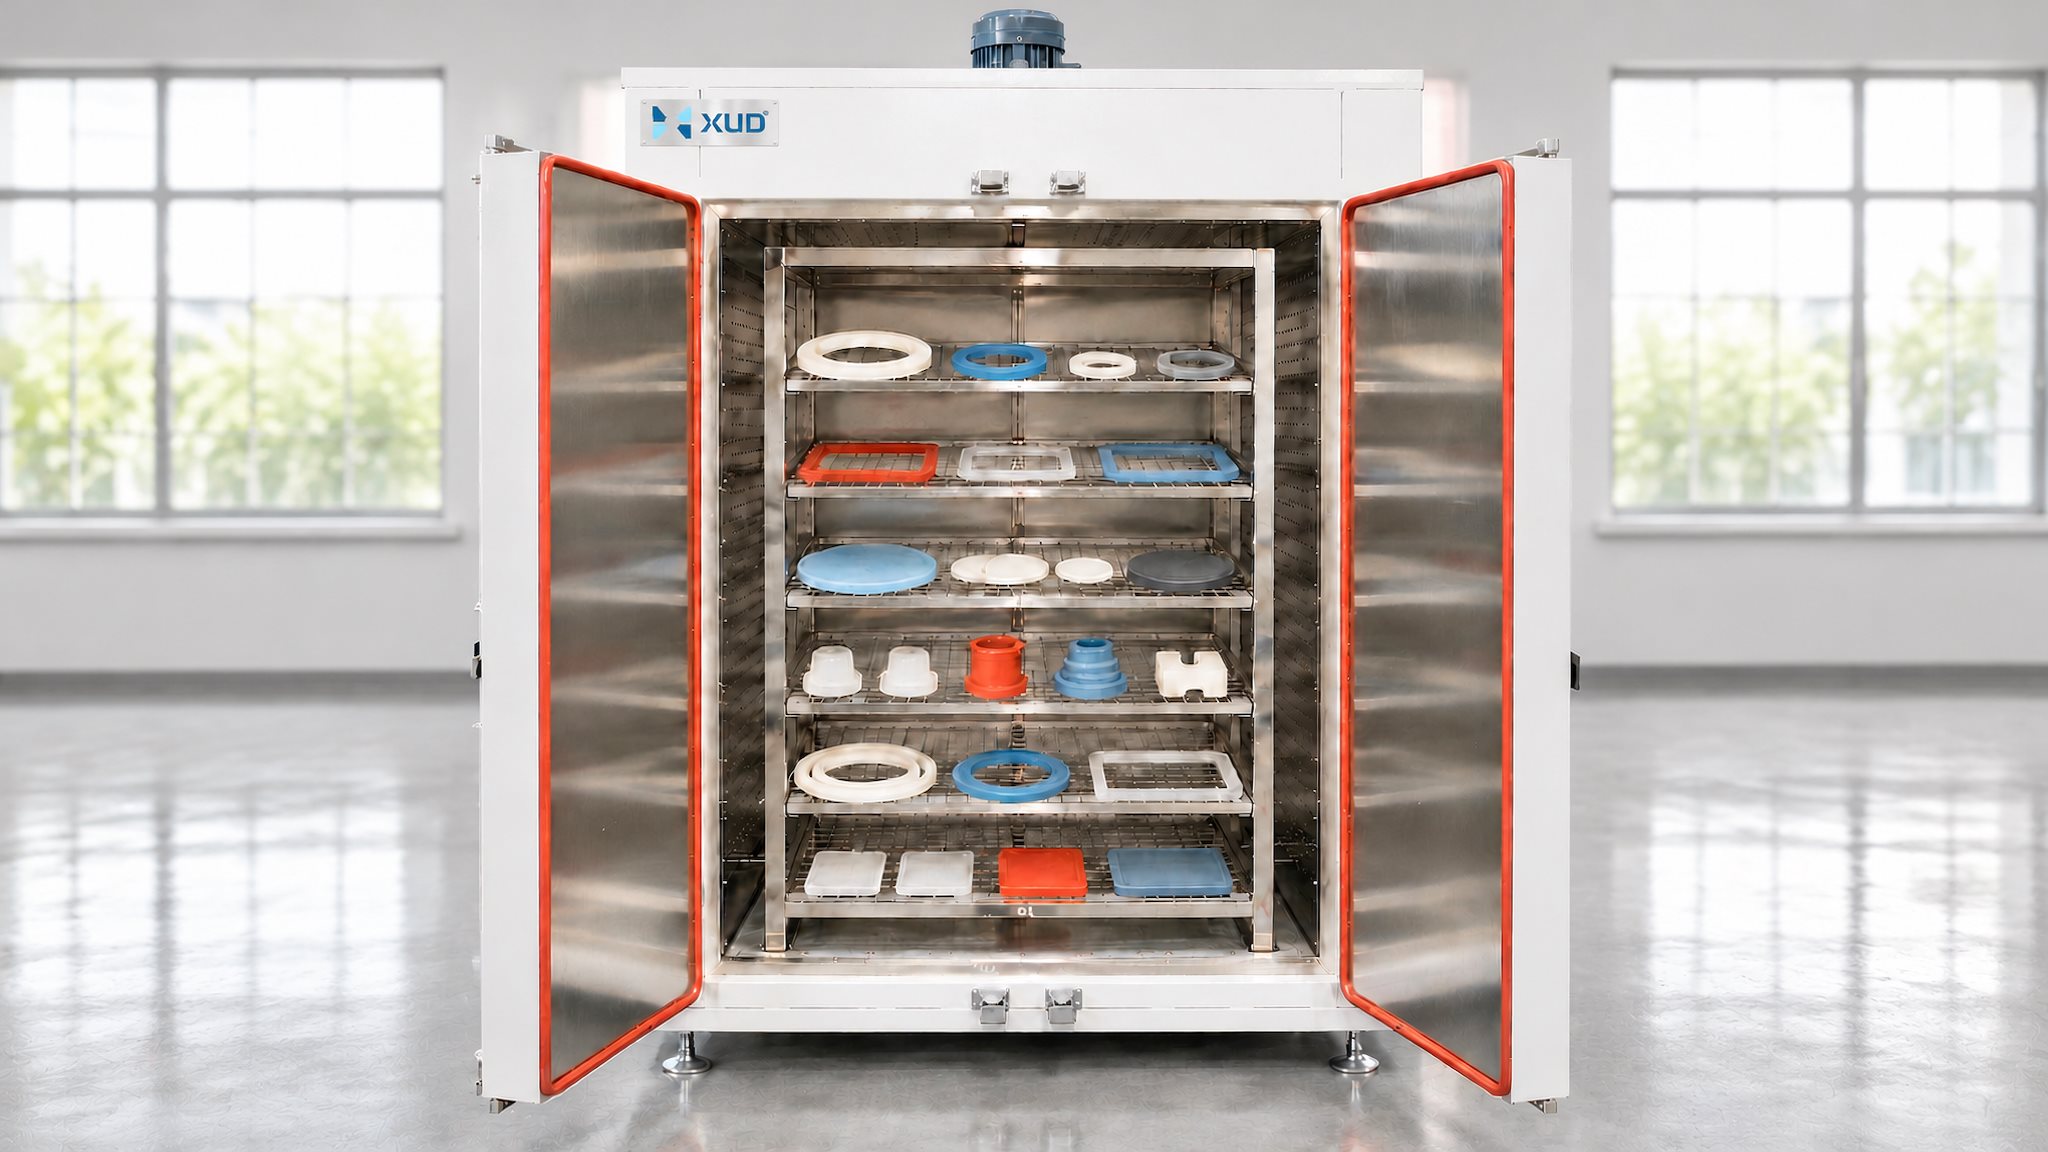
एक अनुकूलित ओवन में, वास्तविक उत्पाद आयामों और लोडिंग संरचना के साथ-साथ परिसंचरण व्यवस्था पर भी विचार किया जाना चाहिए। यह बड़े कक्षों, मल्टी-लेयर रैक या ट्रॉली-लोडेड बैचों के लिए विशेष रूप से महत्वपूर्ण है।
जब हीटिंग में अंतर होता है, तो वायु परिसंचरण पथ और उत्पाद व्यवस्था की एक साथ जांच करना पंखे की गति या हीटिंग पावर को बढ़ाने की तुलना में अधिक उपयोगी निदान प्रदान कर सकता है।
लोडिंग घनत्व तापन प्रदर्शन को बदल सकता है
एक ओवन खाली, आंशिक रूप से भरा हुआ या पूरी तरह भरा होने पर अलग-अलग तरह से काम कर सकता है। उत्पाद और ट्रे वह जगह घेरते हैं जो अन्यथा हवा प्रसारित करने के लिए उपलब्ध होती। इसलिए एक लोडिंग पैटर्न चैम्बर के अंदर वायु प्रवाह पथ और थर्मल प्रतिक्रिया को बदल सकता है।
बैच की मात्रा बढ़ाना एक सामान्य उत्पादन लक्ष्य है, लेकिन अत्यधिक स्टैकिंग या अपर्याप्त रिक्ति उत्पादों के चारों ओर परिसंचरण की प्रभावशीलता को कम कर सकती है।
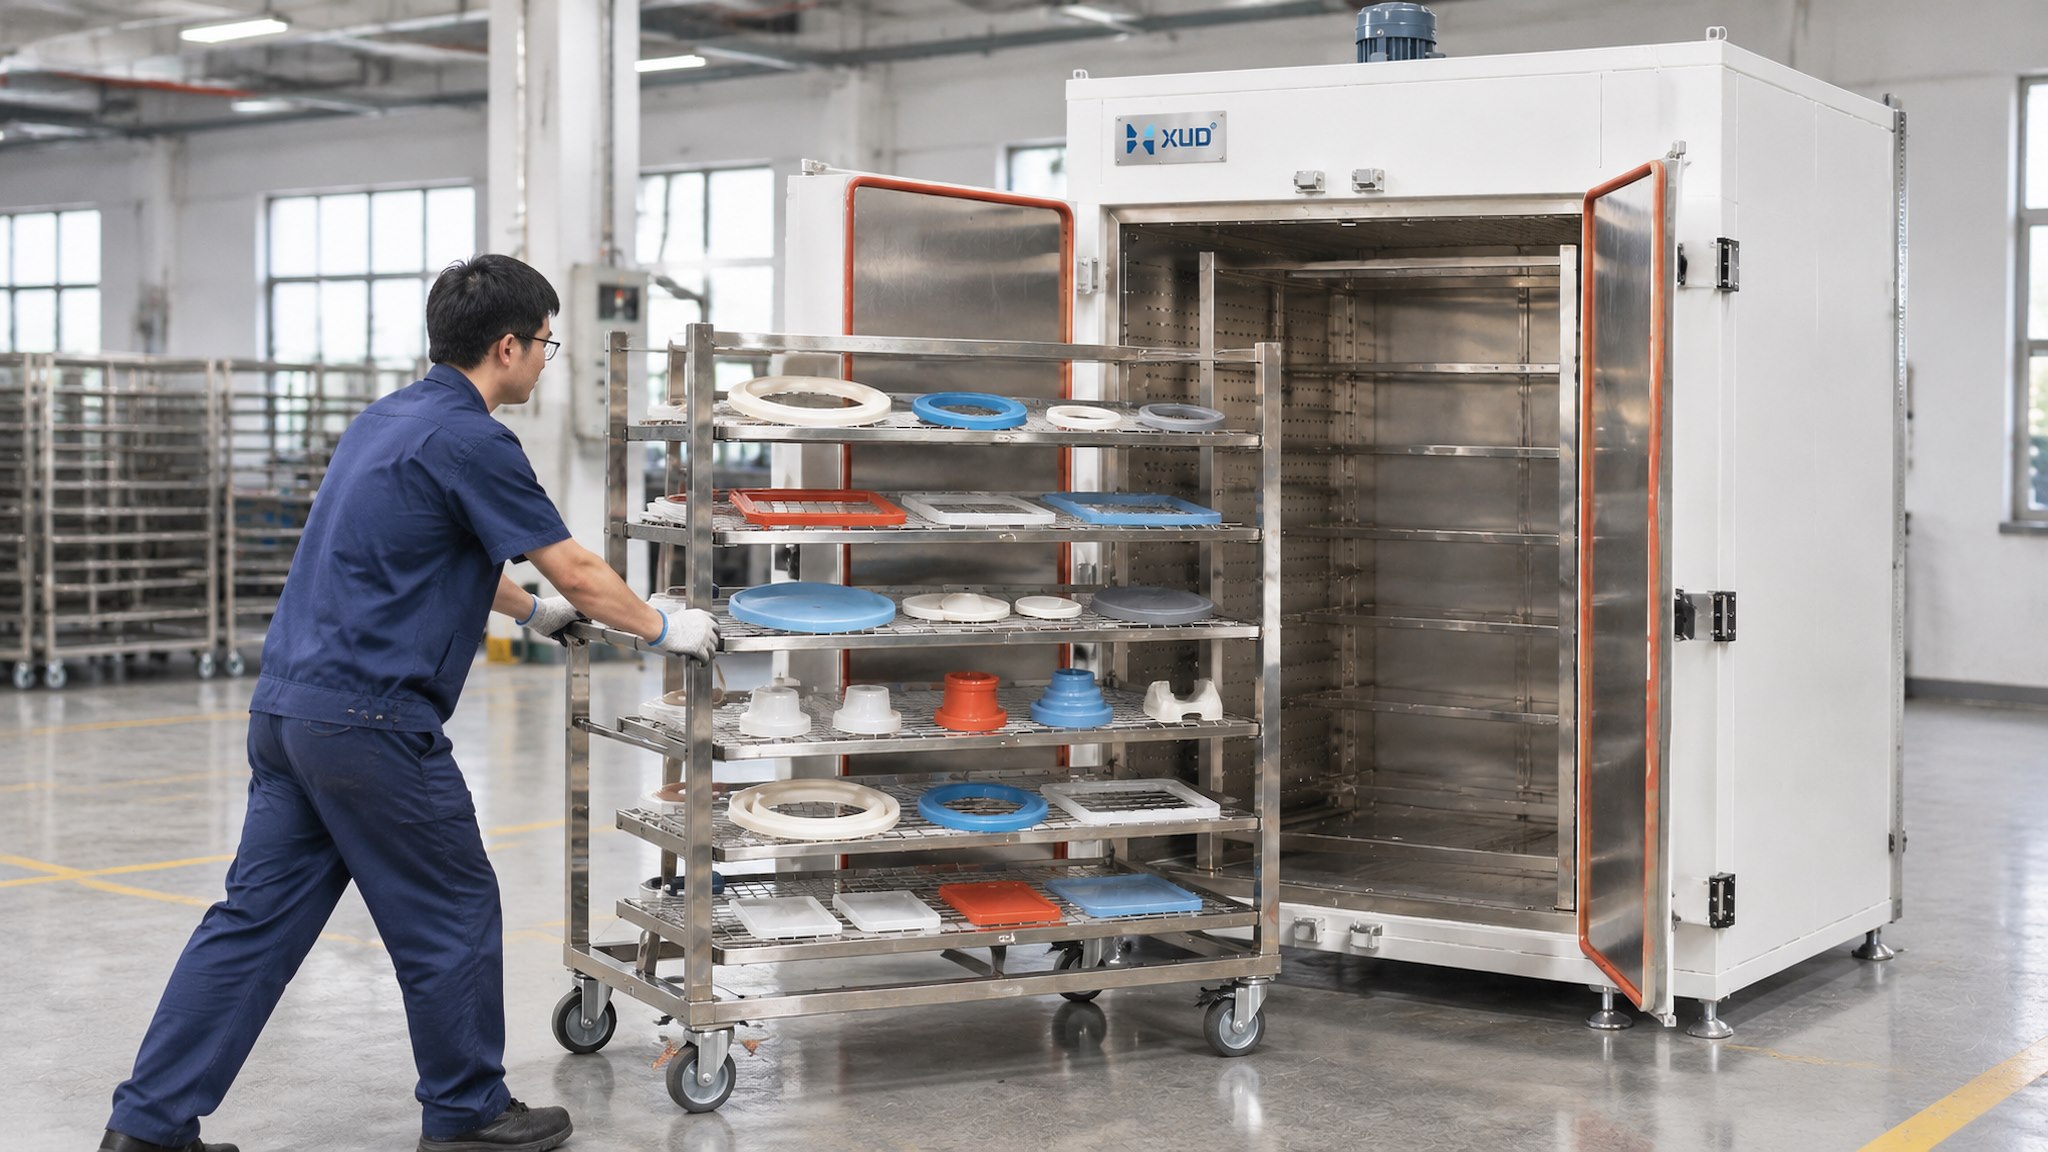
बैच मात्रा बढ़ाने से पहले
- अलग-अलग उत्पादों के बीच अंतर की समीक्षा करें.
- ट्रे और रैक स्तरों के बीच क्लीयरेंस की जाँच करें।
- परिसंचरण के उद्घाटन और वापसी-वायु पथ को अबाधित रखें।
- अनावश्यक स्टैकिंग या उत्पाद-से-उत्पाद संपर्क से बचें।
- पुष्टि करें कि लोडिंग पैटर्न ऑपरेटरों द्वारा दोहराया जा सकता है।
एक व्यावहारिक उत्पादन परीक्षण में वास्तविक इच्छित लोडिंग व्यवस्था के तहत हीटिंग परिणामों की तुलना की जानी चाहिए। एक खाली कक्ष परीक्षण उपकरण व्यवहार के बारे में उपयोगी जानकारी प्रदान कर सकता है, लेकिन यह उत्पादन बैच की स्थितियों का पूरी तरह से प्रतिनिधित्व नहीं कर सकता है।
अधिक विस्तृत लोडिंग मार्गदर्शन के लिए, हमारा संबंधित लेख देखें:
एयरफ्लो को अवरुद्ध किए बिना क्योरिंग ओवन में रबर के हिस्सों को कैसे लोड करें →
व्यवहार में तापमान की एकरूपता का मूल्यांकन कैसे करें
जब तापमान स्थिरता महत्वपूर्ण हो, तो मूल्यांकन परिभाषित शर्तों के तहत किया जाना चाहिए। परीक्षण विधि उत्पाद, प्रक्रिया और आवश्यक नियंत्रण के स्तर पर निर्भर करती है।
व्यावहारिक मूल्यांकन में निम्नलिखित चरण शामिल हो सकते हैं:
लक्ष्य तापमान, लोडिंग मात्रा, रैक व्यवस्था और हीटिंग चक्र निर्दिष्ट करें।
एकल माप बिंदु पर निर्भर रहने के बजाय उन चैम्बर क्षेत्रों पर विचार करें जिनमें विभिन्न परिसंचरण स्थितियों का अनुभव हो सकता है।
जब तापमान मानचित्रण या सत्यापन की आवश्यकता हो तो उपयुक्त कैलिब्रेटेड उपकरणों और एक सहमत माप पद्धति का उपयोग करें।
वास्तविक या प्रतिनिधि बैच व्यवस्था का उपयोग करके ओवन का मूल्यांकन करें।
रबर अनुप्रयोग के लिए स्थापित प्रक्रिया स्वीकृति मानदंड के साथ माप की तुलना करें।
कोई एकल तापमान एकरूपता सहनशीलता नहीं है जो प्रत्येक रबर उत्पाद और ओवन अनुप्रयोग के लिए उपयुक्त हो। प्रक्रिया और उत्पाद गुणवत्ता आवश्यकताओं के अनुसार आवश्यक सीमा पर सहमति होनी चाहिए।
जब रबर उत्पाद असमान रूप से गर्म हों तो क्या जाँच करें?
यदि हीटिंग परिणाम बैच दर बैच भिन्न होता है, तो तापमान सेटिंग बदलने से पहले संपूर्ण उत्पादन सेटअप की समीक्षा करें।
| देखी गई समस्या | संभावित जांच |
|---|---|
| रैक स्तरों के बीच भिन्न परिणाम | ट्रे रिक्ति, आपूर्ति और वापसी वायु प्रवाह, लोडिंग घनत्व |
| मोटे हिस्से अधिक धीरे-धीरे गर्म होते हैं | उत्पाद की मोटाई, आंतरिक तापमान प्रतिक्रिया, चक्र अवधि |
| बैच मात्रा बढ़ने पर परिणाम बदल जाते हैं | लोडिंग घनत्व, सर्कुलेशन क्लीयरेंस और बैच व्यवस्था |
| लोडिंग के बाद तापमान गिर जाता है | उत्पाद का प्रारंभिक तापमान, बैच द्रव्यमान, ताप क्षमता और पुनर्प्राप्ति समय |
| उत्पादन के दिनों में अलग-अलग परिणाम | साइकिल सेटिंग, लोडिंग पोजीशन, दरवाजा खोलना और संचालन दिनचर्या |
व्यवस्थित जांच उपकरण-संबंधित मुद्दों को उत्पाद, बैच या संचालन पद्धति में परिवर्तन से अलग करने में मदद करती है। यह सुधारात्मक कार्रवाई को अधिक लक्षित बनाता है और दोहराने योग्य उत्पादन दिनचर्या स्थापित करने में मदद करता है।
क्या आपके उत्पादन के लिए रबर क्योरिंग ओवन की आवश्यकता है?
अपने रबर उत्पाद के आयाम, बैच की मात्रा, आवश्यक तापमान, गर्म करने का समय और लोडिंग विधि साझा करें। हम आपके एप्लिकेशन के लिए उपयुक्त चैम्बर आकार, हीटिंग सिस्टम, परिसंचरण संरचना और लोडिंग कॉन्फ़िगरेशन का मूल्यांकन कर सकते हैं।
व्हाट्सएप:+86 18998007076
ईमेल:annalan@xudoven.com
रबर घटकों के लिए औद्योगिक रबर इलाज ओवन कैसे चुनें
संबंधित लेख