Cómo la uniformidad de la temperatura del horno afecta la calidad del curado del caucho
Cómo la uniformidad de la temperatura del horno afecta la calidad del curado del caucho
Una temperatura estable del horno es importante, pero la temperatura que muestra el controlador no siempre representa las condiciones de calentamiento experimentadas por cada componente de caucho dentro de la cámara.
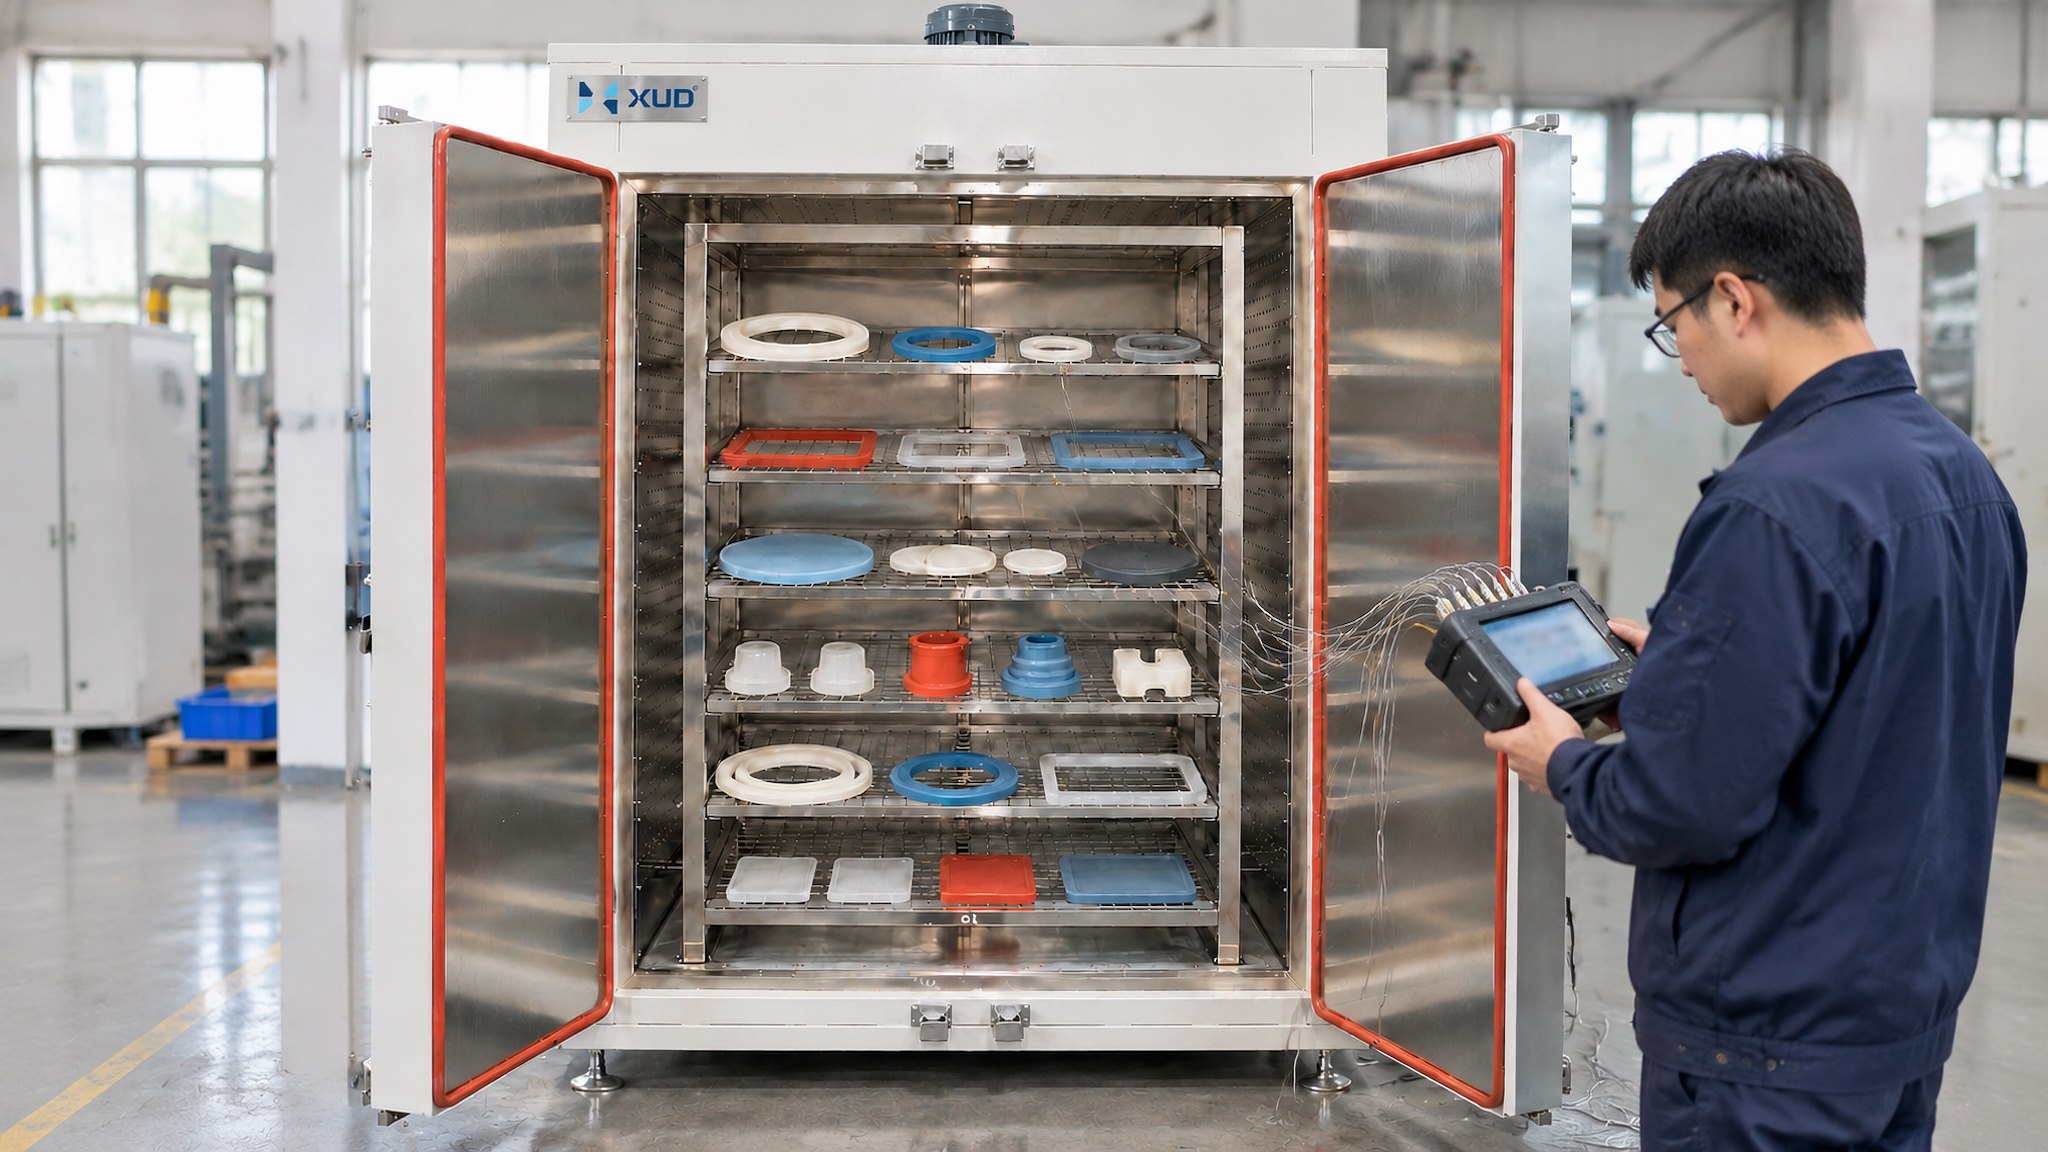
En la fabricación de caucho, un horno puede alcanzar su temperatura objetivo mientras que los productos ubicados en diferentes posiciones aún experimentan diferentes condiciones de calentamiento. Las piezas cercanas a una salida de flujo de aire, los productos colocados en pilas densas y los componentes más gruesos pueden responder de manera diferente durante el mismo ciclo de calentamiento.
Cuando los resultados de producción varían, aumentar el ajuste de temperatura no siempre es la solución correcta. La causa real puede estar relacionada con la distribución del flujo de aire, la disposición de carga, el espesor del producto, el tiempo de calentamiento o la forma en que se mide la temperatura.
Este artículo explica cómo evaluar estos factores e identificar formas prácticas de mejorar la consistencia del calentamiento dentro de un horno de curado de caucho industrial.
CONTENIDO DEL ARTÍCULO
Por qué la temperatura establecida no es toda la historia
El controlador del horno mide la temperatura en una ubicación específica del sensor. Cuando el sensor alcanza el valor objetivo, el sistema de control responde según su lógica programada. Sin embargo, el sensor no puede representar automáticamente cada ubicación dentro de la cámara o la temperatura interna de cada componente de caucho.
Hay varias temperaturas diferentes a considerar durante la producción:
La temperatura medida por el sensor de control y utilizada para la regulación.
La temperatura del aire circulante en diferentes lugares dentro del horno.
La temperatura alcanzada por el propio componente de caucho, que puede responder más lentamente que el aire circundante.
Estas temperaturas están relacionadas, pero no son necesariamente idénticas. Una cámara puede estabilizarse rápidamente mientras una parte gruesa de goma continúa absorbiendo calor. Para aplicaciones donde la temperatura del producto es importante, es posible que el monitoreo de la cámara por sí solo no proporcione suficiente información del proceso.
Información sobre la producción:Alcanzar la temperatura establecida es un hito del sistema de control. No es una prueba automática de que cada producto haya experimentado las condiciones de calentamiento requeridas.
¿Qué causa las diferencias de temperatura dentro de un horno?
La variación de temperatura suele estar influenciada por varios factores que interactúan y no por un solo componente del equipo. Comprender estos factores hace que la resolución de problemas sea más eficaz.
Distribución del flujo de aire
El flujo de aire de suministro desigual, las aberturas de aire de retorno mal ubicadas o la circulación restringida pueden crear diferentes condiciones de calentamiento en toda la cámara.
Geometría de la cámara
Las cámaras grandes, las esquinas, las zonas de carga y las obstrucciones estructurales pueden influir en el movimiento del aire y la recuperación de la temperatura.
Diseño del sistema de calefacción
La disposición de los elementos calefactores, intercambiadores de calor y componentes de circulación afecta la forma en que se introduce y distribuye el calor.
Apertura de puertas y pérdida de calor
La apertura frecuente de la puerta, un sellado deficiente o un aislamiento insuficiente pueden provocar diferencias en la recuperación de temperatura, especialmente durante la producción intensa.
Estos factores deben considerarse juntos. Cambiar la disposición de los ventiladores sin revisar la carga del producto, por ejemplo, puede no resolver el problema original.
Espesor del producto y respuesta al calentamiento
Es posible que dos componentes de caucho expuestos a la misma temperatura de la cámara no se calienten al mismo ritmo. El espesor, la forma, la masa, las propiedades del material y las condiciones de contacto del producto influyen en la forma en que el calor ingresa al componente.
Un sello de goma delgado puede responder relativamente rápido al entorno que lo rodea. Un componente moldeado grueso puede requerir más tiempo para que el calor penetre hacia sus regiones internas. Si ambos productos se procesan utilizando el mismo ciclo sin tener en cuenta estas diferencias, es posible que el resultado del calentamiento no sea comparable.
TRES FACTORES DEL PRODUCTO A REVISAR
Espesor:Un mayor espesor puede aumentar el tiempo necesario para que responda la temperatura interna del producto.
Forma:La geometría compleja y el contacto entre piezas pueden afectar la exposición al calor.
Disposición por lotes:Los productos empaquetados muy juntos pueden experimentar diferentes condiciones ambientales que las piezas espaciadas individualmente.
Para productos sensibles al proceso, se deben utilizar piezas representativas al evaluar el ciclo de calentamiento. Cuando sea necesario, las mediciones a nivel de producto pueden ayudar a determinar si la duración del calentamiento es suficiente.
El objetivo no es aplicar el ciclo de calentamiento más largo a cada producto. Se trata de establecer una condición de calentamiento que coincida con los requisitos del producto y del proceso.
Circulación de aire y diseño de cámara.
La circulación forzada de aire caliente se utiliza comúnmente en hornos industriales para mover el calor por toda la cámara. Un ventilador de circulación, una ruta de suministro de aire y una estructura de aire de retorno trabajan juntos para crear un ambiente de calefacción alrededor de los productos.
Sin embargo, un ventilador por sí solo no garantiza un calentamiento uniforme. El aire debe poder moverse a través de la cámara y alrededor de los productos cargados sin obstrucciones excesivas.
La capacidad del ventilador, la disposición de los conductos, las aberturas de suministro de aire, las rutas de aire de retorno, las dimensiones de la cámara y la estructura del bastidor cargado deben evaluarse como un diseño conectado.
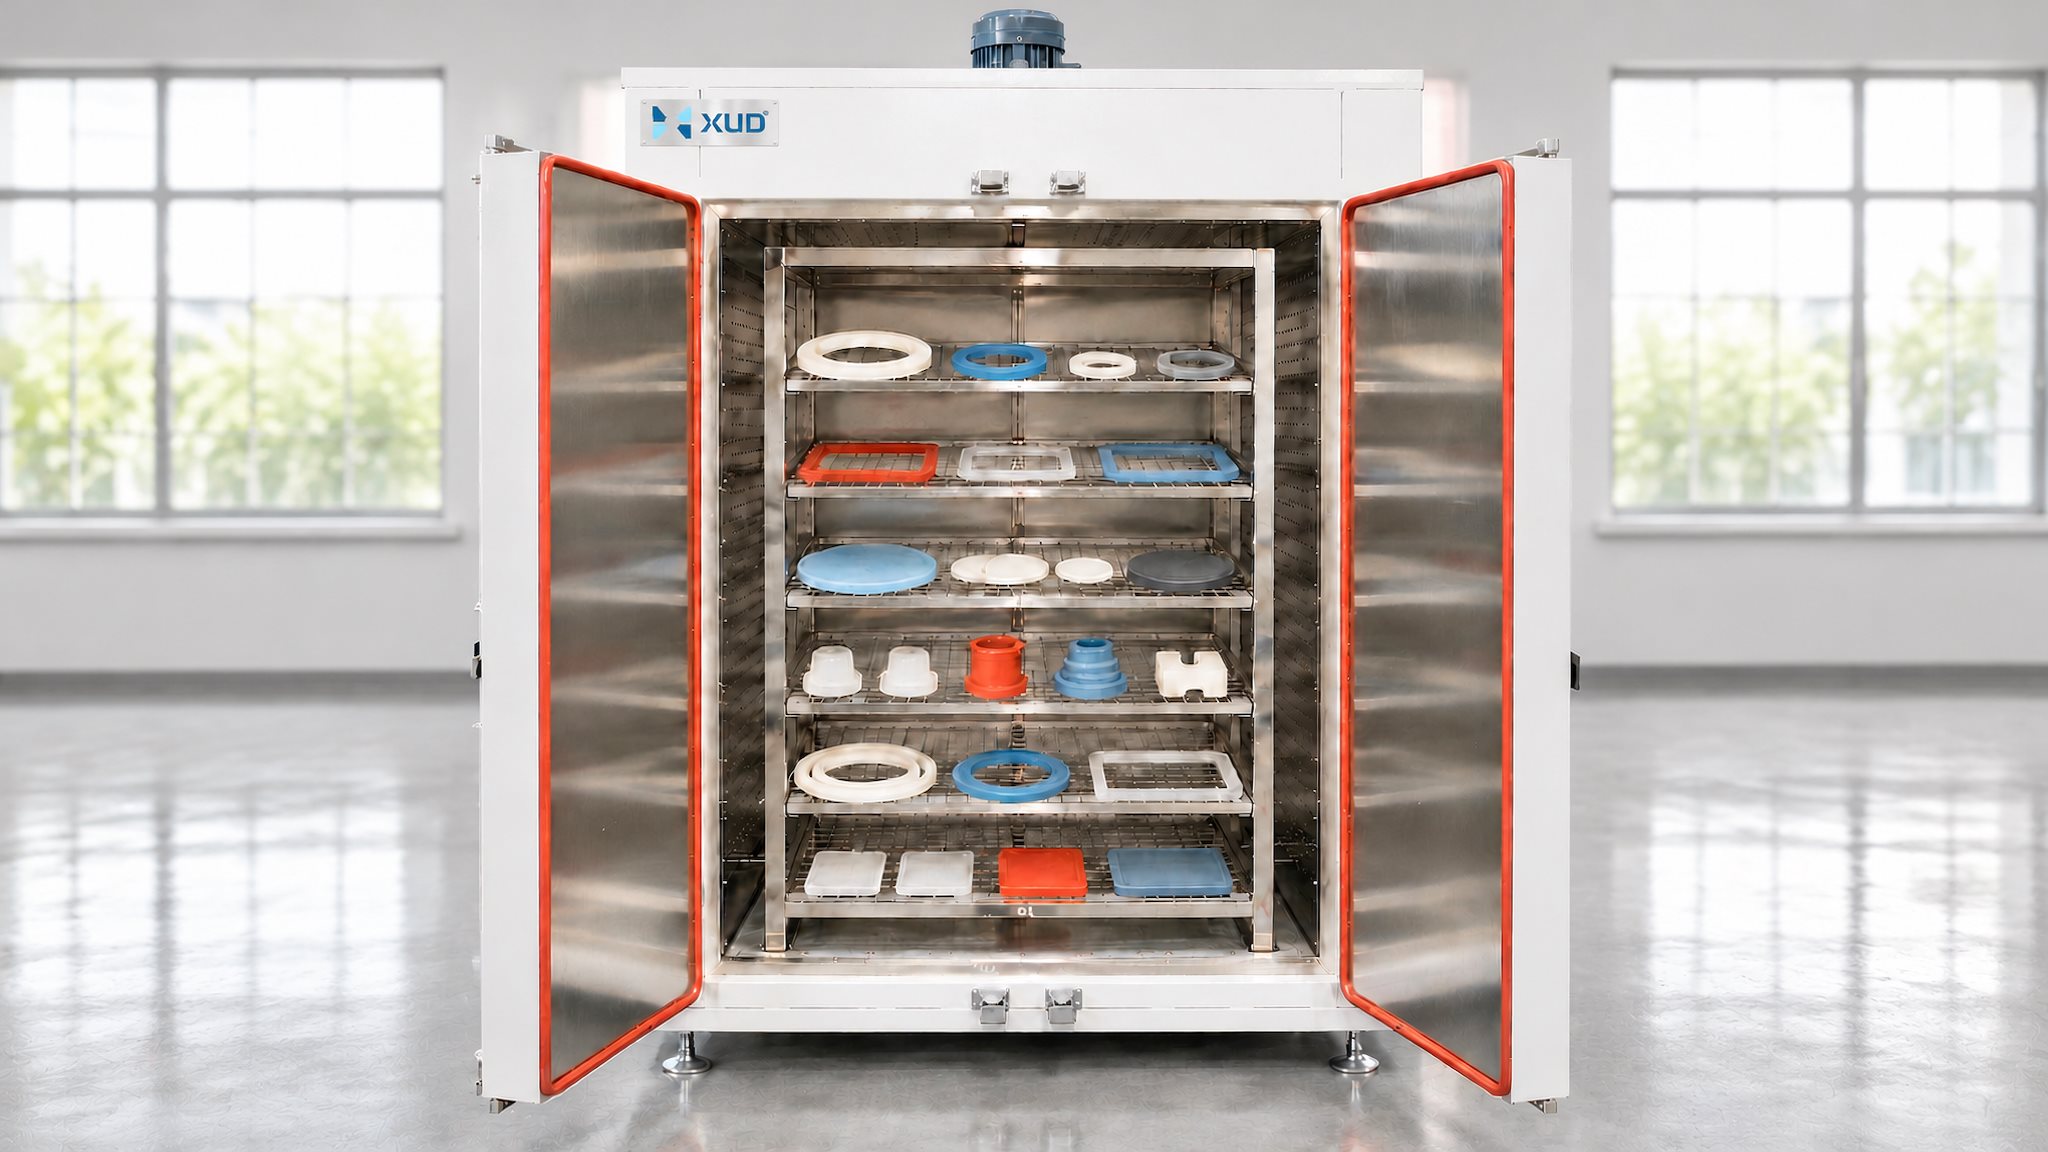
En un horno personalizado, se debe considerar la disposición de la circulación junto con las dimensiones reales del producto y la estructura de carga. Esto es especialmente importante para cámaras grandes, gradillas multicapa o lotes cargados en carros.
Cuando se producen diferencias de calefacción, comprobar la ruta de circulación del aire y la disposición del producto en conjunto puede proporcionar un diagnóstico más útil que simplemente aumentar la velocidad del ventilador o la potencia de calefacción.
La densidad de carga puede cambiar el rendimiento de la calefacción
Un horno puede funcionar de manera diferente cuando está vacío, parcialmente cargado o completamente cargado. Los productos y las bandejas ocupan espacio que de otro modo estaría disponible para la circulación de aire. Por lo tanto, un patrón de carga puede cambiar las rutas del flujo de aire y la respuesta térmica dentro de la cámara.
Aumentar la cantidad de lotes es un objetivo de producción común, pero el apilamiento excesivo o el espaciado insuficiente pueden reducir la eficacia de la circulación alrededor de los productos.
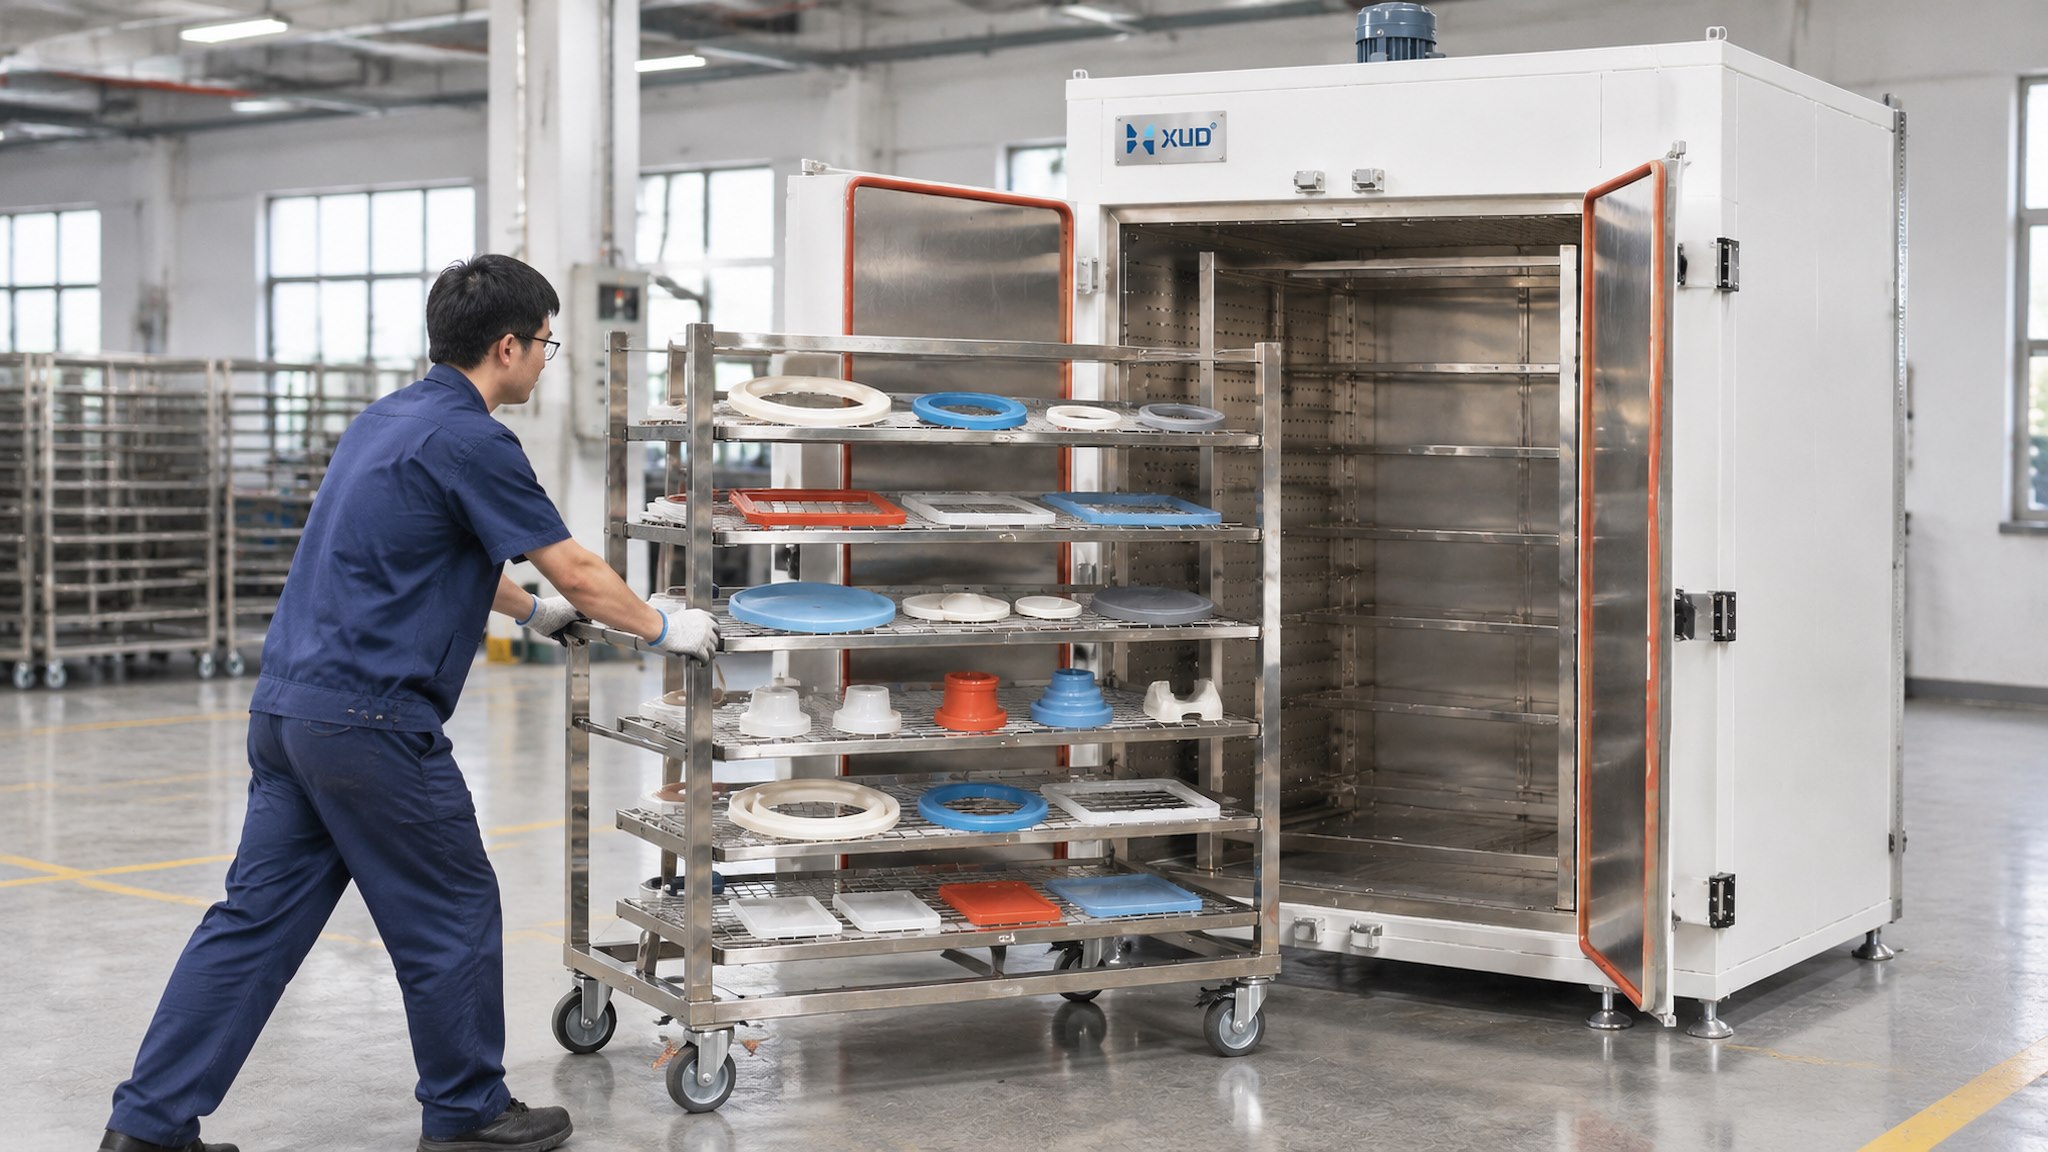
Antes de aumentar la cantidad de lote
- Revise el espacio entre productos individuales.
- Verifique el espacio entre las bandejas y los niveles de las rejillas.
- Mantenga despejadas las aberturas de circulación y los conductos de aire de retorno.
- Evite el apilamiento innecesario o el contacto entre productos.
- Confirme que los operadores puedan repetir el patrón de carga.
Una prueba práctica de producción debería comparar los resultados de calentamiento bajo la disposición de carga real prevista. Una prueba de cámara vacía puede proporcionar información útil sobre el comportamiento del equipo, pero no puede representar completamente las condiciones de un lote de producción.
Para obtener una guía de carga más detallada, consulte nuestro artículo relacionado:
Cómo cargar piezas de caucho en un horno de curado sin bloquear el flujo de aire →
Cómo evaluar la uniformidad de la temperatura en la práctica
Cuando la consistencia de la temperatura es importante, la evaluación debe realizarse en condiciones definidas. El método de prueba depende del producto, el proceso y el nivel de control requerido.
Una evaluación práctica puede incluir los siguientes pasos:
Especifique la temperatura objetivo, la cantidad de carga, la disposición de las rejillas y el ciclo de calentamiento.
Considere áreas de la cámara que puedan experimentar diferentes condiciones de circulación, en lugar de depender de un único punto de medición.
Utilice instrumentos calibrados adecuados y un método de medición acordado cuando se requiera mapeo o verificación de temperatura.
Evalúe el horno utilizando la disposición del lote real o representativa.
Comparar las mediciones con los criterios de aceptación del proceso establecidos para la aplicación del caucho.
No existe una tolerancia única de uniformidad de temperatura que sea adecuada para cada producto de caucho y aplicación de horno. El rango requerido debe acordarse de acuerdo con los requisitos de calidad del proceso y del producto.
Qué comprobar cuando los productos de caucho se calientan de manera desigual
Si el resultado del calentamiento varía de un lote a otro, revise la configuración de producción completa antes de cambiar la configuración de temperatura.
| Problema observado | Posible cheque |
|---|---|
| Resultados diferentes entre niveles de rack | Espaciado de bandejas, flujo de aire de suministro y retorno, densidad de carga |
| Las partes gruesas se calientan más lentamente | Espesor del producto, respuesta de la temperatura interna, duración del ciclo. |
| Los resultados cambian cuando aumenta la cantidad del lote | Densidad de carga, espacio libre de circulación y disposición de lotes. |
| La temperatura baja después de la carga. | Temperatura inicial del producto, masa del lote, capacidad de calentamiento y tiempo de recuperación. |
| Diferentes resultados a lo largo de los días de producción | Configuraciones de ciclo, posiciones de carga, apertura de puertas y rutina de operación. |
Los controles sistemáticos ayudan a distinguir los problemas relacionados con el equipo de los cambios en el producto, lote o método operativo. Esto hace que las acciones correctivas sean más específicas y ayuda a establecer una rutina de producción repetible.
¿Necesita un horno de curado de caucho para su producción?
Comparta las dimensiones de su producto de caucho, la cantidad de lote, la temperatura requerida, el tiempo de calentamiento y el método de carga. Podemos evaluar un tamaño de cámara, un sistema de calefacción, una estructura de circulación y una configuración de carga adecuados para su aplicación.
WhatsApp:+86 18998007076
Correo electrónico:annalan@xudoven.com
Cómo elegir un horno de curado de caucho industrial para componentes de caucho
Artículo relacionado