रबर घटकों के लिए औद्योगिक रबर इलाज ओवन कैसे चुनें
रबर घटकों के लिए औद्योगिक रबर इलाज ओवन कैसे चुनें
सही ओवन केवल उच्चतम तापमान या सबसे बड़े कक्ष वाला ओवन नहीं है। यह वह है जो आपके उत्पादों, लोडिंग विधि, हीटिंग आवश्यकताओं और वास्तविक उत्पादन वर्कफ़्लो के लिए उपयुक्त है।
रबर के घटक आकार, मोटाई, आकार, वजन और प्रसंस्करण आवश्यकताओं में काफी भिन्न होते हैं। एक कॉम्पैक्ट रबर सील, एक मोटा ढाला घटक और एक बड़े औद्योगिक रबर भाग सभी को अलग-अलग हीटिंग स्थितियों और लोडिंग व्यवस्था की आवश्यकता हो सकती है।
रबर क्योरिंग ओवन खरीदते समय, निर्माता अक्सर चैम्बर आयाम, अधिकतम तापमान या ताप शक्ति की तुलना करके शुरुआत करते हैं। ये विशिष्टताएँ महत्वपूर्ण हैं, लेकिन वे हमेशा यह नहीं बताते हैं कि उपकरण वास्तविक उत्पादन भार के साथ कुशलता से काम करेगा या नहीं।
उत्पाद के बाहर से ओवन का मूल्यांकन करना एक अधिक व्यावहारिक दृष्टिकोण है: क्या गर्म करने की आवश्यकता है, उत्पादों को कैसे व्यवस्थित किया जाएगा, गर्मी लोड किए गए बैच तक कैसे पहुंचती है, और प्रक्रिया को एक उत्पादन चक्र से दूसरे तक कैसे दोहराया जा सकता है।

आप वास्तव में क्या गर्म कर रहे हैं?
ओवन का डिज़ाइन रबर उत्पादों से शुरू होना चाहिए - मानक कक्ष आकार से नहीं। उत्पाद के आयाम, मोटाई, वजन, आकार और सामग्री की आवश्यकताएं यह निर्धारित करती हैं कि बैच को कैसे व्यवस्थित किया जाना चाहिए और गर्मी कैसे वितरित की जानी चाहिए।
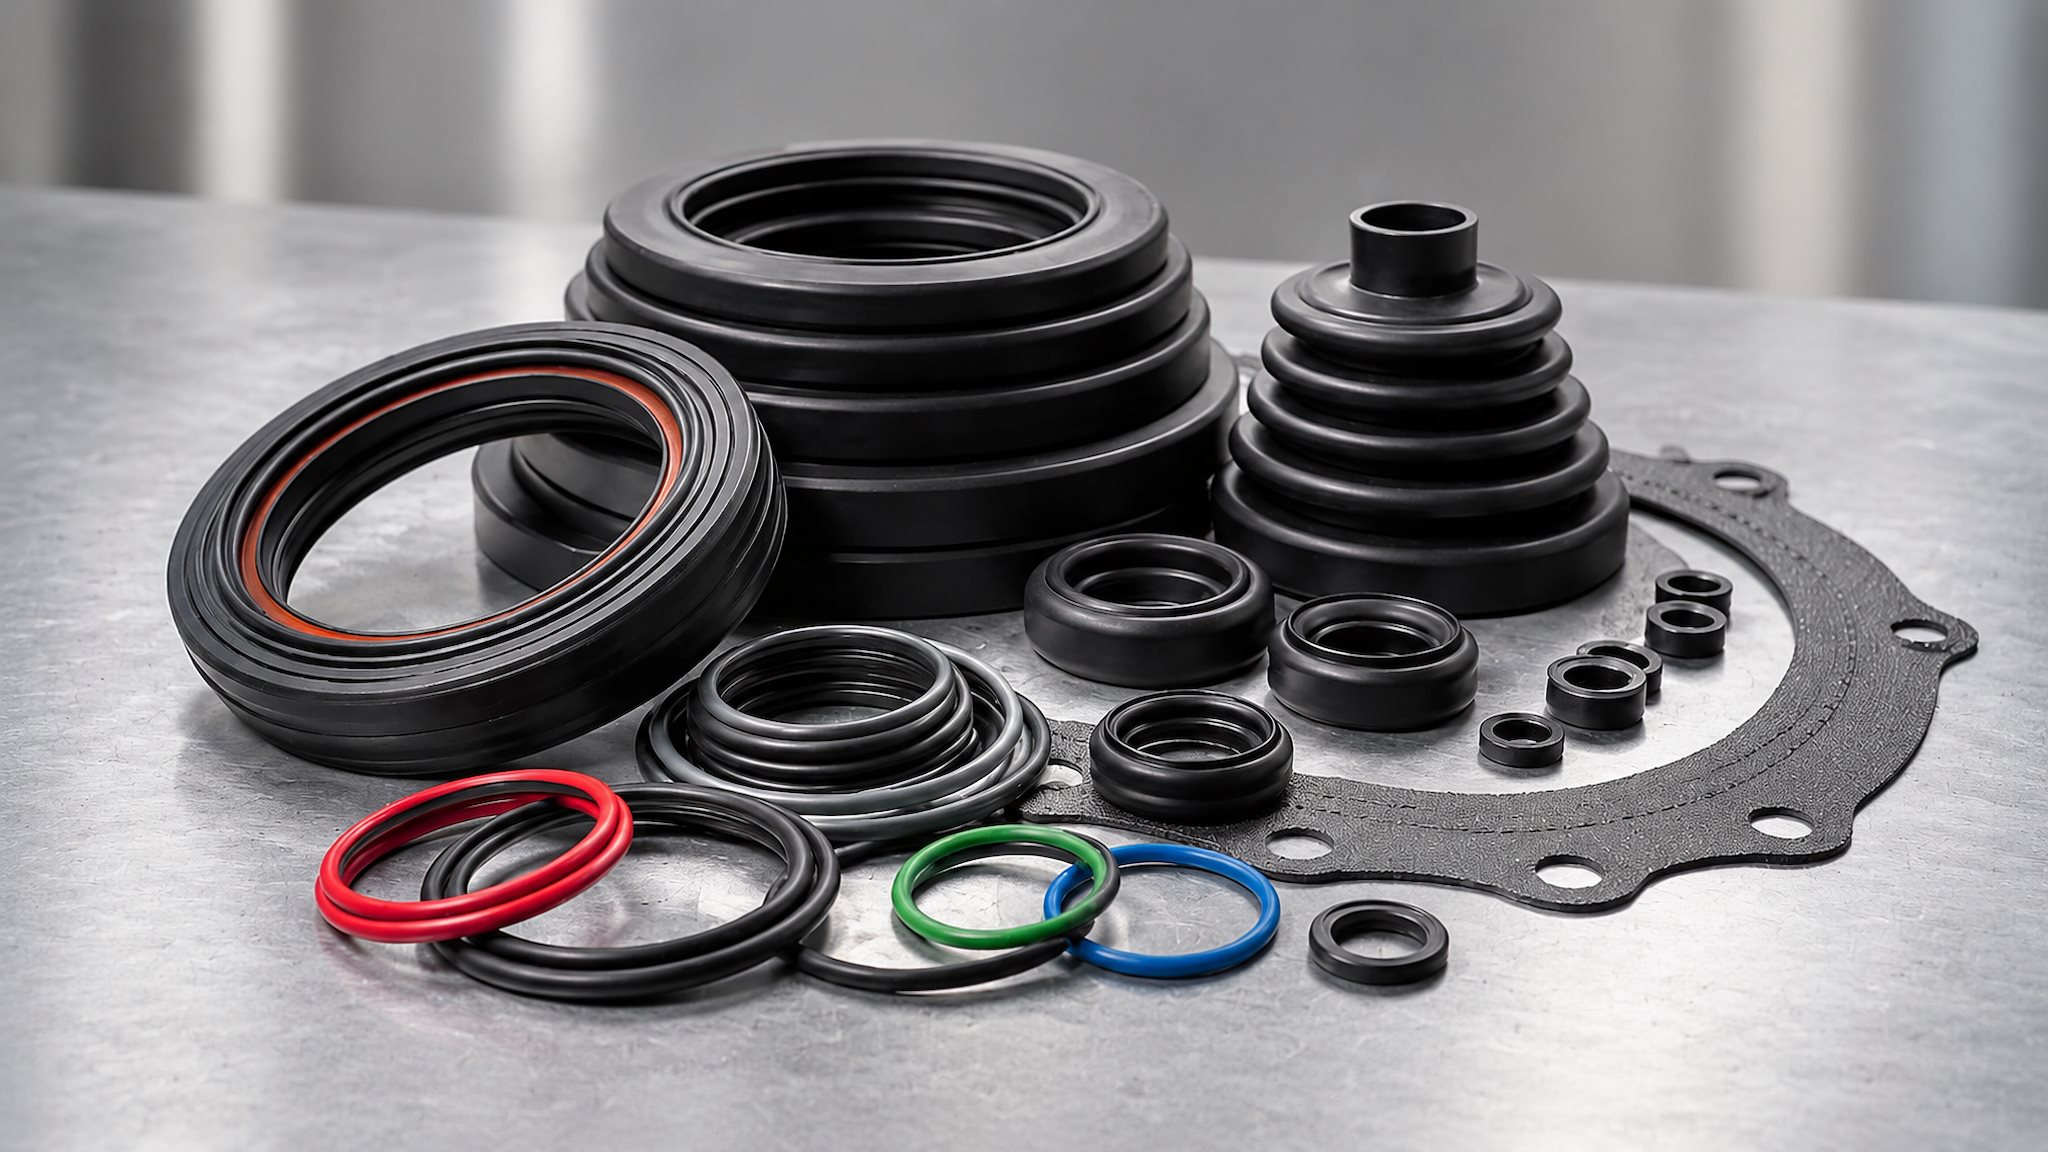
उपकरण विशिष्टताओं पर चर्चा करने से पहले, उन उत्पादों की पहचान करें जिन्हें सबसे अधिक बार संसाधित किया जाएगा और जो सबसे बड़ी लोडिंग या हीटिंग चुनौती पैदा करते हैं।
छोटे घटक
सील, गास्केट और कॉम्पैक्ट मोल्डेड हिस्से ट्रे-आधारित लोडिंग की अनुमति दे सकते हैं, बशर्ते रिक्ति और वायु प्रवाह प्रतिबंधित न हो।
मोटे घटक
मोटे या भारी रबर भागों को हीटिंग समय, समर्थन संरचना और प्रक्रिया सत्यापन पर अधिक सावधानीपूर्वक विचार करने की आवश्यकता हो सकती है।
अनियमित आकार
बड़े या अनियमित उत्पादों को प्रबंधन को आसान बनाने के लिए कस्टम रैक, समर्पित स्थिति या ट्रॉली लोडिंग की आवश्यकता हो सकती है।
वह उत्पाद जिसे लोड करना या गर्म करना सबसे कठिन है, ओवन कॉन्फ़िगरेशन निर्धारित कर सकता है - भले ही यह वह उत्पाद न हो जिसे आप अक्सर बनाते हैं।
चैम्बर आयाम, रैक रिक्ति या हीटिंग विशिष्टताओं को अंतिम रूप देने से पहले अपने सबसे अधिक मांग वाले उत्पाद की पहचान करें।
चैम्बर का आयतन प्रयोग करने योग्य क्षमता के समान नहीं है
ऐसा प्रतीत हो सकता है कि एक बड़ा ओवन कक्ष अधिक उत्पादन क्षमता प्रदान करता है, लेकिन उपलब्ध स्थान को हमेशा उत्पादों से नहीं भरा जा सकता है। ट्रे आयाम, शेल्फ स्पेसिंग, लोडिंग क्लीयरेंस, सर्कुलेशन पथ और ऑपरेटर पहुंच सभी प्रयोग करने योग्य लोडिंग क्षेत्र को कम करते हैं।
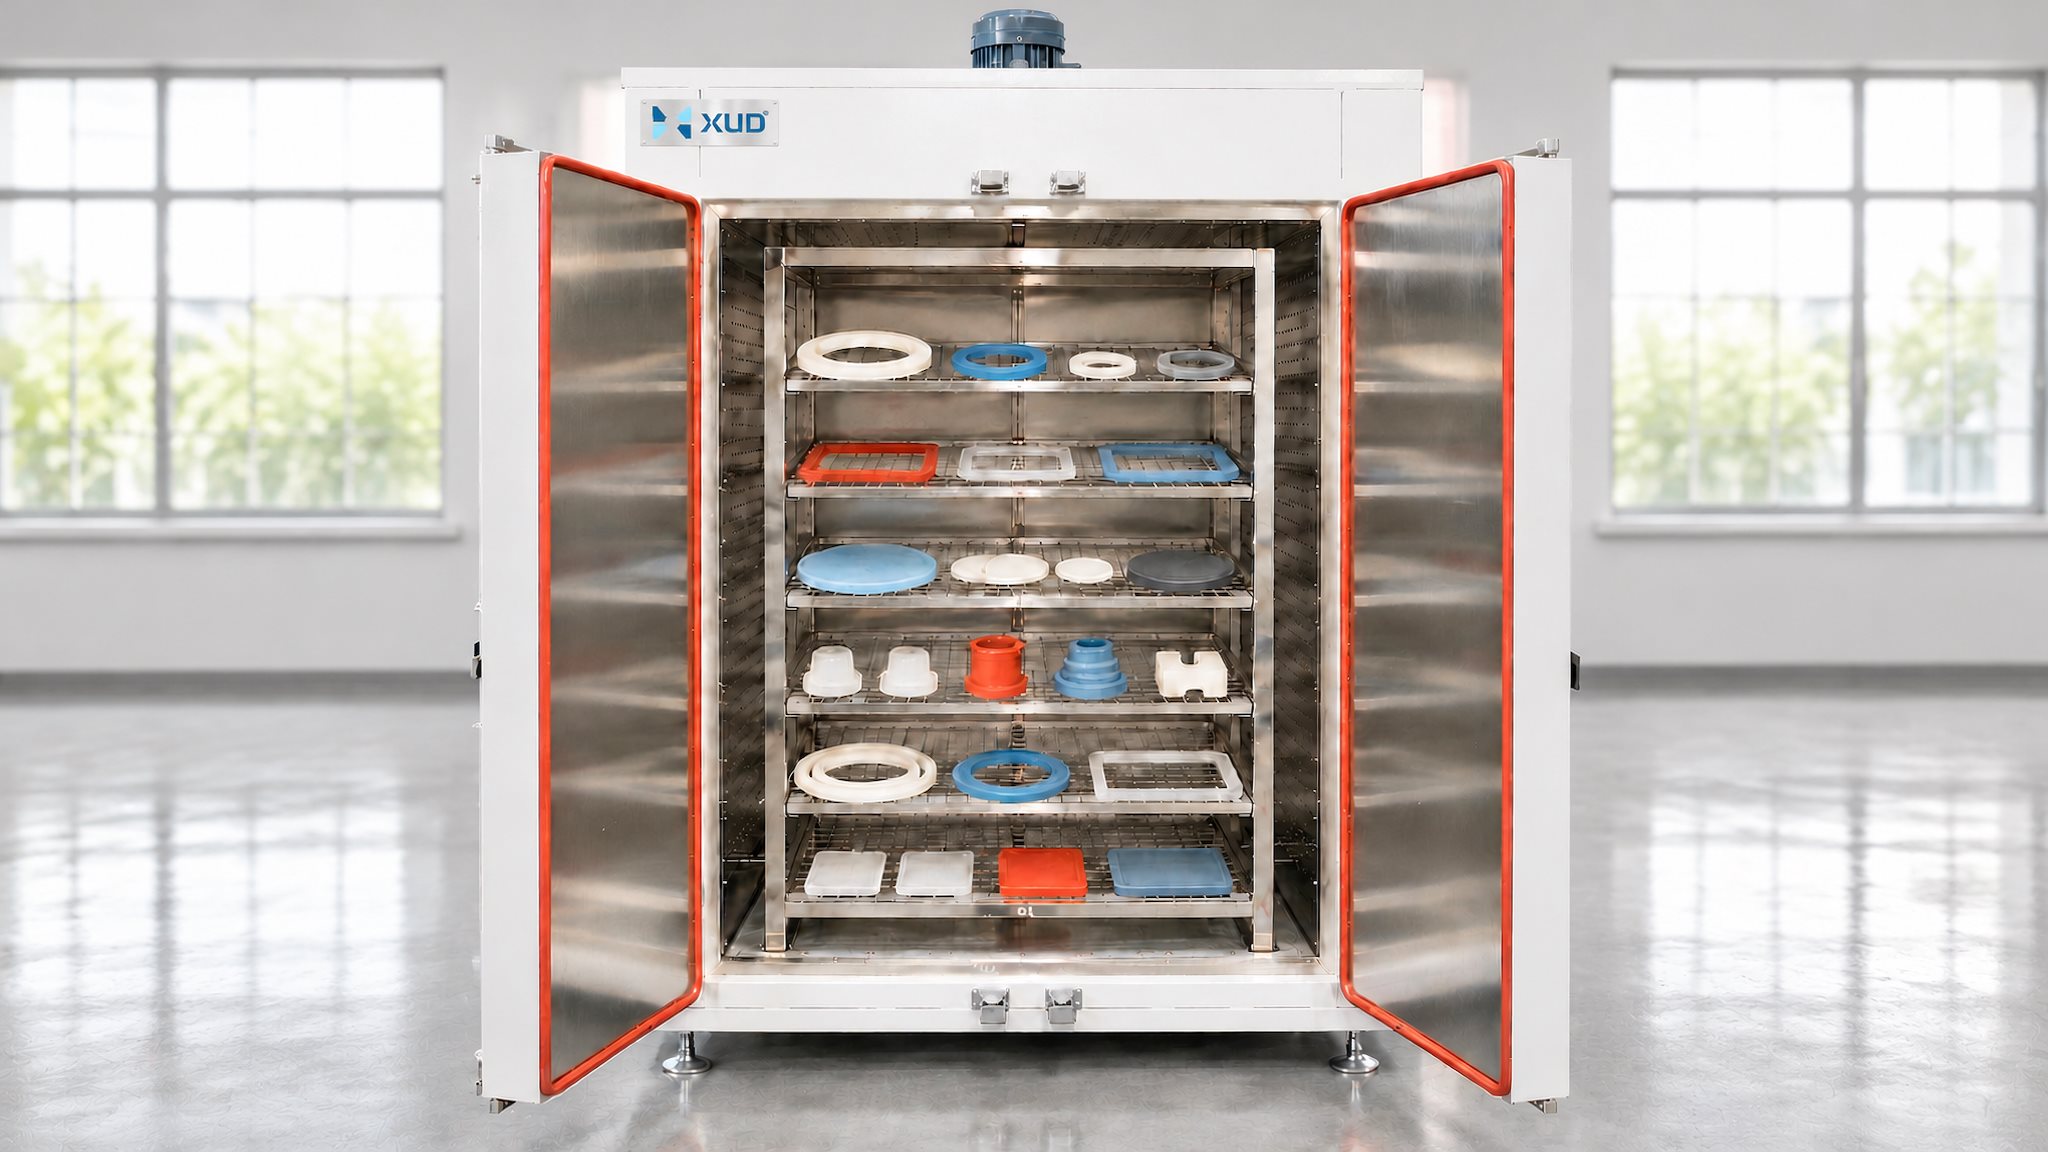
ट्रे, सपोर्ट और सर्कुलेशन क्लीयरेंस के हिसाब के बाद कितनी जगह बचती है?
अत्यधिक स्टैकिंग या प्रतिबंधित वायुप्रवाह के बिना कितने उत्पाद लोड किए जा सकते हैं?
लोडिंग, हीटिंग, अनलोडिंग और टर्नअराउंड समय सहित उपलब्ध कार्य घंटों के भीतर कितने बैच पूरे किए जा सकते हैं?
उदाहरण के लिए, छोटी रबर सील बनाने वाली एक फ़ैक्टरी कई ट्रे स्तरों का उपयोग करने में सक्षम हो सकती है। हालाँकि, भारी ढले हुए घटकों को संसाधित करने वाले निर्माता को उत्पादों के बीच अधिक जगह और कम लोडिंग स्तर की आवश्यकता हो सकती है। इसलिए समान बाहरी ओवन आयाम बहुत भिन्न व्यावहारिक बैच क्षमताएं उत्पन्न कर सकते हैं।
उत्पादन का अनुमान लगाते समय, पूरे चक्र पर विचार करें - न कि केवल तापन अवधि पर। लोडिंग, प्रीहीटिंग, तापमान बनाए रखना, ठंडा करना या संभालने का समय सभी इस बात को प्रभावित कर सकते हैं कि एक शिफ्ट के दौरान कितने बैच पूरे किए जा सकते हैं।
दोहराने योग्य लोडिंग व्यवस्था के तहत हम प्रति बैच कितने उत्पादों को संसाधित कर सकते हैं, और हमारा उत्पादन शेड्यूल वास्तविक रूप से कितने बैचों को समायोजित कर सकता है?
तापमान एक प्रक्रिया आवश्यकता है, विपणन संख्या नहीं
रबर क्योरिंग ओवन की तुलना करते समय, अधिकतम तापमान अक्सर खरीदारों द्वारा जांचे जाने वाले पहले विनिर्देशों में से एक होता है। हालाँकि, एक उच्च अधिकतम तापमान स्वचालित रूप से ओवन को अनुप्रयोग के लिए बेहतर अनुकूल नहीं बनाता है।
अधिक महत्वपूर्ण प्रश्न यह हैं कि क्या ओवन आवश्यक प्रक्रिया तापमान पर काम कर सकता है, इच्छित स्थितियों को बनाए रख सकता है, हीटिंग चक्र को समायोजित कर सकता है और रबर सामग्री के लिए परिभाषित प्रक्रिया का समर्थन कर सकता है।
प्रक्रिया के लिए आवश्यक वायु तापमान सेटिंग।
निर्दिष्ट प्रक्रिया शर्तों को पूरा करने के लिए आवश्यक समय।
प्रक्रिया द्वारा आवश्यक होने पर, उत्पाद के अंदर या संबंधित स्थानों पर वास्तविक थर्मल स्थिति।
विभिन्न मोटाई वाले रबर उत्पाद अलग-अलग दरों पर गर्म हो सकते हैं। एक कक्ष अपने निर्धारित तापमान तक पहुंच गया है, इसका मतलब यह नहीं है कि मोटे उत्पाद का केंद्र आवश्यक तापमान तक पहुंच गया है।
सख्त थर्मल आवश्यकताओं वाली प्रक्रियाओं के लिए, उचित परीक्षण और प्रक्रिया सत्यापन के माध्यम से हीटिंग चक्र की पुष्टि की जानी चाहिए। उत्पाद सामग्री, निर्माण, आकार और लोडिंग स्थितियाँ सभी परिणाम को प्रभावित कर सकती हैं।
लक्ष्य तापमान, हीटिंग अवधि, रबर सामग्री और किसी भी उत्पाद-स्तरीय तापमान या प्रक्रिया स्वीकृति आवश्यकताओं को प्रदान करें। ये विवरण केवल अधिकतम तापमान निर्दिष्ट करने की तुलना में ओवन डिज़ाइन के लिए अधिक उपयोगी हैं।
एयरफ़्लो डिज़ाइन और उत्पाद व्यवस्था को एक साथ काम करना चाहिए
पूरे कक्ष में गर्मी वितरित करने के लिए कई औद्योगिक ओवन में गर्म हवा परिसंचरण का उपयोग किया जाता है। फिर भी ओवन के अंदर रखे उत्पादों से वायु प्रवाह का स्वतंत्र रूप से मूल्यांकन नहीं किया जा सकता है।
ट्रे, रैक, सघन उत्पाद व्यवस्था और बड़े घटक उपलब्ध वायु प्रवाह पथ को बदल देते हैं। यदि लोडिंग आपूर्ति-वायु आउटलेट या रिटर्न-एयर चैनल को अवरुद्ध करती है, तो परिसंचरण पैटर्न प्रभावित हो सकता है। बस ट्रे की संख्या बढ़ाने या चैम्बर में अधिक उत्पादों को पैक करने से कम अनुकूल हीटिंग स्थिति पैदा हो सकती है।
बैच का आकार बढ़ाने से पहले इन्हें जांचें
- प्रत्येक ट्रे पर उत्पाद का अंतर
- ट्रे और अलमारियों के बीच निकासी
- वायु आपूर्ति और वापसी-वायु पहुंच
- विभिन्न चैम्बर क्षेत्रों में लोडिंग घनत्व
- क्या उत्पाद एक दूसरे को बाधित करते हैं
- क्या लोडिंग व्यवस्था को लगातार दोहराया जा सकता है
एक व्यावहारिक ओवन डिज़ाइन को शुरू से ही इच्छित बैच लेआउट पर विचार करना चाहिए। यदि ग्राहक एक नमूना लोडिंग स्केच, उत्पाद तस्वीरें या ट्रे व्यवस्था प्रदान कर सकता है, तो निर्माता अधिक यथार्थवादी मान्यताओं के साथ चैम्बर आयाम और वायु प्रवाह संरचना का मूल्यांकन कर सकता है।
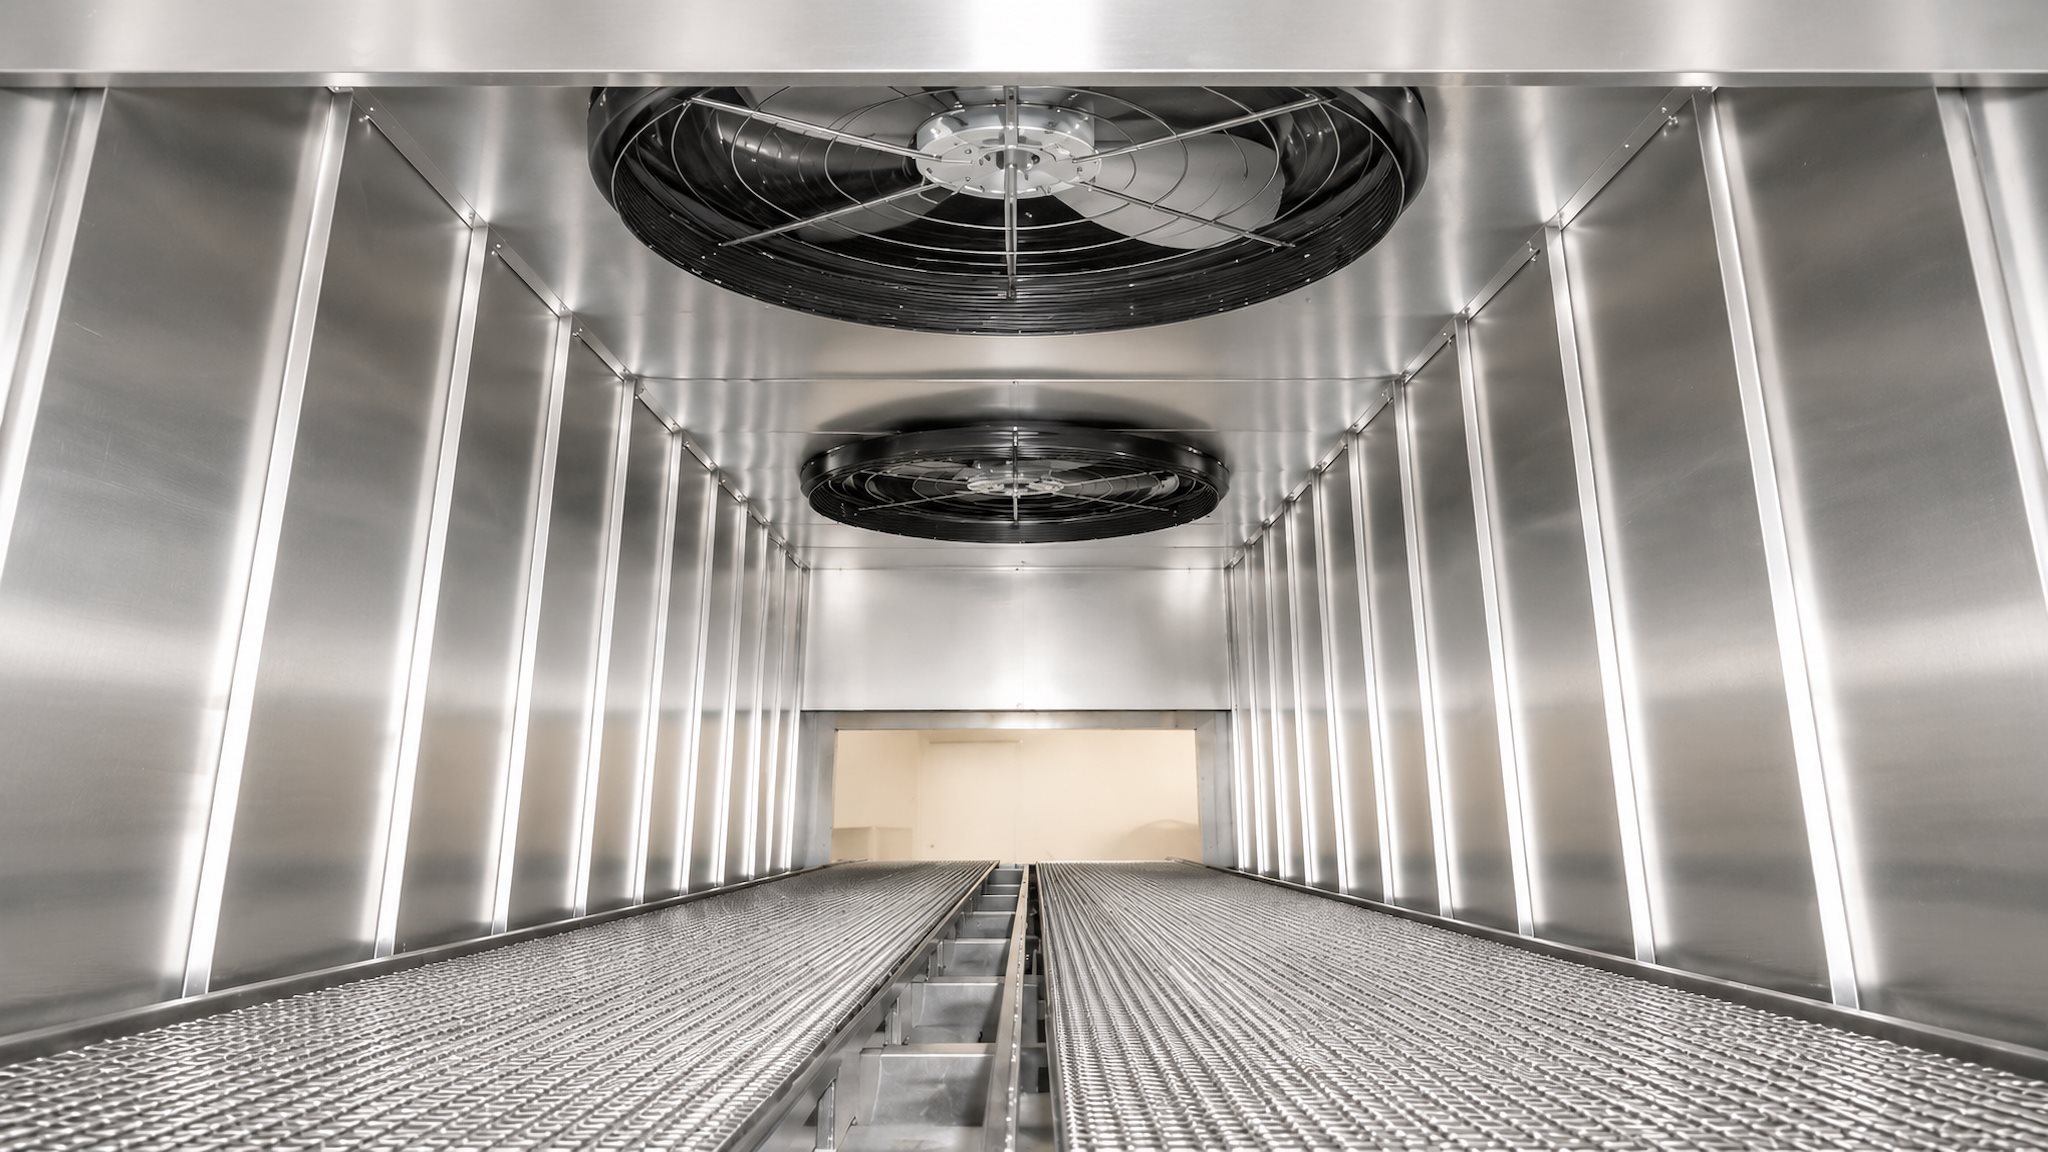
वायु परिसंचरण केवल पंखे की विशिष्टता नहीं है। उत्पादन के दौरान परिसंचरण प्रणाली, चैम्बर ज्यामिति और लोड किए गए उत्पादों के बीच परस्पर क्रिया मायने रखती है।
इलेक्ट्रिक या गैस हीटिंग: आपके कारखाने में कौन सा फिट बैठता है?
औद्योगिक रबर इलाज ओवन के लिए इलेक्ट्रिक और गैस हीटिंग दोनों संभावित विकल्प हैं। चयन कारखाने के ऊर्जा बुनियादी ढांचे, आवश्यक हीटिंग प्रदर्शन, संचालन कार्यक्रम, स्थापना की स्थिति और ऊर्जा लागत पर आधारित होना चाहिए।
ऊर्जा लागत की तुलना वास्तविक परिचालन स्थितियों पर आधारित होनी चाहिए। ताप अवधि, बैच आवृत्ति, इन्सुलेशन, लक्ष्य तापमान, ऊर्जा शुल्क और उत्पादन घंटे सभी दीर्घकालिक परिचालन लागत को प्रभावित कर सकते हैं।
प्रति दिन कई बैचों का संचालन करने वाले ग्राहकों के लिए, अकेले ऊर्जा कीमतों का उपयोग करके हीटिंग स्रोतों की तुलना करने के बजाय प्रति बैच या प्रति उत्पादन शिफ्ट ऊर्जा खपत का अनुमान लगाना उपयोगी हो सकता है।
ऐसा लोडिंग सिस्टम चुनें जो आपके वर्कफ़्लो से मेल खाता हो
लोडिंग संरचना यह निर्धारित करती है कि उत्पाद ओवन में कैसे प्रवेश करते हैं, हीटिंग के दौरान वे कैसे स्थित होते हैं और बैच को कितनी जल्दी हटाया जा सकता है। यह प्रयोग करने योग्य चैम्बर क्षमता और ऑपरेटर कार्यभार को भी प्रभावित करता है।
ट्रे लोड हो रहा है
उत्पाद रिक्ति और वायु प्रवाह आवश्यकताओं के अधीन, छोटे घटकों और संगठित बहु-परत लोडिंग के लिए उपयुक्त।
रैक लोड हो रहा है
दोहराए जाने योग्य उत्पाद स्थितियों, समर्पित समर्थनों या भागों के लिए उपयोगी जिन्हें ढेर नहीं किया जाना चाहिए।
ट्रॉली लोड हो रहा है
जब उत्पाद भारी हों, लोडिंग मात्रा बड़ी हो या हैंडलिंग समय महत्वपूर्ण हो तो बैच ट्रांसफर को सरल बनाया जा सकता है।
जरूरी नहीं कि सबसे अच्छी व्यवस्था वह हो जिसमें सबसे अधिक उत्पाद हों। इसे उत्पादों को सुरक्षित रूप से लोड करने, आवश्यक अंतर बनाए रखने, उचित पहुंच प्रदान करने और दोहराने योग्य उत्पादन दिनचर्या का समर्थन करने की अनुमति देनी चाहिए।
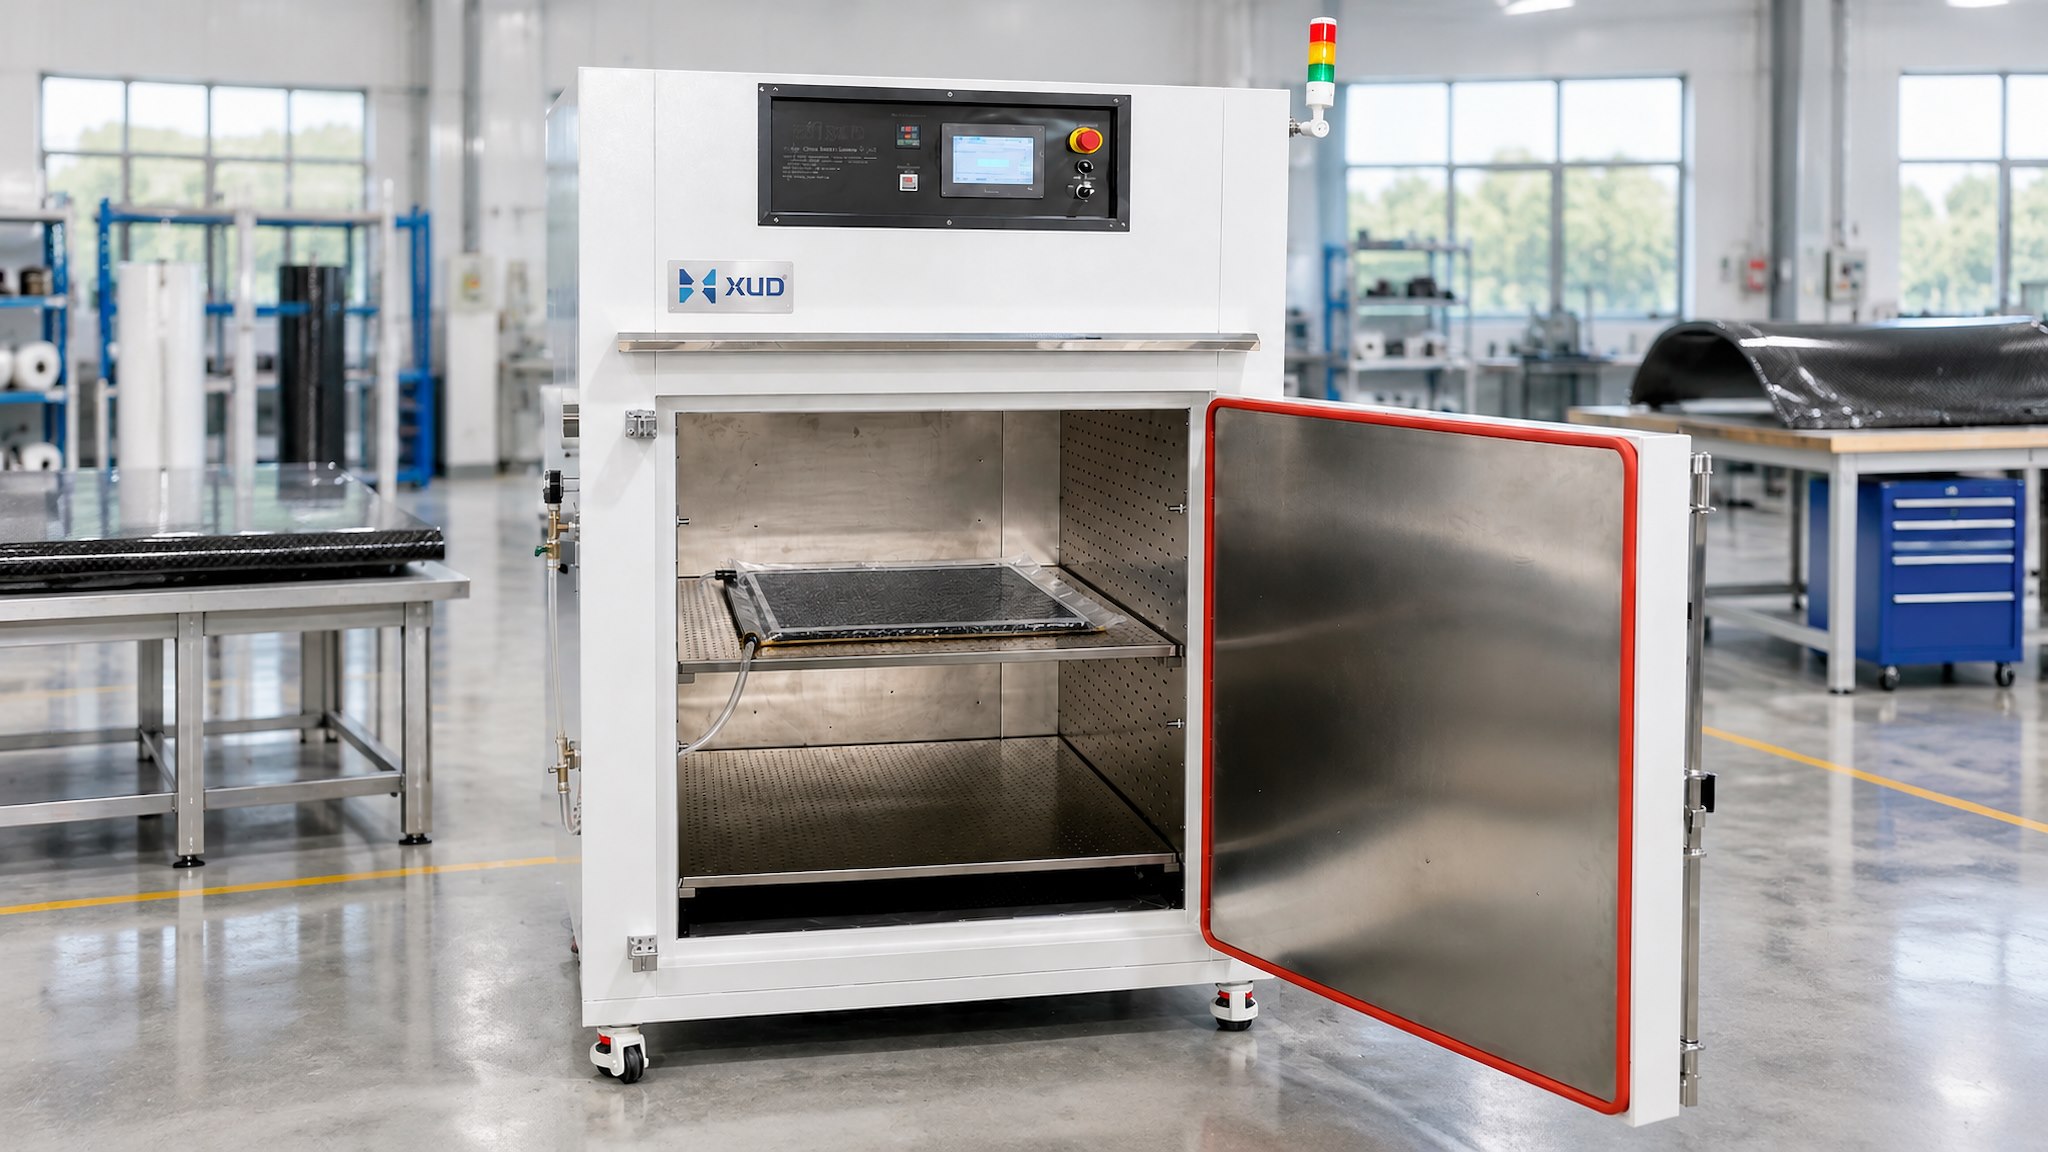
जब लोडिंग और अनलोडिंग में काफी समय लगता है, तो हैंडलिंग सिस्टम को हीटिंग सिस्टम के समान ही ध्यान देने की आवश्यकता होती है। उदाहरण के लिए, एक ट्रॉली ओवन, बैच को अंदर स्थानांतरित करने से पहले उत्पादों को चैम्बर के बाहर व्यवस्थित करने की अनुमति देकर वर्कफ़्लो में सुधार कर सकता है।
पुनरावृत्ति के लिए डिज़ाइन, न कि केवल एक सफल बैच के लिए
औद्योगिक उत्पादन के लिए, एक बैच से संतोषजनक परिणाम पर्याप्त नहीं है। निर्माताओं को परिचालन स्थितियों की आवश्यकता होती है जिन्हें कई बैचों और उत्पादन दिनों में दोहराया जा सकता है।
लोडिंग मात्रा, उत्पाद की स्थिति, शुरुआती तापमान, ट्रे व्यवस्था, हीटिंग अवधि और दरवाजा खोलने की आवृत्ति में भिन्नताएं प्रक्रिया को प्रभावित कर सकती हैं। यदि ऑपरेटर हर बार उत्पादों को अलग-अलग तरीके से लोड करते हैं, तो समान तापमान सेटिंग का उपयोग करने पर भी ओवन अलग-अलग परिस्थितियों में काम कर सकता है।
एक दोहराने योग्य लोडिंग पैटर्न हीटिंग प्रक्रिया का हिस्सा है
उत्पाद की स्थिति, बैच मात्रा, ट्रे रिक्ति और चक्र सेटिंग्स को मानकीकृत करने से उत्पादन रनों के बीच परिहार्य अंतर को कम करने में मदद मिलती है। उपकरण डिज़ाइन को उस दिनचर्या को ऑपरेटरों के लिए व्यावहारिक बनाना चाहिए।
प्रक्रिया-संवेदनशील अनुप्रयोगों के लिए, निर्माताओं को प्रासंगिक स्वीकृति मानदंड परिभाषित करना चाहिए और प्रतिनिधि उत्पादों और लोडिंग शर्तों का उपयोग करके हीटिंग चक्र को मान्य करना चाहिए। प्रक्रिया के आधार पर, इसमें तापमान माप, उत्पाद निरीक्षण या अन्य उचित गुणवत्ता जांच शामिल हो सकती है।
एक व्यावहारिक रबर क्योरिंग ओवन क्रेता चेकलिस्ट
ओवन निर्माता से संपर्क करने से पहले निम्नलिखित जानकारी तैयार करने से उपकरण मूल्यांकन अधिक कुशल हो सकता है और अनावश्यक विनिर्देश परिवर्तनों को कम करने में मदद मिल सकती है।
क्या तैयारी करनी है
उत्पाद की तस्वीरें, चित्र, आयाम, वजन, सामग्री और आकार
आवश्यक तापमान, तापन समय, प्रक्रिया उद्देश्य और स्वीकृति मानदंड
प्रति बैच उत्पाद, प्रति शिफ्ट अपेक्षित बैच और उत्पादन कार्यक्रम
ट्रे, रैक या ट्रॉली प्राथमिकता; लोडिंग और अनलोडिंग आवश्यकताएँ
उपलब्ध फर्श स्थान, दरवाजे तक पहुंच, बिजली आपूर्ति, गैस उपलब्धता और निकास आवश्यकताएं
नियंत्रण प्राथमिकताओं, निगरानी आवश्यकताओं और किसी भी प्रासंगिक गुणवत्ता दस्तावेज़ीकरण
चर्चा शुरू करने से पहले आपको हर विशिष्टता को अंतिम रूप देने की आवश्यकता नहीं है। उत्पाद तस्वीरें, अनुमानित आयाम, लक्ष्य तापमान और बैच मात्रा अक्सर प्रारंभिक डिज़ाइन का मूल्यांकन शुरू करने के लिए पर्याप्त होती हैं।
सर्वश्रेष्ठ रबर क्योरिंग ओवन को उत्पादन वास्तविकता के अनुरूप डिज़ाइन किया गया है
एक उपयुक्त औद्योगिक रबर इलाज ओवन को संसाधित किए जा रहे उत्पादों, वास्तविक बैच लोडिंग, थर्मल आवश्यकताओं, वायु प्रवाह की स्थिति, ऊर्जा स्रोत और फैक्ट्री वर्कफ़्लो से मेल खाना चाहिए। अकेले चैम्बर की मात्रा या अधिकतम तापमान की तुलना करने की तुलना में इन कारकों का एक साथ मूल्यांकन करना उपकरण चयन के लिए अधिक विश्वसनीय आधार प्रदान करता है।
औद्योगिक रबर इलाज ओवन
रबर घटकों, ढाले भागों, सील और अन्य संगत औद्योगिक हीटिंग अनुप्रयोगों के लिए अनुकूलित ओवन समाधान का अन्वेषण करें।
उत्पाद विवरण देखें →क्या आपके पास रबर हीटिंग एप्लिकेशन है?
अपने उत्पाद के आयाम, बैच मात्रा और प्रक्रिया आवश्यकताओं को हमारे साथ साझा करें। हम आपके एप्लिकेशन के लिए चैम्बर आकार, लोडिंग व्यवस्था, हीटिंग विधि और परिसंचरण कॉन्फ़िगरेशन का मूल्यांकन करने में सहायता कर सकते हैं।
व्हाट्सएप: +86 18998007076
ईमेल:annalan@xudoven.com
कार्बन फाइबर कम्पोजिट पैनलों के लिए क्योरिंग ओवन कैसे चुनें
संबंधित लेख