धातु फास्टनरों को गर्म करने और सुखाने के लिए सतत मेष बेल्ट ओवन
फास्टनर निर्माण और धातु भागों के प्रसंस्करण में, उत्पादों को अगले उत्पादन चरण में ले जाने से पहले गर्म करना और सुखाना अक्सर महत्वपूर्ण कदम होते हैं। बोल्ट, नट, स्क्रू, वॉशर और अन्य छोटे धातु घटकों को उत्पादन प्रक्रिया के भाग के रूप में नियंत्रित परिस्थितियों में धोने या गर्म करने के बाद सुखाने की आवश्यकता हो सकती है।
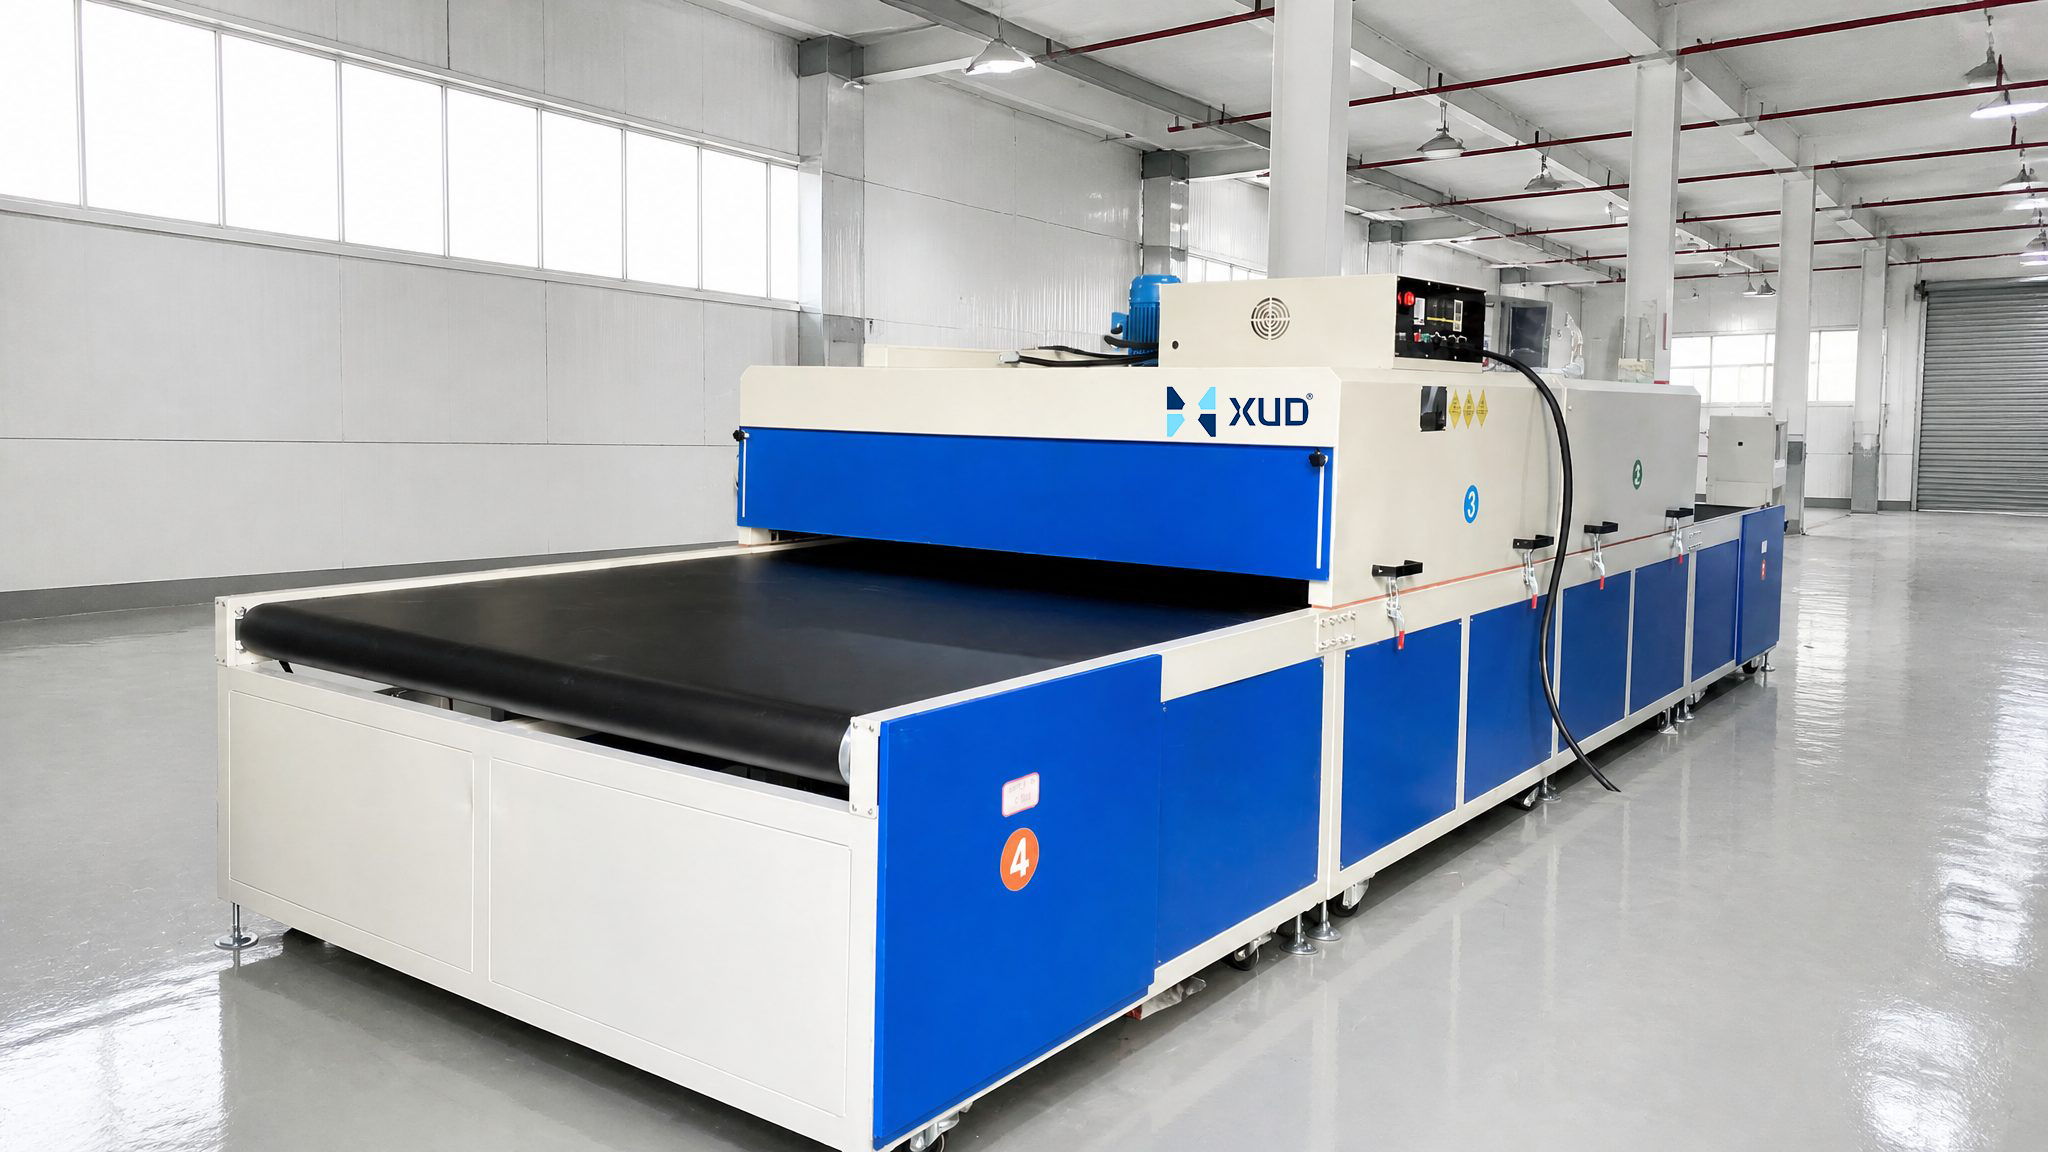
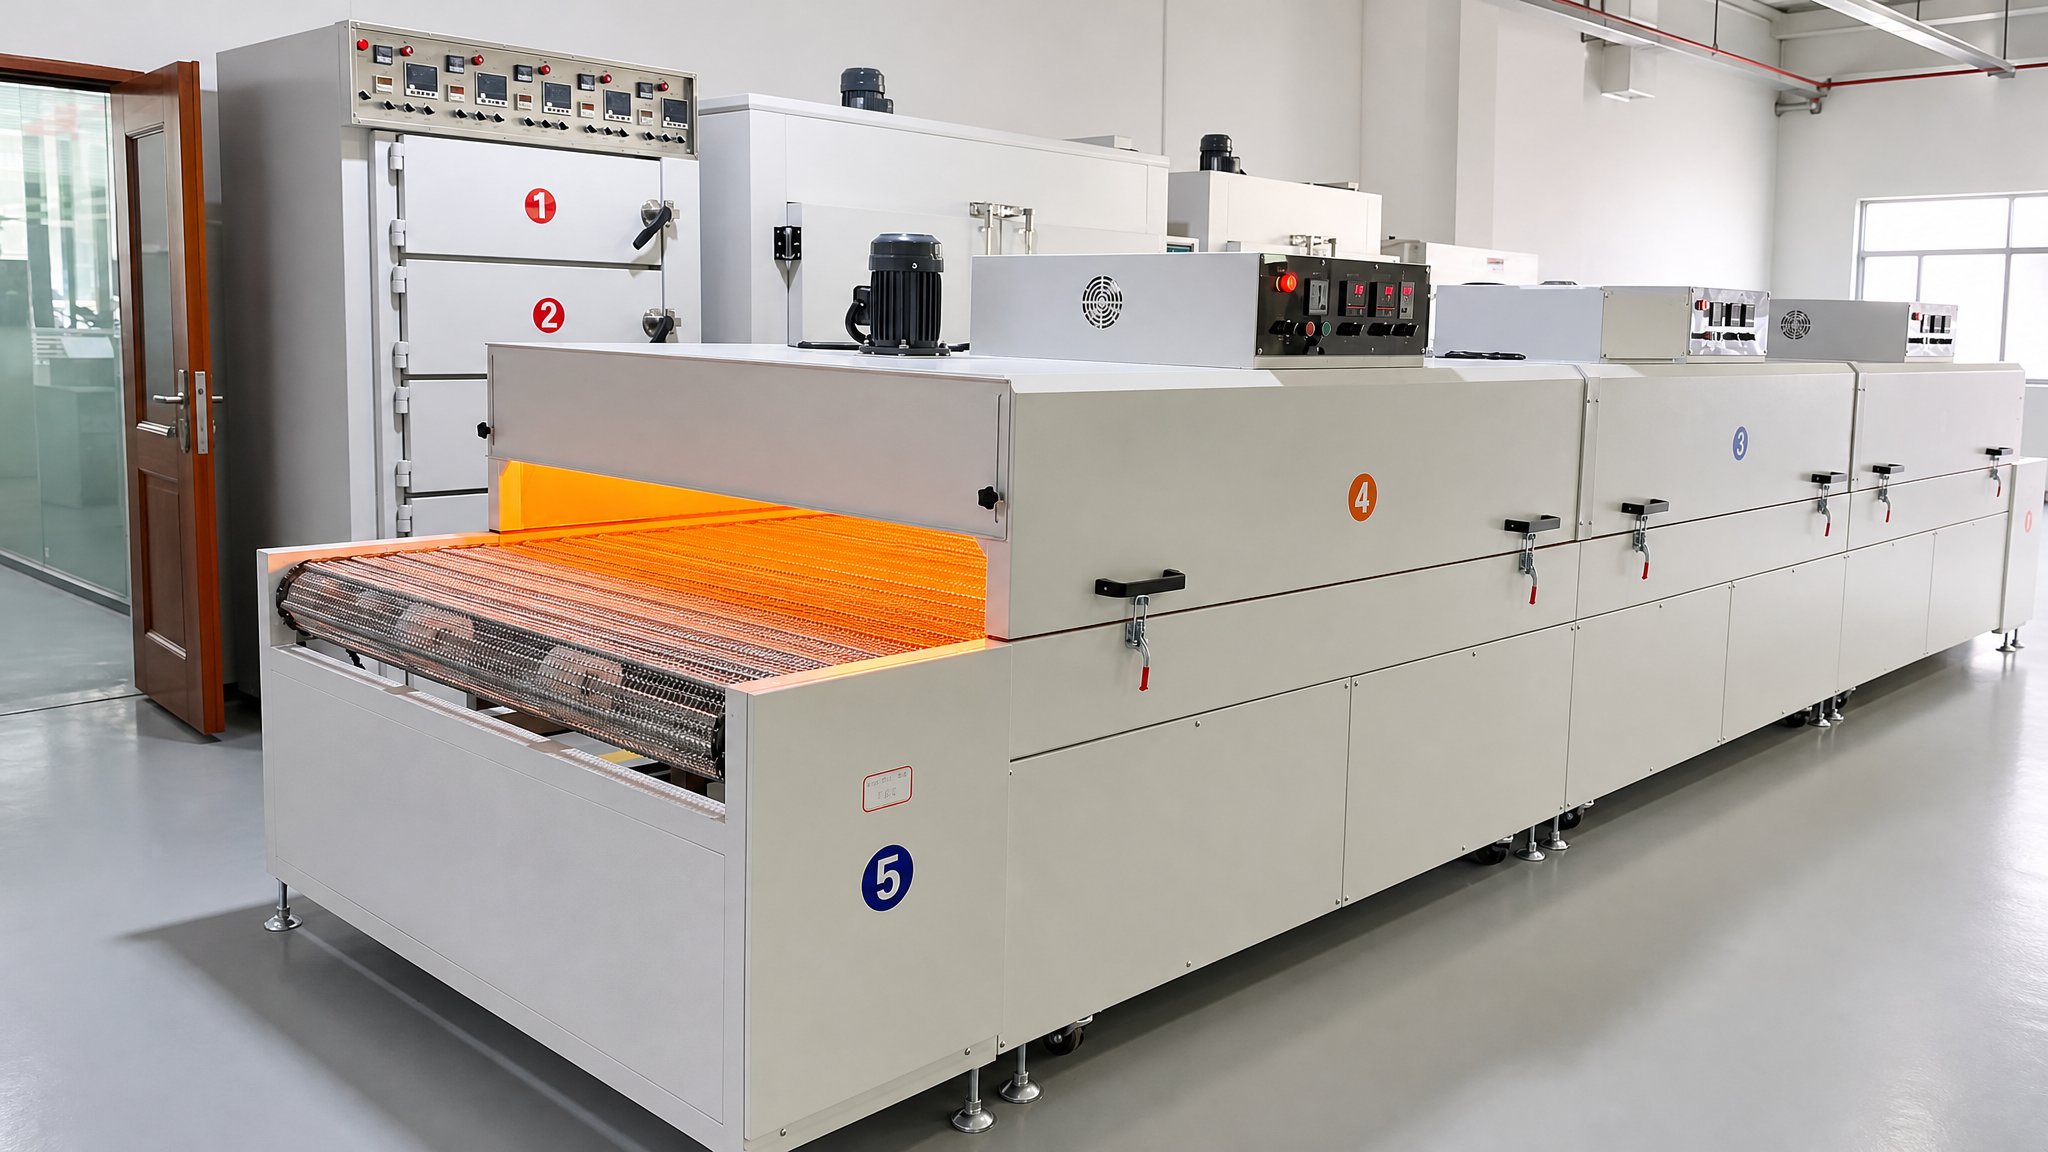
जब उत्पादन की मात्रा बढ़ती है, तो बैच ओवन में उत्पादों को मैन्युअल रूप से संभालना समय लेने वाला हो सकता है। एसतत जाल बेल्ट ओवननियंत्रित गति से गर्म कक्ष के माध्यम से भागों को परिवहन करके एक विकल्प प्रदान करता है। इससे उत्पादों को अलग-अलग बैचों में लोड और अनलोड करने के बजाय लगातार संसाधित किया जा सकता है।
एक उपयुक्त मेश बेल्ट ओवन चुनने में हीटिंग तापमान चुनने से कहीं अधिक शामिल होता है। उत्पाद का आकार, लोडिंग घनत्व, बेल्ट गति, वायु प्रवाह, नमी हटाना और आवश्यक उत्पादन क्षमता सभी अंतिम परिणाम को प्रभावित करते हैं।
यह मार्गदर्शिका बताती है कि व्यावहारिक उपकरण चयन और उत्पादन आवश्यकताओं पर ध्यान देने के साथ, धातु फास्टनरों को गर्म करने और सुखाने के लिए निरंतर जाल बेल्ट ओवन का मूल्यांकन कैसे किया जाए।
1. कौन से धातु फास्टनरों को संसाधित किया जा सकता है?
एजाल बेल्ट ओवनकई छोटे और मध्यम आकार के धातु घटकों पर विचार किया जा सकता है जिन्हें कन्वेयर बेल्ट पर सुरक्षित रूप से ले जाया जा सकता है। विशिष्ट उत्पादों में शामिल हैं:
- बोल्ट और पेंच:विभिन्न लंबाई, व्यास और हेड डिज़ाइन में धातु फास्टनरों।
- मेवे:हेक्स नट और अन्य धातु नट, उनके आयाम और लोडिंग आवश्यकताओं के अधीन।
- वाशर:फ्लैट वाशर और इसी तरह के छोटे घटक।
- मुद्रांकित धातु भाग:मुद्रांकन या निर्माण प्रक्रियाओं के माध्यम से उत्पादित छोटे धातु घटक।
- अन्य हार्डवेयर घटक:जाल बेल्ट परिवहन के लिए उपयुक्त धातु फिटिंग और छोटे यांत्रिक भाग।
उत्पाद की उपयुक्तता सामग्री से कहीं अधिक इस पर निर्भर करती है। बेल्ट पर लोड किए गए भागों के आयाम, वजन, आकार, सतह की स्थिति और मात्रा सभी परिवहन और हीटिंग प्रदर्शन को प्रभावित करते हैं।
उदाहरण के लिए, यदि बेल्ट विनिर्देश अनुपयुक्त है तो बहुत छोटे घटक जाल के उद्घाटन से गिर सकते हैं। लंबे या अनियमित आकार के हिस्से ओवरलैप हो सकते हैं या उलझ सकते हैं जब उन्हें एक साथ बहुत करीब से लोड किया जाता है।
उपकरण का चयन करने से पहले, वास्तविक उत्पाद नमूनों या चित्रों का मूल्यांकन करना और पुष्टि करना उचित है कि बेल्ट संरचना स्थिर परिवहन का समर्थन कर सकती है।
2. विशिष्ट तापन और सुखाने के अनुप्रयोग
2.1 धातु के फास्टनरों को धोने के बाद सुखाना
धातु फास्टनरों को धूल, प्रसंस्करण अवशेषों या अन्य दूषित पदार्थों को हटाने के लिए धोने या सफाई प्रक्रियाओं से गुजरना पड़ सकता है। धोने के बाद, अवशिष्ट पानी उत्पाद की सतहों पर रह सकता है, विशेष रूप से धागे, खांचे, छेद और संपर्क क्षेत्रों में।
एक सतत जाल बेल्ट सुखाने वाला ओवन सतह की नमी को हटाने में मदद करने के लिए इन घटकों को एक गर्म कक्ष के माध्यम से ले जा सकता है। आवश्यक सुखाने की स्थितियाँ उत्पाद की ज्यामिति, अवशिष्ट नमी की मात्रा, लोडिंग व्यवस्था और आवश्यक अंतिम स्थिति पर निर्भर करती हैं।
2.2 धातु घटकों का निरंतर तापन
कुछ विनिर्माण प्रक्रियाओं के लिए धातु के घटकों को अगले उत्पादन चरण से पहले एक निर्दिष्ट तापमान तक पहुंचने की आवश्यकता होती है। एक कन्वेयर ओवन निरंतर परिवहन और नियंत्रित हीटिंग प्रदान कर सकता है, जिससे उत्पादन टीमों को अधिक सुसंगत प्रसंस्करण दिनचर्या बनाए रखने में मदद मिलती है।
आवश्यक तापमान और निवास समय वास्तविक सामग्री और प्रक्रिया आवश्यकताओं के अनुसार निर्धारित किया जाना चाहिए। किसी अन्य उत्पाद के लिए उपयोग की गई सेटिंग्स की प्रतिलिपि बनाकर उनका चयन नहीं किया जाना चाहिए।
2.3 अन्य औद्योगिक धातु भागों को सुखाना
फास्टनरों के अलावा, मेश बेल्ट ओवन छोटे धातु हार्डवेयर, मुद्रांकित घटकों और अन्य भागों को सुखाने के लिए उपयुक्त हो सकते हैं जिन्हें मेश कन्वेयर पर विश्वसनीय रूप से ले जाया जा सकता है।
तेल, रासायनिक अवशेष या विशेष सतह उपचार वाले उत्पादों के लिए, प्रक्रिया का अलग से मूल्यांकन किया जाना चाहिए। उपकरण निर्दिष्ट करने से पहले अवशेषों की संरचना, वेंटिलेशन आवश्यकताओं और संभावित सुरक्षा जोखिमों की समीक्षा की जानी चाहिए।
3. सतत जाल बेल्ट ओवन कैसे काम करता है
एक सतत जाल बेल्ट ओवन एक गर्म कक्ष के माध्यम से उत्पादों को ले जाने के लिए एक चलती कन्वेयर का उपयोग करता है। एक समय में एक बैच को संसाधित करने के बजाय, उत्पाद फीडिंग छोर से प्रवेश करते हैं, हीटिंग क्षेत्र से गुजरते हैं, और डिस्चार्ज छोर से निकल जाते हैं।
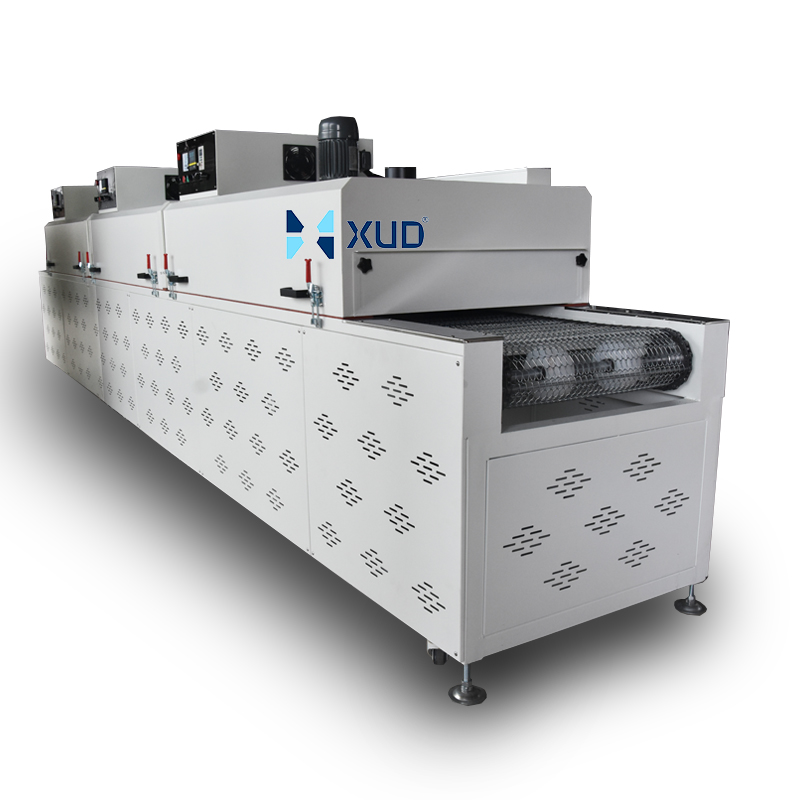
एक विशिष्ट प्रणाली में आवश्यक कॉन्फ़िगरेशन के आधार पर निम्नलिखित घटक शामिल हो सकते हैं:
- आहार अनुभाग:उत्पादों को मेश बेल्ट पर मैन्युअल रूप से या उपयुक्त फीडिंग व्यवस्था के माध्यम से रखा जाता है।
- मेष बेल्ट कन्वेयर:बेल्ट समायोज्य या निर्दिष्ट गति से उत्पादों को ओवन के माध्यम से पहुंचाता है।
- ताप कक्ष:चैम्बर उत्पादों के लिए आवश्यक ताप वातावरण प्रदान करता है।
- वायु परिसंचरण प्रणाली:परिसंचरण पंखे और वायु नलिकाएं प्रसंस्करण क्षेत्र के माध्यम से गर्म हवा वितरित कर सकते हैं।
- तापमान नियंत्रण प्रणाली:तापमान सेंसर और नियंत्रक हीटिंग प्रक्रिया की निगरानी और विनियमन करते हैं।
- निर्वहन अनुभाग:प्रसंस्कृत उत्पाद संग्रह या अगले उत्पादन चरण के लिए ओवन छोड़ देते हैं।
नमी हटाने से जुड़े अनुप्रयोगों के लिए, वेंटिलेशन और निकास व्यवस्था भी ध्यान देने योग्य है। गर्म हवा उत्पाद की सतहों से नमी को दूर ले जा सकती है, लेकिन ओवन में वास्तविक नमी भार के लिए उपयुक्त वायु विनिमय डिज़ाइन होना चाहिए।
उत्पादन आवश्यकताओं के आधार पर, ओवन को विभिन्न हीटिंग ज़ोन, कन्वेयर आयाम, वायु परिसंचरण व्यवस्था और फीडिंग या डिस्चार्जिंग विधियों के साथ डिज़ाइन किया जा सकता है।
4. मेश बेल्ट ओवन का चयन करते समय विचार करने योग्य पाँच कारक
4.1 उत्पाद आयाम और वजन
प्रत्येक घटक का आकार और वजन उसके परिवहन और गर्म होने के तरीके को प्रभावित करता है। छोटे स्क्रू, भारी बोल्ट और फ्लैट वॉशर में अलग-अलग लोडिंग विशेषताएँ होती हैं।
उत्पाद के आयाम उचित जाल खोलने, बेल्ट संरचना और प्रयोग करने योग्य कन्वेयर चौड़ाई भी निर्धारित करते हैं। यदि उत्पादों के बेल्ट से गिरने या उसके खुले स्थानों में फंसने की संभावना है, तो कन्वेयर डिज़ाइन को समायोजित करने की आवश्यकता है।
4.2 लोडिंग घनत्व और उत्पाद रिक्ति
बेल्ट पर बहुत सारे हिस्सों को लोड करने से अलग-अलग घटकों के आसपास हवा का प्रवाह कम हो सकता है। उत्पाद ओवरलैप हो सकते हैं, एक-दूसरे को अवरुद्ध कर सकते हैं, या ऐसे क्षेत्र बना सकते हैं जहां से नमी निकालना मुश्किल है।
सुखाने के अनुप्रयोगों के लिए, यह विचार करना महत्वपूर्ण है कि उत्पादों को बेल्ट में कैसे वितरित किया जाता है। एक उपयुक्त लोडिंग व्यवस्था को गर्म हवा को आवश्यक उत्पाद सतहों तक पहुंचने की अनुमति देनी चाहिए।
छोटे फास्टनरों के लिए, एक नमूना लोडिंग परीक्षण उपकरण आयामों को अंतिम रूप देने से पहले व्यावहारिक लोडिंग घनत्व निर्धारित करने में मदद कर सकता है।
4.3 कन्वेयर गति और ताप समय
कन्वेयर की गति यह निर्धारित करती है कि उत्पाद हीटिंग कक्ष के अंदर कितने समय तक रहेंगे। एक धीमी बेल्ट लंबे समय तक प्रसंस्करण समय प्रदान करती है, जबकि एक तेज़ बेल्ट एक निश्चित अवधि के भीतर परिवहन किए गए उत्पादों की संख्या को बढ़ाती है।
हालाँकि, बेल्ट की गति बढ़ाने का मतलब स्वचालित रूप से उच्च प्रभावी उत्पादन नहीं है। यदि उत्पाद आवश्यक सुखाने या गर्म करने की स्थिति तक पहुंचने से पहले ओवन छोड़ देते हैं, तो वास्तविक प्रक्रिया परिणाम अस्वीकार्य हो सकता है।
इसलिए आवश्यक बेल्ट गति को हीटिंग कक्ष की लंबाई और लक्ष्य प्रसंस्करण समय पर विचार करते हुए प्रक्रिया परीक्षण के माध्यम से स्थापित किया जाना चाहिए।
4.4 वायु परिसंचरण और तापमान एकरूपता
तापमान की एकरूपता विशेष रूप से महत्वपूर्ण होती है जब उत्पादों को एक विस्तृत कन्वेयर बेल्ट पर वितरित किया जाता है या कई पंक्तियों में लोड किया जाता है।
वायु प्रवाह का मूल्यांकन कक्ष के अंदर विभिन्न स्थानों पर किया जाना चाहिए, जिसमें कन्वेयर के बाएँ, केंद्र और दाएँ पक्ष शामिल हैं। वायु प्रवाह व्यवस्था में उत्पाद लोडिंग ऊंचाई और अवरुद्ध वायु मार्ग की संभावना पर भी विचार करना चाहिए।
महत्वपूर्ण अनुप्रयोगों के लिए, कई स्थानों पर तापमान माप और उत्पाद-स्तरीय परीक्षण यह सत्यापित करने में मदद कर सकते हैं कि ओवन आवश्यक प्रक्रिया शर्तों को पूरा करता है या नहीं।
4.5 नमी निकास और वेंटिलेशन
जब गीली धातु के फास्टनर सुखाने वाले ओवन में प्रवेश करते हैं, तो नमी कक्ष के वातावरण में वाष्पित हो जाती है। यदि नमी को प्रभावी ढंग से नहीं हटाया जाता है, तो ओवन के अंदर नमी बढ़ सकती है और सुखाने के प्रदर्शन को प्रभावित कर सकती है।
वेंटिलेशन डिज़ाइन ओवन में प्रवेश करने वाले पानी की मात्रा, आवश्यक सुखाने के समय और परिचालन स्थितियों पर आधारित होना चाहिए। जिन उत्पादों में सफाई एजेंट, तेल या अन्य वाष्पशील पदार्थ होते हैं, उन्हें अतिरिक्त प्रक्रिया और सुरक्षा मूल्यांकन की आवश्यकता होती है।
5. उत्पादन क्षमता का अनुमान कैसे लगाएं
सतत जाल बेल्ट ओवन चुनते समय उत्पादन क्षमता सबसे महत्वपूर्ण कारकों में से एक है। एक ओवन जो बहुत छोटा है वह उत्पादन में बाधा बन सकता है, जबकि एक बड़ा सिस्टम उपकरण निवेश और परिचालन लागत को अनावश्यक रूप से बढ़ा सकता है।
प्रारंभिक अनुमान के लिए, सैद्धांतिक द्रव्यमान थ्रूपुट की गणना निम्नलिखित सूत्र का उपयोग करके की जा सकती है:
सैद्धांतिक थ्रूपुट (किलो/घंटा)
= प्रयोग करने योग्य बेल्ट की चौड़ाई (एम) × लोडिंग घनत्व (किलो/मीटर²) × बेल्ट स्पीड (एम/मिनट) × 60
उदाहरण के लिए, इस सूत्र का उपयोग यह अनुमान लगाने के लिए किया जा सकता है कि प्रयोग करने योग्य लोडिंग क्षेत्र, औसत लोडिंग घनत्व और कन्वेयर गति के आधार पर प्रति घंटे कितना उत्पाद ओवन से गुजर सकता है।
टुकड़ा-गिनती उत्पादन के लिए, एक और उपयोगी गणना है:
टुकड़े प्रति घंटा
= टुकड़े प्रति मिनट × 60
ये गणनाएँ गारंटीकृत उत्पादन आउटपुट के बजाय प्रारंभिक संदर्भ प्रदान करती हैं। वास्तविक क्षमता उत्पाद अंतर, लोडिंग स्थिरता, आवश्यक निवास समय, हीटिंग प्रदर्शन और अनलोडिंग व्यवस्था पर निर्भर करती है।
महत्वपूर्ण:यदि उत्पाद आवश्यक सुखाने या हीटिंग परिणाम प्राप्त नहीं कर सकते हैं तो उच्च सैद्धांतिक थ्रूपुट उपयोगी नहीं है। अंतिम डिज़ाइन को यथार्थवादी लोडिंग स्थितियों के तहत उत्पाद परीक्षण के माध्यम से सत्यापित किया जाना चाहिए।
6. मेश बेल्ट ओवन बनाम बैच ओवन
मेश बेल्ट ओवन और बैच ओवन दोनों का उपयोग औद्योगिक हीटिंग और सुखाने के लिए किया जा सकता है। मुख्य अंतर यह है कि उत्पादों को कैसे लोड किया जाता है, परिवहन किया जाता है और संसाधित किया जाता है।
| तुलना | मेष बेल्ट ओवन | बैच ओवन |
|---|---|---|
| संसाधन विधि | सतत परिवहन | अलग-अलग बैच |
| उत्पाद संभालना | उत्पाद एक बेल्ट पर चैम्बर के माध्यम से चलते हैं | प्रत्येक चक्र के लिए उत्पादों को लोड और अनलोड किया जाता है |
| उत्पादन उपयुक्तता | स्थिर, बार-बार उत्पादन प्रवाह के लिए उपयुक्त | बैच-आधारित या विविध उत्पादन के लिए उपयुक्त |
| उत्पाद लचीलापन | सबसे अच्छा तब होता है जब उत्पाद का आकार और प्रक्रिया की स्थितियाँ अपेक्षाकृत सुसंगत हों | विभिन्न बैच आकारों और उत्पाद प्रकारों के लिए अधिक लचीला हो सकता है |
| स्वचालन | फीडिंग और डिस्चार्ज सिस्टम के साथ एकीकृत किया जा सकता है | अधिक बैच हैंडलिंग की आवश्यकता हो सकती है |
जब उत्पादों को अपेक्षाकृत स्थिर मात्रा में लगातार संसाधित किया जाता है तो मेश बेल्ट ओवन एक व्यावहारिक विकल्प हो सकता है। एक बैच ओवन अधिक उपयुक्त हो सकता है जब उत्पादन में बार-बार उत्पाद परिवर्तन, छोटे बैच या अनियमित प्रसंस्करण कार्यक्रम शामिल होते हैं।
सर्वोत्तम विकल्प वास्तविक उत्पादन संगठन, उत्पाद विशेषताओं, उपलब्ध फ्लोर स्पेस और निवेश संबंधी विचारों पर निर्भर करता है।
7. सामान्य परिचालन समस्याएँ और समाधान
7.1 पूरे बेल्ट में असमान शुष्कन
संभावित कारण:असमान वायु प्रवाह, अत्यधिक लोडिंग घनत्व, ओवरलैपिंग उत्पाद, या असंगत उत्पाद वितरण।
क्या जांचें:विभिन्न बेल्ट स्थितियों पर उत्पाद परिणामों की तुलना करें। वायु परिसंचरण व्यवस्था की समीक्षा करें और जहां आवश्यक हो, लोडिंग घनत्व या उत्पाद रिक्ति को समायोजित करें।
7.2 प्रसंस्करण के बाद उत्पाद गीले रहते हैं
संभावित कारण:अपर्याप्त निवास समय, ओवन में अत्यधिक नमी का प्रवेश, अनुपयुक्त तापमान सेटिंग्स, या अपर्याप्त नमी निकास।
क्या जांचें:प्रसंस्करण से पहले और बाद में नमी की स्थिति को मापें। बेल्ट की गति, लोडिंग मात्रा, वेंटिलेशन और वास्तविक सुखाने की आवश्यकताओं की समीक्षा करें।
7.3 उत्पाद बेल्ट पर जमा हो जाते हैं या ओवरलैप हो जाते हैं
संभावित कारण:अनियमित फीडिंग, अनुपयुक्त बेल्ट चौड़ाई, परिवहन के दौरान उत्पाद का हिलना, या अत्यधिक लोडिंग।
क्या जांचें:भोजन विधि, बेल्ट गति, जाल संरचना और उत्पाद व्यवस्था का मूल्यांकन करें। यदि आवश्यक हो, तो एक अलग लोडिंग विधि या कन्वेयर डिज़ाइन पर विचार करें।
7.4 उत्पाद की सतह का मलिनकिरण
संभावित कारण:अत्यधिक तापमान, लंबे समय तक गर्म हवा के संपर्क में रहना, या उत्पाद की सतह की स्थिति में परिवर्तन।
क्या जांचें:प्रक्रिया की शर्तें निर्धारित करने से पहले सामग्री और सतह की आवश्यकताओं की पुष्टि करें। प्रतिनिधि नमूनों का परीक्षण करें और निर्धारित करें कि चयनित हीटिंग वातावरण उपयुक्त है या नहीं।
इन मुद्दों की जांच केवल तापमान सेटिंग बदलकर हल करने के बजाय वास्तविक उत्पाद परीक्षण के माध्यम से की जानी चाहिए।
8. अनुकूलन के लिए कौन सी जानकारी आवश्यक है?
एसतत जाल बेल्ट ओवनउत्पादों और उत्पादन प्रक्रिया के आधार पर डिज़ाइन किया जाना चाहिए, न कि केवल मानक उपकरण आकार से चुना जाना चाहिए।
उपयुक्त समाधान का मूल्यांकन करने के लिए, निर्माताओं को निम्नलिखित जानकारी प्रदान करनी चाहिए:
- उत्पाद की जानकारी:उत्पाद का नाम, सामग्री, आयाम, वजन, और फ़ोटो या चित्र।
- उत्पाद की स्थिति:क्या हिस्से सूखे हैं, धोने के बाद गीले हैं, तैलीय हैं, या अन्य अवशेष हैं।
- प्रसंस्करण उद्देश्य:सुखाना, नमी हटाना, या सामान्य तापन।
- तापमान की आवश्यकता:आवश्यक ऑपरेटिंग तापमान और स्वीकार्य तापमान भिन्नता, यदि निर्दिष्ट हो।
- उत्पादन क्षमता:आवश्यक आउटपुट किग्रा/घंटा या टुकड़े/घंटा में।
- कन्वेयर आवश्यकताएँ:पसंदीदा बेल्ट की चौड़ाई, लोडिंग व्यवस्था, और फीडिंग या डिस्चार्जिंग विधि, यदि ज्ञात हो।
- कारखाने की स्थितियाँ:उपलब्ध स्थापना स्थान और स्थानीय विद्युत आपूर्ति।
- स्वचालन आवश्यकताएँ:मैन्युअल फीडिंग, स्वचालित फीडिंग, स्वचालित संग्रह, या मौजूदा उत्पादन लाइन के साथ एकीकरण।
इस जानकारी के आधार पर, ओवन संरचना, हीटिंग विधि, कन्वेयर आयाम, परिसंचरण प्रणाली और नियंत्रण विन्यास का मूल्यांकन किया जा सकता है।
उपयुक्त अनुप्रयोगों के लिए, आवश्यक प्रक्रिया, फैक्ट्री उपयोगिताओं और परिचालन स्थितियों के अनुसार इलेक्ट्रिक हीटिंग या गैस हीटिंग पर विचार किया जा सकता है।
वास्तविक उत्पाद नमूने या स्पष्ट उत्पाद तस्वीरें प्रदान करना विशेष रूप से सहायक होता है। यह उपकरण डिज़ाइन को उत्पाद वितरण, बेल्ट खोलने के आकार, लोडिंग घनत्व और आवश्यक प्रसंस्करण समय पर अधिक सटीक रूप से विचार करने की अनुमति देता है।
9. अक्सर पूछे जाने वाले प्रश्न
Q1: क्या एक सतत जाल बेल्ट ओवन बोल्ट, नट और स्क्रू को सुखा सकता है?
हाँ, यह बोल्ट, नट और स्क्रू सहित कई प्रकार के धातु फास्टनरों को सुखाने के लिए उपयुक्त हो सकता है। अंतिम डिज़ाइन उत्पाद के आयाम, वजन, लोडिंग की स्थिति और आवश्यक सुखाने के परिणाम पर निर्भर करता है।
Q2: क्या विभिन्न आकार के फास्टनरों को एक ही ओवन में संसाधित किया जा सकता है?
विभिन्न आकारों को एक ही ओवन में संसाधित किया जा सकता है यदि वे कन्वेयर संरचना और प्रक्रिया स्थितियों के अनुकूल हों। हालाँकि, बहुत भिन्न उत्पाद आयामों या सुखाने की आवश्यकताओं के लिए अलग सेटिंग्स या उत्पादन व्यवस्था की आवश्यकता हो सकती है।
Q3: मैं आवश्यक उत्पादन क्षमता कैसे निर्धारित करूं?
प्रति घंटे किलोग्राम या प्रति घंटे टुकड़ों में आवश्यक आउटपुट से प्रारंभ करें। फिर उत्पाद के वजन, बेल्ट लोडिंग घनत्व, प्रयोग करने योग्य बेल्ट की चौड़ाई, कन्वेयर गति और आवश्यक प्रसंस्करण समय पर विचार करें। उत्पाद परीक्षण के माध्यम से वास्तविक क्षमता की पुष्टि की जानी चाहिए।
Q4: क्या ओवन फास्टनरों को धोने के बाद सुखा सकता है?
धोने के बाद सतह की बची हुई नमी को सुखाने के लिए मेश बेल्ट ओवन का मूल्यांकन किया जा सकता है। कॉन्फ़िगरेशन का निर्धारण करते समय ओवन में ले जाए गए पानी की मात्रा, उत्पाद ज्यामिति, लोडिंग व्यवस्था और वेंटिलेशन आवश्यकताओं पर विचार किया जाना चाहिए।
Q5: एकसमान तापन और शुष्कन कैसे प्राप्त किया जा सकता है?
समान परिणाम हीटिंग चैम्बर डिजाइन, वायु परिसंचरण, तापमान नियंत्रण, उत्पाद रिक्ति और कन्वेयर गति पर निर्भर करते हैं। बेल्ट के विभिन्न स्थानों पर उत्पादों का परीक्षण करने से वास्तविक प्रदर्शन को सत्यापित करने में मदद मिल सकती है।
निष्कर्ष
एक सतत जाल बेल्ट ओवन निर्माताओं को धातु फास्टनरों और अन्य छोटे धातु घटकों की हैंडलिंग और प्रसंस्करण दक्षता में सुधार करने में मदद कर सकता है जिन्हें निरंतर हीटिंग या सुखाने की आवश्यकता होती है।
परDongguan Xinyuanda मशीनरी उपकरण कं, लिमिटेड।, हम औद्योगिक ओवन और सुखाने वाले उपकरण समाधानों पर ध्यान केंद्रित करते हैं। यदि आप बोल्ट, नट, स्क्रू या अन्य धातु घटकों के लिए निरंतर हीटिंग या सुखाने की प्रक्रिया की योजना बना रहे हैं, तो आप उपकरण मूल्यांकन के लिए अपने उत्पाद विवरण और उत्पादन आवश्यकताओं के साथ हमसे संपर्क कर सकते हैं।
Xinyuanda से संपर्क करें
कंपनी:Dongguan Xinyuanda मशीनरी उपकरण कं, लिमिटेड।
व्हाट्सएप:+86 18998007076
ईमेल:annalan@xudoven.com
वेबसाइट:www.xudoven.com
प्रयोगशाला ओवन के प्रकार: डिज़ाइन, कार्य और अनुप्रयोगों के लिए एक संपूर्ण मार्गदर्शिका
संबंधित लेख