इलेक्ट्रिक लगातार तापमान सुखाने वाला ओवन ऑपरेटिंग गाइड
औद्योगिक सुखाने, इलाज और गर्मी उपचार प्रक्रियाओं में, विद्युत निरंतर तापमान सुखाने वाले ओवन का उचित संचालन सीधे उत्पाद की गुणवत्ता, उत्पादन उपज और बैच स्थिरता को प्रभावित करता है। वास्तविक विनिर्माण वातावरण में, गलत तापमान सेटिंग्स, अनुचित लोडिंग जो वायु प्रवाह को अवरुद्ध करती है, और ओवन को पर्याप्त रूप से पहले से गरम करने से पहले सामग्री लोड करने से आसानी से असमान सुखाने, असंतोषजनक उत्पाद प्रदर्शन, समय से पहले उपकरण खराब होने और संभावित सुरक्षा खतरे हो सकते हैं।
यह मार्गदर्शिका विद्युत स्थिर तापमान सुखाने वाले ओवन के संचालन प्रक्रियाओं का एक व्यापक अवलोकन प्रदान करती है, जिसमें प्री-स्टार्टअप निरीक्षण, तापमान और टाइमर सेटिंग्स, प्रीहीटिंग और सामग्री लोडिंग, ऑपरेशन मॉनिटरिंग, सुरक्षित शटडाउन और समस्या निवारण शामिल है। यह ऑपरेटरों को उत्पादन दक्षता, उत्पाद की गुणवत्ता और उपकरण सुरक्षा में सुधार करते हुए मानकीकृत कार्य पद्धतियां स्थापित करने में मदद करता है।
विषयसूची
- ओवन शुरू करने से पहले तीन आवश्यक जाँचें
- तापमान और टाइमर पैरामीटर्स को सही तरीके से कैसे सेट करें
- उचित प्रीहीटिंग और वर्कपीस लोडिंग प्रक्रियाएं
- ओवन संचालन के दौरान निगरानी और प्रबंधन
- वर्कपीस को हटाना और ओवन को सुरक्षित रूप से बंद करना
- सामान्य परिचालन समस्याएँ और आपातकालीन शटडाउन स्थितियाँ
- आपको अनुकूलित औद्योगिक इलेक्ट्रिक सुखाने वाला ओवन कब चुनना चाहिए?
- निष्कर्ष: बेहतर सुखाने के परिणामों के लिए मानकीकृत संचालन
1. ओवन शुरू करने से पहले तीन आवश्यक जाँचें
1.1 ओवन और आसपास के वातावरण का निरीक्षण करें
उपकरण शुरू करने से पहले, विरूपण, क्षति या सामग्री अवशेष के लिए ओवन के बाहरी हिस्से, दरवाजे की सीलिंग गैसकेट और आंतरिक अलमारियों का निरीक्षण करें। टूटा हुआ या क्षतिग्रस्त दरवाजा गैसकेट गर्मी के रिसाव का कारण बन सकता है और कक्ष के अंदर तापमान की एकरूपता को कम कर सकता है।
सुनिश्चित करें कि ओवन एक स्थिर, समतल सतह पर स्थापित है। पर्याप्त वेंटिलेशन और गर्मी अपव्यय की अनुमति देने के लिए ओवन के पीछे और किनारों और आस-पास की दीवारों के बीच कम से कम 30 सेमी की जगह छोड़ें। खराब वेंटिलेशन के कारण विद्युत घटक ज़्यादा गरम हो सकते हैं।
आंतरिक कक्ष को अच्छी तरह से साफ़ करें और सुनिश्चित करें कि कोई भी उपकरण, विदेशी वस्तुएँ, या पिछले उत्पादन बैचों के बचे हुए वर्कपीस अंदर न रहें।
1.2 विद्युत विद्युत आपूर्ति की जाँच करें
उपकरण नेमप्लेट की जाँच करें और सत्यापित करें कि ऑन-साइट बिजली की आपूर्ति ओवन के निर्दिष्ट वोल्टेज, आवृत्ति और चरणों की संख्या से मेल खाती है। असंगत बिजली आपूर्ति हीटिंग तत्वों या तापमान नियंत्रकों को नुकसान पहुंचा सकती है।
सुरक्षात्मक ग्राउंडिंग कनेक्शन का निरीक्षण करें और सुनिश्चित करें कि यह सुरक्षित है। जांचें कि बिजली के तार क्षति, संपीड़न या खुले तारों से मुक्त हैं।
यदि आपको स्टार्टअप से पहले जलने की गंध या विद्युत घटक क्षति के दृश्य संकेत दिखाई देते हैं, तो उपकरण को सक्रिय न करें। पहले किसी योग्य इलेक्ट्रीशियन से निरीक्षण करवाएं और समस्या का समाधान करें।
1.3 सामग्री अनुकूलता की पुष्टि करें
पुष्टि करें कि वर्कपीस सामग्री और प्रक्रिया की आवश्यकताएं सुखाने वाले ओवन की ऑपरेटिंग तापमान सीमा के अनुकूल हैं। सामग्री के ताप प्रतिरोध के आधार पर अधिकतम स्वीकार्य तापमान निर्धारित करें।
विस्फोट रोधी संशोधनों के बिना मानक विद्युत सुखाने वाले ओवन का उपयोग ज्वलनशील या विस्फोटक सामग्री, बड़ी मात्रा में अस्थिर सॉल्वैंट्स वाले वर्कपीस, या ऐसे पदार्थों को संसाधित करने के लिए नहीं किया जाना चाहिए जो गर्म होने पर विषाक्त या खतरनाक वाष्प छोड़ते हैं।
इन अनुप्रयोगों के लिए, सामग्री गुणों और प्रक्रिया जोखिम मूल्यांकन के अनुसार विशेष विस्फोट-प्रूफ उपकरण या अन्य उचित रूप से इंजीनियर किए गए समाधानों का चयन किया जाना चाहिए।
2. तापमान और टाइमर पैरामीटर्स को सही तरीके से कैसे सेट करें
चरण 1: मुख्य बिजली आपूर्ति को कनेक्ट करें और प्रारंभिक जांच पूरी करें
उपकरण संचालन मैनुअल के अनुसार मुख्य पावर स्विच चालू करें। जांचें कि क्या तापमान नियंत्रक और स्थिति संकेतक सामान्य रूप से रोशन होते हैं, और सुनिश्चित करें कि नियंत्रण कक्ष पर कोई गलती कोड दिखाई न दे।
फोर्स्ड-एयर सर्कुलेशन सिस्टम से लैस ओवन के लिए, आप पहले सर्कुलेशन फैन शुरू कर सकते हैं और पैरामीटर सेटिंग्स के साथ आगे बढ़ने से पहले जांच सकते हैं कि मोटर असामान्य शोर के बिना सुचारू रूप से चल रही है या नहीं।
चरण 2: लक्ष्य ऑपरेटिंग तापमान निर्धारित करें
तापमान नियंत्रक का सेटिंग इंटरफ़ेस दर्ज करें, प्रक्रिया आवश्यकताओं के अनुसार लक्ष्य तापमान समायोजित करें, और पुष्टि करें कि सेटिंग सहेजी गई है।
ऑपरेटरों को आमतौर पर उपयोग किए जाने वाले निम्नलिखित दो तापमान प्रदर्शन मूल्यों के बीच अंतर को समझना चाहिए:
- पीवी (प्रक्रिया मूल्य):वर्तमान में ओवन कक्ष के अंदर मापा गया वास्तविक तापमान।
- एसवी (निर्धारित मूल्य):ऑपरेटर द्वारा लक्ष्य तापमान पूर्व निर्धारित.
लक्ष्य तापमान सेटिंग के बजाय वास्तविक तापमान प्रदर्शन को गलती से समायोजित करने से बचने के लिए नए ऑपरेटरों को पीवी और एसवी के बीच अंतर करना चाहिए।
चरण 3: टाइमर ऑपरेटिंग मोड कॉन्फ़िगर करें
सही टाइमर मोड का चयन करना आवश्यक है क्योंकि विभिन्न समय विधियाँ वास्तविक प्रसंस्करण समय को महत्वपूर्ण रूप से प्रभावित कर सकती हैं। सामान्य टाइमर मोड में शामिल हैं:
- टाइमर तुरंत प्रारंभ होता है:उपकरण चालू होते ही उल्टी गिनती शुरू हो जाती है।
- सतत संचालन:ओवन मैन्युअल रूप से बंद होने तक चलता रहता है।
- निर्धारित तापमान पर पहुंचने पर टाइमर प्रारंभ होता है:चेंबर के लक्ष्य तापमान तक पहुंचने के बाद ही उलटी गिनती शुरू होती है।
अनुप्रयोगों को सुखाने और ठीक करने के लिए, आम तौर पर तीसरे मोड की सिफारिश की जाती है जब प्रक्रिया विनिर्देश को लक्ष्य तापमान पर एक परिभाषित होल्डिंग समय की आवश्यकता होती है। इससे यह सुनिश्चित करने में मदद मिलती है कि वर्कपीस को आवश्यक थर्मल उपचार समय प्राप्त होता है।
यह भी पुष्टि करें कि टाइमर समाप्त होने पर क्या होता है। नियंत्रक कॉन्फ़िगरेशन के आधार पर, ओवन स्वचालित रूप से हीटिंग बंद कर सकता है, एक श्रव्य या दृश्य अलार्म सक्रिय कर सकता है, या स्टैंडबाय मोड पर स्विच कर सकता है।
चरण 4: सभी प्रक्रिया मापदंडों को दोबारा जांचें
हीटिंग सिस्टम को सक्रिय करने से पहले, अनुमोदित उत्पादन निर्देशों के अनुसार तापमान इकाई (डिग्री सेल्सियस या डिग्री फारेनहाइट), लक्ष्य तापमान, टाइमर मोड और प्रक्रिया अवधि की जांच करें।
अंतिम पैरामीटर जांच उत्पादन त्रुटियों और गलत तापमान इकाइयों, इनपुट गलतियों या अनुचित टाइमर सेटिंग्स के कारण होने वाली संभावित दुर्घटनाओं को रोकने में मदद करती है।
3. उचित प्रीहीटिंग और वर्कपीस लोडिंग प्रक्रियाएं
3.1 आवश्यकता पड़ने पर ओवन को पहले से गरम कर लें
प्रक्रिया आवश्यकताओं के आधार पर निर्धारित करें कि प्रीहीटिंग आवश्यक है या नहीं। उच्च तापमान सटीकता और लगातार सुखाने के परिणामों की आवश्यकता वाले अनुप्रयोगों के लिए, प्रीहीटिंग आवश्यक है।
यह न मानें कि प्रीहीटिंग पूरी हो गई है क्योंकि पीवी रीडिंग एसवी सेटिंग तक पहुंच गई है। छोटे चैम्बर ओवन को लगभग 10-15 मिनट के तापमान स्थिरीकरण की आवश्यकता हो सकती है, जबकि बड़े औद्योगिक सुखाने वाले ओवन को उनके चैम्बर आकार और थर्मल डिजाइन के आधार पर 30 मिनट या उससे अधिक की आवश्यकता हो सकती है।
तब तक प्रतीक्षा करें जब तक चैम्बर का तापमान आवश्यक सहनशीलता के भीतर स्थिर न हो जाए, जैसे कि जहां लागू हो ±5°C, और वर्कपीस को लोड करने से पहले चैम्बर को स्थिर तापीय स्थिति तक पहुंचने के लिए पर्याप्त समय दें।
3.2 वर्कपीस के बीच पर्याप्त वायु प्रवाह निकासी बनाए रखें
हमेशा ओवन की निर्धारित लोडिंग क्षमता का पालन करें। ओवरलोडिंग अलमारियों को ख़राब कर सकती है और गर्म हवा के संचलन में बाधा उत्पन्न कर सकती है।
वर्कपीस को एक-दूसरे के बहुत करीब रखने से बचें। चैम्बर के पीछे या नीचे हवा की आपूर्ति को कभी भी अवरुद्ध न करें या हवा के खुलने को वापस न करें। पूरे ओवन में गर्म हवा का सुचारू संचार सुनिश्चित करने के लिए पर्याप्त निकासी बनाए रखी जानी चाहिए।
जब भी संभव हो, उपकरण के साथ दी गई मूल ट्रे और अलमारियों का उपयोग करें। अस्वीकृत घरेलू फिक्स्चर वायु प्रवाह वितरण में हस्तक्षेप कर सकते हैं और सुखाने की एकरूपता को प्रभावित कर सकते हैं।
3.3 वर्कपीस की विशेषताओं के अनुसार लोडिंग घनत्व को समायोजित करें
बड़े ठोस वर्कपीस और सघन रूप से रखी गई सामग्री को आम तौर पर लंबे समय तक गर्म करने की आवश्यकता होती है। कई परतों को लोड करते समय, सामग्री परतों के माध्यम से गर्म हवा को प्रसारित करने की अनुमति देने के लिए वर्कपीस को पर्याप्त दूरी और अलग-अलग स्थिति में व्यवस्थित करें।
नए पेश किए गए वर्कपीस या अपरिचित सामग्रियों के लिए, पहले एक छोटे-बैच लोडिंग परीक्षण करने की अनुशंसा की जाती है। बड़े पैमाने पर उत्पादन के लिए मानकीकृत लोडिंग प्रक्रिया स्थापित करने से पहले हीटिंग समय और सुखाने की एकरूपता को सत्यापित करें।
4. ओवन संचालन के दौरान निगरानी और प्रबंधन
4.1 वास्तविक समय में तापमान परिवर्तन की निगरानी करें
सामान्य ऑपरेशन के दौरान, चैम्बर का तापमान धीरे-धीरे लक्ष्य तापमान की ओर बढ़ना चाहिए और अंततः निर्दिष्ट सहनशीलता सीमा के भीतर स्थिर होना चाहिए।
यदि हीटिंग दर सामान्य से काफी धीमी है, तो जांचें कि क्या ओवन का दरवाजा ठीक से बंद है, क्या दरवाजा गैसकेट सही ढंग से सील कर रहा है, और क्या सभी हीटिंग तत्व सामान्य रूप से काम कर रहे हैं।
यदि तापमान निर्धारित मूल्य से काफी अधिक बढ़ रहा है, तो उपकरण बंद कर दें और पुनः आरंभ करने से पहले तापमान नियंत्रक, सेंसर और संबंधित नियंत्रण घटकों का निरीक्षण करें।
4.2 आवश्यक प्रक्रिया होल्डिंग समय का पालन करें
ऑपरेटरों को तीन अलग-अलग समयावधियों के बीच स्पष्ट रूप से अंतर करना चाहिए:
- उपकरण गर्म करने का समय.
- तापमान स्थिरीकरण का समय.
- वास्तविक वर्कपीस प्रसंस्करण समय।
प्रक्रिया दस्तावेज़ में निर्दिष्ट सुखाने या इलाज की अवधि आमतौर पर ओवन चालू होने के बाद से कुल समय के बजाय आवश्यक तापमान तक पहुंचने के बाद होल्डिंग समय को संदर्भित करती है।
प्रोसेसिंग टाइमर के लिए सही शुरुआती बिंदु निर्धारित करने के लिए हमेशा अनुमोदित प्रक्रिया निर्देशों का पालन करें।
4.3 ऑपरेशन के दौरान ओवन का दरवाज़ा कम से कम खोलें
ऑपरेशन के दौरान ओवन का दरवाज़ा बार-बार खोलने से चैम्बर का तापमान लगभग 10-20 डिग्री सेल्सियस तक गिर सकता है, जो चैम्बर के आकार और परिचालन स्थितियों पर निर्भर करता है।
फिर ओवन को अपना तापमान ठीक करने के लिए अतिरिक्त समय की आवश्यकता होती है, जिससे उत्पादन चक्र बढ़ जाता है और इसके परिणामस्वरूप वर्कपीस का असमान ताप हो सकता है।
यदि मध्यवर्ती निरीक्षण आवश्यक है, तो गर्मी के नुकसान और तापमान में उतार-चढ़ाव को कम करने के लिए दरवाजा खुला रहने का समय कम से कम करें।
4.4 सटीक उत्पादन और परिचालन रिकॉर्ड रखें
प्रत्येक उत्पादन बैच के लिए निम्नलिखित जानकारी रिकॉर्ड करने की अनुशंसा की जाती है:
- वर्कपीस मॉडल और बैच नंबर।
- लक्ष्य ऑपरेटिंग तापमान.
- वास्तविक तापमान रीडिंग और उतार-चढ़ाव।
- प्रसंस्करण और धारण का समय.
- कोई भी असामान्य परिचालन स्थिति या सुधारात्मक कार्रवाई।
पूर्ण परिचालन रिकॉर्ड उत्पाद की गुणवत्ता का पता लगाने की क्षमता का समर्थन करते हैं और भविष्य की प्रक्रिया अनुकूलन के लिए उपयोगी डेटा प्रदान करते हैं।
5. वर्कपीस को हटाना और ओवन को सुरक्षित रूप से बंद करना
5.1 पुष्टि करें कि प्रसंस्करण चक्र पूरा हो गया है
वर्कपीस को हटाने से पहले, यह पुष्टि करने के लिए प्रक्रिया की अवधि और तापमान रिकॉर्ड की जांच करें कि पूरे बैच ने आवश्यक उपचार पूरा कर लिया है।
संचालन प्रक्रिया के अनुसार हीटिंग प्रोग्राम बंद करें। सिर्फ इसलिए कि टाइमर अलार्म बज गया है, ओवन को तुरंत न खोलें। पहले पुष्टि करें कि उपकरण हीटिंग चक्र से बाहर आ गया है और दरवाजा खोलना सुरक्षित है।
5.2 उच्च तापमान वाले वर्कपीस को सुरक्षित रूप से हटाएं
गर्म वर्कपीस को संभालते समय हमेशा गर्मी प्रतिरोधी सुरक्षात्मक दस्ताने पहनें। जलने, गिरने या अन्य हैंडलिंग दुर्घटनाओं को रोकने के लिए भारी घटकों को हटाते समय उपयुक्त उठाने वाले उपकरण या विशेष फिक्स्चर का उपयोग करें।
ताज़ा निकाले गए गर्म वर्कपीस को सीधे ज्वलनशील सतहों पर नहीं रखा जाना चाहिए। उन्हें निर्दिष्ट गर्मी प्रतिरोधी शीतलन क्षेत्र में ले जाएं और उन्हें प्राकृतिक रूप से ठंडा होने दें।
तेजी से ठंडा करने के लिए कभी भी उच्च तापमान वाले वर्कपीस पर सीधे ठंडा पानी न डालें जब तक कि इस तरह के उपचार के लिए प्रक्रिया विशेष रूप से डिजाइन और अनुमोदित न की गई हो।
5.3 सही शटडाउन अनुक्रम का पालन करें
एक अलग हीटिंग और सर्कुलेशन फैन नियंत्रण प्रणाली के साथ डिज़ाइन किए गए उपकरणों के लिए, अनुशंसित शटडाउन अनुक्रम है:
- सबसे पहले हीटिंग सिस्टम बंद करें।
- यदि उपकरण डिज़ाइन और ऑपरेटिंग मैनुअल द्वारा अनुमति दी गई हो, तो सर्कुलेशन पंखे को लगभग 5-10 मिनट तक चलने दें।
- सर्कुलेशन पंखा बंद कर दें.
- मुख्य बिजली आपूर्ति बंद कर दें।
यह प्रक्रिया चैम्बर और हीटिंग तत्वों से अवशिष्ट गर्मी को हटाने में मदद करती है। यदि उपकरण को नियंत्रित शीतलन क्रम की आवश्यकता हो तो सामान्य शटडाउन के दौरान मुख्य बिजली आपूर्ति को सीधे काटने से बचें।
5.4 ठंडा होने के बाद ओवन को साफ करें और उसका रखरखाव करें
आंतरिक सफाई और नियमित निरीक्षण करने से पहले तब तक प्रतीक्षा करें जब तक चैम्बर का तापमान 60 डिग्री सेल्सियस से नीचे न आ जाए, या उपकरण मैनुअल में निर्दिष्ट निचली तापमान सीमा का पालन करें।
जब ओवन अभी भी गर्म हो तो हीटिंग तत्वों को कभी न पोंछें या बिजली के घटकों को न छुएं। इससे जलन, उपकरण क्षति या बिजली संबंधी ख़तरा हो सकता है।
6. सामान्य परिचालन समस्याएँ और आपातकालीन शटडाउन स्थितियाँ
6.1 त्वरित समस्या निवारण मार्गदर्शिका
समस्या 1: ओवन निर्धारित तापमान तक नहीं पहुँच सकता
सबसे पहले, जांचें कि ओवन का दरवाजा ठीक से बंद है या नहीं और सीलिंग गैस्केट से हवा लीक हो रही है या नहीं। फिर यह पुष्टि करने के लिए हीटिंग तत्वों और परिसंचरण पंखे का निरीक्षण करें कि वे सही ढंग से काम कर रहे हैं।
समस्या 2: अत्यधिक तापमान में उतार-चढ़ाव या खराब तापमान एकरूपता
जांचें कि क्या वर्कपीस वायु प्रवाह चैनलों को अवरुद्ध कर रहे हैं, क्या प्रशंसक सेटिंग्स उपयुक्त हैं, और क्या तापमान सेंसर कवर किया गया है या अनुचित तरीके से स्थित है।
समस्या 3: टाइमर प्रारंभ नहीं होता है
सत्यापित करें कि सही टाइमर मोड चुना गया है। तापमान-ट्रिगर टाइमिंग मोड में, उलटी गिनती तब तक शुरू नहीं होगी जब तक कि चैम्बर पूर्व निर्धारित तापमान तक नहीं पहुंच जाता।
6.2 तत्काल शटडाउन की आवश्यकता वाली स्थितियाँ
यदि ऑपरेशन के दौरान निम्नलिखित में से कोई भी स्थिति उत्पन्न होती है, तो उपकरण को तुरंत बंद कर दें:
- जलने की गंध या दिखाई देने वाला धुआं।
- असामान्य यांत्रिक शोर या कंपन.
- विद्युत रिसाव या अप्रत्याशित सर्किट ब्रेकर ट्रिप।
- बार-बार उपकरण की खराबी का अलार्म।
- अनियंत्रित तापमान वृद्धि या अन्य असामान्य परिचालन स्थितियाँ।
यदि उपयुक्त हो तो आपातकालीन रोक को सक्रिय करें, जब ऐसा करना सुरक्षित हो तो बिजली की आपूर्ति को अलग कर दें, कर्मियों को खतरनाक क्षेत्र से दूर रखें और योग्य रखरखाव कर्मियों को सूचित करें।
ऑपरेटरों को उचित प्राधिकरण के बिना कभी भी विद्युत नियंत्रण कैबिनेट को नष्ट नहीं करना चाहिए, सुरक्षा सुरक्षा उपकरणों, शॉर्ट-सर्किट सुरक्षात्मक घटकों को बायपास नहीं करना चाहिए, या अलार्म को ओवरराइड करने के लिए नियंत्रण मापदंडों को संशोधित नहीं करना चाहिए। इस तरह की कार्रवाइयां गंभीर सुरक्षा जोखिम पैदा कर सकती हैं।
7. आपको अनुकूलित औद्योगिक इलेक्ट्रिक सुखाने वाला ओवन कब चुनना चाहिए?
7.1 अनुप्रयोग जहां मानक ओवन उपयुक्त नहीं हो सकते हैं
मानक सुखाने वाले ओवन हर औद्योगिक अनुप्रयोग की आवश्यकताओं को पूरा नहीं कर सकते हैं। निम्नलिखित स्थितियों में एक अनुकूलित औद्योगिक विद्युत सुखाने वाला ओवन आवश्यक हो सकता है:
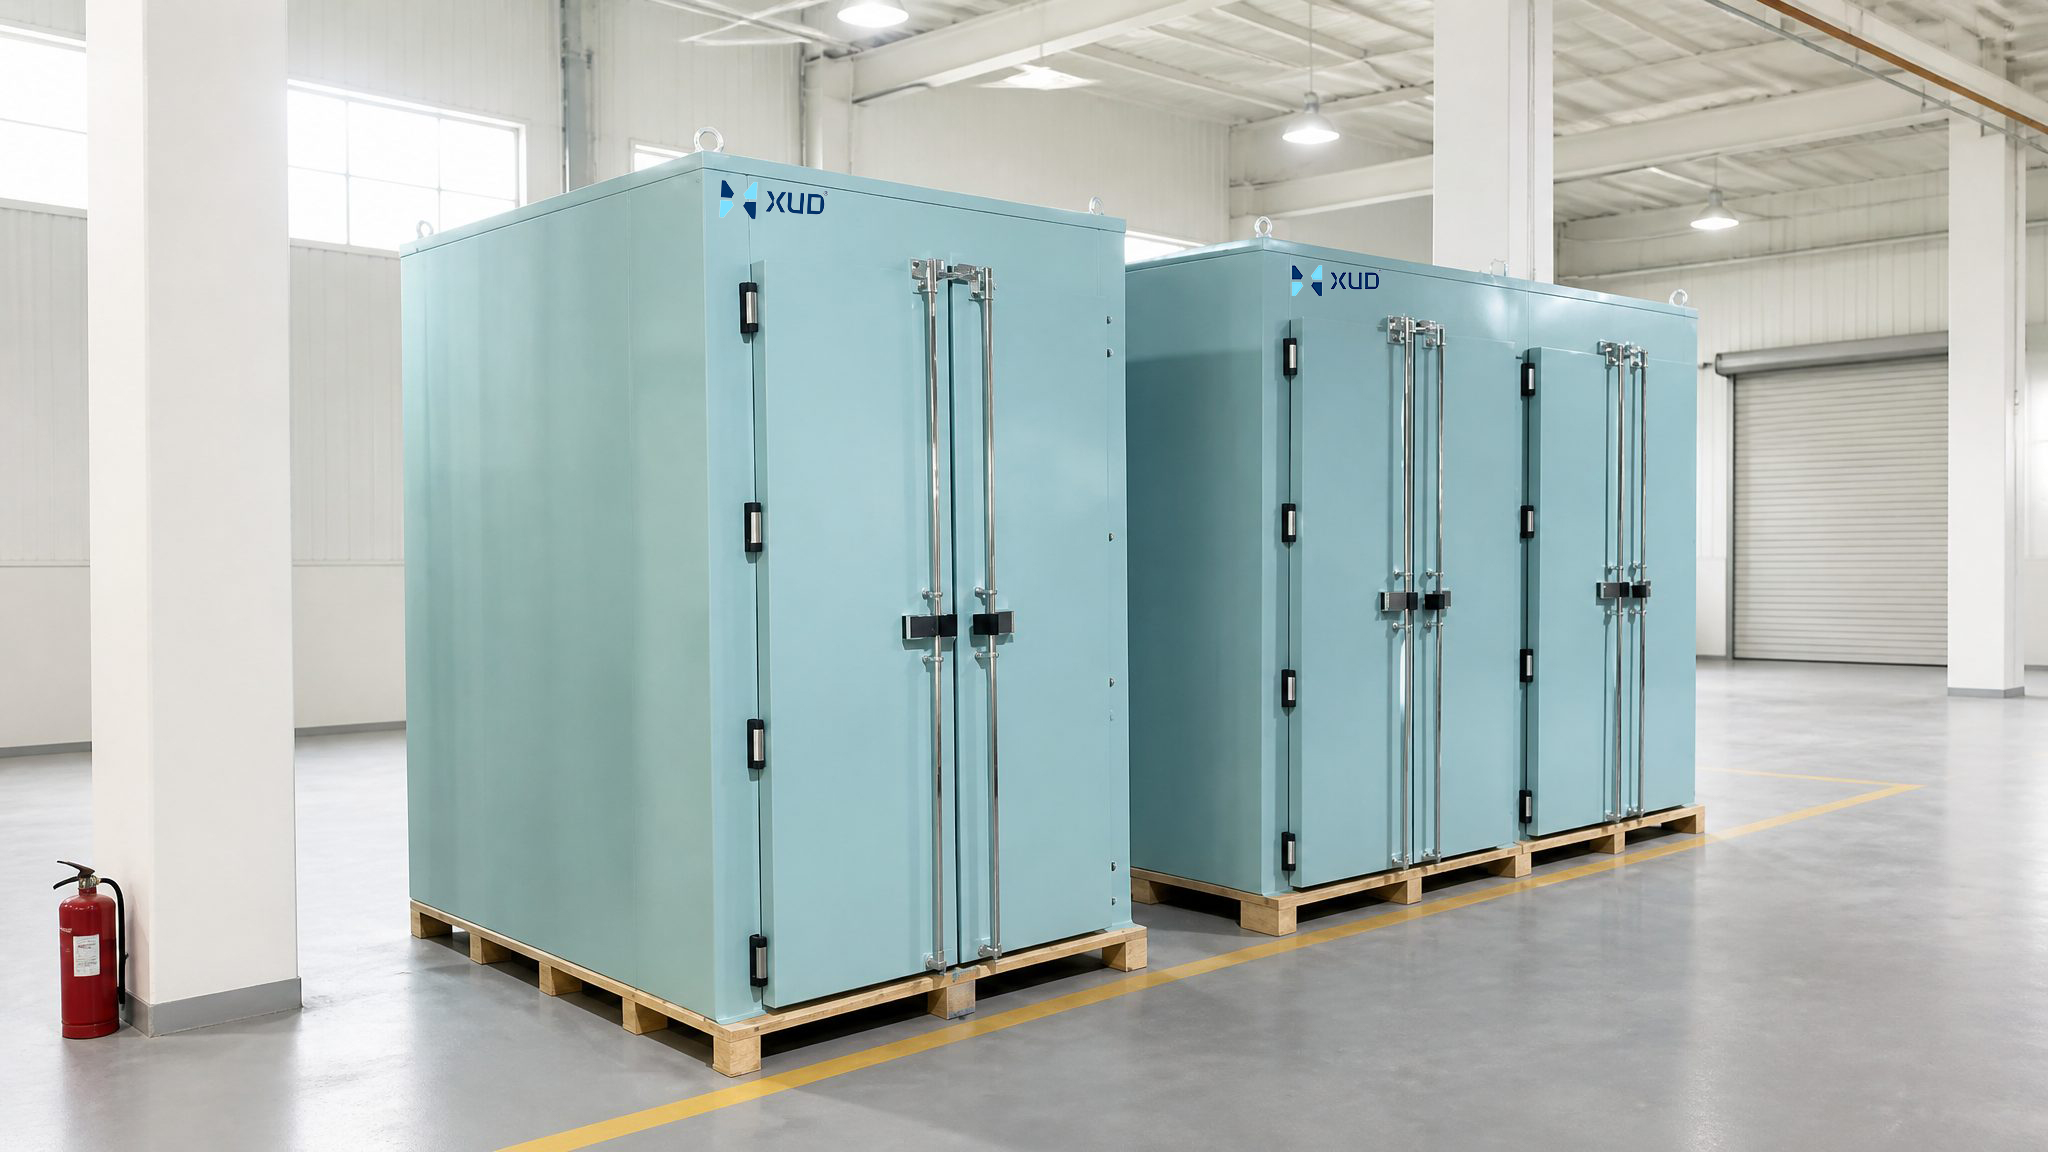
- वर्कपीस आयाम या बैच लोडिंग क्षमता मानक मॉडल के चैम्बर आकार से अधिक है।
- उत्पादन प्रक्रिया के लिए उच्च तापमान नियंत्रण सटीकता या बेहतर तापमान एकरूपता की आवश्यकता होती है।
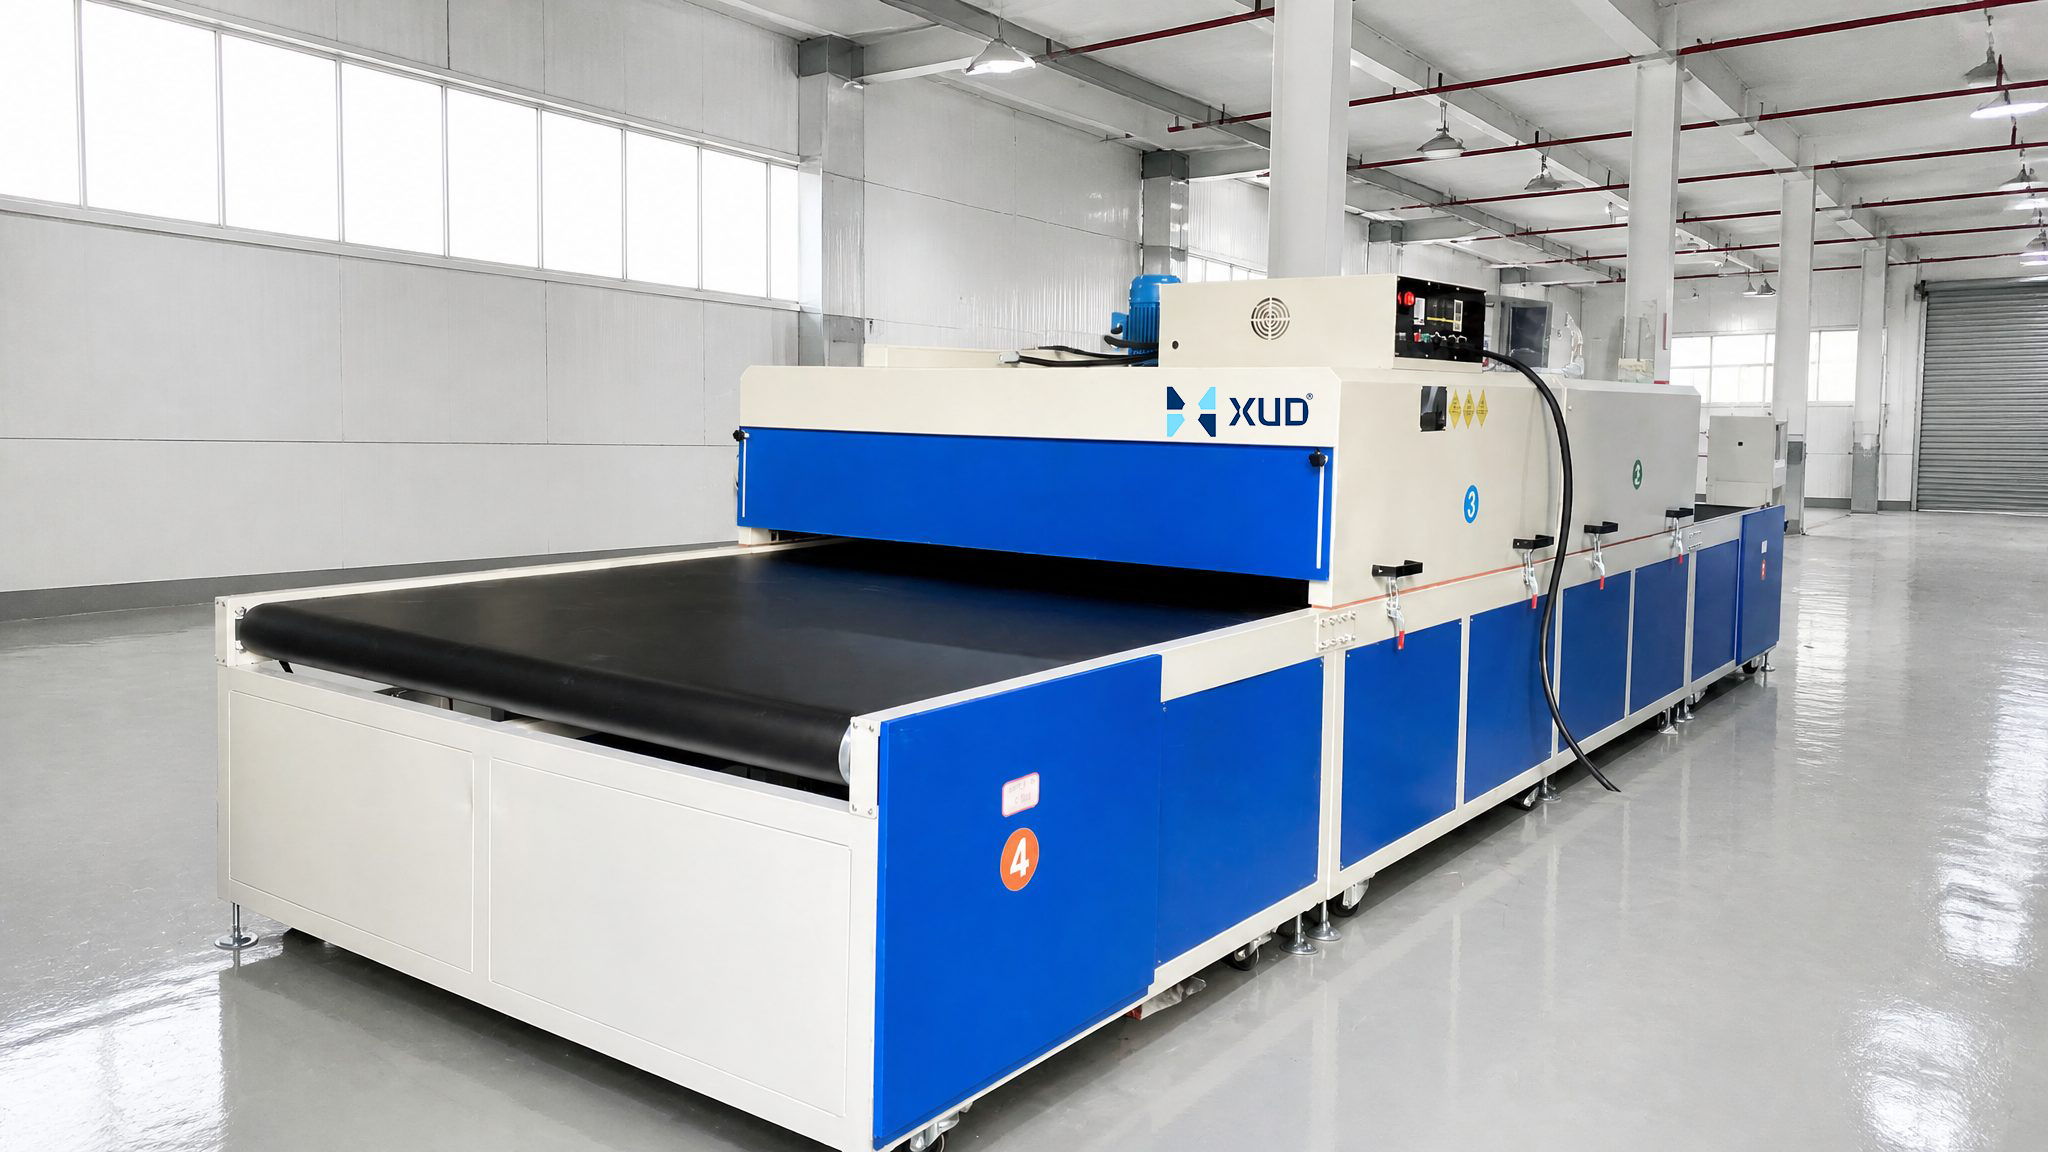
- ओवन को एक स्वचालित उत्पादन लाइन में एकीकृत करने की आवश्यकता है।
- मल्टी-स्टेज तापमान प्रोग्रामिंग या प्रक्रिया डेटा निर्यात जैसे विशेष कार्यों की आवश्यकता होती है।
- विशेष कक्ष विन्यास, जैसे विस्फोट-प्रूफ डिजाइन, क्लीनरूम संरचनाएं, या नाइट्रोजन संरक्षण की आवश्यकता होती है।
इन अनुप्रयोगों में, एक अनुकूलित ओवन डिज़ाइन वास्तविक उत्पादन प्रक्रिया के लिए अधिक उपयुक्त समाधान प्रदान कर सकता है।
7.2 अनुकूलित ओवन समाधान के लिए आवश्यक जानकारी
अनुकूलित समाधान के लिए किसी औद्योगिक ओवन निर्माता से संपर्क करते समय, निम्नलिखित जानकारी प्रदान करना सहायक होता है:
- वर्कपीस आयाम, सामग्री और वजन।
- आवश्यक ऑपरेटिंग तापमान और प्रसंस्करण अवधि।
- प्रति बैच लोडिंग मात्रा और उत्पादन क्षमता।
- ऑन-साइट विद्युत आपूर्ति विशिष्टताएँ।
- उपलब्ध स्थापना स्थान और लेआउट आवश्यकताएँ।
- विशेष प्रक्रिया आवश्यकताएँ और वैकल्पिक उपकरण कार्य।
ये विवरण प्रदान करने से निर्माता को आपके एप्लिकेशन का अधिक सटीक मूल्यांकन करने और उचित ओवन कॉन्फ़िगरेशन की अनुशंसा करने की अनुमति मिलती है।
निष्कर्ष: बेहतर सुखाने के परिणामों के लिए मानकीकृत संचालन
विद्युत स्थिर तापमान सुखाने वाले ओवन के उचित संचालन में केवल तापमान निर्धारित करने और हीटिंग चक्र शुरू करने से कहीं अधिक शामिल है। प्री-स्टार्टअप निरीक्षण, सही पैरामीटर कॉन्फ़िगरेशन, पर्याप्त प्रीहीटिंग, उचित वर्कपीस लोडिंग, निरंतर निगरानी और सुरक्षित शटडाउन सभी लगातार उत्पादन गुणवत्ता प्राप्त करने और उपकरण सेवा जीवन का विस्तार करने में महत्वपूर्ण भूमिका निभाते हैं।
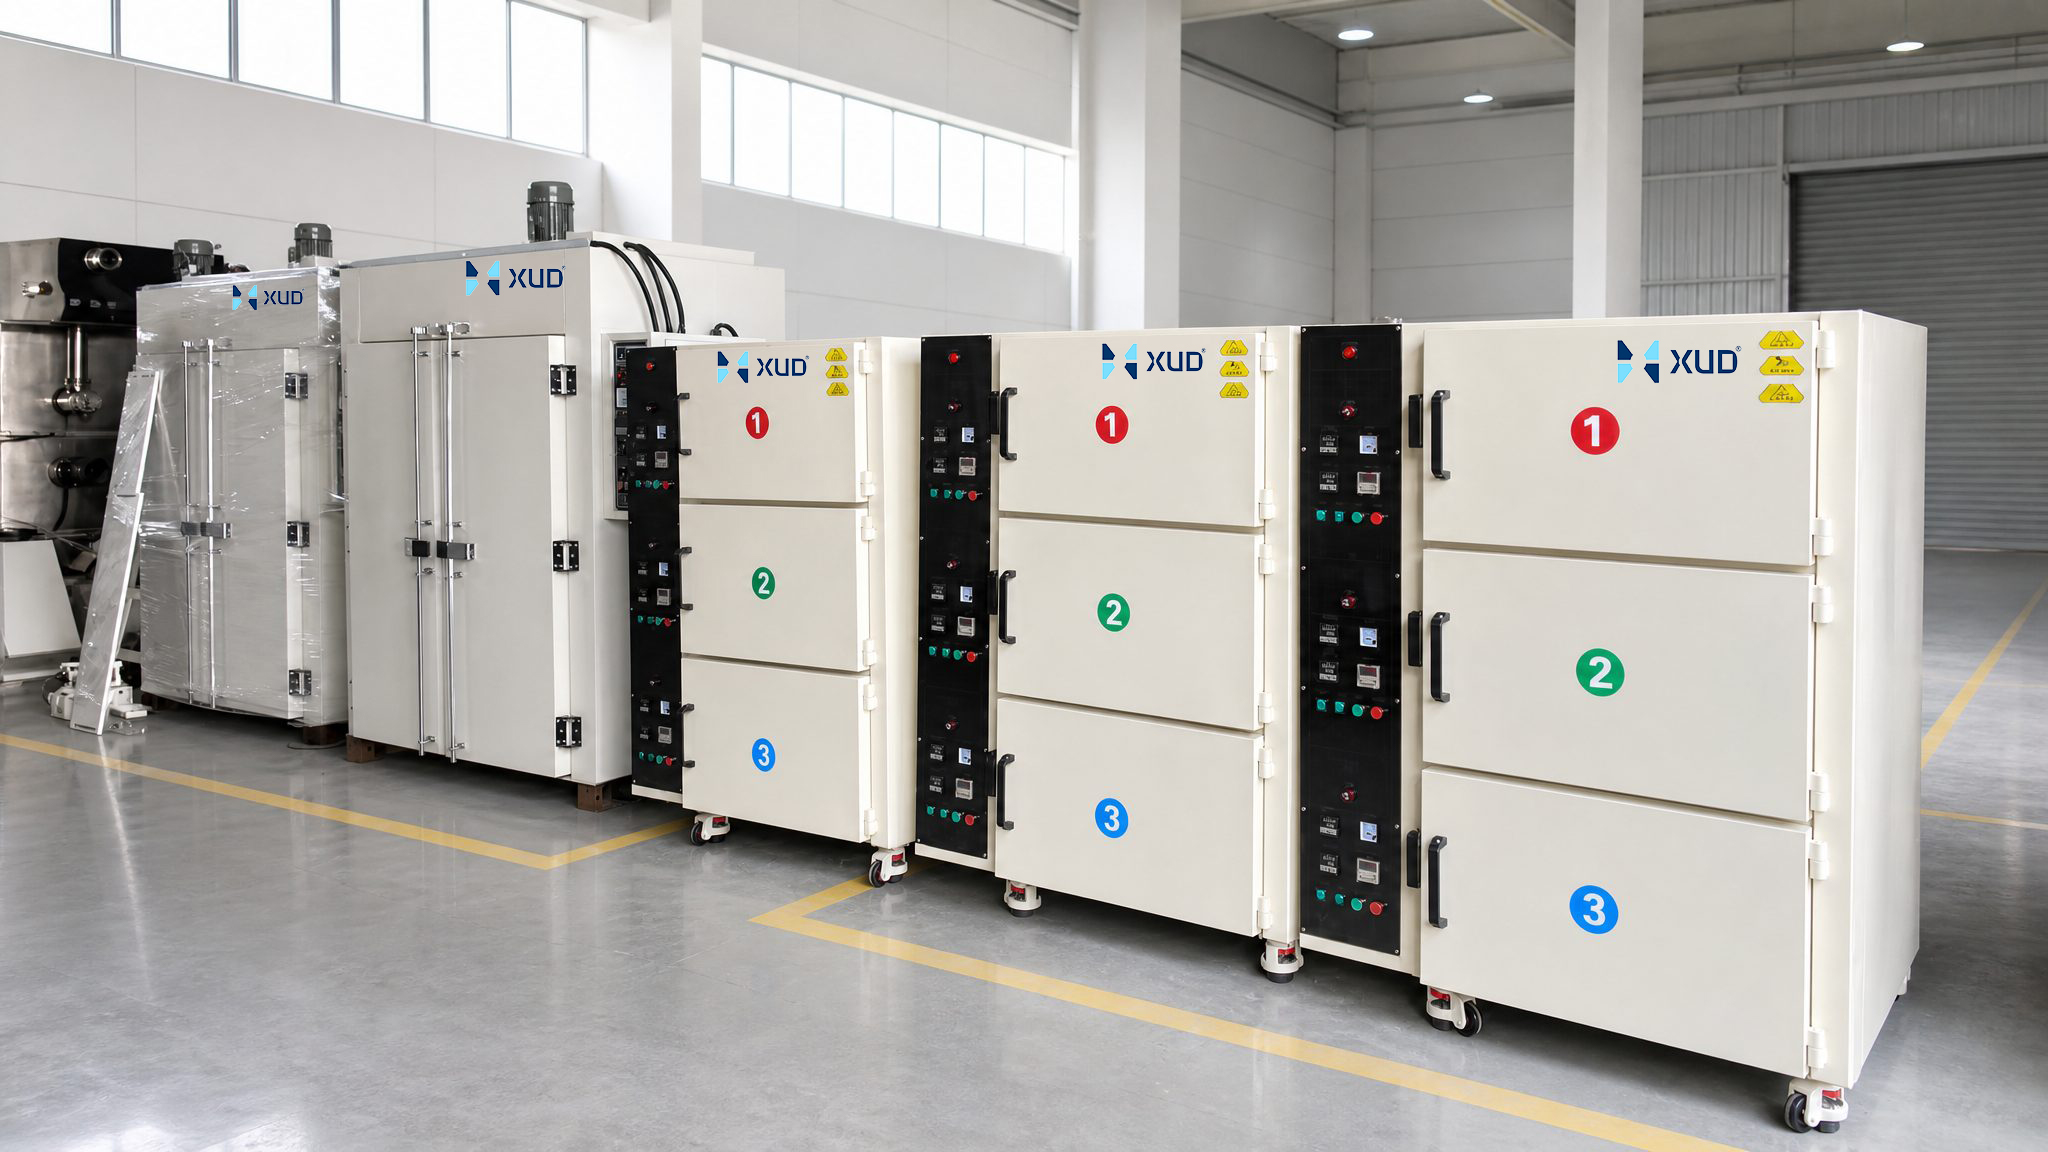
Dongguan Xinyuanda मशीनरी उपकरण कं, लिमिटेड।औद्योगिक इलेक्ट्रिक सुखाने वाले ओवन और अनुकूलित औद्योगिक हीटिंग उपकरण के विकास और विनिर्माण में विशेषज्ञता। हम मानक इलेक्ट्रिक सुखाने वाले ओवन के साथ-साथ विभिन्न चैम्बर आकार और कॉन्फ़िगरेशन में अनुकूलित समाधान प्रदान करते हैं, पारंपरिक औद्योगिक सुखाने, सटीक इलाज और अन्य विशेष विनिर्माण प्रक्रियाओं का समर्थन करते हैं।
चाहे आपको एक मानक औद्योगिक सुखाने वाले ओवन या एक अनुकूलित हीटिंग समाधान की आवश्यकता हो, हमारी टीम आपके आवेदन के लिए उपयुक्त उपकरण चुनने में मदद करने के लिए आपकी वर्कपीस विशेषताओं और उत्पादन आवश्यकताओं का मूल्यांकन कर सकती है।
Dongguan Xinyuanda मशीनरी उपकरण कं, लिमिटेड।
औद्योगिक सुखाने ओवन और सुरंग फर्नेस निर्माता
व्हाट्सएप:+86 18998007076
ईमेल:annalan@xudoven.com
वेबसाइट:www.xudoven.com
औद्योगिक सुखाने वाले ओवन विनिर्देशों, तकनीकी परामर्श और अनुकूलित उपकरण समाधानों के लिए हमसे संपर्क करें।
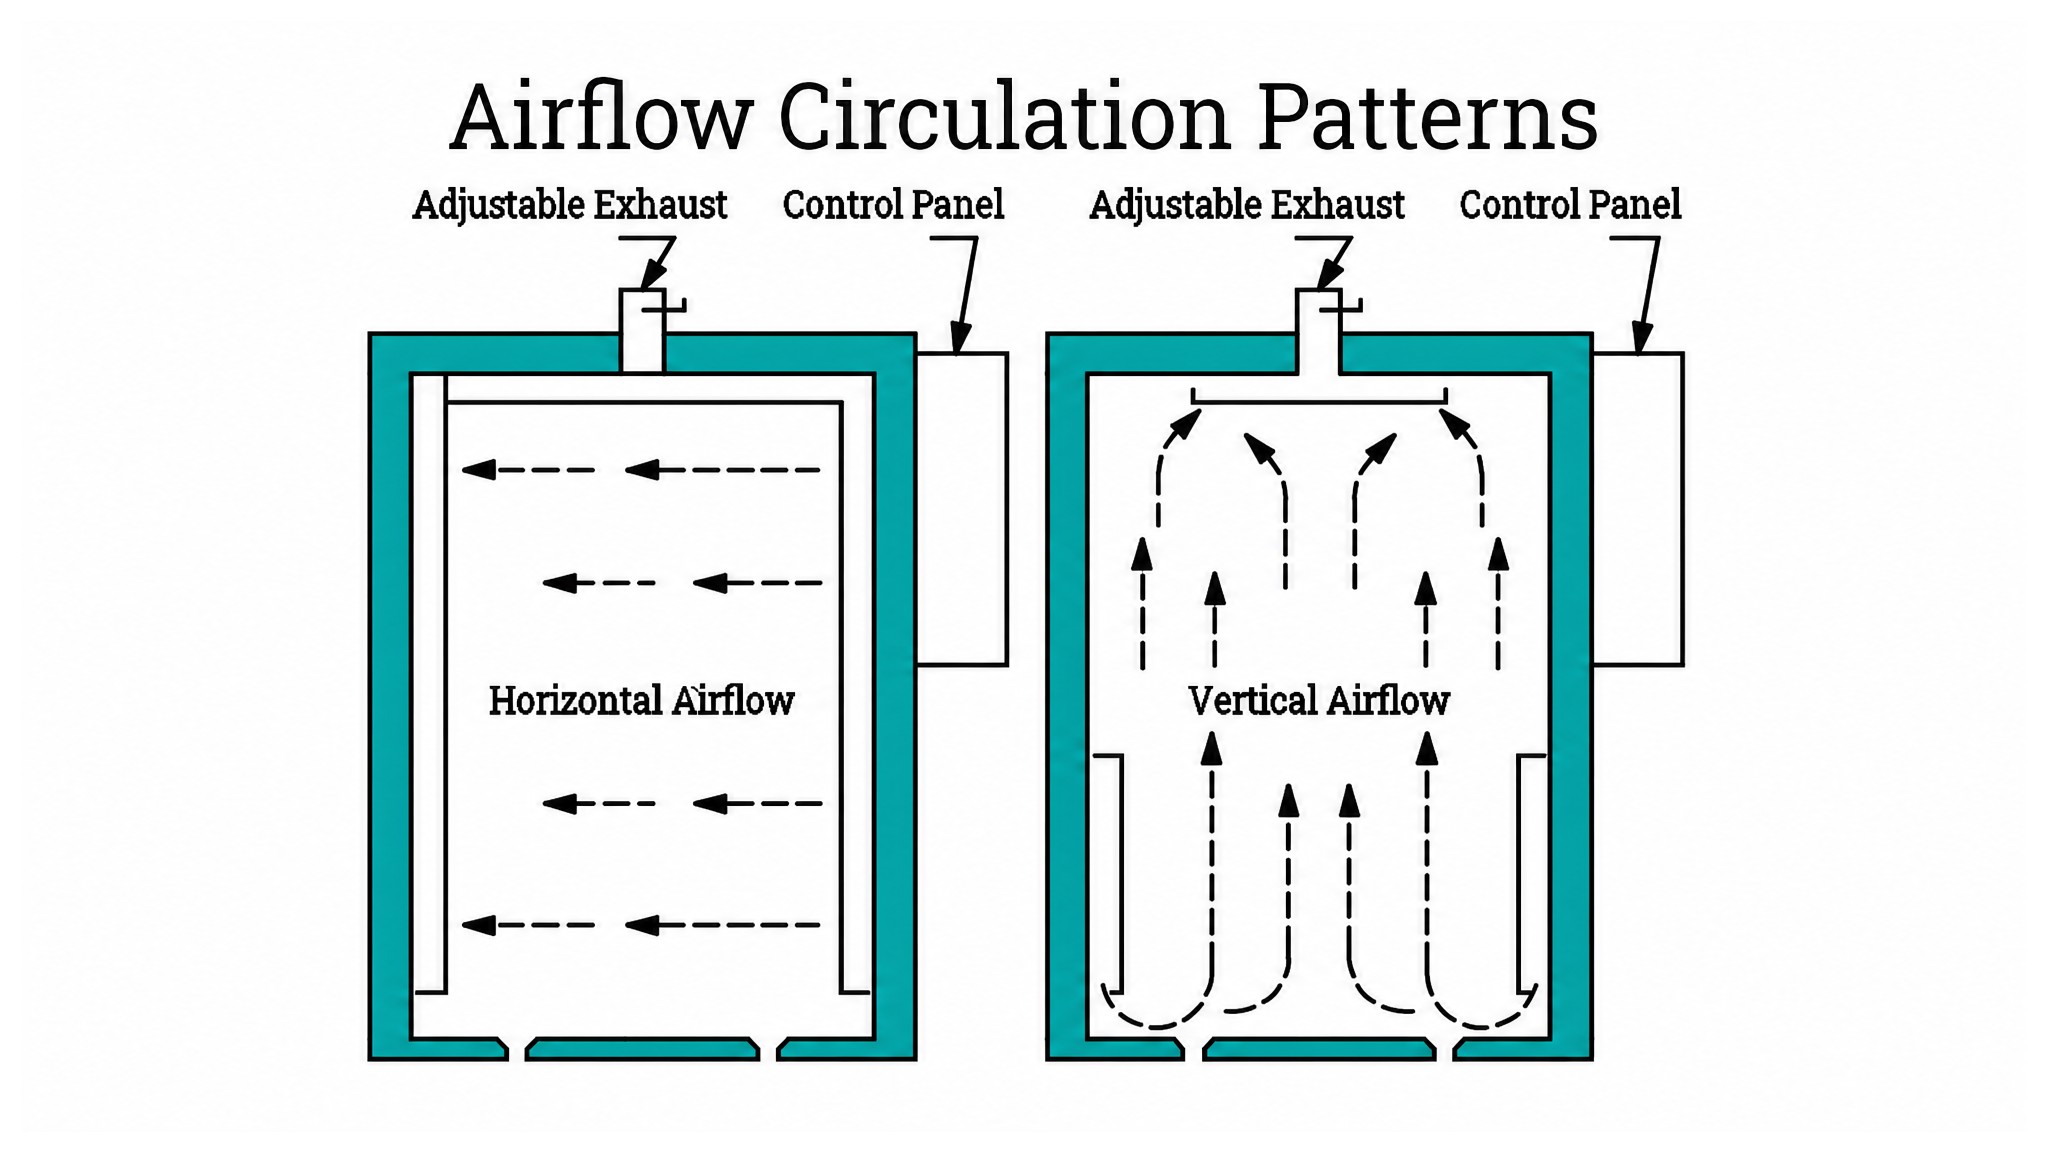
क्षैतिज वायुप्रवाह ओवन बनाम ऊर्ध्वाधर वायुप्रवाह ओवन
संबंधित लेख