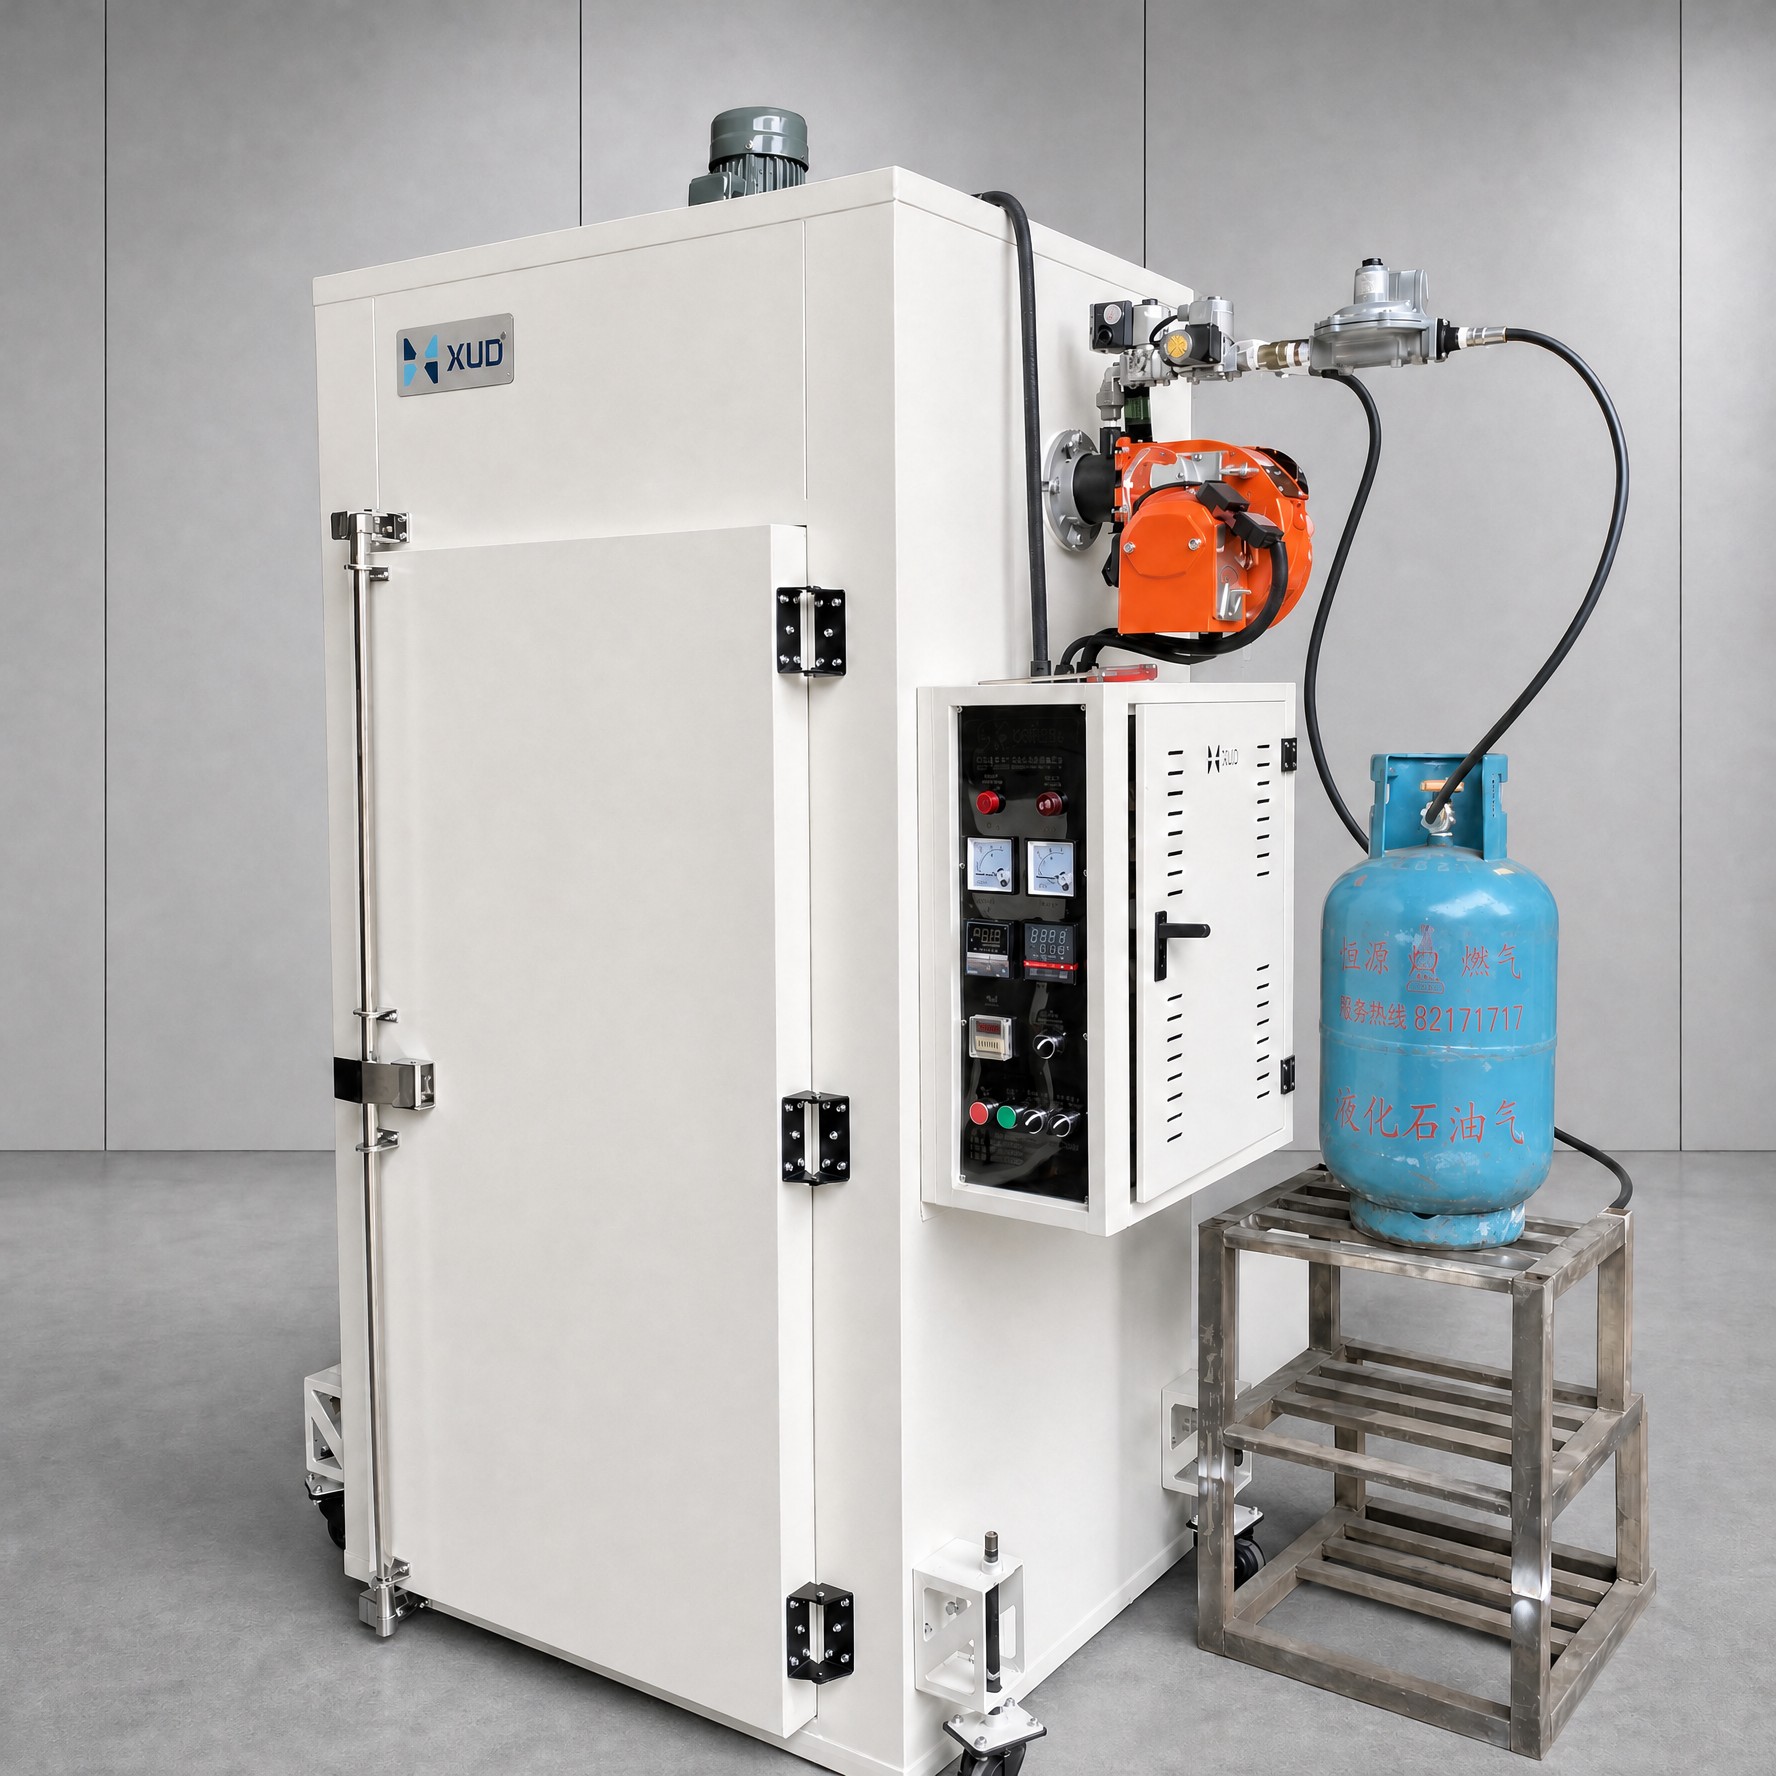
Four industriel pour le séchage et le durcissement du vernis de bobine de moteur
Four industriel pour le séchage et le durcissement du vernis de bobine de moteur
Si vous vous êtes déjà demandé pourquoi un moteur tombe en panne prématurément, la cause profonde remonte souvent à l'étape de séchage et de durcissement du vernis. Le vernis verrouille les enroulements de cuivre en place, amortit les vibrations et bloque l'humidité et les contaminants qui érodent l'isolation au fil du temps. Les données de tests industriels montrent qu'un vernis mal durci peut réduire la durée de vie de l'isolation des enroulements de 30 % ou plus, transformant ainsi les pièces de précision en réclamations de garantie coûteuses.
Il n’existe pas de cycle de guérison unique. Les résultats finaux dépendent toujours de la chimie du vernis, de la géométrie de la bobine, de la taille du cadre du stator et des spécifications de processus de chaque fabricant. Choisir le bon four industriel ne consiste jamais à choisir une boîte métallique standard ; il s'agit d'adapter les performances thermiques à vos besoins réels de production. Chez Dongguan Xinyuanda Machinery Equipment Co., Ltd. , nous construisons des fours autour de votre processus, et non l'inverse.
Pourquoi le séchage et le durcissement contrôlés sont-ils importants pour les enroulements de moteur ?
Premièrement, un chauffage contrôlé élimine les solvants volatils du film de vernis à un rythme constant. Accélérez le processus avec une chaleur excessive et vous obtenez des cloques, des trous d'épingle ou une peau de surface qui emprisonne les solvants en dessous, ce qui affaiblit directement la rigidité diélectrique.
Deuxièmement, une température uniforme de la chambre garantit une polymérisation complète et constante du vernis sur chaque bobine du lot. Pour la plupart des vernis isolants à base de solvants, une tolérance de température de ± 5 °C constitue la référence de l'industrie ; un contrôle plus strict de ± 3 °C offre une dureté, une adhérence et une endurance thermique à long terme plus prévisibles.
Troisièmement, la cohérence d’un lot à l’autre réduit les taux de reprise et de rebut. Un flux d'air inégal peut créer des points froids de 10 à 15 °C à l'intérieur de la chambre, laissant certaines bobines trop cuites et d'autres sous-durcies dans la même charge. Pour les usines de moteurs à gros volume, cela se traduit généralement par des taux de rebut et de reprise de 5 à 10 % plus élevés, ce qui ronge les marges.
Trop de chaleur dégrade également l'émail des fils et le papier isolant des fentes ; trop peu et la résine ne réticule jamais complètement. En bref, le durcissement contrôlé n’est pas un avantage : c’est le fondement de la fiabilité du moteur.
Comment fonctionne un four de séchage de vernis à bobine de moteur ?
Un cycle de durcissement par lots standard se déroule en trois étapes gérées.
Étape 1 : Chargement
Tout d'abord, le chargement : les bobines ou les stators sont placés sur des racks ou des chariots, avec un dégagement d'air réservé autour de chaque pièce. Les canaux d’air obstrués sont la cause la plus négligée d’un durcissement inégal sur les ateliers de production.
Étape 2 : Chauffage et trempage
Deuxièmement, le chauffage et le trempage : des éléments chauffants électriques ou à gaz réchauffent l'air de la chambre, tandis que des ventilateurs de circulation à grand volume (vitesse d'air typique de 2 à 3 m/s) répartissent la chaleur uniformément dans toute la zone de travail. 3 à 6 capteurs de température par chambre standard renvoient des données en temps réel au contrôleur, qui ajuste la production de chaleur pour maintenir le point de consigne avec précision.
Étape 3 : Refroidissement progressif en option
Troisièmement, un refroidissement progressif en option : certains processus nécessitent un refroidissement contrôlé avant le déchargement pour éviter tout choc thermique sur les enroulements. Les modèles de fours avancés stockent les recettes de cuisson complètes (taux de rampe, durées de trempage et étapes de refroidissement) afin que chaque lot se déroule exactement de la même manière.

Four discontinu ou four multi-portes pour la production de bobinages de moteurs ?
Votre choix dépend du volume de production, de la variété des pièces et du débit de la ligne.
Les fours caissons à porte unique sont idéaux pour la production de volumes faibles à moyens et de mélanges élevés. Ils fonctionnent avec des chariots de chargement standard et traitent généralement 50 à 200 stators par lot, en fonction de la taille du châssis.
Les fours multi-portes brillent dans les opérations constantes à haut volume. Chaque porte dessert une zone de chauffage indépendante, vous pouvez donc organiser des lots de manière séquentielle sans arrêter l'ensemble de l'unité. En pratique, les configurations à plusieurs portes augmentent le débit de 30 à 40 % par rapport à un four à une seule porte de volume total égal.
Vous devez également comparer un grand four à plusieurs unités plus petites. Une seule grande unité a un coût par mètre cube inférieur et des branchements aux services publics plus simples, mais offre moins de flexibilité. Plusieurs fours plus petits assurent une redondance de la production et prennent en charge différents cycles de durcissement simultanés, mais nécessitent plus d'espace au sol.
Notre règle pratique : privilégiez la flexibilité si votre mix produit change plus de deux fois par mois ; donnez la priorité au débit si vous exécutez la même pièce plus de 16 heures par jour.
Spécifications clés à prendre en compte
Avant de demander un devis, clarifiez ces spécifications principales pour éviter tout désalignement :
| Taille de la chambre et espace utilisable | Tenez compte de la quantité de lots, des dimensions des luminaires et d'un dégagement de circulation d'air de 100 à 150 mm de tous les côtés. |
| Performances en température | La plupart des vernis durcissent à une température de 120 à 180°C ; recherchez une uniformité de ±3 à 5 °C vérifiée par un test standard de cartographie de température en 9 points. |
| Chauffage, circulation d'air et évacuation | Prévoyez environ 2 à 3 kW de puissance de chauffage par mètre cube pour une température maximale de 200°C. Dimensionnez la capacité d’échappement pour éliminer en toute sécurité les vapeurs de solvants conformément aux normes de sécurité sur le lieu de travail. |
| Contrôles et sécurité | Le contrôle de la température PID est standard ; Un PLC avec écran tactile et enregistrement des données est recommandé pour la traçabilité de la qualité. La protection contre la surchauffe et les verrouillages de sécurité des portes ne sont pas négociables. |
| Source de chaleur | Le chauffage électrique est propre, précis et facile à installer pour les zones de montage. Le chauffage au gaz réduit les coûts énergétiques de 25 à 35 % dans la plupart des régions, ce qui le rend populaire pour les usines à grand volume fonctionnant 24h/24 et 7j/7. |
Solutions de fours industriels sur mesure pour les fabricants de moteurs
Chez Dongguan Xinyuanda Machinery, nous concevons chaque four en fonction de vos pièces spécifiques, de votre volume de production et de vos conditions d'usine. Les options personnalisées disponibles incluent les dimensions de la chambre, les systèmes de chargement sur chariot/rail/rack, les modèles de flux d'air optimisés, le contrôle PLC avec stockage des recettes et votre choix de sources de chaleur électriques, au gaz naturel ou au GPL.
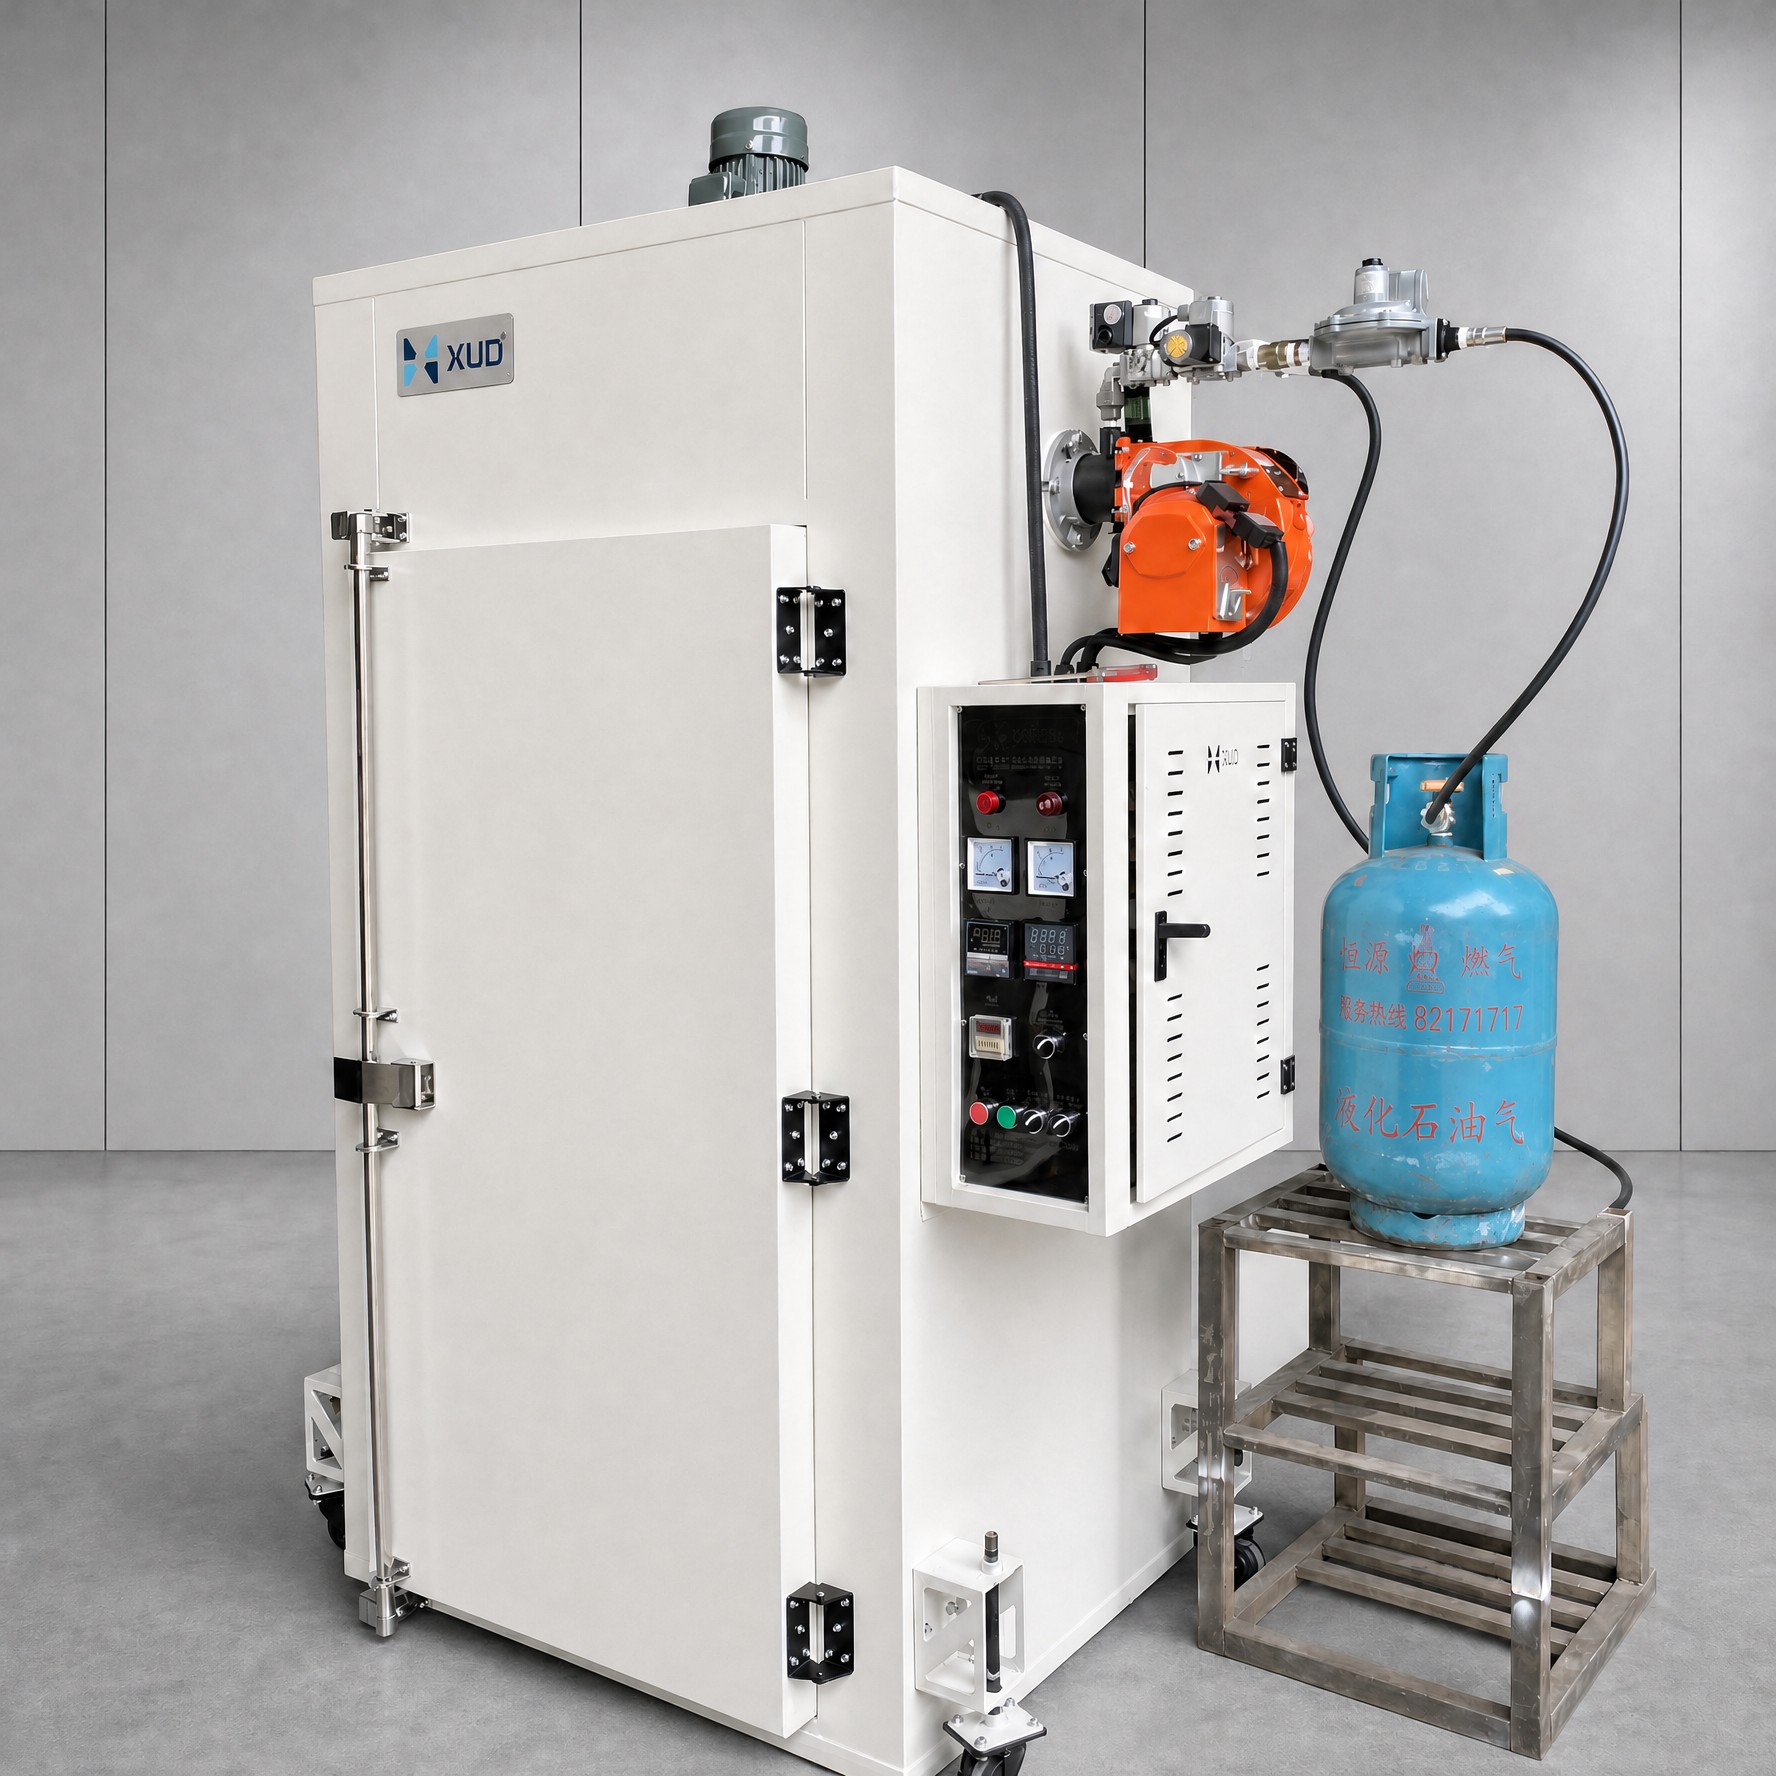
Nous publions des spécifications de performances claires et mesurables en matière d'uniformité de la température, de temps de chauffage et de consommation d'énergie. Nous ne faisons pas de vagues déclarations sur les « résultats de durcissement garantis » : les résultats de durcissement dépendent de la formulation de votre vernis, de la masse de la pièce et des paramètres de cycle. Ce que nous garantissons, ce sont des conditions thermiques constantes et reproductibles, lot après lot.
Foire aux questions
Q : Quelles informations sont nécessaires pour sélectionner un four à enroulement de moteur ?
R : Dimensions et poids de la pièce, quantité de lots par charge, température et temps de durcissement cibles, source de chaleur préférée et espace disponible dans l'usine. Les photos de votre configuration de chargement actuelle nous aident également à optimiser la conception du flux d'air.
Q : Le profil de température du four peut-il être personnalisé ?
R : Oui. Tous nos fours prennent en charge des taux de rampe programmables, plusieurs étapes de trempage et un refroidissement réglable. Vous pouvez stocker plusieurs recettes pour différents types de vernis ou modèles de moteurs.
Q : Comment évaluer l’uniformité de la température ?
R : Nous effectuons un test standard de cartographie de la température dans une chambre vide en 9 points avant la livraison. Pour les conditions de production, nous recommandons une cartographie périodique des chambres chargées pour vérifier les performances réelles.
Q : Dois-je choisir un four à une ou plusieurs portes ?
R : Choisissez une porte simple pour la flexibilité de la production, les changements de produits fréquents et un investissement initial réduit. Choisissez le système multiporte pour une production continue de gros volumes où il est essentiel de minimiser les temps d'inactivité entre les lots.
Prêt à associer le bon four de polymérisation à votre ligne de bobinage de moteur ?
Demandez une proposition claire, fondée sur des données, sans promesses excessives.
Entreprise
Équipement Cie., Ltd de machines de Dongguan Xinyuanda.
WhatsApp : +86 18998007076
Courriel : annalan@xudoven.com
Site Internet : www.xudoven.com
Dongguan Xinyuanda Machinery Equipment Co., Ltd. — Fours industriels conçus pour votre processus.
qu'est-ce qu'un four à air chaud